Un fournisseur peut présenter un atelier propre, un certificat valide et un échantillon approuvé. Rien de tout cela ne prouve que les mêmes contrôles seront efficaces lors de la production en série. Le véritable risque apparaît plus tard : lots de matériaux hétérogènes, polymérisation non contrôlée, variations d’une cavité à l’autre, retouches non documentées ou sous-traitance d’étapes.
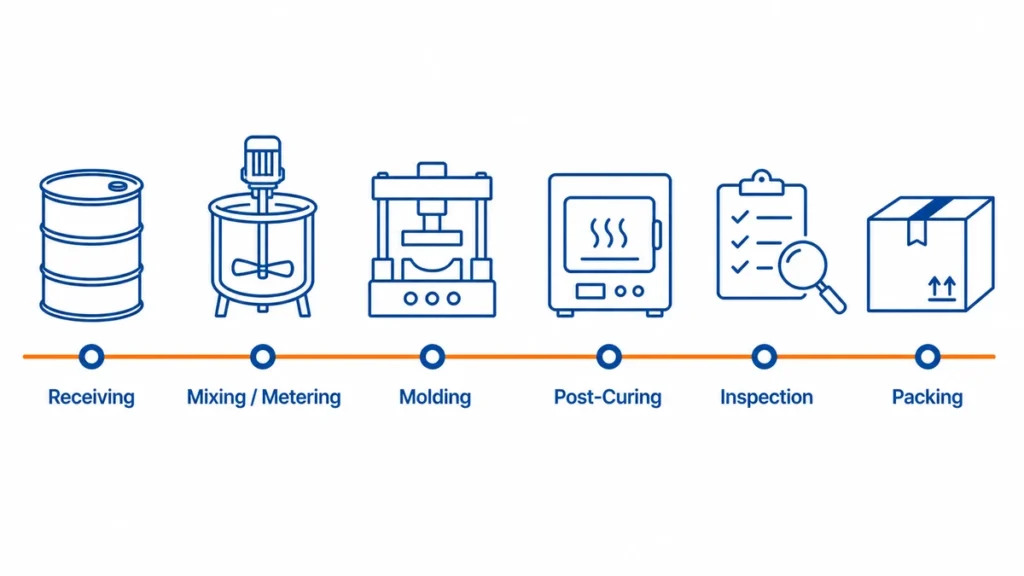
UN Inspection d'une usine de silicone en Chine Il convient donc de suivre un lot de production complet, de la réception des matières premières à l'emballage des produits finis. L'objectif n'est pas d'évaluer l'apparence professionnelle de l'usine, mais de vérifier si son processus permet de respecter de manière constante les exigences relatives aux plans, aux spécifications et à la conformité.
Résumé exécutif
- Auditez le processus, pas la salle d'exposition. Suivre le parcours d'un lot réel depuis la réception des matières premières, le mélange ou le dosage, le moulage, la post-cuisson, l'inspection et l'emballage.
- Adapter l'audit au processus silicone. Le moulage par compression HCR, le moulage par injection LSR, l'extrusion et le surmoulage en silicone nécessitent des équipements, des points de contrôle et des modes de défaillance différents.
- Considérez les certificats et les échantillons comme des preuves à l'appui. Ne lancez la production que lorsque les enregistrements, les équipements, les opérateurs et la traçabilité des lots sont conformes aux spécifications approuvées.
Que doit vérifier une inspection d'usine de silicone en Chine ?
Une inspection d'usine doit répondre à six questions : Le fournisseur est-il légalement identifiable ? Maîtrise-t-il le processus requis ? Peut-il assurer la traçabilité des matériaux ? Les paramètres critiques sont-ils enregistrés ? Peut-il détecter les pièces non conformes ? Contrôle-t-il les travaux sous-traités ?
| Zone d'audit | Preuves à demander | Ce que les preuves devraient prouver |
|---|---|---|
| Rôles liés à l'identité commerciale et aux transactions | Carte de licence commerciale, adresse du site et entité juridique | Le vendeur contractuel, le bénéficiaire, l'exportateur et le fabricant effectif sont identifiés et leurs relations sont divulguées. |
| Responsabilité du processus | Liste du matériel, visite de l'atelier, registres de maintenance | Le procédé cité est réalisé sur le site audité ou est présenté comme sous-traité. |
| Contrôle des matériaux | Liste des fournisseurs, fiches techniques de sécurité (FDS), registre des entrées, étiquette de lot, fiche de lot | Le composé utilisé dans la production est traçable jusqu'à un matériau et un lot approuvés. |
| Contrôle des processus | Instructions de travail, fiche de paramètres, enregistrement de la première pièce, inspection de patrouille | Les opérateurs travaillent dans une fenêtre de processus définie plutôt que par mémoire |
| Vérification du produit | Dessin, plan de contrôle, liste des calibres, rapport d'inspection, norme de défaut | Les méthodes d'inspection correspondent aux exigences du produit et au risque de mesure |
| Mesures correctives | Rapport de non-conformité, analyse des causes profondes, preuves de clôture des actions correctives et préventives (CAPA) | L'usine présente des défauts et modifie le processus au lieu de se contenter de trier les pièces. |
Ne commencez pas par une liste de contrôle d'audit générique. Commencez par le schéma du produit, son application, son volume annuel, son marché cible et les risques de défaillance connus. cuillère bébé en silicone et un clavier industriel en silicone ne devrait pas recevoir le même plan d'audit.
Comment vérifier l'identité légale d'une usine chinoise ?
Commencez par rechercher la dénomination sociale chinoise du fournisseur ainsi que son code de crédit social unifié à 18 chiffres dans le système officiel chinois. Système national de publicité des informations de crédit aux entreprises, puis comparez le résultat avec la licence commerciale et les documents commerciaux qui vous ont été fournis.
L'objectif n'est pas de prouver la capacité de production à partir d'un enregistrement, mais d'établir quelle entité juridique est responsable du contrat, du paiement, de la production, des enregistrements de qualité et de la déclaration d'exportation.
| Vérifier | Preuves à comparer | Ce qui nécessite des éclaircissements |
|---|---|---|
| Entité juridique | Nom de l'entreprise chinoise et code de crédit social unifié | Le nom commercial anglais ne peut être associé à l'entité chinoise enregistrée. |
| État d'inscription | Statut actuel dans le système public officiel | La société est radiée, son inscription est révoquée, elle est suspendue ou son inscription est anormale. |
| Adresse enregistrée | Licence commerciale, document public, devis et contrat | L'adresse enregistrée diffère du site présenté comme étant l'usine. |
| Champ d'activité | registre public | Scope ne mentionne que des activités de négoce ou de conseil, alors que le fournisseur prétend être le fabricant. |
| parties responsables | Émetteur de l'offre, vendeur du contrat, banque bénéficiaire, exportateur et exploitant d'usine | Plusieurs entités sont impliquées, mais leurs rôles ne sont pas divulgués. |
| titulaire de certificat | Rapports ISO et d'essais de produits | Le nom ou le site du certificat ne correspond pas à l'entité de fabrication ou au lieu audité. |
| Sceau de l'entreprise | Nom légal chinois figurant sur le contrat et sceau de l'entreprise | Le nom du sceau diffère de celui de l'entité contractante ou seul un cachet personnel est utilisé. |
| dossier de crédit public | Déclarations annuelles, avis de fonctionnement anormal et listes de violations graves | Documents manquants, anomalies non résolues ou statut juridique incompatible avec les explications du fournisseur |
Associez la licence commerciale au site
Demandez à voir la licence commerciale originale ou une licence électronique vérifiable. Comparez la dénomination sociale chinoise, le code de sécurité sociale unifié, le représentant légal, le statut d'enregistrement, l'adresse du siège social et le champ d'activité avec les informations officielles.
L'adresse enregistrée peut légitimement différer de l'adresse de production. Le fournisseur peut exercer son activité depuis des locaux loués ou utiliser une entité d'exportation distincte. Ne refusez pas le fournisseur uniquement en raison de différences d'adresses ou d'entités juridiques. Exigez que la relation soit clairement établie et justifiée par un bail, un document d'enregistrement de société du groupe, un contrat de sous-traitance ou tout autre document vérifiable.
Vérifiez ensuite que le site de production réel correspond bien à celui faisant l'objet de l'audit. Une licence commerciale valide pour un bureau ne prouve pas que le moulage, la post-cuisson, l'impression ou le contrôle qualité ont lieu à l'adresse indiquée lors de la visite.
Cartographier chaque entité de la transaction
Indiquez l'entité juridique responsable de chaque étape :
- Émettre le devis.
- Signature du contrat de vente ou d'outillage.
- Réception du paiement.
- Posséder ou exploiter l'usine.
- Achat du matériau en silicone.
- Détenteur du certificat ISO.
- Émission de documents de qualité et de déclarations de conformité.
- Exportation de la cargaison.
Ces rôles ne doivent pas nécessairement appartenir à une seule et même entreprise. Une société commerciale, une usine affiliée et une entité exportatrice peuvent constituer un accord d'approvisionnement légitime. Le risque survient lorsque cet accord est dissimulé, que le fabricant est introuvable ou que le contrat ne permet aucun contrôle sur les matières premières, les procédés de fabrication, la sous-traitance et les mesures correctives.
Traiter les données d'inscription comme un outil de sélection
L'existence d'une activité de fabrication ne prouve pas que l'usine possède l'équipement requis. Un historique public vierge ne garantit pas la qualité des produits. Inversement, un incident de fonctionnement antérieur n'entraîne pas automatiquement la disqualification d'un fournisseur si le problème a été résolu et que l'explication est documentée.
Utilisez la vérification de l'entité juridique pour établir la responsabilité. Vérifiez ensuite les capacités de production grâce à l'analyse des équipements, de la production en direct, de la traçabilité des matériaux, des dossiers de processus et des tests produits.
Un audit d'usine est-il la même chose qu'une inspection de produit ?
Non. Un audit d'usine évalue la capacité du système de production. Un contrôle produit vérifie la conformité d'un lot spécifique. Les acheteurs combinent souvent les deux et obtiennent ainsi une version imparfaite des deux.
| Activité | Question principale | Meilleur timing | Sortie typique |
|---|---|---|---|
| Audit de qualification des fournisseurs | Cette usine est-elle capable de réaliser le processus requis ? | Avant l'outillage ou la nomination | Lacunes en matière de capacités et décision d'approbation |
| Audit de processus | Les systèmes de contrôle critiques fonctionnent-ils correctement sur la ligne ? | production pilote ou production en série précoce | Résultats par étape du processus |
| Inspection avant expédition | Ce lot de production est-il conforme aux spécifications publiées ? | Après la production et avant l'expédition | Acceptation ou refus du lot |
| audit social ou environnemental | Le site répond-il aux exigences en matière de travail, de sécurité ou d'environnement ? | En fonction de la politique de l'acheteur et du risque lié à la chaîne d'approvisionnement | Rapport de conformité séparé |
Une inspection avant expédition réussie ne peut corriger un processus de moulage défaillant. Elle ne fait qu'évaluer les produits déjà fabriqués. Inversement, un certificat ISO 9001 ne prouve pas que la marchandise livrée est conforme au plan.
Quels documents devez-vous consulter avant la visite ?
Demandez les documents nécessaires avant de réserver un voyage ou de désigner un inspecteur tiers. Des dossiers manquants ou incohérents constituent un signe avant-coureur de dysfonctionnements potentiels des contrôles en atelier.
Demander:
- Ensemble d'entités juridiques : licence commerciale, adresse de fabrication et relation entre le vendeur contractuel, le bénéficiaire, l'exportateur et l'usine.
- Contenu du package produit publié : Révision du dessin, caractéristiques critiques pour la qualité, nomenclature des matériaux et qualité de silicone approuvée.
- Contenu de l'emballage : Fiche technique, fiche de données de sécurité, certificat d'analyse, fournisseur agréé et format d'identification du lot.
- Ensemble de contrôle des processus : Flux de processus, plan de contrôle, instructions de travail, norme d'inspection, liste des jauges et état d'étalonnage.
- Ensemble processus externe et système de gestion de la qualité : divulgation des sous-traitants, des certificats pertinents et exemples récents de non-conformité et d'actions correctives et préventives.
- Ensemble de capacité : machines, cavités actives, temps de cycle validé, équipes, temps de fonctionnement, rendement du premier passage et données sur les goulots d'étranglement en aval.
Examinez attentivement le périmètre d'application. Un certificat de “ commerce et vente de produits en silicone ” n'équivaut pas à une certification du moulage du silicone sur le site audité. ISO 9001 définit un cadre de gestion de la qualité ; il n'approuve pas un matériau, un procédé ou un produit fini spécifique.
L'usine est-elle réellement capable de gérer votre processus de fabrication de silicone ?
L'audit doit correspondre au processus décrit dans le devis. L'expression “ moulage silicone ” est trop vague pour être utile.
| Processus | Équipements et commandes à vérifier | Preuves appropriées | lacune d'audit commune |
|---|---|---|---|
| Moulage par compression HCR/HTV | Broyeur à deux cylindres ou zone de mélange contrôlée, pesage des matériaux, presses hydrauliques, contrôle de la température des moules | Fiche de lot, fiche de mélange, recette de presse, approbation du premier exemplaire | L'ajout de formulations ou d'agents de durcissement dépend de la mémoire de l'opérateur |
| moulage par injection LSR | Pompes à fût A/B, système de dosage, mélangeur, canal froid, moule chauffant, alimentation contrôlée en matériau | Enregistrement des lots de matériaux, historique des alarmes de dosage, recette machine, rapport de cavité | L'usine possède des machines d'injection mais pas de système de dosage LSR validé. |
| Extrusion de silicone | Extrudeuse, contrôle de la filière, ligne de vulcanisation continue, tireuse et surveillance dimensionnelle | Enregistrement de la vitesse de la ligne, paramètres de polymérisation, journal des dimensions en cours de fabrication | Les dimensions ne sont vérifiées qu'une fois la bobine longue terminée. |
| surmoulage en silicone | Préparation du substrat, insertion du dispositif de fixation, contrôle de l'adhérence, prévention de la contamination | Lot de substrat approuvé, dossier de prétraitement, test d'adhérence | Le traitement d'amorçage ou le traitement au plasma est sous-traité ou n'est pas soumis à un contrôle temporel. |
| Opérations secondaires | Découpe, impression, revêtement, collage, assemblage, post-cuisson | Instructions de travail, limite d'échantillonnage, dossier de lot | Le moulage principal est maîtrisé, mais les défauts d'aspect apparaissent en aval. |
Suivez la chaîne de production dans l'ordre. Veillez à ce que l'hôte ne choisisse pas uniquement la machine la plus propre. Comparez le numéro de la machine, le numéro du moule, l'identification de la cavité et le lot de matériau sur la ligne avec les enregistrements affichés dans la salle de réunion.
Comment vérifier la capacité de production et les goulots d'étranglement ?
N’acceptez pas un chiffre de capacité mensuelle sans calcul préalable. Recalculez l’estimation en tenant compte du temps de fonctionnement prévu, du temps de cycle validé, des cavités actives, de la disponibilité des équipements, du rendement du premier passage et de la capacité de chaque opération en aval.
Utilisez deux calculs de base :
Production brute de moulage = temps de fonctionnement prévu ÷ temps de cycle validé × nombre de cavités actives
Production commercialisable = production brute de moulage × facteur de disponibilité démontré × rendement de première passe
Le résultat ne correspond pas à la capacité finale de l'usine. La capacité effective du système correspond à la plus petite capacité commercialisable parmi les opérations de moulage, de post-cuisson, d'ébavurage, de transformation secondaire, de contrôle et d'emballage.
Exemple de calcul de capacité
L'exemple suivant illustre la méthode ; il ne constitue pas une référence pour la production de silicone.
| Saisir | Exemple de valeur |
|---|---|
| Temps de moulage prévu | 8 heures, soit 28 800 secondes |
| Temps de cycle validé | 60 secondes |
| cavités actives | 2 |
| production brute | 960 pièces par poste |
| Facteur de disponibilité démontré | 85% |
| Rendement du premier passage | 95% |
| Production commercialisable estimée | Environ 775 pièces par poste |
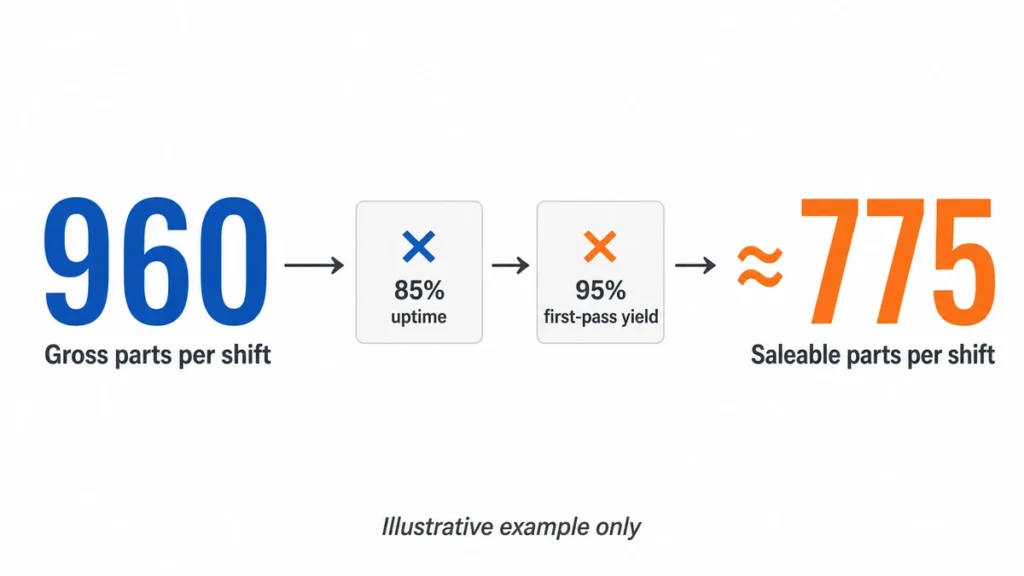
Un devis basé uniquement sur 960 pièces par poste ne tient pas compte des temps d'arrêt ni des pièces rejetées. L'estimation pour 775 pièces reste incomplète tant que l'usine n'aura pas démontré que les opérations de post-cuisson, d'ébavurage, de contrôle et d'emballage permettent de traiter au moins le même volume.
Ne reprenez pas les facteurs d'exemple dans une évaluation de fournisseur. Utilisez les données de l'usine relatives à des produits, moules, machines et conditions de production comparables.
Vérifier chaque entrée en atelier
| Capacité d'entrée | Preuves à vérifier | Exagération courante |
|---|---|---|
| Heures d'ouverture prévues | Planification des équipes, effectifs, calendrier des machines, programme de maintenance | Toutes les heures calendaires sont considérées comme du temps de production. |
| Temps de cycle | Étude des recettes et des temps de production des machines en production stable | On utilise le cycle le mieux observé au lieu du cycle de production répétable |
| cavités actives | Dessin du moule, identification des cavités, enregistrement des cavités obturées, rendement par cavité | Le nombre nominal de cavités est utilisé même lorsqu'une seule cavité est désactivée. |
| Disponibilité des équipements | Journal des temps d'arrêt, historique de maintenance, historique des changements de production | Le calcul suppose une disponibilité du 100% |
| Rendement du premier passage | Rapport de lot indiquant les pièces conformes avant retouche ou tri | La quantité finale emballée est présentée comme le rendement de première passe |
| disponibilité de la main-d'œuvre | matrice des compétences, plan de dotation en personnel, présence réelle par quart de travail | On suppose que le travail manuel de découpe ou d'inspection est illimité. |
| Ressources partagées | Calendrier de production pour les presses, les fours, les équipements d'inspection et les opérateurs | La même capacité de machine ou de four est promise à plusieurs programmes |
| opérations sous-traitées | Capacité du fournisseur, temps d'attente, temps de transport, inspection à réception | Le délai de traitement externe est exclu du calcul. |
Observez le cycle une fois le processus stabilisé. Un seul cycle rapide observé lors d'un audit ne constitue pas une base de capacité valable. Comparez cette observation avec plusieurs lots récents et analysez toute différence significative.
Trouver la contrainte à l'extérieur de la machine à mouler
Les projets en silicone semblent souvent avoir une capacité de pressage suffisante, alors qu'une opération en aval contrôle le rendement réel.
| Étape du processus | Unité de capacité à calculer | Preuves de goulot d'étranglement |
|---|---|---|
| Préparation du matériel | Kilogrammes ou lots par quart de travail | Durée limitée du mélangeur, de la station de pesage, du temps de maintien du matériau ou du changement de couleur |
| Moulage | Pièces de bonne qualité par machine et moule par poste | Cycle long, cavités désactivées, nettoyage de moisissures, flash ou temps d'arrêt imprévu |
| Post-durcissement | Pièces qualifiées par four et fournées par jour | Volume utile du four, schéma de chargement, temps de chauffage et de refroidissement, ventilation ou séparation des lots |
| Ébavurage ou ébavurage | Nombre de pièces acceptées par opérateur ou par machine et par poste | Travail manuel, lignes de séparation complexes, défauts secondaires ou file d'attente pour les retouches |
| Impression, revêtement ou collage | Pièces acceptées par ligne ou par sous-traitant et par jour | Nombre de dispositifs, temps de séchage ou de durcissement, rejets d'adhérence ou temps d'attente externe |
| Inspection | Pièces ou lots libérés par quart de travail | Tests fonctionnels longs, dispositifs calibrés limités, inspection 100% ou temps de maintien en laboratoire |
| Emballage | Unités finies par ligne et par quart de travail | Assemblage multicomposant, étiquetage, vérification du nombre ou emballage personnalisé |
Calculez chaque étape dans la même unité et sur la même période. Si le moulage peut produire 10 000 pièces acceptables par semaine, mais que le processus de post-cuisson et d’ébavurage validé ne permet d’en produire que 7 000, la capacité hebdomadaire vérifiée est de 7 000, et non de 10 000.
Tester la capacité par rapport au plan de commande réel
L'approbation de capacité doit être liée à une référence produit (SKU), un moule, une quantité, une période de livraison et une charge machine concurrente définis. Demandez à l'usine de fournir :
- Demande hebdomadaire ou mensuelle pour le produit audité.
- Allocation des machines et des moules.
- Charge engagée actuellement par d'autres clients.
- Horaires planifiés, opérateurs et hypothèses relatives aux heures supplémentaires.
- Temps de transition et de maintenance préventive.
- Rendement attendu à la première passe et taux de retouche.
- Capacité de post-cuisson et de tous les processus secondaires.
- Contraintes liées aux jours fériés, à la main-d'œuvre, aux sous-traitants et aux matériaux.
- Machine de secours, réparation des moisissures et plan d'interruption de service.
Utilisez un tableau de comparaison entre la demande et la capacité plutôt qu'un pourcentage unique. La commande confirmée doit s'inscrire dans la capacité de production commercialisable avérée, après déduction d'une marge convenue pour les variations et les temps d'arrêt. Cette marge doit tenir compte du risque lié au produit, de la maturité du processus et de la tolérance aux délais de livraison ; elle ne doit pas être remplacée par un pourcentage fixe.
Signaux d'alerte concernant la capacité
- La capacité n'est indiquée que sous forme d'estimation des ventes mensuelles.
- Le calcul suppose que chaque machine fonctionne à chaque heure prévue.
- Les cavités nominales sont comptées sans tenir compte des cavités obstruées ou instables.
- Les rebuts, le tri et le retravail sont exclus.
- La même presse, le même four, le même dispositif ou le même opérateur est affecté à des commandes qui se chevauchent.
- Les capacités de post-cuisson, de découpe, d'impression, d'inspection ou d'emballage ne sont pas prises en compte.
- Les heures supplémentaires sont considérées comme faisant partie de la capacité de base permanente.
- Un nouveau moule se voit attribuer le rendement et le temps de cycle d'un produit sans lien avec le précédent.
- Le fournisseur peut montrer le matériel, mais pas les registres de production récents.
- Le goulot d'étranglement dépend d'un sous-traitant non divulgué.
Un déficit de capacité n'implique pas systématiquement le rejet du fournisseur. Il requiert toutefois un plan de reprise daté, l'identification des équipements et de la main-d'œuvre nécessaires, un essai validé et la preuve que la capacité supplémentaire n'altère pas la maîtrise du processus.
Points d'audit du processus de moulage du silicone, de la réception des matières premières au lot emballé
Comment vérifie-t-on la traçabilité des matériaux en silicone ?
Sélectionnez un carton emballé ou un conteneur de produit en cours de fabrication et remontez sa chaîne. Celle-ci doit mener du lot fini au lot de moulage, à la machine, au moule, à la cavité (le cas échéant), à l'opérateur, au lot de matières premières, au lot de pigment ou de mélange-maître, et enfin au système de polymérisation.
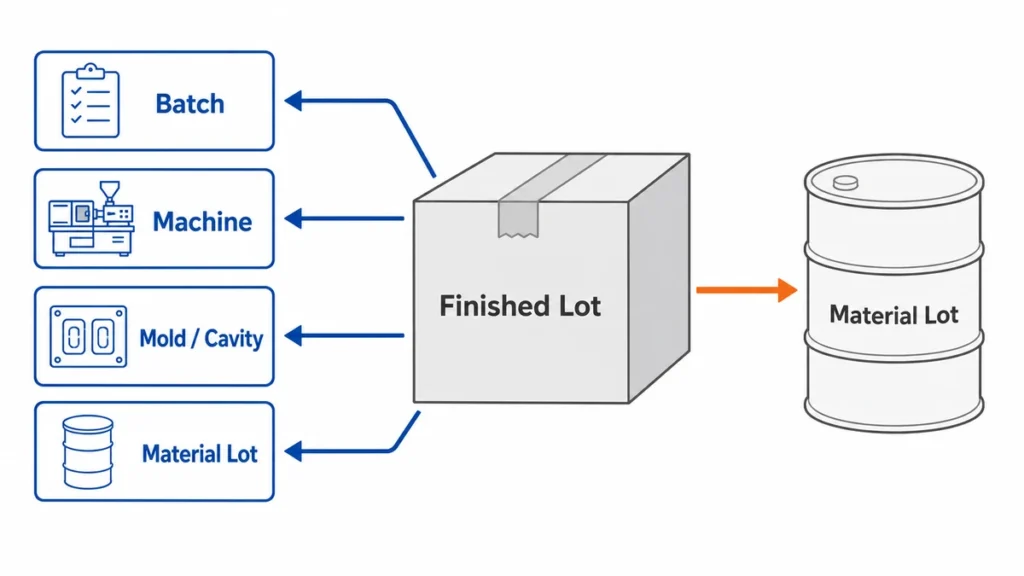
Ensuite, inversez le processus. Sélectionnez un lot de matière première en stock et demandez où il a été consommé. Un système de traçabilité unidirectionnel est incomplet.
Vérifiez les commandes suivantes :
- Les étiquettes entrantes restent attachées ou sont transférées sur des étiquettes internes contrôlées.
- Les matériaux libérés, mis en quarantaine et rejetés sont physiquement séparés.
- La durée de conservation et les conditions de stockage sont conformes aux instructions du fournisseur.
- L'équipement de pesage est identifié et calibré.
- Le composé HCR mixte possède un identifiant de lot et une durée de conservation contrôlée.
- Les composants LSR A/B restent appariés et protégés de toute contamination.
- Les pigments, les additifs et les agents de liaison sont inclus dans le dossier de lot.
- Les déchets de silicone durci ne sont pas traités comme les broyats de thermoplastiques. Le silicone étant un thermodurcissable, il ne peut être simplement refondu selon le même procédé.
Pour les applications réglementées, la traçabilité des matériaux ne constitue qu'un niveau d'homologation parmi d'autres. Le périmètre de conformité spécifique au produit est défini ci-dessous.
Où s'arrête cet audit d'usine pour les produits réglementés ?
Cet audit permet de déterminer si un fournisseur maîtrise son processus de fabrication de silicone. Il ne peut toutefois pas, à lui seul, établir la conformité légale d'un dispositif médical, d'un article en contact avec des aliments, d'un produit pour enfants, d'un composant automobile ou de tout autre produit réglementé.
Les exigences applicables dépendent du produit fini, de son usage prévu, des conditions de contact, du groupe d'utilisateurs, de la classification des risques, du marché de destination et du rôle du fournisseur dans la chaîne d'approvisionnement réglementée. Les mentions telles que “ qualité médicale ”, “ qualité alimentaire ” ou “ approuvé par la FDA ” ne définissent pas ce champ d'application.
| Catégorie de produits | Que couvre cet audit d'usine ? | Couche supplémentaire spécifique au produit |
|---|---|---|
| Produits en silicone destinés au grand public | Entité juridique, identité matérielle, contrôle des processus, traçabilité, inspection, emballage et gestion des changements | Restrictions chimiques, étiquetage, sécurité mécanique et normes spécifiques aux produits sur les marchés de destination |
| Articles en contact avec les aliments | Contrôle de la formulation, prévention de la contamination, post-cuisson le cas échéant, traçabilité des lots et concordance entre les rapports et les matériaux. | Type d'aliment prévu, durée et température de contact, migration ou substances extractibles du produit fini, exigences de déclaration et règles de contact alimentaire spécifiques au marché |
| Produits pour bébés et enfants | Contrôle des matériaux, stabilité du moulage, contrôle des petites pièces ou des assemblages, propreté et traçabilité | Exigences fondées sur la fonction réelle du produit, le groupe d'âge, l'utilisation prévisible, les risques mécaniques, les limites chimiques, la migration, l'étiquetage et le marché |
| Dispositifs médicaux ou composants de dispositifs médicaux | Matériaux contrôlés, voie de production validée, traçabilité, contrôles de propreté, non-conformité, actions correctives et préventives (CAPA) et notification de changement | Classification des dispositifs, système de gestion de la qualité réglementaire, gestion des risques, évaluation biologique, validation des procédés, contrôles des salles blanches ou de la charge microbienne, validation de la stérilisation et documentation technique, le cas échéant. |
| Composants automobiles | Capacité de processus, contrôle des cavités, mesure, traçabilité, capacité, maintenance et contrôle des modifications techniques | Exigences spécifiques du client, IATF 16949 le cas échéant, APQP/PPAP, caractéristiques spéciales, MSA, SPC et approbation des pièces de production |
| composants pharmaceutiques ou de bioprocédés | Contrôle des matières et des lots, propreté, post-traitement, inspection, emballage et gestion des changements | Stratégie relative aux substances extractibles et relargables, essais pharmacopéiques ou spécifiques à l'application, validation du nettoyage, validation du procédé et qualification du client |
| composants électriques ou électroniques | Identification des matériaux, dimensions, stabilité du moulage, contrôle de la contamination et gestion des changements de fournisseurs | Exigences spécifiques au produit en matière de sécurité électrique, d'inflammabilité, de substances réglementées, d'exposition environnementale et de certification |
L'utilisation prévue détermine le périmètre de conformité
Avant de définir le plan d'audit, documentez :
- Que l'article en silicone soit une matière première, un composant moulé, un accessoire ou un produit fini.
- Le fonctionnement du produit et son utilisation raisonnablement prévisible.
- Les pays ou régions de destination.
- Considérations relatives à la tranche d'âge des utilisateurs et aux utilisateurs vulnérables.
- Contact avec les aliments, la peau, les tissus, les liquides, les médicaments ou les milieux de traitement.
- Durée de contact, température, pression et conditions d'utilisation répétée.
- Si le produit est livré stérile ou s'il sera stérilisé ultérieurement.
- Durée de conservation et cycles de réutilisation requis.
- Le fabricant légal, le propriétaire des spécifications et la partie responsable de la mise sur le marché réglementaire.
Le fournisseur ne doit pas choisir un programme de test en se basant uniquement sur le nom du produit. Un tube en silicone utilisé dans un distributeur de boissons, une ligne de transfert de laboratoire et un circuit de fluides médicaux peuvent se ressembler, mais leurs exigences en matière de preuves et de validation diffèrent.
Limite de contact alimentaire
Pour les articles en caoutchouc réutilisables aux États-Unis, 21 CFR 177.2600 peut faire partie de l'évaluation applicable. Pour les produits mis sur le marché de l'UE, le cadre peut inclure Règlement (CE) n° 1935/2004 et les BPF en contact avec les aliments sous Règlement (CE) n° 2023/2006, ainsi que toutes les exigences nationales ou spécifiques aux matériaux applicables.
L'audit en usine doit vérifier que la formulation testée correspond au procédé actuel de fabrication du silicone, des pigments, des additifs, de l'impression, du revêtement et de la post-cuisson. Il ne remplace pas l'évaluation du produit fini en fonction de son usage prévu (aliment, température, durée et conditions d'utilisation répétée).
Limite des dispositifs médicaux
Cette liste de contrôle ne constitue pas un audit de certification de dispositif médical. Selon le rôle du fournisseur et le marché cible, la qualification peut nécessiter un système de gestion de la qualité des dispositifs médicaux tel que : ISO 13485, la gestion des risques sous ISO 14971, l’évaluation biologique, les procédés spéciaux validés, les environnements contrôlés, les dossiers des dispositifs ou des lots, le traitement des réclamations et les contrôles réglementaires spécifiques au marché.
Un certificat de résine ou un OIN 10993 Un rapport d'essai ne rend pas automatiquement la pièce finie “ de qualité médicale ”. Le rapport doit être lié à la formulation finale, aux colorants, aux additifs, au traitement, au nettoyage, à la stérilisation, au type de contact, à la durée du contact et à l'évaluation des risques du dispositif.
Si le fournisseur de silicone ne fabrique qu'un composant, le fabricant légal doit tout de même définir les exigences critiques et intégrer les contrôles du fournisseur dans le système de gestion de la qualité et des risques du dispositif.
Applications validées dans le secteur automobile et autres
Pour les programmes automobiles, un audit ISO 9001 général peut s'avérer insuffisant. Le client peut exiger… IATF 16949, preuves APQP/PPAP, contrôle des caractéristiques spéciales, analyse du système de mesure, contrôle statistique des processus, capacité approuvée et notification formelle de changement.
Les applications pharmaceutiques, biotechnologiques, aérospatiales, de sécurité électrique et autres applications validées nécessitent leur propre plan de qualification. Il ne faut pas généraliser une approbation d'une application à une autre sous prétexte que la qualité du silicone de base ou le procédé de moulage semblent similaires.
Séparer les trois décisions
Consignez trois conclusions indépendantes :
- Capacité de production : Le site peut-il exécuter de manière répétée le processus de silicone spécifié ?
- Validation du produit : Le produit défini est-il conforme à son dessin, à sa fonction et à son plan de test approuvé ?
- Communiqué réglementaire : Les preuves sont-elles suffisantes pour l'usage prévu et le marché de destination ?
Une usine peut être opérationnelle même si son dossier réglementaire est incomplet. Un échantillon testé peut être conforme même si le processus de production n'est pas maîtrisé. Aucun de ces résultats n'implique automatiquement la validation de l'autre.
Que faut-il vérifier pendant le mélange, le moulage et la post-cuisson ?
L'enjeu crucial n'est pas de savoir si l'usine possède une fiche de paramètres, mais plutôt si les valeurs validées sont visibles, enregistrées, protégées contre les modifications accidentelles et liées au lot de production.
Préparation HCR et HTV
Pour un caoutchouc de haute consistance, vérifiez le pesage, la séquence de mélange, l'état des rouleaux, la dispersion des pigments, le contrôle de l'agent de vulcanisation et l'identification du lot. Demandez comment l'usine prévient la contamination croisée entre les couleurs, les formulations et les systèmes de vulcanisation au peroxyde ou au platine.
Les équipes sous-estiment souvent cette étape car le mélange semble uniforme. Des variations peuvent apparaître ultérieurement : dérive de la couleur, odeur, irrégularité du durcissement, défauts de surface ou propriétés physiques instables d’un lot à l’autre.
Dosage et injection LSR
Pour le caoutchouc de silicone liquide, inspectez l'alimentation en matières premières A/B, le système de pompage et de dosage, le mélangeur, l'unité d'injection, le canal froid, le moule chauffant et l'historique des alarmes. Assurez-vous que la recette de la machine spécifie la pression d'injection, la vitesse, la température du moule, le temps de polymérisation et les autres paramètres pertinents au procédé validé.
N’acceptez pas une capture d’écran d’une seule recette comme preuve de contrôle. Comparez les paramètres actuels de la machine avec la recette approuvée et le registre de production. Demandez qui est habilité à modifier les paramètres et comment les écarts sont analysés.
Post-durcissement
La post-cuisson doit être adaptée à la formulation du matériau, à l'application du produit, à la géométrie de la pièce et aux exigences de validation ou de test. Elle n'est pas systématiquement nécessaire pour toutes les pièces en silicone, et une recette universelle de température et de temps n'est pas fiable.
Vérifiez l'identification du four, l'uniformité de la température ou les enregistrements de vérification, la disposition des charges, la taille des lots, la minuterie, la ventilation et les enregistrements des lots après cuisson. Une surcharge du four peut modifier le flux d'air et le comportement de chauffage, même si la consigne reste inchangée.
Comment auditer les moules et le contrôle des cavités ?
L'échantillon approuvé peut masquer les variations de cavité. Un moule multicavité peut produire des pièces acceptables à partir d'une cavité et présenter des bavures récurrentes, des injections incomplètes ou des dérives dimensionnelles à partir d'une autre.
Vérifier:
- Identification unique du moule et de l'outil.
- Identification des cavités sur les pièces ou les rapports d'inspection lorsque cela est possible.
- Fréquence de maintenance préventive en fonction des cycles ou de l'état du véhicule.
- Historique de maintenance des évents, des lignes de séparation, des canaux d'alimentation, des éjecteurs et des surfaces texturées.
- Approbation de la première pièce après installation, réparation ou modification des paramètres.
- Données dimensionnelles ou de défauts spécifiques à la cavité pour les caractéristiques critiques.
- Gestion contrôlée du stockage et des registres de propriété des outils financés par les clients.
Demandez le rapport de la dernière réparation du moule, puis inspectez la zone concernée sur l'outil ou la pièce. Cela permet de relier les documents à des preuves matérielles. Un registre de maintenance comportant des mentions répétées de “ moule nettoyé ” sans aucun défaut, action ou vérification constitue une preuve administrative, et non une preuve de processus.
Quels tests de produits devriez-vous observer ?
Les méthodes d'essai doivent être conformes au plan, à l'évaluation des risques, à la réglementation applicable ou à un plan de contrôle convenu. Un plus grand nombre d'essais n'implique pas automatiquement un meilleur contrôle.
| Exigence | Méthode ou équipement possible | Objectifs d'audit |
|---|---|---|
| Dimensions | Pied à coulisse, micromètre, calibre à broches, projecteur de profil, machine à mesurer tridimensionnelle, dispositif sur mesure | Données correctes, dispositif de fixation, force de contact, conditionnement de l'échantillon et résolution de l'instrument de mesure |
| Dureté Shore | ASTM D2240 ou ISO 48-4 méthode avec duromètre approprié | Épaisseur de l'échantillon, surface de support, temps de maintien, emplacement du test et étalonnage |
| Résistance à la traction et allongement | ASTM D412 ou ISO 37 | Préparation des éprouvettes, mesure de l'épaisseur, vitesse et liaison des lots |
| Rémanence de compression | ASTM D395 ou ISO 815-1 | Compression, température, durée, temps de récupération et géométrie de l'échantillon |
| Couleur | Échantillon limite approuvé ou spectrophotomètre | Conditions d'éclairage, réglages de l'instrument, critère ΔE (le cas échéant) et historique des échantillons |
| Apparence | Tableau des défauts et norme visuelle | Distance de vision, éclairage, zones de défauts et classification critique/majeure/mineure |
| substances en contact avec les aliments ou substances à usage restreint | Laboratoire externe qualifié utilisant la méthode spécifique au marché | Identité de l'échantillon, étendue du rapport, correspondance de la formulation, date et authenticité du rapport |
| Performance fonctionnelle | test de montage ou d'assemblage spécifique au produit | Charge, nombre de cycles, fuite, force de traction, état d'étanchéité ou température d'utilisation, selon le cas. |
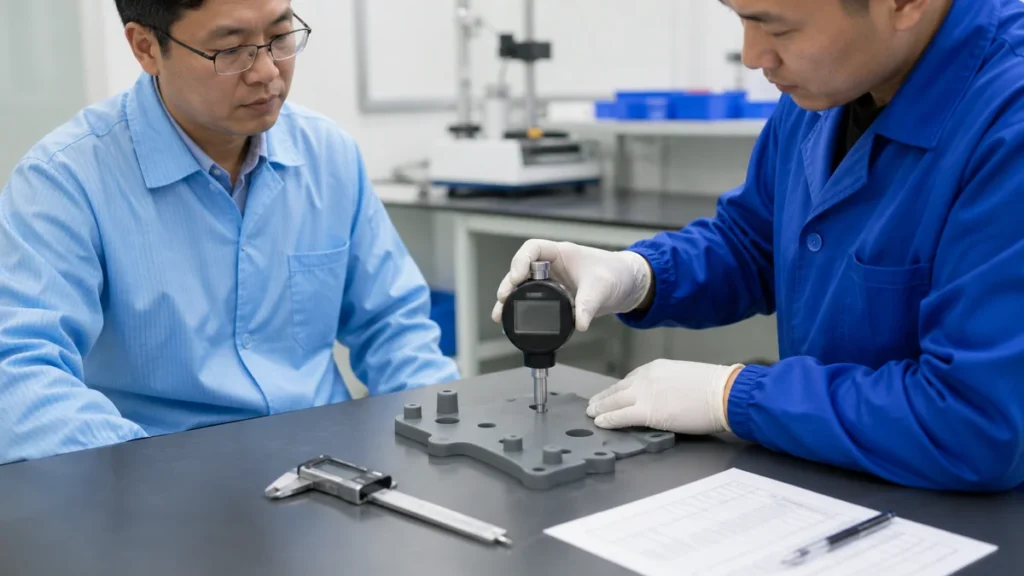
Les pièces en silicone souple sont faciles à mesurer incorrectement. Une force excessive appliquée avec le pied à coulisse peut comprimer la pièce et fausser le résultat. Les pièces à parois minces peuvent nécessiter un dispositif de fixation, une méthode optique ou une force de mesure clairement définie. Si les inspecteurs ne parviennent pas à reproduire la même mesure, la limite d'acceptation n'est pas applicable.
Assistez à au moins un test, de sa mise en place à l'enregistrement du résultat. Choisissez ensuite vous-même un deuxième échantillon. Les échantillons prépositionnés démontrent que l'équipement est capable de produire un certain nombre de résultats ; ils ne prouvent pas que les contrôles de routine sont maîtrisés.
Comment l'échantillonnage AQL doit-il être utilisé ?
N’utilisez l’échantillonnage par lots qu’après avoir convenu des définitions des défauts, du niveau d’inspection, du plan d’échantillonnage et des critères d’acceptation. ISO 2859-1:2026 Il propose des schémas d'échantillonnage indexés AQL pour le contrôle par attributs. Il ne détermine pas les limites critiques, majeures et mineures.
Ne laissez pas le niveau de qualité acceptable (AQL) remplacer le contrôle des procédés. L'échantillonnage peut ne pas détecter les défauts de faible fréquence, les lots hétérogènes et les problèmes spécifiques aux cavités. Les caractéristiques critiques en matière de sécurité, de réglementation ou de fonctionnement peuvent nécessiter des contrôles plus stricts, une validation des procédés, des mesures de prévention des erreurs ou une inspection 100% avec une méthode validée.
Lors de l'audit, vérifiez si l'usine :
- Définit le lot avant l'échantillonnage.
- Sélectionne des échantillons de manière aléatoire parmi les cartons, les périodes de production et les cavités, le cas échéant.
- Permet de distinguer les défauts critiques, majeurs et mineurs.
- Enregistre le nombre réel de défauts au lieu de simplement indiquer “ Réussi ”.”
- Applique le numéro d'acceptation/de refus convenu.
- Dispose d'un plan de réaction pour les lots rejetés.
Une usine qui trie un lot défectueux sans enquêter sur la cause du moulage ou de la manutention a mis le lot en sécurité, mais n'a pas corrigé le processus.
Comment identifier la sous-traitance cachée ?
Comparez les capacités annoncées avec les équipements, le personnel, les encours de production, les raccordements aux services publics et les registres de production. Si le fournisseur affirme réaliser en interne l'impression, le revêtement, l'outillage, les tests en laboratoire et le conditionnement, chaque étape doit être documentée et attestée par des preuves matérielles.
Posez directement ces questions :
- Quelles opérations quittent ce site ?
- Qui approuve les sous-traitants ?
- Comment les matériaux et les lots sont-ils identifiés lors du transfert ?
- Quelles spécifications et quels échantillons sont envoyés au sous-traitant ?
- Comment les pièces sous-traitées entrantes sont-elles inspectées ?
- Le sous-traitant peut-il modifier les matériaux, l'encre, l'apprêt, l'adhésif ou les paramètres de processus ?
- L'acheteur est-il informé avant toute modification du processus ou du site ?
L'externalisation n'est pas systématiquement synonyme de refus. Le risque réside dans une externalisation non divulguée ou non contrôlée. Les processus secondaires introduisent souvent des défauts après qu'une pièce moulée conforme a déjà été produite en atelier.
Comment les modifications techniques doivent-elles être contrôlées ?
Figez la configuration de production approuvée avant la production en série. Cette configuration de référence doit identifier le site de fabrication autorisé, la révision des plans, la formulation du silicone, le fournisseur de matériaux, le système de couleurs, le moule et les cavités, le type de machine ou de procédé, la plage de paramètres clés du procédé, la post-cuisson, les opérations secondaires, la méthode d'inspection, l'emballage et les sous-traitants agréés.
Une modification n'est pas acceptable au seul motif que la pièce finie ressemble toujours à l'échantillon approuvé. Le fournisseur doit évaluer, documenter, valider et obtenir l'approbation requise avant toute modification susceptible d'affecter la forme, l'ajustement, la fonction, la conformité, la traçabilité, la capacité ou la durabilité.
Définir les changements nécessitant une notification
| Modification proposée | examen d'impact minimal | Preuves typiques avant la libération |
|---|---|---|
| Qualité du silicone, fournisseur, formulation ou système de durcissement | propriétés physiques, conformité, couleur, odeur, comportement au durcissement, adhérence et performance à long terme | Fiches techniques/FDS/CoA mises à jour, données d'essais comparatifs, nouveaux essais de conformité le cas échéant et échantillons approuvés |
| Pigment, mélange-maître, additif, encre, apprêt, adhésif ou revêtement | Couleur, migration ou substances restreintes, adhérence, inhibition de la polymérisation, aspect et vieillissement | Identification des matériaux, rapport d'essai, résultats d'adhérence ou de durabilité et nomenclature mise à jour |
| Réparation de moule, création d'une nouvelle cavité, remplacement d'insert ou transfert d'outillage | Dimensions, flash, ventilation, texture, équilibre de la cavité et interchangeabilité | Dossier de réparation, rapport dimensionnel par cavité affectée, échantillons du premier article et preuves de capacité, le cas échéant. |
| Machine, ligne, itinéraire de processus ou site de production | Fenêtre de procédé, équivalence des équipements, capacité, risque de contamination et traçabilité | Compte rendu d'essai, comparaison des paramètres, inspection du premier article et requalification du site ou du processus |
| Cycle de polymérisation ou état post-polymérisation | propriétés physiques, odeur ou composés volatils, dimensions, aspect et conformité | Étude des paramètres approuvée, registre du four ou de l'équipement, essais physiques ou de conformité répétés, le cas échéant |
| Processus secondaire ou sous-traitant | Identification des matériaux, contrôle des processus, logistique, inspection à réception et traçabilité | Qualification des sous-traitants, essai de procédé, échantillon approuvé, plan de contrôle et flux de traçabilité |
| Méthode d'inspection, dispositif de fixation, logiciel ou limite d'acceptation | Corrélation des mesures, répétabilité, fausse acceptation et comparabilité historique | Corrélation des méthodes, étude des jauges le cas échéant, instructions d'inspection révisées et approbation des nouvelles limites |
| matériau d'emballage ou méthode d'emballage | Déformation, contamination, étiquetage, exactitude du comptage, dommages liés au transport et stockage en rayon | Essai d'emballage, preuves de transport ou de compression le cas échéant, étiquette approuvée et spécifications d'emballage mises à jour |
L'obligation de notification doit être consignée dans l'accord qualité, les conditions d'achat, les notes de dessin ou le manuel fournisseur. L'approbation verbale d'un acheteur ou d'un ingénieur ne saurait remplacer une autorisation de mise en service documentée.
Utiliser un flux de travail de changement contrôlé
- Soumettez la demande de modification. Consignez l'état actuel, l'état proposé, la raison, les produits, sites, outils, matériaux concernés et la date de mise en œuvre prévue.
- Évaluer le risque. Examiner la forme, l'ajustement, la fonction, la conformité, la traçabilité des matériaux, la stabilité du processus, la capacité, le coût, le délai de livraison, les pièces de rechange et l'inventaire existant.
- Définir le plan de validation. Indiquez quels échantillons, cavités, quantités de production, tests, documents et critères d'acceptation sont requis.
- Effectuez l'essai en conditions de production. Utilisez le matériau, la machine, le moule, les opérateurs, les procédés secondaires et la méthode d'inspection prévus, et non un échantillonnage limité au laboratoire.
- Examiner les preuves objectives. En fonction du risque, cela peut inclure l'inspection du premier article, la vérification dimensionnelle, les tests des propriétés physiques, les tests fonctionnels, les tests de conformité, les données de capacité ou un essai de production chez le client.
- Obtenir une approbation écrite. Ne validez pas la modification en vous basant uniquement sur l'apparence d'un échantillon ou sur la pression du calendrier.
- Mettre à jour les documents contrôlés. Réviser, le cas échéant, le dessin, la nomenclature des matériaux, le flux de processus, le plan de contrôle, les instructions de travail, la norme d'inspection, les spécifications d'emballage et les dossiers des fournisseurs agréés.
- Définir le point effectif. Identifiez le premier lot de matériau concerné, le lot de production, la date, la machine, le moule, la cavité et l'expédition. Séparez les anciennes et les nouvelles configurations.
- Surveillez les premiers lots de production. Appliquer des inspections renforcées ou des contrôles de suivi définis jusqu'à ce que le changement démontre une performance stable.
Distinguer les changements permanents des écarts temporaires
Une dérogation temporaire doit indiquer :
- L'exigence précise est levée.
- Justification technique et évaluation des risques.
- La quantité, le lot, le bon de commande et l'expédition concernés.
- Le confinement et une inspection supplémentaire sont nécessaires.
- L'autorité d'approbation.
- La date de début et la date d'expiration.
- Le plan consiste à revenir au processus initial.
Ne laissez pas une déviation obsolète devenir la nouvelle norme de production. Des déviations répétées concernant un même problème indiquent que le processus ou la spécification de base nécessite une correction formelle.
Vérifier le contrôle des modifications lors de l'audit
Ne vous contentez pas d'examiner la procédure de contrôle des modifications. Sélectionnez une réparation de moule récente, un changement de matériau, un ajustement de processus ou un changement de sous-traitant et suivez-le tout au long du flux de travail.
Comparer:
- Étiquettes de matériaux actuelles avec la nomenclature approuvée.
- Recettes de machines avec enregistrements de paramètres publiés.
- Historique de l'entretien des moisissures avec données d'inspection des cavités.
- Registres d'achat contenant les listes approuvées des matières premières et des sous-traitants.
- Plans et instructions de travail actuels sur la ligne, avec la révision principale.
- Rapports de conformité concernant le matériau, la couleur, le revêtement et le site de fabrication réels.
- Registres d'expédition avant et après la date d'entrée en vigueur de la modification.
L'absence de signature constitue une lacune documentaire. Toute modification de matériel, de site, d'outillage ou de procédé mise en production sans analyse des risques ni approbation traçable représente une défaillance du contrôle au niveau du système.
Quels sont les principaux signaux d'alarme ?
Les signaux d'alarme les plus flagrants sont les contradictions entre les enregistrements et la réalité de la production.
- Le nom ou l'adresse de la société de certification ne correspond pas au site audité.
- La qualité de silicone approuvée n'est pas présente dans le stock de matériaux.
- Les étiquettes de lot des sacs ou des fûts de matériaux sont manquantes, endommagées ou remplacées.
- Les opérateurs ne peuvent pas identifier la révision actuelle du dessin ni les instructions de travail.
- Les paramètres de la machine diffèrent de la recette publiée sans autorisation de dérogation.
- Les rapports d'inspection contiennent des valeurs identiques répétées ou seulement des mentions « réussi » ou « non réussi ».
- Les étiquettes d'étalonnage sont périmées ou les jauges n'ont pas d'identifiant unique.
- Les matériaux rejetés sont stockés à côté des matériaux approuvés sans contrôle physique.
- Un moule multicavités ne présente aucun défaut ni donnée de mesure au niveau des cavités.
- Les enregistrements post-cuisson indiquent un point de consigne, mais pas le lot, la charge, la durée ni le four réels.
- Le volume de production dépasse la capacité supportée par les machines, le temps de cycle, les cavités, les équipes et le rendement.
- Le fournisseur refuse l'accès à une zone de production concernée par le processus mentionné dans le devis.
Un seul signal d'alarme peut avoir une explication plausible. En revanche, plusieurs signaux d'alarme liés entre eux doivent déclencher une enquête approfondie au niveau du système, plutôt que des actions correctives isolées. Par exemple, l'absence d'identifiants de cavités, des enregistrements de mesures identiques et des plaintes répétées concernant des défauts de contrôle indiquent un problème de contrôle des cavités plutôt qu'une erreur d'inspection ponctuelle.
Un plan d'audit pratique d'une journée
| Temps | Activité | Sortie requise |
|---|---|---|
| 09:00–09:20 | Réunion d'ouverture et vérification de l'entité juridique | Nom légal chinois, code de crédit social unifié, site et rôles de la transaction confirmés |
| 09:20–10:10 | Examen des documents | Révision des plans, matériaux, plan de contrôle, certificats et problèmes en suspens identifiés |
| 10:10–11:20 | Traçabilité des matériaux et de la production | Un lot vivant suivi tout au long du stockage, du mélange ou du dosage, du moulage et des travaux en cours. |
| 11:20–12:00 | Vérification des capacités et des goulots d'étranglement | Production commercialisable reconstruite à partir du temps de cycle, des cavités actives, du rendement et des contraintes en aval |
| 13:00–13:40 | Examen de l'outillage et de la maintenance | Identification du moule, contrôle des cavités, historique des réparations et entretien de la machine vérifiés |
| 13:40–14:10 | Échantillonnage des modifications techniques | Un changement récent de matériau, de moule, de procédé ou de sous-traitant a été attribué à l'approbation et au premier lot concerné. |
| 14:10–14:55 | Témoin de laboratoire et d'inspection | Tests sélectionnés répétés sur des échantillons choisis par l'auditeur |
| 14:55–15:30 | Traçabilité de l'emballage, de l'entreposage et de l'expédition | Vérification de l'identité du lot fini, du contrôle de son statut et des spécifications d'emballage |
| 15:30–16:15 | Examen des non-conformités et des actions correctives et préventives (CAPA) | Un défaut réel a été constaté, de sa détection à la vérification des mesures correctives. |
| 16:15–17:00 | Réunion de clôture | Résultats classés par risque, propriétaire, preuve et date d'échéance |
Ce calendrier constitue un point de départ. Les produits médicaux, automobiles, multicavités à grand volume ou soumis à une réglementation stricte nécessitent un audit plus approfondi, spécifique au produit et au processus.
Un inspecteur effectue le suivi d'un lot de silicone moulé, de l'étiquette du carton jusqu'au lot de matières premières.
Que doit-il se passer après l'audit ?
Établir les conclusions en fonction du risque, et non de la facilité avec laquelle elles sont résolues.
Une découverte utile comporte quatre parties :
- L’exigence : dessin, spécification, procédure, réglementation ou critère d’audit convenu.
- Les preuves objectives : numéro d’enregistrement, machine, lot, cavité, échantillon ou état observé.
- Le risque : conséquence sur le produit, la conformité, la traçabilité, la livraison ou le contrôle des changements.
- Réponse requise : confinement, cause première, action corrective, responsable, date d’échéance et méthode de vérification.
Ne classez pas un problème simplement parce que l'usine a mis en place une nouvelle procédure. Vérifiez que cette action a bien été appliquée en production. Consultez un lot ultérieur, un enregistrement modifié, les pratiques des opérateurs ou répétez le test.
L'approbation des fournisseurs doit s'appuyer sur des critères de validation explicites. Un score d'audit global élevé ne saurait justifier l'annulation d'une défaillance critique.
Comment le fournisseur doit-il être classé après l'audit ?
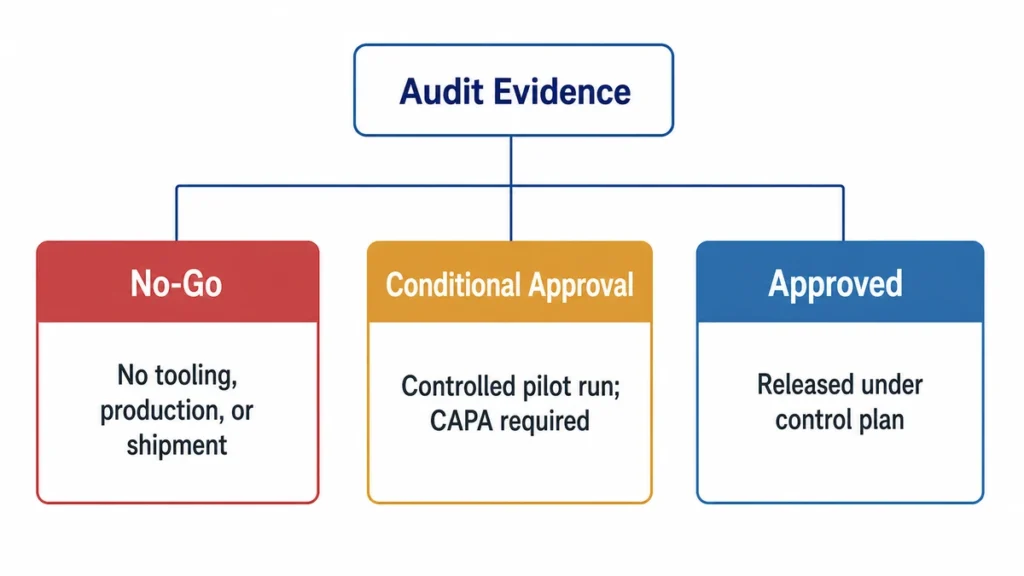
Classer le fournisseur comme Impossible, Approbation conditionnelle, ou Approuvé. Fondez votre décision sur le risque et des preuves objectives, et non sur le nombre de constatations mineures. Utilisez ces mêmes preuves ultérieurement lorsque vous choisir un fabricant de silicone pour l'outillage ou la production en série.
| Décision | Conditions typiques | Prochaine étape autorisée | Preuves requises |
|---|---|---|---|
| Impossible | Impossible d'identifier le fabricant légal ou le site de production ; le procédé requis est indisponible ; la traçabilité des matériaux est impossible ; les documents ou rapports semblent falsifiés ; un procédé critique est dissimulé ou non contrôlé ; une exigence réglementaire ou critique pour la sécurité n'est pas respectée. | Ne pas lancer l'outillage, la production en série ni l'expédition. Une requalification est requise avant tout engagement commercial. | Vérification des documents légaux et de site, correction de la traçabilité, observation de la production, tests répétés ou audit de suivi selon la nature de la défaillance. |
| Approbation conditionnelle | Le processus de base est disponible, mais des lacunes subsistent en matière de documentation, d'étalonnage, de normes de défauts, de formation, de preuves de capacité, de maintenance et de clôture des actions correctives et préventives (CAPA). | L'outillage ou un essai pilote contrôlé ne peuvent être entrepris que si les risques potentiels sont couverts par des mesures de contrôle écrites. La production en série sans restriction n'est pas autorisée. | L'identification du propriétaire, les mesures de confinement, la cause première, les mesures correctives, la date d'échéance et les preuves de clôture ont été examinés avant la levée du confinement. |
| Approuvé | Les entités juridiques et les sites de production sont divulgués ; la traçabilité des matières premières jusqu’aux lots finis est assurée ; les paramètres de processus, l’outillage, l’inspection, la sous-traitance, la gestion des modifications et la capacité sont étayés par des enregistrements à jour. | Passez à l'étape approuvée conformément au plan de contrôle et à la fréquence de surveillance convenus. | Rapport d'audit signé, spécifications approuvées, plan de contrôle publié, documents justificatifs à jour et exigences de notification de changement documentées |
Les conditions d'interdiction prévalent sur le score d'audit
Un fournisseur doit être exclu si une condition critique est susceptible d'affecter la sécurité du produit, la conformité réglementaire, l'identité des matériaux, la propriété du procédé ou la responsabilité. Un score conforme à la norme 95% ne saurait compenser un lot de silicone non traçable, un rapport de laboratoire falsifié ou un site de moulage non divulgué.
Un refus ne signifie pas toujours un rejet définitif. Cela signifie simplement que l'acheteur ne peut pas passer à l'étape suivante, commerciale ou de production, tant que le problème critique n'est pas résolu et vérifié de manière indépendante.
L'approbation conditionnelle doit être spécifique à chaque étape.
N’utilisez pas le statut “ approuvé sous conditions ” comme un statut vague. Indiquez précisément ce qui est autorisé :
- Autorisé à émettre des devis uniquement.
- Autorisé à fabriquer des outillages.
- Approuvé pour un essai pilote limité.
- Approuvé pour la production en série avec contrôle renforcé.
- Autorisation d'expédier un lot défini.
Chaque condition nécessite un responsable, une date d'échéance, une mesure de confinement et une méthode de fermeture. Si la date d'échéance est dépassée ou si le fournisseur modifie le matériau, le procédé, le site ou le sous-traitant, l'approbation doit être réexaminée.
L'approbation ne signifie pas une libération incontrôlée
L'approbation s'applique à une combinaison définie d'entité juridique, de site de production, de matériau, de révision de dessin, d'outillage, de procédé, de sous-traitants et d'application cible. Toute modification apportée à un élément critique peut nécessiter une notification, un examen, de nouveaux échantillons, des essais répétés ou un nouvel audit.
L'approbation du fournisseur doit être dissociée de l'autorisation d'expédition. Une usine agréée peut produire un lot non conforme, et un échantillon conforme ne suffit pas à qualifier une usine non contrôlée.
Limite de publication finale
Avant la prochaine production, regroupez les éléments probants d'audit dans un seul dossier d'approbation contrôlé. Ce dossier doit identifier :
- L'entité juridique agréée et le site de production.
- Le dessin technique, la nomenclature des matériaux, la qualité du silicone, la couleur et le système de polymérisation.
- L’outillage approuvé, les cavités actives, le processus de fabrication, les commandes clés et les méthodes d’inspection.
- Capacité vérifiée, sous-traitants divulgués, emballage et circuit de traçabilité.
- Base de conformité applicable, échantillons approuvés, CAPA ouverte et exigences en matière de notification de changement.
Ne lancez pas la production tant que ces éléments n'existent que sous forme de devis, d'échantillons, de certificats et de rapports d'atelier distincts, sans lien avec une même configuration de produit. Les approbations d'usine, de produit et réglementaires doivent rester des décisions distinctes, mais toutes trois doivent se référer à une même version contrôlée.