La plupart des pièces en silicone nécessitant une géométrie répétable pour une production en série sont fabriquées dans un moule en acier chauffé avec un système d'injection à canaux froids. Nous réalisons en interne le moulage par injection de silicone pour les pièces en LSR, allant des produits d'alimentation pour consommateurs aux composants d'étanchéité et de claviers. Nos devis, incluant l'outillage, la cavitation et le temps de cycle, sont établis à partir du fichier 3D et non d'un catalogue.
Ce que nous utilisons pour le moulage par injection de silicone
Utilisez les quatre groupes ci-dessous pour la présélection des fournisseurs. « Vérifié » signifie que l’entreprise possède des compétences reconnues ; « dépendant du projet » signifie que la valeur finale n’est fixée qu’après examen du plan, du matériau, du volume annuel et des exigences de validation.
Équipement et procédé
| Question relative à l'approvisionnement | Capacité du silicone RY | État de confirmation |
|---|---|---|
| Quelle est la capacité de presse disponible ? | Presses à injection LSR de 50 à 200 T ; jusqu'à 300 T pour les outils multi-empreintes de grande taille | Gamme d'équipements vérifiée ; pression sélectionnée après examen de la zone projetée |
| La ligne peut-elle gérer les inserts ou les opérations automatisées à haute cavitation ? | Presses horizontales pour la cavitation ; presses verticales pour le chargement des plaquettes. | Configurations vérifiées ; la portée de l’automatisation dépend du projet. |
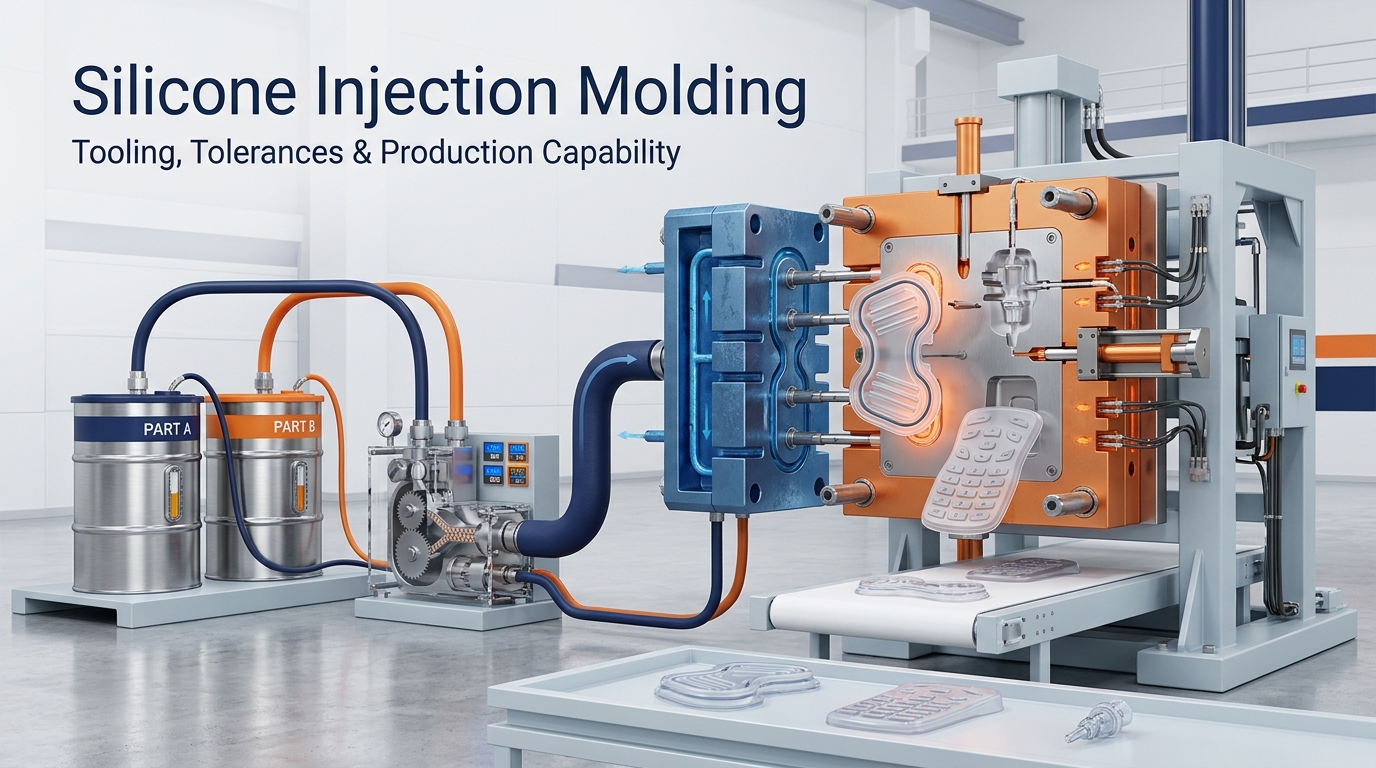
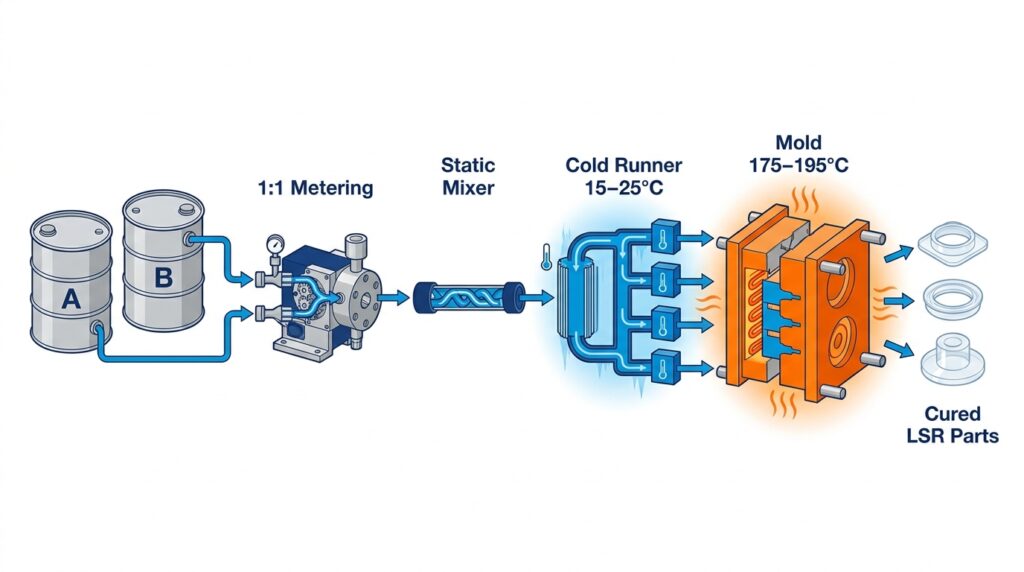
| Comment les deux composants LSR et le pigment sont-ils dosés ? | Pompe A/B 1:1, mélangeur statique et pigment via un troisième flux contrôlé | Configuration standard vérifiée |
| Quels systèmes d'outils et d'alimentation sont pris en charge ? | Acier P20, H13 ou S136 ; canal d’alimentation ouvert, canal froid et pont froid à vanne | Sélection de l'acier à outils et du système d'alimentation après analyse du nombre de tirs et des coûts |
Enveloppe de la pièce et de l'outillage
| Question relative à l'approvisionnement | Capacité de travail | État de confirmation |
|---|---|---|
| Quelles sont les dimensions et le poids des pièces pour lesquels un devis peut être établi ? | 0,5 à 300 g par pièce dans une cellule standard | dépendant du projet ; la géométrie et le volume d'injection déterminent la presse |
| Quelle plage de dureté est prise en charge ? | Shore A 5–80 ; Shore A 30–70 couvre la plupart des productions régulières | La qualité exacte et le système de vulcanisation ont été confirmés avant le devis. |
| Combien de cavités sont pratiques ? | 1 à 32 cavités ; 2 à 8 couvrent la plupart des pièces de production | Prix indiqué après examen du débit, du bilan, du volume annuel et de la maintenance |
| Quelle fenêtre de traitement est utilisée ? | Température du moule : 160–210 °C, généralement 175–195 °C ; pression d’injection : 200–1 200 psi | Fenêtre de démarrage uniquement ; validée par la nuance de matériau et la géométrie de la pièce |
| Quel délai de cycle d'achat doit-on prévoir ? | 15 à 60 s pour les parois de moins de 3 mm ; les sections plus épaisses présentent une évolution non linéaire. | Estimation uniquement jusqu'à la validation du processus T1 |
| Le surmoulage LSR sur plastique est-il possible ? | Configurations de surmoulage à chargement par insert et de plaque d'indexage à deux injections | Le type de substrat, le système de collage et le plan de test d'arrachement nécessitent une validation. |
Qualité et documentation
| Question relative à l'approvisionnement | Capacité du silicone RY | État de confirmation |
|---|---|---|
| Quel cadre de tolérance dimensionnelle est utilisé ? | ISO 3302-1 M2 / M3 pour les dimensions générales ; les CTQ plus strictes sont examinées séparément. | Spécifique au dessin ; la méthode de mesure et le dispositif de fixation doivent être convenus. |
| La production en environnement contrôlé est-elle disponible ? | Classe ISO 7 / Classe 8 pour certains programmes médicaux et de contact alimentaire | Le périmètre de la salle blanche est confirmé dans le devis et le plan qualité. |
| Quels systèmes de qualité peuvent soutenir le projet ? | Norme de base ISO 9001 ; ISO 13485 pour les programmes médicaux ; IATF 16949 pour les programmes automobiles | Certificat applicable et étendue du site fournis lors de la qualification |
| Quel rapport d'inspection est fourni à T1 ? | Rapport dimensionnel présentant les dimensions des dessins sur 3 à 5 échantillons par cavité | Niveau d'échantillonnage et CTQ convenus avant la mise en service de l'outil |
| Les documents relatifs aux matériaux et à la conformité sont-ils traçables ? | Déclaration des matériaux, traçabilité des lots fournisseurs et rapports de tiers applicables | Le périmètre exact du rapport dépend du matériau, de la couleur, du produit fini et du marché. |
Projection commerciale
| Question relative à l'approvisionnement | Terme typique | État de confirmation |
|---|---|---|
| Quel est le MOQ de production ? | 3 000 à 5 000 pièces par commande une fois l’outil disponible. | La taille des pièces, les changements de couleur, l'emballage et la demande annuelle peuvent modifier la quantité minimale de commande (MOQ). |
| Combien de temps prend la fabrication de l'outillage ? | 20 à 35 jours ouvrables (4 à 6 semaines) entre l'approbation du DFM et le T1 | Le calendrier final a été publié après examen de la conception des outils et de la disponibilité des matériaux. |
| Combien de temps dure une révision T1 ? | 7 à 10 jours ouvrables par cycle de révision | Cela dépend du délai de changement d'acier, de test et de retour client. |
| Combien de temps faut-il pour produire le premier lot ? | 20 à 30 jours après l'approbation de l'échantillon | La quantité commandée, les opérations secondaires et la documentation peuvent modifier le calendrier. |
Quelles qualités de LSR et quels systèmes de vulcanisation utilisons-nous ?
Nous utilisons par défaut du LSR vulcanisé au platine pour le moulage par injection. Le HCR vulcanisé au peroxyde ne peut être utilisé dans une cellule d'injection sans un système d'alimentation différent ; il est donc réservé aux lignes de compression et de transfert.
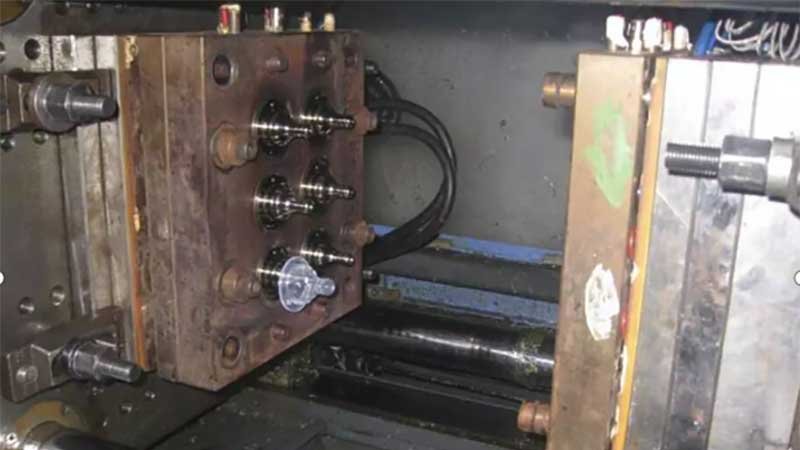
Grades en production régulière :
- Acier inoxydable à usage général, dureté Shore A 30–70, pour la cuisine, les articles pour animaux et les cadeaux
- LSR en contact avec les aliments sélectionnés et testés conformément aux exigences applicables en matière d'extraits FDA 21 CFR 177.2600 pour les articles en caoutchouc à usage répété, et conformément aux exigences pertinentes de la LFGB et à la recommandation XV du BfR, le cas échéant.
- LSR de qualité médicale avec tests au niveau des matériaux ISO 10993-5 / -10 ou USP Classe VI le cas échéant ; l’évaluation biologique finale reste spécifique au dispositif fini, au procédé de fabrication, au type de contact et à la durée de contact.
- Joints et fermetures autolubrifiants, à purge d'huile et à faible friction
- LSR auto-adhésif pour le collage sur substrats PC, PA, PBT et PEEK
- Qualités conductrices et ignifuges sur demande
Le pigment est ajouté en troisième flux au mélangeur, et non prémélangé manuellement. Les variations de couleur entre les lots proviennent du dosage du pigment, et non du polymère de base ; c’est pourquoi nous conservons un échantillon de couleur signé pour chaque référence. Les additifs modifient également la fluidité et le comportement de polymérisation, et pas seulement les valeurs indiquées dans la fiche technique. additifs pour caoutchouc de silicone liquide.
Outillage : canaux froids, plateaux froids et déchets
Nos outils utilisent un flux d'alimentation refroidi à 15–25 °C contre une cavité à 175–195 °C. Cet écart de température empêche la polymérisation du canal d'alimentation et rend possible le moulage sans canal.
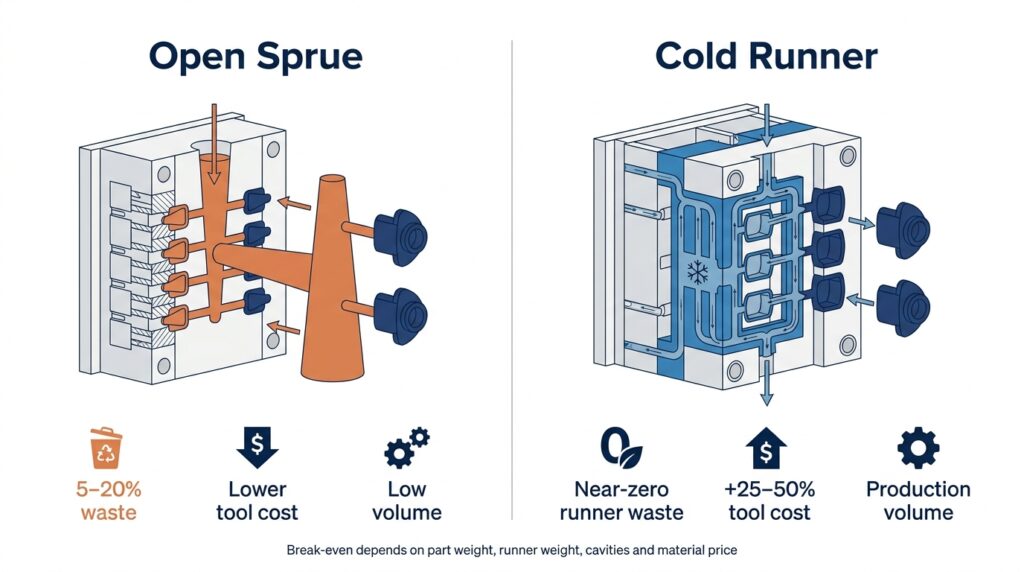
| Système d'alimentation | Déchets de matière par tir | Coût de l'outillage | Là où nous l'utilisons |
|---|---|---|---|
| Canal de coulée ouvert / canal de coulée froid | 5–20% | Le plus bas | Outils prototypes et à faible volume |
| Bloc à canaux froids | Proche de zéro | +25–50% sur grappe ouverte | Outils de production pour une production supérieure à environ 50 000 unités par an |
| Pont froid à vanne | Proche de zéro, vestige de porte contrôlé | Le plus haut | Pièces cosmétiques, équilibre multicavité |
Un système à canaux froids est amorti sur le seul coût des matériaux lorsque le volume annuel dépasse environ 50 000 pièces, au prix actuel du LSR (8 à 20 USD/kg) et avec 5 à 201 TP3T de déchets de canaux. En dessous de ce seuil, les déchets de canaux sont moins chers que le bloc. Nous indiquons les deux valeurs dans le devis au lieu de privilégier l'outil le plus onéreux. Comparaison entre un système à canaux froids complet et un système à canaux ouverts. comparaison des coûts s'assoit ici.
Le choix de l'acier à outils dépend du nombre de cycles de fusion prévus : P20 jusqu'à environ 250 000 cycles, H13 ou S136 à partir de 500 000 cycles et pour les nuances contenant des charges agressives. Les angles de dépouille, les transitions de paroi, l'évent et le retrait sont définis lors de la conception pour la fabrication (DFM), et non après la première étape de production (T1). Les règles de fonctionnement sont détaillées dans notre documentation. guide de conception des moules en silicone.
Contrôle de la tolérance et du flash
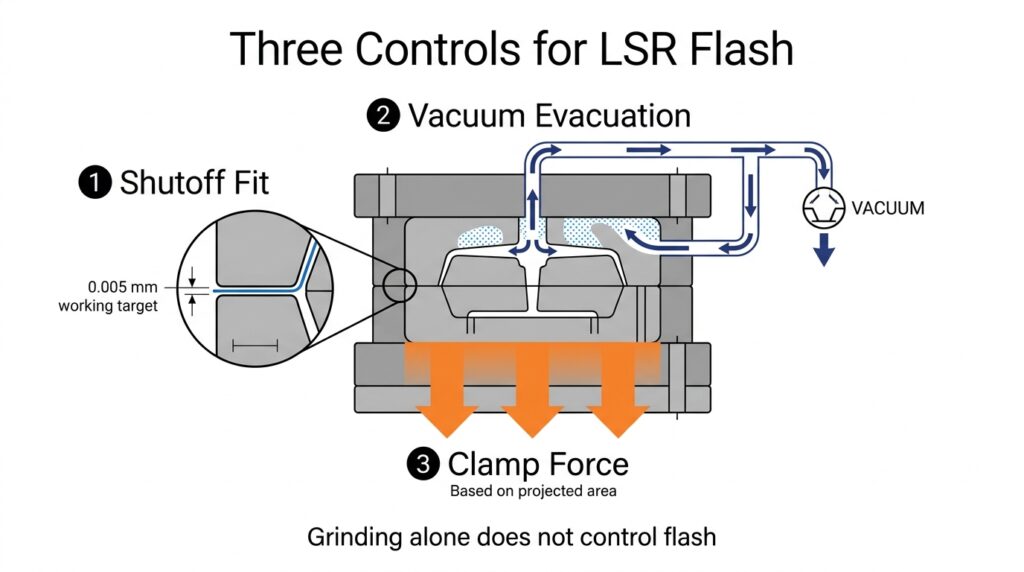
Sous la pression de la production, le LSR peut s'insérer dans des jeux de lignes de joint extrêmement faibles ; 0,002 mm est le seuil de risque opérationnel que nous utilisons lors de l'examen des outils, et non une spécification de bavure universelle. Aucune ligne de joint ne présente un jeu nominal constant sur tous les cycles, le contrôle de la bavure ne se résume donc jamais à une simple valeur sur un plan. Il nécessite la mise hors tension, le vide et la force de serrage combinés ; la rectification seule ne suffit pas.
Ce que nous contrôlons :
- L'obturation de la ligne de joint est ajustée à une précision de 0,005 mm avant T1, puis vérifiée par rapport à la limite de bavure convenue sur le dessin et contrôlée à nouveau pour l'usure de l'acier après le premier lot de production.
- L'évacuation sous vide de la cavité avant l'injection permet d'éliminer l'air emprisonné dont la contre-pression pousserait sinon le silicone dans la ligne de joint plutôt que par les orifices de ventilation.
- La force de serrage est calculée à partir de la surface projetée, et non des dimensions de la machine ; un outil insuffisamment serré s'ouvre sous la pression d'injection et produit des bavures, même avec une ligne de joint parfaite.
- Tolérance de retrait de 1,5 à 3,5% selon la nuance, la dureté et l'épaisseur de la section, confirmée par rapport au rapport CMM T1
L'acceptation dimensionnelle suit ISO 3302-1. L'épaisseur M2 est réalisable sur la plupart des géométries ; l'épaisseur M1 est étudiée au cas par cas, en fonction de la position de la porte d'injection et du nombre d'empreintes. Une épaisseur inférieure signifie généralement que le dessin exige d'un matériau tendre le comportement d'une pièce usinée. Les mécanismes de bavure sont traités dans [référence manquante]. obtention d'un moulage LSR sans bavures, et une géométrie en contre-dépouille — que le LSR tolère bien mieux que les thermoplastiques — dans Règles de conception en contre-dépouille pour les pièces LSR.
Post-cuisson, tests et documentation
Les pièces sortant de la presse sont polymérisées mais contiennent encore des composés volatils et des siloxanes résiduels. La post-cuisson standard dans nos fours est de 200 °C pendant 4 heures, ajustée selon la nuance et l'épaisseur de paroi. Les pièces destinées au contact alimentaire et les pièces médicales subissent une post-cuisson systématique ; les joints industriels peuvent ne pas en avoir besoin. Plus de détails dans post-cuisson des produits en silicone.
Documents que nous pouvons fournir avec un envoi :
- Déclaration des matériaux et traçabilité du lot jusqu'au lot du fournisseur LSR
- Rapports d'essais réalisés par des tiers, précisant le matériau, la couleur, le produit fini et le marché visé : FDA 21 CFR 177.2600, exigences LFGB/BfR XV applicables, RoHS et REACH SVHC
- Rapport dimensionnel couvrant toutes les dimensions du dessin, 3 à 5 échantillons par cavité
- Dureté, résistance à la traction, résistance à la déchirure et déformation rémanente à la compression selon les normes ASTM D2240 / D412 / D624 / D395
Le périmètre de la méthode de test et le contenu de chaque rapport sont définis dans méthodes de test du silicone.
Capacité de surmoulage et d'injection bi-matière
Le LSR adhère aux thermoplastiques techniques soit par auto-adhésif, soit par emboîtement mécanique. Le choix du substrat et la nuance exacte du matériau déterminent la méthode. Certaines nuances de PC, PA66, PBT et PEEK peuvent être collées avec un système LSR auto-adhésif compatible, mais l'adhérence doit être validée sur la résine spécifiée. Le PP et le PE nécessitent généralement un traitement plasma, un primaire d'accrochage ou un emboîtement mécanique.
Nous réalisons le surmoulage soit en chargeant le thermoplastique moulé comme insert, soit en deux étapes sur une plaque d'indexage. La résistance de l'adhérence est vérifiée par un test de pelage à 180° défini par le projet sur des échantillons T1. Pour les combinaisons auto-adhésives LSR et PC ou PA66 qualifiées, une résistance de 3 à 8 N/mm avec rupture cohésive constitue notre critère de référence ; le plan de validation et le dessin technique définissent la valeur d'acceptation finale. Un démoulage propre à l'interface déclenche une vérification de la qualité du substrat, de la préparation de surface et des conditions de moulage avant le démoulage.
Familles que nous soutenons
Ces quatre familles illustrent les exigences relatives aux produits et à la documentation que nous prenons en charge pour les programmes de moulage silicone. Le procédé de fabrication sélectionné (injection LSR, compression, transfert ou autre) est déterminé à partir de la géométrie, du matériau et du volume réels, et non déduit de la catégorie de produit.
| Famille apparentée | Qu'est-ce qui actionne l'outil ? | Expérience avec les produits associés |
|---|---|---|
| Joints d'étanchéité, joints d'étanchéité, connecteurs | Ensemble de compression par ASTM D395 et une raie sans reflets ; les cosmétiques sont secondaires. | joints toriques, feuille de caoutchouc, coudes et raccords de tuyaux |
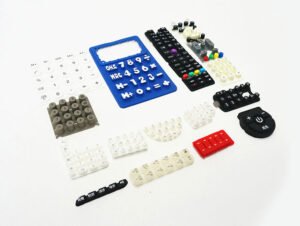
| Claviers et panneaux de commande | Force d'actionnement maintenue à ±20 gf sur l'ensemble du panneau et stabilité de la force après 1 million de cycles | claviers étanches, claviers tactiles à haute sensibilité |
| Produits pour le contact alimentaire et produits pour bébés | Documentation FDA 21 CFR 177.2600 et LFGB, post-cuisson comme étape fixe, sans transfert d'odeur | ensembles d'alimentation, anneaux de dentition, assiettes pour bébé |
| soins médicaux et personnels | Dossier de matériaux ISO 10993 / USP Classe VI, moulage en salle blanche, traçabilité des lots | coupes menstruelles |
Les petites pièces à forte cavitation attirent l'outil vers une zone froide ; les grandes pièces monoblocs restent monocavité avec un canal d'alimentation ouvert, quel que soit le volume annuel.
Volume, quantité minimale de commande et délai de livraison
Le moulage par injection est un procédé qui nécessite un outillage spécifique. Le prix unitaire diminue avec la cavitation ; par conséquent, la décision qui détermine le coût est le nombre de cavités au lancement de la production, et non la négociation lors de la commande.
Deux chiffres différents sont souvent confondus. La quantité minimale de commande (MOQ) correspond à la plus petite quantité d'acier disponible. Le tableau ci-dessous indique le volume annuel, qui détermine la rentabilité de la découpe de cet acier.
| Volume annuel (et non taille des commandes) | Outil typique | Commentaire |
|---|---|---|
| Moins de 10 000 pièces | Canal d'alimentation ouvert à cavité unique | Le moulage par compression est souvent moins cher. |
| 10 000 à 100 000 pièces | 2 à 8 cavités, canal froid | fenêtre d'injection standard |
| Plus de 100 000 pièces | 8+ cavités, vanne à guillotine | Le cycle et l'automatisation dominent les coûts |
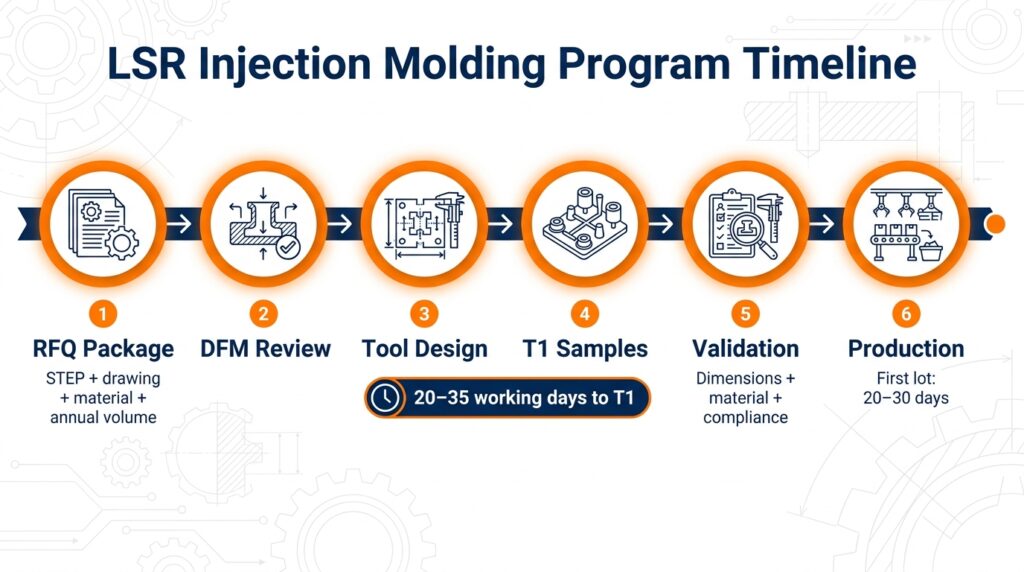
Notre quantité minimale de commande (MOQ) pour le LSR moulé par injection est de 3 000 à 5 000 pièces. Il ne s'agit pas de déterminer s'il est judicieux d'investir dans un outillage d'injection : pour des volumes inférieurs à 10 000 pièces par an environ, le moulage par compression s'avère généralement plus économique, malgré un prix unitaire plus élevé, car l'outillage coûte beaucoup moins cher et absorbe les modifications de conception. La fabrication de l'outillage prend entre 20 et 35 jours ouvrés jusqu'à la première étape (T1), avec 7 à 10 jours ouvrés supplémentaires par cycle de révision. La production en série, après validation de l'échantillon, prend entre 20 et 30 jours pour le premier lot. La structure des coûts par procédé est détaillée ci-dessous. Quel est le coût du moulage en silicone ?.
Quand nous déconseillons le moulage par injection de silicone
Nous proposons le procédé adapté à la pièce, et non celui dont l'outillage est le plus coûteux.
- Volume annuel inférieur au seuil de rentabilité de l'outillage : moulage par compression du silicone utilise des outils moins chers et absorbe les changements de conception sans nouveau bloc d'acier
- Pour les sections massives d'une épaisseur supérieure à environ 10-12 mm : le temps de durcissement est proportionnel au carré de l'épaisseur et le cycle cesse d'être rentable.
- Pièces avec inserts métalliques en faible volume : moulage par transfert est généralement plus adapté
- Profilés continus, cordons et tubes : extrusion, et non injection
- La conception est toujours en cours : chaque modification géométrique après la découpe de l’acier engendre des retouches d’outillage. C’est pourquoi nous maintenons le projet au stade de l’impression 3D ou du prototype par compression jusqu’à ce que le dessin soit finalisé.
Une carte plus détaillée des alternatives se trouve dans notre guide du processus de fabrication des produits en silicone.
Éléments à joindre à une demande de devis
Nous pouvons établir un devis à partir d'une photo, mais ce prix sera majoré d'une marge d'erreur. Pour obtenir un prix ferme :
- Fichier 3D (STEP ou IGES) et dessin 2D avec cotes critiques et classe de tolérance
- Dureté et couleur cibles, référence Pantone si une correspondance est requise — voir comment préparer des dessins CAO pour votre fabricant
- Objectif de conformité : contact alimentaire, médical, RoHS ou aucun
- Volume annuel et fréquence des commandes, et pas seulement de la première commande
- Exigences esthétiques : ligne de séparation acceptable, emplacement des traces de point d’injection, état de surface (SPI ou VDI)
Si votre pièce se rapproche de l'une des quatre familles ci-dessus, nous pouvons réutiliser les matériaux, l'outillage et l'expérience en matière de planification de la qualité pertinents ; le processus final et la conception du moule sont toujours confirmés lors de la DFM.
FAQ
Les coûts d'outillage sont-ils déduits de la production ?
L'outillage fait l'objet d'un devis séparé et est facturé avant la découpe de l'acier. Les éventuelles déductions, partielles ou totales, ainsi que les montants cumulés correspondants, doivent figurer dans le devis écrit. Veuillez demander ce document par écrit avant la validation de votre commande, que ce soit auprès de nous ou de tout autre fournisseur.
Quelle est votre limite de tolérance ?
ISO 3302-1 M2 ou M3 sur la plupart des géométries. M1 dépend de la position de la porte, du nombre de cavités et de l'uniformité des parois, et est confirmé dans le rapport T1.
Avez-vous une quantité minimale de commande ?
Oui, comptez 3 000 à 5 000 pièces par commande une fois l’outillage réalisé. Le volume annuel fait l’objet d’un autre examen : en dessous de 10 000 pièces par an environ, nous vous proposerons un moulage par compression.
Pouvez-vous fournir la documentation FDA et LFGB ?
Oui. Le devis précise le périmètre des tests applicables selon les normes FDA 21 CFR 177.2600 et allemande LFGB/BfR XV, en fonction du matériau, de la couleur et de l'usage prévu. Les certificats de matériaux et les rapports tiers disponibles sont associés au lot de production concerné ; les tests sur les produits finis sont facturés uniquement si le projet l'exige.
Avant de verrouiller l'outil
Les deux décisions les plus difficiles à modifier sont le nombre d'empreintes et l'emplacement du point d'injection. Le nombre d'empreintes détermine le prix unitaire de l'outillage pour toute sa durée de vie ; l'emplacement du point d'injection détermine la zone de résidus et la face de la pièce pouvant être usinée avec une finition A. Ces deux paramètres sont peu coûteux à modifier en CAO, mais onéreux à modifier directement sur la pièce.
Envoyez-nous le fichier 3D, la classe de tolérance, l'objectif de conformité et un volume annuel réaliste. Nous vous indiquerons le coût de l'outillage, les options de cavitation et le seuil de rentabilité par rapport au moulage par compression. Si le volume ne justifie pas l'utilisation d'un moule d'injection, nous le préciserons dans le devis. Des exemples de critères d'évaluation avant le lancement de la production en série sont disponibles dans [référence manquante]. Comment évaluer la qualité des échantillons avant la production en série.
Demander un devis
Envoyez votre fichier 3D et votre volume annuel via le Formulaire de demande de prix.
Veuillez inclure dans le premier courriel : le fichier STEP, la classe de tolérance, la dureté cible, les exigences de conformité et le volume annuel. Nous vous fournirons ensuite le coût de l’outillage, les options de cavitation, le prix unitaire pour deux volumes de production et le seuil de rentabilité par rapport au moulage par compression.
Les références
- LFGB § 31, Transfert de substances dans les denrées alimentaires — Bundesministerium der Justiz, texte consolidé actuel : gesetze-im-internet.de/lfgb/__31.html
- Chapitre général de l'USP 〈 88 〉 Tests de réactivité biologique, in vivo (base de la classification des plastiques de classe I à VI) — Pharmacopée des États-Unis : doi.usp.org/USPNF/USPNF_M98834_01_01.html