Les acheteurs spécifient “ silicone ” et supposent que le système de vulcanisation est un détail que nous réglerons en interne. Avec la vulcanisation au peroxyde, c'est précisément cette supposition qui pose problème — non pas dès le premier jour, mais trois semaines plus tard, lorsque les pièces reviennent avec une odeur anormale ou présentent des défaillances. test de migration.
Vulcanisation au peroxyde (généralement Initiateurs de type DCBPLa vulcanisation à chaud est une solution économique pour obtenir du silicone solide. Elle convient parfaitement aux pièces appropriées. Cependant, son comportement en production diffère de celui de la vulcanisation au platine, et ces différences se traduisent par une odeur, une couleur et un temps de post-traitement plus longs – des coûts souvent négligés lors de l'établissement du devis.
Résumé exécutif
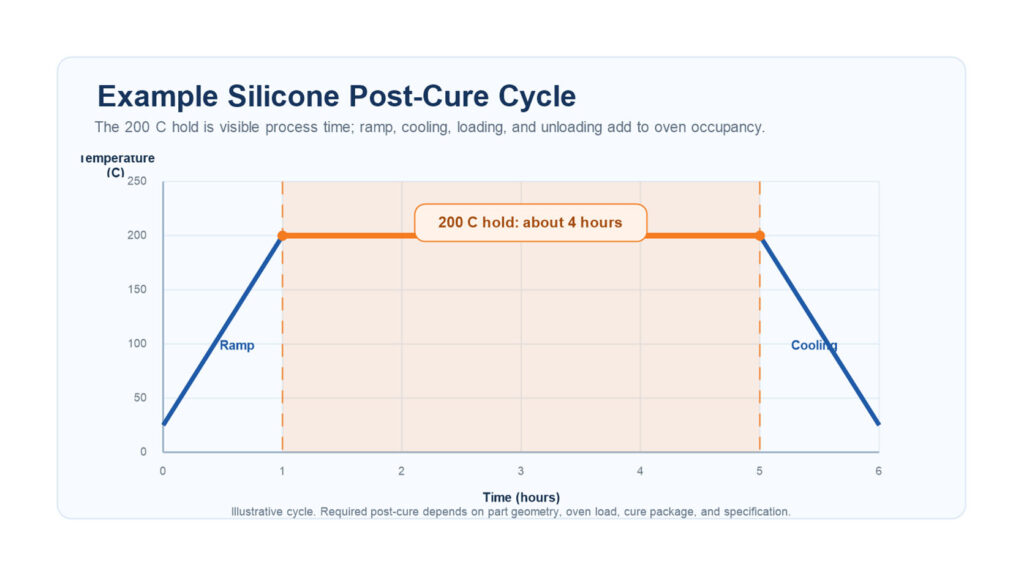
- Le durcissement au peroxyde laisse des sous-produits de réaction qui dégagent une odeur ; sans post-cuisson appropriée (généralement à 200 °C pendant environ 4 heures), cette odeur reste dans la pièce.
- C'est un choix dicté par les coûts pour les pièces industrielles et à usage général, et non pour les pièces en contact avec les aliments ou nécessitant une grande clarté.
- Le véritable coût du durcissement au peroxyde ne réside pas dans le catalyseur, mais dans le temps de cuisson au four et les rebuts générés en aval pour rendre la pièce acceptable.
Comportement de la vulcanisation au peroxyde en production
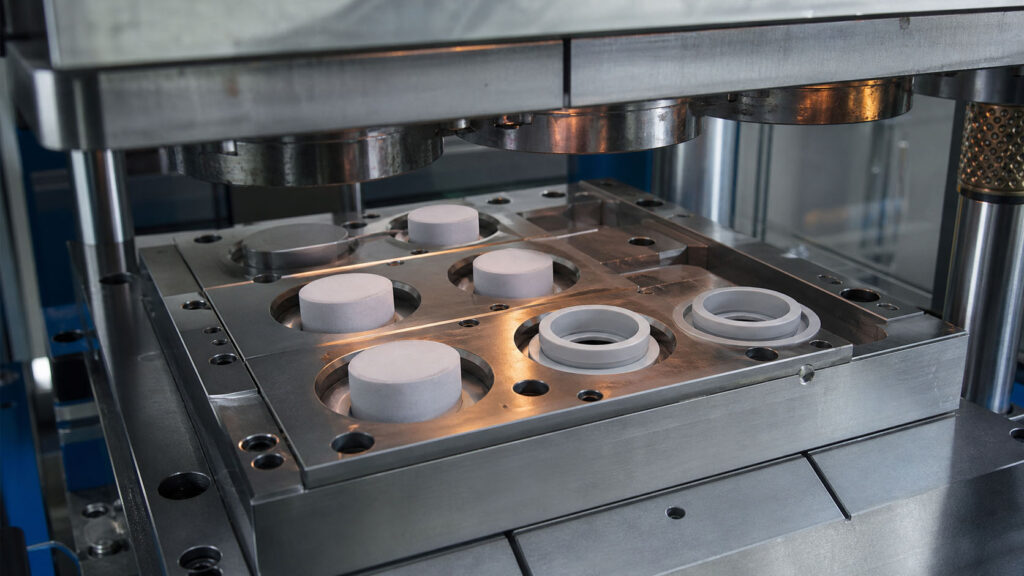
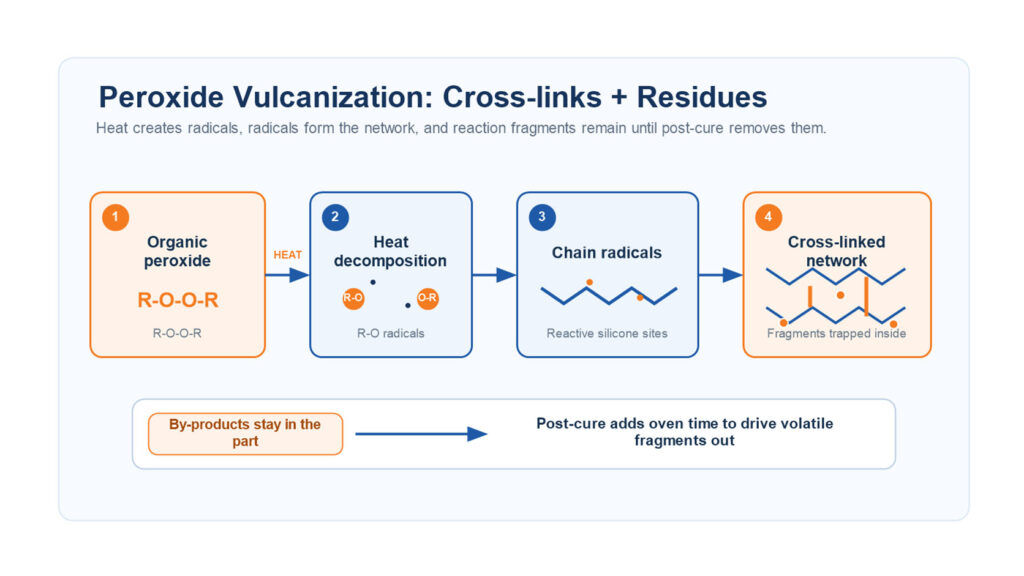
Vulcanisation au peroxyde liaisons croisées Le silicone solide (HTV) est obtenu par décomposition du peroxyde sous l'effet de la chaleur, généralement lors du moulage par compression ou extrusion. La réaction est simple, mais elle ne se termine pas complètement :
- Les sous-produits restent dans la pièce. La décomposition laisse des résidus acides et des fragments volatils dans le caoutchouc. Ils ne disparaissent pas à l'ouverture du moule.
- L'odeur est le symptôme visible. L“” odeur de silicone » dont se plaignent les acheteurs est généralement un résidu de peroxyde, et non le polymère lui-même.
- La couleur est moins stable. Les matériaux durcis au peroxyde ont tendance à être moins transparents et à jaunir plus facilement que les matériaux durcis au platine.
Point de détection : le test olfactif au démoulage est insuffisant. Les résidus se dégagent lentement ; une pièce qui semble en bon état en laboratoire peut donc présenter un défaut après son conditionnement.
Pourquoi la post-cuisson n'est pas optionnelle ici
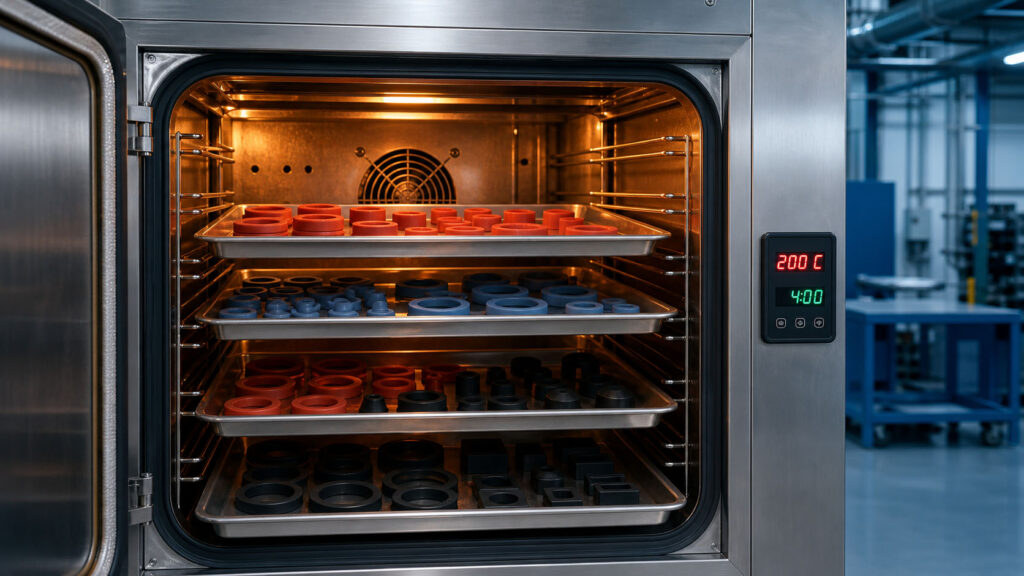
C’est là que les équipes sous-estiment le durcissement au peroxyde. Elles considèrent le moulage comme l’étape finale, mais pour les pièces durcies au peroxyde, le moulage n’est que la première étape.
La post-cuisson (cuisson en deux étapes, généralement à environ 200 °C pendant environ 4 heures, plus longtemps pour les pièces épaisses) élimine les résidus et stabilise les propriétés. En la raccourcissant, on obtient :
- Plaintes persistantes concernant les odeurs après l'expédition
- Plus haut extractibles — un problème dès que la pièce s'approche de la bouche, des aliments ou de la peau
- Dérive des propriétés à mesure que les résidus quittent lentement la pièce sur le terrain
Le temps de cuisson au four représente un coût et un délai réels. C'est la partie du processus de polymérisation au peroxyde qui n'apparaît jamais dans le prix des matières premières et qui est oubliée dans le devis. Voir Produits en silicone après polymérisation pour plus de détails sur le processus.
Quand le traitement au peroxyde est-il la bonne solution ?
Le peroxyde n'est pas un déclassement — c'est le choix approprié et rentable pour un ensemble défini de pièces :
| Convient à la polymérisation au peroxyde | Pourquoi |
|---|---|
| Joints toriques et joints d'étanchéité industriels | L'odeur et la limpidité n'ont pas d'importance ; seul le coût compte. |
| Joints et feuilles généraux | Sensibilité à volume élevé et à faible spécification |
| Pièces sans contact du quotidien | La post-cuisson élimine suffisamment de résidus pour le cas d'utilisation. |
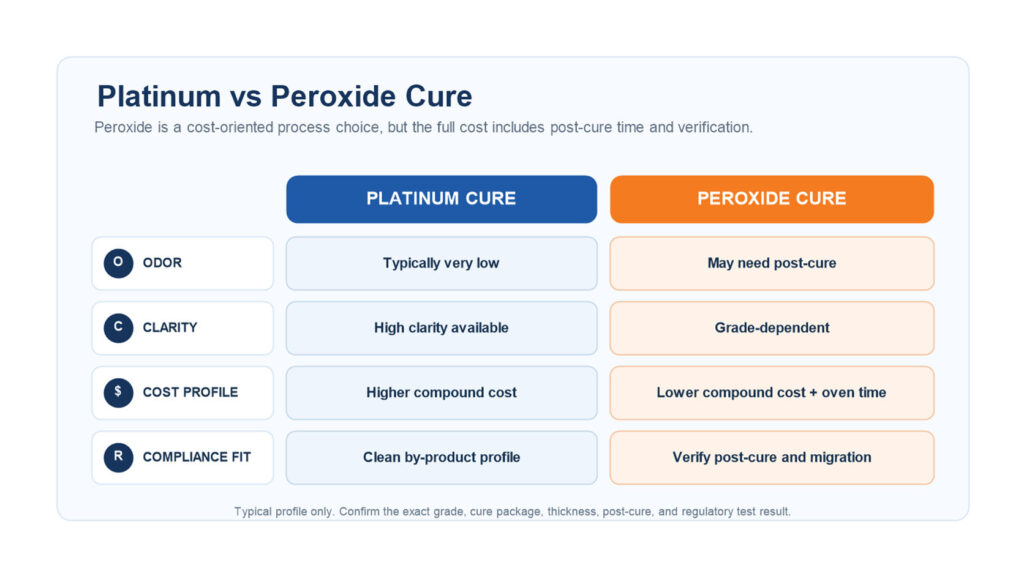
Ce produit n'est pas destiné au contact alimentaire, aux produits médicaux, aux produits pour bébés, ni à aucun produit nécessitant transparence et absence d'odeur. Ces produits sont ensuite déplacés vers d'autres solutions. Vulcanisation du platine, et c'est une décision différente — abordée dans notre guide de sélection platine vs peroxyde.
Que vérifier avant de s'engager
Le durcissement au peroxyde convient lorsque la pièce tolère des traces de résidus, un certain risque d'odeur et une transparence moyenne, et que le temps de cuisson au four est inclus dans le budget, et pas seulement le coût du matériau. Si la pièce est en contact avec des aliments, la peau ou le corps, ou si elle nécessite une transparence élevée, il faut s'arrêter là : un durcissement au platine est alors nécessaire, et le calcul des coûts est différent.
Pour la définition et un aperçu complet de la méthode, voir Qu'est-ce que la vulcanisation du silicone ?.
Les références
- Peroxyde de 2,4-dichlorobenzoyle (DCBP), CID 61078 — PubChem, Instituts nationaux de la santé des États-Unis.
- Matières et objets en plastique en contact avec des denrées alimentaires — Règlement (UE) n° 10/2011 — EUR-Lex, Union européenne.
- Liaison croisée — Encyclopædia Britannica.
- Demandes d'autorisation de mise sur le marché pour les substances en contact avec les aliments (tests de chimie/migration) — Recommandations de la FDA américaine.