La plupart des explications sur la vulcanisation s'arrêtent aux notions de chimie de base et n'expliquent jamais son impact sur la production ou sur le coût unitaire. C'est précisément cette lacune que les acheteurs… choisir le mauvais système de durcissement et en payer le prix plus tard sous forme de plaintes concernant les odeurs, de dérive de la tolérance ou d'échec à un test de conformité.
La vulcanisation (durcissement) du silicone forme des liaisons croisées entre les chaînes de polymères de silicone — déclenchées par un agent de durcissement plus chaleur, humidité ou faisceau UV/électrons — transformant le silicone mou et non durci en un élastomère stable avec une forme, une élasticité et une résistance à la chaleur fixes (-40°C à 230°C). Le système de durcissement que vous choisissez (platine ou peroxyde) détermine l'odeur, la conformité aux normes alimentaires/médicales et le coût bien plus que le polymère de base.
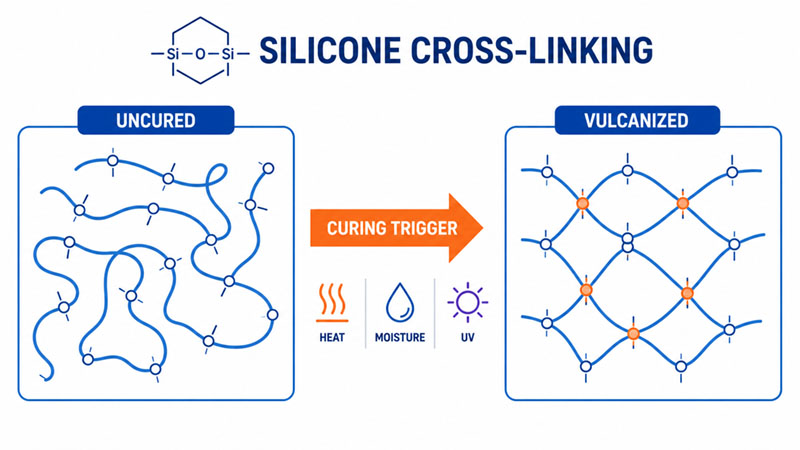
Les trois méthodes de durcissement et leurs cas d'utilisation
La vulcanisation est définie par le mode de déclenchement de la réaction de réticulation. Trois méthodes permettent de couvrir la quasi-totalité des procédés que nous utilisons :
| Méthode | Déclenchement | Utilisation typique | Remarques |
|---|---|---|---|
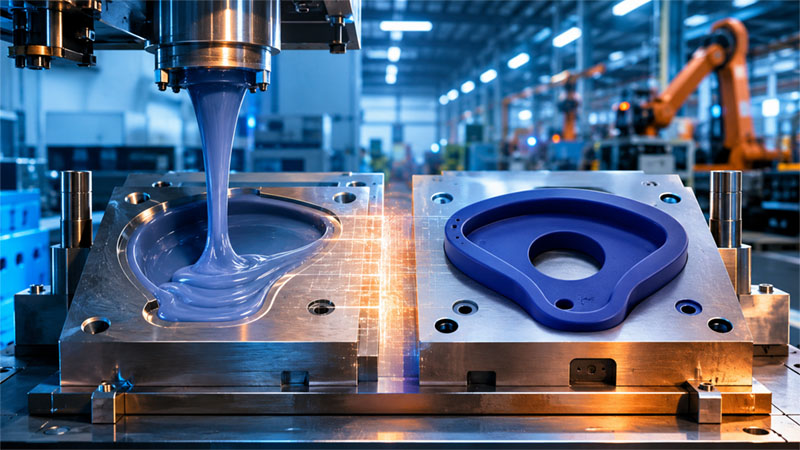
| Cuisson thermique (compression / injection) | Chaleur et pression dans un moule | Pièces moulées HTV, injection LSR | Débit et précision optimaux ; nécessite un outillage |
| RTV (vulcanisation à température ambiante) | Mélange d'humidité (1 part) ou de catalyseur (2 parts) | Mastics, adhésifs, moules de faible volume | Pas d'outillage chauffé ; durcissement plus lent |
| guérison par radiothérapie | faisceau UV ou d'électrons | revêtements minces, films | Rapide, à basse température ; limité aux sections minces |
Pour les produits en silicone manufacturés, HTV et LSR thermodurcis Ce sont les produits que nous fabriquons en grande quantité. Le RTV est principalement utilisé comme mastic/adhésif et pour le prototypage, et non comme méthode de moulage pour la production de masse.
Traitement au platine ou au peroxyde : la décision qui compte vraiment
Le type de silicone de base importe moins que le système de durcissement. C'est ce choix qui permet de maîtriser les odeurs, d'assurer la conformité et de réduire les coûts.
| cure de platine (addition) | cure au peroxyde | |
|---|---|---|
| Odeur / sous-produits | Aucun, inodore | Légère odeur ; nécessite un post-traitement pour l’éliminer. |
| Clarté / jaunissement | Haute clarté, faible jaunissement | Clarté moyenne |
| Conformité | Contact alimentaire et médical (sucettes, tubes, coupes menstruelles) | Joints industriels, joints d'étanchéité généraux |
| Coût | Supérieur (catalyseur de platine) | Rapport qualité-prix inférieur |
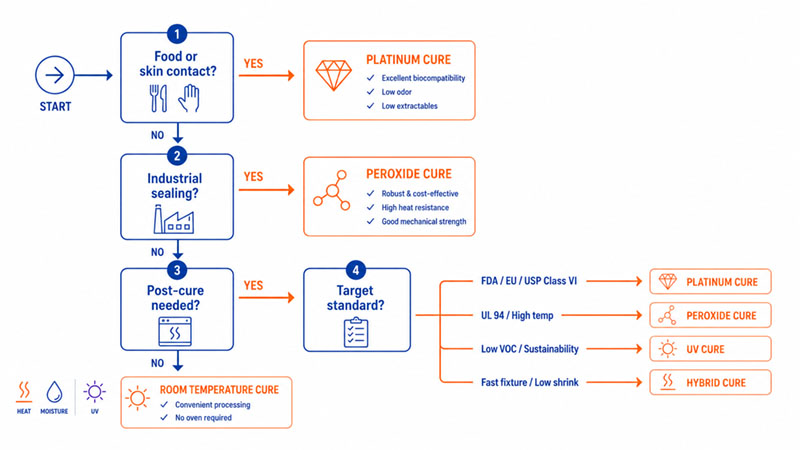
Si la pièce entre en contact avec des aliments, la peau ou le corps, elle est traitée au platine – il n'y a pas d'alternative. Les pièces traitées au peroxyde et destinées à un usage délicat doivent subir un traitement spécifique. post-durcissement (par exemple, 200 °C pendant environ 4 heures) pour écouler les revenus résiduels, ce qui engendre des coûts et des délais supplémentaires.
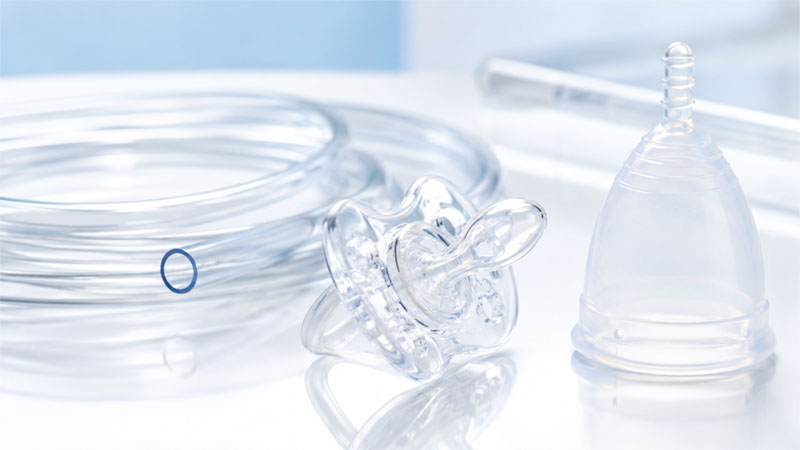
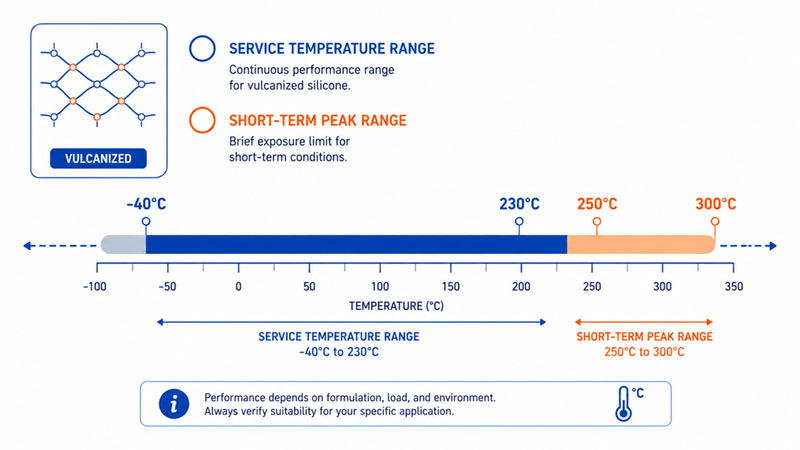
Quels changements la vulcanisation du silicone apporte-t-elle au matériau ?
La réticulation est ce qui permet d'utiliser le silicone comme produit plutôt que comme pâte. En pratique, elle se solidifie :
- Plage de chaleur : Norme -40°C à 230°C ; les qualités haute température tolèrent une courte exposition à 250–300°C.
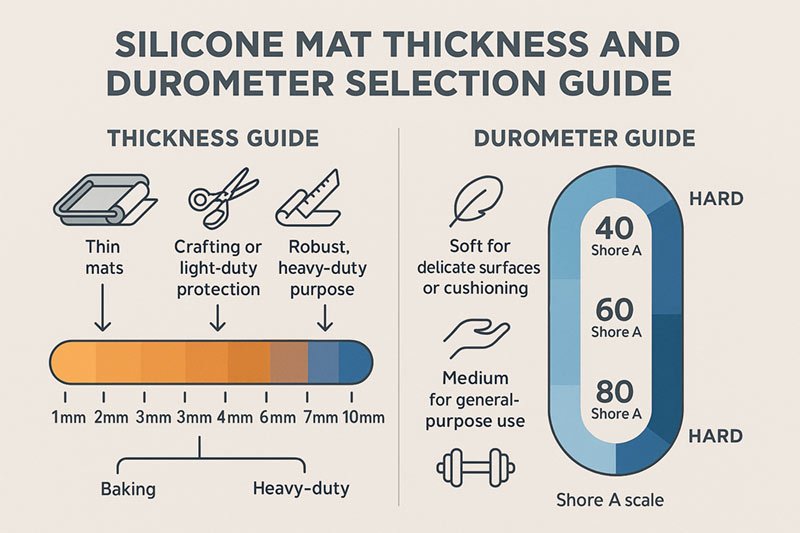
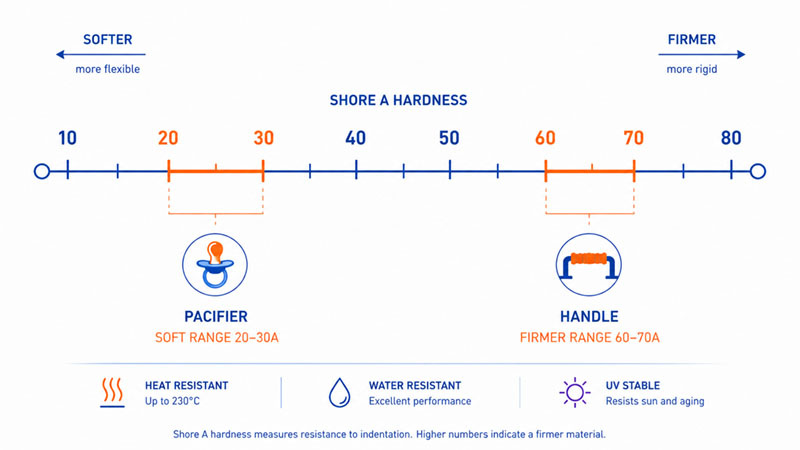
- Dureté: accordable sur Rivage A 10–80 (≈20–30A pour une tétine, 60–70A pour une poignée rigide).
- Stabilité dimensionnelle : Le silicone polymérisé conserve sa forme et son élasticité sur toute sa plage de températures ; le matériau non polymérisé, non.
HTV vs. LSR : Deux méthodes de thermocollage
Les deux produits sont polymérisés à chaud, mais le processus se déroule différemment, ce qui influe sur la quantité minimale de commande et la tolérance.
| HTV (solide, compression) | LSR (liquide, injection) | |
|---|---|---|
| Tolérance | Plus lâche ; flash plus probable | Précision serrée, jusqu'à ±0,02 mm |
| Volume ajusté | Volume faible à moyen | Volume élevé, propreté élevée |
| Outillage | Coût du moule réduit | Coût du moule plus élevé (canal froid) |
| Idéal pour | Pièces simples / plus grandes | Médical, bébé, pièces de précision |
Limites de conformité à confirmer avant l'outillage
Le système de vulcanisation à lui seul ne garantit pas l'obtention d'une certification. Atteignez la norme cible dès le début :
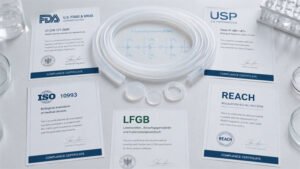
- FDA 21 CFR 177.2600 — contact alimentaire de référence aux États-Unis.
- LFGB — normes alimentaires UE/allemandes plus strictes (tests de migration globaux) ; le coût des matériaux est généralement de 20 à 300 TP3T plus élevé que celui des normes FDA standard.
- USP Classe VI / OIN 10993 — Biocompatibilité médicale. Remarque : L’USP abandonne progressivement la désignation “ Classe VI ” (à compter du 1er décembre) au profit de l’évaluation de la biocompatibilité basée sur les risques selon la norme ISO 10993. Par conséquent, veuillez utiliser la norme ISO 10993 comme référence principale. La production doit être réalisée en salle blanche de classe 100 000 (ou plus).
FAQ
Le silicone vulcanisé est-il sans danger pour le contact alimentaire ?
Uniquement si le silicone est polymérisé au platine et certifié conforme à la norme visée (FDA 21 CFR 177.2600 ou LFGB). C'est la méthode de polymérisation, et non la mention “ silicone ”, qui détermine sa conformité.
Le silicone RTV a-t-il besoin d'être chauffé ?
Non. Le RTV durcit à température ambiante grâce à l'humidité (monocomposant) ou à un catalyseur mixte (bicomposant), c'est pourquoi il est utilisé pour les mastics et les moules de faible volume.
Pourquoi certains silicones ont-ils une odeur ?
Le silicone durci au peroxyde peut conserver des traces de sous-produits. Une post-cuisson appropriée élimine l'odeur ; le silicone durci au platine est inodore dès le départ.
Ce que vous devez décider ensuite
Avant d'établir un devis, trois spécifications déterminent le coût et le délai de livraison : la norme de conformité visée (FDA/LFGB/USP Classe VI), la dureté requise (Shore A) et la tolérance, ainsi que le volume/la quantité minimale de commande. Une fois ces éléments définis, le système de polymérisation, le procédé (HTV ou LSR) et l'outillage en découlent directement.
Les références
- 21 CFR 177.2600 — Articles en caoutchouc destinés à un usage répété — eCFR des États-Unis, Bureau du Registre fédéral (actuel).
- Réglementation légale pour la sécurité alimentaire (LFGB) — Ministère fédéral allemand (BMUKN).
- Utilisation de la norme ISO 10993-1, Évaluation biologique des dispositifs médicaux — Recommandations de la FDA américaine, septembre 2023.
- Enregistrement conforme à la norme ISO 10993-1 — Catalogue ISO (consultez l'édition actuelle 2025).
- ASTM D2240 — Propriétés du caoutchouc, dureté Shore — ASTM International.