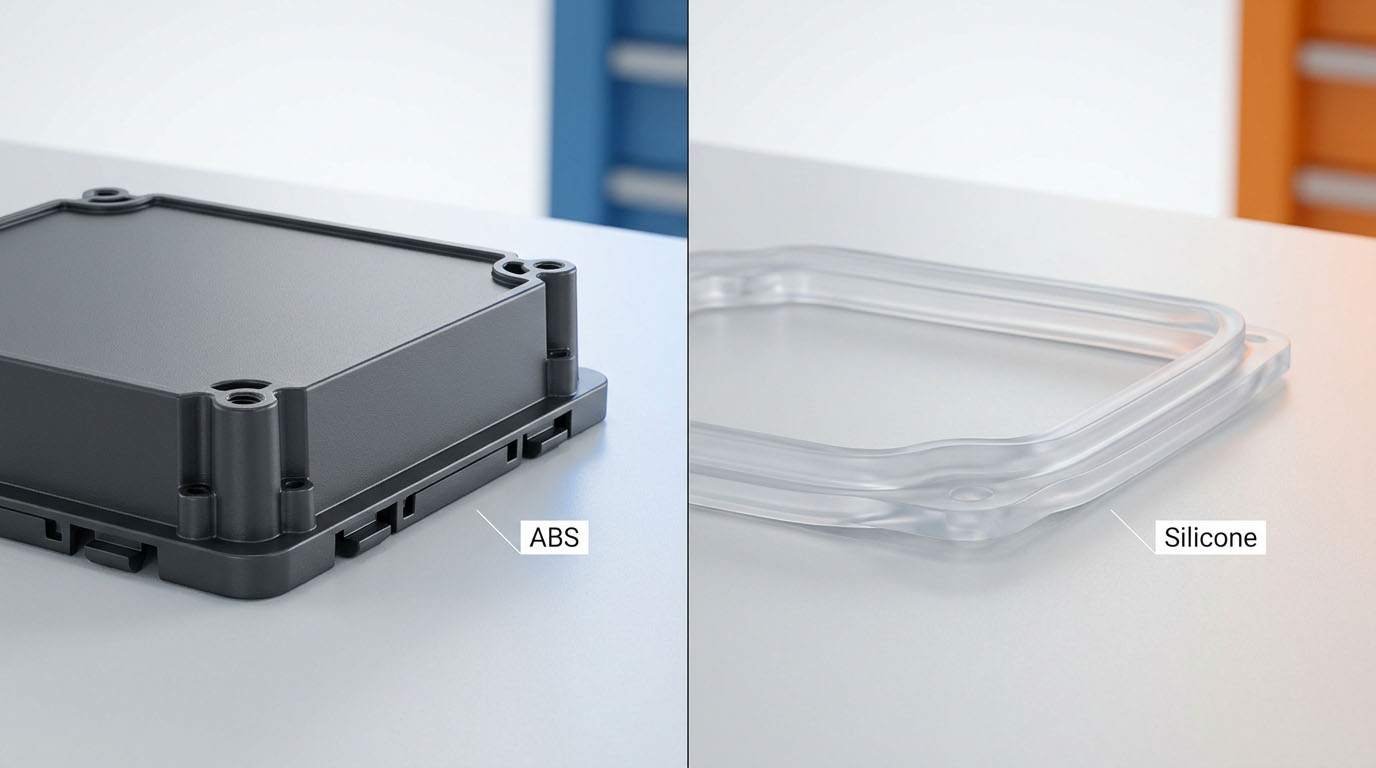
Le choix entre silicone et ABS est souvent perçu comme une question de qualité. Or, ce n'est pas le cas. L'un est une résine thermoplastique rigide, l'autre un élastomère réticulé. Si la pièce doit maintenir une vis, s'enclencher ou rester d'équerre, l'ABS est une option à considérer. Si elle doit être étanche, flexible ou résister à la chaleur et aux UV, le silicone est la solution.
Spécifiez l'ABS pour les pièces rigides soumises à des chocs et dont la température reste inférieure à la plage de déformation thermique de la résine. Spécifiez le silicone lorsque la pièce doit conserver son élasticité face à la chaleur, à la compression ou au vieillissement en extérieur. Ne considérez pas le surmoulage LSR sur ABS standard comme une solution hybride par défaut : la température du moule est généralement supérieure à celle que l'ABS peut supporter.
Résumé exécutif
- L'ABS est le point de départ pour les boîtiers rigides, les cadres et les clips qui nécessitent une résistance aux chocs et une rigidité dimensionnelle à température ambiante.
- Le silicone est le point de départ pour les joints, les membranes de claviers, les pièces flexibles en contact avec la bouche ou les bébés, et toute géométrie qui doit retrouver sa forme après des déformations ou des passages à la chaleur répétés.
- L'ABS standard est un substrat de surmoulage LSR peu adapté. La température de déformation sous charge (HDT) typique selon la norme ASTM D648 se situe entre 88 et 100 °C à 1,8 MPa, tandis que les moules LSR fonctionnent généralement entre 120 et 180 °C. Il est donc conseillé d'opter pour une pièce en silicone assemblée ou de changer de plastique.
Quelle est la véritable différence entre le silicone et l'ABS ?
L'ABS (acrylonitrile butadiène styrène) est un thermoplastique. Il fond, remplit un moule refroidi et se solidifie pour former une pièce rigide. C'est pourquoi il est utilisé pour fabriquer des boîtiers, des couvercles et des systèmes de fixation.
Caoutchouc de silicone Il s'agit d'un élastomère thermodurcissable. Après polymérisation, il ne fond pas à nouveau. HCR Il est généralement moulé par compression ou par transfert. Le LSR est moulé par injection. dans un outil chauffé. Les deux procédés de fabrication du silicone permettent d'obtenir des pièces élastiques. Aucun des deux procédés ne permet de réaliser une coque structurelle.
Les équipes sous-estiment souvent ce point car les deux matériaux sont moulables. Lors d'une visite d'usine, les machines semblent similaires, mais leurs propriétés physiques diffèrent. L'ABS supporte la charge en flexion, tandis que le silicone stocke et restitue l'énergie. Une valeur de résistance à la traction sur une fiche technique ne renseigne pas sur la fonction d'une pièce.
Pour la famille plus large des plastiques, utilisez silicone contre plastique. Pour les pièces d'usure soumises à des charges, utilisez nylon contre silicone. Cette page reste sur ABS.
Silicone vs ABS : un aperçu
| facteur de décision | ABS | Silicone (HCR / LSR) | Verdict pratique |
|---|---|---|---|
| classe de matériaux | thermoplastique rigide | Élastomère réticulé | Commencez par la fonction requise, et non par le nom de la résine. |
| charge et rigidité | Haut de gamme ; boîtiers, boutons-pression, cadres | Faible ; conçu pour se déformer et se redresser | ABS pour structure |
| Chaleur sous charge | La température de déformation sous charge (HDT) selon la norme ASTM D648 est généralement de l'ordre de 88 à 100 °C à 1,8 MPa. | De nombreuses qualités conservent leur élasticité d'environ −50 °C à 200–250 °C. | Le silicone, une fois que la chaleur et la flexibilité coïncident |
| vieillissement dû aux UV et à l'extérieur | Jaunit et devient cassant s'il n'est pas stabilisé ou peint. | Généralement stable aux UV et à l'ozone | Ne pas envoyer d'ABS non stabilisé à l'extérieur |
| Alimentaire / oral / vapeur | Possible uniquement dans le cadre d'une autorisation de contact alimentaire définie | Utilisé pour les pièces flexibles en contact avec les aliments et les articles pour bébés lorsque le composé est qualifié | Ne remplacez pas un embout ou une surface de cuisson par de l'ABS. |
| surmoulage LSR | Les qualités standard se déforment dans un outil en silicone chauffé | Nécessite un substrat à HDT plus élevé (PC, PA, PBT, métal) | Assemblez le silicone sur l'ABS ou changez le plastique. |
| Route de récupération | Rebroyage thermoplastique possible sous contrôle | Le silicone durci ne peut pas être refondu. | ABS a une voie de recyclage plus simple. |
Le tableau est un aperçu, pas une spécification. L'ABS ignifugé, le PC/ABS et l'ABS stabilisé aux UV sont des résines différentes. Un joint LSR 30 Shore A et un pare-chocs HCR 70 Shore A sont également différents.
Quel matériau résiste le mieux à la chaleur ?
Le silicone, lorsque la pièce doit rester élastique après la dissipation de la chaleur.
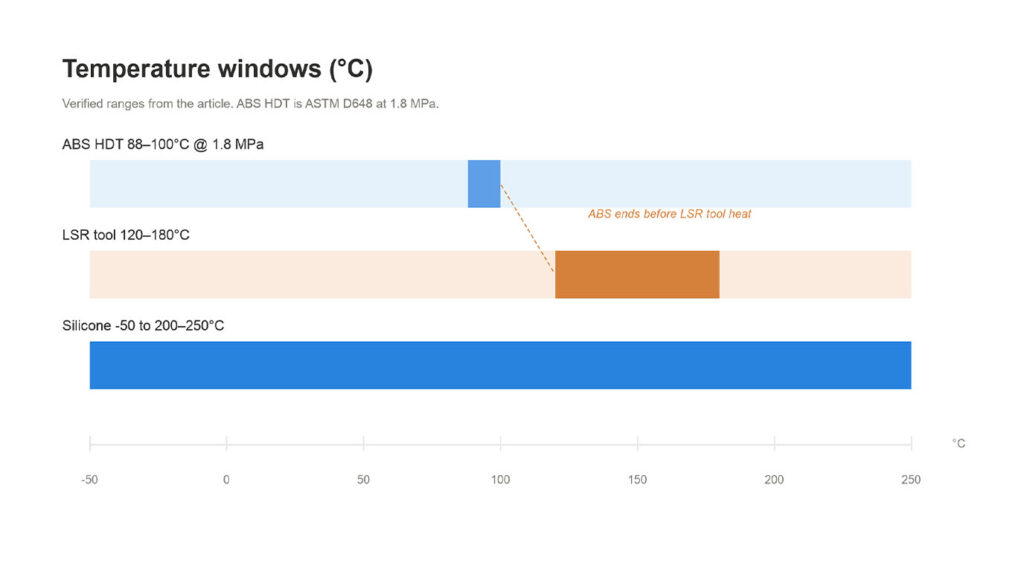
Les silicones à usage général conservent généralement leur flexibilité entre −50 °C et 200–250 °C, selon la qualité. Vérifiez la limite de la TDS du composé. L'ABS ne convient pas à cette plage de températures. ASTM D648, L'ABS non chargé se déforme généralement autour de 88 à 100 °C à 1,8 MPa (264 psi), et légèrement plus à 0,45 MPa. La température de déformation sous charge (HDT) est une valeur comparative à court terme. Elle ne correspond pas à une résistance à l'usure en continu et n'autorise pas le stockage de la pièce à proximité d'une source de chaleur.
La défaillance que nous constatons survient plus tard, et non dès le premier jour. Un couvercle se ferme encore après un seul test de température. Après plusieurs cycles, le joint s'est déformé ou le couvercle ne s'emboîte plus correctement dans la rainure. Les équipes lisent “ ABS résistant à la chaleur ” sur une brochure et négligent les conditions de charge. Si la température de service approche les 80 °C en charge, il ne faut plus considérer l'ABS comme une solution rigide par défaut.
Quand faut-il choisir l'ABS ?
Choisissez l'ABS lorsque la rigidité est le critère principal.
Cela convient :
- Boîtiers portables et couvercles de batterie
- Enjoliveurs et coques cosmétiques nécessitant une surface dure et prête à peindre
- Des clips et des attaches qui doivent s'enclencher, et non se plier.
- Pièces d'intérieur résistantes aux chocs et ne pas être utilisées pour le contact avec des aliments, la peau ou la vapeur.
L'ABS est plus facile à imprimer, à plaquer et à conserver brillant que le silicone. C'est important pour le boîtier d'un appareil électronique grand public, mais pas pour un joint.
Les UV constituent le problème insidieux de l'ABS. Non stabilisé, l'ABS jaunit et devient cassant à l'extérieur. Les boîtiers cosmétiques se décolorent sous l'effet du soleil pendant des mois. Si la pièce est destinée à un usage extérieur, l'ABS nécessite un traitement anti-UV, un système de peinture ou une résine différente. Il est inutile d'opter pour une pièce flexible en silicone pour résoudre un problème de boîtier dû aux UV, et il est également déconseillé d'exposer de l'ABS brut à cet environnement.
Quand faut-il choisir le silicone ?
Choisissez le silicone lorsque la pièce doit se déplacer et revenir à sa position initiale.
Cela convient :
- Joints, soupapes et joints d'étanchéité à compression
- membranes et toiles de clavier
- bords de cuisine en contact avec la chaleur et cuisson
- Sucettes, tétines et autres pièces flexibles en contact oral fabriquées selon une spécification de conformité désignée
- Couvertures extérieures exposées aux UV et à l'ozone
Le silicone n'est pas considéré comme apte au contact alimentaire par son appellation de polymère. Pour un contact alimentaire répété aux États-Unis, la liste des caoutchoucs est… FDA 21 CFR 177.2600. Les projets de l'UE ou allemands ajoutent le cadre applicable en matière de contact alimentaire et Recommandation XV du BfR Concernant les silicones, certaines qualités d'ABS sont autorisées pour le contact alimentaire dans des usages spécifiques. Cela ne fait toutefois pas de l'ABS un substitut à une plaque de cuisson à 200 °C ou à une tétine pour bébé.
Contexte du produit associé : produits en silicone pour bébé.
Peut-on surmouler du silicone sur de l'ABS ?
Généralement non, avec l'ABS standard. C'est cette erreur de devis qui engendre des coûts d'outillage exorbitants.
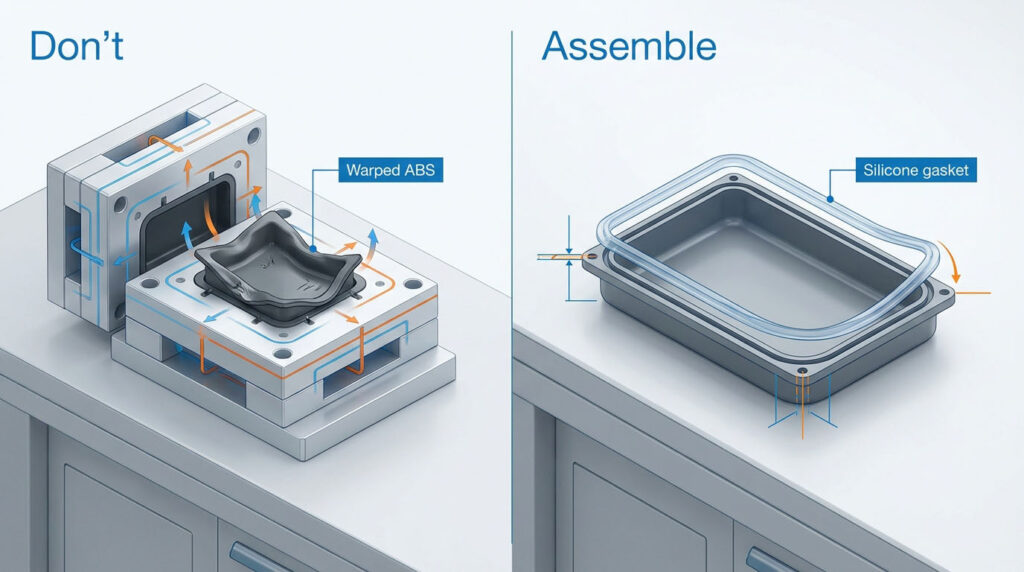
Le surmoulage LSR nécessite un substrat résistant à la chaleur d'un moule en silicone. Dans notre atelier, le LSR polymérise généralement dans le moule à une température d'environ 120 à 180 °C. L'ABS standard a déjà dépassé sa température de transition vitreuse à cette température. Travaux publiés sur le moulage ABS-LSR médical Cela confirme ce point : l’ABS standard ne peut être collé au silicone par surmoulage par injection classique car sa température de déformation sous charge est trop basse. Des nuances d’ABS spéciales, associées à un chauffage dynamique du moule, sont étudiées. Il ne s’agit pas d’un défaut de fabrication.
Ainsi, l'hybride réellement livré n'est presque jamais “ LSR lié chimiquement à de l'ABS ”. Il est :
- Boîtier en ABS avec joint, clavier ou joint d'étanchéité en silicone moulé séparément, maintenu par compression, rainure ou fixation.
- Ou un changement de substrat pour du PC, du PA, du PBT ou du métal si cela s'avère vrai. adhérence du surmoulage silicone est requis
Si le dessin indique “ ABS + silicone surmoulé ” sans vérification de la température limite d'élasticité du substrat, arrêtez-vous avant la découpe du moule. Les plages de paramètres de collage pour le PC, le PA et le métal doivent être consultées sur la page dédiée à l'adhérence, et non ici.
Comment se comparent le coût de l'outillage et le coût unitaire ?
Ne comparez pas les prix au kilogramme.
L'injection d'ABS utilise un outil refroidi, des cycles courts et du broyage de thermoplastique à partir de chutes contrôlées. Le silicone utilise un outil chauffé, des cycles de polymérisation limités et des chutes de thermodurcissable non refondables. L'ébavurage est courant. La post-cuisson est nécessaire lorsqu'une spécification d'extraction alimentaire ou médicale l'exige.
L'ABS est généralement privilégié lorsque la pièce est rigide, de volume important et que l'environnement est modéré. Le silicone l'emporte lorsque le remplacement ultérieur de la pièce coûte plus cher que la résine elle-même : défaillance d'étanchéité, déformation thermique, fissuration due aux UV ou non-conformité.
Le volume ne change pas la fonction. Un joint prévu pour 200 000 utilisations par an reste un joint. Le mouler en ABS ne lui confère aucune élasticité.
De quoi avons-nous besoin avant de choisir entre le silicone et l'ABS ?
Envoyez la fonction, pas le nom du matériau :
- Cette pièce supporte-t-elle une charge, ou est-elle étanche et flexible ?
- Température continue et maximale, y compris le cycle
- UV intérieurs vs extérieurs
- Contact alimentaire, cutané ou de stérilisation, et marché de destination (États-Unis / UE)
- Volume annuel et acceptabilité d'un assemblage en deux parties
- Si un surmoulage est demandé : qualité du substrat et dureté HDT mesurée, et non pas seulement “ ABS ”.”
En l'absence de ces informations, toute recommandation concernant le silicone ou l'ABS relève de la conjecture. Nous ne proposerons pas d'outil adapté.
Pour le reste de la carte des matériaux, commencez à silicone par rapport à d'autres matériaux.