La plupart des programmes de surmoulage en silicone n'échouent pas parce que le silicone “ n'adhère pas ”. Ils échouent parce que l'équipe a traité le substrat comme pour une opération de surmoulage standard et a supposé que la liaison était verrouillée dès que la pièce quittait l'outil.
Non. L'adhérence du surmoulage silicone est un processus, et non une propriété du matériau. Le premier jour, le test de traction manuelle est concluant. Trente jours plus tard, après des cycles thermiques, l'humidité et des compressions répétées, le bord se soulève.
L'écart apparaît presque toujours après que l'outillage a déjà été payé.
Résumé exécutif
- L'adhérence est le résultat d'un processus, et non une spécification du matériau. Un même substrat peut adhérer ou se décoller en fonction de l'état de surface, du temps et du contrôle du durcissement.
- Chaque substrat présente des défaillances à sa manière. Le PC se dégrade avec le vieillissement de sa surface, le PA se détériore avec la réabsorption d'humidité, le métal ne se détériore que lorsque la préparation est bâclée.
- Valider l’adhérence dans des conditions de production réelles — et non dans des conditions idéales de laboratoire — avant de verrouiller l’outillage. Les liaisons qui ne tiennent que lorsque les inserts sont moulés immédiatement ne tiennent pas lors d'une véritable deuxième équipe.
L'adhérence du surmoulage en silicone est un problème complexe, composé de trois éléments seulement.
Quand les gens disent Le silicone ne colle pas., ils regroupent trois mécanismes distincts en une seule plainte :
- Compatibilité chimique entre le système de polymérisation du silicone et le substrat.
- Énergie de surface et propreté au moment du moulage.
- Contrainte mécanique pendant que le silicone durcit et se rétracte.
Un seul défaut de collage peut compromettre l'adhérence, qui peut paraître parfaite au premier jour et se décoller au bout de trente jours. C'est pourquoi les premiers prototypes sont validés, contrairement aux pièces finales. Le silicone à polymérisation par addition (platine), couramment utilisé pour le surmoulage, est particulièrement sensible à ce phénomène : il inhibe les contaminants de surface que les systèmes à base de peroxyde tolèrent.
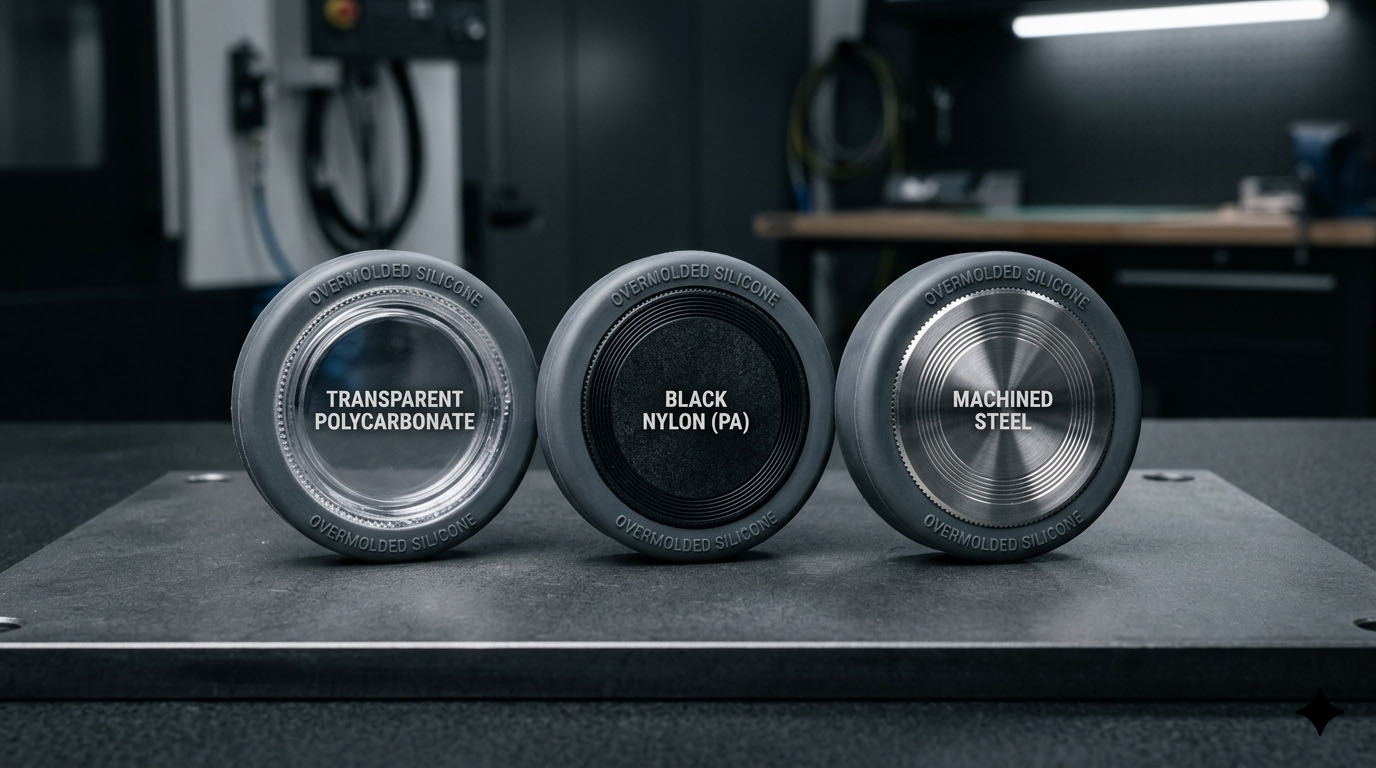
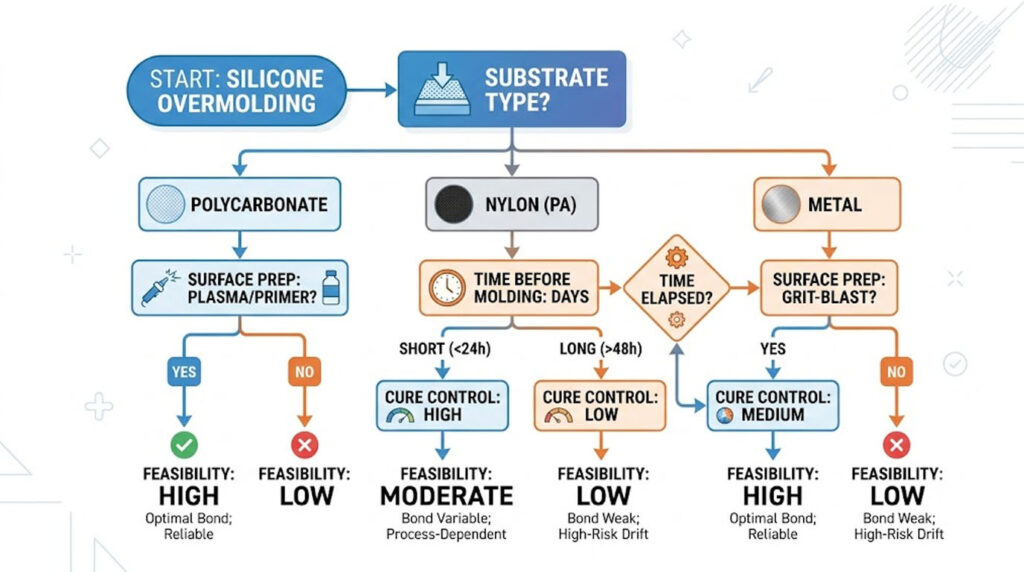
Collage silicone-PC : une fenêtre de procédé étroite
Ce qui fonctionne
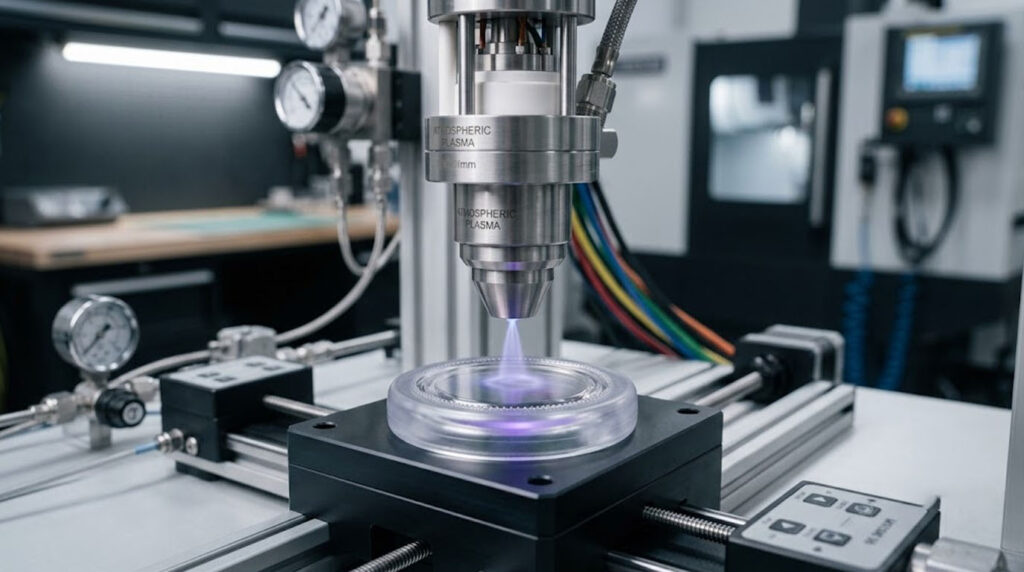
Le silicone adhère au polycarbonate, mais dans des conditions très limitées. Le PC possède une énergie de surface modérée et réagit à… activation du plasma atmosphérique ou de l'effet corona. Une fois activée, une base silicone à polymérisation par addition ou une base à base de silane s'y ancrera chimiquement.
En production, cette liaison est sensible au procédé, et non au matériau.
Ce qui dérive
Trois choses déplacent la fenêtre sans que personne ne s'en aperçoive :
- La température du moule dépasse progressivement son point de consigne (LSR durcit généralement autour de 120–180°C dans l'outil).
- Vieillissement par activation — les surfaces de PC traitées au plasma se réoxydent en quelques heures à quelques jours, de sorte que les pièces qui attendent perdent de l’énergie de surface.
- Les vapeurs de l'agent de démoulage migrent des outils adjacents et recontaminent la surface.
Une fois la surface réoxydée, l'adhérence chute rapidement et de façon non linéaire. Les équipes sous-estiment ce phénomène car le polycarbonate est considéré comme un plastique “ facile ”, ce qui les amène à s'attendre à un comportement stable. Le silicone, quant à lui, remet en question cette hypothèse.
Collage silicone-PA (nylon) : l’humidité est la variable cachée
Sur le papier, le PA semble prometteur : polarité supérieure au PC, meilleure mouillabilité initiale, meilleurs résultats aux tests d’adhérence en laboratoire. Mais il introduit l’élément que le silicone déteste : l’eau.
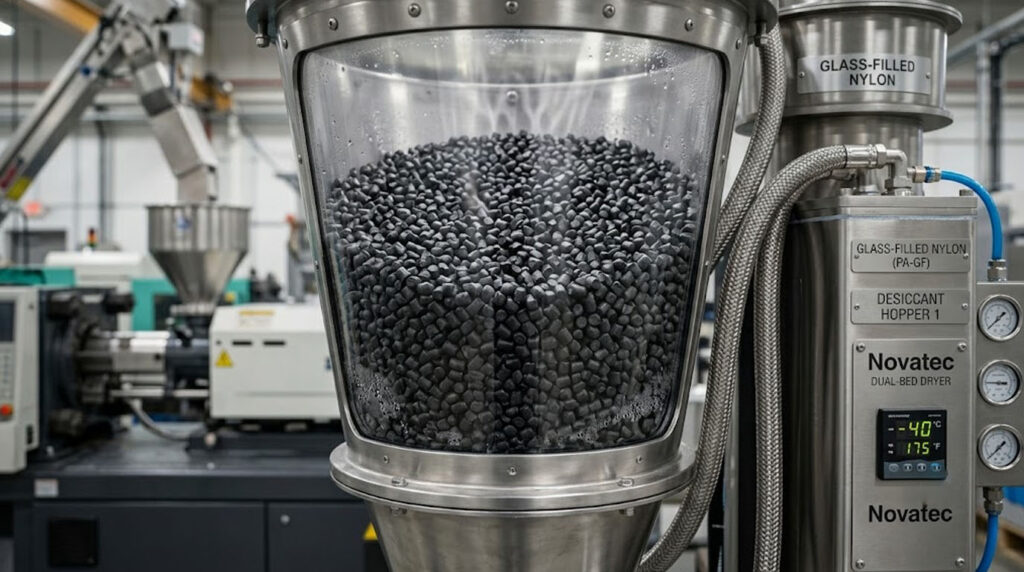
Même le nylon “ sec ” réabsorbe l'humidité de l'air ambiant. Le PA6 non chargé peut contenir plus de 1 à 31 TP3T d'humidité à l'équilibre, et les mouleurs exigent généralement qu'il soit séché à moins de 0,21 TP3T environ avant le surmoulage. Cette humidité réabsorbée :
- Perturbe l'adhérence interfaciale.
- Provoque des micro-vides au niveau de la ligne de collage pendant le durcissement.
- La force de liaison varie d'un lot à l'autre.
Les grades chargés de verre (par exemple PA6-GF30) aggravent la situation : exposition incohérente de la résine de surface, impression de fibres et concentrations de contraintes locales le long de la ligne de collage.
Le problème réside dans le timing. Les échantillons moulés directement après le séchage sont performants. En revanche, les pièces de production qui restent en attente pendant 24 à 72 heures avant le moulage ne le sont pas. Il s'agit d'un problème de planification masqué par un défaut de matériau.
Collage silicone-métal : prévisible si la préparation de la surface est respectée
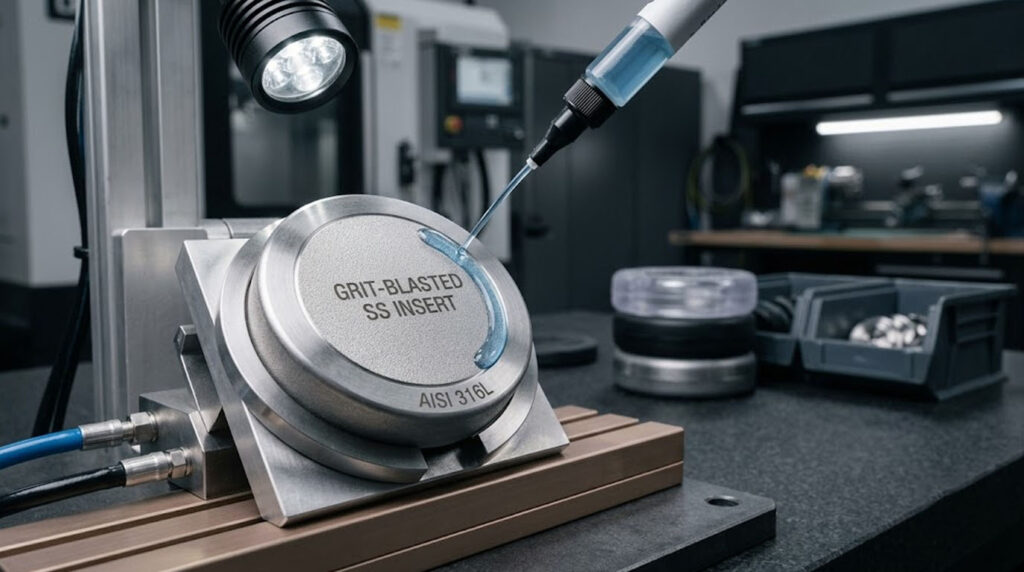
Le métal (acier, aluminium, acier inoxydable) est le matériau sur lequel l'adhérence du silicone est la plus prévisible, à condition que préparation de surface est considéré comme un processus contrôlé et non comme une étape unique.
Les liaisons stables nécessitent généralement :
- Sablage jusqu'à une rugosité définie (généralement Ra ~2–5 µm) ou une gravure chimique contrôlée.
- Une couche d'oxyde contrôlée.
- Une couche d'apprêt adaptée à la chimie du silicone, appliquée à une épaisseur contrôlée.
Une fois stabilisées, ces liaisons résistent aux cycles thermiques à long terme. ensemble de compression, et des charges mécaniques répétées. Contrairement au PC ou au PA, les liaisons métalliques ne dérivent pas avec le temps lorsqu'elles sont contrôlées.
Mais les raccourcis finissent par avoir des conséquences désastreuses : un sablage “ léger ” pour gagner du temps, des traces de doigts après le nettoyage et une épaisseur d’apprêt variable d’une cavité à l’autre. Le métal ne pardonne pas les irrégularités ; la défaillance se manifeste simplement plus tard, sans bruit.
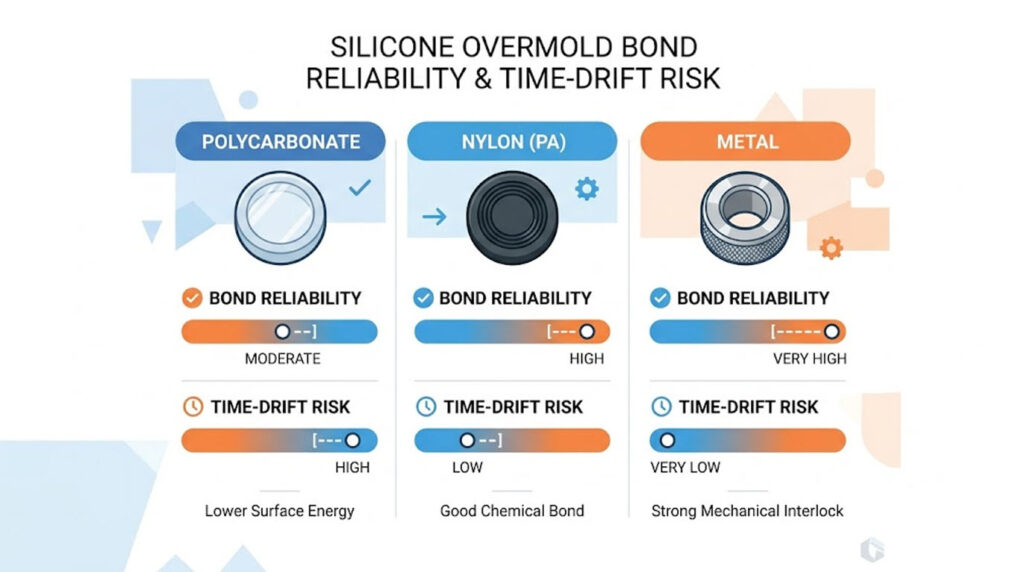
PC vs PA vs Métal : Le surmoulage silicone en bref
| Substrat | Mécanisme de liaison primaire | Préparation de surface typique | Fiabilité | Mode de défaillance dominant | Risque de dérive temporelle |
|---|---|---|---|---|---|
| PC (Polycarbonate) | Chimique (surface activée + silicone à polymérisation par addition) | Plasma atmosphérique / effet corona ; moisissures dans la fenêtre d'activation | Modéré, sensible au processus | Réoxydation de surface, contamination par l'agent de démoulage | Niveau élevé si les pièces attendent après l'activation |
| PA / Nylon (incl. GF) | Chimique + partiellement mécanique | Séchage en dessous de ~0,2% d'humidité ; apprêt ; plasma | Instable d'un lot à l'autre | Micro-vides d'humidité, impression de fibres à travers | Forte réabsorption ambiante |
| Métal (acier / aluminium / inoxydable) | Chimique (apprêt) + mécanique | Sablage jusqu'à une rugosité Ra de ~2–5 µm ou gravure ; apprêt adapté | Le niveau le plus élevé est atteint lorsque la préparation est contrôlée. | Sous-sablage, traces de doigts, variations d'apprêt | Faible une fois verrouillé |
Le verrouillage mécanique ne remplace pas l'adhérence.
Les équipes de conception partent souvent du principe que la géométrie maintiendra le silicone en place si la chimie fait défaut. C'est une vision optimiste.
La rétention mécanique complète la liaison chimique, elle ne la remplace pas. Sans adhérence, le silicone se déforme sous compression, les bords se soulèvent en premier et les micromouvements s'amplifient à chaque cycle, sur plusieurs mois et non quelques semaines. Les surmoulages de qualité reposent sur les deux : une liaison chimique pour l'étanchéité et des caractéristiques mécaniques (contre-dépouilles, trous traversants, géométrie clavetée) pour la répartition des charges. Les surmoulages de mauvaise qualité supposent que la géométrie seule résout un problème de chimie.
Là où l'adhérence échoue réellement sur le sol
Du point de vue de la fabrication, les problèmes de collage apparaissent à des moments prévisibles, et presque jamais lors de l'approbation du premier article :
- Variation d'une cavité à l'autre dans un outil multicavité.
- Changements de poste en deuxième équipe, où le timing de préparation et la discipline de manutention se relâchent.
- Introduire la manutention en dehors du moule : mains nues, bacs de stockage, temps d'attente.
Le durcissement au silicone masque ces défauts. Le délaminage n'apparaît qu'après vieillissement environnemental, contraintes d'assemblage ou compressions répétées. À ce stade, le débat entre conception, moulage et qualité est déjà engagé.
La faisabilité est une question de contrôle de processus
Peut-on surmouler du silicone sur du PC, du PA ou du métal ? Oui, sur les trois. La faisabilité dépend de la capacité du logiciel à contrôler les variables qui n’apparaissent jamais dans le modèle CAO.
- État de surface au moment du moulage.
- Temps écoulé entre la préparation/activation et le moulage.
- Cohérence du profil de polymérisation entre les cavités et les changements de poste.
- Insérer la discipline de gestion.
La plupart des études de faisabilité ignorent ces éléments car ils ne font pas partie de la géométrie. C'est là que commence l'erreur d'appréciation — et c'est là que… outillage se verrouille trop tôt.
Ce dont nous avons besoin avant de nous engager dans l'outillage
C’est là que commence la conversation utile, et non qu’elle s’arrête. Pour déterminer si une liaison se maintiendra en production plutôt que dans un bac d’essai, nous avons besoin de :
- Qualité du substrat, et pas seulement famille (par exemple PA6 vs PA6-GF30, qualité PC et tous les additifs de démoulage).
- Système de polymérisation du silicone cible et dureté (gamme Shore A, platine vs peroxyde).
- Environnement de service — plage de températures, compression, exposition chimique, durée de vie prévue.
- Étendue de la conformité, le cas échéant (FDA 21 CFR 177.2600, LFGB, ou OIN 10993 (pour le domaine médical), car celles-ci contraignent les systèmes d'amorçage et de traitement.
- Délai réaliste entre la préparation des inserts et le moulage.
Sans ces conditions, toute promesse d'adhérence n'est qu'un résultat de laboratoire voué à l'échec. Le silicone ne se détériore pas brutalement. Il attend, et lorsqu'il cède, il se décolle lentement, silencieusement et à grands frais.