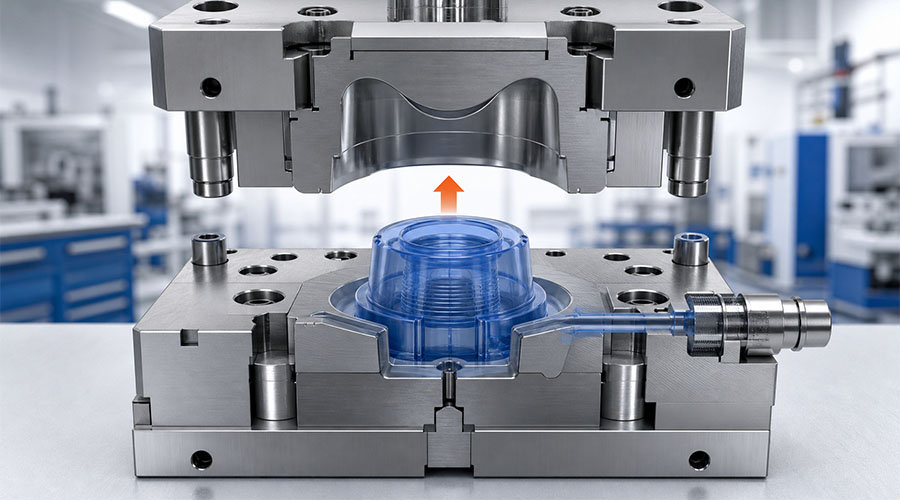
La progettazione di stampi in silicone non si limita alla semplice trasformazione di un modello 3D in acciaio. Angoli di sformo, spessore delle pareti, sfiato, linee di separazione, comportamento del materiale e condizioni di processo interagiscono tra loro. Un piccolo errore in una di queste aree può causare intrappolamento d'aria, bave, lacerazioni, deriva dimensionale, tempi di ciclo prolungati o usura prematura dello stampo.
Uno stampo in silicone affidabile nasce da requisiti di prodotto ben definiti e viene perfezionato attraverso una geometria bilanciata, una ventilazione controllata, la compensazione del ritiro e la validazione fisica.
Questa guida illustra i principi di progettazione più importanti per la gomma siliconica liquida (LSR) e altri componenti in silicone stampati. I valori riportati di seguito sono punti di partenza pratici, non specifiche universali. Le dimensioni finali devono essere sempre verificate confrontandole con i dati del fornitore di silicone, il processo di stampaggio, la geometria del componente e i risultati delle prove.
1. Definire l'applicazione prima della progettazione dello stampo in silicone
Ogni buon progetto di stampo inizia con l'utilizzo effettivo del prodotto. Un prodotto per l'alimentazione dei neonati, un componente medicale, una guarnizione industriale e un componente elettronico sovrastampato possono tutti utilizzare il silicone, ma non hanno le stesse priorità di progettazione.
Prima di iniziare la lavorazione, confermare:
- Applicazione: contatto con gli alimenti, cura dei bambini, uso medico, di consumo, automobilistico o industriale.
- Materiale: LSR o gomma ad alta consistenza, durezza, sistema di indurimento, colore e proprietà fisiche richieste.
- Ambiente operativo: temperatura, sostanze chimiche, esposizione ai raggi UV, flessioni ripetute e condizioni di sterilizzazione.
- Conformità: applicabile requisiti per silicone a contatto con gli alimenti o di grado medicale, incluso FDA, LFGB, biocompatibilità, o requisiti specifici del cliente.
- Criteri di qualità: dimensioni critiche, superfici di tenuta, aree visive, bava accettabile e texture superficiale.
- Piano di produzione: Prototipi, piccole serie o produzione automatizzata ad alto volume.
| Contributi di progettazione | Perché è importante | Effetto sulla progettazione dello stampo |
|---|---|---|
| Durezza del silicone | Influisce sulla flessibilità, sulla fluidità e sul rilascio | Influisce su tiraggio, ventilazione, progettazione della porta e espulsione |
| dimensioni critiche | Determina l'adattamento funzionale | Richiede una tolleranza per il ritiro e un controllo stabile del processo. |
| Requisiti di superficie | Controlla l'aspetto e l'igiene | Influisce sulla lucidatura, sulla consistenza, sul posizionamento della linea di separazione e sulla sformatura. |
| volume di produzione | Determina il costo per componente e le esigenze di automazione | Influisce sul numero di cavità, sul sistema di canali e sulla durata dell'utensile. |
Senza questi input, uno stampo può produrre pezzi che sembrano accettabili ma che presentano difetti di assemblaggio, conformità o durata nel tempo.
2. Angoli di sformo: progettazione per una sformatura affidabile
L'angolo di sformo è la leggera rastrematura applicata alle superfici verticali dello stampo. Riduce l'attrito durante la rimozione del pezzo in silicone polimerizzato dalla cavità o dal nucleo.
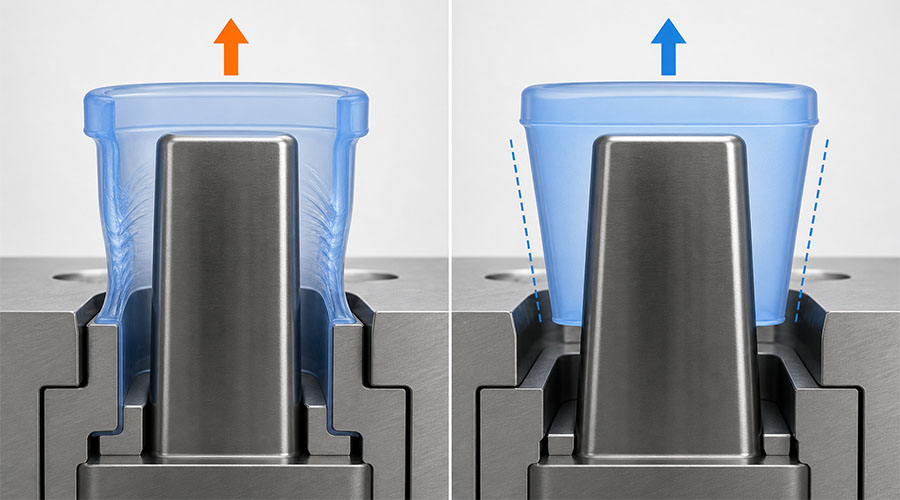
Sebbene il silicone sia flessibile, la flessibilità non elimina la necessità di un'adeguata sformo. Un componente che sfrega ripetutamente contro un nucleo può allungarsi, lacerarsi, deformarsi o rallentare un ciclo automatizzato.
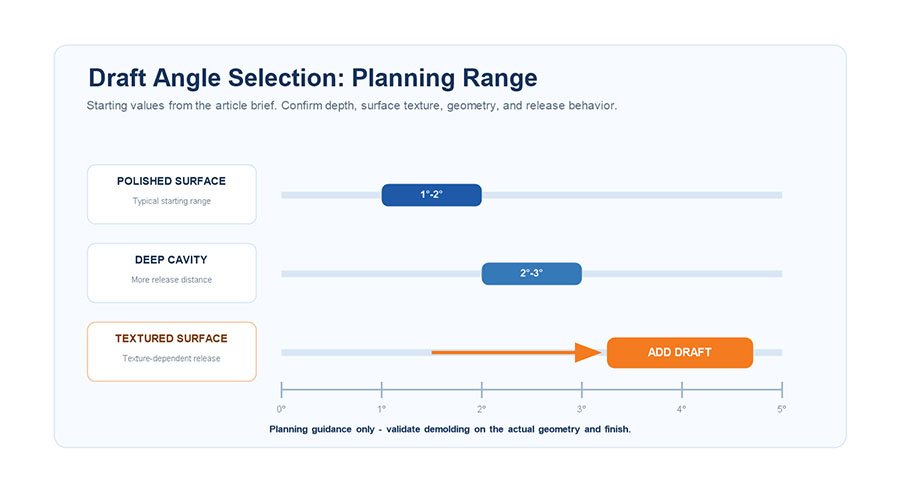
Punti di partenza consigliati
| Geometria o superficie | Bozza iniziale tipica | Nota di progettazione |
|---|---|---|
| Superficie semplice e levigata | 1°–2° | Potrebbe essere sufficiente per geometrie semplici e poco complesse |
| cavità profonda | 2°–5° | Una maggiore trazione riduce l'attrito su una lunga distanza di rilascio. |
| Superficie strutturata | È richiesta una bozza aggiuntiva | La profondità e la direzione della trama influenzano la resistenza al rilascio. |
| Caratteristica delicata o sottile | Convalidare tramite prova | La geometria potrebbe deformarsi prima del rilascio. |
Questi intervalli devono essere adattati in base alla profondità del pezzo, alla durezza, alla finitura superficiale, ai sottosquadri e al metodo di sformatura scelto.
Regole pratiche sull'angolo di pescaggio
- Applicare la corrente d'aria nella direzione dell'apertura dello stampo.
- Aumentare la tiratura in corrispondenza di nuclei profondi e pareti ruvide.
- Evitare bruschi cambiamenti di geometria che possano provocare blocchi meccanici.
- Verificare che, dopo l'apertura, il pezzo rimanga sulla metà dello stampo prevista.
- Utilizzare sistemi di espulsione dell'aria, sistemi di strippaggio o anime collassabili quando la geometria non può staccarsi naturalmente.
Un errore comune è quello di aggiungere un'eccessiva svasatura alla parete esterna, lasciando nervature, fori, loghi o anime interne quasi verticali. Ogni superficie di contatto deve essere esaminata come parte del processo di rilascio.
3. Spessore della parete: equilibrio tra flusso, indurimento e resistenza
Lo spessore delle pareti influisce sul riempimento, sulla polimerizzazione, sulla stabilità dimensionale, sulla consistenza del prodotto e sui tempi di ciclo. Le sezioni sottili possono risultare difficili da riempire, mentre sezioni eccessivamente spesse possono aumentare il consumo di materiale e i tempi di polimerizzazione.
Per molti prodotti in silicone stampato, circa 2–5 mm può essere un utile riferimento iniziale, Tuttavia, non si tratta di una regola universale. Guarnizioni, membrane, tastiere, parti protettive spesse e componenti sovrastampati possono richiedere dimensioni molto diverse.

Perché è importante avere uno spessore uniforme delle pareti
Uno spessore bilanciato delle pareti contribuisce a ottenere:
- Otturazioni delle cavità più prevedibili.
- Polimerizzazione e comportamento termico più uniformi.
- Minor rischio di restringimento e deformazione localizzati.
- Durezza e consistenza del prodotto uniformi.
- Cicli di stampaggio più brevi e stabili.
Linee guida per la progettazione dello spessore delle pareti
- Mantenere lo spessore nominale della parete il più costante possibile, compatibilmente con le esigenze della funzione.
- Utilizzare transizioni graduali tra le zone spesse e quelle sottili.
- Evitare sezioni isolate e spesse che polimerizzano in modo diverso dal resto del pezzo.
- Quando è necessaria maggiore rigidità, è preferibile aggiungere nervature o elementi geometrici anziché rinforzare semplicemente un'intera parete.
- Esaminate le estremità strette, i percorsi di flusso angusti, gli angoli acuti e le aree più distanti dal cancello.
- Per la sovrastampatura, mantenere uno spessore di silicone sufficiente per garantire un flusso e una copertura stabili; 1,0 mm o più Viene spesso utilizzato come punto di partenza, ma il valore richiesto dipende dal materiale e dalla geometria.
Quando è inevitabile una parete non uniforme, il posizionamento del punto di iniezione, la ventilazione, l'equilibrio della cavità e le condizioni di stagionatura devono essere progettati in base al comportamento di flusso previsto.
4. Sfiato: rimuovere l'aria senza creare bagliori
L'aria all'interno della cavità deve fuoriuscire quando il silicone entra. In caso contrario, si possono formare bolle, punti di iniezione incompleti, bruciature, zone di giunzione deboli o dettagli incompleti. Se gli sfiati sono troppo profondi, il silicone può penetrarvi e creare bave.
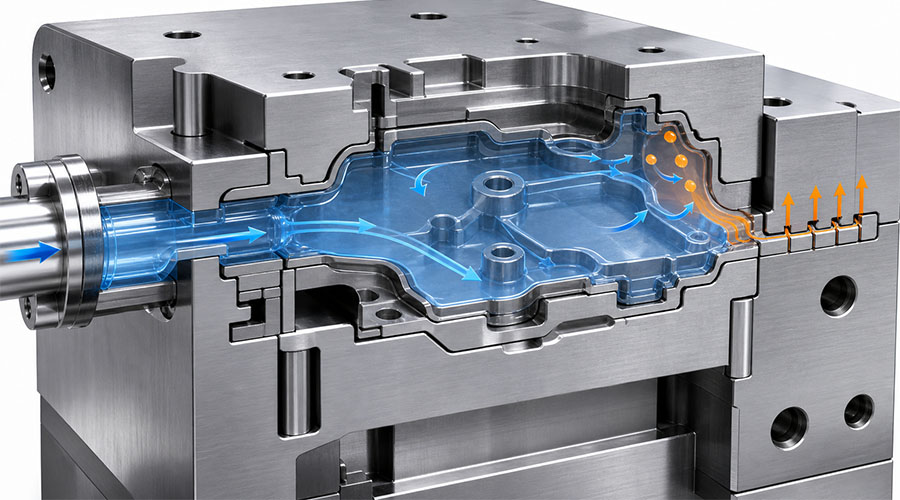
L'obiettivo non è aggiungere il maggior numero possibile di prese d'aria, bensì posizionare prese d'aria controllate laddove l'aria è effettivamente intrappolata.
Dove dovrebbero essere posizionate le prese d'aria?
Dare priorità:
- Posizioni che si prevede saranno occupate per ultime.
- Punti elevati e sacche d'aria racchiuse.
- Estremità delle costole e stretti percorsi di flusso.
- Le zone di fronte o più lontane dal cancello.
- Sezioni sottili in cui il fronte di flusso può esitare.
- Interfacce di sovrastampaggio in cui l'aria può rimanere intrappolata attorno a un inserto.
La simulazione del flusso può aiutare a prevedere queste posizioni, ma le prove di riempimento a campione sono comunque preziose perché il comportamento reale del riempimento dipende da temperatura, pressione, condizioni del materiale e impostazioni della macchina.
Riferimento tipico per la ventilazione
| Parametro | Intervallo di partenza tipico | Rischio di controllo |
|---|---|---|
| Profondità di sfiato | Circa 0,005–0,02 mm | Una profondità insufficiente intrappola l'aria; una profondità eccessiva può creare riflessi indesiderati. |
| Larghezza dello sfiato | Circa 3–6 mm | Deve garantire il flusso d'aria senza indebolire la zona di tenuta |
| Posizione di ventilazione | Zone di riempimento tardivo e zone ad aria intrappolata | Un posizionamento errato lascia difetti anche quando le dimensioni dello sfiato sono corrette. |
Le dimensioni effettive dello sfiato dipendono dalla viscosità, dalla pressione, dalla costruzione dello stampo, dai requisiti di superficie e dal limite di flash accettabile. I pezzi di precisione possono richiedere sfiati meno profondi, l'ausilio del vuoto o caratteristiche di troppo pieno specifiche.
Quando l'aiuto dell'aspirapolvere è utile
I sistemi a vuoto possono migliorare i risultati per:
- Stampi complessi a cavità multiple.
- Componenti ottici o altamente estetici.
- Prodotti medicali e per l'infanzia con requisiti di superficie rigorosi.
- Percorsi di flusso lunghi e sottili.
- Parti con inserti o regioni di interfaccia chiuse.
Il vuoto non sostituisce una buona progettazione di valvole e prese d'aria, ma può ridurre l'aria residua quando la ventilazione passiva non è sufficiente.
5. Linee di separazione e controllo del flash
La linea di separazione è il punto in cui le sezioni dello stampo si incontrano. La sua posizione influisce sull'aspetto, sulle prestazioni di tenuta, sui costi di rifilatura, sul controllo dimensionale e sulla fattibilità dello stampaggio.
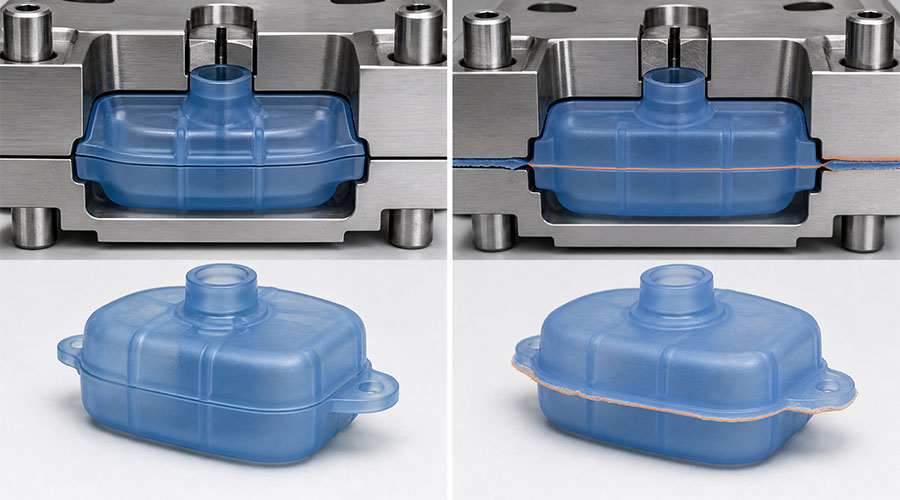
Una buona strategia per la frase di commiato dovrebbe:
- Quando possibile, segui i bordi naturali o le transizioni geometriche.
- Evitare di sigillare le superfici e le aree estetiche delicate.
- Garantire un allineamento stabile dello stampo.
- Consentire la lavorazione, la lucidatura e la manutenzione della cavità e del nucleo.
- Evitate le zone ad alta pressione che rendono difficile il controllo del flash.
Problemi comuni del flash
| Sintomo | Possibile causa | Direzione correttiva |
|---|---|---|
| Flash da un lato | Disallineamento dello stampo o serraggio non uniforme | Ispezionare le guide, l'allineamento e l'equilibrio di serraggio. |
| Sottile lampo in corrispondenza delle prese d'aria | Profondità o pressione di sfiato eccessive | Ottimizzare le dimensioni dello sfiato e le impostazioni di processo. |
| Lampeggio attorno a un bordo visibile | Posizione della linea di separazione inadeguata | Riposizionare la linea o riprogettare la geometria locale |
| Lampo che peggiora nel tempo | Usura, danni o contaminazione | Riparare e manutenere le superfici di tenuta |
La formazione di bave non è solo un problema di processo. Può derivare dalla geometria dello stampo, dall'allineamento, dalla progettazione dello sfiato, dall'usura dell'utensile, dalla contaminazione o da un supporto di serraggio insufficiente.
6. Cancelli, canali e bilanciamento del riempimento
Il sistema di erogazione determina il modo in cui il silicone raggiunge ciascuna cavità. La sua progettazione influenza la pressione, il consumo di materiale, il tempo di ciclo, l'equilibrio di riempimento e l'automazione.
Per Produzione LSR, controllato sistemi a canale freddo e a valvola a saracinesca Sono comunemente considerati perché il materiale non polimerizzato può essere mantenuto entro un intervallo di temperatura controllato mentre la cavità viene riscaldata per la polimerizzazione. Il sistema corretto dipende dal budget per gli stampi, dal volume di produzione, dal numero di cavità, dal peso del pezzo e dai requisiti di qualità.
Domande da porre
- È possibile che tutte le carie si riempiano alla stessa velocità?
- Il cancello è posizionato in modo da evitare segni visibili e aree critiche di sigillatura?
- La direzione del flusso intrappolerà l'aria o la spingerà verso una presa d'aria?
- La paratoia garantisce un flusso sufficiente senza eccessive sollecitazioni di taglio o pressione?
- È possibile effettuare la manutenzione del binario e del cancello senza lunghi tempi di inattività?
- Il volume di produzione previsto giustifica un sistema più automatizzato?
Per le produzioni a basso volume o di sviluppo, la semplicità e la facilità di modifica possono essere più importanti della massima efficienza del ciclo. Per la produzione ad alto volume, invece, diventano più importanti il bilanciamento della cavità, il controllo delle valvole, l'automazione, la ripetibilità e la manutenzione degli utensili.
7. Tolleranze di sovrastampaggio e posizionamento degli inserti
In sovrastampaggio in silicone, L'inserto deve rimanere stabile mentre il silicone fluisce intorno ad esso. Anche un piccolo spostamento può causare una copertura non uniforme, l'esposizione del substrato, difetti dimensionali o un'adesione debole.
Fattori critici di sovrastampaggio
| Fattore | Obiettivo di progettazione | Rischio se non controllato |
|---|---|---|
| Inserire la posizione | Posizionamento meccanico ripetibile | Spessore irregolare del silicone o inserto esposto |
| geometria dell'interfaccia | Serratura meccanica, ove necessario | Pelatura o separazione |
| Condizioni superficiali | Superficie di incollaggio pulita e compatibile | Inibizione della polimerizzazione o scarsa adesione |
| Sfiato dell'interfaccia | Via libera per la fuoriuscita dell'aria | Bolle e copertura incompleta |
Sottosquadri, fori, nervature e incastri meccanici possono migliorare la ritenzione quando la sola adesione chimica non è sufficiente. Tuttavia, devono essere progettati anche per facilitare il riempimento e la sformatura.
8. Struttura superficiale e metodo di sformatura
La finitura superficiale influisce sull'aspetto, sull'attrito, sull'igiene e sul comportamento di distacco. Una superficie lucidata a specchio può essere preferibile per determinate applicazioni a contatto con gli alimenti, per neonati, in ambito medico o ottico, mentre una texture opaca o ottenuta tramite elettroerosione può fornire una finitura estetica controllata.
La tessitura deve essere considerata insieme alla conicità. Una tessitura più profonda aumenta la resistenza meccanica durante l'estrazione e potrebbe richiedere una conicità maggiore o una diversa direzione di apertura dello stampo.
Le opzioni di sformatura includono:
- Rimozione manuale per prototipi o produzioni a basso volume.
- Espulsione dell'aria per componenti flessibili che tendono ad aderire al nucleo.
- Sistemi di strippaggio meccanici per uno sgancio automatizzato e ripetibile.
- Nuclei pieghevoli o rimovibili per i sottosquadri necessari.
- Rimozione robotizzata di stampi multicavità di grandi dimensioni.
Il metodo migliore consente di staccare il pezzo senza strappi, deformazioni permanenti, segni superficiali o tempi di ciclo eccessivi.
9. Restringimento: Prevedere, compensare e misurare
Il silicone cambia dimensione durante la polimerizzazione e la post-polimerizzazione. Il ritiro finale dipende dal tipo di silicone, dalla composizione chimica del processo di polimerizzazione, dalla temperatura, dalla pressione, dalla geometria del pezzo, dalle condizioni di post-polimerizzazione e dalla tempistica della misurazione.
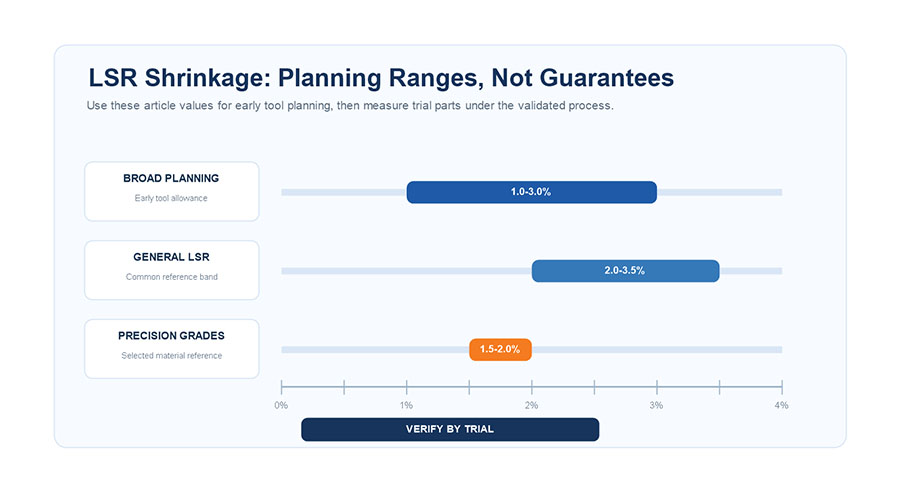
Un ampio intervallo approssimativo di 1%–4% viene talvolta utilizzato durante la fase di pianificazione iniziale, mentre molte applicazioni generali LSR possono essere utilizzate intorno 2.0%–3.5%. Alcuni gradi di precisione e processi ottimizzati potrebbero essere più vicini a 1,5%–2,0%. Questi dati non devono mai sostituire le informazioni fornite dai fornitori e i test effettivi.
Perché una singola percentuale di restringimento è rischiosa
Il restringimento potrebbe non essere perfettamente uniforme in ogni direzione. Può essere influenzato da:
- Orientamento del flusso e posizione del cancello.
- Regioni spesse e sottili.
- Temperatura locale della muffa.
- Condizioni di stagionatura e post-stagionatura.
- Inserti che limitano il movimento.
- Temperatura di rimozione del pezzo e tempo di misurazione.

Un processo di compensazione migliore
- Iniziate consultando i dati relativi al ritiro forniti dal fornitore del materiale.
- Applicare un margine iniziale alla progettazione CAD e degli utensili.
- Per componenti complessi o ad alto rischio, utilizzare la simulazione del flusso e della polimerizzazione.
- Realizzare prototipi in condizioni di processo controllate.
- Misurare le dimensioni critiche dopo il periodo di condizionamento specificato.
- Confrontare i risultati effettivi con le dimensioni nominali CAD.
- Prima della produzione in serie, è necessario regolare le dimensioni dell'acciaio o le condizioni di processo.
Quando possibile, lasciare aree sicure per la regolazione dell'acciaio. In genere è più facile rimuovere l'acciaio che ripristinarlo dopo che è stata praticata una cavità troppo ampia.
10. Prototipare e validare prima della produzione di massa

L'analisi CAD e la simulazione possono identificare i rischi, ma non sono in grado di riprodurre completamente le reali condizioni di stampaggio. Prototipi e prove di tiro rivelare come la parte si riempie, polimerizza, si espande, si rilascia e si restringe effettivamente.
Sequenza di convalida consigliata
- Studio a corto raggio: Osserva l'ordine di riempimento e individua le zone che vengono riempite per ultime.
- Revisione dello sfiato: Verifica la presenza di bolle, bruciature, aria intrappolata e dettagli incompleti.
- Ispezione rapida: Valutare le aperture di sfiato, le linee di separazione, il serraggio e la pressione.
- Test di sformatura: Verificate la presenza di strappi, allungamenti, deformazioni e danni superficiali.
- Ispezione dimensionale: Misurare il ritiro e le tolleranze critiche.
- Test di sovrastampaggio: Verificare la posizione dell'inserto, la copertura, l'adesione e la presenza di trappole d'aria nell'interfaccia.
- Test pilota: Verificare il tempo di ciclo, il bilanciamento della cavità, la ripetibilità e la gestione automatizzata.
La moderna stampa 3D può supportare verifiche di adattamento, modelli master e revisioni preliminari del progetto. Tuttavia, un prototipo stampato non sempre riproduce il comportamento termico, la pressione, la finitura superficiale o il ritiro degli stampi di produzione.
Lista di controllo DFM pre-attrezzaggio
- [ ] Applicazione del prodotto e ambiente operativo confermati
- [ ] Grado di silicone, durezza, colore e sistema di polimerizzazione selezionati
- [ ] Requisiti di conformità e di test identificati
- [ ] Dimensioni critiche e tolleranze accettabili definite
- [ ] Spessore nominale della parete e transizioni esaminate
- [ ] Angoli di sformo controllati su tutte le superfici di rilascio
- [ ] Posizione del cancello e sequenza di riempimento valutate
- [ ] Aree e posizioni di sfiato identificate per ultime.
- [ ] La linea di separazione viene tenuta lontana dalle superfici critiche, ove possibile.
- [ ] Finitura superficiale e struttura abbinate a una bozza adeguata
- [ ] Metodo di sformatura selezionato
- [ ] Inserti posizionati correttamente e ventilazione dell'interfaccia rivista
- [ ] Tolleranza di restringimento basata sui dati di materiale e di processo
- [ ] Piano di prova e convalida dimensionale preparato
- [ ] Volume di produzione previsto e piano di manutenzione confermati
Domande frequenti
Quale angolo di sformo dovrebbe avere un componente in silicone?
Una geometria semplice e levigata può utilizzare un angolo di circa 1°–2° come punto di partenza. Cavità profonde, superfici ruvide e condizioni di distacco difficili possono richiedere un angolo di 2°–5° o superiore. L'angolo finale deve essere validato in base alla profondità del pezzo, alla durezza, alla texture superficiale e al metodo di sformatura.
Qual è lo spessore di parete consigliato per i componenti in silicone?
Molti prodotti generici hanno una dimensione iniziale di circa 2-5 mm, ma non esiste un valore minimo o massimo universale. Membrane, guarnizioni, strati sovrastampati e componenti strutturali richiedono valori diversi. L'uniformità e le transizioni graduali sono spesso più importanti della scelta di un valore fisso.
Dove dovrebbero essere posizionate le prese d'aria per la muffa?
Posizionare le prese d'aria nelle aree che si prevede si riempiranno per ultime, nei punti più alti, nelle sacche d'aria intrappolata, alle estremità delle nervature e in posizioni lontane dalla porta. La simulazione del flusso e le prove di riempimento parziale possono confermare le posizioni effettive delle trappole d'aria.
Di quanto si riduce l'LSR?
Una prima stima generale potrebbe essere compresa tra 1% e 4%, con molti materiali LSR generici che si attestano intorno a 2,0%–3,5%. Il ritiro effettivo deve essere determinato in base al materiale specifico, al processo di polimerizzazione, alla geometria, alle condizioni di post-polimerizzazione e alle misurazioni di prova.
La simulazione può sostituire le prove con gli stampi?
No. La simulazione è utile per confrontare i progetti e prevedere i rischi di flusso o ritiro, ma sono comunque necessarie prove fisiche per verificare dimensioni, bave, sfiati, qualità della superficie e comportamento durante lo stampaggio.
Conclusione
La progettazione di successo di uno stampo in silicone dipende dalla gestione dell'intero sistema, non dall'ottimizzazione di una singola caratteristica in isolamento. Gli angoli di sformo devono essere compatibili con la texture della superficie e il metodo di distacco. Lo spessore delle pareti deve consentire il riempimento e una polimerizzazione uniforme. Gli sfiati devono rimuovere l'aria senza creare bave inaccettabili. Il ritiro deve essere previsto, compensato e misurato in condizioni di processo reali.
Quando queste decisioni vengono prese in anticipo e verificate tramite una revisione DFM e prove di stampaggio, i produttori possono ridurre le modifiche agli stampi, gli scarti, l'instabilità del ciclo e i problemi di qualità.
Pronti a validare il vostro prodotto in silicone prima della stampatura?
Invia i tuoi file 3D, i requisiti dei materiali, il volume di produzione previsto e le dimensioni critiche a Ry Noleggio per un Recensione DFM dello stampo in silicone personalizzato.