Ogni settimana forniamo preventivi sia per il silicone che per il TPE, e la maggior parte degli acquirenti arriva con la domanda sbagliata. Chiedono quale materiale sia "migliore". A questo confronto non c'è risposta. La vera domanda è silicone contro TPE La domanda è quale materiale resiste alle temperature, alla flessibilità e al volume del componente, e questa risposta è solitamente già definita prima ancora di inviare il disegno.
La trappola sta nel fatto che i consigli generici del tipo "dipende" rimandano la decisione a un secondo momento, quando i costi aumentano. Se si sceglie il TPE per un componente che raggiunge i 160 °C, lo si scopre solo dopo aver tagliato lo stampo. Se si sceglie il silicone per un accessorio di consumo a basso margine, il costo unitario manda in rovina il progetto. Nessuno di questi errori si manifesta il primo giorno.
Ecco come prendiamo effettivamente le decisioni sul campo.
Sintesi
- Temperatura e conformabilità determinano la scelta del silicone; costo e volume determinano la scelta del TPE. Se il servizio continuo supera i ~150 °C, o se il componente richiede la conformità a LFGB / USP Classe VI / ISO 10993, il materiale da preferire è il silicone, prima ancora di considerare il costo.
- TPE risulta vincente in termini di costi unitari e tempi di ciclo. Funziona con lo stampaggio a iniezione di termoplastici standard, gli scarti possono essere macinati nuovamente e i cicli durano secondi, non minuti.
- Il costo irreversibile è rappresentato dagli utensili. silicone LSR Richiede uno stampo riscaldato, spesso a canale freddo; cambiare materiale in seguito significa quasi sempre realizzare un nuovo stampo.
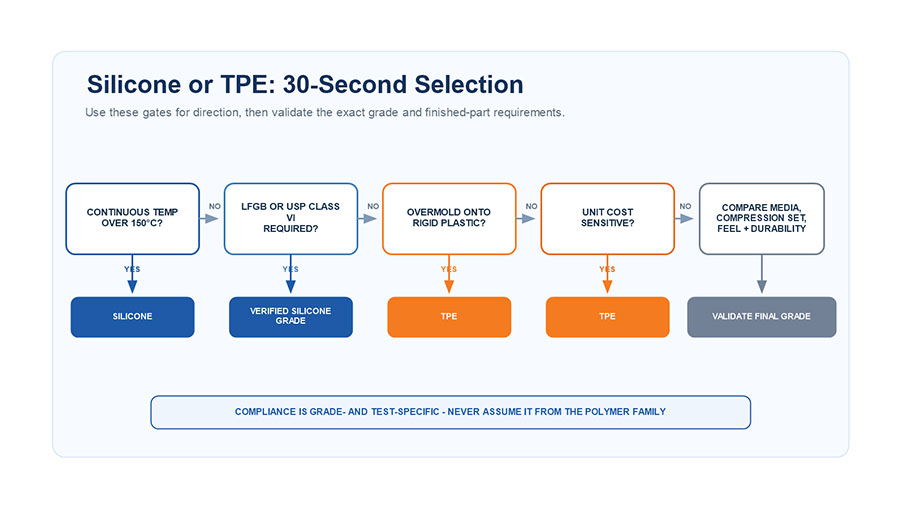
Meglio il silicone o il TPE? La risposta in 30 secondi.
Scegliere silicone quando il componente deve resistere al calore, alla sterilizzazione ripetuta o a rigorose normative alimentari/medicali. Scegli TPE quando il costo unitario, la riciclabilità e la velocità di stampaggio contano più dei limiti termici.
| Driver di decisione | Punti al silicio | Punti a TPE |
|---|---|---|
| Temperatura continua > 150 °C | SÌ | NO |
| Contatto con gli alimenti a livello LFGB | SÌ | Dipendente dal grado scolastico |
| Dispositivo medico / USP Classe VI / impianto | SÌ | NO |
| Sensibile al costo unitario (>50.000/anno) | NO | SÌ |
| Riciclabile / necessita di rimacinazione | NO | SÌ |
| Sovrastampaggio su PP / PC / ABS | Più forte | SÌ |
| Componente di consumo morbido al tatto e resistente alle basse temperature | Opere | Sì (più economico) |
Silicone contro TPE: termoindurente contro termoplastico: questa è la vera decisione.
Tutto si riconduce a un fatto strutturale: il silicone è un materiale termoindurente, il TPE è un termoplastico. Il silicone polimerizza in modo irreversibile tramite reticolazione: una volta vulcanizzato, non si rifonde. Il TPE si ammorbidisce ogni volta che viene riscaldato, ed è proprio per questo che può essere macinato e reiniettato.
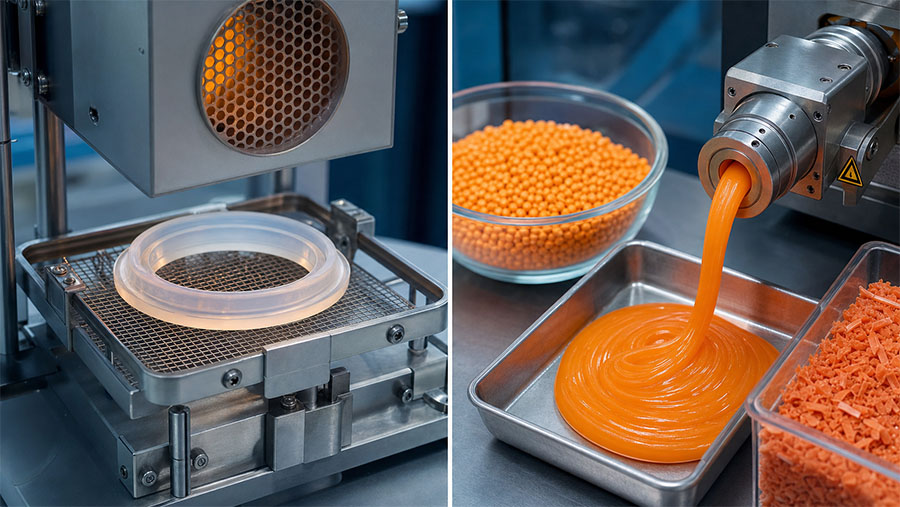
Quella singola proprietà determina la resistenza al calore, la riciclabilità, i tempi di ciclo e i costi. I team la sottovalutano perché entrambi i materiali risultano simili al tatto: morbidi, gommosi e flessibili. Il comportamento diverge solo con il calore e la ripetizione, molto tempo dopo l'approvazione del campione.
Qual è la temperatura massima raggiungibile da ciascun materiale?
Il silicone ha un intervallo di temperatura di esercizio che va approssimativamente da -40 °C a 230 °C, con le versioni ad alta temperatura che raggiungono brevi picchi di 250-300 °C. Il TPE standard ha una temperatura massima di utilizzo continuo di circa 90-120 °C; le versioni più dure di TPV arrivano a circa 135 °C.
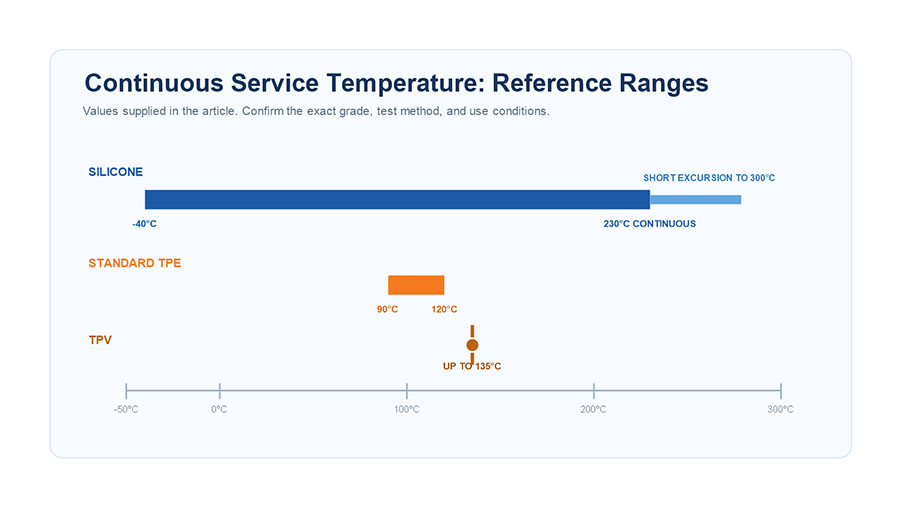
Questa è la linea di demarcazione più netta che abbiamo. Tutto ciò che si trova vicino a un vano motore, a uno sterilizzatore a vapore o a un forno è, per impostazione predefinita, in silicone. Il problema per gli acquirenti è il calore intermittente: un componente progettato per una temperatura ambiente di 100 °C può comunque deformarsi se sottoposto a ripetuti cicli di lavaggio a 130 °C, perché il TPE si deforma sotto carico a temperature ben al di sotto del suo punto di fusione.
Quale materiale soddisfa i vostri requisiti di conformità?
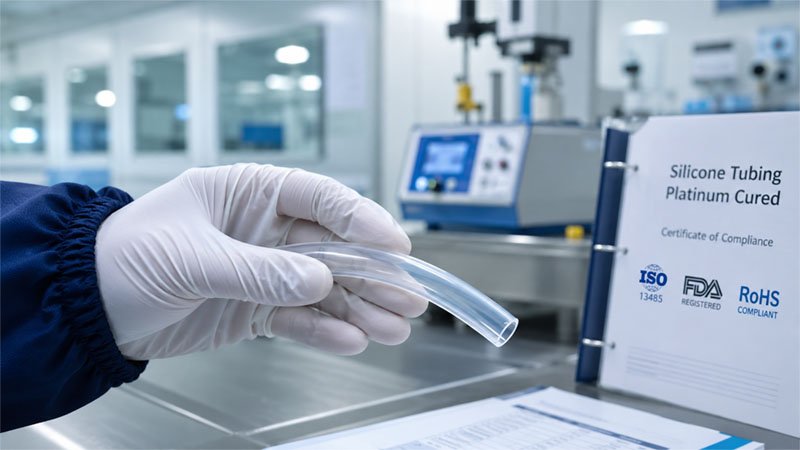
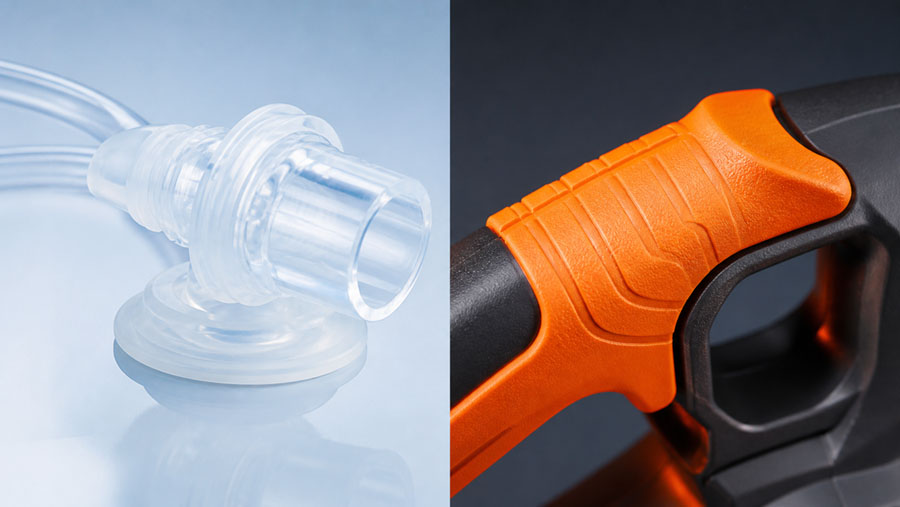
Per il settore alimentare e medicale, il silicone supera più facilmente gli standard più elevati. Silicone vulcanizzato al platino incontra FDA 21 CFR 177.2600 e le norme europee più severe LFGB, compresi i test di migrazione complessivi. Per uso medico, il silicone raggiunge USP Classe VI E ISO10993 biocompatibilità — motivo per cui gli impianti, coppette mestruali, e i componenti per infusione endovenosa sono in silicone, non in TPE. Anche il TPE ha gradi per uso alimentare e medicale, ma la qualificazione è specifica per ogni grado e il rilascio di plastificanti è la questione ricorrente durante le verifiche.
Il divario di giudizio: gli acquirenti presumono “per uso alimentare”" è un singolo test di superamento/fallimento. Non lo è. Il silicone conforme a LFGB in genere ha un valore 20-30% superiore rispetto a un grado FDA di base, perché necessita di un polimero di base più puro e di una post-polimerizzazione più lunga (spesso a 200 °C per 4 ore). Se le tue specifiche indicano solo "idoneo al contatto con gli alimenti", non hai fornito dettagli sufficienti per consentirci di fare un preventivo.
Quando TPE risulta vantaggioso in termini di costi e tempi di consegna?
Il TPE risulta vincente quando i limiti termici e di conformità non sono vincolanti, e in questi casi la sua vittoria è schiacciante. Si stampa con le normali macchine a iniezione per termoplastici, gli scarti vengono riciclati e riutilizzati nel processo produttivo, e non comporta la penalizzazione del ciclo di polimerizzazione tipica del silicone.
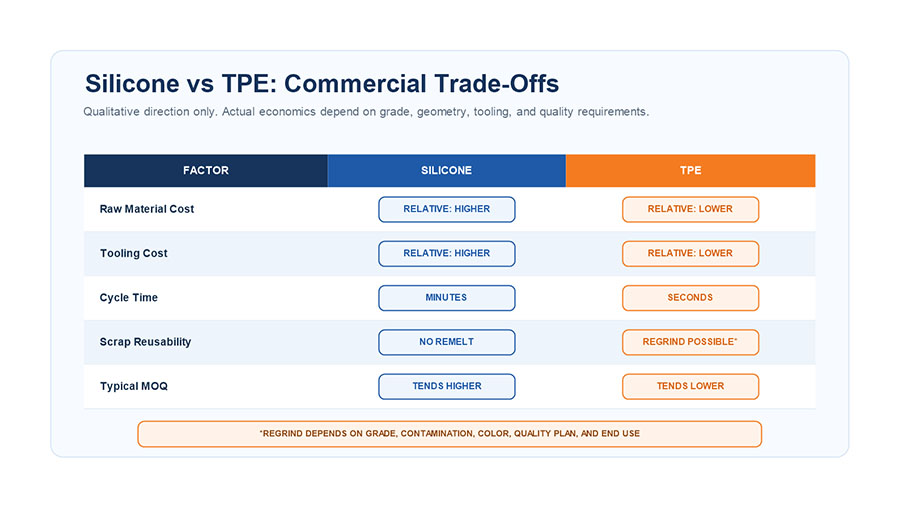
| fattore di costo | Silicone (LSR / HTV) | TPE |
|---|---|---|
| Materia prima | Di qualità superiore; i gradi platino sono i più costosi. | Materie prime di qualità inferiore |
| Utensili | Muffa riscaldata, spesso a canali freddi | Attrezzo termoplastico standard |
| Tempo di ciclo | Da 30 secondi a diversi minuti (tempo di indurimento) | ~15-40 anni |
| Scarti / macinazione | Non rifondibile; il rottame è rifiuto | Rimacinare riutilizzabile |
| Quantità minima d'ordine tipica | Più alto, per giustificare gli utensili | Più basso, più flessibile |
Per un componente di consumo prodotto in grandi volumi e privo di vincoli termici o medicali, il programma TPE è generalmente più economico su tutte le linee, ad eccezione della resistenza allo strappo e alla temperatura.
Stampaggio in silicone e MOQ: la parte irreversibile
La scelta degli stampi in silicone è fondamentale per la realizzazione definitiva dello stampo. L'LSR richiede stampi riscaldati e spesso un sistema a canale freddo per evitare sprechi di materiale polimerizzato nel canale di colata; Utensili di compressione HTV È più semplice ma più lento e richiede più manodopera, con tolleranze più ampie e bave da rifilare. LSR mantiene tolleranze ristrette (fino a circa ±0,02 mm) e bave quasi nulle, ma lo stampo è costoso e progettato per un solo materiale.
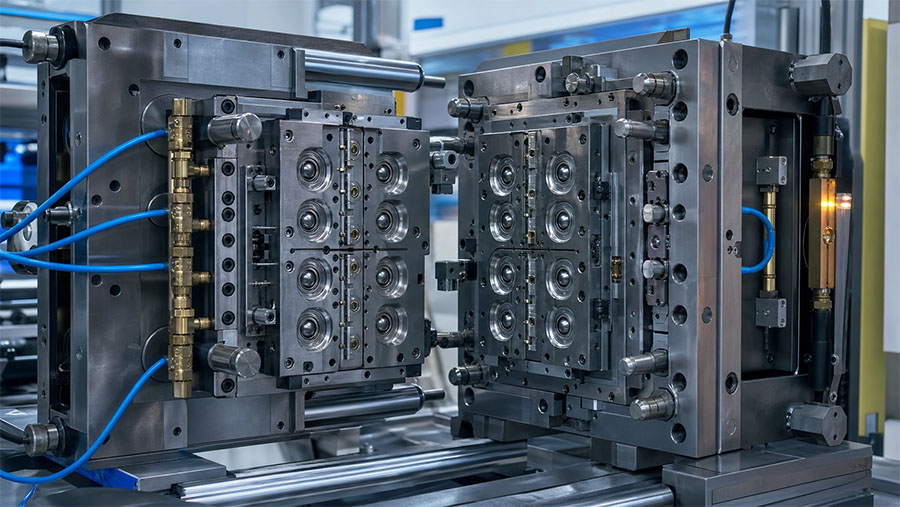
Ecco perché insistiamo affinché gli acquirenti definiscano prima la temperatura e la conformità. Un utensile tagliato per LSR non è trasferibile a un programma TPE e viceversa. "Cambieremo se è troppo costoso" non è una vera opzione una volta che l'acciaio è stato tagliato.
Quando il TPE rappresenta la scelta ingegneristica giusta?
Il TPE è la scelta giusta, non un compromesso, quando il design prevede uno strato morbido sopra un materiale termoplastico rigido. Il TPE si lega a PP, PC e ABS tramite il processo standard di sovrastampaggio a due componenti: impugnature morbide su utensili, manici di spazzolini da denti, custodie per telefoni, guaine per cavi. Incollaggio silicone-plastica Richiede gradi LSR autoadesivi o un primer più un substrato compatibile, il che è più restrittivo e più costoso.
Pertanto, se il vostro componente viene sovrastampato su un alloggiamento e non è mai sottoposto ad alte temperature o non è conforme agli standard medicali, specificare il silicone solitamente comporta costi aggiuntivi e rischi per gli stampi senza alcun vantaggio funzionale.
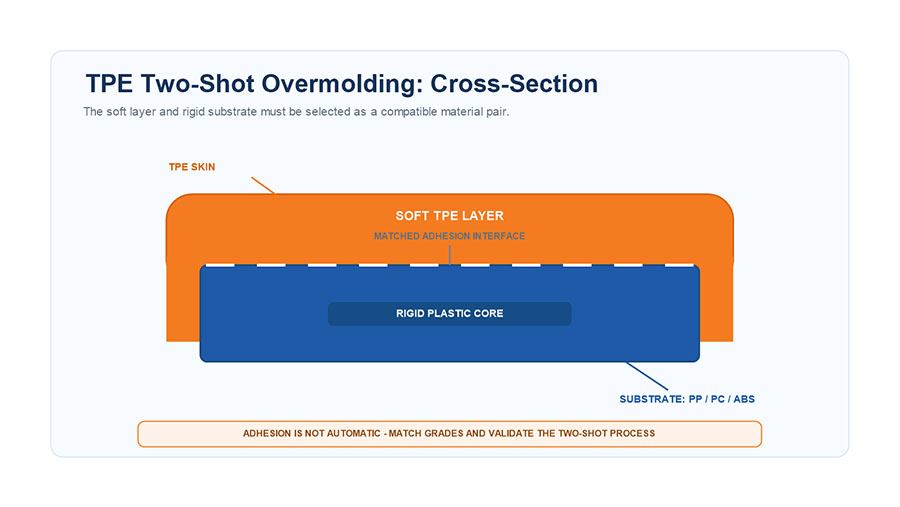
Errori di valutazione comuni che correggiamo in fase di preventivo
- “"Il TPE è fondamentalmente silicone economico." Composizione chimica diversa, limiti diversi: non si tratta di un peggioramento della stessa cosa.
- “"La qualità alimentare è uno standard." FDA 21 CFR 177.2600 e LFGB sono standard diversi con costi diversi.
- “"Cambieremo i materiali se i costi dovessero essere troppo elevati." Gli stampi raramente vengono riutilizzati; è meglio decidere prima di realizzare lo stampo.
- “Il silicone è riciclabile.” È un materiale termoindurente e non si rifonde; Il riciclaggio è un settore di nicchia e costoso., a differenza del TPE riciclato.
Di cosa abbiamo bisogno per fornirti un preventivo per il tuo ricambio?
Non possiamo finalizzare la scelta tra silicone e TPE solo in base alla forma. Per bloccare il materiale e fornire un prezzo definitivo, inviateci: temperatura di esercizio continua e di picco, certificazione richiesta (FDA / LFGB / USP Classe VI / Direttiva RoHS), bersaglio Durezza Shore A (il nostro intervallo utilizzabile è 10A–80A), volume annuo e se il pezzo viene sovrastampato su un substrato rigido.
I due parametri mancanti che impongono un nuovo preventivo sono la temperatura e la conformità. Forniteci questi dati e la scelta del materiale sarà solitamente decisa in un colpo solo.