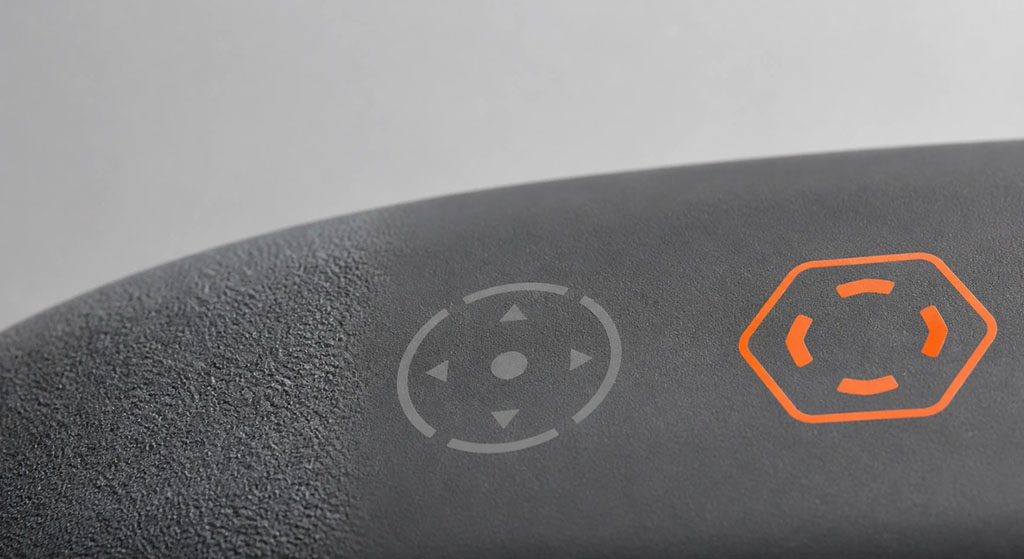
Un modello di superficie del prodotto in silicone può essere modellato nella parte, contrassegnato dopo lo stampaggio o aggiunto come rivestimento o strato stampato. Questi percorsi possono sembrare simili su un campione nuovo, ma non invecchiano allo stesso modo. La scelta pratica dipende dal fatto che la superficie debba garantire aderenza, riportare un marchio, resistere alla pulizia, soddisfare i requisiti per il contatto con gli alimenti o mantenere uno standard estetico controllato tra i lotti di produzione.
I motivi più resistenti sono generalmente incorporati nello stampo. Le finiture stampate e rivestite offrono maggiore libertà di colore e visiva, ma la loro durata dipende dalla preparazione della superficie, dalla polimerizzazione e dall'effettiva esposizione ad abrasione, agenti chimici, calore e raggi UV.
Sintesi
- Utilizzare una texture stampata, un elemento in rilievo o un elemento in incavo quando la resistenza all'usura e la consistenza del lotto sono più importanti dei dettagli cromatici. Il motivo è parte integrante della geometria del silicone anziché costituire uno strato superficiale separato.
- Per grafiche precise e disegni variabili, utilizzate la marcatura laser, la tampografia o la serigrafia, ma verificate il contrasto, l'adesione e la resistenza all'usura sulla formulazione di silicone effettiva, e non solo su una piastra di prova piatta.
- Considerate l'attivazione al plasma o chimica come una preparazione per l'adesione, non come una finitura decorativa permanente. Il suo effetto può svanire prima della stampa o della verniciatura, quindi è necessario controllare l'intervallo di tempo tra il trattamento e la successiva operazione.
Come si crea un motivo sulla superficie di un prodotto in silicone?
Esistono tre metodi principali: creare il modello nello stampo, modificare la superficie del silicone indurito o aggiungere materiale sulla superficie.
| Itinerario | processi comuni | Cosa crea l'effetto visibile o tattile? | Limite principale di durabilità |
|---|---|---|---|
| Motivo stampato | Lucidatura degli stampi, sabbiatura, testurizzazione EDM, incisione CNC, stampi a rilievo o a incavo. | La superficie dello stampo trasferisce la geometria al silicone | Usura degli utensili, contaminazione, danni da sformatura e replicazione della texture |
| Modifica diretta della superficie | Marcatura laser o incisione controllata | La superficie polimerizzata è modificata localmente | Contrasto, effetto termico, profondità del segno superficiale e sensibilità alla formulazione |
| Strato superficiale aggiunto | Tampografia, serigrafia, verniciatura a spruzzo, verniciatura soft-touch | L'inchiostro o il rivestimento si legano al silicone | Adesione, polimerizzazione, abrasione, solventi, calore, umidità e raggi UV |
| Pretrattamento dell'adesione | Trattamento al plasma, a corona, con primer o con sostanze chimiche qualificate. | Aumenta l'energia superficiale prima della stampa, dell'incollaggio o del rivestimento. | Deterioramento del trattamento, contaminazione, manipolazione e ritardo prima del processo successivo |
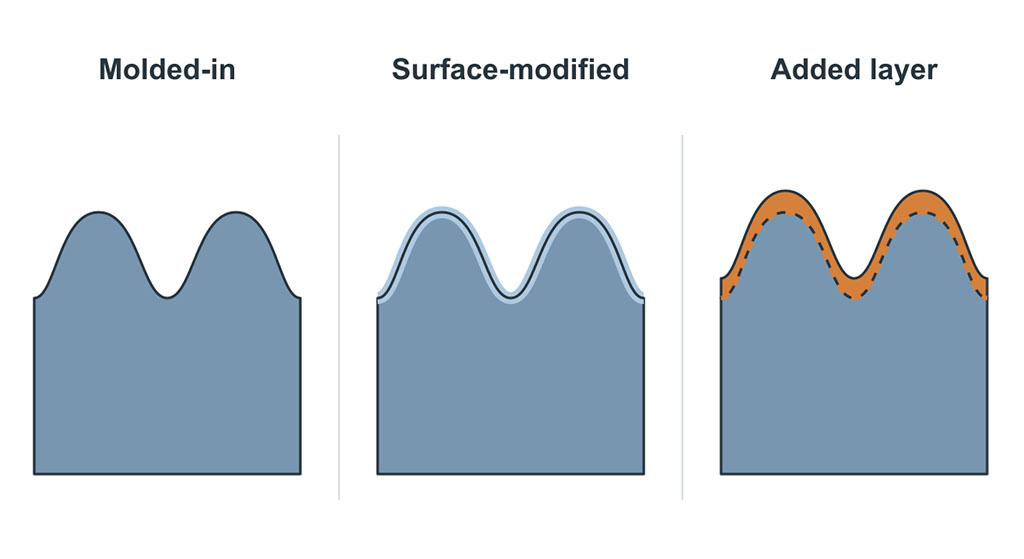
Questa classificazione è importante perché il termine "pattern superficiale" viene spesso utilizzato come specifica, sebbene comprenda diversi meccanismi di guasto. Una texture opaca stampata non può sfaldarsi. Un rivestimento soft-touch sì. Un logo stampato può perdere contrasto senza che la texture di base cambi. Questi elementi non dovrebbero condividere lo stesso criterio di accettazione.
Quando va integrato il modello nello stampo?
La texture stampata è la scelta predefinita per una presa duratura, un aspetto opaco, aree antiscivolo e un marchio permanente in rilievo o in incavo. La finitura viene replicata durante stampaggio a compressione o mediante stampaggio a iniezione di gomma siliconica liquida, quindi non è necessario alcuno strato decorativo secondario.
Incisione e testurizzazione dello stampo
La lavorazione CNC, l'elettroerosione, la texturizzazione laser, la lucidatura e la sabbiatura controllata possono essere tutte applicate sulla superficie dello stampo. Il metodo corretto dipende dalle dimensioni delle caratteristiche, dalla geometria della texture, dal tipo di acciaio dello stampo, dalla direzione di sformo e dalla classe estetica richiesta.
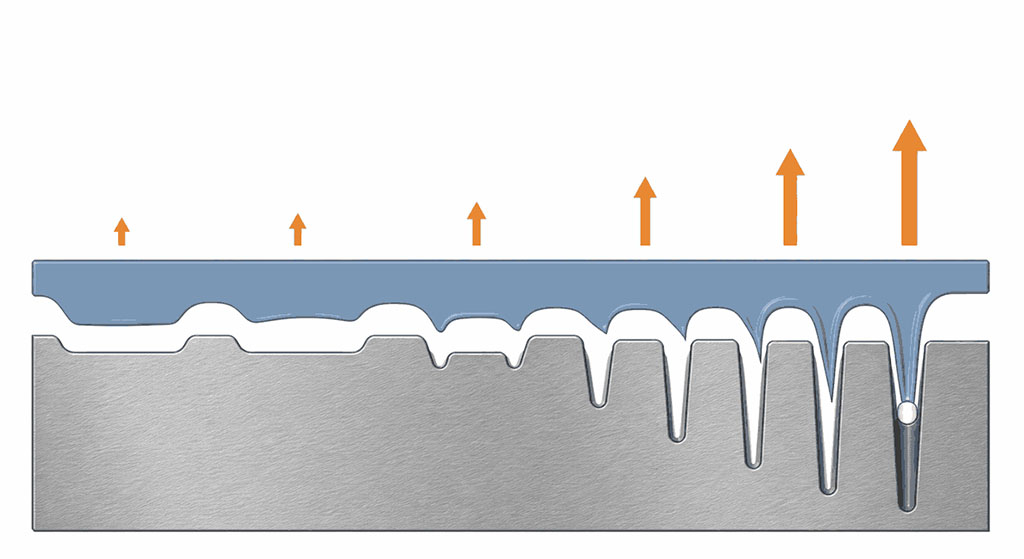
Le texture profonde non sono automaticamente migliori. Con l'aumentare della profondità della texture, il silicone deve riempire le cavità più piccole e staccarsi dalle zone più aggressive. Ciò può influenzare il comportamento di ventilazione, la forza di sformatura, la lucentezza e il rischio di strappi in corrispondenza delle pareti sottili.
Elementi in rilievo e in incavo
Una decorazione in rilievo sporge dalla superficie in silicone circostante. Una decorazione in incavo è incavata. Entrambe sono resistenti perché il segno è parte integrante della geometria stampata.
Per testi e loghi di piccole dimensioni, la revisione degli strumenti dovrebbe verificare:
- Larghezza e spaziatura minime delle righe;
- profondità della caratteristica e raggio dell'angolo;
- bozza e direttive di pubblicazione;
- distanza dalle linee di separazione e dalle porte;
- rischio di aria intrappolata in piccole cavità;
- Accesso per la pulizia di parti a contatto con gli alimenti o destinate all'uso medico.
Spesso i team approvano un logo da un disegno 2D senza verificare come verrà stampato. La geometria potrebbe essere lavorabile, ma in fase di produzione potrebbe comunque presentare riempimenti incompleti, bolle d'aria o bordi distorti.
In che modo la consistenza dello stampo e la durezza del silicone influenzano la sensazione tattile?
La sensazione tattile deriva dalla combinazione della geometria della superficie e del comportamento del materiale. La stessa texture dello stampo può risultare diversa al tatto su silicone morbido e silicone rigido, perché la superficie si deforma in modo diverso sotto la pressione delle dita.
| Scelta della superficie | Sensazione tipica | Uso appropriato | Problema di produzione |
|---|---|---|---|
| Superficie dello stampo lucidata | Liscio e più lucido | Sigillatura delle aree, pulizia delle superfici estetiche | Linee di flusso, impronte digitali e piccoli difetti possono essere più visibili |
| Texture opaca fine | Asciutto, con finitura opaca al tatto. | Alloggiamenti per consumatori, prodotti per bambini, maniglie | La lucentezza deve essere controllata in tutte le cavità e nei cicli di manutenzione degli stampi. |
| Consistenza ruvida | Presa più forte e mascheramento visivo | Impugnature, tappetini, parti di protezione | Maggiore forza di sformatura e pulizia più difficile |
| Micro-modello | Segnale tattile locale o contatto funzionale | Tastiere, pulsanti, zone di interfaccia | La geometria fine potrebbe non essere riprodotta in modo coerente a bassa pressione di riempimento. |
| Rivestimento morbido al tatto | Effetto tattile a basso attrito o di alta qualità | Superfici di consumo selezionate | Usura del rivestimento, contaminazione, polimerizzazione e resistenza chimica |
La texture dovrebbe quindi essere approvata in base al materiale e alla durezza destinati alla produzione. Una placca con texture stampata in un materiale diverso Durezza Shore A È utile per lo screening visivo, ma non costituisce un campione affidabile per l'approvazione finale.
Quando la marcatura laser è preferibile alla geometria stampata?
Marcatura laser È utile quando il design è preciso, il marchio deve essere aggiunto dopo lo stampaggio, altrimenti le modifiche agli stampi sarebbero troppo lente o costose. Può supportare informazioni seriali, segni di allineamento, icone e dettagli di branding selezionati.
Il limite risiede nella sensibilità alla formulazione. Il colore del silicone, i riempitivi, i pigmenti e gli additivi influenzano il contrasto ottenibile e la superficie termicamente alterata. Un'impostazione laser che funziona sul silicone nero potrebbe non produrre un risultato leggibile o esteticamente accettabile su un materiale traslucido o di colore chiaro.
Le prove laser dovrebbero verificare
- contrasto nelle condizioni di illuminazione specificate
- definizione dei bordi su superfici curve
- uniformità del marchio tra i lotti di pigmento
- residuo superficiale o cambiamento di adesività
- leggibilità dopo sfregamento, pulizia ed esposizione ai raggi UV
- se la zona contrassegnata entra in contatto con il cibo, la pelle o un'interfaccia di tenuta.
La marcatura laser è senza contatto, ma ciò non la rende priva di rischi. Un eccesso di energia può alterare la lucentezza, creare residui o danneggiare sezioni sottili. La finestra di processo deve essere definita in base alla geometria del pezzo finito.
Quando è opportuno utilizzare la tampografia o la serigrafia?
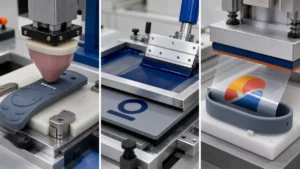
Utilizzate la stampa quando il progetto richiede colori, grafica dettagliata o illustrazioni che non possono essere riprodotte tramite la geometria di uno stampo. Tampografia è generalmente più adatto a superfici curve, incassate o irregolari. Serigrafia è efficiente su aree pianeggianti e può applicare campi grafici più ampi.
| Processi | Caso d'uso più efficace | Vantaggio principale | Principale limitazione |
|---|---|---|---|
| Tampografia | Piccoli elementi grafici su parti curve o irregolari | Consente di trasferire opere d'arte di pregio su superfici non piane. | Lo spessore e la posizione dell'inchiostro possono variare a seconda delle condizioni del tampone e del fissaggio del pezzo. |
| Serigrafia | Grafiche di grandi dimensioni su superfici piane o leggermente curve | Buona copertura del colore e ripetibilità anche ad alti volumi | Distorsione e allineamento diventano più difficili su geometrie complesse |
| Finitura a spruzzo o rivestita | Colore su tutta la superficie, lucentezza, basso attrito o effetto tattile. | Modifica l'aspetto e la sensazione generale della superficie | Aggiunge uno strato che può graffiarsi, sfaldarsi, gonfiarsi o modificarsi dopo ripetute pulizie. |
Il silicone ha una bassa energia superficiale, quindi non si può dare per scontata l'adesione dell'inchiostro. La stampa spesso richiede plasma, effetto corona, primer o un altro processo di attivazione qualificato. Anche la pulizia è altrettanto importante. Residui di distaccante, polvere, sebo e fioritura di silicone possono ridurre l'adesione anche quando l'inchiostro e il ciclo di polimerizzazione rimangono invariati.
L'errore di valutazione più comune è quello di approvare l'aspetto immediatamente dopo la stampa. L'adesione iniziale può sembrare accettabile, ma ripetute flessioni, pulizia con alcol isopropilico, lavaggio in lavastoviglie, esposizione al sebo o ai raggi UV rivelano in seguito la debolezza dell'interfaccia.
Che cosa fa esattamente il trattamento al plasma?
Trattamento al plasma Attiva la superficie del silicone per migliorare la bagnabilità e l'adesione. Viene comunemente utilizzato prima della stampa, della verniciatura o dell'incollaggio. Solitamente, da solo, non crea una texture visibile significativa.
L'effetto è dipendente dal tempo. Dopo il trattamento, la superficie attivata gradualmente si riprende verso una minore energia superficiale. La contaminazione e la manipolazione possono accelerare la perdita delle prestazioni di adesione utili. Per la produzione, le specifiche dovrebbero controllare il ritardo massimo tra il trattamento al plasma e la stampa o la verniciatura, insieme alle condizioni di stoccaggio e manipolazione dei pezzi.
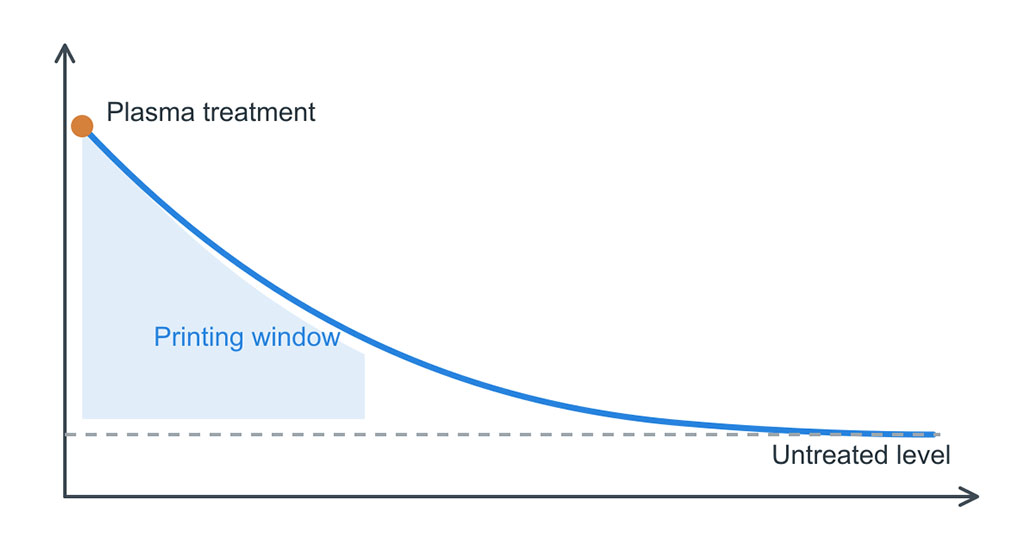
Anche le impostazioni del plasma richiedono un controllo accurato. Potenza, tempo di esposizione, distanza dell'ugello, velocità della linea e orientamento del dispositivo influenzano l'uniformità del trattamento. Una semplice indicazione di superamento/non superamento, come ad esempio "trattato al plasma", non è sufficiente per una produzione ripetibile.
Come si dovrebbe testare la durabilità dei motivi superficiali in silicone?
IL il test deve corrispondere alla costruzione della superficie e l'utilizzo effettivo. Una texture modellata, una grafica stampata e un rivestimento richiedono criteri di accettazione diversi.
| Test | Ideale per | Cosa può rivelare | confine importante |
|---|---|---|---|
| Confronto visivo e di brillantezza | Trama di muffa, segni laser, rivestimenti | Non corrispondenza dei lotti, deriva di lucidatura, trattamento non uniforme | L'illuminazione, l'angolo di visuale e lo standard di riferimento devono essere fissi |
| Adesione a reticolo incrociato, come ad esempio ASTM D3359 ove applicabile | Rivestimenti e alcuni strati stampati | Perdita di adesione all'interfaccia | L'idoneità dipende dallo spessore del rivestimento, dalla sua flessibilità e dalla geometria del substrato. |
| Test di sfregamento o abrasione controllato | Stampa, rivestimenti, contrasto laser | Usura, scolorimento, lucidatura o rottura dei bordi | Il carico, il materiale abrasivo, la corsa e il numero di cicli devono riflettere l'utilizzo |
| Salviette solventi | Inchiostri e rivestimenti | Ammorbidimento, trasferimento di colore, gonfiore o perdita di adesione | È necessario specificare il tipo di solvente, la concentrazione, la pressione e il tempo di permanenza. |
| cicli di calore e umidità | Rivestimenti, stampa, decorazione adesiva | Cura debolezza, vesciche, perdita di adesione | L'esposizione deve rispecchiare le condizioni di conservazione e di utilizzo. |
| Ciclo di lavaggio in lavastoviglie o ad alta temperatura | Prodotti per la cucina e per l'infanzia | Calore, umidità, detergente e usura meccanica combinati | Un singolo ammollo in acqua calda non rappresenta un lavaggio ripetuto |
| esposizione ai raggi UV | Parti per esterni o soggette a forte illuminazione | Cambiamento di colore, sfarinamento, perdita di lucentezza o fragilità | Il tipo di lampada, l'irradianza, la temperatura e la durata influenzano la comparabilità |
| Ciclismo di flessione e compressione | Tastiere, impugnature, alloggiamenti flessibili | Fessurazioni o delaminazione nelle zone di deformazione | Verifica la reale posizione del ceppo, non solo un coupon piatto |
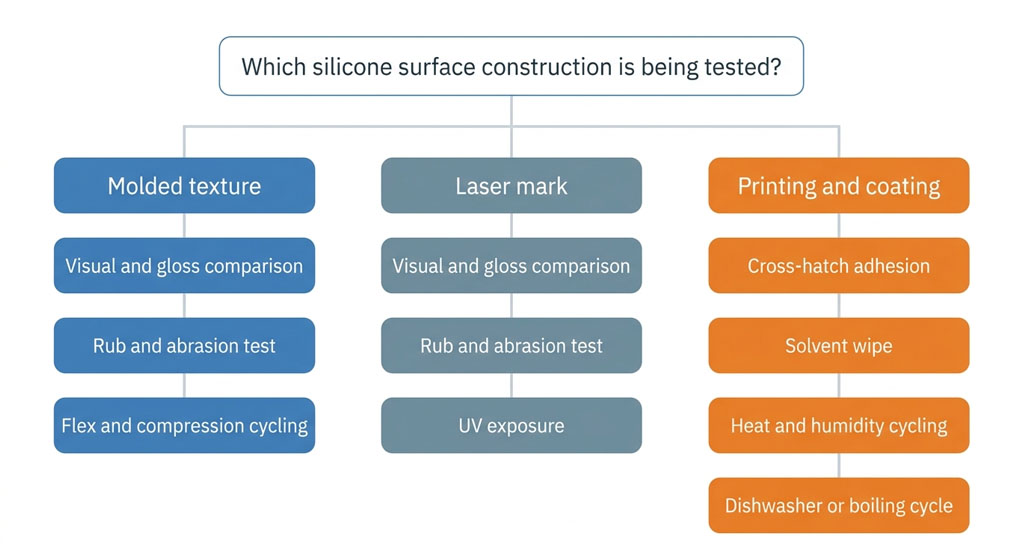
Non copiare un ciclo di test da un altro prodotto e considerarlo universale. Una spatola da cucina, un braccialetto indossabile, una tastiera industriale e un cucchiaio per bambini sono soggetti a diverse combinazioni di abrasione, detergente, calore, sebo, flessione e raggi UV. Il piano di test deve essere correlato al profilo di servizio e concordato prima dell'approvazione finale della superficie.
Il rivestimento si stacca se lavato in lavastoviglie ad alta temperatura?
Sì, è possibile. I rischi principali sono una preparazione superficiale inadeguata, una polimerizzazione incompleta, una composizione chimica del rivestimento incompatibile, l'esposizione dei bordi, la flessione ripetuta e l'effetto combinato di calore, detergenti alcalini, umidità e contatto meccanico.
Un rivestimento che supera un test di abrasione a secco può comunque cedere in lavastoviglie perché l'acqua e il detersivo raggiungono l'interfaccia del rivestimento. Il cedimento spesso inizia sui bordi, nei punti sottili, nei punti di iniezione, nelle zone di giunzione o nelle aree che vengono piegate ripetutamente. I team solitamente testano il centro di una piastra piana rivestita, trascurando questi punti di stress tipici dei componenti in fase di produzione.
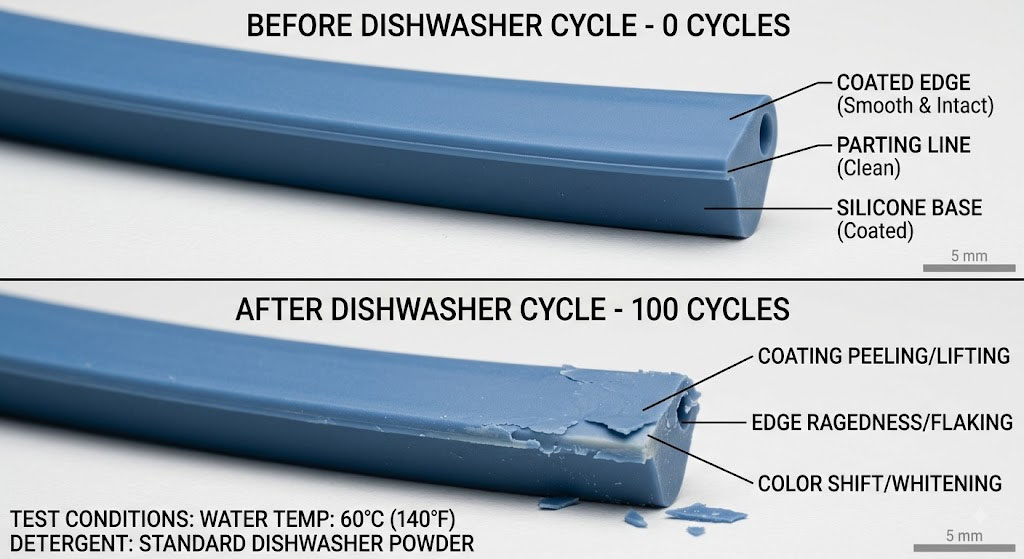
Per i componenti destinati al lavaggio in lavastoviglie, la validazione deve essere effettuata utilizzando componenti finiti provenienti dal processo previsto. Ispezionare l'adesione, il trasferimento di colore, la variazione di lucentezza, l'adesività, la formazione di bolle e il sollevamento dei bordi a intervalli definiti, anziché solo al termine del ciclo.
Quali cambiamenti riguardano i prodotti in silicone a contatto con gli alimenti e quelli per neonati?
Un composto siliconico conforme non rende automaticamente ogni finitura stampata o rivestita idonea al contatto con gli alimenti. È necessario esaminare la struttura finale, inclusi pigmenti, inchiostri, primer, rivestimenti, agenti indurenti ed eventuali residui derivanti dalla preparazione della superficie.
FDA 21 CFR 177.2600 E Test LFGB sono comunemente citati per Applicazioni del silicone a contatto con gli alimenti, Tuttavia, i requisiti applicabili dipendono dal mercato di destinazione, dal tipo di contatto, dalla temperatura, dalla durata e dal prodotto finito. Una dichiarazione del fornitore relativa all'elastomero di base non deve essere utilizzata come prova per un rivestimento aggiunto che non sia stato valutato.
Per i prodotti destinati al contatto con gli alimenti o per l'uso sui neonati, la soluzione a minor rischio è spesso una texture stampata senza strato decorativo aggiuntivo nell'area di contatto. Se è necessaria la stampa o la verniciatura, definire:
- se la zona decorata entra in contatto con il cibo o con la bocca;
- esposizione prevista a ebollizione, vapore o lavastoviglie;
- Contatto con saliva, detersivo, olio, acido e alcol;
- Requisiti in materia di migrazione o di prodotti estraibili per il mercato di destinazione;
- Validazione della pulizia e accettazione visiva dopo cicli ripetuti.
Anche la mordenzatura chimica richiede il controllo dei residui e una documentazione sulla compatibilità. La dicitura "lavaggio dopo il trattamento" non è sufficiente a garantire la validazione del prodotto laddove il rischio di migrazione sia rilevante.
In che modo i trattamenti superficiali influiscono sulla uniformità e sui costi della produzione di massa?
La texturizzazione tramite stampaggio solitamente comporta un aumento del lavoro di attrezzaggio, ma elimina un'operazione secondaria ricorrente. La stampa e la verniciatura riducono alcuni vincoli di attrezzaggio, ma aggiungono attrezzature, trattamenti, polimerizzazione, ispezione, manipolazione e rischio di scarti per ogni lotto di produzione.
| Costo o fattore di controllo | Struttura modellata | Marcatura laser | Stampa | Rivestimento |
|---|---|---|---|---|
| Impostazioni iniziali | Sviluppo e approvazione della texture dello strumento | Prove laser e dispositivi di fissaggio | Opera d'arte, lastra o schermo, supporto e fissaggio | Mascheratura, configurazione di spruzzatura o applicazione, sviluppo della polimerizzazione |
| Operazione ricorrente | Basso dopo lo stampaggio è stabile | Ciclo della macchina e ispezione | Trattamento, miscelazione degli inchiostri, stampa, polimerizzazione, ispezione | Preparazione, applicazione, polimerizzazione, manipolazione, ispezione |
| Flessibilità di modifica | Basso; potrebbe essere necessaria la modifica dell'utensile | Elevato per le variazioni del marchio digitale | Medio; sono necessarie modifiche agli strumenti di disegno | Mezzo per modifiche di colore o rivestimento |
| Principale motore di rottamazione | Riempimento, rilascio, contaminazione, incompatibilità della cavità | Deriva di contrasto o di posizionamento | Adesione, registrazione, contaminazione, guarigione | Polvere, variazioni di spessore, adesione, colature, difetti dei bordi |
| Potenziale di durabilità | Alto perché la geometria è integrale | Da medio ad alto quando la formulazione e le impostazioni sono stabili | Dipendente dall'applicazione | Dipendente dall'applicazione e solitamente più sensibile all'esposizione |
I principali controlli di processo possono includere campioni di riferimento della superficie dello stampo, verifiche della lucentezza a livello della cavità, condizioni del materiale di sabbiatura, revisione del programma laser, tempo plasma-stampa, rapporto di miscelazione dell'inchiostro, durata del recipiente, temperatura di polimerizzazione, spessore del rivestimento, posizione del dispositivo di fissaggio e illuminazione di ispezione definita.
Questi controlli non sono intercambiabili. Ad esempio, la misurazione dello spessore del rivestimento non dimostra l'adesione, e il superamento del test di adesione non dimostra la stabilità del colore dopo l'esposizione ai raggi UV o ai detergenti.
Come scegliere il processo di rivestimento in silicone più adatto?
Partite dalla funzione della superficie, non dal file grafico.
Scegli la texture stampata o la geometria in rilievo/incavata quando:
- La funzione di presa o tattile è il requisito principale;
- la parte verrà lavata, strofinata, flessa o maneggiata ripetutamente;
- Il colore non è obbligatorio nel modello;
- La coerenza dei lotti a lungo termine è importante;
- la superficie si trova in una zona di contatto con gli alimenti o con la bocca, dove gli strati aggiuntivi creano un lavoro di validazione evitabile.
Scegli la marcatura laser quando:
- la grafica è fine o variabile;
- Le modifiche agli utensili sono indesiderabili;
- Il contrasto monocolore è accettabile;
- la formulazione al silicone può produrre un contrasto stabile;
- L'area contrassegnata può essere validata in termini di condizioni di contatto e usura.
Scegli la stampa a tampone o serigrafica quando:
- il disegno richiede uno o più colori;
- Il grafico non può essere formato in modo pulito nello strumento;
- la geometria della superficie corrisponde al metodo di trasferimento;
- Il trattamento al plasma o l'applicazione del primer, la polimerizzazione e i test di durabilità possono essere controllati come operazioni di produzione.
Scegliete un rivestimento quando:
- L'intera superficie necessita di una specifica lucentezza, colore, attrito o comportamento tattile;
- Le prestazioni aggiuntive giustificano il maggiore onere di validazione e controllo del processo;
- L'esposizione ad abrasione, agenti chimici, calore, umidità, raggi UV e flessione ha definito criteri di accettazione specifici.
Cosa bisogna specificare prima della realizzazione degli utensili e del campionamento?
Una specifica di superficie utilizzabile dovrebbe includere più di semplici termini come "opaco", "logo laser" o "soft touch". È necessario indicare la zona della superficie di destinazione, un riferimento visivo, i requisiti di texture o lucentezza, il materiale e la durezza del silicone, il colore, la classificazione di contatto, il metodo di pulizia, l'ambiente di utilizzo, la flessione prevista e i risultati del test di durata.
Il percorso di produzione può quindi essere selezionato attorno al confine reale:
- Se il modello deve rimanere inalterato per tutta la durata di vita del componente, ove possibile, integrarlo nella geometria.
- Se il motivo deve contenere informazioni di colore o variabili, si accetta che l'adesione e l'usura diventino caratteristiche da controllare.
- Se un rivestimento viene utilizzato in una zona di contatto gravosa, i tempi di validazione e i controlli di processo ricorrenti rientrano nei costi, non solo il materiale di rivestimento.
Per una revisione della produzione, gli input minimi utili sono un modello 3D, zone superficiali contrassegnate, grafica, grado e durezza del silicone, mercato di destinazione, condizioni di contatto, ciclo di pulizia, standard visivo e volume annuo previsto. Senza questi input, una raccomandazione sul processo di superficie è solo una supposizione estetica.
Riferimenti
- ASTM G154, Norma di riferimento per il funzionamento di apparecchi a lampada ultravioletta (UV) fluorescente per l'esposizione di materiali non metallici — ASTM International
- ASTM D2240, Metodo di prova standard per le proprietà della gomma: durezza Durometro — ASTM International, 15(2021)
- Elettroerosione (sfondo per la texturizzazione degli stampi) — Wikipedia