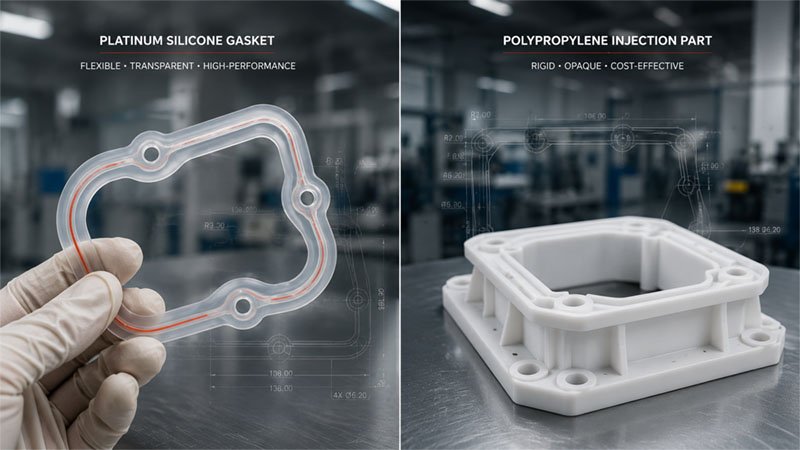
La scelta tra silicone e plastica emerge in quasi tutti i brief di prodotto B2B che analizziamo, e il più delle volte viene inquadrata al livello sbagliato. Silicone e plastica si comportano in modo molto diverso in presenza di calore, pressione, esposizione ai raggi UV e cicli di utilizzo prolungati, ma la vera scelta raramente è tra due categorie di materiali. Si tratta piuttosto di una scelta tra specifiche qualità, sistemi di polimerizzazione e processi di stampaggio, ognuno con quantitativi minimi d'ordine (MOQ), tolleranze e modalità di rottura molto diverse.
La maggior parte dei confronti online tra silicone e plastica si limita ad affermazioni generiche come "il silicone è più flessibile" o "la plastica è più economica". In un contesto produttivo reale, la decisione finale dipende dal processo di stampaggio, dai cicli termici, dai requisiti di conformità, dal budget per gli stampi e dal volume di produzione annuo previsto.
Quando molti progetti arrivano alla fase di revisione degli stampi, il materiale è già stato scelto per il motivo sbagliato. Vediamo regolarmente team che specificano LSR per componenti che avrebbero potuto essere stampati in PP a una frazione del costo, oppure che scelgono plastica standard per le superfici di tenuta che si deteriorano dopo pochi cicli termici.
Quando gli ingegneri chiedono se un componente debba essere realizzato in silicone o in plastica, la vera domanda è solitamente questa:
- Quale intervallo di temperature raggiungerà effettivamente il componente?
- Quanto sono strette le tolleranze?
- Qual è il volume di produzione annuale?
- L'applicazione prevede il contatto con alimenti, prodotti medici o l'esposizione all'ambiente esterno?
- Cosa succede se il componente si guasta dopo 12 mesi anziché dopo 5 anni?
Una volta chiariti questi vincoli, la scelta del materiale diventa molto più semplice.
Se non hai familiarità con la chimica del silicone, leggi prima [cos'è il silicone]. Questo articolo presuppone una conoscenza di base della struttura dello scheletro Si-O e si concentra maggiormente sui compromessi ingegneristici, sulle realtà produttive e sulle prestazioni applicative a lungo termine.
Sintesi
- Scegliere il silicone (HTV o LSR) quando il componente deve resistere a temperature superiori a 120 °C, a sterilizzazioni ripetute o al contatto diretto con la pelle/gli alimenti secondo le normative EU LFGB o USP Classe VI. Al di sotto degli 80 °C e con una produzione di 50.000 unità/anno, la plastica è solitamente la scelta più razionale.
- Lo stampaggio a iniezione LSR si ripaga solo con circa 50.000 unità all'anno o più. Al di sotto di tale soglia, lo stampaggio a compressione HTV risulta più vantaggioso in termini di costi di stampaggio, nonostante una manodopera per pezzo più elevata.
- Il costo più sottovalutato è quello della post-polimerizzazione per garantire la conformità (ad esempio 4 ore a 200 °C per LFGB), che di norma raddoppia il costo unitario del silicone rispetto a un ciclo rapido di PP.
Cos'è il silicone?
Il silicone è un elastomero sintetico costruito su una catena principale Si–O anziché C–C. Questa singola differenza strutturale è all'origine di quasi tutte le differenze di proprietà con la plastica: stabilità termica, resistenza ai raggi UV, mantenimento della flessibilità dopo cicli termici e biocompatibilità.
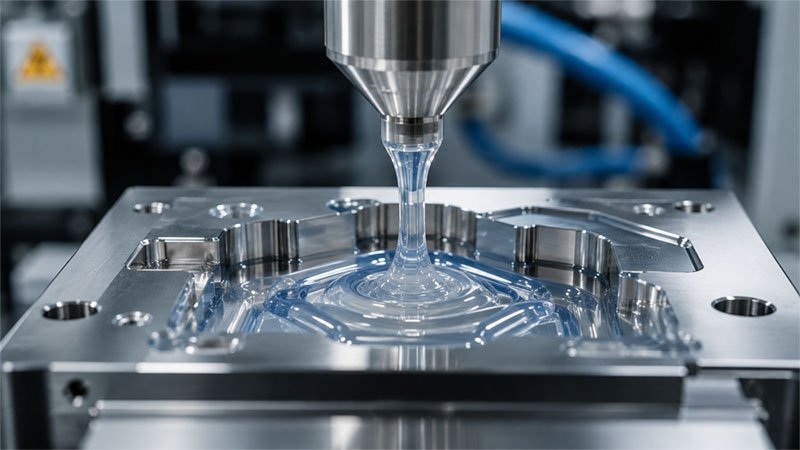
Nel nostro negozio lavoriamo con due famiglie pratiche:
- Vulcanizzazione ad alta temperatura (HTV) — stampaggio a compressione, geometrie più grandi, costi di stampaggio inferiori.
- LSR (gomma siliconica liquida) — stampaggio a iniezione con sistema a canale freddo, tolleranze più strette, MOQ più elevato.
Condividono la stessa chimica, ma si comportano in modo molto diverso in produzione. La maggior parte della confusione nelle quotazioni deriva dal fatto che i team li considerano intercambiabili.
Per maggiori informazioni su gradi e composizione chimica, vedere [cos'è il materiale siliconico].
Cos'è la plastica?
“La "plastica" non è un materiale, bensì una categoria che comprende termoplastici (PP, PE, PC, ABS, TPU, PETG, PEEK) e termoindurenti (epossidici, fenolici). Ciascuno di essi presenta una propria finestra di processo, un proprio tasso di ritiro e un proprio profilo di compatibilità chimica.
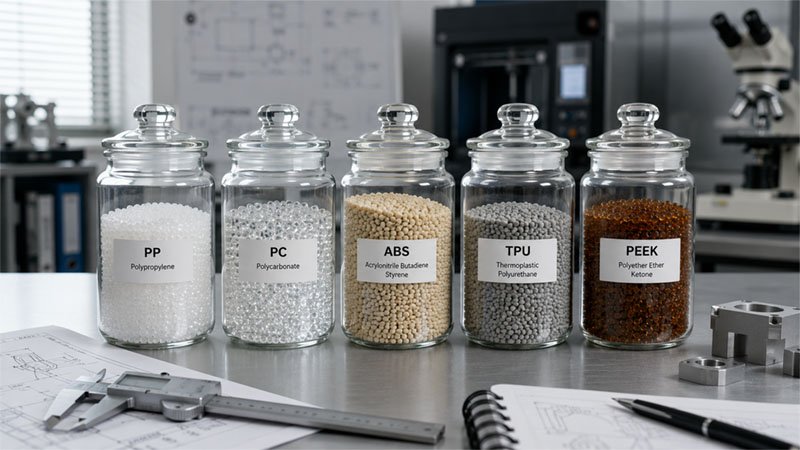
Per i componenti B2B che competono con il silicone, i candidati più realistici sono solitamente:
- PP — il più economico, con una temperatura massima bassa (~100 °C in continuo), adatto al contatto con alimenti monouso.
- TPE / TPU — Morbido al tatto, flessibile, ma perde elasticità al di sopra di ~80°C e sotto esposizione prolungata ai raggi UV.
- PC — elevata temperatura per un materiale termoplastico (~120 °C), otticamente trasparente, ma fragile in caso di impatti ripetuti.
- addominali — rigido, dimensionalmente stabile, si rompe rapidamente sotto l'effetto dei raggi UV.
- SBIRCIARE — di livello ingegneristico, resiste a 250 °C, ma ha un prezzo circa 10 volte superiore a quello dell'ABS.
La decisione ingegneristica raramente si riduce a una semplice scelta tra "silicone e plastica" a livello di categoria. Più spesso si tratta di "LSR 50A contro TPU 70A" o "guarnizione HTV contro alloggiamento in policarbonato". Trattarla come una dicotomia porta a risultati errati.
Principali differenze tra silicone e plastica
La tabella del libro di testo va bene per una pagina di definizione. Per una reale decisione ingegneristica, i parametri che influenzano i costi e il tasso di guasto sono diversi. La tabella seguente è la versione che presentiamo ai clienti durante la fase di definizione dell'ambito del progetto.
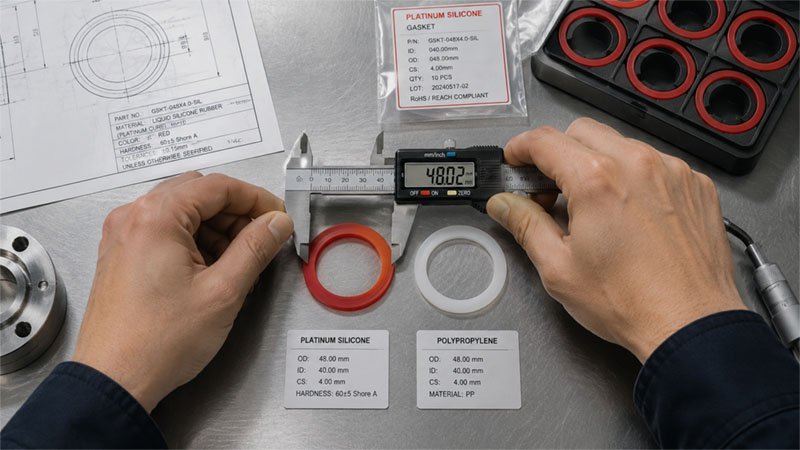
| Parametro ingegneristico | Silicone (HTV / LSR) | Plastiche comuni (PP / PC / TPU / PEEK) |
|---|---|---|
| Temperatura di servizio continua | da -50 °C a 230 °C; a breve termine 250–300 °C | PP ~100°C; PC ~120°C; TPU ~80°C; PEEK 250°C |
| Tolleranza raggiungibile | HTV ±0,1 mm; LSR ±0,02 mm | ±0,05–0,1 mm tipico |
| Tasso di restringimento | 2.5–4% (deve essere progettato nello stampo) | PP 1,5–2,5%; PC 0,5–0,7% |
| costo degli stampi | HTV $1.5K–8K; LSR $15K–60K (canale freddo) | $3K–25K per set di cavità |
| Tempo di ciclo per scatto | HTV 2–6 minuti; LSR 30–90 secondi | 15–60 secondi |
| Quantità minima d'ordine realistica per raggiungere il punto di pareggio | HTV a partire da 1.000 pezzi; LSR a partire da 50.000 pezzi/anno | Stampaggio a iniezione di plastica da 5.000 pezzi |
| onere di post-elaborazione | Sbavatura + post-polimerizzazione (LFGB: 4 ore a 200°C) | Solo rifinitura; la cura secondaria è rara |
| Invecchiamento da raggi UV/ozono | Stabile per oltre 10 anni all'aperto | L'ABS ingiallisce in 6-12 mesi; il PP ingiallisce |
| Compressione tesa (24 ore a 175 °C) | HTV 15–25%; LSR 8–15% | TPE/TPU 40%+ (perde la funzione di tenuta) |
Resistenza al calore: dove si prendono la maggior parte delle decisioni
Nella maggior parte dei casi, la scelta tra silicone e plastica si riduce a una questione di resistenza alla temperatura. Quando un componente deve resistere a un'autoclave (121 °C per 30 minuti), a un lavaggio in lavastoviglie (80 °C, ripetuto) o a uno sterilizzatore (134 °C), le opzioni in plastica si esauriscono rapidamente. Solo il PEEK e una manciata di leghe tecniche resistono, ma costano di più del silicone.
Ciò che le squadre sottovalutano non è la temperatura massima ma ciclo di temperatura. Un manico in policarbonato resiste a una singola esposizione a 120 °C; si crepa dopo 200 cicli. Il silicone vulcanizzato al platino mantiene la stabilità dimensionale per diverse migliaia di cicli. Se l'applicazione è soggetta a più di ~50 cicli termici all'anno, è opportuno modellare la durata in cicli, non in base al picco. Questa semplice riformulazione cambia la scelta del materiale più spesso di qualsiasi scheda tecnica.
Consultare la sezione [resistenza al calore del silicone] per visualizzare la curva.
Flessibilità ed elasticità: osserva la deformazione permanente dovuta alla compressione, non la durezza iniziale.
La flessibilità fin dal primo giorno è facile. Il numero che conta nella produzione è Compressione bloccata dopo 1.000 ore di carico di esercizio.
Il TPU a 70A offre prestazioni simili all'LSR a 70A appena estratto dalla confezione. In una guarnizione statica a 90°C, il TPU perde oltre 40% della sua forza di tenuta in pochi mesi, mentre l'LSR si mantiene entro 15%. Questo è il motivo per cui sconsigliamo vivamente ai clienti di specificare il TPU "perché costa meno" per un'applicazione di tenuta: si troveranno a dover sostenere costi di richiamo, non risparmieranno.
Per qualsiasi funzione di tenuta, guarnizione o isolamento dalle vibrazioni, richiedete al fornitore la deformazione permanente a compressione alla vostra effettiva temperatura di esercizio. Se non sono in grado di fornirla, questo da solo è un motivo sufficiente per cercare altrove.
Durata e longevità: raggi UV e ozono sono i killer silenziosi.
Per applicazioni esterne, nei vani motore delle automobili o in ambito nautico, il silicone raramente rappresenta un lusso. L'ABS, visibile alla luce del sole, ingiallisce in 6-12 mesi. Il PP si opacizza e si screpola. Il silicone vulcanizzato al platino mantiene colore ed elasticità per oltre 10 anni di esposizione agli agenti atmosferici.
Il caso inverso: se il componente si trova in ambienti interni, non è mai esposto ai raggi UV e viene comunque sostituito annualmente, la plastica è quasi sempre la scelta più conveniente. Non pagate per una durata che non sfrutterete mai. Vediamo spesso questo eccesso di specifiche negli accessori per interni, dove il produttore richiede "silicone per una sensazione premium" senza però verificare l'ambiente di utilizzo.
Vedi [resistenza del silicone agli agenti atmosferici].
Resistenza chimica: costruisci una matrice a 2 assi
Il silicone resiste all'acqua, all'ozono, agli acidi/basi deboli e alla maggior parte dei solventi polari. Si gonfia nei solventi non polari (benzina, esano, toluene) e si degrada negli acidi forti concentrati. Il fluorosilicone resiste ai carburanti a un prezzo 3-4 volte superiore rispetto al silicone standard.
Il PP e il PE resistono bene alla maggior parte degli acidi e delle basi, ma cedono a temperature moderate. Il PTFE resiste a quasi tutti gli agenti chimici, ma non può essere stampato con metodi convenzionali: deve essere lavorato meccanicamente o sinterizzato, il che ne compromette la redditività nella produzione di massa.
La mossa giusta: creare una matrice a 2 assi (esposizione chimica × temperatura di esercizio) ed eliminare i materiali per quadrante. Una volta fatto questo onestamente, la questione silicone contro plastica spesso si riduce a un'unica lista ristretta.
Per saperne di più, consulta la sezione [resistenza chimica del silicone].
Sicurezza alimentare: la FDA rappresenta il livello minimo, la LFGB il livello massimo.
Per il contatto con gli alimenti negli Stati Uniti, FDA 21 CFR 177.2600 è lo standard di riferimento per il silicone. Per l'UE e la Germania, LFGB §30/31 con i test di migrazione complessivi più rigorosi, stratificati sopra quelli più ampi Quadro normativo UE in materia di contatto tra alimenti e prodotti alimentari (Regolamento 1935/2004). Il silicone conforme allo standard LFGB richiede solitamente la polimerizzazione al platino più 4 ore di post-polimerizzazione a 200 °C e aggiunge 20-30% al costo del materiale.
Per le materie plastiche, la conformità al contatto con gli alimenti si divide per resina: PP e PE sono generalmente a posto, PC richiede Certificazione senza BPA (e anche in tal caso è soggetto a restrizioni nei prodotti per l'infanzia nell'UE/Cina), il PVC è di fatto escluso dal contatto con gli alimenti nella maggior parte dei mercati di fascia alta.
Se l'acquirente si trova nell'UE, per qualsiasi contatto diretto con alimenti o con la bocca, si consiglia di utilizzare silicone platinico di grado LFGB. Il sovrapprezzo è inferiore al rischio normativo di un richiamo del prodotto.
Applicazioni comuni del silicone per uso alimentare:
- Stampi e teglie da forno
- Utensili da cucina e spatole
- Accessori per l'alimentazione del bambino
- Guarnizioni e sigilli per l'industria alimentare
Vedere [ silicone alimentare ].
Impatto ambientale: cicli di riutilizzo, non tipologia di materiale.
Il silicone non è biodegradabile. Anche la maggior parte delle plastiche tecniche non sono biodegradabili in tempi ragionevoli. Il parametro onesto per la sostenibilità è Quanti cicli di utilizzo resiste un componente prima di essere smaltito.
Un contenitore per alimenti in platino-silicone resiste a oltre 5.000 cicli di lavaggio in lavastoviglie. Un contenitore in PP resiste a 50-200 cicli prima di deformarsi. In termini di emissioni di carbonio per utilizzo, il silicone vince facilmente; per le applicazioni monouso, vince la plastica. Chiunque offra una risposta semplicistica a questo riguardo sta cercando di vendervi qualcos'altro.
Confronto dei costi: costo totale di sbarco, non costo dei materiali.
Il costo del materiale al kg è fuorviante. Il numero della decisione è costo di sbarco per parte qualificata consegnata, che comprende:
- Attrezzatura ammortizzata in base al volume annuo
- Tempo di ciclo × costo della manodopera
- Tasso di scarto (prove LSR 1–3%; HTV 5–10%; stampaggio a iniezione di termoplastici 1–3%)
- Energia post-polimerizzazione (solo silicone)
- Onere di ispezione (applicazioni mediche/alimentari)
Alcune linee guida generali tratte dal nostro libro di citazioni:
- Al di sotto di 5.000 pezzi all'anno, il silicone HTV è spesso più conveniente dello stampaggio a iniezione di plastica perché gli stampi sono più economici.
- Per produzioni comprese tra 5.000 e 50.000 pezzi, lo stampaggio a iniezione di plastica è generalmente la scelta migliore per applicazioni non critiche.
- Oltre 50.000 cicli con tolleranze ristrette o conformità alimentare/medica, LSR risulta vincente in termini di costo totale di proprietà, nonostante lo strumento $30K+.
Quadro di selezione per ingegneri
Questa è la logica decisionale che illustriamo a ogni cliente prima di formulare un preventivo. Elimina, già dalla prima telefonata, la possibilità di scegliere materiali inadatti (certificazione 80%).
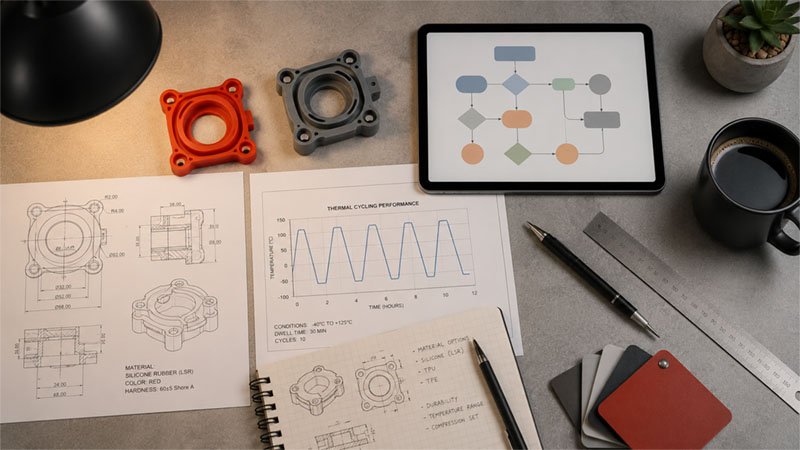
Passaggio 1 — Finestra di temperatura
- Servizio continuo a temperature inferiori a 80 °C senza sterilizzazione → valutare prima l'utilizzo di materiali plastici.
- 80–120 °C esposizione continua o ripetuta in lavastoviglie → silicone preferibile; PC/PEEK come alternative alla plastica.
- Temperature superiori a 120 °C in continuo, o cicli in autoclave/sterilizzatore → il silicone è praticamente obbligatorio per le parti elastomeriche.
Fase 2 — Tolleranza e finitura superficiale
- Tolleranza ±0,1 mm o inferiore, geometria semplice → Lo stampaggio a compressione HTV è conveniente.
- Tolleranza ±0,05 mm o inferiore, geometria complessa, nessuna bava accettabile → iniezione LSR. Non tentare di raggiungere le tolleranze LSR con HTV; il tasso di scarto annullerà il risparmio.
- Finitura a specchio o trasparenza ottica → LSR o PC polimerizzato al platino. Il silicone polimerizzato al perossido ingiallisce leggermente e non è adatto.
Fase 3 — Volume annuo
- Al di sotto di 1.000 unità all'anno → valutare la possibilità di utilizzare plastica lavorata o silicone di qualità prototipale.
- 1.000–50.000/anno → Iniezione di silicone HTV o plastica a cavità singola.
- Oltre 50.000 unità all'anno → Silicone LSR (canale freddo multicavità) o iniezione di plastica multicavità.
Fase 4 - Livello di conformità
- Uso industriale/senza contatto → silicone o plastica standard polimerizzati con perossido.
- Contatto con gli alimenti (USA) → FDA 21 CFR; entrambi i materiali sono adatti.
- Materiali a contatto con gli alimenti (UE) o prodotti per neonati → silicone platinico LFGB o PP/PE senza BPA.
- Impianto medico o contatto a lungo termine → Silicone platinico USP Classe VI / ISO 10993, produzione in camera bianca Classe 100.000. Le opzioni di plastica si riducono a PC medicale, PEEK o PSU.
Fase 5 — Tolleranza alle modalità di guasto
- Guarnizione statica → silicone, set di compressione per orologi.
- Impatti ripetuti, struttura rigida → plastica (PC, ABS, nylon rinforzato con fibra di vetro).
- Impugnatura morbida al tatto con anima rigida → sovrastampaggio di LSR su un inserto in PC o nylon. Questa soluzione ibrida è la più comune quando i team sono indecisi tra una o l'altra opzione, e si rivela la risposta giusta più spesso di ciascuna opzione pura.
Silicone o plastica: applicazioni diverse
Il materiale migliore dipende dall'ambiente e dai requisiti del prodotto. Di seguito sono riportate le richieste che riscontriamo più frequentemente in diverse categorie.
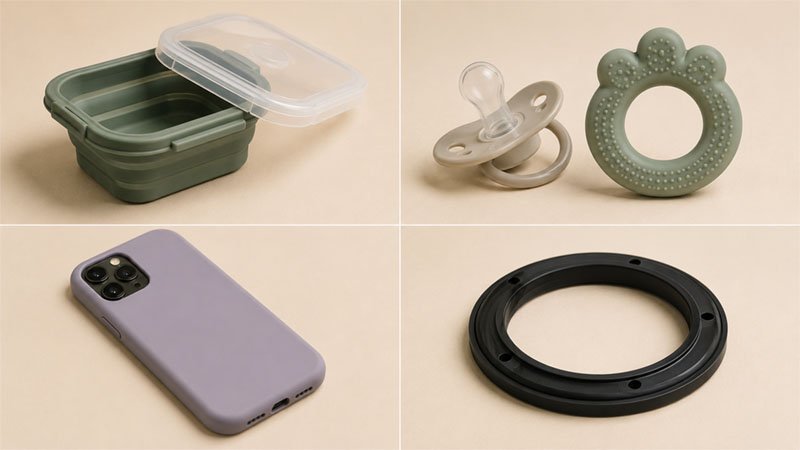
Silicone o plastica per i contenitori alimentari?
Il fattore determinante è la combinazione tra cicli di lavastoviglie e temperatura del microonde. I contenitori per alimenti in LSR resistono a entrambi i trattamenti indefinitamente. Il PP si deforma dopo poche centinaia di cicli di lavastoviglie. Per la conservazione a freddo, il PP va bene ed è 3-5 volte più economico.
Vantaggi dei contenitori per alimenti in silicone:
- Adatto al microonde e al forno fino a 230 °C
- Sono possibili progetti pieghevoli/ripiegabili.
- Bassa ritenzione di odori grazie alla polimerizzazione al platino
- Stabile anche dopo ripetuti cicli di congelamento e scongelamento.
Vedi [Contenitori per alimenti in silicone vs contenitori in plastica].
Silicone contro plastica per i prodotti per neonati
Le norme EN 14350 (attrezzature per l'alimentazione) e EN 1400 (ciucci) impongono di fatto l'utilizzo del silicone platinico per tettarelle, massaggiagengive e qualsiasi parte a contatto con la bocca. I corpi rigidi dei biberon rimangono in PP o Tritan. La combinazione di LSR morbido con PP rigido tramite stampaggio a due componenti è ora l'architettura standard per i set per l'alimentazione di alta qualità.
Usi comuni del silicone:
- Tettarelle per biberon (LSR 30–40A)
- Anelli da dentizione e giocattoli da masticare
- Cucchiai, ciotole e bavaglini per l'alimentazione.
Imparentato: [ Prodotti per neonati in silicone contro prodotti in plastica ].
Silicone o plastica per le custodie dei telefoni?
Le custodie in silicone offrono una buona presa e assorbimento degli urti, ma tendono a raccogliere pelucchi e a trasferire il colore. Le custodie in TPU mantengono la trasparenza più a lungo, ma ingialliscono sotto i raggi UV. Le custodie rigide in PC rimangono trasparenti, ma si crepano in caso di impatto. La maggior parte delle custodie di alta gamma sono ora ibride: paraurti in TPU + retro in PC, oppure LSR sovrastampato su PC. Le custodie in puro silicone rappresentano una scelta economica per la fascia di prezzo più bassa.
Vedere [ Custodie per cellulari in silicone contro custodie in plastica ].
Silicone contro plastica per componenti industriali
Per guarnizioni, supporti antivibranti, tubi flessibili e tenute ad alta temperatura, il silicone è il materiale standard. Per alloggiamenti strutturali, staffe e clip, la plastica (spesso nylon rinforzato con fibra di vetro o PC/ABS) è il materiale predefinito. Le decisioni più interessanti si prendono al confine tra i due materiali: ad esempio, una clip per tubi del carburante che necessita sia di rigidità che di resistenza alle alte temperature viene spesso realizzata in nylon rinforzato con fibra di vetro con uno stampaggio a iniezione di fluorosilicone.
I fattori determinanti nella selezione sono:
- Curva della temperatura di esercizio durante il ciclo di vita del prodotto
- Esposizione a sostanze chimiche (oli, carburanti, detergenti)
- Profilo di vibrazione e cicli di carico
- Tolleranza e accoppiamento di montaggio
Vedi [componenti industriali in silicone vs componenti in plastica].
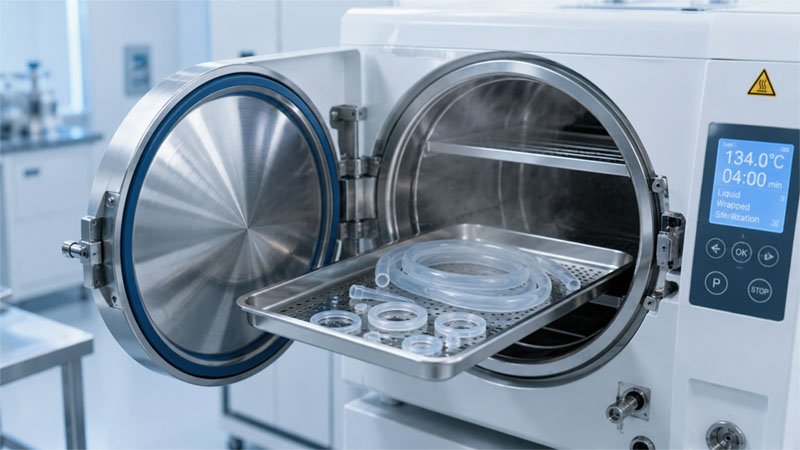
Quando scegliere il silicone
- Servizio continuo a temperature superiori a 100 °C o qualsiasi ciclo di sterilizzazione.
- Requisiti di compressione stringenti (guarnizioni, valvole, tenute).
- Contatto con alimenti secondo le normative UE/LFGB, oppure contatto con dispositivi medici secondo la classe VI della Farmacopea degli Stati Uniti (USP).
- Applicazioni in ambienti esterni, marini o esposti ai raggi UV con una durata di servizio superiore a 2 anni.
- Morbido al tatto e inalterabile nel tempo.
Settori industriali in cui il silicone è la norma piuttosto che l'eccezione:
- Dispositivi medici e materiali monouso
- Componenti per guarnizioni e alte temperature nel settore automobilistico.
- Lavorazione degli alimenti e utensili da forno
- Elettronica di consumo con esposizione termica
- Sigillatura industriale e isolamento dalle vibrazioni
Quando la plastica può essere la scelta migliore
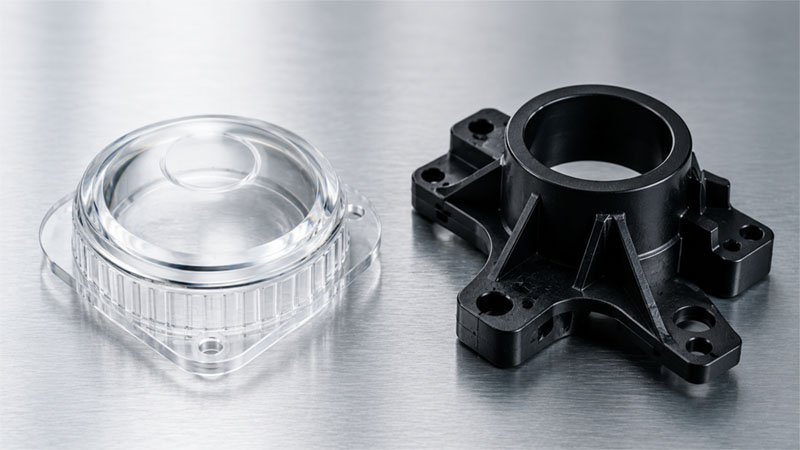
- Componenti strutturali rigidi in cui l'elasticità non è richiesta.
- Prodotti di consumo per interni, a temperatura ambiente e di breve durata.
- Imballaggi monouso ad alto volume in cui il costo unitario è il fattore determinante.
- Componenti rigidi ad elevata trasparenza ottica (lenti, guide di luce) — in PC o PMMA.
- Applicazioni in cui si prevede che il componente venga sostituito entro 1-2 anni.
Le materie plastiche ingegneristiche (PEEK, PSU, nylon rinforzato con fibra di vetro) possono anche raggiungere prestazioni meccaniche che il silicone non può raggiungere, specialmente nei ruoli strutturali portanti. Per questo caso limite, vedere come il silicone si confronta con termoplastiche ingegneristiche rigide come il nylon.
Errori di valutazione comuni che riscontriamo nelle citazioni
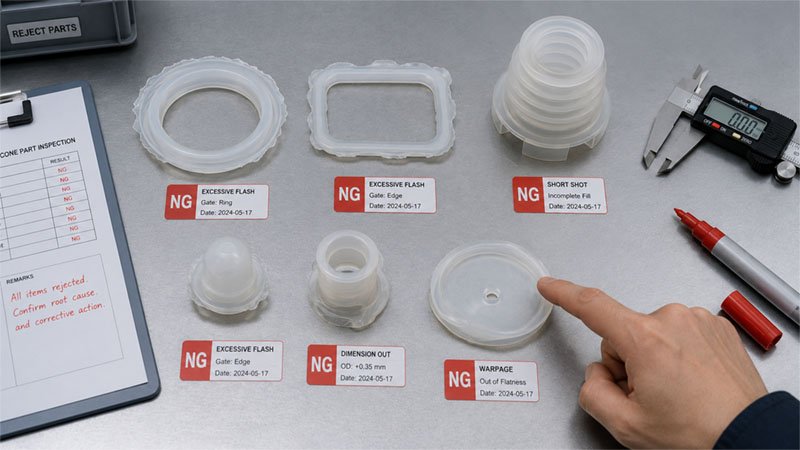
- Specificare LSR per un componente con una durata di 2.000 km all'anno. Solo la realizzazione degli stampi manda in fumo il budget del progetto. L'HTV è la scelta giusta al di sotto dei 50.000 dollari all'anno.
- Specificare le specifiche PP per un componente che viene sottoposto a cicli di lavaggio in lavastoviglie a 90 °C. Funziona correttamente nei test di laboratorio; si deforma dopo 6 mesi di utilizzo da parte del cliente.
- Miscelazione di silicone polimerizzato con perossido a contatto con gli alimenti nell'UE. La migrazione LFGB fallisce anche dopo la post-polimerizzazione, a meno che il sistema di polimerizzazione non venga modificato in platino.
- Richiedere una "sensazione di morbidezza simile al silicone" senza specificare la durezza. I materiali 30A e 70A sembrano avere una consistenza diversa. Specificare sempre la durezza Shore A.
- Considerare LSR e HTV come intercambiabili nel confronto dei preventivi. Condividono la stessa composizione chimica, ma non gli stessi strumenti, le stesse tolleranze, né lo stesso quantitativo minimo d'ordine (MOQ). Confrontare i prezzi di un prodotto con quelli dell'altro senza tenere conto del processo produttivo produce risultati inutili.
- Dimenticare la compensazione del ritiro negli stampi in plastica tradizionali riutilizzati per il silicone. Il silicone si restringe di 2,5–4%; il PP si restringe di 1,5–2,5%. La stessa cavità non produrrà le stesse dimensioni.
Il silicone è migliore della plastica?
Non esiste una risposta univoca, e qualsiasi fonte che la fornisca sta cercando di vendere qualcosa. Il silicone vince in termini di resistenza alla temperatura, durata e biocompatibilità. La plastica vince in termini di rigidità, trasparenza ottica e costo unitario per grandi volumi.
La risposta corretta per un progetto specifico è il risultato del framework in 5 fasi descritto sopra, eseguito con dati reali: temperatura di esercizio, tolleranza, volume annuo, livello di conformità, modalità di guasto. Eseguendo questi cinque input, il materiale si seleziona automaticamente.
Domande frequenti
Il silicone è un tipo di plastica?
Tecnicamente no. Le plastiche convenzionali sono polimeri a base di carbonio (scheletro C–C). Il silicone ha uno scheletro silicio-ossigeno (Si–O) ed è classificato come un elastomero sintetico. Nell'uso comune alcuni rivenditori lo raggruppano con le "plastiche", ma nell'ingegneria dei materiali e nella maggior parte dei quadri normativi (ad esempio EU SUPD) il silicone rientra in una categoria a sé stante.
Il silicone è un materiale termoplastico?
No. Il silicone è un elastomero termoindurente: una volta indurito, non può essere fuso e rimodellato. Gli elastomeri termoplastici (TPE/TPU) hanno una consistenza simile a temperatura ambiente, ma perdono elasticità al di sopra di circa 80 °C e si deformano sotto carico. Per applicazioni a temperature superiori a 100 °C, per la sterilizzazione o per la sigillatura statica, il silicone è la scelta giusta.
Il silicone è più sicuro della plastica?
Il silicone vulcanizzato al platino e certificato LFGB è tra i polimeri a contatto con gli alimenti più sicuri disponibili. Anche alcune materie plastiche (PP senza BPA, PE) sono sicure; altre (PVC, alcune formulazioni di PC) sono soggette a restrizioni. La sicurezza dipende dal tipo e dalla certificazione, non solo dalla categoria del materiale.
Il silicone è adatto al microonde e alla lavastoviglie rispetto alla plastica?
Il silicone vulcanizzato al platino è adatto al microonde, al forno e alla lavastoviglie fino a 230 °C e resiste a migliaia di cicli. Il PP e il PE sono adatti al microonde, ma si deformano a temperature superiori a circa 120 °C e si degradano dopo alcune centinaia di cicli di lavastoviglie. Il PVC e la maggior parte delle formulazioni di PC non devono essere riscaldati a contatto con gli alimenti.
I biberon in silicone sono migliori di quelli in plastica?
Per tettarelle, massaggiagengive e parti a contatto con la bocca, sì: l'LSR vulcanizzato al platino è conforme alle norme EN 14350 / EN 1400 e tollera ripetute sterilizzazioni. I corpi rigidi dei biberon sono ancora generalmente in PP o Tritan per motivi di costo e trasparenza. La maggior parte dei set per l'alimentazione di alta gamma combina entrambi i materiali tramite stampaggio a due componenti.
Il silicone dura più a lungo della plastica?
In presenza di calore, raggi UV, ozono e cicli meccanici ripetuti, sì, in genere la durata è 5-10 volte maggiore. In un ambiente interno sigillato a temperatura ambiente, la differenza di durata è minima e non giustifica il costo aggiuntivo.
Il silicone è migliore della plastica per l'ambiente?
Per ciclo di utilizzo, di solito sì. Il silicone non è biodegradabile, ma un contenitore in silicone platinico resiste a oltre 5.000 cicli di lavastoviglie rispetto ai 50-200 del PP. Per le applicazioni monouso, la plastica leggera ha comunque un impatto ambientale unitario inferiore.
Il silicone può sostituire la plastica in tutte le applicazioni?
No. Il silicone non può eguagliare la plastica in termini di rigidità, trasparenza ottica o costo unitario nella produzione di componenti rigidi in grandi volumi. Più spesso la affianca che la sostituisce, frequentemente come sovrastampaggio su un'anima in plastica rigida.
Perché il silicone costa di più della plastica al chilogrammo?
Costo delle materie prime (catalizzatore al platino, gomma ad elevata purezza), tempi di ciclo più lunghi, post-polimerizzazione obbligatoria per i gradi di conformità e oneri di ispezione più elevati. La differenza di prezzo al chilogrammo è reale, ma in molte applicazioni la differenza di costo totale del ciclo di vita è inferiore a quanto suggerito dalla scheda tecnica, una volta inclusa la durata del ciclo.
Soluzioni personalizzate per la produzione di silicone
La scelta del materiale rappresenta metà del progetto. La progettazione degli stampi, la disposizione della cavità, il sistema di iniezione, il profilo di post-polimerizzazione e il piano di ispezione determinano se il materiale scelto soddisfa le specifiche promesse.
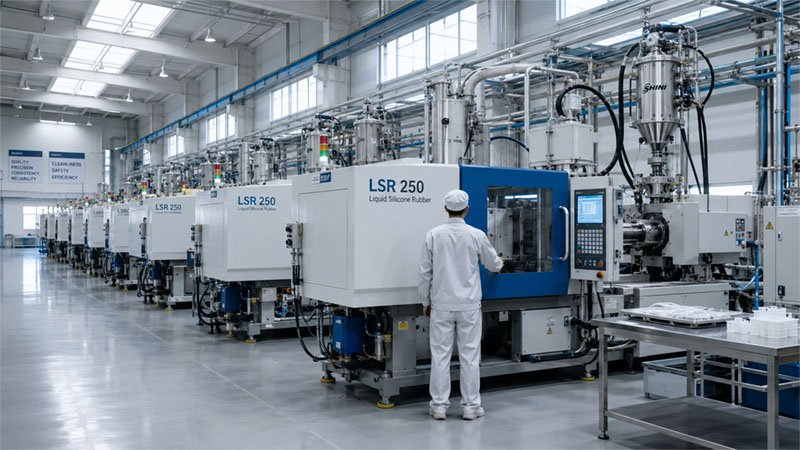
Supportiamo la produzione full-stack di silicone:
- Stampaggio a compressione (HTV) da stampo $1.5K
- Iniezione di silicone liquido (LSR) con sistemi a canale freddo
- Estrusione di silicone per tubi, profili e cordoni
- Sovrastampaggio LSR a due componenti su inserti in plastica o metallo
- Qualifica dei materiali di Classe VI secondo LFGB / FDA / USP
- Produzione in camera bianca di classe 100.000 pezzi per componenti medicali e per l'alimentazione infantile.
- Sviluppo OEM e ODM con supporto nella selezione dei materiali
Scopri di più su [ Capacità di produzione del silicio ] e [stampaggio in silicone personalizzato].
Richiedi un consiglio sui materiali per il tuo componente
Inviare disegni, volume annuo previsto, ambiente di servizio e livello di conformità. Entro 48 ore verrà inviato un promemoria sulla selezione dei materiali con i costi degli utensili, il costo unitario per tre livelli di volume e l'elenco delle modalità di guasto.
[richiedi soluzioni personalizzate in silicone]