Większość zespołów decydujących o wyborze producenta silikonu zaczyna od ustalenia cen jednostkowych. To zły pierwszy filtr. Tania oferta ma sens dopiero wtedy, gdy wiadomo, jakiego procesu wymaga dana część, kto kontroluje narzędzie i czy dowody odnoszą się do danego wyrobu produkcyjnego.
Typową wadą nie jest zła pierwsza próbka. To zablokowane narzędzie, zablokowany środek i zablokowany dostawca — a następnie błysk, zapach, zmiana koloru lub certyfikat niezgodny z faktycznie wysyłaną częścią.
Dopasuj fabrykę do procesu, którego potrzebuje Twoja część, a następnie zażądaj dowodów, które w rozsądny sposób obejmują recepturę produkcji, ścieżkę utwardzania i przeznaczenie. Nie zlecaj oprzyrządowania, dopóki oferta nie określi ścieżki formowania, zakresu testów oraz lokalizacji i warunków transferu narzędzi.
Streszczenie
- Producent silikonu to fabryka z prawem własności do procesu. Sprzedawca ze zdjęciem katalogowym to inna sprawa.
- HCR, LSR i wytłaczanie to różne systemy produkcyjne. Jeśli warsztat nie jest w stanie zrealizować trasy, której potrzebuje geometria, reszta wyceny to tylko szum.
- Zgodność zaczyna się od rynku docelowego, zamierzonego zastosowania i zakresu dowodów. Certyfikat jest przydatny tylko wtedy, gdy łączy odpowiednie wymagania, recepturę produkcji, proces, artykuł i wysyłaną partię.
Co tak naprawdę oznacza “producent silikonu”?
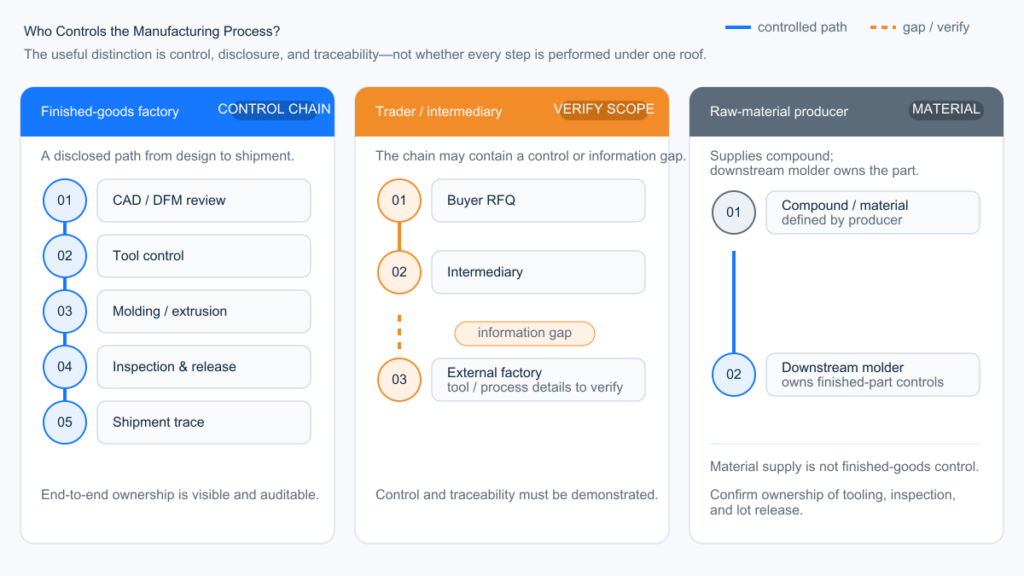
W przypadku niestandardowego projektu OEM oznacza to dostawcę, który kontroluje odpowiedni proces produkcyjny, ujawnia lokalizację narzędzia i komórki produkcyjnej oraz może śledzić partię produktu aż do partii docelowej. Niektórzy wykwalifikowani producenci korzystają z usług autoryzowanych narzędziowców lub zlecają podwykonawcom wykonywanie dodatkowych operacji; problemem jest ujawnienie informacji i kontrola, a nie to, czy każdy etap odbywa się pod jednym dachem.
Pod tym samym terminem wyszukiwania kryją się trzy różne firmy:
| Podmiot | Co oni właściwie sprzedają | Kiedy pasują | Sygnał odejścia |
|---|---|---|---|
| Fabryka wyrobów gotowych | Części formowane, wytłaczane lub formowane wtryskowo; jest właścicielem lub operatorem narzędzia | Prace niestandardowe OEM/ODM | Nie można podać nazwy typu prasy, procesu ani lokalizacji formy |
| Sprzedawca/sprzedawca katalogów | Zaopatrzenie i logistyka; produkcja znajduje się gdzie indziej | Standardowe jednostki SKU, małe zakupy próbne | Miejsce produkcji różni się od zatwierdzonego źródła próbek i nie jest dostępny żaden plan kontrolowanego transferu ani ponownej kwalifikacji |
| Producent surowców | Guma, LSR, płyny, dodatki | Masz już formierz | Nie mogą podać ceny gotowej części konsumenckiej lub przemysłowej |
Niejednoznaczność pozostaje ukryta, ponieważ słowo “producent” łatwo umieścić w tytule. Staje się ona widoczna, gdy konieczna jest wymiana gniazda, regulacja twardości lub drugi kolor, a kontakt nie może dotrzeć do narzędziowni. Do tego czasu zatwierdzony pierwszy wyrób może nie reprezentować komórki produkcyjnej.
Zapytaj, który proces i rodzina pras będą przetwarzać daną część, gdzie będzie przechowywana forma, kto jest jej właścicielem i konserwatorem oraz co się stanie, jeśli produkcja zostanie przeniesiona. Jeśli oprzyrządowanie lub prace pomocnicze są zlecane na zewnątrz, zażądaj od dostawcy ujawnienia lokalizacji i ponoszenia odpowiedzialności za walidację, kontrolę zmian i identyfikowalność. Pytania dotyczące audytu fabryki należą do… jak kontrolować fabryki wyrobów silikonowych.
Jak wybrać producenta silikonu według dopasowania procesu
Wybierając fabrykę, kieruj się procesem, w którym faktycznie może być wykorzystana dana część — a nie nazwą materiału podaną w ofercie.
Analizując zapytanie ofertowe (RFQ), zaczynamy od geometrii 3D, tolerancji krytycznych, szczegółów wstawek lub połączeń, wolumenu rocznego oraz wymagań walidacyjnych. Nie wybieramy HCR ani LSR wyłącznie z kategorii produktów i nie traktujemy bardziej zautomatyzowanej ścieżki jako domyślnej.
Główny procesy produkcji silikonu Nie są zamienne. HCR i LSR to nie dwa stopnie o tej samej wydajności warsztatu. Blokują one inny sprzęt, inną konstrukcję narzędzi i inny nakład pracy. Wytłaczanie to trzeci system. Warsztat kompresji, który oferuje uszczelnienie cienkościenne LSR, nie jest “wystarczająco blisko”.”
| Stan części | Rozpoczęcie procesu | Fabryka musi mieć | Błąd w niewłaściwym sklepie |
|---|---|---|---|
| Proste formowane części kuchenne, dziecięce lub promocyjne; niepewna objętość | Kompresja HCR | Prasy kompresyjne, kontrola ładunku, dyscyplina przycinania | Płacenie za narzędzia LSR za część, która nigdy nie będzie wykorzystywana w automatyzacji |
| Cienkie ścianki, drobne uszczelnienia, małe elementy, stabilna objętość | Wtrysk LSR / LIM | Pomiar A/B, narzędzia precyzyjne, sterowanie lampą błyskową | Kompresja błyskowa przy każdym ujęciu; operatorzy przycinają to, co narzędzie powinno zatrzymać |
| Forma plastikowa lub metalowa | Wstrzyknięcie LSR po zdefiniowaniu metody wiązania | Wkładanie wkładu, kontrola temperatury formy, metoda łączenia lub blokowania | Próbka dłoni, która wygląda na sklejoną, a później odkleja się po podgrzaniu lub zgięciu |
| Rury, paski, sznury, profile, arkusze | Ekstruzja HCR lub kalandrowanie | Matryca, utwardzanie ciągłe, cięcie/łączenie | Formierz oferujący rozwiązanie obejścia problemu dla profilu ciągłego |
| Duża, prosta uszczelka przemysłowa lub podkładka | Kompresja HCR | Kontrola rozmieszczenia ładunku, akceptowalny plan linii podziału | Oferta LSR, której koszt narzędzi nigdy się nie zwróci |
Technologia LSR jest często traktowana jako ulepszenie jakości, podczas gdy w rzeczywistości jest to system produkcyjny. Jej koszt jest uzasadniony cienkimi przekrojami, dozowaniem z gniazda do gniazda i objętością — a nie zwiększeniem bezpieczeństwa szpatułki lub uszczelki o bardziej “medycznych” właściwościach. Jeśli rysunek jest nadal ruchomy, tańsze narzędzie do kompresji HCR może być przydatne do sprawdzenia ogólnej geometrii, dopasowania zespołu, obsługi i podstawowych założeń funkcjonalnych przed zablokowaniem produkcyjnej stali LSR. Należy zarejestrować różnice w materiałach i procesach: prototyp HCR nie weryfikuje napełniania LSR, położenia wlewu, równowagi kanału chłodzącego lub gniazda, zachowania się wypływu, automatycznego wyjmowania z formy, czasu cyklu ani końcowego skurczu LSR. Warunki te muszą zostać potwierdzone w narzędziu i procesie LSR przeznaczonym do produkcji. Jeśli geometria wymaga przepływu ciekłego kauczuku silikonowego, a roczna objętość jest stabilna, nie należy wymuszać kompresji w celu zachowania faktury za formę.
Poproś fabrykę o podanie nazwy trasy w ofercie: kompresja, transfer, wtrysk HCR, LIM, wytłaczanie. Jeśli ta pozycja jest pusta, cena nie jest wyceną procesu. Jest to przypuszczenie.

Jakich dowodów należy wymagać przed użyciem narzędzi?
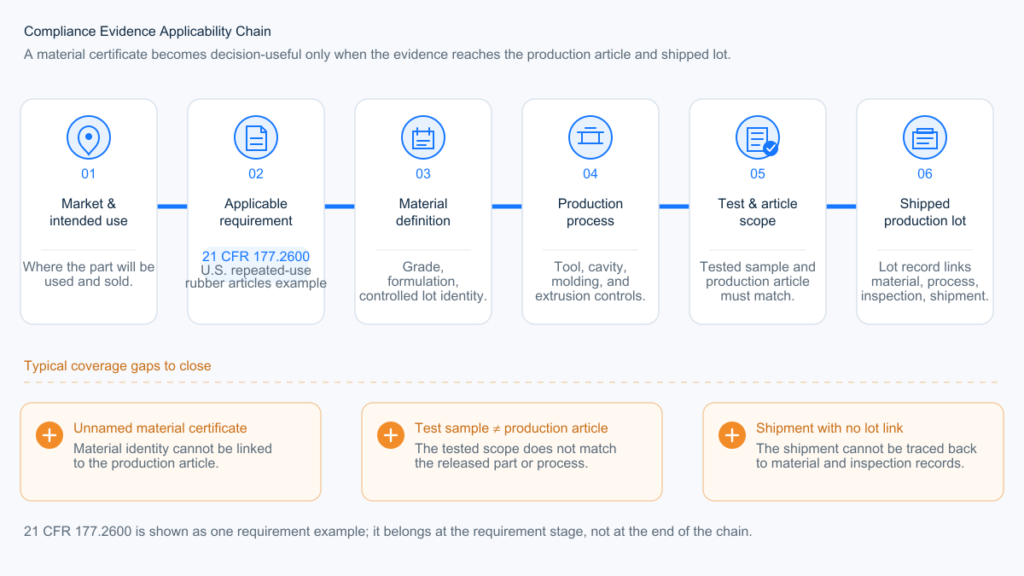
Zacznij od rynku docelowego, zastosowania produktu i ryzyka awarii. Następnie zbuduj łańcuch dowodowy, który łączy odpowiednie wymagania z produktem i wysłaną partią. Nie zaczynaj od certyfikatu dostawcy i nie cofaj się wstecz, aby wymyślić zakres ochrony.
W naszych programach LSR przechowujemy deklarację materiałową, identyfikowalność partii dostawcy oraz zakres odpowiedniego raportu zewnętrznego jako oddzielne zapisy. Certyfikat analizy (COA) materiału może wspierać łańcuch dostaw, ale nie jest wykorzystywany do zatwierdzenia produktu gotowego.
Te same ramy prawne dotyczą części mających kontakt z żywnością, dziecięcych, medycznych, elektrycznych, samochodowych i ogólnego zastosowania przemysłowego. Przepisy lub specyfikacje klienta ulegają zmianie, ale logika dowodów pozostaje ta sama.
| Warstwa dowodowa | Co zweryfikować | Przydatne dowody | Luka w pokryciu |
|---|---|---|---|
| 1. Obowiązujące wymagania | Rynek docelowy, kategoria produktu, zamierzony kontakt lub ekspozycja oraz specyfikacja klienta | Określony przepis, norma, notatka rysunkowa lub wymóg umowny wraz z jego zakresem obowiązywania | “FDA”, “klasa medyczna”, “RoHS” lub “bezpieczny dla żywności” używane bez określonych wymagań lub warunków użytkowania |
| 2. Definicja materiału | Dostawca, gatunek, system utwardzania, twardość, pigment, dodatki oraz wszelkie podkłady, tusze, wkładki lub powłoki pozostające w produkcie | Specyfikacja kontrolowanego materiału, deklaracja dostawcy, TDS/SDS (jeśli dotyczy) oraz odniesienie do formulacji lub koloru | Raport dotyczący nienazwanego związku bazowego użytego ponownie w różnych kolorach, dodatkach lub zespołach klejonych bez oceny |
| 3. Zakres procesu | Formowanie lub wytłaczanie, utwardzanie i utwardzanie wtórne, mycie, drukowanie, klejenie, formowanie wtryskowe i operacje zlecane na zewnątrz | Udostępniono ścieżkę procesu i zapisy pokazujące, jakie operacje obejmują dowody | Materiał badany i wyrób produkcyjny przechodzą zasadniczo różne ścieżki przetwarzania |
| 4. Zakres testów i artykułów | Próbka lub gotowy wyrób, metoda badania, warunki, laboratorium, data raportu i kryteria akceptacji | Raport lub udokumentowane uzasadnienie pokazujące, dlaczego przetestowana konfiguracja ma zastosowanie do artykułu produkcyjnego | Tytuł certyfikatu jest istotny, ale próbka, metoda, ekspozycja lub konfiguracja nie odpowiadają roszczeniu |
| 5. Śledzenie i kontrola zmian | Połączenie od partii materiałów poprzez zlecenie robocze, narzędzie, proces, kontrolę, pakowanie i wysyłkę | Rekordy partii oraz zdefiniowana ścieżka przeglądu w przypadku zmiany materiału, koloru, procesu, lokalizacji, narzędzia lub poddostawcy | Dostawca nie może powiązać raportu i deklaracji materiałowej z wysłaną partią produkcyjną |
Żaden pojedynczy dokument nie udowadnia wszystkich poziomów. Norma ISO 9001 opisuje system zarządzania jakością. Norma BSCI dotyczy zgodności społecznej. Certyfikat Autentyczności (COA) opisuje dostarczoną partię. Raport z badań produktu obejmuje próbkę i warunki wymienione w tym raporcie. Traktowanie któregokolwiek z nich jako uniwersalnego zatwierdzenia produktu tworzy lukę w zakresie.
Przykład kontaktu z żywnością w USA
W przypadku artykułu z gumy silikonowej wielokrotnego użytku sprzedawanego w Stanach Zjednoczonych w celu kontaktu z żywnością, 21 CFR 177.2600 Jest to jeden z możliwych punktów wyjścia. Dotyczy on dozwolonych składników i warunków dotyczących ekstraktów w artykułach gumowych. Nie jest to rekomendacja FDA dla fabryki i nie oznacza, że każdy produkt opisany jako silikon spożywczy jest zgodny z nazwą.
Zastosuj pięciowarstwową strukturę: określ przewidywany kontakt z żywnością i warunki użytkowania; zdefiniuj związek chemiczny, pigment i system utwardzania; zarejestruj proces utwardzania i po utwardzeniu; potwierdź, jaki artykuł i warunki obejmuje raport; a następnie powiąż te dowody z partią produkcyjną. Badania gotowego artykułu lub badania uzupełniające są wymagane, gdy wymagają tego przepisy, wymagania klienta, zakres raportu lub ocena ryzyka.
Oddzielne, pełne badanie dla każdego koloru nie jest uniwersalną zasadą FDA. Należy przeanalizować skład chemiczny pigmentu, jego stężenie, zakres istniejącego raportu i skalę zmian. Rezultatem może być przegląd dokumentacji, deklaracja dostawcy, ukierunkowane badania uzupełniające lub nowy test gotowego wyrobu. jak sprawdzić, czy dostawca silikonu używa prawdziwego materiału dopuszczonego do kontaktu z żywnością Aby uzyskać szczegółową ścieżkę weryfikacji dostawcy. Traktuj wybór systemu utwardzania jako odrębną decyzję dotyczącą materiału i procesu.
Jak ocenić producenta silikonu?
Użyj ważonej karty wyników dopiero po ustaleniu wymagań projektu. Ułatwia ona porównanie wykwalifikowanych kandydatów; nie może jednak przekształcić niezgodności procesu lub brakującego wymogu prawnego w akceptowalnego dostawcę.
Oceń każde kryterium w skali od 0 do 5, stosując ten sam standard dowodowy dla każdego dostawcy:
- 5 — Wykazano: Możliwości specyficzne dla projektu są w pełni obsługiwane przez odpowiednie zapisy, raporty, rysunki lub wydany plan kontroli; nie ma konieczności wykonywania żadnych istotnych działań zamykających
- 4 — Istotnie udowodniono: Dowody dotyczące konkretnego projektu są w większości kompletne; pozostał tylko niewielki, mało ryzykowny przedmiot, z właścicielem i datą ważności
- 3 — Warunkowo dopuszczalne: Zdolność wydaje się odpowiednia, ale przed przyznaniem nagrody należy wypełnić jedną istotną lukę w dokumentacji, walidacji lub kontroli własności
- 2 — Częściowo obsługiwane: Proponowana ścieżka może działać, ale liczne luki w materiale lub niezweryfikowane założenia uniemożliwiają jej kwalifikację
- 1 — Tylko zgłoszone: Dostawca przedstawia ogólne oświadczenie o możliwościach, poparte niewielką ilością dowodów dotyczących konkretnego projektu
- 0 — Niedopuszczalne: Niedopasowanie możliwości, odmowa ujawnienia wymaganej kontroli, niespełnione kryteria lub brak użytecznych dowodów
Oblicz punkty ważone jako (ocena ÷ 5) × waga. Używaj ocen całkowitych i zapisuj dowody lub jawne działania stojące za każdą oceną. To sugerowane ramy zamówień publicznych, a nie branżowy standard certyfikacji; dostosuj wagi i progi przed oceną, jeśli wymaga tego ryzyko projektu.
| Kryterium kwalifikacyjne | Waga | Dowody do żądania | Warunek 0-punktowy |
|---|---|---|---|
| Dopasowanie procesu i DFM | 25 | Nazwana trasa formowania; rodzina pras; notatki DFM obejmujące linię podziału, wlew, odpowietrzanie, wypływkę, skurcz, utwardzanie po procesie formowania i tolerancje krytyczne | Proponowany proces nie spełnia wymagań dotyczących geometrii, tolerancji, objętości ani formowania wtryskowego |
| Kontrola jakości i pomiarów | 20 | Format pierwszego artykułu; metoda pomiaru; plan kontroli; limity defektów; niezgodności i przepływ pracy dotyczący działań korygujących | Brak zdefiniowanego sposobu sprawdzenia krytycznych wymiarów lub cech funkcjonalnych rysunku |
| Zgodność i identyfikowalność | 15 | Zakres raportu: deklaracje dotyczące związków i pigmentów, warunki utwardzania, identyfikowalność partii, udokumentowana ocena zmian | Niespełnione są obowiązujące wymagania prawne lub wymagania klienta albo nie można powiązać partii produkcyjnej z partią materiałową |
| Kontrola narzędzi i zarządzanie zmianami | 15 | Własność narzędzi, miejsce przechowywania, identyfikacja wnęki, dokumentacja konserwacji, zatwierdzanie zmian technicznych, warunki przeniesienia i ponownej kwalifikacji | Dostawca nie ujawni, gdzie znajduje się narzędzie lub komórka produkcyjna ani kto kontroluje transfer |
| Kompletność komercyjna | 10 | Oddzielne założenia dotyczące narzędzi, materiałów, formowania, przycinania, utwardzania, kontroli, pakowania i transportu; uzasadnienie minimalnej ilości zamówienia | Cena jednoliniowa z nieokreślonymi materiałami, procesem, kontrolą i operacjami wtórnymi |
| Przepustowość i ciągłość dostaw | 10 | Zaplanowana prasa i gniazda; realistyczne wykorzystanie; operacja stanowiąca wąskie gardło; sprzęt zapasowy lub plan odzyskiwania; założenia dotyczące czasu realizacji | Dostawca nie jest w stanie wyjaśnić, w jaki sposób prognozowana objętość będzie pasować do wyznaczonej komórki produkcyjnej |
| Komunikacja w projekcie i kontrola wersji | 5 | Wyznaczony właściciel projektu; kontrola wersji rysunku; ścieżka odpowiedzi i eskalacji; pisemne zapisy zatwierdzeń | Oferty, rysunki i próbki są wydawane bez odniesienia do kontrolowanych rewizji |
| Wynik całkowity | Decyzja | Wymagany następny krok |
|---|---|---|
| 80–100 | Kwalifikowana lista kandydatów | Przejdź do audytu, próbki lub walidacji partii pilotażowej |
| 65–79 | Warunkowa lista krótka | Zamknij wskazane luki w dokumentacji lub kontroli przed użyciem narzędzi |
| Poniżej 65 | Nie przyznawaj narzędzi | Zmień dostawcę lub rozpocznij kwalifikację techniczną od nowa |

Wysoka suma nie unieważnia decyzji o przyznaniu zamówienia. Odrzuć lub wstrzymaj przyznanie zamówienia, jeśli ścieżka procesu jest nieodpowiednia, niespełniony jest obowiązujący wymóg zgodności, brak jest identyfikowalności materiałów lub wstrzymano warunki dotyczące produkcji i kontroli narzędzi. Nie pozwól, aby komunikacja, niska cena lub dopracowana prezentacja w fabryce zrekompensowały te braki.
Co musi zostać zatwierdzone przed rozpoczęciem produkcji masowej?
Zatwierdzona próbka to nie to samo, co zatwierdzony proces produkcyjny. Przed dopuszczeniem do obrotu należy połączyć wersję rysunku, wyniki pierwszego artykułu, metodę pomiaru, partie materiałów, komórkę produkcyjną i zapis pakowania w jeden kontrolowany pakiet zatwierdzenia.
Są to umowne kontrole produkcji, a nie uniwersalne wymogi prawne. Ich szczegółowość powinna być dostosowana do funkcji części, rynku i ryzyka awarii.
Oddzielne zatwierdzenie T1, FAI i pilotażowe
To są trzy różne bramki. Nie używaj jednej etykiety dla wszystkich trzech.
| Scena | Co to udowadnia | Wymagane wyjście | Czego to nie dowodzi |
|---|---|---|---|
| Wersja próbna narzędzia T1 | Czy zidentyfikowane narzędzie może wypełniać, odpowietrzać, utwardzać, wyjmować z formy i wytwarzać użyteczne części; ujawnia to problemy z wypływkami, skurczem, równowagą wnęki i narzędziami | Próbki próbne, zapis narzędzi i procesów, wstępne wyniki wymiarowe dla poszczególnych gniazd i lista korekt | Rutynowe zatwierdzenie produkcji. Części T1 mogą nadal pochodzić z ustawień skorygowanych lub narzędzia wymagającego korekty. |
| Kontrola pierwszego artykułu (FAI) | Czy części zidentyfikowanego narzędzia, materiału, procesu i wnęki spełniają opublikowane rysunki oraz uzgodnione wymagania funkcjonalne i kosmetyczne | Rysunek balonowy, wyniki wymiarowe i funkcjonalne, identyfikacja wnęki, odniesienia do materiałów i procesów, metoda pomiaru oraz pisemna dyspozycja odchyleń | Stabilna wydajność przy ilości produkcji, potwierdzonej wydajności lub wydajności pakowania |
| Zatwierdzenie partii pilotażowej | Czy wyznaczona komórka produkcyjna może powtórzyć zatwierdzony wynik przy użyciu materiału przeznaczonego do produkcji, operatorów, warunków cyklu, utwardzania poprodukcyjnego, kontroli i pakowania | Rejestr partii, dane dotyczące wydajności i wad, przeróbki, bilans gniazd, wyniki kontroli, identyfikowalność i wydajność pakowania | Możliwość ignorowania otwartych odchyleń lub wprowadzania niekontrolowanych zmian po wydaniu |
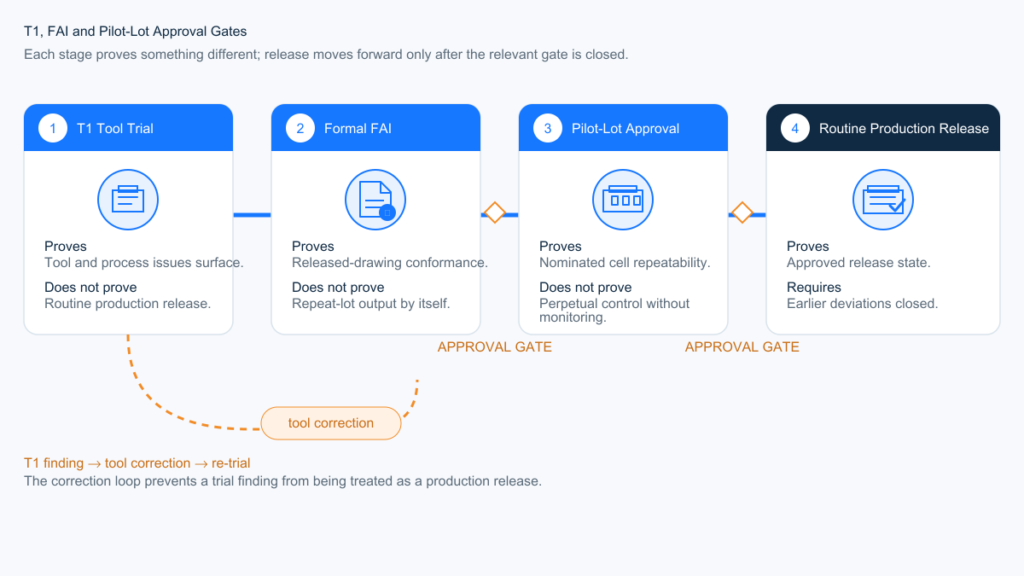
Próbki T1 mogą być wykorzystane do FAI tylko wtedy, gdy narzędzie produkcyjne, zatwierdzony rysunek, materiał, proces, identyfikacja gniazda, kondycjonowanie, plan pobierania próbek i metoda pomiaru spełniają już wymagania FAI. W przeciwnym razie należy najpierw dokonać korekt narzędzia, a następnie przeprowadzić formalną FAI.
| Kontrola | Minimalny rekord | Warunek zatwierdzenia | Co powoduje ponowną akceptację |
|---|---|---|---|
| Zmiana kontroli | Udostępniony rysunek, specyfikacja, zestawienie materiałów, gatunek materiału, odniesienie do koloru, trasa procesu, miejsce produkcji, lista narzędzi i gniazd, a także pisemny przepływ pracy dotyczący żądania zmiany przez dostawcę | Żadna zdefiniowana zmiana nie zostanie wdrożona, dopóki jej wpływ na funkcję, wymiary, zgodność, koszty i czas realizacji nie zostanie sprawdzony i pisemnie ustalony. | Źródło lub gatunek materiału, system pigmentów, chemia utwardzania, narzędzie lub wnęka, prasa lub ścieżka procesu, miejsce produkcji, podwykonawca, utwardzanie po utwardzeniu, czyszczenie, kontrola lub zmiana opakowania, jeśli ma to zastosowanie |
| Kontrola pierwszego artykułu (FAI) | Raport powiązany z opublikowaną wersją rysunku; uzgodnione próbki z każdej wnęki produkcyjnej; charakterystyki balonowe; wyniki funkcjonalne i kosmetyczne; zapisy materiałowe i procesowe | Wyniki spełniają wymagania rysunku i zatwierdzone limity defektów, lub każde odchylenie ma pisemną zgodę przed wydaniem do produkcji | Nowe lub zmodyfikowane narzędzie, dodana wnęka, poważna naprawa, przeniesienie produkcji, zmiana materiału lub procesu albo działanie korygujące, które może mieć wpływ na dopasowanie, formę lub funkcję |
| System pomiarowy | Schemat odniesienia, mocowanie, siła styku, jeśli ma to zastosowanie, czas kondycjonowania, temperatura pomiaru, przyrząd, status kalibracji i analiza systemu pomiarowego pod kątem krytycznych cech, jeśli jest to uzasadnione | Kupujący i dostawca uzgadniają, w jaki sposób każda krytyczna cecha będzie mierzona przed zatwierdzeniem próbki; wyniki są pobierane po określonym etapie utwardzania, utwardzania wtórnego i kondycjonowania | Zmiany w wskaźnikach, osprzęcie, oprogramowaniu, danych odniesienia, metodzie operatora, miejscu kontroli lub metodzie kondycjonowania |
| Śledzenie partii | Partie surowców i pigmentów, partia mieszania lub pomiaru, zlecenie robocze, prasa i narzędzie, w razie potrzeby gniazdo, zapis utwardzania i utwardzania po utwardzeniu, wynik kontroli, partia opakowania i numer referencyjny wysyłki | Wysłany karton można prześledzić wstecz do jego dokumentacji produkcyjnej i materiałowej, a partię materiału lub procesu, której dotyczy problem, można prześledzić w przód do wysłanych kartonów | Zmiany w materiałach, etykietach, partiach, miejscu produkcji, podwykonawcach, ERP lub rekordach opakowań |
| Zatwierdzenie produkcji masowej | Udostępniony rysunek i specyfikacje, zatwierdzona FAI, stosowny plik zgodności, podpisana próbka lub standard wizualny, plan kontroli, kryteria wad, zatwierdzenie opakowania i zapis partii pilotażowej z wyznaczonej komórki produkcyjnej | W partii pilotażowej wykorzystano materiały, narzędzia, procesy, obróbkę poprodukcyjną, kontrolę i opakowania; wszystkie otwarte odchylenia mają właściciela i pisemną dyspozycję | Wszelkie zatwierdzone zmiany, które mogą mieć wpływ na dopasowanie, formę, funkcję, zgodność, wygląd, identyfikowalność lub potwierdzoną pojemność |
FAI musi reprezentować proces produkcyjny
FAI nie powinien pochodzić z ręcznie regulowanej trasy próbki, która zniknie po zatwierdzeniu. W przypadku narzędzia wielogniazdowego wyniki muszą zachować tożsamość gniazda. W przypadku części utwardzonej, wymiary i testy funkcjonalne muszą zostać wykonane na uzgodnionym etapie po utwardzeniu i kondycjonowaniu. Silikon może odkształcać się pod wpływem siły sondy, dlatego raport z inspekcji jest niekompletny, jeśli zawiera liczby, ale nie zawiera danych o mocowaniu, punkcie odniesienia i metodzie pomiaru.
W przypadku naszych narzędzi LSR uzgadniamy poziom próbkowania T1 i krytyczne charakterystyki przed wydaniem narzędzia, a następnie publikujemy raport wymiarowy dla każdego gniazda w odniesieniu do wydanej wersji rysunku. W tym momencie ujawnia się nieokreślona metoda pomiaru: dwie akceptowalne części mogą dawać różne wyniki przy różnych mocowaniach lub siłach sondy.
Złota próbka pozostaje użyteczna w zakresie koloru, tekstury, błysku, śladów na bramkach i innych ograniczeń wizualnych. Nie zastępuje ona wymiarowej analizy FAI, testów funkcjonalnych ani kontrolowanego standardu defektów. Aby uzyskać osobną listę kontrolną do wydania, użyj… jak ocenić jakość próbki przed masową produkcją.
Zdefiniuj, które zmiany wymagają powiadomienia
Nie używaj sformułowania “brak zmian w procesie” jako niejasnego sformułowania w zamówieniu. Wymień kontrolowane materiały wejściowe. Co najmniej przejrzyj zmiany dotyczące mieszanki, pigmentu, systemu utwardzania, ścieżki formowania, narzędzia lub gniazda formującego, wybranej prasy, miejsca produkcji, procesu utwardzania, metody kontroli i wszelkich operacji zleconych na zewnątrz.
Nie każda zmiana wymaga pełnego powtórzenia każdego testu. Ocena zmiany powinna określić, czy reakcja będzie obejmować wyłącznie przegląd dokumentacji, częściową ponowną inspekcję, nową FAI, uzupełniające testy zgodności, zatwierdzenie partii pilotażowej, czy pełną ponowną kwalifikację.
Wypuszczenie partii pilotażowej przed rozpoczęciem produkcji rutynowej
Partia pilotażowa stanowi pomost między pomyślnym wykonaniem próbki a rutynowym wynikiem. Powinna być prowadzona na wyznaczonej komórce produkcyjnej z materiałem docelowym, operatorami, warunkami cyklu, procesem utwardzania, kontrolą i pakowaniem. Należy rejestrować rzeczywistą wydajność, wady, poprawki, równowagę gniazda produkcyjnego, wyniki kontroli i wydajność pakowania, a nie ekstrapolować na podstawie pierwszej próbki.
Nie dopuszczaj do rutynowej produkcji masowej, dopóki nie zostaną rozwiązane kwestie związane z rewizją rysunku, odchyleniami FAI, metodą pomiaru, zakresem zgodności lub standardem pakowania. Podpisana próbka nie jest w stanie sama wypełnić tych luk.
Progi kosztów, minimalnego zamówienia i czasu realizacji
Nie wybieraj fabryki na podstawie najniższej ceny jednostkowej w ofercie jednowierszowej. Wybierz taką, przy której koszty staną się nieodwracalne po wycięciu narzędzia.
Przy wycenie projektu LSR, założenia dotyczące oprzyrządowania, kawitacji i czasu cyklu pochodzą z pliku 3D i rocznej objętości. Jeśli objętość lub stabilność projektu nie uzasadniają zastosowania oprzyrządowania wtryskowego, porównujemy kompresję, zamiast forsować projekt w kierunku oprzyrządowania o wyższym stopniu skomplikowania.
| Decyzja | Co blokuje | Próg |
|---|---|---|
| Droga procesu | Prasa, praca, błysk, automatyzacja | Przed porównaniem cen podaj nazwę trasy |
| Architektura narzędzi | Liczba gniazd, kanały chłodzące, elementy montażowe | Podział narzędzi z ceny jednostkowej w ofercie |
| Roczna objętość | Czy wygra automatyzacja LSR czy elastyczność HCR | Cytat na podstawie realistycznego wolumenu rocznego, a nie jednego zamówienia próbnego |
| Liczba kolorów | Zmiana, oczyszczenie, dodatkowe dowody | Każdy nowy kolor wymaga planowania zmian w prasie i udokumentowanej analizy, aby sprawdzić, czy istniejące dowody zgodności nadal obowiązują |
| Utwardzanie końcowe / mycie / przycinanie 100% | Dni i praca, które nigdy nie pojawiają się w “czasie cyklu” | Jeśli brakuje tych linii, czas realizacji jest niekompletny |
| Minimalna ilość zamówienia | Jak fabryka odzyskuje ustawienia i zmienia kolor | Minimalne zamówienie musi odpowiadać rzeczywistemu uzupełnieniu, a nie domyślnemu katalogowi |
Fabryka może podać niską cenę jednostkową, ukrywając stal, wkładki, przycinanie, utwardzanie poprodukcyjne lub kontrolę pierwszego egzemplarza. To nie jest tańszy producent. To niekompletna oferta producenta. Różnica pojawia się po zatwierdzeniu próbki, gdy pierwsza partia produkcyjna wymaga więcej pracy niż użyta komora próbna.
Nie wymyślaj “standardowego MOQ”. Procesy kompresji i odzyskiwania LIM są konfigurowane inaczej. Jednogniazdowe narzędzie HCR i ośmiogniazdowe narzędzie LSR nie mają tej samej podstawy ekonomicznej. Jeśli fabryka nie jest w stanie wyjaśnić, co odzyskuje w ramach MOQ — materiału, zmiany koloru, czasu prasowania lub opakowania — liczba ta jest wartością domyślną sprzedaży.
Czas realizacji zamówienia to sekwencja, a nie slogan. DFM i jakość pliku projektowego decydują o tym, kiedy można rozpocząć projektowanie narzędzi, a wytwarzanie narzędzi na potrzeby produkcji następuje przed etapem T1. Następnie T1 identyfikuje zmiany w narzędziach i procesie. Formalna analiza FAI (Failure Insight) powinna zostać przeprowadzona zgodnie z zatwierdzonym rysunkiem po wymaganym utwardzeniu, utwardzeniu wtórnym i kondycjonowaniu; partia pilotażowa z wyznaczonej komórki produkcyjnej zostanie wysłana po zamknięciu otwartych odchyleń. Produkcja rutynowa jest zwalniana dopiero po tym zatwierdzeniu. Jeśli jako pierwsze używane jest prototyp lub narzędzie miękkie, plan wyceny i walidacji powinien je oddzielnie identyfikować, ponieważ jego próbki nie zastępują analizy FAI (Failure Insight) z oprzyrządowania na potrzeby produkcji. Dokładny harmonogram zmienia się wraz z liczbą gniazd, rodzajem stali i kompletnością plików projektowych. Fabryka, która podaje “15 dni” bez przeglądu rysunków, sprzedaje kalendarz, a nie plan.
Kiedy należy zrezygnować z oferty?
Odejdź, jeśli fabryka nie jest w stanie przedstawić wyraźnie procesu, dowodów lub właściciela narzędzi.
Należy je traktować jako ostateczne zatrzymania, chyba że zostaną rozstrzygnięte na piśmie przed rozpoczęciem obróbki:
- W cytacie nie wymieniono kompresji, LIM, wytłaczania ani żadnej innej konkretnej metody.
- Dostawca nie jest w stanie wykazać, dlaczego stosowny plik zgodności lub specyfikacji klienta obejmuje formułę produkcji, proces, artykuł i zamierzone zastosowanie.
- Dostawca nie ujawni lokalizacji formy, jej właściciela, odpowiedzialności za konserwację ani praw do przeniesienia.
- Miejsce produkcji różni się od zatwierdzonego źródła próbek i nie istnieje żaden kontrolowany plan transferu, walidacji ani ponownej kwalifikacji.
- Tolerancje krytyczne wyglądają jak sztywno-plastyczne liczby, których nie da się zmierzyć żadną metodą.
- Cena jest znacznie niższa niż w przypadku innych ofert, a fabryka nie potrafi wyjaśnić, który koszt został pominięty.
Dopuszczalna próbka często opóźnia decyzję o rezygnacji, mimo że dowodzi jedynie, że jeden z określonych warunków próbki zadziałał. Nie dowodzi ona, że te same kontrole będą obowiązywać w przypadku produkcji bez nadzoru, zużycia narzędzi, zmian partii pigmentu i wielokrotnych ustawień. Wypływki, zapach, kolor i dryft wymiarowy wymagają dokumentacji i kryteriów zatwierdzenia; sam wygląd nie jest w stanie ich kontrolować.
Jeśli masz już za sobą pierwszy artykuł, a jakość spada, otwórz ponownie rejestr kwalifikacji dostawców i zażądaj dowodów potwierdzających opublikowany proces i kryteria zatwierdzenia. Nie rób z tej strony kryminału.
Czy wybrać fabrykę w USA czy za granicą?
Dokonuj wyboru kierując się ryzykiem programu, a nie hasłem danego kraju.
Zakład w USA może zmniejszyć tarcia związane ze strefami czasowymi, czas transportu towarów przychodzących i koszty częstych iteracji na miejscu. Jeśli wymagana jest lista skrócona w USA, skorzystaj z tej opcji. katalog producentów i dostawców silikonu Aby zidentyfikować kandydatów, należy zastosować ten sam proces, dowody i mechanizmy kontroli narzędzi, które opisano powyżej. Zagraniczna fabryka może być również racjonalnym wyborem ekonomicznym. niestandardowe przemysłowe części silikonowe i inne zdefiniowane programy OEM. Żadna z lokalizacji nie ma automatycznej przewagi kosztowej ani jakościowej. Porównaj koszty dostawy, oprzyrządowanie, taryfy, nakład pracy na walidację, szybkość zmian inżynieryjnych, moce produkcyjne i ryzyko związane z ciągłością dostaw.
Etykiety krajowe są często używane jako skrót od jakości, ale pochodzenie nie zastępuje zgodności procesu. Amerykański handlowiec to nadal handlowiec. Fabryka zagraniczna, która kontroluje proces, ujawnia lokalizację produkcji i narzędzi oraz przedstawia odpowiednie dowody, nadal może być właściwym producentem. Kwestie zaufania do pochodzenia, mechanizmów importowych i dokumentacji dotyczącej wprowadzenia produktu na rynek w USA to odrębne decyzje od kwalifikacji fabryki.
Jeśli program jest krótkim, wymagającym wielu zmian projektem inżynieryjnym z dużą liczbą iteracji na miejscu, lokalna produkcja może być warta dopłaty. Jeśli program dotyczy stabilnej części konsumenckiej lub przemysłowej OEM ze zdefiniowanym rysunkiem, lepsze pytanie brzmi: kto zarządza procesem i jaki plik obejmuje dany artykuł?
Jakie informacje są potrzebne przed sporządzeniem oferty?
Fabryka nie może wybrać procesu, narzędzia ani rzeczywistej ceny na podstawie zdjęcia produktu. Wyślij to, zanim poprosisz kogokolwiek o ofertę:
- Model STEP plus rysunek 2D z wymiarami krytycznymi, strefami kosmetycznymi i preferencjami linii podziału
- Roczna objętość, pierwsza ilość zamówień i przewidywany czas trwania programu
- Twardość, liczba kolorów, przezroczystość i wszelkie materiały wkładki lub formowane wtryskowo
- Warunki użytkowania: temperatura, kontakt z żywnością/skórą/płynem, kompresja, przewidywane cykle
- Wymagania rynku docelowego i klienta; na przykład 21 CFR 177.2600 dla obowiązującego w USA artykułu wielokrotnego użytku mającego kontakt z żywnością
- Czy wymiary są sprawdzane przed czy po utwardzeniu
- Wymagania dotyczące pakowania, etykietowania i identyfikowalności partii
Jeśli tych danych brakuje, każdy producent wymyśli inną część, a Ty porównasz wymyślone oferty. Użyj powyższej listy kontrolnej, aby ustrukturyzować zapytanie ofertowe. Standard rysunków obowiązuje nadal. pliki projektowe dla niestandardowych części silikonowych.
Granica decyzyjna jest wąska. Użyj tej strony do selekcji fabryki. Użyj stron procesu, aby wybrać HCR lub LSR. Użyj stron zgodności, aby zdefiniować plan dowodów. Nie przydzielaj narzędzi, dopóki trasa, zakres dowodów, miejsce produkcji oraz warunki lokalizacji i transferu narzędzi nie zostaną zapisane w ofercie lub umowie dostawy.
Masz określony projekt? Wyślij plik STEP, rysunek 2D, roczną objętość, wymagania materiałowe i rynek docelowy za pośrednictwem naszego Formularz zapytania ofertowego. Zanim podejmiesz decyzję, zidentyfikujemy proponowaną ścieżkę procesu, otwarte pytania techniczne oraz założenia dotyczące narzędzi i cen jednostkowych.