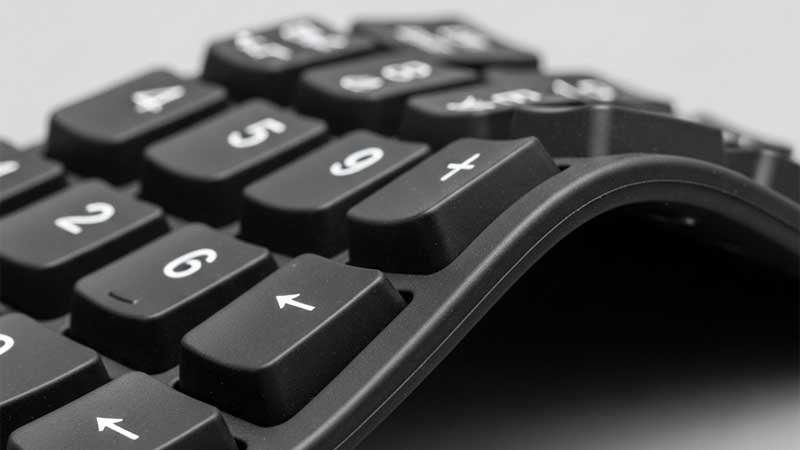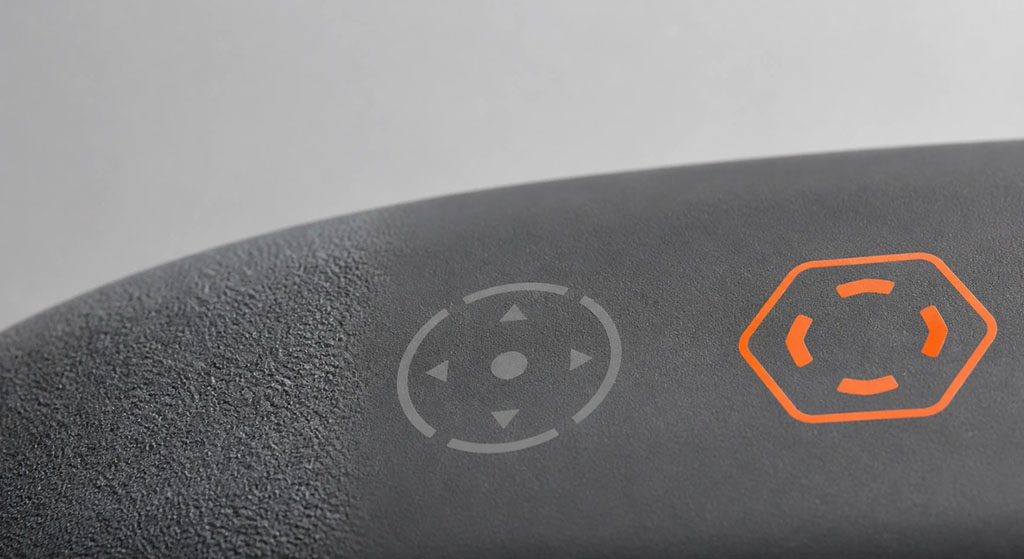
Um padrão na superfície de um produto de silicone pode ser moldado na peça, marcado após a moldagem ou adicionado como um revestimento. camada impressa. Essas rotas podem parecer semelhantes em uma amostra nova, mas não envelhecem da mesma maneira. A escolha prática depende se a superfície precisa oferecer aderência, exibir a marca, resistir à limpeza, atender aos requisitos de contato com alimentos ou manter um padrão estético controlado em todos os lotes de produção.
Os padrões mais duráveis geralmente são incorporados ao molde. Acabamentos impressos e revestidos oferecem mais opções de cores e liberdade visual, mas sua vida útil depende da preparação da superfície, da cura e da exposição real à abrasão, a produtos químicos, ao calor e aos raios UV.
Sumário executivo
- Utilize uma textura moldada, um relevo ou um baixo-relevo quando a resistência ao desgaste e a consistência entre lotes forem mais importantes do que os detalhes da cor. O padrão faz parte da geometria do silicone, e não de uma camada superficial separada.
- Utilize marcação a laser, tampografia ou serigrafia para gráficos detalhados e designs variáveis, mas valide o contraste, a adesão e o desgaste na formulação de silicone real — e não apenas em uma placa de teste plana.
- Considere a ativação por plasma ou química como preparação para adesão, não como um acabamento decorativo permanente. Seu efeito pode se deteriorar antes da impressão ou revestimento, portanto, o intervalo entre o tratamento e a próxima operação deve ser controlado.
Como é criado o padrão na superfície de um produto de silicone?
Existem três caminhos básicos: criar o padrão na ferramenta, modificar a superfície de silicone curada ou adicionar material à superfície.
| Rota | Processos comuns | O que cria o efeito visível ou tátil? | Limite principal de durabilidade |
|---|---|---|---|
| Padrão moldado | Polimento de moldes, jateamento, texturização por eletroerosão (EDM), gravação CNC, ferramentas com relevo ou baixo-relevo. | A superfície do molde transfere a geometria para o silicone. | Desgaste da ferramenta, contaminação, danos na desmoldagem e replicação de textura. |
| Modificação direta da superfície | Marcação a laser ou gravação controlada | A superfície curada é modificada localmente. | Contraste, efeito térmico, profundidade superficial da marca e sensibilidade à formulação |
| Camada superficial adicionada | Impressão por tampografia, serigrafia, revestimento por pulverização, revestimento com toque suave | A tinta ou o revestimento aderem ao silicone. | Adesão, cura, abrasão, solventes, calor, umidade e raios UV. |
| Pré-tratamento de adesão | Tratamento químico qualificado, por plasma, corona, primer ou outro tratamento químico qualificado. | Aumenta a energia superficial antes da impressão, colagem ou revestimento. | Degradação do tratamento, contaminação, manuseio e atraso antes do próximo processo |
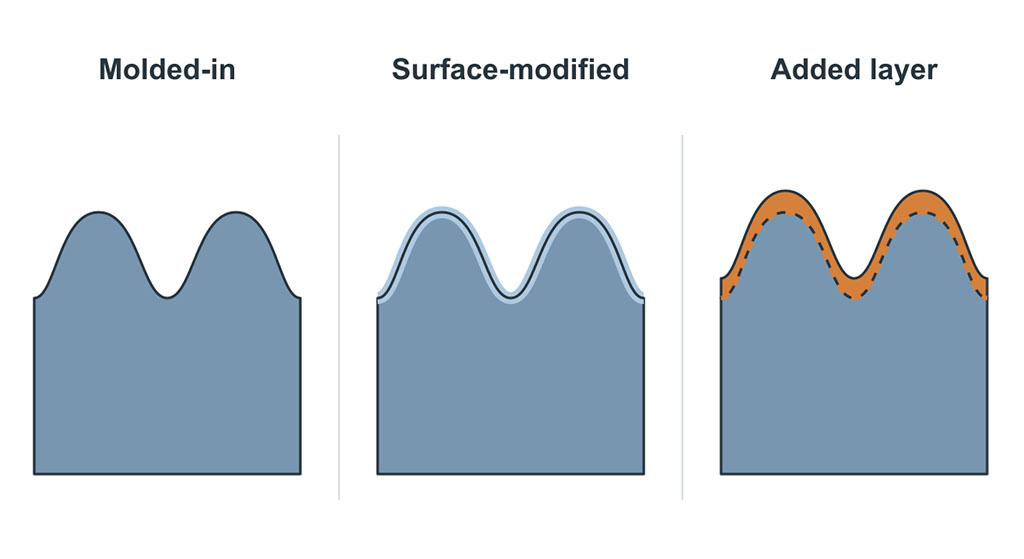
Essa classificação é importante porque "padrão de superfície" é frequentemente usado como uma única especificação, embora abranja diferentes mecanismos de falha. Uma textura fosca moldada não descasca. Um revestimento macio ao toque pode descascar. Um logotipo impresso pode perder contraste sem alterar a textura base. Esses elementos não deveriam compartilhar um único critério de aceitação.
Quando o padrão deve ser incorporado ao molde?
A textura moldada é a escolha padrão para uma aderência durável, aparência fosca, áreas antiderrapantes e marcas permanentes em relevo ou baixo-relevo. O acabamento é replicado durante moldagem por compressão ou moldagem por injeção de borracha de silicone líquida, portanto, nenhuma camada decorativa secundária é necessária.
Gravação e texturização de moldes
Usinagem CNC, eletroerosão (EDM), texturização a laser, polimento e jateamento controlado podem ser utilizados na superfície do molde. O método correto depende do tamanho do elemento, da geometria da textura, do aço do molde, da direção de saída e da classe estética desejada.
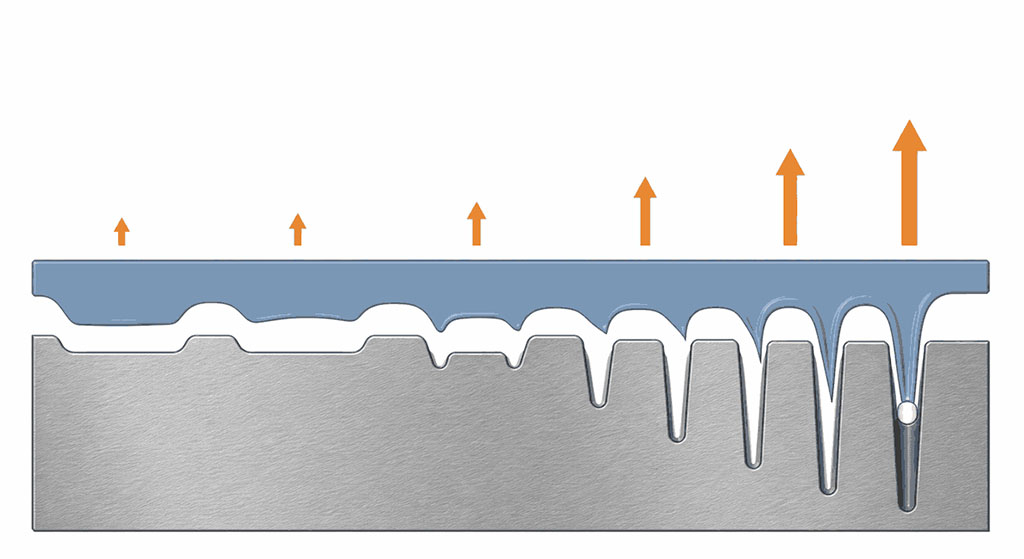
Texturas profundas não são automaticamente melhores. À medida que a profundidade da textura aumenta, o silicone precisa preencher reentrâncias menores e se desprender de superfícies mais irregulares. Isso pode alterar o comportamento da ventilação, a força de desmoldagem, o brilho e o risco de rasgos em paredes finas.
Características em relevo e baixo-relevo
Um relevo se destaca na superfície de silicone circundante. Um rebaixo é uma cavidade. Ambos são duráveis porque a marca faz parte da geometria moldada.
Para textos e logotipos pequenos, a revisão das ferramentas deve verificar:
- largura e espaçamento mínimos entre linhas;
- profundidade da característica e raio do canto;
- Diretrizes para elaboração e publicação de rascunhos;
- distância das linhas de separação e portões;
- risco de aprisionamento de ar em recessos finos;
- Acesso para limpeza de peças que entram em contato com alimentos ou que são utilizadas para fins médicos.
Muitas vezes, as equipes aprovam um logotipo a partir de um desenho 2D sem analisar como ele será removido da ferramenta. A geometria pode ser usinável, mas ainda assim apresentar preenchimento incompleto, ar preso ou bordas distorcidas na produção.
Como a textura do molde e a dureza do silicone afetam a sensação tátil?
A sensação tátil resulta da combinação da geometria da superfície e do comportamento do material em sua totalidade. A mesma textura do molde pode apresentar sensações diferentes em silicone macio e em silicone firme, pois a superfície se deforma de maneira distinta sob a pressão dos dedos.
| Escolha da superfície | Sensação típica | Uso adequado | preocupação com a produção |
|---|---|---|---|
| Superfície do molde polida | Suave e com brilho intenso. | Áreas seladas, superfícies cosméticas limpas | Linhas de fluxo, impressões digitais e pequenos defeitos podem ficar mais visíveis. |
| Textura fina fosca | Toque seco e pouco brilhante | Caixas de consumo, produtos para bebês, alças | O brilho deve ser controlado em todas as cavidades e ciclos de manutenção do molde. |
| Textura áspera | Maior aderência e camuflagem visual | Punhos, tapetes, peças de proteção | Maior força de desmoldagem e limpeza mais difícil. |
| Micropadrão | Sinal tátil local ou contato funcional | Teclados, botões, zonas de interface | A geometria fina pode não se reproduzir de forma consistente em baixas pressões de enchimento. |
| Revestimento macio ao toque | Efeito tátil de baixo atrito ou premium | Superfícies de consumo selecionadas | Desgaste do revestimento, contaminação, cura e resistência química |
A textura deve, portanto, ser aprovada com base no material e na dureza para a produção em série. Uma placa texturizada moldada em um material diferente... Dureza Shore A É útil para triagem visual, mas não é uma amostra confiável para aprovação final.
Quando a marcação a laser é melhor do que a geometria moldada?
Marcação a laser É útil quando o design está bem definido, a marca precisa ser adicionada após a moldagem ou quando as alterações nas ferramentas seriam muito lentas ou caras. Pode incluir informações de série, marcas de alinhamento, ícones e detalhes de marca selecionados.
A limitação reside na sensibilidade da formulação. A cor do silicone, os materiais de enchimento, os pigmentos e os aditivos influenciam o contraste alcançável e a superfície afetada pelo calor. Uma configuração de laser que funciona em silicone preto pode não produzir um resultado legível ou esteticamente aceitável em material translúcido ou de cor clara.
Os testes a laser devem verificar
- contraste sob as condições de iluminação especificadas
- Definição de borda em superfícies curvas
- marca consistência entre lotes de pigmentos
- alteração de resíduo superficial ou aderência
- Legibilidade após fricção, limpeza e exposição aos raios UV.
- se a zona marcada entra em contato com alimentos, pele ou uma interface de vedação.
A marcação a laser é sem contato, mas isso não a torna isenta de riscos. O excesso de energia pode alterar o brilho, criar resíduos ou danificar uma seção fina. A janela de processo deve ser definida com base na geometria da peça finalizada.
Quando se deve usar a tampografia ou a serigrafia?
Utilize a impressão quando o design exigir cor, gráficos detalhados ou ilustrações que não possam ser reproduzidas como geometria de molde. Tampografia Normalmente é mais adequado para superfícies curvas, rebaixadas ou irregulares. Impressão de tela É eficiente em áreas planas e pode aplicar campos gráficos maiores.
| Processo | Caso de uso mais forte | Principal vantagem | Principal limitação |
|---|---|---|---|
| Tampografia | Pequenos gráficos em partes curvas ou irregulares | Transfere obras de arte de alta qualidade para superfícies não planas. | A espessura e a posição da tinta podem variar de acordo com a condição da almofada e a fixação da peça. |
| Impressão de tela | Gráficos maiores em superfícies planas ou levemente curvas. | Boa cobertura de cor e repetibilidade em grandes volumes. | A distorção e o registro tornam-se mais difíceis em geometrias complexas. |
| Acabamento em spray ou revestido | Cor em toda a área, brilho, baixo atrito ou efeito tátil. | Altera a aparência e a textura geral da superfície. | Adiciona uma camada que pode riscar, descascar, inchar ou mudar após limpezas repetidas. |
O silicone possui baixa energia superficial, portanto, a adesão da tinta não pode ser garantida. A impressão geralmente requer plasma, corona, primer ou outro processo de ativação qualificado. A limpeza é igualmente importante. Resíduos de desmoldagem, poeira, oleosidade das mãos e eflorescência do silicone podem reduzir a adesão, mesmo que a tinta e o tempo de cura permaneçam os mesmos.
O erro comum de avaliação é aprovar a aparência imediatamente após a impressão. A adesão inicial pode parecer aceitável, mas flexões repetidas, limpeza com álcool isopropílico, lavagem em lava-louças, exposição à oleosidade da pele ou raios UV revelam a fragilidade da interface posteriormente.
O que o tratamento com plasma realmente faz?
Tratamento de plasma Ativa a superfície de silicone para melhorar a molhabilidade e a adesão. É comumente usado antes da impressão, revestimento ou montagem com adesivo. Geralmente não cria uma textura visível significativa por si só.
O efeito é sensível ao tempo. Após o tratamento, a superfície ativada gradualmente recupera em direção a uma energia superficial mais baixa. A contaminação e o manuseio inadequado podem acelerar a perda de desempenho de adesão. Para a produção, a especificação deve controlar o atraso máximo entre o tratamento com plasma e a impressão ou revestimento, juntamente com as condições de armazenamento e manuseio da peça.
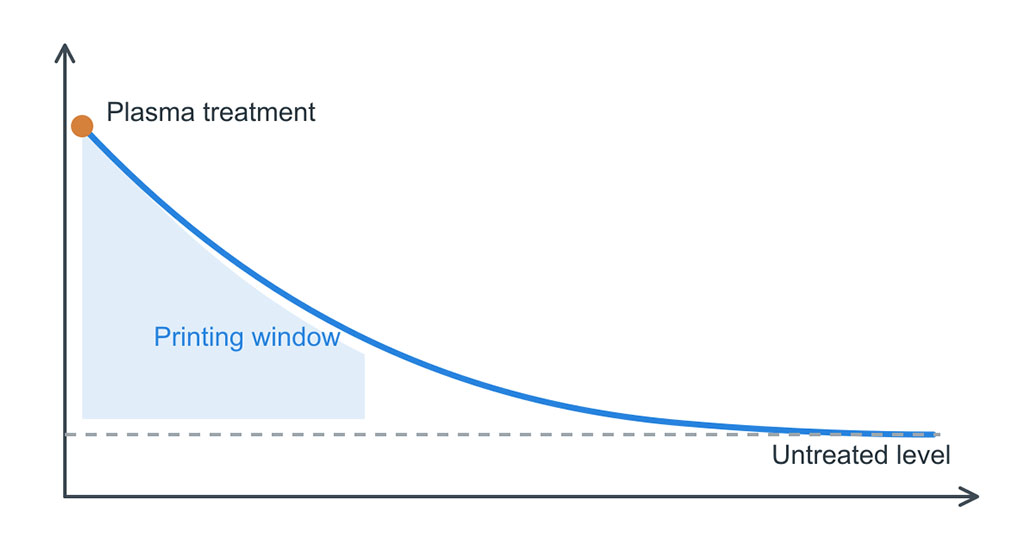
As configurações do plasma também exigem controle. Potência, tempo de exposição, distância do bocal, velocidade da linha e orientação do dispositivo influenciam a uniformidade do tratamento. Uma declaração de aprovação/reprovação, como "tratado com plasma", não é suficiente para uma produção repetível.
Como deve ser testada a durabilidade dos padrões na superfície do silicone?
O O teste deve corresponder à construção da superfície. e uso real. Uma textura moldada, um gráfico impresso e um revestimento exigem critérios de aceitação diferentes.
| Teste | Mais adequado para | O que isso pode revelar | Limite importante |
|---|---|---|---|
| Comparação visual e de brilho | Textura de molde, marcas a laser, revestimentos | Incompatibilidade de lotes, desvio de polimento, tratamento irregular | A iluminação, o ângulo de visão e o padrão de referência devem ser definidos. |
| Adesão em padrão quadriculado, como ASTM D3359 quando aplicável | Revestimentos e algumas camadas impressas | Perda de adesão na interface | A adequação depende da espessura do revestimento, da flexibilidade e da geometria do substrato. |
| Teste de fricção ou abrasão controlada | Impressão, revestimentos, contraste a laser | Desgaste, desbotamento, polimento ou quebra das bordas | A carga, o material abrasivo, o curso e a contagem de ciclos devem refletir o uso. |
| Limpeza com solvente | Tintas e revestimentos | Amolecimento, transferência de cor, inchaço ou perda de adesão. | O tipo de solvente, a concentração, a pressão e o tempo de permanência devem ser especificados. |
| Ciclos de calor e umidade | Revestimentos, impressão, decoração colada | Cura fraqueza, bolhas e perda de aderência. | A exposição deve refletir as condições de armazenamento e serviço. |
| Ciclo de lavagem na máquina de lavar louça ou ciclo de fervura | Produtos para cozinha e bebês | Combinação de calor, umidade, detergente e desgaste mecânico | Uma única imersão em água quente não representa lavagens repetidas. |
| exposição aos raios UV | Peças para uso externo ou em locais com muita luminosidade | Alteração de cor, esbranquiçamento, perda de brilho ou fragilidade. | O tipo de lâmpada, a irradiância, a temperatura e a duração afetam a comparabilidade. |
| Ciclagem de flexão e compressão | Teclados, pegas, invólucros flexíveis | Fissuras ou delaminação em zonas de deformação. | Teste a localização real da tensão, não apenas um cupom fixo. |
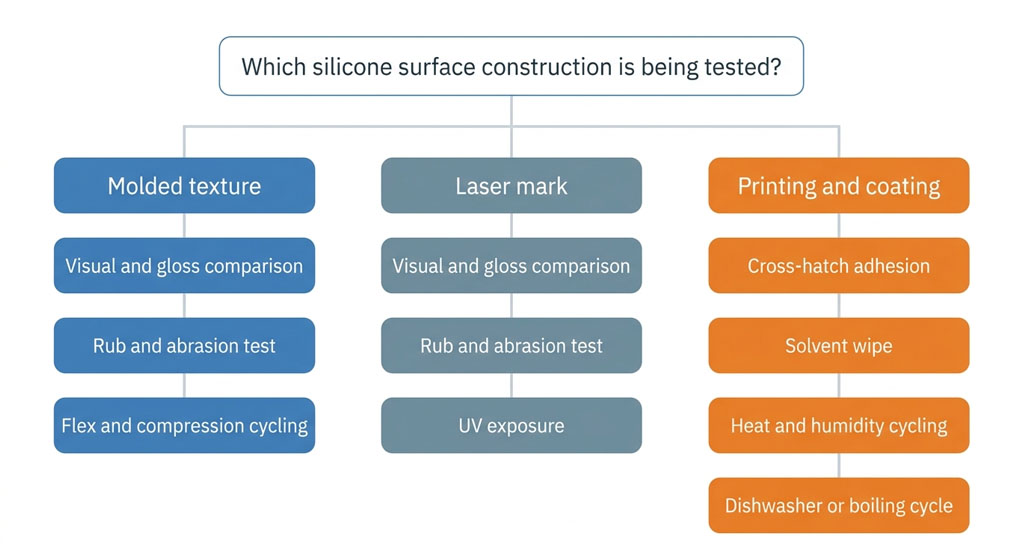
Não copie um ciclo de teste de outro produto e o trate como universal. Uma espátula de cozinha, uma pulseira inteligente, um teclado industrial e uma colher de bebê são submetidos a diferentes combinações de abrasão, detergente, calor, oleosidade da pele, flexão e raios UV. O plano de testes deve estar vinculado ao perfil de serviço e ser aprovado antes da finalização da superfície.
O revestimento pode descascar em uma máquina de lavar louça de alta temperatura?
Sim, pode. Os principais riscos são preparação inadequada da superfície, cura incompleta, química de revestimento incompatível, exposição das bordas, flexão repetida e o efeito combinado de calor, detergente alcalino, umidade e contato mecânico.
Um revestimento que passa em um teste de abrasão a seco ainda pode falhar em uma máquina de lavar louça, pois a água e o detergente atingem a interface do revestimento. A falha geralmente começa nas bordas, em pontos finos, canais de injeção, rebarbas na linha de junção ou em zonas que são dobradas repetidamente. As equipes costumam testar o centro de uma placa plana revestida e não detectam esses pontos de tensão na peça de produção.
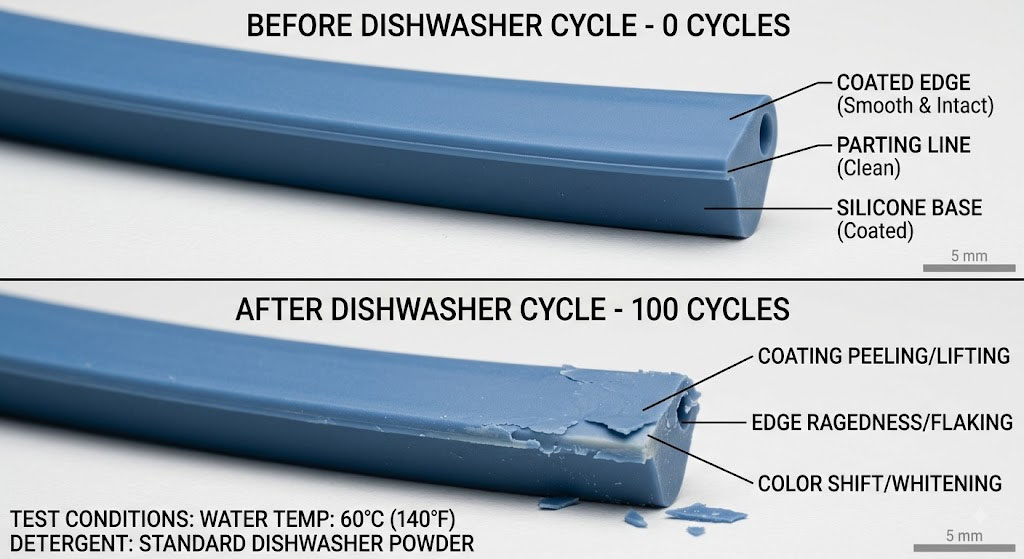
Para peças expostas à lavagem em máquina de lavar louça, a validação deve utilizar componentes acabados do processo pretendido. Inspecione a adesão, a transferência de cor, a alteração de brilho, a pegajosidade, a formação de bolhas e o descolamento das bordas em intervalos definidos, e não apenas no ciclo final.
Quais são as mudanças para produtos de silicone em contato com alimentos e para bebês?
Um composto de silicone em conformidade com as normas não torna automaticamente todos os acabamentos impressos ou revestidos adequados para contato com alimentos. A estrutura final deve ser revisada, incluindo pigmentos, tintas, primers, revestimentos, agentes de cura e quaisquer resíduos da preparação da superfície.
FDA 21 CFR 177.2600 e Teste LFGB são comumente referenciados para aplicações de silicone em contato com alimentos, Porém, o requisito aplicável depende do mercado-alvo, do tipo de contato, da temperatura, da duração e do produto final. Uma declaração do fornecedor referente ao elastômero base não deve ser usada como comprovação para um revestimento adicional que não tenha sido avaliado.
Para produtos que entram em contato com alimentos ou são usados por bebês, a opção de menor risco costuma ser uma textura moldada sem camada decorativa adicional na área de contato. Se a impressão ou o revestimento forem necessários, especifique:
- se a zona decorada entra em contato com o alimento ou com a boca;
- Exposição esperada a fervura, vapor ou máquina de lavar louça;
- Contato com saliva, detergente, óleo, ácido e álcool;
- requisitos de migração ou de bens extraíveis para o mercado de destino;
- Validação da limpeza e aceitação visual após ciclos repetidos.
A decapagem química também exige controle de resíduos e comprovação de compatibilidade. A afirmação "lavado após o tratamento" não é suficiente como validação quando o risco de migração é relevante.
Como os tratamentos de superfície afetam a consistência e o custo da produção em massa?
A texturização moldada geralmente aumenta o trabalho de ferramental, mas elimina uma operação secundária recorrente. A impressão e o revestimento reduzem algumas restrições de ferramental, mas adicionam dispositivos de fixação, tratamento, cura, inspeção, manuseio e risco de refugo a cada lote de produção.
| Fator de custo ou controle | Textura moldada | Marcação a laser | Impressão | Revestimento |
|---|---|---|---|---|
| Configuração inicial | Desenvolvimento e aprovação da textura da ferramenta | Testes a laser e acessórios | Arte, placa ou tela, almofada e acessório | Mascaramento, preparação para pulverização ou aplicação, desenvolvimento da cura |
| Operação recorrente | A baixa pressão após a moldagem é estável. | Ciclo e inspeção da máquina | Tratamento, mistura de tintas, impressão, cura, inspeção | Preparação, aplicação, cura, manuseio, inspeção |
| Flexibilidade de mudança | Baixo; pode ser necessário modificar a ferramenta. | Alto para alterações de marcas digitais | Médio; são necessárias alterações nas ferramentas de arte. | Meio para alterações de cor ou revestimento |
| Motorista principal de sucata | Preenchimento, liberação, contaminação, incompatibilidade da cavidade | Desvio de contraste ou posicionamento | Adesão, registro, contaminação, cura | Poeira, variação de espessura, adesão, escorrimentos, defeitos nas bordas |
| Potencial de durabilidade | Alto porque a geometria é integral | De média a alta quando a formulação e as configurações estão estáveis. | Dependente da aplicação | Dependente da aplicação e geralmente muito sensível à exposição. |
Os principais controles de processo podem incluir amostras de referência da superfície do molde, verificações de brilho em nível de cavidade, condição do meio de jateamento, revisão do programa de laser, tempo de plasma para impressão, proporção da mistura de tinta, tempo de vida útil da mistura, temperatura de cura, espessura do revestimento, posição do dispositivo de fixação e iluminação de inspeção definida.
Esses controles não são intercambiáveis. Por exemplo, medir a espessura do revestimento não comprova a adesão, e a aprovação na adesão não comprova a estabilidade da cor após exposição a raios UV ou detergentes.
Como escolher o processo de acabamento de superfície de silicone adequado?
Comece pela função da superfície, não pelo arquivo da obra de arte.
Escolha textura moldada ou geometria em relevo/baixo-relevo quando:
- A principal exigência é a capacidade de preensão ou função tátil;
- A peça será lavada, esfregada, flexionada ou manuseada repetidamente;
- A cor não é obrigatória no padrão;
- A consistência do lote a longo prazo é importante;
- A superfície está em uma zona de contato com alimentos ou com a boca, onde camadas adicionais criam trabalho de validação desnecessário.
Escolha a marcação a laser quando:
- O gráfico é bom ou variável;
- Alterações nas ferramentas são indesejáveis;
- O contraste monocromático é aceitável;
- A formulação de silicone pode produzir um contraste estável;
- A área demarcada pode ser validada quanto às suas condições de contato e desgaste.
Escolha a impressão por tampografia ou serigrafia quando:
- O desenho requer uma ou mais cores;
- O gráfico não pode ser formado de maneira nítida na ferramenta;
- a geometria da superfície corresponde ao método de transferência;
- O plasma ou primer, a cura e os testes de durabilidade podem ser controlados como operações de produção.
Escolha um revestimento quando:
- Toda a superfície precisa de um brilho, cor, fricção ou comportamento tátil específicos;
- O aumento de desempenho justifica a maior carga de validação e controle de processos;
- Abrasão, exposição a produtos químicos, calor, umidade, raios UV e flexão possuem critérios de aceitação definidos.
O que deve ser especificado antes da fabricação das ferramentas e da amostragem?
Uma especificação de superfície utilizável deve incluir mais do que apenas “fosco”, “logotipo a laser” ou “toque suave”. Forneça a zona de superfície alvo, referência visual, requisito de textura ou brilho, material e dureza do silicone, cor, classificação de contato, método de limpeza, ambiente de serviço, flexão esperada e teste de durabilidade.
A rota de fabricação pode então ser selecionada em torno do limite real:
- Se o padrão precisar sobreviver durante toda a vida útil da peça, faça com que ele se torne parte da geometria sempre que possível.
- Se o padrão precisar conter cor ou informações variáveis, aceite que a adesão e o desgaste se tornem características controladas.
- Se um revestimento for utilizado em uma zona de contato exigente, o tempo de validação e o controle de processo recorrente devem estar incluídos no custo — e não apenas o material do revestimento.
Para uma análise de produção, as informações mínimas necessárias são: modelo 3D, zonas de superfície demarcadas, arte final, tipo e dureza do silicone, mercado-alvo, condições de contato, ciclo de limpeza, padrão visual e volume anual esperado. Sem essas informações, uma recomendação de processamento de superfície é apenas um palpite estético.
Referências
- ASTM G154, Prática padrão para operação de aparelhos de lâmpada ultravioleta fluorescente (UV) para exposição de materiais não metálicos. — ASTM Internacional
- ASTM D2240, Método de Ensaio Padrão para Propriedades da Borracha — Dureza (Durômetro) — ASTM International, 15(2021)
- Usinagem por eletroerosão (texturização de moldes) — Wikipédia