Escolher entre HCR vs LSR Não se trata de uma simples decisão em relação aos materiais. Ela define o processo de moldagem, a arquitetura da ferramenta, a mão de obra necessária, o método de controle de rebarbas e a viabilidade econômica do volume futuro.
Conselhos genéricos geralmente se resumem a "HCR é mais barato" e "LSR é mais preciso". Essa visão é muito superficial para uma decisão de produção. Uma ferramenta HCR de baixo custo pode se tornar cara quando cada peça precisa de acabamento. Uma ferramenta LSR pode ser superdimensionada para um produto simples que nunca atingirá volume suficiente para justificar sua automação.
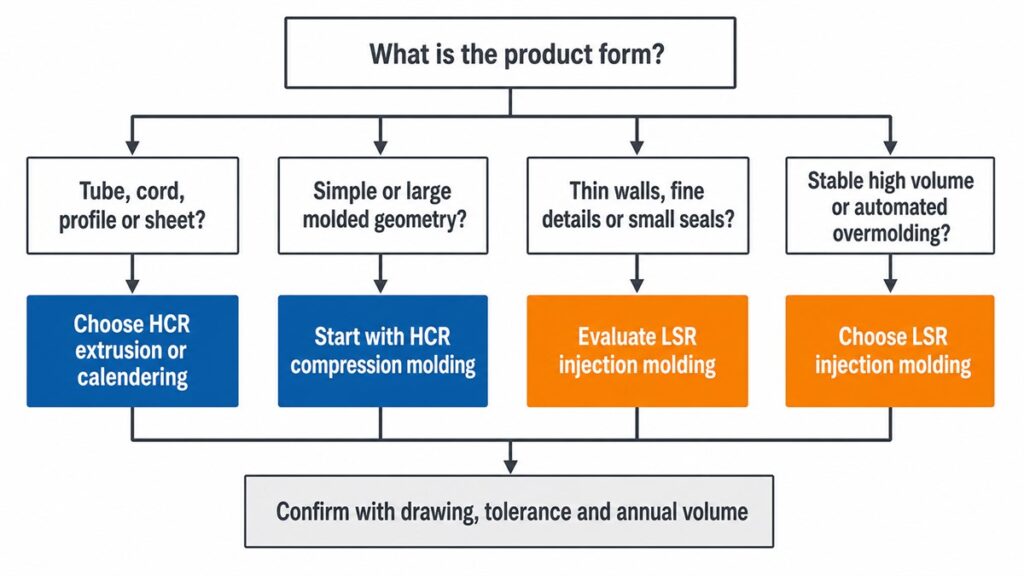
Escolha HCR para geometrias mais simples, volumes menores ou variáveis, extrusão e projetos onde um menor investimento em ferramentas é importante. Escolha LSR para paredes finas, detalhes pequenos, produção automatizada de múltiplas cavidades, dosagem repetível e sobremoldagem integrada. A escolha final ainda deve ser verificada em relação à especificação exata, tolerância, sistema de cura e demanda anual.
Sumário executivo
- A moldagem por compressão a quente (HCR) geralmente oferece maior flexibilidade de processo e um ponto de entrada de ferramental mais baixo, mas as peças moldadas por compressão frequentemente exigem mais mão de obra, rebarbas e acabamento secundário.
- A tecnologia LSR exige equipamentos de dosagem especializados e uma construção de molde mais precisa, mas seu sistema fechado de dois componentes é mais adequado para produção automatizada e repetível.
- Não escolha apenas com base no preço do material. Compare o custo total considerando ferramentas, cavidades, tempo de ciclo, acabamento, sucata, inspeção, pós-cura e volume anual esperado.
Comparação entre HCR e LSR
| Fator de decisão | HCR | LSR |
|---|---|---|
| Forma de material não curado | Composto sólido ou semelhante a goma | Líquido bombeável de dois componentes |
| Sistemas de cura comuns | Peróxido ou platina | Geralmente, a adição de platina cura |
| Processos comuns | Compressão, transferência, injeção de goma, extrusão, calandragem | Moldagem por injeção de líquido (LIM), revestimento, sobremoldagem |
| Manuseio de materiais | Cortado, pesado, moído ou pré-moldado; manuseio mais aberto | Bombeado, dosado, misturado e injetado através de um sistema fechado. |
| Custo de entrada de ferramentas | Geralmente menor para ferramentas de compressão | Geralmente mais elevado devido aos requisitos de precisão, controle de fluxo, ventilação e canais frios. |
| Potencial de automação | Compressão baixa a média; maior com injeção de HCR. | Alto |
| Geometria | Ideal para peças moldadas simples ou grandes e perfis contínuos. | Ideal para paredes finas, detalhes minuciosos, peças pequenas e fluxos complexos. |
| Flash e corte | Mais provável com moldagem por compressão | Pode ser muito baixo com uma ferramenta bem construída e um processo estável. |
| Ajuste de volume | Protótipo, volume baixo a médio ou demanda variável | Volume médio a alto com demanda estável |
| Sobremoldagem | Possível, mas menos comum em células totalmente automatizadas. | Comum em conjuntos de plástico, metal e multicomponentes. |
| Pós-cura | Dependente da qualidade e da aplicação; comum em alguns sistemas curados com peróxido. | Dependente da qualidade e da aplicação; não eliminado pela palavra "platina".“ |
| Principal risco de custo | Mão de obra, variação de preços, acabamento e operações secundárias. | Ferramentas, equipamentos, configuração de processos e capacidade subutilizada |
Esta tabela descreve rotas de fabricação típicas, não uma classificação universal de propriedades. O HCR pode ser moldado por injeção. O LSR pode ser usado fora da moldagem por injeção. O desenho da peça e o sistema de produção determinam se essas alternativas são viáveis.
Qual é a principal diferença entre HCR e LSR?
A principal diferença reside na sua consistência antes da cura e no equipamento necessário para o seu processamento.
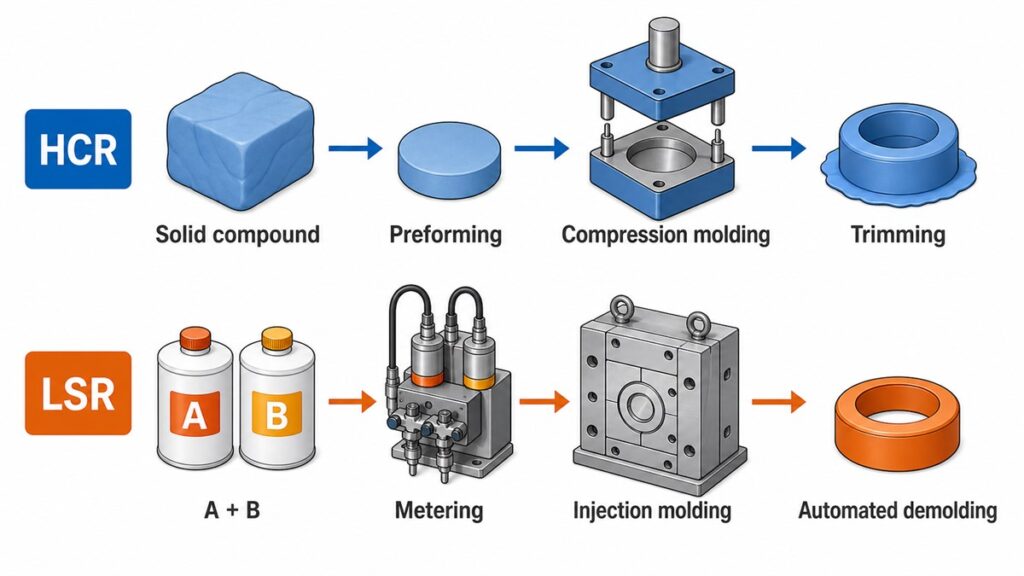
A borracha de alta consistência é um composto de silicone sólido, com consistência semelhante à de massa. Uma fábrica pode incorporar pigmentos ou aditivos, cortar uma carga medida, colocá-la em um molde de compressão aquecido ou alimentá-la através de equipamentos de transferência, injeção, extrusão ou calandragem.
Borracha de silicone líquida (LSR) Normalmente, é fornecido em dois componentes. A e B são bombeados em uma proporção controlada, misturados e injetados em um molde aquecido. Sua bombeabilidade e dosagem controlada de A/B diferenciam o LSR do HCR, que tem consistência semelhante à de goma, na linha de produção.
Uma vez curados, ambos são elastômeros de silicone. A resistência à tração, resistência ao rasgo, alongamento, dureza, deformação permanente à compressão, propriedades ópticas e status regulatório finais dependem da formulação específica. "LSR" não significa automaticamente mais macio, mais seguro ou mecanicamente superior. "HCR" não significa automaticamente mais resistente. Compare os valores de TDS do fornecedor para as classes candidatas sob os mesmos métodos de teste.
Quando você deve escolher HCR em vez de LSR?
Escolha a HCR quando a peça e o modelo de negócio se beneficiarem mais da flexibilidade do processo do que da automação máxima.
Volume de produção menor ou incerto
A fabricação de ferramentas de compressão geralmente é mais simples do que uma ferramenta LSR multicavidades com sistema de canais frios. Esse menor custo inicial é importante quando a demanda é incerta, o projeto ainda está em desenvolvimento ou o programa requer apenas lotes periódicos.
O erro mais comum é comparar orçamentos de ferramentas sem levar em conta a quantidade esperada de peças. Uma ferramenta mais barata ainda pode resultar em um custo total maior se o carregamento manual, a desmoldagem, o acabamento e a inspeção permanecerem em cada ciclo. A tecnologia HCR só mantém sua vantagem de custo quando os requisitos de geometria e qualidade não geram retrabalho excessivo.
Geometria moldada simples ou grande
Moldagem por compressão HCR Funciona bem para peças que toleram uma linha de junção visível, ventilação simples e alguma remoção de rebarbas. Grande peças industriais de silicone, incluindo juntas e teclados, geralmente se encaixam nessa rota.
Na moldagem por compressão, um molde aberto é preenchido com uma carga pré-medida. Isso torna o posicionamento da carga crucial. Se a carga estiver mal dimensionada ou mal posicionada, a distância de fluxo varia ao longo da cavidade. Ao longo de ciclos repetidos, isso pode se manifestar como rebarbas inconsistentes, preenchimento insuficiente, linhas de junção ou ar aprisionado.
Perfis extrudados, tubos, cordas e chapas
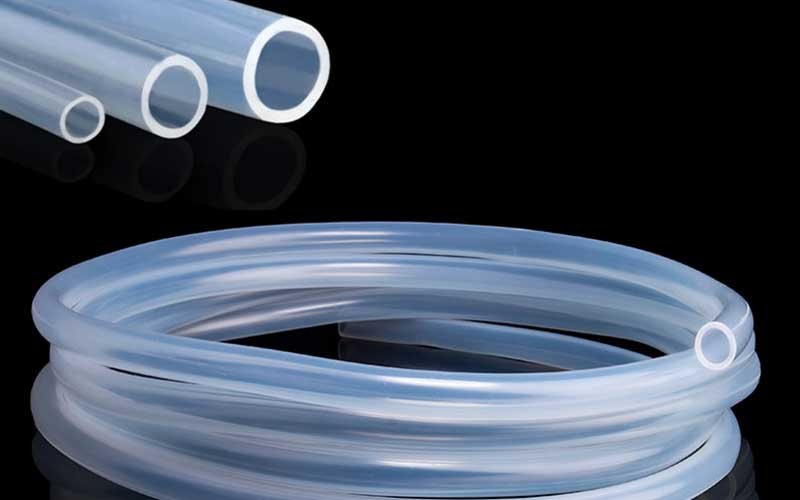
A calandragem a quente (HCR) é a rota prática para extrusão e calandragem contínuas. Tubos, mangueiras, cordas, vedações de forno, perfis, isolamento de fios e folhas de silicone não são projetos naturais de moldagem por injeção de LSR. A Elkem lista a extrusão e a calandragem entre os processos padrão de transformação por HCR (Elkem).
Essa distinção costuma passar despercebida porque os compradores comparam apenas "materiais de silicone". O formato desejado do produto pode já ter definido o processo antes mesmo de se discutir dureza, cor ou química de cura.
Flexibilidade de formulação e sistema de cura
O HCR está disponível com sistemas de cura com peróxido e platina. Isso oferece aos engenheiros mais opções de formulação e processamento, mas também gera mais trabalho de especificação.
O HCR curado com peróxido pode exigir pós-cura para reduzir subprodutos voláteis, odor ou substâncias extraíveis, dependendo da qualidade e dos requisitos de uso final. O HCR curado com platina evita alguns subprodutos do peróxido, mas necessita de controle de contaminação, pois enxofre, aminas, compostos organoestânicos e alguns adesivos ou pigmentos podem inibir a cura.
Não escreva "cura com platina" em um desenho e assuma que a questão da conformidade está resolvida. A química da cura é apenas uma parte da definição do material e do processo.

Quando você deve escolher LSR em vez de HCR?
Escolha LSR quando a geometria, a repetibilidade e a escala de produção justificarem um equipamento dedicado. moldagem por injeção de silicone.
Paredes finas e detalhes delicados
A borracha de silicone de baixa viscosidade (LSR) flui por seções estreitas e portões pequenos com mais facilidade do que a borracha de silicone de alta viscosidade (HCR). Isso permite a utilização de membranas finas, pequenos detalhes de vedação, texturas detalhadas, microcomponentes e layouts de cavidades complexos.
Essa fluidez também acarreta penalidades para as ferramentas. O LSR (Laser Refiling System - Sistema de Rebarba Líquida) detectará pequenas folgas nas linhas de partição, insertos, interfaces do extrator e pontos de fechamento. O controle de rebarba, portanto, depende da precisão do molde, do comportamento do fecho, da profundidade da ventilação, da viscosidade do material e da pressão do processo. Um modelo CAD complexo não é suficiente; a ferramenta deve controlar por onde o líquido pode fluir.
Volume estável de médio a alto
Um sistema fechado de dosagem e mistura reduz a variação na carga manual. Ferramentas com múltiplas cavidades, desmoldagem automática, robôs e inspeção em linha podem reduzir a mão de obra por peça quando o volume for suficientemente alto.
Na produção, a principal vantagem do LSR reside na dosagem repetível, automação, menor número de operações secundárias e preenchimento escalável de cavidade para cavidade. A desvantagem é o maior custo inicial de equipamentos e ferramentas.
O erro comum é presumir que a automação gera economia em qualquer volume. Não gera. Se um programa executa apenas alguns lotes pequenos por ano, o custo de validação de ferramentas, configuração, limpeza, manutenção preventiva e capacidade ociosa pode ser a maior parte do preço unitário.
Sobremoldagem e integração de peças
A resina epóxi de silicone (LSR) costuma ser a opção mais resistente quando o silicone precisa ser moldado sobre um inserto termoplástico ou metálico. Ela também permite projetos de injeção dupla, que eliminam etapas de montagem separadas.
O processo não garante a adesão automática. A equipe precisa definir se a retenção se dá por adesão química, primer, LSR autoadesivo ou intertravamento mecânico. O material do inserto, a contaminação da superfície, a temperatura do molde, a expansão térmica e a geometria do rebaixo influenciam o resultado.
As equipes frequentemente subestimam isso porque uma amostra retirada manualmente com sucesso pode parecer totalmente aderida. Flexões repetidas, esterilização, envelhecimento térmico ou exposição a fluidos podem revelar interfaces frágeis posteriormente. Os testes de adesão devem refletir a direção real da carga e o ambiente de uso.
Manuseio de Materiais Mais Limpos
O LSR é bombeado de recipientes selados através de um sistema de mistura fechado. Isso reduz o manuseio a céu aberto e pode contribuir para uma produção mais limpa.
Isso não torna a peça acabada inerentemente limpa ou em conformidade. A desmoldagem, a manutenção das ferramentas, a desmoldagem em si, a pós-cura, a lavagem, a inspeção e a embalagem ainda afetam a contaminação. Para produtos médicos ou em contato com alimentos, os controles de processo e as evidências da peça acabada são mais importantes do que a sigla do material.
O LSR é sempre mais preciso que o HCR?
Não. O LSR normalmente oferece melhor repetibilidade para peças moldadas pequenas, complexas e de alto volume, mas a tolerância alcançável depende da dimensão exata e do processo.
A silicone é um elastômero. As dimensões variam com a contração de cura, pós-cura, temperatura, força de medição, tempo de armazenamento e se a estrutura cruza uma linha de partição. Uma tolerância que seja realista em uma interface de inserto de aço pode ser irreal em uma parede flexível independente.
Usar ISO 3302-1 Como estrutura para tolerâncias dimensionais de borracha moldada, as dimensões críticas devem ser revisadas individualmente durante o processo de DFM (Design for Manufacturing). O desenho deve identificar:
- Quais dimensões afetam a vedação, a montagem ou a função?
- O método de medição e o tempo de condicionamento
- Se as dimensões são medidas antes ou depois da pós-cura
- Estratégia de referência para uma peça flexível
- Localização permitida de flash, incompatibilidade, vestígio de portão e linha de junção
O erro comum é aplicar as tolerâncias de peças plásticas a todas as dimensões do silicone. Isso força correções desnecessárias nas ferramentas e rejeições na inspeção, sem melhorar a funcionalidade.
Como o HCR e o LSR afetam as ferramentas e o custo unitário?
A redução de custos com ferramentas (HCR) geralmente diminui o custo inicial de ferramentas. A redução de custos com mão de obra (LSR) pode diminuir os custos recorrentes de mão de obra e operações secundárias. Nenhuma dessas afirmações, isoladamente, é suficiente.
| Elemento de custo | comportamento de custos do HCR | comportamento de custo do LSR |
|---|---|---|
| Construção de moldes | Mais simples para ferramentas básicas de compressão. | Maior precisão; o controle do canal de injeção, da entrada de ar, da ventilação e da temperatura é crucial. |
| Preparação do material | Pesar, cortar, moer ou pré-formar pode aumentar o custo da mão de obra. | Bombeamento e mistura A/B automatizados |
| Trabalho cíclico | O carregamento e desmoldagem manuais são comuns. | Os ciclos automatizados são práticos. |
| remoção de flash | Geralmente uma operação recorrente | Menor quando as ferramentas e os parâmetros estão estáveis. |
| Risco de sucata | Posicionamento da carga, contaminação, ar aprisionado e danos de corte | Erro de proporção, inibição da cura, flash, enchimento incompleto e perdas na inicialização |
| Inspeção | Pode ser necessária maior atenção à variação dependente do operador. | A repetibilidade permite inspeções automatizadas ou baseadas em cavidades. |
| Manutenção | Ferramenta mais simples, mas o desgaste na linha de junção ainda altera o rebarba. | Os sistemas de distribuição a frio, vedações, válvulas, respiros e sistema de dosagem exigem manutenção rigorosa. |
| Risco de capacidade | Mais mão de obra pode ser adicionada gradualmente. | Equipamentos dedicados tornam-se caros quando a utilização é baixa. |
Solicite orçamentos com base em volumes anuais realistas, e não apenas em uma única quantidade de pedido. O orçamento deve detalhar ferramentas, material, moldagem, pós-cura, acabamento, inspeção, embalagem e qualquer operação de inserção de insertos. Isso revela para onde o custo se desloca quando o volume muda.

O HCR ou o LSR determinam a conformidade com as normas de contato com alimentos ou com as normas médicas?
Nem o HCR nem o LSR são considerados conformes apenas pelo nome. A conformidade se refere a uma determinada classe de material, formulação, processo de fabricação, escopo de testes e uso pretendido.
Para artigos de borracha de uso repetido em contato com alimentos, o 21 CFR 177.2600 aborda as condições relativas às substâncias e extrativos permitidos. Inclui polímeros básicos de silicone, mas isso não significa que todas as peças de silicone estejam automaticamente em conformidade (eCFR 21 CFR 177.2600).
Para projetos que envolvam contato com alimentos, verifique:
- Formulação exata de cor e grau de fornecimento do fornecedor
- Mercado aplicável: FDA 21 CFR 177.2600, LFGB/BfR ou outra jurisdição
- Escopo de teste de peças acabadas e simuladores de alimentos
- Condições de cura e pós-cura
- Rastreabilidade desde o lote de matéria-prima até o lote final.
- Se pigmentos, aditivos, primers e materiais de inserção estão incluídos nas evidências.
Para dispositivos médicos, “silicone de grau médico”"Também está incompleto.". Avaliação de biocompatibilidade, A compatibilidade com esterilização, os elementos extraíveis e lixiviáveis, a limpeza, a embalagem e a validação do processo dependem do tipo de contato e da classificação de risco do dispositivo.
HCR vs LSR: Uma Matriz de Seleção Prática
| Condições do projeto | Rota inicial preferencial | Razão |
|---|---|---|
| Protótipo ou demanda incerta | Moldagem por compressão HCR | Menor investimento em ferramentas e alterações de projeto mais fáceis. |
| Peça moldada simples com acabamento impecável. | Moldagem por compressão HCR | A automação pode não compensar o seu custo. |
| Tubo, corda, perfil ou chapa | extrusão ou calandragem HCR | O processo contínuo corresponde à forma do produto. |
| Componente moldado grande e simples | Moldagem por compressão HCR | Preenchimento de cavidades prático e menor complexidade das ferramentas |
| Pequenos selos ou membranas finas | Moldagem por injeção de LSR | O comportamento do fluxo favorece detalhes finos e seções delgadas. |
| Volume anual elevado e estável | Moldagem por injeção de LSR | A automação de múltiplas cavidades pode reduzir a mão de obra por peça. |
| Sobremoldagem de plástico ou metal | Moldagem por injeção de LSR | Melhor adequação para estratégias automatizadas de inserção e colagem. |
| Requisitos de memória flash muito baixos | LSR, após análise de viabilidade da ferramenta | Ferramentas de precisão podem reduzir o acabamento secundário. |
| Formulação especial curada com peróxido | HCR | Maior flexibilidade do sistema de cura e dos compostos |
| Uso alimentar ou medicinal regulamentado | Ou seja, após a validação do processo e da classificação | A conformidade não é determinada apenas pelo HCR ou LSR. |
Que informações são necessárias antes de solicitar um orçamento?
Um fornecedor não consegue selecionar HCR ou LSR de forma confiável a partir de uma foto do produto. Envie as seguintes informações:
- Desenho 2D com dimensões críticas, classes de tolerância e zonas cosméticas.
- Modelo 3D em formato STEP
- Volume anual, quantidade de pedidos e expectativa de vida útil do programa.
- Metas de dureza, cor, transparência e propriedades mecânicas
- Temperatura de operação, exposição a fluidos, compressão e ciclos de serviço esperados.
- Requisitos de conformidade para contato com alimentos, uso médico, RoHS, REACH ou outros.
- Limites de pós-cura, odor, extraíveis e limpeza
- Requisitos de material e adesão para peças sobremoldadas
- Requisitos de embalagem, inspeção e rastreabilidade
A decisão é simples. Use HCR quando o menor investimento em ferramentas, a geometria simples, o processamento contínuo ou a flexibilidade de compostos forem fatores determinantes para o projeto. Use LSR quando a geometria fina, o manuseio controlado, a repetibilidade automatizada e a viabilidade econômica em alto volume forem os fatores determinantes.
A seleção final deve ser feita com base em um desenho técnico real e na previsão de volume. Sem esses dois dados, a comparação entre "HCR" e "LSR" continua sendo irrelevante quando a decisão em questão se refere a um sistema de produção.