A maioria das equipes que decidem como escolher um fabricante de silicone começa comparando preços unitários. Esse é o filtro inicial errado. Um orçamento barato só se torna relevante depois de se saber qual processo a peça precisa, quem controla a ferramenta e se as especificações se aplicam ao produto final.
A falha mais comum não é uma primeira amostra ruim. É uma ferramenta inadequada, um composto inadequado e um fornecedor inadequado — o que pode levar a rebarbas, odor, variação de cor ou um certificado que não corresponde à peça que você está realmente enviando.
Selecione a fábrica de acordo com o processo necessário para sua peça e, em seguida, exija evidências que cubram de forma razoável a formulação de produção, o processo de cura e o uso pretendido. Não conceda a produção de ferramentas até que a cotação identifique o processo de moldagem, o escopo dos testes e os termos de localização e transferência das ferramentas.
Sumário executivo
- Um fabricante de silicone é uma fábrica que detém o controle do processo. Um comerciante com uma foto de catálogo é uma decisão diferente.
- HCR, LSR e extrusão são sistemas de produção diferentes. Se a fábrica não consegue executar o processo que sua geometria exige, o restante do orçamento é irrelevante.
- A conformidade começa com o mercado de destino, o uso pretendido e o escopo das evidências. Um certificado só é útil quando conecta o requisito aplicável, a formulação de produção, o processo, o artigo e o lote expedido.
O que significa, na prática, "fabricante de silicone"?
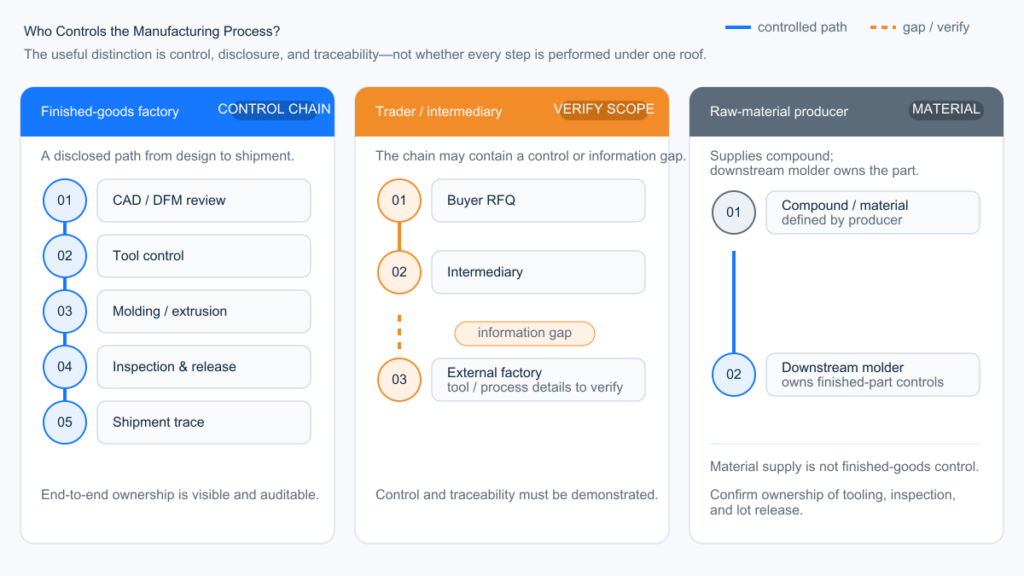
Para um projeto OEM personalizado, isso significa um fornecedor que controla o processo de produção relevante, divulga a localização da ferramenta e da célula de produção e consegue rastrear o lote do composto até o lote enviado. Alguns fabricantes qualificados utilizam ferramenteiros aprovados ou operações secundárias terceirizadas; a questão é a transparência e o controle, e não se todas as etapas são realizadas no mesmo local.
Três empresas diferentes se escondem sob o mesmo termo de busca:
| Entidade | O que eles realmente vendem | Quando eles se encaixam | Sinal de afastamento |
|---|---|---|---|
| Fábrica de produtos acabados | Peças moldadas, extrudadas ou sobremoldadas; possui ou opera a ferramenta. | Trabalho personalizado OEM/ODM | Não é possível especificar o tipo de prensa, o processo ou a localização do molde. |
| Comerciante/revendedor de catálogo | Abastecimento e logística; a produção ocorre em outro lugar. | SKUs padrão, compras de teste em pequena quantidade | O local de produção difere da fonte de amostra aprovada e nenhum plano de transferência controlada ou requalificação foi fornecido. |
| Produtor de matéria-prima | Goma, LSR, fluidos, aditivos | Você já tem um molde | Eles não podem cotar uma peça acabada para o consumidor final ou para a indústria. |
A ambiguidade permanece oculta porque a palavra "fabricante" é fácil de incluir em um título. Ela se torna visível quando é necessária uma alteração na cavidade, um ajuste de dureza ou uma segunda cor, e o contato com a ferramentaria não consegue chegar. Nesse momento, o primeiro artigo aprovado pode não representar a célula de produção.
Pergunte qual processo e família de prensas serão usados na fabricação da peça, onde o molde será armazenado, quem é o proprietário e responsável pela manutenção e o que acontece se a produção for transferida. Se as ferramentas ou serviços secundários forem terceirizados, exija que o fornecedor divulgue o local e permaneça responsável pela validação, controle de alterações e rastreabilidade. As perguntas de auditoria de fábrica devem ser direcionadas para... Como inspecionar fábricas de produtos de silicone.
Como escolher um fabricante de silicone com base no ajuste do processo
Escolha a fábrica pelo processo que sua peça realmente pode executar — não pelo nome do material na cotação.
Ao analisarmos uma solicitação de cotação (RFQ), começamos pela geometria 3D, tolerâncias críticas, detalhes de inserção ou colagem, volume anual e requisitos de validação. Não selecionamos HCR ou LSR apenas pela categoria do produto, e não consideramos a rota mais automatizada como padrão.
O principal processos de fabricação de silicone Não são intercambiáveis. HCR e LSR não são dois níveis de capacidade de fabricação equivalentes. Eles exigem equipamentos diferentes, ferramentas de construção diferente e mão de obra diferente. A extrusão é um terceiro sistema. Uma empresa de compressão que oferece um orçamento para uma vedação de parede fina em LSR não está "suficientemente próxima".“
| Condição da peça | Processo inicial | A fábrica deve ter | falha de compra errada |
|---|---|---|---|
| Peças simples moldadas para cozinha, bebês ou fins promocionais; volume incerto | Compressão HCR | Prensas de compressão, controle de carga, disciplina de corte | Pagar à LSR por ferramentas para uma peça que nunca usará a automação. |
| Paredes finas, vedações delicadas, detalhes pequenos, volume estável. | Injeção LSR / LIM | Medição A/B, ferramentas de precisão, controle de flash | Respingo de compressão em cada disparo; operadores aparando o que a ferramenta deveria ter parado. |
| Sobremoldagem de plástico ou metal | Injeção de LSR, após a definição do método de ligação. | Método de inserção, controle de temperatura do molde, colagem ou intertravamento | Uma amostra de mão que parece aderida, mas que se desprende posteriormente após aplicação de calor ou flexão. |
| Tubo, tira, cordão, perfil, chapa | extrusão ou calandragem HCR | Matriz, cura contínua, corte/união | Um moldador apresentando um orçamento para uma solução alternativa moldada para um perfil contínuo. |
| Junta ou almofada industrial grande e simples | Compressão HCR | Controle de posicionamento de cargas, plano de linha divisória aceitável | Um orçamento para LSR cujo custo da ferramenta nunca se paga. |
O LSR (borracha de silicone líquida) é frequentemente tratado como uma melhoria de qualidade quando, na verdade, é um sistema de produção. Seu custo é justificado por seções finas, dosagem entre cavidades e volume — não por tornar uma espátula mais segura ou uma junta mais "médica". Se o projeto ainda estiver em andamento, uma ferramenta de compressão HCR (matriz de compressão de alto rendimento) de menor custo pode ser útil para verificar a geometria geral, o encaixe da montagem, o manuseio e as premissas funcionais básicas antes que o aço LSR para produção seja finalizado. Registre as diferenças de material e processo: um protótipo HCR não valida o preenchimento com LSR, a localização do ponto de injeção, o balanceamento do canal frio ou da cavidade, o comportamento do excesso de material, a desmoldagem automatizada, o tempo de ciclo ou a contração final do LSR. Essas condições devem ser confirmadas na ferramenta e no processo de LSR que serão utilizados na produção. Se a geometria exigir fluxo de borracha de silicone líquida e o volume anual for estável, não force a compressão apenas para economizar na fatura do molde.
Peça à fábrica que especifique o processo na cotação: compressão, transferência, injeção HCR, LIM, extrusão. Se esse campo estiver em branco, o preço não é uma cotação por processo. É apenas uma estimativa.

Que tipo de evidência você deve exigir antes de iniciar o processo de fabricação?
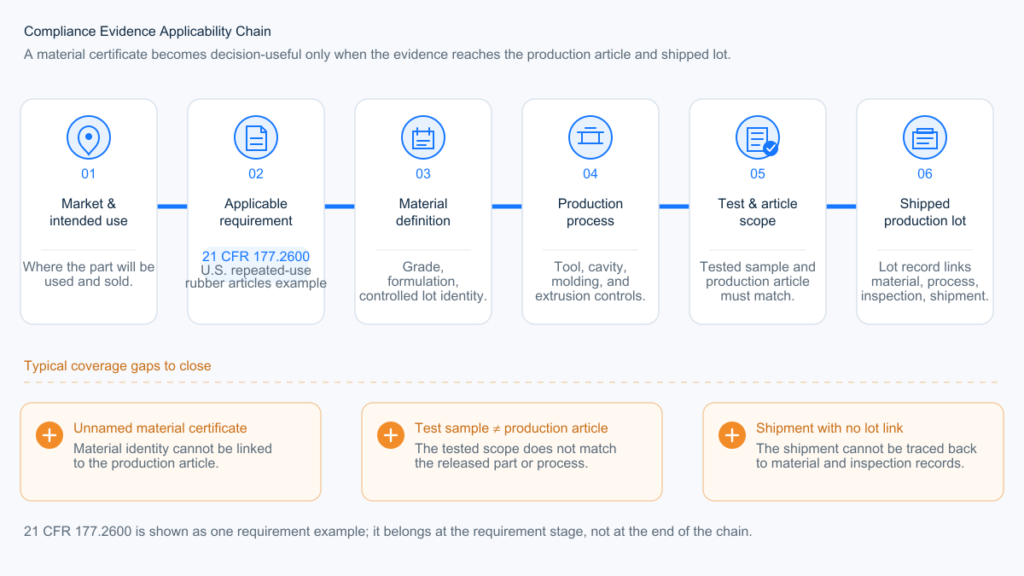
Comece pelo mercado de destino, uso do produto e risco de falha. Em seguida, construa uma cadeia de evidências que conecte o requisito aplicável ao artigo de produção e ao lote enviado. Não comece com um certificado do fornecedor e trabalhe de trás para frente para inventar uma cobertura.
Em nossos programas LSR, mantemos a declaração de materiais, a rastreabilidade do lote do fornecedor e o escopo dos relatórios de terceiros aplicáveis como registros separados. Um certificado de análise (COA) de material pode dar suporte à cadeia de suprimentos, mas não o utilizamos como aprovação do produto final.
A mesma estrutura se aplica a peças em contato com alimentos, peças infantis, peças médicas, peças elétricas, peças automotivas e peças industriais em geral. A regulamentação ou a especificação do cliente muda; a lógica das evidências, não.
| Camada de evidências | O que verificar | Evidências utilizáveis | lacuna de cobertura |
|---|---|---|---|
| 1. Requisito aplicável | Mercado de destino, categoria de produto, contato ou exposição pretendida e especificações do cliente. | Regulamento, norma, nota de desenho ou requisito contratual específico, com seu respectivo escopo. | “Termos como ”FDA“, ”grau médico“, ”RoHS“ ou ”seguro para alimentos” são usados sem nenhum requisito ou condição de uso identificada. |
| 2. Definição de material | Fornecedor, grau de pureza, sistema de cura, dureza, pigmento, aditivos e qualquer primer, tinta, inserto ou revestimento que permaneça no produto. | Especificação de materiais controlados, declaração do fornecedor, ficha técnica/ficha de segurança (TDS/SDS) quando aplicável e referência de formulação ou cor. | Um relatório para um composto base não identificado, reutilizado em diferentes cores, aditivos ou conjuntos colados, sem qualquer avaliação. |
| 3. Escopo do processo | Processos de moldagem ou extrusão, cura e pós-cura, lavagem, impressão, colagem, sobremoldagem e operações terceirizadas. | Divulgação do processo e registros que mostram quais operações as evidências abrangem. | O material testado e o artigo de produção seguem processos de fabricação substancialmente diferentes. |
| 4. Escopo do teste e do artigo | Amostra ou produto acabado, método de ensaio, condições, laboratório, data do relatório e critérios de aceitação. | Relatório ou justificativa documentada demonstrando por que a configuração testada se aplica ao produto final. | O título do certificado é relevante, mas a amostra, o método, a exposição ou a configuração não correspondem à alegação. |
| 5. Rastreabilidade e controle de mudanças | Conexão desde o lote de material até a ordem de serviço, ferramenta, processo, inspeção, embalagem e envio. | Registros de lote, além de um caminho de revisão definido para alterações de material, cor, processo, local, ferramenta ou subfornecedor. | O fornecedor não consegue associar o relatório e a declaração de materiais ao lote de produção expedido. |
Nenhum documento isolado comprova todas as camadas. A ISO 9001 descreve um sistema de gestão da qualidade. A BSCI aborda a conformidade social. Um certificado de análise de material descreve um lote fornecido. Um relatório de ensaio de produto abrange a amostra e as condições especificadas nesse relatório. Tratar qualquer um deles como aprovação universal do produto cria uma lacuna de escopo.
Exemplo de contato com alimentos nos EUA
Para um artigo de borracha de silicone de uso repetido vendido para contato com alimentos nos Estados Unidos, 21 CFR 177.2600 É um ponto de partida aplicável. Aborda os constituintes permitidos e as condições de extrativos para artigos de borracha. Não se trata de um endosso da FDA a uma fábrica, e não torna todos os produtos descritos como silicone de grau alimentício em conformidade com as normas.
Aplique a estrutura de cinco camadas: identifique o contato com o alimento e as condições de uso pretendidas; defina o composto, o pigmento e o sistema de cura; registre a cura e a pós-cura; confirme qual artigo e quais condições o relatório abrange; e, em seguida, conecte essas evidências ao lote de produção. Testes do produto acabado ou testes suplementares são necessários quando a regulamentação, a exigência do cliente, o escopo do relatório existente ou a avaliação de risco assim o exigirem.
A realização de um teste completo separado para cada cor não é uma regra universal da FDA. Analise a composição química do pigmento, sua concentração, a abrangência dos relatórios existentes e a magnitude da alteração. O resultado pode ser a revisão da documentação, uma declaração do fornecedor, testes suplementares específicos ou um novo teste do produto acabado. Como verificar se um fornecedor de silicone usa material de qualidade alimentar genuíno? Para obter informações detalhadas sobre o processo de verificação de fornecedores, considere a seleção do sistema de cura como uma decisão separada em relação a materiais e processos.
Como avaliar um fabricante de silicone?
Utilize uma tabela de pontuação ponderada somente após os requisitos do projeto estarem definidos. Ela auxilia na comparação de candidatos qualificados; porém, não transforma uma incompatibilidade de processos ou a ausência de um requisito legal em um fornecedor aceitável.
Classifique cada critério de 0 a 5, utilizando o mesmo padrão de evidência para todos os fornecedores:
- 5 — Demonstrado: A capacidade específica do projeto é totalmente suportada pelos registros, relatórios, desenhos ou plano de controle liberado aplicáveis; nenhuma ação de encerramento relevante permanece.
- 4 — Substancialmente demonstrado: As evidências específicas do projeto estão praticamente completas; resta apenas um item menor e de baixo risco, com responsável e data de vencimento definidos.
- 3 — Condicionalmente aceitável: A capacidade parece adequada, mas uma lacuna significativa na documentação, validação ou controle/propriedade deve ser sanada antes da adjudicação.
- 2 — Parcialmente apoiado: A rota proposta pode funcionar, mas múltiplas lacunas de material ou suposições não verificadas impedem a qualificação.
- 1 — Apenas reivindicado: O fornecedor apresenta uma declaração de capacidade genérica com poucas evidências específicas do projeto.
- 0 — Inaceitável: Incompatibilidade de capacidades, recusa em divulgar um controle obrigatório, requisito fundamental não atendido ou ausência de evidências utilizáveis.
Calcule os pontos ponderados como (classificação ÷ 5) × peso. Utilize classificações em números inteiros e registre as evidências ou ações pendentes que justificam cada pontuação. Este é um modelo de aquisição sugerido, não um padrão de certificação do setor; ajuste os pesos e limites antes da pontuação, caso o risco do projeto assim o exija.
| Critério de qualificação | Peso | Provas a solicitar | condição de ponto zero |
|---|---|---|---|
| Adequação do processo e DFM | 25 | Rota de moldagem específica; família de prensas; notas de DFM (Design for Manufacturing) abrangendo linha de partição, ponto de injeção, ventilação, rebarbas, contração, pós-cura e tolerâncias críticas. | O processo proposto não atende aos requisitos de geometria, tolerância, volume ou sobremoldagem. |
| Controle de qualidade e medição | 20 | Formato do primeiro artigo; método de medição; plano de controle; limites de defeito; fluxo de trabalho de não conformidade e ação corretiva | Não existe uma forma definida de inspecionar as dimensões críticas ou as características funcionais do desenho. |
| Conformidade e rastreabilidade | 15 | Escopo do relatório aplicável; declarações de compostos e pigmentos; condições de cura; rastreabilidade de lotes; avaliação de alterações documentadas. | Um requisito legal ou do cliente aplicável não foi atendido, ou o lote de produção não pode ser vinculado ao lote de material. |
| Controle de ferramentas e gestão de mudanças | 15 | Propriedade da ferramenta; local de armazenamento; identificação de cavidades; registros de manutenção; aprovação de alterações de engenharia; termos de transferência e requalificação | O fornecedor não divulgará a localização da ferramenta ou da célula de produção, nem quem controla a transferência. |
| Completude comercial | 10 | Suposições separadas para ferramentas, materiais, moldagem, acabamento, pós-cura, inspeção, embalagem e frete; Justificativa para a quantidade mínima de pedido (MOQ). | Preço em uma única linha, sem especificar material, processo, inspeção e operações secundárias. |
| Capacidade e continuidade do fornecimento | 10 | Planejamento de prensagem e cavidades; utilização realista; operação gargalo; equipamento de reserva ou plano de recuperação; estimativas de prazo de entrega. | O fornecedor não consegue explicar como o volume previsto se adequará à célula de produção designada. |
| Comunicação do projeto e controle de revisões | 5 | Responsável pelo projeto nomeado; controle de revisão de desenhos; fluxo de resposta e escalonamento; registros de aprovação por escrito. | Cotações, desenhos e amostras são emitidos sem revisão controlada. |
| Pontuação total | Decisão | Próximo passo necessário |
|---|---|---|
| 80–100 | Lista restrita qualificada | Proceda à validação por auditoria, amostragem ou lote piloto. |
| 65–79 | lista restrita condicional | Corrija as lacunas de documentação ou controle nomeadas antes da criação de ferramentas. |
| Abaixo de 65 | Não conceda ferramentas. | Substitua o fornecedor ou reinicie a qualificação técnica. |

Um valor total elevado não anula uma etapa crucial. Rejeite ou suspenda a adjudicação se o processo for inadequado, se um requisito de conformidade aplicável não for atendido, se não houver rastreabilidade de materiais ou se os termos de produção e controle de ferramentas forem descumpridos. Não permita que comunicação inadequada, preço baixo ou uma apresentação impecável da fábrica compensem essas lacunas.
O que precisa ser aprovado antes da produção em massa?
Uma amostra aprovada não é o mesmo que um processo de produção aprovado. Antes da liberação, integre a revisão do desenho, os resultados da primeira peça, o método de medição, os lotes de material, a célula de produção e o registro de embalagem em um único pacote de aprovação controlado.
Esses são controles de produção contratuais, não requisitos legais universais. Sua abrangência deve ser compatível com a função da peça, o mercado e o risco de falha.
Aprovação separada para T1, FAI e lote piloto.
São três portões diferentes. Não use a mesma etiqueta para os três.
| Estágio | O que isso prova | Saída necessária | O que isso não prova |
|---|---|---|---|
| Teste da ferramenta T1 | A capacidade da ferramenta identificada de preencher, ventilar, curar, desmoldar e produzir peças utilizáveis expõe problemas como rebarbas, contração, balanceamento de cavidades e dificuldades com as ferramentas. | Amostras de teste, registro de ferramentas e processos, resultados dimensionais preliminares por cavidade e uma lista de correções. | Aprovação de produção de rotina. As peças T1 ainda podem apresentar ajustes ou necessitar de correção em alguma ferramenta. |
| Inspeção do Primeiro Artigo (FAI) | Verificar se as peças da ferramenta, do material, do processo e da cavidade identificados atendem ao desenho aprovado e aos requisitos funcionais e estéticos acordados. | Desenho com balões, resultados dimensionais e funcionais, identificação da cavidade, referências de materiais e processos, método de medição e descrição escrita das divergências. | Produção estável na quantidade de produção, capacidade validada ou desempenho de embalagem. |
| Aprovação do lote piloto | Se a célula de produção indicada consegue reproduzir o resultado aprovado utilizando os mesmos materiais, operadores, condições de ciclo, pós-cura, inspeção e embalagem utilizados na produção. | Registro de lote, dados de rendimento e defeitos, retrabalho, balanceamento de cavidades, resultados de inspeção, rastreabilidade e produção de embalagens. | Permissão para ignorar desvios abertos ou fazer alterações não controladas após o lançamento. |
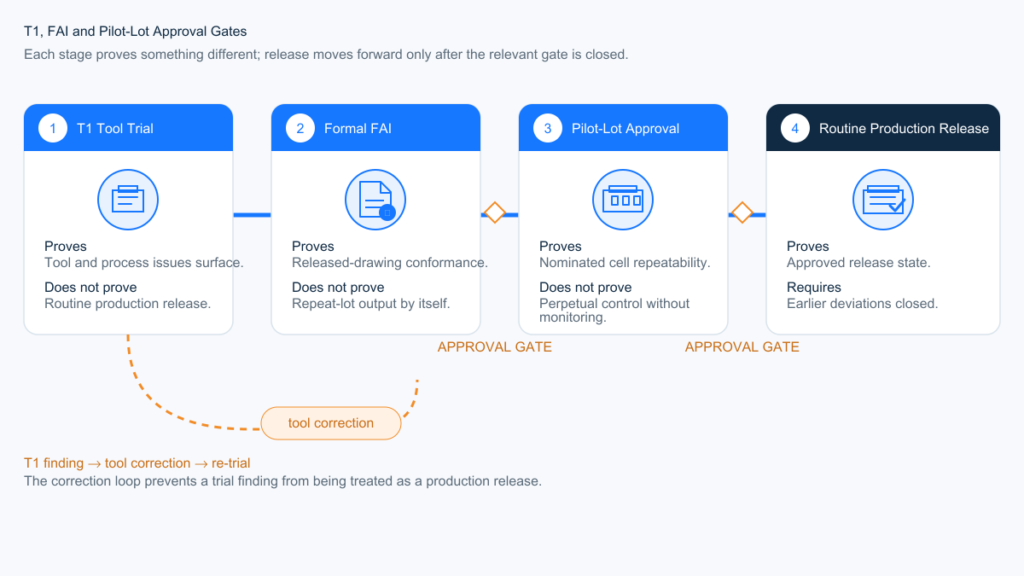
As amostras T1 podem ser usadas para FAI somente quando a ferramenta de produção, o desenho liberado, o material, o processo, a identificação de cavidades, o condicionamento, o plano de amostragem e o método de medição já atenderem aos requisitos da FAI. Caso contrário, conclua primeiro as correções da ferramenta e execute a FAI formal posteriormente.
| Controlar | Registro mínimo | Condição de aprovação | O que desencadeia a reaprovação? |
|---|---|---|---|
| Controle de alterações | Desenho liberado, especificação, lista de materiais (BOM), grau do material, referência de cor, rota de processo, local de produção, lista de ferramentas e cavidades, além de um fluxo de trabalho escrito para solicitação de alteração ao fornecedor. | Nenhuma alteração definida é implementada até que seu efeito sobre a função, dimensões, conformidade, custo e prazo de entrega seja revisado e aprovado por escrito. | Origem ou grau do material, sistema de pigmentos, química de cura, ferramenta ou cavidade, prensa ou rota de processo, local de produção, subcontratado, pós-cura, limpeza, inspeção ou alteração de embalagem, quando relevantes. |
| Inspeção do Primeiro Artigo (FAI) | Relatório referente à revisão do desenho aprovado; amostras aprovadas de cada cavidade de produção; características do balão; resultados funcionais e estéticos; registros de materiais e processos. | Os resultados atendem ao desenho e aos limites de defeitos aprovados, ou cada desvio possui uma justificativa por escrito antes da liberação da produção. | Ferramenta nova ou modificada, cavidade adicionada, reparo importante, transferência de produção, alteração de material ou processo, ou uma ação corretiva que possa afetar o encaixe, a forma ou a função. |
| Sistema de medição | Esquema de referência, dispositivo de fixação, força de contato (quando relevante), tempo de condicionamento, temperatura de medição, instrumento, estado de calibração e análise do sistema de medição para características críticas, quando justificado. | O comprador e o fornecedor acordam como cada característica crítica será medida antes da aprovação da amostra; os resultados são obtidos após as etapas especificadas de cura, pós-cura e condicionamento. | Alterações em medidores, dispositivos de fixação, software, datum, método do operador, local de inspeção ou método de condicionamento. |
| Rastreabilidade de lotes | Lotes de matéria-prima e pigmentos, lote de mistura ou dosagem, ordem de serviço, prensa e ferramenta, cavidade quando necessário, registro de cura e pós-cura, resultado da inspeção, lote de embalagem e referência de remessa. | Uma caixa de papelão enviada pode ser rastreada retroativamente até seus registros de produção e materiais, e um lote de material ou processo afetado pode ser rastreado prospectivamente até as caixas de papelão enviadas. | alterações nos registros de materiais, rotulagem, loteamento, local de produção, subcontratados, ERP ou embalagens. |
| Aprovação para produção em massa | Desenho e especificações liberados, FAI aprovado, arquivo de conformidade aplicável, amostra assinada ou padrão visual, plano de controle, critérios de defeito, aprovação da embalagem e registro do lote piloto da célula de produção designada. | O lote piloto utiliza materiais, ferramentas, processos, pós-cura, inspeção e embalagem com a mesma finalidade de produção; todas as não conformidades em aberto têm um responsável e uma resolução por escrito. | Qualquer alteração aprovada que possa afetar o ajuste, a forma, a função, a conformidade, a aparência, a rastreabilidade ou a capacidade validada. |
A FAI deve representar o processo de produção.
O FAI não deve ser proveniente de uma rota de amostragem ajustada manualmente que desaparecerá após a aprovação. Para uma ferramenta multicavidades, os resultados devem preservar a identidade de cada cavidade. Para uma peça pós-curada, as dimensões e os testes funcionais devem ser realizados na etapa acordada após a pós-cura e o condicionamento. O silicone pode deformar-se sob a força da ponta de prova, portanto, o relatório de inspeção estará incompleto se listar números, mas não o dispositivo de fixação, a referência e o método de medição.
Para nossas ferramentas LSR, definimos o nível de amostragem T1 e as características críticas antes da liberação da ferramenta e, em seguida, emitimos o relatório dimensional por cavidade com base na revisão do desenho liberada. É aqui que um método de medição não especificado se torna visível: duas peças aceitáveis podem apresentar resultados diferentes sob diferentes dispositivos de fixação ou forças de apalpador.
Uma amostra de referência continua sendo útil para avaliar cor, textura, brilho, vestígios de injeção e outros limites visuais. Ela não substitui a inspeção de primeiro grau dimensional, os testes funcionais ou um padrão de defeitos controlados. Para obter uma lista de verificação de liberação separada, use Como avaliar a qualidade da amostra antes da produção em massa.
Defina quais alterações exigem notificação.
Não utilize a expressão “sem alterações no processo” como uma frase vaga em um pedido de compra. Especifique os insumos controlados. No mínimo, revise as alterações no composto, pigmento, sistema de cura, rota de moldagem, ferramenta ou cavidade, prensa designada, local de produção, pós-cura, método de inspeção e qualquer operação terceirizada.
Nem toda alteração exige a repetição completa de todos os testes. A avaliação da alteração deve determinar se a resposta será uma revisão apenas da documentação, reinspeção parcial, nova Inspeção de Primeiro Pedido (FAI), testes de conformidade suplementares, aprovação de lote piloto ou requalificação completa.
Libere um lote piloto antes da produção em série.
O lote piloto serve de ponte entre uma amostra bem-sucedida e a produção em série. Ele deve ser produzido na célula de produção designada, com o material, os operadores, as condições de ciclo, a pós-cura, a inspeção e a embalagem pretendidos para a produção em série. Registre o rendimento real, os defeitos, o retrabalho, o balanceamento de cavidades, os resultados da inspeção e a produção de embalagens, em vez de extrapolar a partir da primeira amostra.
Não inicie a produção em massa de rotina enquanto a revisão do desenho, os desvios da FAI (Inspeção do Primeiro Candidato), o método de medição, o escopo de conformidade ou o padrão de embalagem permanecerem sem solução. Uma amostra assinada não pode, por si só, sanar essas lacunas.
Limiares de custo, quantidade mínima de encomenda e prazo de entrega
Não escolha uma fábrica pelo menor preço unitário em uma cotação simples. Escolha com base nos custos que se tornam irreversíveis após a fabricação da ferramenta.
Ao orçarmos um projeto de LSR (Laser Sinterization and Revestment), as estimativas de ferramental, cavitação e tempo de ciclo são baseadas no arquivo 3D e no volume anual. Se o volume ou a estabilidade do projeto não justificarem o uso de ferramental de injeção, comparamos a compressão em vez de forçar o projeto a seguir o caminho de ferramental mais complexo.
| Decisão | O que ele tranca | Limite |
|---|---|---|
| Rota do processo | Imprensa, trabalho, flash, automação | Indique o percurso antes de comparar preços. |
| Arquitetura da ferramenta | Número de cavidades, canal frio, ferragens de inserção | Separe o custo das ferramentas do preço da peça no orçamento. |
| Volume anual | Qual será o fator decisivo: a automação do LSR ou a flexibilidade do HCR? | Cotação com base em um volume anual realista, não em um pedido de compra para um único teste. |
| Contagem de cores | Transição, expurgo, evidências adicionais | Cada nova cor requer planejamento de troca de impressão e uma revisão documentada para verificar se as evidências de conformidade existentes ainda se aplicam. |
| Pós-cura / lavagem / acabamento 100% | Dias e trabalho que nunca aparecem no “tempo de ciclo” | Se essas linhas estiverem faltando, o prazo de entrega estará incompleto. |
| Quantidade mínima | Como a fábrica recupera a configuração e a mudança de cor | A quantidade mínima de encomenda (MOQ) deve corresponder ao seu reabastecimento real, e não a um valor padrão do catálogo. |
Uma fábrica pode apresentar um preço unitário baixo ocultando custos com aço, insertos, acabamento, pós-cura ou inspeção da primeira peça. Isso não significa que o fabricante seja mais barato, mas sim que o orçamento esteja incompleto. A discrepância fica evidente após a aprovação da amostra, quando o primeiro lote de produção exige mais mão de obra do que a amostra utilizada.
Não invente um "MOQ padrão". A compressão e a recuperação LIM são configuradas de forma diferente. Uma ferramenta HCR de uma cavidade e uma ferramenta LSR de oito cavidades não compartilham o mesmo ponto de equilíbrio econômico. Se a fábrica não puder explicar o que o MOQ está recuperando — material, mudança de cor, tempo de prensagem ou embalagem — o número se torna um valor padrão de vendas.
O prazo de entrega é uma sequência, não um slogan. O DFM (Design for Manufacturing) e a qualidade do arquivo de projeto determinam quando o projeto da ferramenta pode começar, e a fabricação da ferramenta para produção vem antes do T1 (Teste de Fabricação de Ferramentas). O T1, então, identifica as alterações na ferramenta e no processo. A Inspeção de Primeiros Passos (FAI) formal deve ser concluída com base no desenho liberado após a cura, pós-cura e condicionamento necessários; um lote piloto da célula de produção designada é produzido assim que as pendências forem resolvidas. A produção de rotina é liberada somente após essa aprovação. Se um protótipo ou ferramenta de teste for usado primeiro, a cotação e o plano de validação devem identificá-lo separadamente, pois suas amostras não substituem a FAI da ferramenta para produção. O prazo exato varia de acordo com o número de cavidades, o tipo de aço e o grau de completude dos arquivos de projeto. Uma fábrica que cota "15 dias" sem revisão do desenho está vendendo um calendário, não um plano.
Quando você deve se afastar de uma citação?
Desista se a fábrica não conseguir explicitar o processo, as evidências ou a propriedade das ferramentas.
Considere estes itens como impedimentos intransponíveis, a menos que sejam resolvidos por escrito antes da produção das ferramentas:
- A citação não menciona compressão, LIM, extrusão ou qualquer outra rota específica.
- O fornecedor não consegue demonstrar por que um arquivo de conformidade ou especificação do cliente aplicável abrange a formulação de produção, o processo, o artigo e o uso pretendido.
- O fornecedor não divulgará a localização do molde, a propriedade, a responsabilidade pela manutenção ou os direitos de transferência.
- O local de produção difere da fonte de amostra aprovada e não existe um plano controlado de transferência, validação ou requalificação.
- Tolerâncias críticas se parecem com números de plástico rígido sem nenhum método de medição.
- O preço está muito abaixo dos outros orçamentos com nomes específicos para o processo, e a fábrica não consegue explicar qual custo foi removido.
Uma amostra aceitável muitas vezes adia a decisão de abandonar o processo, mesmo que comprove apenas que uma condição específica da amostra funcionou. Ela não demonstra que os mesmos controles se manterão em produção não supervisionada, desgaste de ferramentas, trocas de lotes de pigmento e configurações repetidas. Rebarbas, odor, cor e deriva dimensional precisam de registros e critérios de aprovação; a aparência por si só não os controla.
Se você já ultrapassou a fase de avaliação do primeiro artigo e a qualidade está caindo, reabra o registro de qualificação do fornecedor e exija comprovação de que o processo e os critérios de aprovação foram seguidos. Não transforme esta página em uma investigação policial.
Você deve escolher uma fábrica nos EUA ou uma fábrica no exterior?
Escolha com base no risco do programa, não no slogan do país.
Uma fábrica nos EUA pode reduzir o atrito com o fuso horário, o tempo de frete de entrada e o custo de iterações frequentes no local. Se for necessária uma lista restrita de fábricas nos EUA, use esta. diretório de fabricantes e fornecedores de silicone Para identificar os candidatos, aplique o mesmo processo, as mesmas evidências e os mesmos critérios de controle de ferramentas descritos acima. Uma fábrica terceirizada no exterior também pode ser a escolha econômica racional para peças industriais de silicone personalizadas e outros programas OEM definidos. Nenhuma das localizações possui vantagem automática em termos de custo ou qualidade. Compare o custo total de aquisição, ferramentas, tarifas, esforço de validação, velocidade de implementação de mudanças de engenharia, capacidade produtiva e risco de continuidade do fornecimento.
Os rótulos de país são frequentemente usados como um atalho para a qualidade, mas a origem não substitui a adequação do processo. Um comerciante americano continua sendo um comerciante. Uma fábrica no exterior que controla o processo, divulga os locais de produção e de ferramentas e fornece as evidências necessárias ainda pode ser o fabricante certo. Confiança na origem, mecanismos de importação e documentação de lançamento nos EUA são decisões separadas da qualificação da fábrica.
Se o projeto for de curta duração, com muitas alterações e iterações frequentes no local, a fabricação local pode valer o investimento. Se o projeto for de uma peça estável para o consumidor final ou para um fabricante de equipamentos originais (OEM) industrial, com um desenho definido, a pergunta mais pertinente continua sendo: quem gerencia o processo e qual arquivo abrange a peça?
Que informações são necessárias antes de solicitar um orçamento?
Uma fábrica não pode escolher um processo, uma ferramenta ou um preço real com base na foto de um produto. Envie isso antes de pedir a alguém que faça uma proposta:
- Modelo STEP mais um desenho 2D com dimensões críticas, zonas de acabamento e preferência de linha de partição.
- Volume anual, quantidade inicial do pedido de compra e duração esperada do programa.
- Dureza, contagem de cores, transparência e qualquer material de inserção ou sobremoldagem.
- Condições de utilização: temperatura, contacto com alimentos/pele/líquidos, compressão, ciclos previstos.
- Requisitos do mercado de destino e do cliente; por exemplo, 21 CFR 177.2600 para um artigo aplicável nos EUA de uso repetido em contato com alimentos.
- Verifica-se se as dimensões são inspecionadas antes ou depois da pós-cura.
- Requisitos de embalagem, rotulagem e rastreabilidade de lotes
Se esses dados estiverem faltando, cada fabricante criará uma peça diferente e você terá que comparar orçamentos inventados. Use a lista de verificação acima para estruturar a solicitação de cotação. O padrão de desenho continua em vigor. Arquivos de design para peças de silicone personalizadas.
A margem de decisão é estreita. Use esta página para selecionar a fábrica. Use as páginas de processo para escolher HCR ou LSR. Use as páginas de conformidade para definir o plano de evidências. Não adjudique o fornecimento de ferramentas até que o roteiro, o escopo das evidências, o local de produção e os termos de localização e transferência das ferramentas estejam registrados na cotação ou no contrato de fornecimento.
Você tem um projeto definido? Envie o arquivo STEP, o desenho 2D, o volume anual, os requisitos de materiais e o mercado de destino através do nosso sistema. Formulário de solicitação de cotação. Antes de você se comprometer, identificaremos a rota de processo proposta, as questões técnicas em aberto e as premissas por trás das ferramentas e dos preços unitários.