Um fornecedor pode apresentar uma oficina limpa, um certificado válido e uma amostra aprovada. Nada disso prova que os mesmos controles sobreviverão à produção em massa. O verdadeiro risco surge mais tarde: lotes de materiais misturados, cura descontrolada, variação entre cavidades, retrabalho não documentado ou etapas terceirizadas.
A Inspeção de fábrica de silicone na China Portanto, deve-se acompanhar um lote de produção desde a matéria-prima recebida até o produto embalado. O objetivo não é avaliar a aparência profissional da fábrica, mas sim verificar se o processo consegue reproduzir de forma consistente os requisitos de desenho, especificação e conformidade.
Sumário executivo
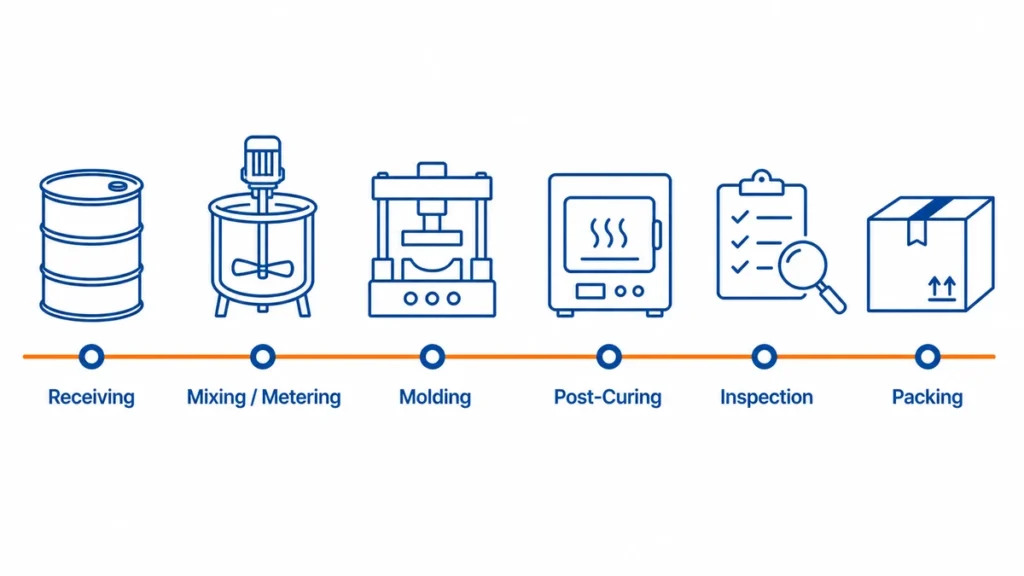
- Audite o processo, não o showroom. Acompanhe um lote real desde o recebimento da matéria-prima, passando pela mistura ou dosagem, moldagem, pós-cura, inspeção e embalagem.
- Adeque a auditoria ao processo de silicone. A moldagem por compressão HCR, a moldagem por injeção LSR, a extrusão e a sobremoldagem de silicone possuem equipamentos, pontos de controle e modos de falha diferentes.
- Considere certificados e amostras como provas complementares. A produção só deve ser liberada quando os registros, equipamentos, operadores e rastreabilidade do lote estiverem de acordo com a especificação aprovada.
O que uma inspeção em uma fábrica de silicone na China deve verificar?
Uma inspeção de fábrica deve responder a seis perguntas: O fornecedor é legalmente identificável? Ele detém ou controla o processo necessário? É possível rastrear os materiais? Os parâmetros críticos são registrados? Ele consegue detectar peças não conformes? Ele controla o trabalho terceirizado?
| Área de auditoria | Provas a solicitar | O que as provas devem comprovar |
|---|---|---|
| Identidade empresarial e funções de transação | Licença comercial, endereço do local e mapa da entidade legal | O vendedor contratual, o beneficiário, o exportador e o fabricante efetivo são identificados e seus respectivos relacionamentos são divulgados. |
| Propriedade do processo | Lista de equipamentos, descrição da oficina, registros de manutenção | O processo descrito é realizado no local auditado ou divulgado como subcontratado. |
| Controle de materiais | Lista de fornecedores, TDS/SDS, registro de entrada, etiqueta de lote, ficha de lote | O composto utilizado na produção pode ser rastreado até um material e lote aprovados. |
| Controle de processo | Instruções de trabalho, folha de parâmetros, registro da primeira peça, inspeção de patrulha | Os operadores trabalham dentro de uma janela de processo definida, em vez de trabalharem com base na memória. |
| Verificação do produto | Desenho, plano de controle, lista de instrumentos de medição, relatório de inspeção, padrão de defeitos | Os métodos de inspeção correspondem aos requisitos do produto e ao risco de medição. |
| Ação corretiva | Relatório de não conformidade, análise da causa raiz, evidências de encerramento de CAPA | A fábrica apresenta defeitos e altera o processo em vez de apenas classificar as peças. |
Não comece com uma lista de verificação genérica para auditoria. Comece com o desenho do produto, a aplicação, o volume anual, o mercado-alvo e os riscos de falha conhecidos. colher de silicone para bebê e um teclado de silicone industrial não devem receber o mesmo plano de auditoria.
Como verificar a identidade legal de uma fábrica chinesa?
Comece com o nome legal chinês do fornecedor e o Código Unificado de Crédito Social de 18 dígitos. Pesquise ambos nos bancos de dados oficiais da China. Sistema Nacional de Divulgação de Informações de Crédito Empresarial, Em seguida, compare o resultado com a licença comercial e os documentos comerciais que lhe foram fornecidos.
O objetivo não é comprovar a capacidade de produção a partir de um registro. Trata-se de estabelecer qual entidade jurídica é responsável pelo contrato, pagamento, produção, registros de qualidade e declaração de exportação.
| Verificar | Evidências para comparação | O que precisa ser esclarecido? |
|---|---|---|
| Pessoa jurídica | Nome da empresa chinesa e Código Unificado de Crédito Social | O nome comercial em inglês não pode ser associado à entidade chinesa registrada. |
| Status do registro | Situação atual no sistema público oficial | A empresa foi desregistrada, teve seu registro revogado, foi suspensa ou apresentou alguma anomalia na lista de empresas registradas. |
| Endereço registrado | Licença comercial, registro público, orçamento e contrato. | O endereço registrado difere do local apresentado como sendo a fábrica. |
| Escopo de negócios | Registro público | O escopo indica apenas atividades de comercialização ou consultoria, enquanto o fornecedor alega ser o fabricante. |
| Partes responsáveis | Emissor da cotação, vendedor do contrato, beneficiário bancário, exportador e operador da fábrica | Diversas entidades estão envolvidas, mas seus papéis não foram divulgados. |
| Titular do certificado | Relatórios ISO e de testes de produtos | O nome ou local do certificado não corresponde à entidade fabricante ou ao local auditado. |
| Selo da empresa | Nome legal chinês no contrato e carimbo da empresa | O nome do selo difere da entidade contratante ou é utilizado apenas um carimbo pessoal. |
| Registro de crédito público | Declarações anuais, notificações de operação anormal e listas de violações graves. | Documentação em falta, anomalias não resolvidas ou situação jurídica inconsistente com a explicação do fornecedor. |
Associe a Licença Comercial ao Site.
Solicite a apresentação da licença comercial original ou de uma licença eletrônica verificável. Compare o nome da empresa em chinês, o Código Unificado de Crédito Social, o representante legal, o status de registro, o endereço registrado e o escopo de negócios com o registro oficial.
O endereço registrado pode ser legitimamente diferente do endereço de produção. O fornecedor pode operar em instalações alugadas ou utilizar uma entidade de exportação separada. Não rejeite o fornecedor apenas porque os endereços ou entidades são diferentes. Exija que a relação seja divulgada e comprovada por um contrato de locação, registro de empresa do grupo, contrato de subempreitada ou outro documento verificável.
Em seguida, confirme se o local de produção real é o mesmo local abrangido pela auditoria. Uma licença comercial válida para um escritório não comprova que a moldagem, a pós-cura, a impressão ou a inspeção ocorram no local indicado durante a visita.
Mapear todas as entidades na transação
Indique a entidade jurídica responsável por cada etapa:
- Emitir a cotação.
- Assinatura do contrato de venda ou de fornecimento de ferramentas.
- Recebimento do pagamento.
- Ser proprietário ou operador da fábrica.
- Comprando o material de silicone.
- Possuir certificação ISO.
- Emissão de registros de qualidade e declarações de conformidade.
- Exportando a remessa.
Essas funções não precisam pertencer a uma única empresa. Uma empresa comercial, uma fábrica afiliada e uma entidade exportadora podem formar um acordo de fornecimento legítimo. O risco surge quando o acordo é oculto, o fabricante não pode ser identificado ou o contrato não oferece controle sobre materiais, processos, subcontratação e ações corretivas.
Tratar os dados de registro como uma ferramenta de triagem
O fato de a empresa atuar no ramo de manufatura não comprova que ela possua os equipamentos necessários. Um histórico limpo não garante a qualidade do produto. Por outro lado, uma notificação de operação anormal registrada no passado não desqualifica automaticamente um fornecedor, desde que o problema tenha sido resolvido e a justificativa esteja documentada.
Utilize a verificação da entidade jurídica para estabelecer a responsabilidade. Em seguida, verifique a capacidade de fabricação por meio de equipamentos, produção em andamento, rastreabilidade de materiais, registros de processos e testes de produtos.
Uma auditoria de fábrica é o mesmo que uma inspeção de produto?
Não. Uma auditoria de fábrica avalia se o sistema de produção é eficiente. Uma inspeção de produto verifica se um lote específico está em conformidade. Os compradores frequentemente combinam as duas e acabam adquirindo uma versão inferior de ambas.
| Atividade | Pergunta principal | Melhor momento | Saída típica |
|---|---|---|---|
| Auditoria de qualificação de fornecedores | Esta fábrica consegue executar o processo necessário? | Antes da criação de ferramentas ou da nomeação | Lacunas de capacidade e decisão de aprovação |
| Auditoria de processos | Os controles críticos estão funcionando na linha de produção? | Teste piloto ou produção inicial em massa | Resultados por etapa do processo |
| Inspeção pré-embarque | Este lote de produção atende às especificações divulgadas? | Após a produção e antes do envio | Aceitação ou rejeição do lote |
| Auditoria social ou ambiental | O local atende aos requisitos trabalhistas, de segurança ou ambientais? | Com base na política do comprador e no risco da cadeia de suprimentos | Relatório de conformidade separado |
Uma inspeção pré-embarque bem-sucedida não pode corrigir um processo de moldagem deficiente. Ela apenas coleta amostras do que o processo já produziu. Por outro lado, um certificado ISO 9001 não comprova que o lote recebido esteja de acordo com o desenho.
Que documentos você deve revisar antes da visita?
Solicite a documentação antes de reservar viagens ou designar um inspetor terceirizado. Arquivos ausentes ou inconsistentes são um sinal de alerta de que os mesmos controles podem não estar funcionando de forma confiável na linha de produção.
Pedir:
- Pacote de pessoa jurídica: Licença comercial, endereço de fabricação e a relação entre o vendedor do contrato, o beneficiário, o exportador e a fábrica.
- Pacote do produto lançado: Revisão do desenho, características críticas para a qualidade, lista de materiais e grau de silicone aprovado.
- Pacote de materiais: Ficha Técnica (TDS), Ficha de Dados de Segurança (SDS), certificado de análise, fornecedor homologado e formato de identificação do lote.
- Pacote de controle de processos: Fluxograma do processo, plano de controle, instruções de trabalho, padrão de inspeção, lista de instrumentos de medição e status de calibração.
- Processo externo e pacote QMS: Subcontratados divulgados, certificados relevantes e exemplos recentes de não conformidades e ações corretivas e preventivas (CAPA).
- Pacote de capacidade: máquinas, cavidades ativas, tempo de ciclo validado, turnos, tempo de atividade, rendimento na primeira passagem e dados de gargalo a jusante.
Analise o escopo cuidadosamente. Um certificado para “comercialização e venda de produtos de silicone” não é equivalente à certificação de moldagem de silicone no local auditado. ISO 9001 Define um quadro de gestão da qualidade; não aprova um material, processo ou produto acabado específico.
A fábrica realmente consegue executar seu processo de fabricação de silicone?
A auditoria deve corresponder ao processo descrito no orçamento. "Moldagem de silicone" é um termo muito amplo para ser útil.
| Processo | Equipamentos e controles para verificação | Evidências adequadas | Lacuna comum na auditoria |
|---|---|---|---|
| Moldagem por compressão HCR/HTV | Laminador de dois rolos ou área de mistura controlada, pesagem de materiais, prensas hidráulicas, controle de temperatura do molde | Ficha de lote, registro de mistura, receita de prensagem, aprovação da primeira peça | A formulação ou a adição de agentes de cura dependem da memória do operador. |
| Moldagem por injeção de LSR | Bombas de tambor A/B, sistema de dosagem, misturador, sistema de canais frios, molde aquecido, alimentação controlada de material | Registro de lote de material, histórico de alarmes de dosagem, receita da máquina, relatório de cavidades | A fábrica possui máquinas de injeção, mas não um sistema de dosagem de LSR validado. |
| extrusão de silicone | Extrusora, controle de matriz, linha de cura contínua, puxador e monitoramento dimensional. | Registro de velocidade da linha, configurações de cura, registro de dimensões em processo | As dimensões são verificadas somente após a conclusão de um carretel longo. |
| sobremoldagem de silicone | Preparação do substrato, fixação do inserto, controle de adesão, prevenção de contaminação | Lote de substrato aprovado, registro de pré-tratamento, teste de adesão | O tratamento com primer ou plasma é terceirizado ou não possui controle de tempo. |
| Operações secundárias | Corte, impressão, revestimento, colagem, montagem, pós-cura | Instruções de trabalho, limite de amostra, registro de lote | A moldagem principal é controlada, mas os defeitos de aparência se originam em etapas posteriores do processo. |
Percorra a linha de produção na ordem correta. Não deixe que o responsável escolha apenas a máquina mais limpa. Compare o número da máquina, o número do molde, a identificação da cavidade e o lote do material na linha com os registros apresentados na sala de reuniões.
Como verificar a capacidade de produção e os gargalos?
Não aceite um valor de capacidade mensal sem o seu cálculo. Recrie a estimativa com base no tempo operacional programado, no tempo de ciclo validado, nas cavidades ativas, na disponibilidade do equipamento, no rendimento da primeira passagem e na capacidade de cada operação subsequente.
Utilize dois cálculos básicos:
Produção bruta de moldagem = tempo operacional programado ÷ tempo de ciclo validado × número de cavidades ativas
Produção comercializável = produção bruta de moldagem × fator de tempo de atividade comprovado × rendimento na primeira passagem
O resultado não é a capacidade final da fábrica. A capacidade efetiva do sistema é a menor capacidade comercializável entre as etapas de moldagem, pós-cura, acabamento, processamento secundário, inspeção e embalagem.
Exemplo de cálculo de capacidade
O exemplo a seguir ilustra o método; não se trata de um parâmetro de referência para a produção de silicone.
| Entrada | Valor de exemplo |
|---|---|
| Tempo de moldagem programado | 8 horas, ou 28.800 segundos |
| Tempo de ciclo validado | 60 segundos |
| Cavidades ativas | 2 |
| Produção bruta | 960 peças por turno |
| Fator de tempo de atividade demonstrado | 85% |
| rendimento de primeira passagem | 95% |
| Produção comercializável estimada | Aproximadamente 775 peças por turno |
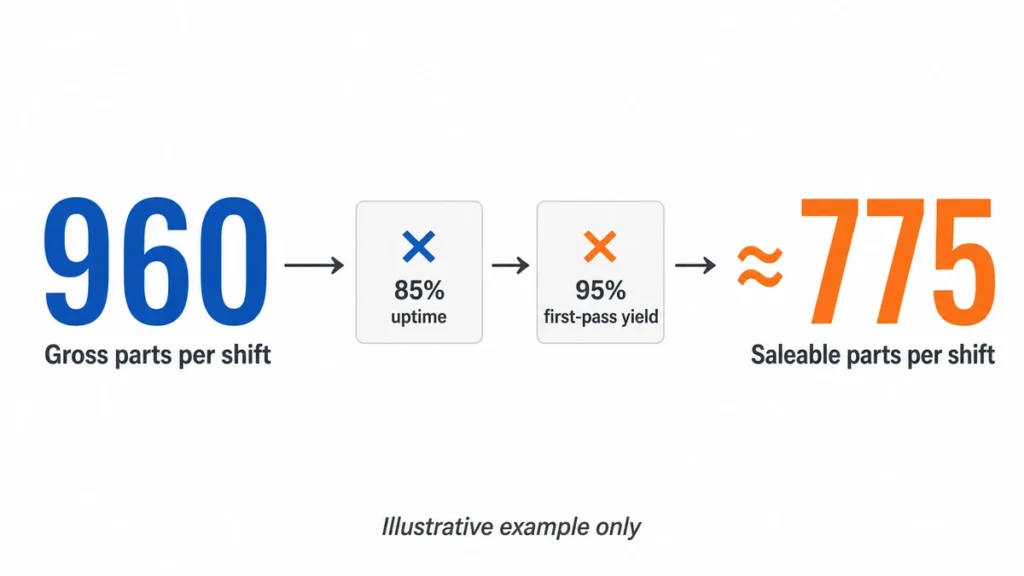
Uma cotação baseada apenas em 960 peças por turno ignora o tempo de inatividade e as peças rejeitadas. A estimativa de 775 peças ainda está incompleta até que a fábrica comprove que os processos de pós-cura, acabamento, inspeção e embalagem conseguem processar pelo menos o mesmo volume.
Não copie os fatores de exemplo para uma avaliação de fornecedores. Utilize os registros da fábrica referentes a produtos, moldes, máquinas e condições de produção comparáveis.
Verificar cada entrada no chão de fábrica
| entrada de capacidade | Evidências para verificar | Exagero comum |
|---|---|---|
| Horário de funcionamento programado | Plano de turnos, dimensionamento de pessoal, calendário de máquinas, cronograma de manutenção | Todas as horas do calendário são consideradas tempo de produção. |
| Tempo de ciclo | Receita da máquina divulgada e estudo de tempos durante a produção estável. | O ciclo de melhor observação é usado em vez do ciclo de produção repetível. |
| Cavidades ativas | Desenho do molde, identificação das cavidades, registro de cavidades bloqueadas, rendimento em nível de cavidade. | A contagem nominal de cavidades é utilizada mesmo quando uma cavidade está desativada. |
| Disponibilidade de equipamentos | Registro de tempo de inatividade, histórico de manutenção, histórico de trocas de ferramentas | O cálculo pressupõe um tempo de atividade de 100%. |
| rendimento de primeira passagem | Relatório de lote mostrando as peças boas antes do retrabalho ou da triagem. | A quantidade final embalada é apresentada como rendimento de primeira passagem. |
| Disponibilidade de mão de obra | Matriz de competências, plano de pessoal, frequência real por turno | Presume-se que o trabalho manual de aparar ou inspecionar seja ilimitado. |
| Recursos compartilhados | Cronograma de produção para prensas, fornos, equipamentos de inspeção e operadores. | A mesma capacidade de máquina ou forno é garantida para vários programas. |
| Operações subcontratadas | Capacidade do fornecedor, tempo de espera na fila, tempo de transporte, inspeção de entrada | O prazo de processamento externo não está incluído no cálculo. |
Observe o ciclo após o processo atingir a produção estável. Um único ciclo rápido durante uma auditoria não é uma base válida para avaliar a capacidade. Compare a observação com vários lotes recentes e investigue qualquer diferença significativa.
Encontre a restrição externa à máquina de moldagem.
Muitas vezes, os projetos com silicone aparentam ter capacidade de prensagem suficiente, enquanto uma operação subsequente controla a produção real.
| Etapa do processo | Unidade de capacidade a ser calculada | Evidências de gargalo |
|---|---|---|
| Preparação do material | Quilogramas ou lotes por turno | Tempo limitado de mistura, estação de pesagem, tempo de retenção do material ou troca de cores. |
| Moldagem | Boa quantidade de peças por máquina e molde por turno | Ciclo longo, cavidades desativadas, limpeza de moldes, rebarbas ou tempo de inatividade não planejado. |
| Pós-cura | Peças qualificadas por carga de forno e cargas por dia | Volume útil do forno, padrão de carregamento, tempo de aquecimento e resfriamento, ventilação ou segregação de lotes |
| Aparar ou remover rebarbas | Número de peças aceitas por operador ou máquina por turno | Trabalho manual, linhas de separação complexas, defeitos secundários ou fila de retrabalho. |
| Impressão, revestimento ou colagem | Número de peças aceitas por linha ou subcontratado por dia | Contagem de dispositivos de fixação, tempo de secagem ou cura, rejeições por adesão ou tempo de espera na fila externa. |
| Inspeção | Peças ou lotes liberados por turno | Testes funcionais longos, número limitado de dispositivos calibrados, inspeção 100% ou tempo de espera em laboratório. |
| Embalagem | Unidades finalizadas por linha por turno | Montagem de múltiplos componentes, etiquetagem, verificação de contagem ou embalagem personalizada. |
Calcule cada etapa na mesma unidade e período de tempo. Se a moldagem puder produzir 10.000 peças aceitáveis por semana, mas o fluxo validado de pós-cura e acabamento puder liberar apenas 7.000, a capacidade semanal verificada é de 7.000 — e não 10.000.
Testar a capacidade em relação ao plano de encomendas real.
A aprovação da capacidade deve estar vinculada a um SKU definido, molde, quantidade, prazo de entrega e carga de máquinas concorrentes. Solicite à fábrica que forneça:
- Demanda semanal ou mensal do produto auditado.
- Alocação de máquinas e moldes.
- Carga atual comprometida de outros clientes.
- Turnos planejados, operadores e projeções de horas extras.
- Tempo de troca e manutenção preventiva.
- Rendimento esperado na primeira passagem e taxa de retrabalho.
- Capacidade de pós-cura e todos os processos secundários.
- Restrições relacionadas a feriados, mão de obra, subcontratação e materiais.
- Máquina de reserva, reparo de moldes e plano de contingência para interrupções.
Utilize uma tabela de demanda versus capacidade em vez de uma porcentagem única. O pedido confirmado deve estar dentro da capacidade de venda demonstrada, após uma reserva acordada para variações e tempo de inatividade. A reserva deve refletir o risco do produto, a maturidade do processo e a tolerância de entrega; ela não deve ser substituída por uma porcentagem universal.
Sinais de alerta de capacidade
- A capacidade é apresentada apenas como uma estimativa de vendas mensais.
- O cálculo pressupõe que todas as máquinas funcionem em cada hora programada.
- As cavidades nominais são contadas sem verificar cavidades bloqueadas ou instáveis.
- Sucata, triagem e retrabalho estão excluídos.
- A mesma prensa, forno, dispositivo ou operador é alocado para pedidos sobrepostos.
- A capacidade de pós-cura, corte, impressão, inspeção ou embalagem não é calculada.
- O trabalho extraordinário é considerado como capacidade base permanente.
- Um novo molde recebe a mesma capacidade de produção e tempo de ciclo de um produto não relacionado.
- O fornecedor pode mostrar o equipamento, mas não os registros de produção recentes.
- O gargalo depende de um subcontratado não divulgado.
Uma lacuna de capacidade nem sempre exige a rejeição do fornecedor. Exige, sim, um plano de recuperação com data definida, equipamentos e mão de obra identificados, um teste validado e evidências de que a capacidade adicional não compromete o controle do processo.
Pontos de auditoria do processo de moldagem de silicone, desde o recebimento da matéria-prima até o lote embalado.
Como verificar a rastreabilidade do material de silicone?
Selecione uma caixa de papelão embalada ou um recipiente de produto em processo e trace sua cadeia de produção. A cadeia deve ir do lote acabado ao lote de moldagem, máquina, molde, cavidade (quando aplicável), operador, lote de matéria-prima, lote de pigmento ou masterbatch e sistema de cura.
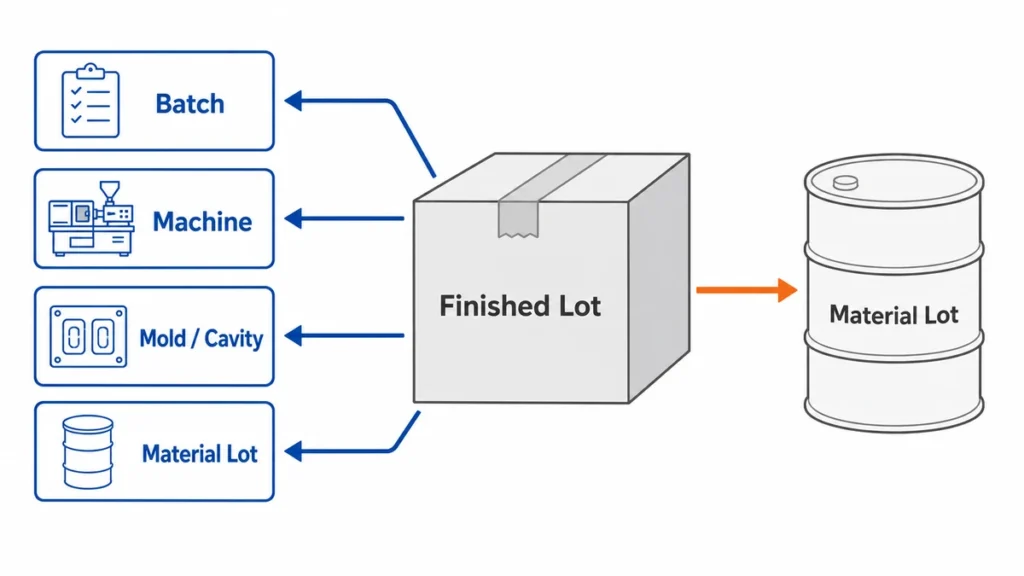
Em seguida, inverta o teste. Selecione um lote de matéria-prima do estoque e pergunte onde ele foi consumido. Um sistema de rastreabilidade que funciona apenas em uma direção é incompleto.
Verifique os seguintes controles:
- As etiquetas recebidas permanecem anexadas ou são transferidas para etiquetas internas controladas.
- Os materiais liberados, em quarentena e rejeitados são fisicamente separados.
- O prazo de validade e as condições de armazenamento devem seguir as instruções do fornecedor do material.
- Os equipamentos de pesagem são identificados e calibrados.
- O composto HCR misto possui um ID de lote e um tempo de retenção controlado.
- Os componentes LSR A/B permanecem emparelhados e protegidos contra contaminação.
- Pigmentos, aditivos e agentes de ligação estão incluídos no registro do lote.
- Os resíduos de silicone curado não são tratados como o material termoplástico reciclado. O silicone é um termofixo e não pode simplesmente ser derretido novamente no mesmo processo.
Para aplicações regulamentadas, a rastreabilidade dos materiais é apenas uma das camadas de aprovação. O limite de conformidade específico do produto é definido abaixo.
Onde termina essa auditoria de fábrica para produtos regulamentados?
Esta auditoria pode determinar se um fornecedor controla seu processo de fabricação de silicone. Ela não pode, por si só, estabelecer que um dispositivo médico, artigo em contato com alimentos, produto infantil, componente automotivo ou outro produto regulamentado esteja em conformidade com a lei.
Os requisitos aplicáveis dependem do produto final, da finalidade de uso, das condições de contato, do grupo de usuários, da classificação de risco, do mercado de destino e do papel do fornecedor na cadeia de suprimentos regulamentada. Rótulos de materiais como “grau médico”, “grau alimentício” ou “aprovado pelo FDA” não definem esse escopo.
| Categoria de produto | O que esta auditoria de fábrica abrange | Camada adicional específica do produto |
|---|---|---|
| Produtos de silicone para o consumidor em geral | Entidade jurídica, identidade material, controle de processos, rastreabilidade, inspeção, embalagem e controle de mudanças. | Restrições químicas para o mercado de destino, rotulagem, segurança mecânica e normas específicas do produto |
| Artigos em contato com alimentos | Controle de formulação, prevenção de contaminação, pós-cura quando especificado, rastreabilidade de lotes e correspondência entre relatório e material. | Tipo de alimento a que se destina, tempo e temperatura de contato, migração ou extraíveis do produto acabado, requisitos de declaração e regras de contato com alimentos específicas do mercado. |
| Produtos para bebês e crianças | Controle de materiais, estabilidade da moldagem, controle de peças pequenas ou de montagem, limpeza e rastreabilidade. | Requisitos baseados na função real do produto, faixa etária, uso previsto, riscos mecânicos, limites químicos, migração, rotulagem e mercado. |
| Dispositivos médicos ou componentes de dispositivos médicos | Material controlado, rota de produção validada, rastreabilidade, controles de limpeza, não conformidades, CAPA e notificação de alterações. | Classificação de dispositivos, SGQ regulamentar, gestão de riscos, avaliação biológica, validação de processos, controles de salas limpas ou de bioburden, validação de esterilização e documentação técnica, quando aplicável. |
| Componentes automotivos | Capacidade do processo, controle de cavidades, medição, rastreabilidade, capacidade, manutenção e controle de alterações de engenharia. | Requisitos específicos do cliente, IATF 16949 (quando aplicável), APQP/PPAP, características especiais, MSA, SPC e aprovação de peças de produção. |
| Componentes farmacêuticos ou de bioprocessos | Controle de materiais e lotes, limpeza, pós-processamento, inspeção, embalagem e controle de alterações. | Estratégia para substâncias extraíveis e lixiviáveis, testes farmacopeicos ou específicos da aplicação, validação de limpeza, validação de processo e qualificação do cliente. |
| Componentes elétricos ou eletrônicos | Identidade do material, dimensões, estabilidade da moldagem, controle de contaminação e controle de alterações do fornecedor. | Requisitos específicos do produto em relação à segurança elétrica, inflamabilidade, substâncias restritas, exposição ambiental e certificação. |
O uso pretendido determina o escopo da conformidade.
Antes de definir o plano de auditoria, documente:
- Seja o item de silicone matéria-prima, componente moldado, acessório ou produto acabado.
- A função do produto e seu uso razoavelmente previsível.
- Os países ou regiões de destino.
- Considerações sobre a faixa etária dos usuários e usuários vulneráveis.
- Contato com alimentos, pele, tecidos, fluidos, medicamentos ou meios de processamento.
- Duração do contato, temperatura, pressão e condições de uso repetido.
- Se o produto é fornecido estéril ou se será esterilizado posteriormente.
- Prazo de validade e ciclos de reutilização exigidos.
- O fabricante legal, proprietário das especificações e parte responsável pela liberação regulamentar.
O fornecedor não deve selecionar um programa de testes apenas com base no nome do produto. Um tubo de silicone usado em um dispensador de bebidas, uma linha de transferência laboratorial e um sistema de condução de fluidos médicos podem parecer semelhantes, mas ter requisitos de comprovação e validação diferentes.
Limite de contato com alimentos
Para artigos de borracha de uso repetido nos EUA, 21 CFR 177.2600 pode fazer parte da avaliação aplicável. Para produtos colocados no mercado da UE, o quadro pode incluir Regulamento (CE) n.º 1935/2004 e BPF para contato com alimentos sob Regulamento (CE) n.º 2023/2006, juntamente com quaisquer requisitos específicos do material ou requisitos nacionais aplicáveis.
A auditoria de fábrica deve verificar se a formulação testada corresponde ao processo atual de silicone, pigmento, aditivo, impressão, revestimento e pós-cura. Ela não substitui a avaliação do produto final em relação ao alimento pretendido, à temperatura, à duração e às condições de uso repetido.
Limite de Dispositivos Médicos
Esta lista de verificação não se trata de uma auditoria de certificação de dispositivos médicos. Dependendo da função do fornecedor e do mercado-alvo, a qualificação pode exigir um sistema de gestão da qualidade para dispositivos médicos, como por exemplo: ISO 13485, gestão de riscos sob ISO 14971, avaliação biológica, processos especiais validados, ambientes controlados, registros de dispositivos ou lotes, tratamento de reclamações e controles regulatórios específicos do mercado.
Um certificado de resina ou um ISO 10993 Um relatório de testes não torna automaticamente a peça final de "grau médico". O relatório deve estar relacionado à formulação final, corantes, aditivos, processamento, limpeza, esterilização, tipo de contato, duração do contato e avaliação de risco do dispositivo.
Se o fornecedor de silicone fabricar apenas um componente, o fabricante legal ainda precisará definir os requisitos críticos e incorporar os controles do fornecedor ao sistema de gerenciamento de riscos e qualidade do dispositivo.
Aplicações Automotivas e Outras Validadas
Para programas automotivos, uma auditoria geral da ISO 9001 pode ser insuficiente. O cliente pode exigir IATF 16949, evidências APQP/PPAP, controle de características especiais, análise do sistema de medição, controle estatístico de processo, capacidade aprovada e notificação formal de mudança.
Aplicações farmacêuticas, de bioprocessos, aeroespaciais, de segurança elétrica e outras aplicações validadas necessitam de seus próprios planos de qualificação. Não estenda uma aprovação de uma aplicação para outra apenas porque a qualidade da silicone base ou o processo de moldagem parecem semelhantes.
Mantenha três decisões separadas.
Registre três conclusões independentes:
- Capacidade de produção: O site consegue executar repetidamente o processo de silicone especificado?
- Validação do produto: O produto definido atende ao desenho, à função e ao plano de testes aprovado?
- Comunicado regulamentar: As evidências são suficientes para o uso pretendido e para o mercado de destino?
Uma fábrica pode ser capaz de produzir mesmo que o dossiê regulatório esteja incompleto. Uma amostra testada pode estar em conformidade mesmo que o processo de produção permaneça sem controle. Nenhum dos resultados deve aprovar automaticamente o outro.
O que você deve verificar durante a mistura, moldagem e pós-cura?
A questão crucial não é se a fábrica possui uma folha de parâmetros. É se os valores liberados são visíveis, registrados, protegidos contra alterações acidentais e vinculados ao lote de produção.
Composição de HCR e HTV
Para obter borracha de alta consistência, inspecione a pesagem, a sequência de mistura, a condição dos cilindros, a dispersão dos pigmentos, o controle do agente de cura e a identificação do lote. Pergunte como a fábrica previne a contaminação cruzada entre cores, formulações e sistemas de cura com peróxido ou platina.
As equipes frequentemente subestimam essa etapa porque o composto misturado parece uniforme. Variações podem surgir posteriormente como alterações de cor, odor, inconsistências na cura, defeitos na superfície ou propriedades físicas instáveis entre lotes.
Dosagem e Injeção de LSR
Para borracha de silicone líquida, inspecione o suprimento de material A/B, o sistema de bomba e dosagem, o misturador, a unidade de injeção, o sistema de canais frios, o molde aquecido e o histórico de alarmes. Confirme se a receita da máquina identifica a pressão de injeção, a velocidade, a temperatura do molde, o tempo de cura e outros parâmetros relevantes para o processo validado.
Não aceite uma captura de tela de uma única receita como prova de controle. Compare as configurações atuais da máquina com a receita aprovada e o registro de produção. Pergunte quem pode alterar os parâmetros e como as divergências são analisadas.
Pós-cura
A pós-cura deve estar relacionada à formulação do material, à aplicação do produto, à geometria da peça e aos requisitos de validação ou teste. Ela não é automaticamente necessária para todas as peças de silicone, e uma receita universal de temperatura e tempo não é confiável.
Inspecione a identificação do forno, a uniformidade da temperatura ou os registros de verificação, a disposição da carga, o tamanho do lote, o controle do temporizador, a ventilação e os registros do lote pós-cura. A sobrecarga de um forno pode alterar o fluxo de ar e o comportamento do aquecimento, mesmo quando o ponto de ajuste permanece inalterado.
Como auditar moldes e controle de cavidades?
A amostra aprovada pode mascarar variações na cavidade. Um molde com múltiplas cavidades pode produzir peças aceitáveis em uma cavidade e rebarbas recorrentes, falhas de injeção ou desvios dimensionais em outra.
Verificar:
- Identificação única de moldes e ferramentas.
- Identificação de cavidades nas peças ou nos registros de inspeção, sempre que possível.
- Frequência de manutenção preventiva baseada em ciclos ou condição.
- Histórico de manutenção de respiros, linhas de junção, canais de alimentação, ejetores e superfícies texturizadas.
- Aprovação da primeira peça após configuração, reparo ou alteração de parâmetros.
- Dados dimensionais ou de defeitos específicos da cavidade para características críticas.
- Controle de armazenamento e registro de propriedade de ferramentas financiadas pelo cliente.
Solicite o último reparo realizado no molde e, em seguida, inspecione a área afetada na ferramenta ou peça. Isso conecta a documentação à evidência física. Um registro de manutenção com entradas repetidas de "molde limpo", mas sem defeito, ação ou verificação, é evidência administrativa, não evidência de processo.
Que testes de produtos você deveria presenciar?
Os métodos de teste devem ser derivados do desenho, da avaliação de riscos, da regulamentação aplicável ou de um plano de controle acordado. Mais testes não significam automaticamente um melhor controle.
| Exigência | Possível método ou equipamento | Foco da auditoria |
|---|---|---|
| Dimensões | Paquímetro, micrômetro, calibrador de pinos, projetor de perfil, máquina de medição por coordenadas (MMC), dispositivo personalizado | Datum, fixação, força de contato, condicionamento da amostra e resolução do medidor corretos. |
| Dureza Shore | ASTM D2240 ou ISO 48-4 método com durômetro adequado | Espessura da amostra, superfície de apoio, tempo de permanência, local do teste e calibração. |
| Resistência à tração e alongamento | ASTM D412 ou ISO 37 | Preparação da amostra de teste, medição da espessura, velocidade e vinculação de lotes. |
| Conjunto de compressão | ASTM D395 ou ISO 815-1 | Compressão, temperatura, duração, tempo de recuperação e geometria da amostra. |
| Cor | Amostra limite aprovada ou espectrofotômetro | Condições de iluminação, configurações do instrumento, critério ΔE (se especificado) e histórico da amostra. |
| Aparência | Placa de defeitos e padrão visual | Distância de visualização, iluminação, zonas de defeito e classificação Crítico/Grave/Menor. |
| Substâncias em contato com alimentos ou substâncias restritas | Laboratório externo qualificado que utiliza o método específico do mercado | Identidade da amostra, escopo do relatório, correspondência da formulação, data e autenticidade do relatório. |
| Desempenho funcional | Teste de fixação ou montagem específico do produto | Carga, número de ciclos, vazamento, força de tração, condição de vedação ou temperatura de uso, conforme aplicável. |
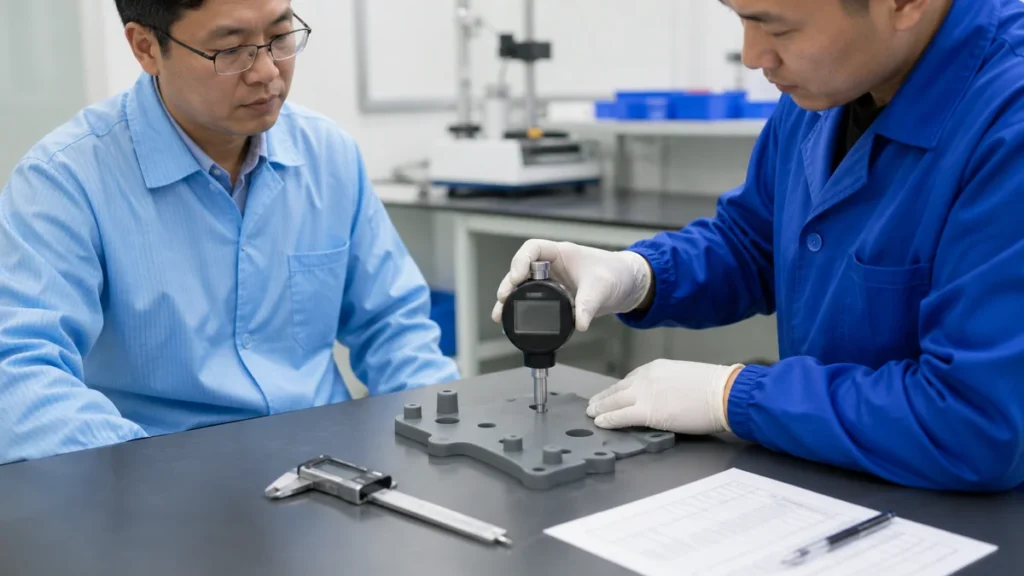
Peças de silicone macio são fáceis de medir incorretamente. Força excessiva aplicada com o paquímetro pode comprimir a peça e gerar um resultado falso. Peças de paredes finas podem exigir um dispositivo de fixação, um método óptico ou uma força de medição claramente definida. Se os inspetores não conseguirem reproduzir a mesma leitura, o limite de aceitação não está operacional.
Acompanhe pelo menos um teste, desde a configuração até o registro do resultado. Em seguida, escolha uma segunda amostra. Amostras pré-posicionadas demonstram que o equipamento é capaz de produzir um número; elas não comprovam que a inspeção de rotina é controlada.
Como deve ser utilizada a amostragem AQL?
Utilize a amostragem por lote somente após a definição dos defeitos, o nível de inspeção, o plano de amostragem e os critérios de aceitação serem acordados. ISO 2859-1:2026 Fornece esquemas de amostragem indexados por AQL para inspeção por atributos. Não define quais devem ser seus limites Críticos, Maiores e Menores.
Não deixe que o AQL substitua o controle de processo. A amostragem pode não detectar defeitos de baixa frequência, lotes mistos e problemas específicos de cavidades. Características críticas para a segurança, regulamentação ou funcionamento podem exigir controles mais rigorosos, validação de processo, prevenção de erros ou inspeção ISO 100% com um método validado.
Durante a auditoria, verifique se a fábrica:
- Define o lote antes da amostragem.
- Seleciona amostras aleatoriamente entre caixas, tempos de produção e cavidades, quando relevante.
- Separa defeitos críticos, graves e leves.
- Registra a contagem real de defeitos em vez de apenas "Aprovado".“
- Aplica o número de aceitação/rejeição acordado.
- Possui um plano de ação para lotes rejeitados.
Uma fábrica que separa um lote defeituoso sem investigar a causa da falha na moldagem ou no manuseio apenas conteve o lote, em vez de corrigir o processo.
Como identificar a subcontratação oculta?
Compare as capacidades declaradas com os equipamentos, a equipe, o trabalho em andamento, as conexões de serviços públicos e os registros de produção. Se o fornecedor alega realizar internamente impressão, revestimento, ferramentas, testes de laboratório e embalagem, cada processo deve deixar evidências físicas e documentais.
Faça essas perguntas diretamente:
- Quais operações partem deste local?
- Quem aprova os subcontratados?
- Como os materiais e lotes são identificados durante a transferência?
- Quais especificações e amostras são enviadas ao subcontratado?
- Como são inspecionadas as peças subcontratadas recebidas?
- O subcontratado pode alterar materiais, tinta, primer, adesivo ou parâmetros do processo?
- O comprador é notificado antes de qualquer alteração no processo ou no local?
A terceirização não é automaticamente uma rejeição. O risco reside na terceirização não divulgada ou descontrolada. Processos secundários frequentemente introduzem defeitos após uma peça moldada aceitável já ter passado pela oficina principal.
Como as alterações de engenharia devem ser controladas?
Antes do início da produção em massa, defina a configuração de produção aprovada. A configuração base deve identificar o local de fabricação legal, a revisão do desenho, a formulação do silicone, o fornecedor do material, o sistema de cores, o molde e as cavidades, o tipo de máquina ou processo, a janela de processo principal, a pós-cura, as operações secundárias, o método de inspeção, a embalagem e os subcontratados aprovados.
Uma alteração não é aceitável simplesmente porque a peça final ainda se parece com a amostra aprovada. O fornecedor deve avaliar, documentar, validar e obter a aprovação necessária antes de implementar qualquer alteração que possa afetar a forma, o encaixe, a função, a conformidade, a rastreabilidade, a capacidade ou a durabilidade.
Defina quais alterações exigem notificação.
| Alteração proposta | revisão de impacto mínimo | Evidências típicas antes da liberação |
|---|---|---|
| Grau de silicone, fornecedor, formulação ou sistema de cura | Propriedades físicas, conformidade, cor, odor, comportamento de cura, adesão e desempenho a longo prazo. | Fichas técnicas/fichas de segurança/certificados de análise atualizados, dados comparativos de testes, novos testes de conformidade (quando aplicável) e amostras aprovadas. |
| Pigmento, masterbatch, aditivo, tinta, primer, adesivo ou revestimento | Cor, migração ou substâncias restritas, adesão, inibição da cura, aparência e envelhecimento. | Identificação de materiais, relatório de ensaio, resultados de adesão ou durabilidade e lista de materiais atualizada. |
| Reparo de molde, nova cavidade, substituição de inserto ou transferência de ferramental | Dimensões, flash, ventilação, textura, equilíbrio da cavidade e intercambiabilidade. | Registro de reparo, relatório dimensional por cavidade afetada, amostras da primeira peça e comprovação de capacidade, quando necessário. |
| Máquina, linha, rota de processo ou local de produção | Janela de processo, equivalência de equipamentos, capacidade, risco de contaminação e rastreabilidade. | Registro de testes, comparação de parâmetros, inspeção do primeiro artigo e requalificação do local ou do processo. |
| Ciclo de cura ou condição pós-cura | Propriedades físicas, odor ou compostos voláteis, dimensões, aparência e conformidade. | Estudo de parâmetros aprovado, registro de forno ou equipamento, repetição de testes físicos ou de conformidade, conforme aplicável. |
| processo secundário ou subcontratado | Identidade do material, controle de processos, logística, inspeção de recebimento e responsabilidade. | Qualificação de subcontratados, teste de processo, amostra aprovada, plano de controle e fluxo de rastreabilidade |
| Método de inspeção, dispositivo de fixação, software ou limite de aceitação | Correlação de medição, repetibilidade, falsa aceitação e comparabilidade histórica. | Correlação de métodos, estudo de medidores quando apropriado, instruções de inspeção revisadas e aprovação de novos limites. |
| Material de embalagem ou método de embalagem | Deformação, contaminação, rotulagem, precisão da contagem, danos no transporte e armazenamento em prateleira. | Teste de embalagem, comprovação de transporte ou compressão, quando necessário, rótulo aprovado e especificação de embalagem atualizada. |
A exigência de notificação deve constar no acordo de qualidade, nos termos de compra, nas notas de desenho ou no manual do fornecedor. A aprovação verbal de um comprador ou engenheiro não deve substituir uma liberação documentada.
Utilize um fluxo de trabalho de mudança controlada.
- Envie a solicitação de alteração. Registre a condição atual, a condição proposta, o motivo, os produtos, locais, ferramentas e materiais afetados, bem como a data prevista para a implementação.
- Avalie o risco. Analise a forma, o ajuste, a função, a conformidade, a rastreabilidade do material, a estabilidade do processo, a capacidade, o custo, o prazo de entrega, as peças de reposição e o estoque existente.
- Defina o plano de validação. Indique quais amostras, cavidades, quantidade de produção, testes, documentos e critérios de aceitação são necessários.
- Realize o teste em condições de produção. Utilize o material, a máquina, o molde, os operadores, os processos secundários e o método de inspeção pretendidos — e não uma rota de amostragem exclusivamente laboratorial.
- Analisar evidências objetivas. Dependendo do risco, isso pode incluir inspeção do primeiro artigo, layout dimensional, teste de propriedades físicas, teste funcional, teste de conformidade, dados de capacidade ou um teste de produção com o cliente.
- Obtenha aprovação por escrito. Não libere a alteração com base apenas na aparência da amostra ou na pressão do cronograma.
- Atualizar documentos controlados. Revise o desenho, a lista de materiais, o fluxograma do processo, o plano de controle, as instruções de trabalho, o padrão de inspeção, a especificação da embalagem e os registros de fornecedores aprovados, conforme aplicável.
- Defina o ponto efetivo. Identifique o primeiro lote de material afetado, o lote de produção, a data, a máquina, o molde, a cavidade e a remessa. Separe as configurações antigas das novas.
- Acompanhe os primeiros lotes de produção. Aplique inspeções reforçadas ou verificações de acompanhamento definidas até que a alteração demonstre um desempenho estável.
Separar alterações permanentes de desvios temporários.
Um desvio temporário deve indicar:
- O requisito exato que está sendo dispensado.
- A justificativa técnica e a avaliação de riscos.
- A quantidade, o lote, o pedido de compra e a remessa afetados.
- O confinamento e a inspeção adicional são necessários.
- A autoridade de aprovação.
- A data de início e a data de expiração.
- O plano é retornar ao processo de liberação.
Não permita que uma norma de desvio expirada se torne o novo padrão de produção. Desvios repetidos para o mesmo problema indicam que o processo ou especificação de referência precisa de correção formal.
Verificar o controle de alterações durante a auditoria
Não revise apenas o procedimento de controle de alterações. Selecione um reparo de molde recente, uma substituição de material, um ajuste de processo ou uma mudança de subcontratado e acompanhe todo o fluxo de trabalho.
Comparar:
- Etiquetas de materiais atuais com a lista de materiais aprovada.
- Receitas de máquinas com registros de parâmetros liberados.
- Histórico de manutenção do molde com dados de inspeção da cavidade.
- Registros de compras com as listas aprovadas de matéria-prima e subcontratados.
- Desenhos e instruções de trabalho atuais na linha com a revisão principal.
- Relatórios de conformidade com o material, cor, revestimento e local de fabricação reais.
- Registros de remessas antes e depois da data de vigência da alteração.
A ausência de uma assinatura representa uma lacuna na documentação. Uma alteração em materiais, instalações, ferramentas ou processos que entra em produção sem análise de risco e aprovação rastreável constitui uma falha de controle em nível sistêmico.
Quais são os principais sinais de alerta?
Os sinais de alerta mais fortes são as contradições entre os registros e a realidade da produção.
- O nome ou endereço da empresa certificadora não corresponde ao local auditado.
- O silicone de grau aprovado não está presente no estoque de materiais.
- Os sacos ou tambores de material apresentam etiquetas de lote ausentes, danificadas ou substituídas.
- Os operadores não conseguem identificar a revisão atual do desenho ou a instrução de trabalho.
- As configurações da máquina diferem da receita divulgada sem aprovação prévia para alterações.
- Os relatórios de inspeção contêm valores idênticos repetidos ou apenas notas de aprovado/reprovado.
- Os rótulos de calibração estão vencidos ou os medidores não possuem um ID exclusivo.
- O material rejeitado é armazenado ao lado do material liberado, sem controle físico.
- Um molde multicavidades não apresenta defeitos ou dados de medição em nível de cavidade.
- Os registros pós-cura mostram um ponto de ajuste, mas não o lote, a carga, a duração ou o forno reais.
- O volume de produção excede a capacidade suportada pelas máquinas, tempo de ciclo, cavidades, turnos e rendimento.
- O fornecedor recusa o acesso a uma área de produção relevante para o processo cotado.
Um sinal de alerta isolado pode ter uma explicação razoável. Vários sinais de alerta relacionados devem desencadear uma investigação mais aprofundada em nível de sistema, em vez de ações corretivas separadas. Por exemplo, a ausência de identificação de cavidades, registros de medição idênticos e reclamações repetidas de excesso de material indicam um controle deficiente de cavidades, e não um erro isolado de inspeção.
Um Plano Prático de Auditoria de Um Dia
| Tempo | Atividade | Saída necessária |
|---|---|---|
| 09:00–09:20 | Reunião de abertura e verificação da personalidade jurídica | Nome legal em chinês, Código Unificado de Crédito Social, site e funções da transação confirmados. |
| 09:20–10:10 | Revisão de documentos | Revisão do desenho, material, plano de controle, certificados e questões em aberto identificadas. |
| 10:10–11:20 | Rastreabilidade de materiais e produção | Um lote vivo rastreado desde o armazenamento, mistura ou dosagem, moldagem e processo de fabricação. |
| 11:20–12:00 | Verificação de capacidade e gargalos | A produção comercializável é reconstruída a partir do tempo de ciclo, cavidades ativas, rendimento e restrições subsequentes. |
| 13:00–13:40 | Revisão de ferramentas e manutenção | Verificação da identificação do molde, controle de cavidades, histórico de reparos e manutenção da máquina. |
| 13:40–14:10 | Amostragem de alterações de engenharia | Uma alteração recente em materiais, moldes, processos ou subcontratados foi rastreada até a aprovação e o primeiro lote afetado. |
| 14:10–14:55 | Testemunha de laboratório e inspeção | Testes selecionados foram repetidos em amostras escolhidas pelo auditor. |
| 14:55–15:30 | Rastreabilidade de embalagem, armazenamento e envio | Identidade do lote acabado, controle de status e especificação de embalagem verificados |
| 15:30–16:15 | Revisão de não conformidades e ações corretivas e preventivas (CAPA) | Um defeito real rastreado desde a detecção até a ação corretiva verificada. |
| 16:15–17:00 | Reunião de encerramento | Resultados classificados por risco, proprietário, evidência e data de vencimento. |
Este cronograma é um ponto de partida. Produtos médicos, automotivos, de alto volume com múltiplas cavidades ou rigorosamente regulamentados exigem uma auditoria mais aprofundada, específica para cada produto e processo.
Inspetor rastreando um lote de silicone moldado desde o rótulo da caixa até o lote de matéria-prima.
Inspetor rastreando um lote de silicone moldado desde o rótulo da caixa até o lote de matéria-prima.
O que deve acontecer após a auditoria?
Emita os resultados com base no risco, e não na facilidade com que podem ser resolvidos.
Uma descoberta útil contém quatro partes:
- O requisito: desenho, especificação, procedimento, regulamento ou critério de auditoria acordado.
- A evidência objetiva: número de registro, máquina, lote, cavidade, amostra ou condição observada.
- O risco: consequência relacionada ao produto, à conformidade, à rastreabilidade, à entrega ou ao controle de mudanças.
- A resposta necessária inclui: contenção, causa raiz, ação corretiva, responsável, prazo e método de verificação.
Não feche uma ocorrência apenas porque a fábrica carregou um novo procedimento. Verifique se a ação chegou ao chão de fábrica. Consulte um lote posterior, um registro revisado, a prática do operador ou repita o teste.
A aprovação de fornecedores deve utilizar etapas de liberação explícitas. Não permita que uma alta pontuação total na auditoria compense uma falha crítica.
Como o fornecedor deve ser classificado após a auditoria?
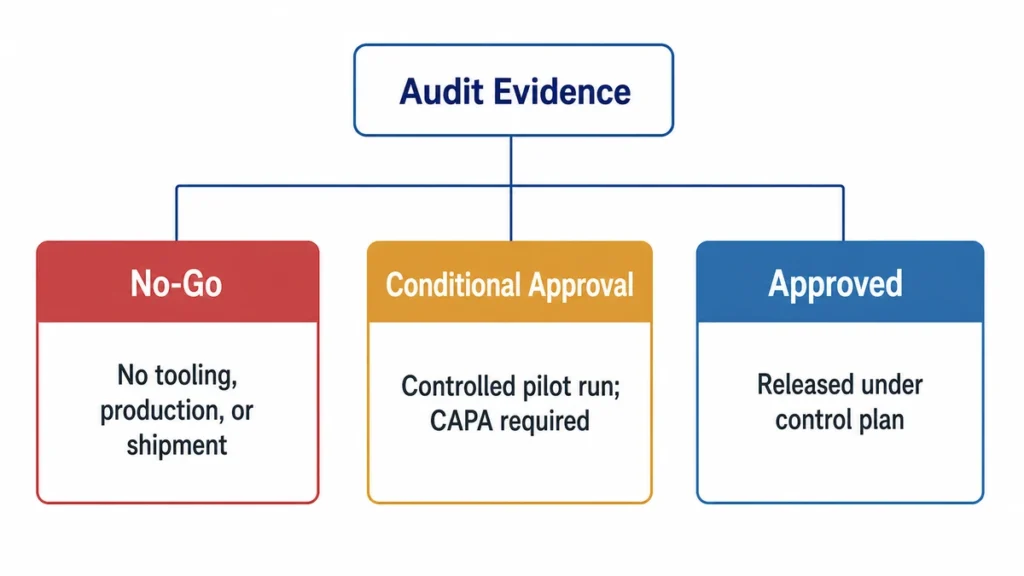
Classifique o fornecedor como Não vai., Aprovação condicional, ou Aprovado. Baseie a decisão no risco e em evidências objetivas, não na quantidade de achados menores. Utilize as mesmas evidências posteriormente, quando você escolha um fabricante de silicone para ferramentas ou produção em massa.
| Decisão | Condições típicas | Próximo passo permitido | É necessário apresentar provas. |
|---|---|---|---|
| Não vai. | Não foi possível identificar o fabricante ou local de produção legal; o processo necessário não está disponível; o material não pode ser rastreado; os registros ou relatórios parecem falsificados; o processo crítico está oculto ou descontrolado; o requisito regulamentar ou de segurança crítica não foi atendido. | Não libere ferramentas, produção em massa ou remessa. A requalificação é necessária antes do compromisso comercial. | Registros legais e do local verificados, rastreabilidade corrigida, produção testemunhada, testes repetidos ou uma auditoria de acompanhamento, dependendo da falha. |
| Aprovação condicional | O processo principal está disponível, mas ainda existem lacunas corrigíveis na documentação, calibração, padrões de defeitos, treinamento, comprovação de capacidade, manutenção ou conclusão de ações corretivas e preventivas (CAPA). | A fabricação de ferramentas ou um teste piloto controlado só podem prosseguir se os riscos em aberto forem cobertos por controles escritos. A produção em massa irrestrita não está autorizada. | Identificação do responsável, ação de contenção, causa raiz, ação corretiva, prazo e evidências de encerramento são revisados antes do ponto de liberação relevante. |
| Aprovado | As entidades legais e os locais de produção são divulgados; a rastreabilidade da matéria-prima ao lote acabado funciona; os parâmetros do processo, ferramentas, inspeção, subcontratação, controle de alterações e capacidade são comprovados por registros atuais. | Prossiga para a etapa aprovada, conforme o plano de controle e a frequência de monitoramento acordados. | Relatório de auditoria assinado, especificação aprovada, plano de controle liberado, registros de suporte atuais e requisitos de notificação de alteração documentados. |
As condições de não-conformidade anulam a pontuação da auditoria.
Um fornecedor deve permanecer inapto se uma condição crítica puder afetar a segurança do produto, a conformidade regulatória, a identidade do material, a propriedade do processo ou a responsabilidade. Uma pontuação na lista de verificação 95% não compensa um lote de silicone não rastreável, um relatório de laboratório falsificado ou um local de moldagem não divulgado.
Um "não aprovado" nem sempre significa rejeição permanente. Significa que o comprador não pode liberar a próxima etapa comercial ou de produção até que o problema crítico seja corrigido e verificado de forma independente.
A aprovação condicional deve ser específica para cada etapa.
Não utilize “aprovado condicionalmente” como um status vago. Especifique exatamente o que é permitido:
- Aprovado apenas para cotação.
- Autorizado a fabricar ferramentas.
- Aprovado para um período de teste piloto limitado.
- Aprovado para produção em massa com inspeção reforçada.
- Autorizado o envio de um lote definido.
Cada condição requer um responsável, data de vencimento, ação de contenção e método de encerramento. Se a data de vencimento ultrapassar ou se o fornecedor alterar o material, o processo, o local ou o subcontratado, a aprovação deverá ser revista.
Aprovado não significa liberação descontrolada.
A aprovação aplica-se a uma combinação definida de entidade jurídica, local de fabricação, material, revisão de desenho, ferramentas, processo, subcontratados e aplicação alvo. Uma alteração em qualquer elemento crítico pode exigir notificação, revisão, novas amostras, repetição de testes ou reauditoria.
A aprovação do fornecedor é um processo separado da liberação do lote. Uma fábrica aprovada ainda pode produzir um lote rejeitado, e uma amostra conforme não qualifica, por si só, uma fábrica não controlada.
Limite de Liberação Final
Antes da próxima produção, consolide as evidências da auditoria em um único arquivo de aprovação controlado. Este arquivo deve identificar:
- Entidade jurídica e local de fabricação aprovados.
- O desenho aprovado, a lista de materiais, o tipo de silicone, a cor e o sistema de cura.
- As ferramentas aprovadas, as cavidades ativas, o processo de fabricação, os controles principais e os métodos de inspeção.
- Capacidade verificada, subcontratados divulgados, embalagem e rota de rastreabilidade.
- A base de conformidade aplicável, as amostras aprovadas, o CAPA em aberto e os requisitos de notificação de alterações.
Não inicie a produção quando esses elementos existirem apenas como orçamentos, amostras, certificados e registros de oficina separados, que não podem ser vinculados à mesma configuração do produto. As aprovações da fábrica, do produto e das normas regulatórias devem permanecer decisões separadas, mas todas as três devem se referir à mesma versão controlada.