Большинство покупателей присылают нам STEP-файл и ожидают узнать цену. На самом деле их интересует, можно ли изготовить деталь, с какой точностью и в каком темпе. Ответы на эти три вопроса содержатся не в геометрии, а в примечаниях, которые обычно отсутствуют.
Мы цитируем силиконовые детали на заказ Каждую неделю, и закономерность неизменна: неполные проектные файлы для силиконовых деталей, изготовленных на заказ, не приводят к отказу на этапе составления сметы. Они приводят к отказу на этапе изготовления первого образца, после того как сталь уже вырезана. К тому времени решение уже не за вами. Это либо модификация инструмента, либо перерасчет стоимости, либо новая вставка.
Это пакет документов, который мы запрашиваем, и решения, которые должны быть приняты по каждому из них. Это один и тот же пакет независимо от того, является ли деталь детской ложкой для кормления, кухонным ковриком, промышленным уплотнением или формованной вставкой. Меняется лишь то, какой файл несет наибольший риск.
В тех случаях, когда в этой статье приводятся числовые данные — диапазоны усадки, начальные допуски, графики постполимеризации, пределы смещения вставок — они получены из наших собственных разработок и данных о первых образцах в рамках программ по изготовлению силиконовых оснасток на заказ, которые мы проводим внутри компании с 2012 года, а не из опубликованных таблиц. Указанные стандарты и правила перечислены в разделе «Источники» в конце статьи.
Управляющее резюме
- Геометрия — самая дешевая часть пакета. Файл STEP отвечает на вопрос, существует ли заданная форма. Твердость, система отверждения, цветовой эталон и соответствие стандартам определяют цену, время цикла и объем документации.
- Компенсацию за усадку получает тот, кто занимается распиловкой стали. Применение в САПР позволяет устранить единственный оставшийся после первых циклов спекания рычаг, в результате чего деталь получается вдвое меньшего размера, чем нужно.
- Жесткий допуск — это самая дорогая линия на чертеже. Затраты приходятся на проверку и утилизацию, а не на саму полость. Один общий класс плюс короткий критический список превосходят M2 во всех отношениях, почти всегда.
- Риск меняется вместе с семейством продуктов; список файлов — нет. Программы для детских товаров и кухонной утвари не соответствуют требованиям и не проходят проверку на соответствие цветовой гамме. Промышленные программы не соответствуют требованиям по классу допуска и данным для вставки.
- В вышеперечисленном нет ничего необычного, о чем стоило бы просить. Это всего лишь одна доработка чертежа, и это дешевле, чем одна модификация инструмента.
Неполный пакет файлов не останавливает проект. Он позволяет проекту продолжаться на основе предположений. Инструмент проектируется исходя из того значения, которое нам показалось наиболее вероятным, первый образец сравнивается с тем, о чем каждая сторона помнит, что договорилась, а исправление вносится после резки стали. В этом и заключается весь аргумент в пользу того, чтобы потратить полдня на файлы перед отправкой. Пересмотр чертежа стоит вам полдня. Перерезка полости, новая вставка или повторная проверка на соответствие стоят денег, которые никогда не были заложены в бюджет проекта, и обычно это также занимает недели.
Что должны содержать проектные файлы для изготовления силиконовых деталей на заказ?
Шесть предметов. Если их меньше, кто-то будет гадать за вас, и эта догадка в итоге окажется в стали.
| Файл | Предпочтительный формат | Решение о закрытии | Нужна точная смета? |
|---|---|---|---|
| 3D-модель | STEP (предпочтительно AP242, принимается AP214) или собственный SolidWorks/Fusion. | Геометрия полостей, количество полостей, технологичность проектирования (DFM). | Да |
| 2D-рисунок | PDF плюс DWG или DXF | Что будет принято при проверке? | Да |
| Примечание о материалах и процессе | Блок с названием чертежа или форма запроса коммерческого предложения. | Состав, твердость, система отверждения, постполимеризация | Да |
| Цветовая справка | Код Pantone или RAL, а также физический образец. | Основа для утверждения мастербатча и цвета | Да, для цветных деталей. |
| Маркировка произведений искусства | AI, EPS или векторный PDF, шрифты с контурами | Способ печати, система чернил, размер трафарета или тампона. | Да, если напечатано или выгравировано. |
| Данные вставки или сопрягаемой детали | Чертеж STEP плюс, указан материал. | Формование методом наплавления, способ склеивания, контрольные метки | Да, для деталей, отлитых под давлением. |
Файл STL сам по себе дает лишь приблизительное представление о возможности применения и примерный диапазон размеров оснастки. И ничего больше. Сетка не имеет точных радиусов и четкого определения тонкостенных участков, а именно эти характеристики определяют, порвется ли край при извлечении из формы.
Какой файл чаще всего дает сбой, в зависимости от семейства продуктов?
Шесть перечисленных выше пунктов остаются неизменными. Тот, который исключается, предсказуем и зависит от того, что вы готовите.
| Семейство продуктов | Файл чаще всего отсутствует или имеет слабые файлы. | Во сколько обходится его отсутствие | Типичный класс допуска |
|---|---|---|---|
| Детские товары и принадлежности для кормления (слюнявчики, ложки, тарелки, прорезыватели для зубов) | Заявление о соответствии и физический образец цвета | Неправильное семейство компонентов, повторное тестирование, повторное утверждение цвета после изготовления оснастки. | M3, с M2 на присосках и уплотнительных элементах |
| Кухонная и кондитерская утварь (коврики, лопатки, контейнеры, крышки) | Условия эксплуатации и твердость с допустимыми отклонениями | Состав, который не выдерживает высоких температур в печи или кажется неприятным на ощупь. | от М3 до М4 |
| Промышленные детали (уплотнения, прокладки, клавиатуры, трубки, втулки) | Двумерный чертеж с указанным классом допуска и вставками данных. | Модификация инструмента после изготовления первого изделия; утечка или несоответствие размеров в процессе эксплуатации. | M2, M1 только по диаметрам уплотнения |
| Рекламная и фирменная продукция (браслеты, этикетки, футляры) | Векторные изображения с контурными шрифтами и цветом Pantone для каждого элемента. | Повторная печать, отслоение чернил, видимое изменение цвета между партиями. | от М3 до М4 |
| Формы и сложная геометрия для извлечения изделий из форм. | 3D-модель в окончательных размерах, а также инструкция по извлечению из формы. | Разорванные губы, застрявшие кариозные полости, перепроектирование прикуса с расколом. | M3, плотно прилегает только к функциональным размерам полости. |
Практическим следствием этого является то, что одна и та же недостающая строка имеет разную цену в зависимости от семьи. силиконовые детские товары, Обычно допустимы небольшие отклонения, в то время как соблюдение установленных норм не подлежит обсуждению. силиконовые кухонные принадлежности, При выборе рабочей температуры состав определяется до того, как начинает иметь значение геометрия. В случае промышленного уплотнения порядок обратный.
Какой формат файла следует отправлять: STEP, STL или собственный формат САПР?
Отправьте файл STEP в качестве рабочего файла, исходный файл САПР — в качестве резервной копии, файл STL — только в качестве визуального эталона. Экспортируйте AP242 туда, где его поддерживает ваша САПР — это текущий протокол, который может передавать данные о допусках и аннотациях, а не только о форме. AP214 остается полностью работоспособным; AP203 теряет цвет.
| Формат | Что сохранилось после экспорта? | Используйте его для |
|---|---|---|
| ШАГ AP242 (или AP214) | Твердые тела, точные радиусы, структура сборки, цвет; AP242 также содержит семантический PMI и допуски. | Проектирование инструментов, обработка полостей, анализ DFM (технологичность для производства). |
| Встроенные CAD-функции (SLDPRT, F3D) | История функций, редактируемые параметры | Изменения в конструкции соединений в процессе проектирования с учетом технологичности производства. |
| ИГЕС | Поверхности, иногда с зазорами. | Только для устаревших файлов; ожидайте время на восстановление. |
| DWG / DXF | 2D-профили и размеры | Вырубка, экструзионные профили, контуры прокладок. |
| STL / 3MF | Треугольная оболочка | Визуальное подтверждение, печатные прототипы |
Инженеры часто забывают об одной детали: экспорт в миллиметрах, одно водонепроницаемое твердое тело на деталь, начало координат на базовой грани или оси симметрии. В результате экспорта остаются скрытые элементы и лишние конструкционные тела, что обходится нам в день до начала проектирования с учетом технологичности производства (DFM).
Если вы все еще не определились с выбором между формованным и напечатанным силиконом, то следует помнить, что геометрические ограничения различаются, поэтому подготовьте файл для того маршрута, который вы собираетесь использовать, а не для обоих вариантов. 3D-печать силиконом допускает геометрические формы, которые не допускает формование, и обратное также верно.
Что должен показывать двухмерный чертеж?
Модель показывает, что представляет собой деталь. Чертеж показывает, что будет принято. Это разные документы, и только один из них используется отделом контроля качества.
Силиконовый чертеж — это не пластиковый чертеж с измененными линиями материала. Деталь деформируется при измерении, некоторые ее размеры меняются под давлением зажима, а наиболее важные ее элементы обычно самые мягкие. Это меняет то, что должно быть изображено на листе.
- Разделы, охватывающие все функциональные особенности. Вид в разрезе через каждую уплотнительную кромку, переход стенки, подрез и углубление для вставки. Толщина стенки, которая существует только в модели, является наиболее распространенной причиной вопросов, связанных с DFM (проектированием с учетом технологичности).
- Базовые точки, на которых фактически может быть расположена мягкая деталь. Выберите жесткую поверхность или формованный выступ. Тонкий фланец, используемый в качестве базовой точки А, будет перемещаться в приспособлении, и каждый размер, привязанный к нему, будет наследовать это перемещение.
- Размеры определяются функциональностью, а не всем подряд. Каждый заданный вами размер — это размер, который кто-то измерит и может отклонить. Поверхности подгонки, геометрия уплотнения, расположение отверстий и общая габаритная часть: для всего этого необходимы числовые значения. Для эстетических радиусов — нет.
- Свободное государство или закрепленное, указано явно. Для трубок, прокладок, мембран и крышек укажите, относится ли размер к изделиям без ограничений или к изделиям, указанным в спецификации. Без этого внутренний диаметр не является спецификацией.
- Блок допусков, а не разрозненные допуски. Общий класс в блоке, краткий список критических размеров на видах и размеры замыкания, отмеченные таким образом, чтобы их можно было считывать относительно полосы замыкания.
- Заголовочный блок, описывающий процесс. Состав и технология, твердость с допуском, система отверждения, последующее отверждение, цветовая гамма и соответствие стандартам. Чертеж передается между отделами; электронное письмо с запросом предложений — нет.
- Разметка изображения относительно заданной точки отсчета. Расположение, размер и ориентация логотипа должны быть указаны на рисунке, даже если изображение поставляется в виде отдельного векторного файла.
- Единицы измерения, шкала, письмо-подтверждение и дата. Указаны миллиметры, если не указано иное, и одно письмо с исправлениями, предоставленное модели и эскизу.
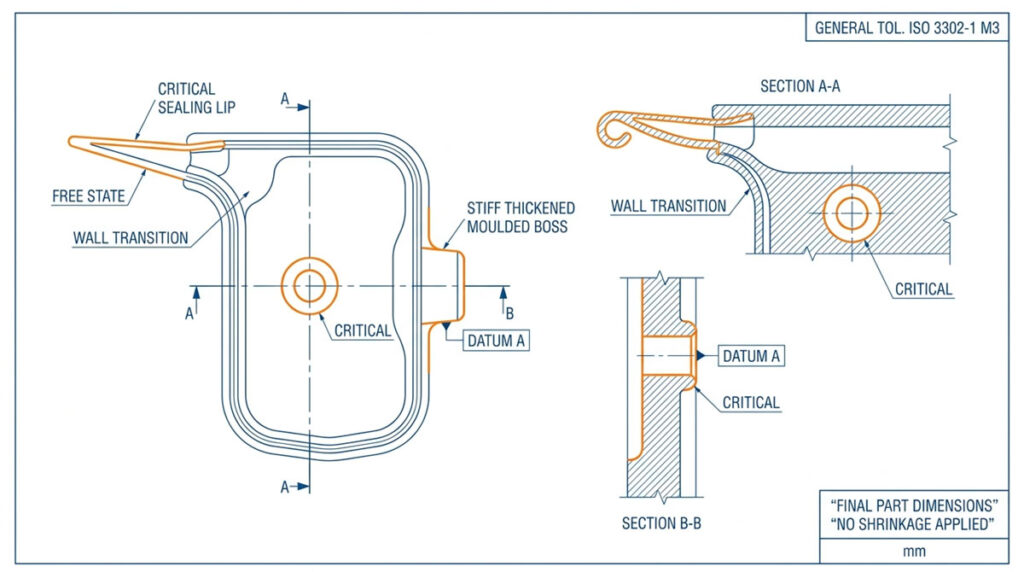
То, что следует исключить, имеет почти такое же значение. Полная геометрическая точность изготовления детали из эластомера воспринимается как строгость, но влияет на стоимость, поскольку требования к плоскостности и параллельности, предъявляемые к обработанному металлу, не могут быть соблюдены для материала, который сохраняет форму в течение нескольких часов после извлечения из формы. Жесткие допуски профиля на декоративных поверхностях имеют тот же эффект. Если элемент не обеспечивает герметичность, фиксацию или сопряжение с чем-либо, ему не требуется допуск жестче, чем стандартный.
Если у вас есть модель, но нет чертежа, пришлите модель и сообщите об этом. Мы подготовим на её основе чертеж, и после вашего утверждения он станет эталонным для проверки всего проекта. Не работает подход «даже без чертежа», потому что тогда первый образец будет оцениваться по тому, о чём каждая из сторон помнит договорённость.
Почему модель должна сохранять окончательные размеры детали?
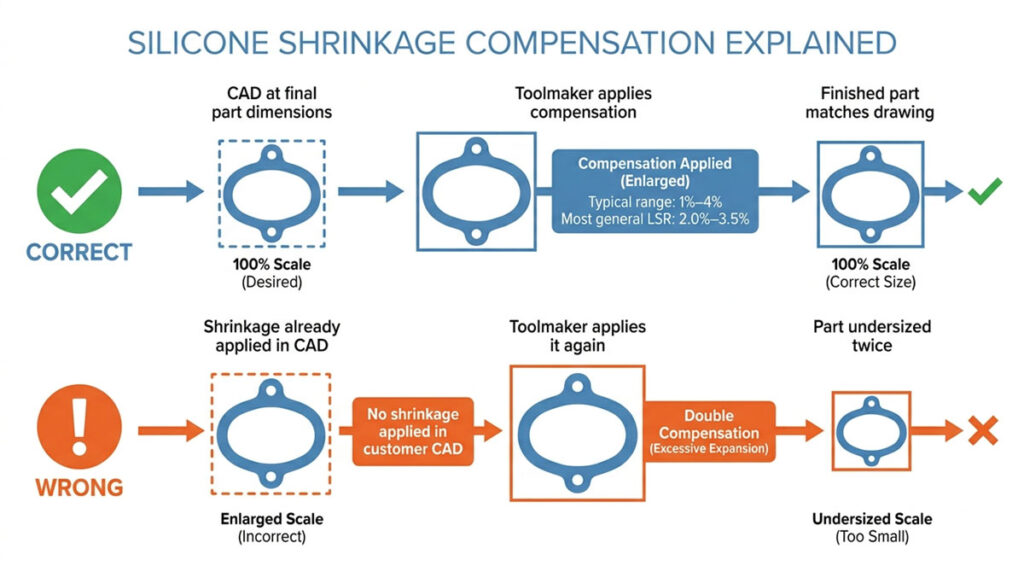
Поскольку мы применяем компенсацию усадки к стали, и если вы уже применили её, деталь получится вдвое меньше нужного размера.
Силикон сжимается в процессе отверждения и снова в процессе пост-отверждения. Реальный диапазон составляет примерно 11–41 ТТ3Т, при этом для большинства стандартных марок LSR значения находятся в пределах 2,01–3,51 ТТ3Т; фактическое значение взято из технической документации на компаунд и пробных отливок, а не из эмпирического правила. Кроме того, он не является однородным. Направление потока, локальная толщина стенки, положение литникового канала, температура формы и наличие удерживающей вставки — все это влияет на его свойства в разных направлениях.
Это тот фактор, который команды чаще всего недооценивают. Дизайнер, работавший преимущественно с термопластами, предполагает, что усадка — это единый скалярный параметр, применяемый на этапе САПР, поскольку во многих процессах обработки пластмасс это действительно так. В случае с силиконом применение этого параметра на этапе проектирования лишает нас возможности корректировать его позже. Уплотнительная кромка толщиной 0,4 мм на детали из стали 40 Shore A ведет себя совершенно иначе, чем та же кромка на детали из стали 60 Shore A, и компенсация зависит от состава, а не от чертежа.
На чертеже должны быть указаны размеры, которые вы хотите измерить на готовой детали после дополнительной полимеризации, например, после 4 часов при температуре 200°C, где важны летучие вещества. Остальное мы сделаем сами. дизайн пресс-формы.
Какой класс допуска следует указать: M1, M2 или M3?
Использовать ISO 3302-1 В целом, это общий класс, и жесткие допуски предусмотрены лишь для небольшого списка функциональных особенностей.
| Сорт | Там, где оно оправдывает свои затраты | Что это от нас требует |
|---|---|---|
| М1 | Точные диаметры уплотнения, плотные соединения. | Высокоточная оснастка, узкий технологический диапазон, повышенный уровень брака и контроль качества. |
| М2 | Технические уплотнения, клавиатуры, вставки | Практическая цель для функциональных деталей, изготовленных на заказ. |
| М3 | Кухонная, детская и бытовая геометрия | Эффективное значение по умолчанию для некритических измерений |
| М4 | Крупные формованные детали, где точность подгонки не определяется размерами. | Наиболее свободный формованный класс; все же лучше указать это, чем оставить пустым. |
В таблице выше указаны два предельных значения, оба из которых неверно указаны на получаемых нами чертежах.
Во-первых, классификация M применяется только к формованным изделиям. Экструдированные профили и отрезки классифицируются отдельно в ISO 3302-1. Классы E (E1–E3), Таким образом, на чертеже экструзионной заготовки должен быть указан класс E, а допуск по длине реза должен быть указан напротив самой длины реза. Разработка экструзионных профилей на заказ Она имеет свою собственную размерную логику и не считывается с чертежа профиля. Надпись “M3” на чертеже профиля говорит о том, что вы не читали стандарт, на который ссылаетесь.
Во-вторых, стандарт разделяет каждый класс на зафиксированный и закрытие Размеры. Фиксированные размеры контролируются только обрабатываемой полостью. Размеры зазора пересекают плоскость разъема и дополнительно зависят от давления зажима, объема компаунда и облоя, поэтому их диапазон допусков в рамках одного класса шире. Если один из ваших критических размеров пересекает линию разъема, либо примите диапазон зазора, либо попросите нас переместить границу до проектирования инструмента. Это самая распространенная причина, по которой деталь имеет размеры, выходящие за пределы допуска, по сравнению с классом, которому она фактически соответствует.

Если класс не указан, мы начинаем обсуждение с погрешности ±0,3 мм для общих размеров, ±0,2 мм для толщины стенок и внутренних диаметров и ±0,1 мм для уплотнительных поверхностей, а затем подтверждаем эти параметры, сверяя их с размерами детали, твердостью и геометрией, прежде чем предлагать цену. Рассматривайте эти цифры как отправную точку для переговоров, а не как спецификацию.
Для большинства деталей детской, кухонной и рекламной мебели значение M3 является правильным по умолчанию, а не компромиссом, а M4 — оптимальным вариантом для крупных деталей и экструдированных профилей. Указание значения M2 на этих чертежах влечет за собой дополнительные затраты на контроль качества, и конечный пользователь ничего не почувствует на ощупь.
Здесь ошибка в оценке ситуации зеркально отражает ошибку в оценке усадки. Покупатели, привыкшие к станкам с ЧПУ, применяют жесткие допуски ко всем параметрам, потому что это кажется им безопасным. Это небезопасно; это дорого, и последствия этих затрат очевидны. стоимость силиконовых форм. Каждое дополнительное смещение добавляет этап проверки и причину отбраковки, не имеющую ничего общего с функциональностью. На присоске или кармане слюнявчика ±0,5 мм ничего не меняет, что пользователь мог бы почувствовать. На уплотнительном крае... высокоточная формованная деталь, Разница в 0,05 мм определяет, будет ли утечка.
Как определить размер детали, деформирующейся под штангенциркулем?
На чертеже следует указать метод измерения, а не просто числовое обозначение.
Измеренная штангенциркулем толщина кромки 40 Shore A оказывается меньше, чем та же самая кромка, измеренная оптически, потому что оператор сжимает её. В результате две лаборатории выдают два разных отчёта по одной и той же качественной детали, и спор перестаёт быть спором о качестве и превращается в спор о метрологии.
В протокол осмотра внесите следующие четыре пункта:
- Метод измерения мягких или тонких элементов: бесконтактный, оптический или с помощью системы машинного зрения.
- Условия фиксации или свободного состояния, особенно для трубок, прокладок и тонких мембран.
- Подготовка: измерение проводится после завершения тренировочного процесса и указанного периода отдыха, а не сразу после прессования.
- Размер выборки и предельный уровень качества (AQL) для первого образца и для производственных партий должны соответствовать тому, какими будут фактически изготовлены детали. проверенный.
Эта единственная заметка разрешает большинство споров по поводу первого пункта еще до их начала, и она стоит всего одну строку текста.

Какие ноты меняют цитату больше, чем геометрические фигуры?
Материал, твердость, система вулканизации, цвет и податливость. Геометрия определяет оснастку; эти параметры определяют состав компаунда, цикл вулканизации и документацию.
| Примечание | Как это сформулировать | Что это движет |
|---|---|---|
| Процесс и соединение | Впрыск LSR, прессование HCR или экструзионная компаундировка | Тип оснастки, количество полостей, себестоимость единицы продукции при вашем объеме производства. |
| Твердость | “Шор А 50 ±5” согласно ASTM D2240 | Ощущения, поведение при извлечении из формы, риск разрыва тонких элементов. |
| Система отверждения | Платина (добавление) или пероксид, требуется ли постполимеризация или нет. | Запах, летучие вещества, путь соответствия требованиям, совместимость вкладышей |
| Цвет | Код Pantone или RAL плюс уровень блеска, одобрено по образцу. | Мастербатч, прозрачность, на основе утверждения |
| Согласие | FDA 21 CFR 177.2600, LFGB, EU 10/2011; ISO 10993-1 только в том случае, если деталь является медицинским изделием. | Выбор сырья, стоимость тестирования, сроки поставки. |
| Условия обслуживания | Диапазон температур, химический контакт, метод стерилизации | Семейство соединений, система наполнителей, толщина стенки |
Одна из ловушек — химическая. Отверждение платины подавляется серой, аминами, оловянными катализаторами и некоторыми химическими составами для гальванического покрытия, поэтому покрытие вставки, которое выглядит чисто косметическим, на самом деле является решением, связанным с отверждением. Другая ловушка заключается в формулировке строки соответствия. FDA 21 CFR 177.2600 охватывает резиновые изделия, предназначенные для многократное использование, И это касается материала и его компонентов, а не предназначения готового изделия; изделия, предназначенные для одного вида использования, регулируются другими положениями, поэтому на чертеже должно быть указано, к какому именно типу относится данная деталь. Если вам необходимо более подробно разъяснить это различие, пищевой против медицинского На чертеже имеет значение именно это разделение. Для ЕС инструментом, регулирующим контакт пищевых продуктов, является... Регламент (ЕС) № 10/2011. ISO 10993-1 Для медицинских изделий существует отдельная категория испытаний. Компонент катетера оценивается в рамках этой категории. Браслет, соска или кухонный инструмент не подлежат этой оценке и остаются в рамках правил безопасности при контакте с пищевыми продуктами или правил безопасности игрушек. Запрос на тестирование по стандарту 10993 для потребительской детали влечет за собой затраты и не дает дополнительных оснований для заявки.
Цвет заслуживает отдельной строки. Скриншот не является спецификацией цвета. Мы сравниваем цвет с физическим образцом при определенном источнике света, и полупрозрачные или заполненные соединения меняют соответствие; как это происходит? контролируемый в производстве Это зависит от выбранного вами состава, и это еще одна причина, по которой материал и цвет переносятся вместе.
Где вы готовы принять разделительную линию, отметки ворот и вентиляционных отверстий?
На детали где-то должна быть линия разъема, контрольная линия литника и вентиляционная дорожка. На чертеже следует указать, где они недопустимы, и на этом остановиться.
Неудачи возникают с противоположных сторон. Покупатели, которые ничего не говорят, получают дефекты там, где инструмент проще всего изготовить, а затем забраковывают его уже на первом этапе производства. Покупатели, которые диктуют полную линию разъема и расположение литников, ограничивают заполнение и вентиляцию, и в результате на поверхности, которая для них была важнее, образуется заусенец или захваченный воздух.
Полезная инструкция — это ограничение, а не принцип проектирования:
- Обозначьте зоны, предназначенные для косметических работ и герметизации, как зоны, не требующие разметки.
- Укажите допустимый предел вспышки — при обрезке заподлицо или указанный максимум в миллиметрах.
- Укажите, какая поверхность обращена к пользователю или на какой поверхности размещен логотип.
- Подрезы в виде флагов, защелкивающиеся элементы и закрытые полости; геометрия подреза Это меняет способ извлечения из формы, а иногда и приводит к расколу полости.
- Укажите желаемый тип отделки или текстуры поверхности, по возможности предоставив образец для сравнения; варианты описаны в поверхностные узоры.
Недостаток облоя — это то, где незаметно концентрируются затраты. Стремление к нулевому облою переводит работу в область более жестких допусков пресс-формы с использованием вакуумной обработки, что является реальной возможностью, но по другой цене. Читайте далее компромисс между логикой допуска и вакуума прежде чем писать “без вспышки” на рисунке.
Что может сообщить нам файл вставки в детали, изготовленной методом литья под давлением?
Дело не только в форме. Смещение вставки на 0,2 мм приводит к неравномерной толщине силикона, обнажению подложки или отслаиванию соединения в процессе эксплуатации.
| Вставьте информацию | Почему этот инструмент невозможно разработать без него |
|---|---|
| 3D-модель и чертеж с указанием допусков. | Определение местоположения элементов и зазора в полости. |
| Материал подложки и обработка поверхности | Способ адгезии: грунтовка, механический фиксатор или самоклеящийся состав. |
| Минимальная толщина силикона над вставкой | Поток, охват и предотвращение сквозного чтения |
| Требуемая прочность сцепления или отслаивания | Является ли адгезия параметром или предположением. |
| Допустимое расположение контрольных меток установочных штифтов. | Булавки должны куда-то упасть; вы сами выбираете, куда. |
| Вставьте температурный предел | Температура отверждения и время цикла |
Литье под давлением — это также тот случай, когда “решение будет принято позже” обходится дороже всего. Стратегия адгезии закладывается в конструкцию инструмента, а не добавляется позже. Грунтовка, механический фиксатор или самоклеящийся состав: способ адгезии при литье под давлением Название определяется подложкой и ее покрытием, поэтому в файле для вставки необходимо указать оба параметра.
Какие файлы с макетами сохраняются от пробного образца до готового продукта?
Векторные файлы с контурными шрифтами, цветами, соответствующими цветовой палитре Pantone, и методом разметки, выбранным до начала резки инструментом.
Растровые логотипы не сохраняются. Не сохраняются и тонкие линии, и мелкий перевернутый текст на мягкой, изогнутой поверхности: чернильные мостики или скольжения подушечки. То, что держится, зависит от метода, а метод зависит от самой геометрии.
| Метод маркировки | Подходит | Ограничение на использование художественного произведения |
|---|---|---|
| Тампопечать | Небольшие изогнутые или углубленные участки | Ограниченное количество цветов за один проход; избегайте мелкого негативного текста. |
| Снимок экрана | Плоские или слегка изогнутые панели | Плашечные цвета, сплошные фигуры, без фотографических градиентов. |
| Термотрансферная печать | Многоцветная детализация на текстурированных или изогнутых деталях. | Полный макет, но необходимо указать параметры регистрации и сборки пленки. |
| Лазерная гравировка | Стойкость без чернил, тон в тон. | Выбор цвета отсутствует; контраст зависит от пигмента и глубины цвета. |
| Встроенный текст | Торговые марки, которые должны сохраниться и после прекращения выпуска продукта. | Необходимо задать уклон, радиусы и минимальную ширину линии в 3D-модели. |
Подробное описание процесса находится на страницах, посвященных методам: тампонная печать на силиконе, трафаретная печать, трансферная печать и лазерная гравировка.
Укажите положение изображения относительно базовой точки, цвет для каждого элемента, необходимость белой подложки на темном участке, а также ожидаемую прочность в числовом выражении: циклы мытья в посудомоечной машине, спиртовые салфетки или истирание. Системы чернил выбираются исходя из этих показателей, и “не должно отслаиваться” — это не число.
Почему несоответствия в редакциях приводят к такому большому количеству отказов при публикации первой статьи?
Поскольку инструмент, отчет об инспекции и смета могут ссылаться на разные версии, и все три стороны считают, что они правы.
Мы нарезали сталь по версии B, в то время как входной контроль заказчика проводился по версии C. Никаких дефектов обнаружено не было. Документация была в порядке.
- Называйте файлы следующим образом:
Номер_детали_описание_версия_ГГГГММДД.шаг. - Для модели, чертежа и эскиза необходимо использовать одно и то же письмо с исправлениями.
- Отправьте краткое описание изменений в одну строку: “Версия C: ширина выступа 1,2 → 1,5 мм, логотип перемещен на 3 мм в сторону основания”.”
- Перед началом производства оснастки зафиксируйте проект; после этого вносите изменения в качестве официальных запросов на изменения (ECR), влияющих на стоимость и сроки выполнения.
- Подтвердите в письменной форме, к какой редакции относятся цитата, инструмент и первая статья.
Дисциплина внесения изменений выглядит как административная работа до первой модификации инструмента. После этого она становится самым дешевым способом контроля в проекте.
Три заметки, которые вы можете перенести на свой рисунок.
В большинстве полученных нами файлов отсутствует не геометрия, а три коротких текстовых блока. Скопируйте их, измените значения, и чертеж завершит процесс принятия решений, описанный в этой статье.
1. Примечание о материалах и процессе для заголовочного блока:
МАТЕРИАЛ: Жидкий силиконовый каучук (LSR), платиновый (аддитивный) отверждение. ТВЕРДОСТЬ: Шор А 50 +/-5 согласно ASTM D2240. ЦВЕТ: Pantone 7686 C, матовый; физический образец должен быть утвержден перед изготовлением оснастки. ПОСЛЕОТВЕРЖДЕНИЕ: 200 °C / 4 ч (обязательно). СООТВЕТСТВИЕ: FDA 21 CFR 177.2600 (многократное использование) + LFGB. ОБЩИЙ ДОПУСОК: ISO 3302-1 класс M3 (формованный); критические размеры согласно чертежу. СОСТОЯНИЕ МОДЕЛИ: Размеры указаны для КОНЕЧНЫХ РАЗМЕРОВ ДЕТАЛИ. Усадка не учтена.
2. Инструкция по проверке, рядом с таблицей размеров:
Размеры измеряются после постполимеризации и выдержки не менее 24 часов при температуре 23 °C / относительной влажности 50%. Мягкие и тонкие элементы измеряются бесконтактным (оптическим/визуальным) способом, в свободном состоянии, без приспособления, без сжатия оператором. Размеры, отмеченные (C), пересекают плоскость разъема и являются размерами закрытия; применяется допуск закрытия ISO 3302-1. Первый образец: 5 шт., все размеры. Производство: AQL 1.0, нормальный, уровень II.
3. Указание на внешний вид и маркировку, рядом с соответствующим изображением:
Зоны, где не должно быть следов: поверхность A (обращенная к пользователю) и уплотнительный край B. Линия разъема, следы от затвора и вентиляционного отверстия допускаются только на поверхности C. Заусенцы: обрезаны заподлицо, максимум 0,15 мм, без острых краев. Изображение: векторное, шрифты обведены контуром, положение указано относительно базовой точки D. Долговечность: выдерживает 500 циклов мытья в посудомоечной машине / протирание изопропиловым спиртом 70% без потери качества.
Если вы ничего больше не отправите, пришлите эти три блока вместе с вашим файлом STEP. Они закрывают большинство вопросов, которые в противном случае вернулись бы к вам через неделю.
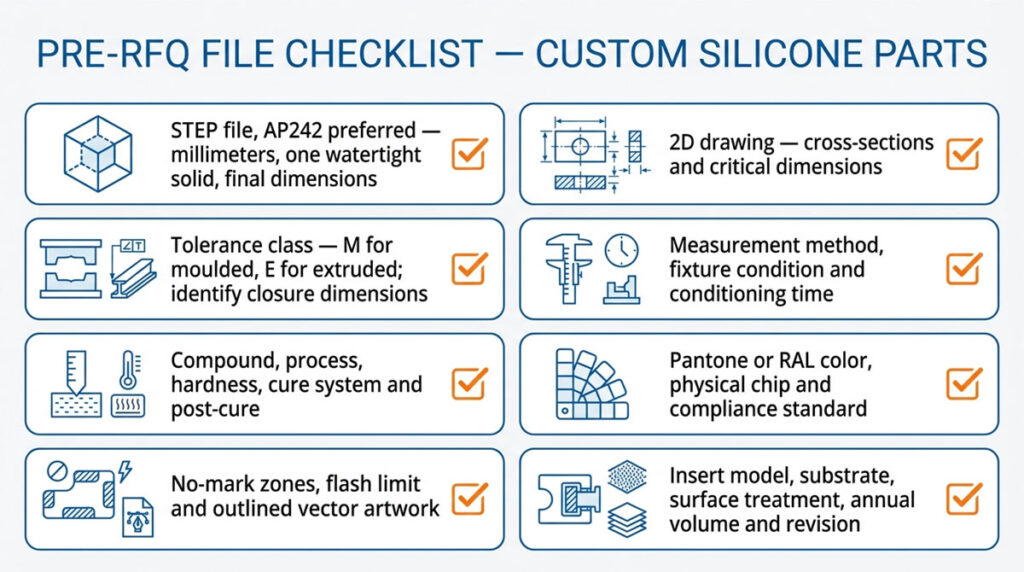
Контрольный список документов перед запросом предложений
Почти каждый неполный запрос предложений, который мы получаем, охватывает восемь пунктов. Все остальное в этой статье — это подробное описание этих восьми пунктов.
Этот пакет документов — не просто формальность при запросе коммерческого предложения. Те же самые файлы открываются снова на этапе проверки прототипа, утверждения оснастки, подготовки первого образца и при каждом повторном заказе спустя несколько месяцев. Собрать их один раз, в рамках одного письма с исправлениями, дешевле, чем заполнять пробелы по отдельности на каждом из этих этапов.
- [ ] STEP-файл (предпочтительно AP242), миллиметры, одно водонепроницаемое твердое тело на деталь, при окончательных размерах
- [ ] Двумерный чертеж с поперечными сечениями каждой функциональной области, с указанием критических размеров.
- [ ] Указан класс допуска: класс M для формованных изделий, класс E для экструдированных; указаны размеры крышки.
- [ ] Метод измерения, состояние приспособления и время подготовки
- [ ] Состав и технология, твердость с допуском, система вулканизации, требования к пост-вулканизации
- [ ] Цвет Pantone или RAL плюс физический образец; соответствие указано стандартом, а не прилагательным.
- [ ] Зоны, где запрещено размещать метки, ограничение на мигание и векторные изображения с контурными шрифтами.
- [ ] Вставить модель с материалом подложки и обработкой поверхности; годовой объем и письмо с указанием единственной редакции
Что происходит с вашими файлами после отправки?
Это вопрос, который покупатели задают в последнюю очередь и о котором беспокоятся в первую очередь, поэтому он здесь, перед запросом.
- Мы подпишем ваше соглашение о неразглашении информации (NDA) до того, как вы что-либо отправите. Если у вас его нет, запросите его у нас, и мы ответим вам в тот же рабочий день.
- Ваши чертежи, CAD-модели и изображения используются для составления сметы, проектирования инструмента и изготовления детали. Они не демонстрируются другим клиентам, не используются в нашем собственном ассортименте продукции и не публикуются в качестве примеров без вашего письменного согласия.
- Доступ на территорию завода ограничен для инженерного, инструментального и контролерного персонала, работающего над вашим проектом.
- Инструменты, изготовленные по вашим файлам и оплаченные вами, принадлежат вам; мы можем указать это в коммерческом предложении.
- Если вы решите не продолжать, сообщите нам об этом, и мы удалим файлы, подтвердив это в письменной форме.
Если вашей юридической команде необходимы конкретные формулировки относительно сроков хранения, раскрытия информации о субпоставщиках или экспортного контроля, пришлите нам соответствующий пункт договора, и мы ответим на него, вместо того чтобы обходить его стороной.
Что нам от вас потребуется дальше
Уже одни только геометрические параметры позволяют составить собственное мнение. Класс допуска, твердость, система вулканизации, цветовая маркировка и объем позволяют получить точную цену и инструмент, не требующий доработки после первых же циклов обработки.
Прежде чем что-либо отправлять, стоит четко сказать две вещи. Любые допуски, более жесткие, чем ISO 3302-1 M2, по всей детали должны быть обсуждены до того, как мы предложим цену, поскольку затраты будут связаны с проверкой качества и браком, а не с расходами на контроль качества и утилизацию. инструмент. И любой проект, который еще может измениться, должен пройти всестороннюю проверку. валидация прототипа до начала серийного производства стали, поскольку внесение изменений на поздней стадии обычно обходится дороже, чем изготовление опытного образца.
Отправьте STEP-файл, чертеж, данные о твердости, цветовой маркировке, требования к соответствию стандартам и ожидаемый годовой объем производства, и в течение 2-3 рабочих дней мы предоставим вам результаты анализа DFM (проектирование для производства), в которых будут указаны риски, выявленные в вашей геометрии, а также стоимость оснастки и единицы продукции в соответствии с вашим классом допусков. Анализ DFM ничего вам не стоит и не обязывает вас к использованию оснастки. Большинство файлов, которые мы анализируем таким образом, становятся формованные уплотнения, силиконовые клавиатуры, или промышленных компонентов.
Источники
- ISO 3302-1:2014, Резина — Допуски на изделия, Часть 1: Допуски на размеры — ISO, издание 2 (2014), утверждено в 2024 году.
- ASTM D2240-15(2021), Стандартный метод испытания свойств резины — твердость по дюрометру. — ASTM International, обновлено в июле 2021 г.
- 21 CFR 177.2600, Резиновые изделия, предназначенные для многократного использования — Американская электронная система учета федеральных правил (eCFR), текущая версия
- Регламент Комиссии (ЕС) № 10/2011 о пластмассовых материалах и изделиях, предназначенных для контакта с пищевыми продуктами. — EUR-Lex, OJ L 12, 15.01.2011, консолидированный
- Применение международного стандарта ISO 10993-1, Биологическая оценка медицинских изделий. — Рекомендации Управления по санитарному надзору за качеством пищевых продуктов и медикаментов США (FDA), сентябрь 2023 г.
- ISO 10303-242:2025, Протокол применения: Управляемое трехмерное проектирование на основе моделей (STEP AP242) — ISO, издание 4 (август 2025 г.), действующий протокол
- ISO 10303-214:2010, Протокол применения: Основные данные для процессов проектирования автомобильных механических систем (STEP AP214) — ISO, издание 3 (2010), по-прежнему широко экспортируется.
- Платинокатализируемые ингибиторы кремния, по классам элементов. — Часто задаваемые вопросы по техническим вопросам Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Федеральное министерство юстиции Германии, официальный сводный текст