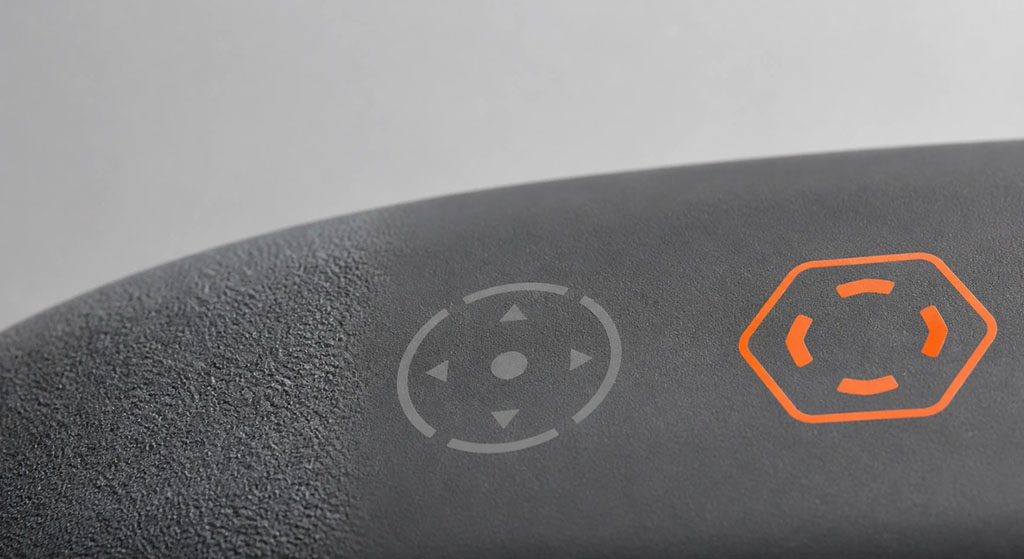
Silikon ürün yüzey deseni, parçaya kalıplanarak, kalıplama sonrasında işaretlenerek veya kaplama olarak eklenebilir. basılı katman. Bu yüzeyler yeni bir örnekte benzer görünebilir, ancak aynı şekilde eskimezler. Pratik seçim, yüzeyin tutuş sağlaması, marka logosu taşıması, temizliğe dayanması, gıda teması gereksinimlerini karşılaması veya üretim partileri boyunca kontrollü bir kozmetik standardı koruması gerekip gerekmediğine bağlıdır.
En dayanıklı desenler genellikle kalıba işlenir. Baskılı ve kaplamalı yüzeyler daha fazla renk ve görsel özgürlük sağlar, ancak kullanım ömrü yüzey hazırlığına, kürlemeye ve gerçek aşınma, kimyasal madde, ısı ve UV ışınlarına maruz kalmaya bağlıdır.
Yönetici Özeti
- Aşınma direnci ve parti tutarlılığı renk detayından daha önemli olduğunda kalıplanmış doku, kabartma veya oyma özelliği kullanın. Desen, ayrı bir yüzey katmanı değil, silikon geometrisinin bir parçasıdır.
- İnce grafikler ve değişken tasarımlar için lazer markalama, tampon baskı veya serigrafi baskı kullanın, ancak kontrastı, yapışmayı ve aşınmayı yalnızca düz bir test plakasında değil, gerçek silikon formülasyonunda da doğrulayın.
- Plazma veya kimyasal aktivasyonu kalıcı bir dekoratif kaplama olarak değil, yapışma hazırlığı olarak değerlendirin. Etkisi baskı veya kaplamadan önce azalabilir, bu nedenle işlem ile bir sonraki işlem arasındaki süre kontrol edilmelidir.
Silikon ürünlerin yüzey deseni nasıl oluşturulur?
Üç temel yöntem vardır: kalıbı alet üzerinde oluşturmak, sertleşmiş silikon yüzeyi değiştirmek veya yüzeye malzeme eklemek.
| Rota | Ortak süreçler | Görünür veya dokunsal etkiyi ne yaratır? | Ana dayanıklılık sınırı |
|---|---|---|---|
| Kalıplanmış desen | Kalıp parlatma, kumlama, EDM doku oluşturma, CNC gravür, kabartma veya oyma kalıplama | Kalıp yüzeyi, geometriyi silikona aktarır. | Alet aşınması, kirlenme, kalıptan çıkarma hasarı ve doku kopyalama |
| Doğrudan yüzey modifikasyonu | Lazer markalama veya kontrollü kazıma | Kürlenmiş yüzey yerel olarak değişime uğrar. | Kontrast, ısı etkisi, sığ iz derinliği ve formülasyon hassasiyeti |
| Eklenen yüzey katmanı | Tampon baskı, serigrafi baskı, sprey kaplama, yumuşak dokunuşlu kaplama | Mürekkep veya kaplama silikona yapışır. | Yapışma, kürleşme, aşınma, çözücüler, ısı, nem ve UV ışınları |
| Yapışma ön tedavisi | Plazma, korona, astar veya nitelikli kimyasal işlem | Baskı, yapıştırma veya kaplama işleminden önce yüzey enerjisini yükseltir. | Tedavi sonrası bozulma, kirlenme, elleçleme ve bir sonraki işleme kadar geçen gecikme |
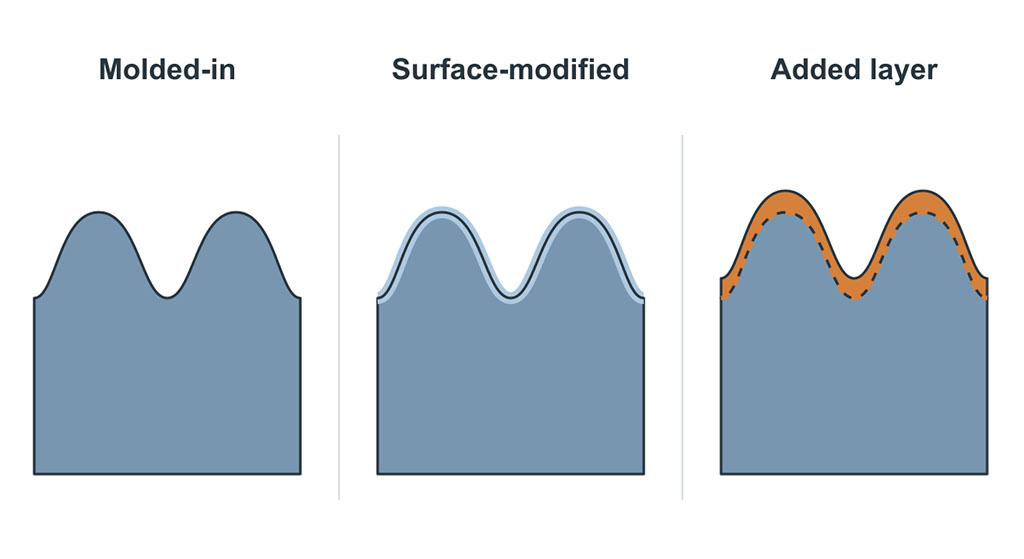
Bu sınıflandırma önemlidir çünkü "yüzey deseni" genellikle farklı arıza mekanizmalarını kapsasa da tek bir özellik olarak kullanılır. Kalıplanmış mat bir doku soyulmaz. Yumuşak dokunuşlu bir kaplama soyulabilir. Baskılı bir logo, temel dokuyu değiştirmeden kontrastını kaybedebilir. Bunlar aynı kabul kriterini paylaşmamalıdır.
Desen, kalıba ne zaman entegre edilmelidir?
Kalıplanmış doku, dayanıklı tutuş, mat görünüm, kaymaz alanlar ve kalıcı kabartmalı veya oyma marka logosu için varsayılan tercihtir. Bu yüzey işlemi sırasında doku tekrarlanır. sıkıştırma kalıplama veya sıvı silikon kauçuk enjeksiyon kalıplama yöntemiyle üretildiği için ikincil bir dekoratif katmana gerek duyulmaz.
Kalıp oyma ve dokulandırma
CNC işleme, EDM, lazer dokulandırma, parlatma ve kontrollü kumlama gibi yöntemler kalıp yüzeyinde kullanılabilir. Doğru yöntem, özellik boyutuna, doku geometrisine, kalıp çeliğine, çekme yönüne ve istenen kozmetik sınıfına bağlıdır.
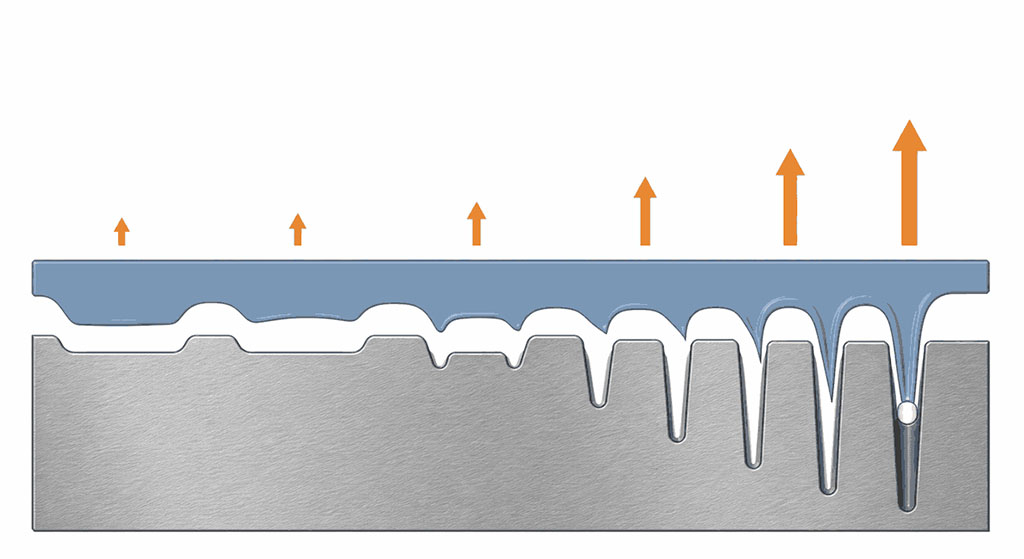
Derin dokular otomatik olarak daha iyi anlamına gelmez. Doku derinliği arttıkça, silikonun daha küçük girintileri doldurması ve daha agresif yüzeylerden ayrılması gerekir. Bu durum, havalandırma davranışını, kalıptan çıkarma kuvvetini, parlaklığı ve ince duvarlar etrafındaki yırtılma riskini değiştirebilir.
Kabartma ve oyma özellikler
Kabartmalı bir özellik, çevresindeki silikon yüzeyin üzerinde belirgin bir şekilde durur. Çukurlaştırılmış bir özellik ise girintilidir. Her ikisi de dayanıklıdır çünkü işaret, kalıplanmış geometrinin bir parçasıdır.
Küçük yazı tipleri ve logolar için, araç incelemesinde şunlar kontrol edilmelidir:
- minimum satır genişliği ve aralığı;
- Özellik derinliği ve köşe yarıçapı;
- taslak hazırlama ve yayınlama yönergeleri;
- Yol ayrım çizgilerinden ve kapılardan uzaklık;
- İnce girintilerde hava hapsolma riski;
- Gıda ile temas eden veya tıbbi amaçlı kullanılan parçalar için temizleme erişim noktası.
Ekipler genellikle bir logoyu 2 boyutlu çizimden onaylıyorlar, ancak bunun kalıptan nasıl çıkacağını incelemeden onaylıyorlar. Geometri işlenebilir olsa bile, üretimde eksik dolgu, sıkışmış hava veya bozuk kenarlar ortaya çıkabilir.
Kalıp dokusu ve silikon sertliği dokunma hissini nasıl etkiler?
Dokunma hissi, yüzey geometrisi ve malzemenin genel davranışının birleşiminden kaynaklanır. Aynı kalıp dokusu, yumuşak silikon ve sert silikonda farklı hissedilebilir çünkü yüzey, parmak basıncı altında farklı şekilde deforme olur.
| Yüzey seçimi | Tipik his | Uygun kullanım | Üretimle ilgili endişeler |
|---|---|---|---|
| Parlatılmış kalıp yüzeyi | Pürüzsüz ve daha parlak | Sızdırmazlık alanları, temiz kozmetik yüzeyler | Akış çizgileri, parmak izleri ve küçük kusurlar daha belirgin olabilir. |
| İnce mat doku | Kuru, mat dokunuş | Tüketici ürünleri, bebek ürünleri, kulplar | Parlaklık, boşluklar ve kalıp bakım döngüleri boyunca kontrol edilmelidir. |
| Kaba doku | Daha güçlü kavrama ve görsel maskeleme | Tutma yerleri, paspaslar, koruyucu parçalar | Daha yüksek kalıptan çıkarma kuvveti ve daha zor temizlik |
| Mikro desen | Yerel dokunsal ipucu veya işlevsel temas | Tuş takımları, düğmeler, arayüz bölgeleri | İnce geometri, düşük dolum basıncında tutarlı bir şekilde yeniden üretilemeyebilir. |
| Yumuşak dokunuşlu kaplama | Düşük sürtünmeli veya üstün dokunsal etki | Seçilen tüketici yüzeyleri | Kaplama aşınmasına, kirlenmeye, kürlenmeye ve kimyasal direncine sahiptir. |
Bu nedenle, doku, üretimde kullanılacak malzeme ve sertlik özelliklerine göre onaylanmalıdır. Farklı bir malzemeden kalıplanmış doku plakası Shore A sertliği Görsel ön eleme için kullanışlıdır, ancak güvenilir bir nihai onay örneği değildir.
Lazer Markalama, Kalıpla Şekillendirmeye Göre Ne Zaman Daha İyidir?
Lazer markalama Tasarımın ince olduğu, işaretin kalıplamadan sonra eklenmesi gerektiği veya kalıp değişikliklerinin çok yavaş veya pahalı olacağı durumlarda kullanışlıdır. Seri numarası bilgilerini, hizalama işaretlerini, simgeleri ve seçilen marka detaylarını destekleyebilir.
Sınırlama, formülasyon hassasiyetinden kaynaklanmaktadır. Silikon rengi, dolgu maddeleri, pigmentler ve katkı maddeleri, elde edilebilir kontrastı ve ısıdan etkilenen yüzeyi etkiler. Siyah silikon üzerinde işe yarayan bir lazer ayarı, yarı saydam veya açık renkli malzemede okunabilir veya kozmetik açıdan kabul edilebilir bir sonuç vermeyebilir.
Lazer denemeleri doğrulanmalıdır.
- Belirtilen aydınlatma koşulu altında kontrast
- Eğri yüzeylerde kenar tanımlaması
- Pigment partileri arasında tutarlılık işareti
- yüzey kalıntısı veya yapışkanlık değişimi
- Sürtme, temizleme ve UV ışınlarına maruz kalma sonrasında okunabilirlik
- İşaretli bölgenin gıda, cilt veya sızdırmazlık yüzeyiyle temas edip etmediği.
Lazer markalama temassız bir yöntemdir, ancak bu onu risksiz yapmaz. Aşırı enerji parlaklığı değiştirebilir, kalıntı oluşturabilir veya ince bir yüzeye zarar verebilir. İşlem aralığı, bitmiş parçanın geometrisi üzerinde belirlenmelidir.
Tampon baskı veya serigrafi baskı ne zaman kullanılmalıdır?
Tasarımın renk, ince grafikler veya kalıp geometrisi olarak çoğaltılamayacak sanat eserleri gerektirmesi durumunda baskı yöntemini kullanın. Tampon baskı Genellikle kavisli, girintili veya düzensiz yüzeyler için daha uygundur. Ekran görüntüsü Düz alanlarda etkilidir ve daha geniş grafik alanları uygulayabilir.
| İşlem | En güçlü kullanım örneği | Başlıca avantaj | Ana sınırlama |
|---|---|---|---|
| Tampon baskı | Kavisli veya düzensiz yüzeylerdeki küçük grafikler | İnce detaylı sanat eserlerini düz olmayan yüzeylere aktarır. | Mürekkep kalınlığı ve konumu, baskı pedinin durumuna ve parça sabitleme yöntemine bağlı olarak değişebilir. |
| Ekran görüntüsü | Düz veya hafif kavisli yüzeylerde daha büyük grafikler | Yüksek hacimde iyi renk kapsamı ve tekrarlanabilirlik | Karmaşık geometride bozulma ve hizalama daha zor hale gelir. |
| Püskürtme veya kaplama | Tam yüzey renkli, parlak, düşük sürtünmeli veya dokunsal efektli | Yüzeyin genel görünümünü ve dokusunu değiştirir. | Tekrarlanan temizlik sonrasında çizilebilen, soyulabilen, şişebilen veya değişebilen bir katman ekler. |
Silikonun yüzey enerjisi düşük olduğundan, mürekkep yapışmasının garanti edilemeyeceği varsayılabilir. Baskı genellikle plazma, korona, astar veya başka bir nitelikli aktivasyon işlemi gerektirir. Temizlik de aynı derecede önemlidir. Kalıp ayırıcı kalıntısı, toz, el yağları ve silikonun yüzeye çıkması, mürekkep ve kürleme programı değişmese bile yapışmayı azaltabilir.
Sık yapılan değerlendirme hatası, baskıdan hemen sonra görünümü onaylamaktır. İlk yapışma kabul edilebilir görünebilir, ancak tekrarlanan esneme, IPA ile silme, bulaşık makinesinde yıkama, cilt yağına maruz kalma veya UV ışınlarına maruz kalma daha sonra zayıf arayüzü ortaya çıkarır.
Plazma Tedavisi Gerçekte Ne İşe Yarar?
Plazma tedavisi Silikon yüzeyini aktive ederek ıslanmayı ve yapışmayı iyileştirir. Genellikle baskı, kaplama veya yapıştırıcı montajından önce kullanılır. Tek başına genellikle anlamlı bir görünür doku oluşturmaz.
Etki zamana duyarlıdır. Tedaviden sonra, aktifleşen yüzey kademeli olarak iyileşir. daha düşük yüzey enerjisine doğru toparlanır. Kirlenme ve elleçleme, faydalı yapışma performansının kaybını hızlandırabilir. Üretim için, spesifikasyonda plazma işlemi ile baskı veya kaplama arasındaki maksimum gecikme süresinin yanı sıra parça depolama ve elleçleme koşulları da kontrol edilmelidir.
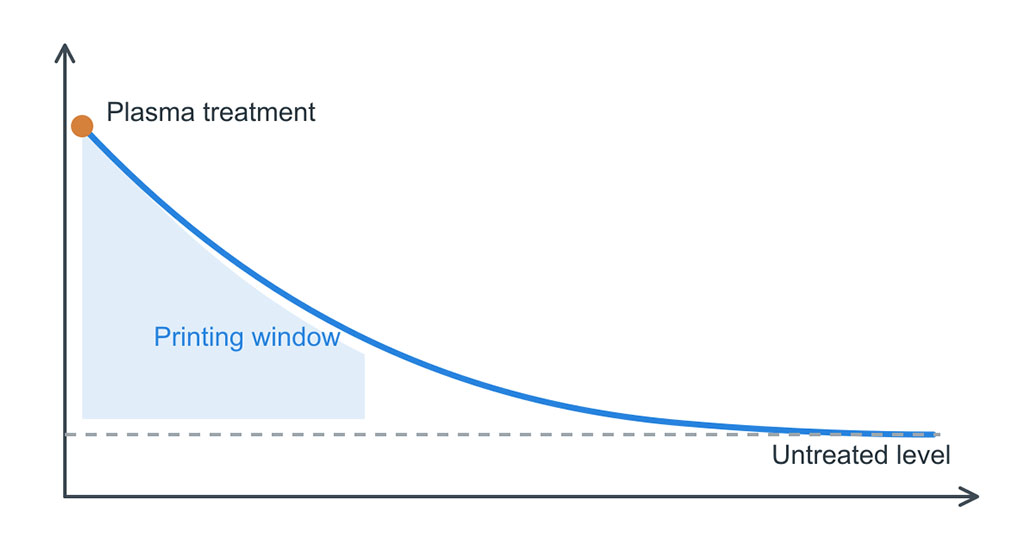
Plazma ayarları da kontrol gerektirir. Güç, pozlama süresi, nozul mesafesi, hat hızı ve fikstür yönü, işlem homojenliğini etkiler. "Plazma ile işlenmiş" gibi bir geçme/kalma ifadesi, tekrarlanabilir üretim için yeterli değildir.
Silikon yüzey deseninin dayanıklılığı nasıl test edilmelidir?
The Test, yüzey yapısıyla uyumlu olmalıdır. ve gerçek kullanım. Kalıplanmış doku, baskılı grafik ve kaplama farklı kabul kriterleri gerektirir.
| Test | En uygun olduğu kişiler | Neleri ortaya çıkarabilir? | Önemli sınır |
|---|---|---|---|
| Görsel ve parlaklık karşılaştırması | Kalıp dokusu, lazer izleri, kaplamalar | Parti uyumsuzluğu, parlatma sapması, düzensiz işlem | Aydınlatma, görüş açısı ve referans standardı sabit olmalıdır. |
| Çapraz desenli yapışma, örneğin ASTM D3359 uygun olduğu yerlerde | Kaplamalar ve bazı baskılı katmanlar | Arayüzde yapışma kaybı | Uygunluk, kaplama kalınlığına, esnekliğe ve alt tabaka geometrisine bağlıdır. |
| Kontrollü sürtünme veya aşınma testi | Baskı, kaplamalar, lazer kontrastı | Aşınma, solma, cilalama veya kenar bozulması | Yük, aşındırıcı malzeme, strok ve çevrim sayısı kullanım şeklini yansıtmalıdır. |
| Çözücü mendil | Mürekkepler ve kaplamalar | Yumuşama, renk transferi, şişme veya yapışma kaybı | Çözücü türü, konsantrasyonu, basıncı ve bekleme süresi belirtilmelidir. |
| Isı ve nem döngüsü | Kaplamalar, baskı, yapıştırmalı dekorasyon | Zayıflığı, kabarmayı, yapışma kaybını tedavi eder. | Pozlama, depolama ve servis koşullarını yansıtmalıdır. |
| Bulaşık makinesi veya kaynatma döngüsü | Mutfak ve bebek ürünleri | Isı, nem, deterjan ve mekanik aşınmanın birleşimi | Tek seferlik sıcak suya batırma, tekrarlanan yıkama anlamına gelmez. |
| UV maruziyeti | Dış mekan veya yüksek ışık alan yerlerde kullanılan parçalar | Renk değişimi, tebeşirlenme, parlaklık kaybı veya kırılganlık | Lamba tipi, ışınım şiddeti, sıcaklık ve süre karşılaştırılabilirliği etkiler. |
| Esnek ve kompresyonlu bisiklet | Tuş takımları, tutacaklar, esnek gövdeler | Deformasyon bölgelerinde çatlama veya tabaka ayrılması | Sadece düz bir kupon değil, gerçek gerilim yerini test edin. |
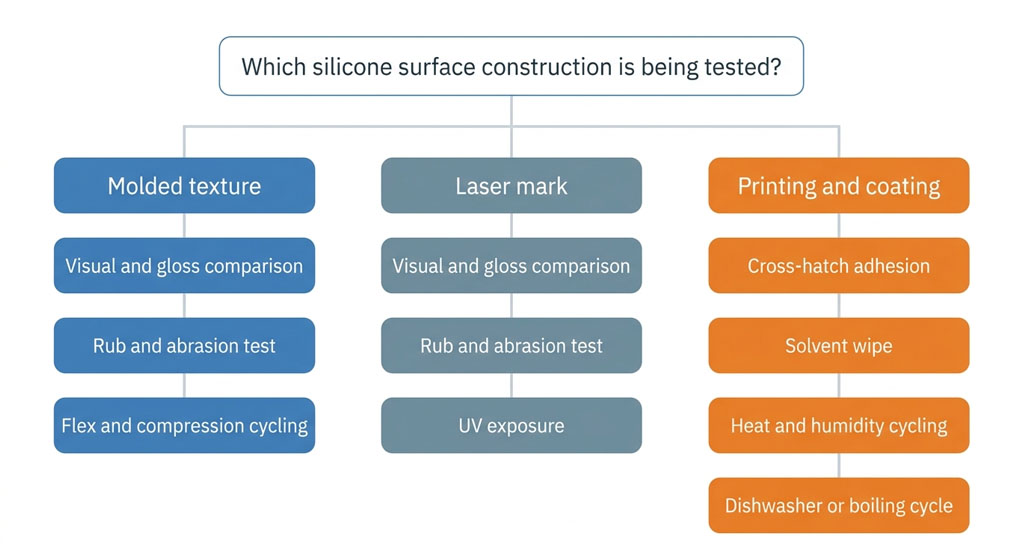
Başka bir üründen bir döngü hedefi kopyalayıp evrenselmiş gibi davranmayın. Mutfak spatulası, giyilebilir bileklik, endüstriyel klavye ve bebek kaşığı, aşınma, deterjan, ısı, cilt yağı, esneme ve UV ışınlarının farklı kombinasyonlarına maruz kalır. Test planı, hizmet profiline bağlı olmalı ve son yüzey onayından önce kararlaştırılmalıdır.
Yüksek sıcaklıktaki bulaşık makinesinde kaplama soyulabilir mi?
Olabilir. Başlıca riskler arasında yetersiz yüzey hazırlığı, eksik kürleme, uyumsuz kaplama kimyası, kenar maruziyeti, tekrarlanan esneme ve ısı, alkali deterjan, nem ve mekanik temasın birleşik etkisi yer almaktadır.
Kuru aşınma testini geçen bir kaplama, su ve deterjan kaplama arayüzüne ulaştığı için bulaşık makinesinde yine de başarısız olabilir. Başarısızlık genellikle kenarlarda, ince noktalarda, giriş yerlerinde, ayırma çizgisi çapak alanlarında veya tekrar tekrar bükülen bölgelerde başlar. Ekipler genellikle düz kaplanmış bir plakanın merkezini test eder ve bu üretim parçası gerilme noktalarını gözden kaçırır.
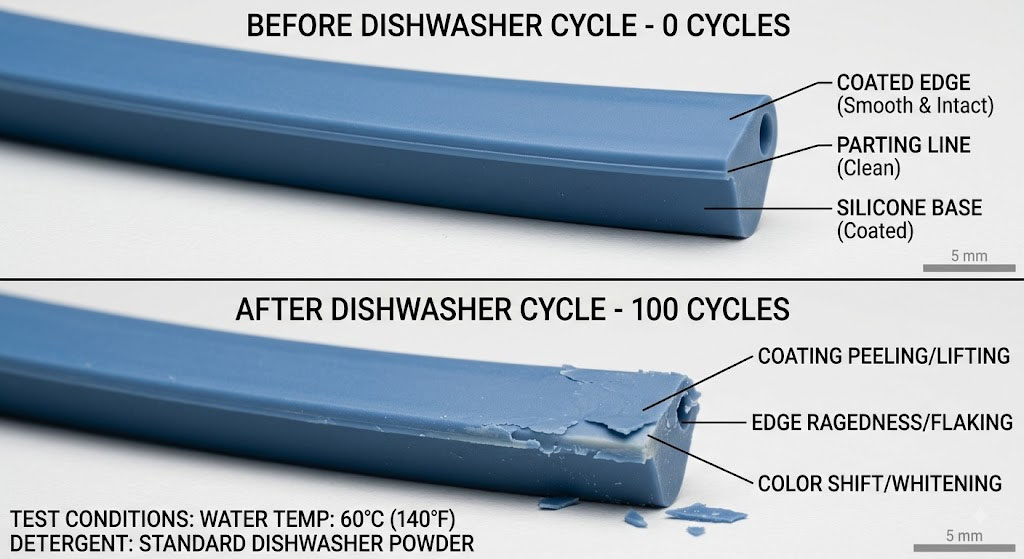
Bulaşık makinesinde yıkanacak parçalar için doğrulama, amaçlanan işlemden elde edilen bitmiş bileşenler kullanılarak yapılmalıdır. Yapışma, renk transferi, parlaklık değişimi, yapışkanlık, kabarcıklanma ve kenar kalkması gibi özellikler, yalnızca son yıkama döngüsünde değil, belirli aralıklarla incelenmelidir.
Gıda ile Temas Eden ve Bebek Silikon Ürünlerinde Neler Değişiyor?
Uygun bir silikon bileşiği, her baskılı veya kaplamalı yüzeyi otomatik olarak gıda teması için uygun hale getirmez. Pigmentler, mürekkepler, astarlar, kaplamalar, kürleme maddeleri ve yüzey hazırlığından kalan kalıntılar da dahil olmak üzere, bitmiş yapının incelenmesi gerekir.
FDA 21 CFR 177.2600 Ve LFGB testi genellikle şu amaçlarla referans gösterilir: silikon gıda ile temas eden uygulamalar, Ancak geçerli gereklilik, hedef pazara, temas türüne, sıcaklığa, süreye ve nihai ürüne bağlıdır. Temel elastomer için tedarikçi beyanı, değerlendirilmemiş ek bir kaplama için kanıt olarak kullanılmamalıdır.
Gıda ile temas eden veya bebek ürünleri kullanan tasarımlar için, daha düşük riskli yöntem genellikle temas alanında ek dekoratif katman bulunmayan kalıplanmış bir dokudur. Baskı veya kaplama gerekiyorsa, şunları tanımlayın:
- Süsleme yapılan bölgenin yiyecekle veya ağızla temas edip etmemesi;
- Kaynama, buhar veya bulaşık makinesine maruz kalma bekleniyor;
- Tükürük, deterjan, yağ, asit ve alkol teması;
- Hedef pazar için göç veya çıkarılabilir madde gereksinimleri;
- Tekrarlanan döngülerden sonra temizlik doğrulaması ve görsel kabul.
Kimyasal aşındırma işlemi ayrıca kalıntı kontrolü ve belgelenmiş uyumluluk gerektirir. Göç riski önemli olduğunda, "İşlemden sonra yıkandı" ifadesi yeterli bir doğrulama beyanı değildir.
Yüzey İşlemleri Seri Üretim Tutarlılığını ve Maliyetini Nasıl Etkiler?
Kalıplanmış doku genellikle kalıplama işini artırır ancak tekrarlayan ikincil bir işlemi ortadan kaldırır. Baskı ve kaplama, bazı kalıplama kısıtlamalarını azaltır ancak her üretim partisine fikstür, işlem, kürleme, muayene, taşıma ve hurda riski ekler.
| Maliyet veya kontrol faktörü | Kalıplanmış doku | Lazer markalama | Baskı | Kaplama |
|---|---|---|---|---|
| İlk kurulum | Alet dokusunun geliştirilmesi ve onaylanması | Lazer denemeleri ve fikstürü | Sanat eseri, kalıp veya ekran, ped ve fikstür | Maskeleme, püskürtme veya uygulama hazırlığı, kür geliştirme |
| Tekrarlayan operasyon | Kalıplama sonrası düşük değer sabittir. | Makine çevrimi ve muayenesi | İşlem, mürekkep karıştırma, baskı, kürleme, inceleme | Hazırlık, uygulama, kürleme, taşıma, inceleme |
| Değişim esnekliği | Düşük; alet modifikasyonu gerekebilir. | Dijital marka değişiklikleri için yüksek oran. | Orta boy; çizim araçlarında değişiklikler gereklidir. | Renk veya kaplama değişiklikleri için ortam |
| Ana hurda sürücüsü | Doldurma, boşaltma, kirlenme, boşluk uyumsuzluğu | Kontrast veya konumlandırma kayması | Yapışma, kayıt, kirlenme, kürleme | Toz, kalınlık farklılığı, yapışma, akıntı, kenar kusurları |
| Dayanıklılık potansiyeli | Yüksek çünkü geometri ayrılmaz bir parçadır. | Formülasyon ve ayarlar stabil olduğunda orta ila yüksek seviye | Uygulamaya bağlı | Uygulamaya bağlı ve genellikle maruz kalmaya en duyarlı olan |
Başlıca proses kontrolleri arasında kalıp yüzeyi referans örnekleri, boşluk seviyesindeki parlaklık kontrolleri, kumlama ortamının durumu, lazer programı revizyonu, plazmadan baskıya kadar geçen süre, mürekkep karışım oranı, kullanım ömrü, kürleme sıcaklığı, kaplama kalınlığı, fikstür konumu ve tanımlanmış inceleme aydınlatması yer alabilir.
Bu kontroller birbirinin yerine kullanılamaz. Örneğin, kaplama kalınlığının ölçülmesi yapışmayı kanıtlamaz ve yapışma testinin başarılı olması UV veya deterjan maruziyetinden sonra renk stabilitesini kanıtlamaz.
Doğru Silikon Yüzey İşleme Yöntemini Nasıl Seçmelisiniz?
Öncelikle tasarım dosyasından değil, yüzeyin işlevinden başlayın.
Aşağıdaki durumlarda kalıplanmış doku veya kabartmalı/çukurlaştırılmış geometri seçin:
- Kavrama veya dokunsal işlev birincil gereksinimdir;
- Parça defalarca yıkanacak, ovulacak, bükülecek veya elleçlenecektir;
- Desen içerisinde renk kullanımı zorunlu değildir;
- Uzun vadeli parti tutarlılığı önemlidir;
- Yüzey, gıda veya ağızla temas eden bir bölgede yer almaktadır ve eklenen katmanlar gereksiz doğrulama çalışmaları yaratmaktadır.
Lazer markalama yöntemini şu durumlarda tercih edin:
- Grafik ince veya değişkendir;
- Takım değişiklikleri istenmeyen bir durumdur;
- Tek renk kontrastı kabul edilebilir;
- Silikon formülasyonu istikrarlı bir kontrast üretebilir;
- İşaretlenen alanın temas ve aşınma koşulları doğrulanabilir.
Aşağıdaki durumlarda tampon baskı veya serigrafi baskıyı tercih edin:
- Tasarım bir veya daha fazla renk gerektiriyor;
- Grafik, araç içinde düzgün bir şekilde oluşturulamıyor;
- Yüzey geometrisi, aktarım yöntemiyle uyumludur;
- Plazma veya astar uygulaması, kürleme ve dayanıklılık testleri üretim işlemleri olarak kontrol edilebilir.
Aşağıdaki durumlarda kaplama seçin:
- Yüzeyin tamamının belirli bir parlaklık, renk, sürtünme veya dokunsal özellik göstermesi gerekir;
- Elde edilen performans artışı, daha yüksek doğrulama ve süreç kontrol yükünü haklı çıkarıyor;
- Aşınma, kimyasal madde, ısı, nem, UV ışınları ve bükülme gibi etkenlere maruz kalma için tanımlanmış kabul kriterleri bulunmaktadır.
Kalıp ve numune alma işleminden önce nelerin belirtilmesi gerekir?
Kullanılabilir bir yüzey spesifikasyonu, yalnızca "mat", "lazer logo" veya "yumuşak dokunuş"tan daha fazlasını içermelidir. Hedef yüzey bölgesini, görsel referansı, doku veya parlaklık gereksinimini, silikon malzemesini ve sertliğini, rengi, temas sınıflandırmasını, temizleme yöntemini, kullanım ortamını, beklenen esnemeyi ve dayanıklılık testini belirtin.
Üretim rotası daha sonra gerçek sınır etrafında seçilebilir:
- Desen, parçanın ömrü boyunca korunmak zorundaysa, mümkünse geometrinin bir parçası haline getirin.
- Desen renk veya değişken bilgi içermek zorundaysa, yapışma ve aşınmanın kontrol edilebilir özellikler haline geldiğini kabul edin.
- Eğer bir kaplama zorlu bir temas bölgesinde kullanılıyorsa, maliyetin içine sadece kaplama malzemesi değil, doğrulama süresi ve tekrarlanan proses kontrolü de dahil edilmelidir.
Üretim incelemesi için, en azından kullanılabilecek girdiler şunlardır: 3 boyutlu model, işaretlenmiş yüzey bölgeleri, tasarım, silikon kalitesi ve sertliği, hedef pazar, temas koşulu, temizleme döngüsü, görsel standart ve beklenen yıllık hacim. Bu girdiler olmadan, yüzey işleme önerisi yalnızca yüzeysel bir tahminden ibaret kalır.
Referanslar
- ASTM G154, Metal Olmayan Malzemelerin Pozlanması için Floresan Ultraviyole (UV) Lamba Cihazının Çalıştırılmasına İlişkin Standart Uygulama — ASTM Uluslararası
- ASTM D2240, Kauçuk Özelliği için Standart Test Yöntemi—Durometre Sertliği — ASTM International, 15(2021)
- Elektrik deşarjlı işleme (kalıp dokulandırma arka planı) — Vikipedi