Lựa chọn giữa HCR so với LSR Đây không chỉ đơn thuần là một quyết định về vật liệu. Nó quyết định quy trình đúc, cấu trúc khuôn, hàm lượng lao động, phương pháp kiểm soát bavia và hiệu quả kinh tế của sản lượng trong tương lai.
Lời khuyên chung chung thường chỉ dừng lại ở "HCR rẻ hơn" và "LSR chính xác hơn". Điều đó quá hời hợt cho một quyết định sản xuất. Một công cụ HCR giá rẻ có thể trở nên đắt đỏ khi mọi chi tiết đều cần được cắt gọt. Một công cụ LSR có thể được chế tạo quá mức cần thiết cho một sản phẩm đơn giản mà sẽ không bao giờ đạt đủ sản lượng để tận dụng hết khả năng tự động hóa của nó.
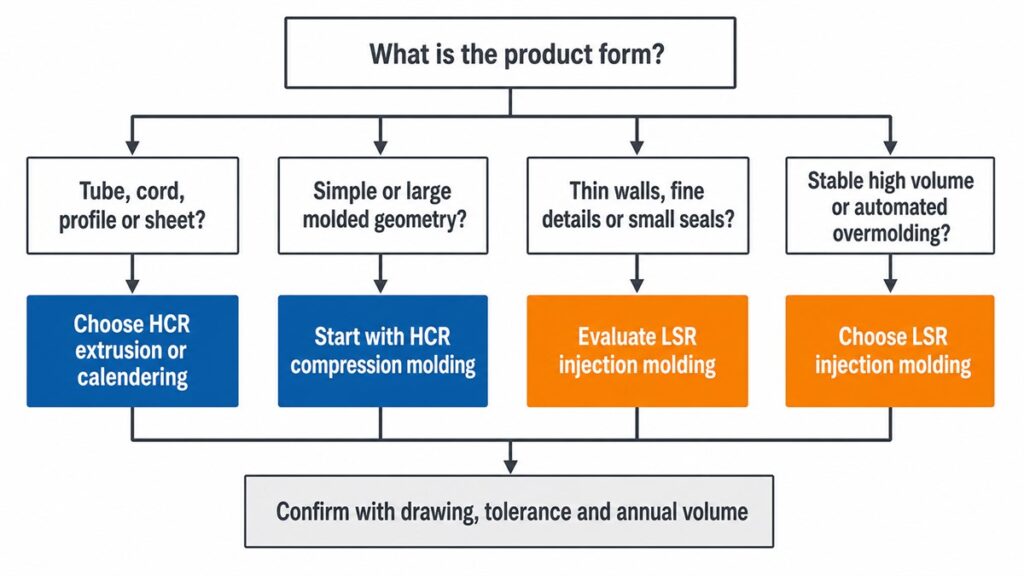
Chọn HCR cho hình dạng đơn giản hơn, thể tích thấp hoặc thay đổi, ép đùn và các dự án cần giảm chi phí dụng cụ. Chọn LSR cho thành mỏng, các chi tiết nhỏ, sản xuất đa khoang tự động, định lượng lặp lại và ép khuôn tích hợp. Lựa chọn cuối cùng vẫn cần được kiểm tra kỹ lưỡng dựa trên mác nhựa chính xác, dung sai, hệ thống đóng rắn và nhu cầu hàng năm.
Tóm tắt
- HCR thường mang lại tính linh hoạt cao hơn trong quy trình và chi phí chế tạo khuôn thấp hơn, nhưng các bộ phận được ép khuôn thường tốn nhiều công sức, có nhiều bavia và cần gia công hoàn thiện thứ cấp hơn.
- LSR đòi hỏi thiết bị định lượng chuyên dụng và cấu trúc khuôn chặt chẽ hơn, nhưng hệ thống hai thành phần khép kín của nó phù hợp hơn cho sản xuất tự động, lặp lại.
- Không nên chỉ lựa chọn dựa trên giá vật liệu. Hãy so sánh tổng chi phí bao gồm dụng cụ, khuôn mẫu, thời gian chu kỳ, gia công, phế liệu, kiểm tra, xử lý sau in và sản lượng dự kiến hàng năm.
So sánh HCR và LSR
| Yếu tố quyết định | HCR | LSR |
|---|---|---|
| Dạng vật liệu chưa đông cứng | Hợp chất rắn hoặc dạng keo | Chất lỏng hai thành phần có thể bơm được |
| Các hệ thống chữa bệnh thông thường | Peroxide hoặc bạch kim | Thông thường, phương pháp điều trị bằng cách thêm bạch kim sẽ hiệu quả. |
| Các quy trình thông thường | Ép, chuyển, bơm keo, ép đùn, cán | Ép phun chất lỏng (LIM), phủ, ép khuôn |
| Xử lý vật liệu | Cắt, cân, xay hoặc tạo hình sẵn; thao tác dễ dàng hơn | Được bơm, định lượng, trộn và phun qua một hệ thống kín. |
| Chi phí đầu tư dụng cụ | Thường có giá thấp hơn đối với dụng cụ nén. | Thông thường chi phí cao hơn do yêu cầu về độ chính xác, hệ thống điều khiển, thông hơi và hệ thống dẫn nguội. |
| Tiềm năng tự động hóa | Mức nén thấp đến trung bình; cao hơn khi tiêm HCR. | Cao |
| Hình học | Thích hợp cho các chi tiết đúc đơn giản hoặc lớn và các biên dạng liên tục. | Thích hợp cho các bức tường mỏng, chi tiết nhỏ, các bộ phận nhỏ và các đường dẫn dòng chảy phức tạp. |
| Flash và cắt tỉa | Điều này có nhiều khả năng xảy ra hơn với phương pháp ép khuôn. | Chi phí có thể rất thấp nếu sử dụng công cụ chất lượng tốt và quy trình ổn định. |
| Thể tích phù hợp | Nguyên mẫu, sản lượng thấp đến trung bình, hoặc nhu cầu biến động | Khối lượng giao dịch từ trung bình đến cao với nhu cầu ổn định. |
| Ép xung | Có thể xảy ra, nhưng ít phổ biến hơn trong các dây chuyền sản xuất tự động hoàn toàn. | Thường dùng cho các cụm lắp ráp bằng nhựa, kim loại và nhiều thành phần. |
| Sau khi điều trị | Tùy thuộc vào cấp độ và ứng dụng; phổ biến đối với một số hệ thống được đóng rắn bằng peroxide. | Tùy thuộc vào cấp bậc và hồ sơ ứng tuyển; không bị loại trừ bởi từ "bạch kim".“ |
| Rủi ro chi phí chính | Chi phí nhân công, biến động giá cả, cắt tỉa và các hoạt động phụ trợ | Công cụ, thiết bị, thiết lập quy trình và năng lực chưa được sử dụng hết |
Bảng này mô tả các quy trình sản xuất điển hình, không phải là bảng xếp hạng tính chất chung. HCR có thể được ép phun. LSR có thể được sử dụng ngoài phương pháp ép phun. Bản vẽ chi tiết và hệ thống sản xuất sẽ quyết định liệu các phương án thay thế đó có khả thi hay không.
Sự khác biệt chính giữa HCR và LSR là gì?
Sự khác biệt chính nằm ở độ đặc của chúng trước khi đóng rắn và thiết bị cần thiết để xử lý chúng.
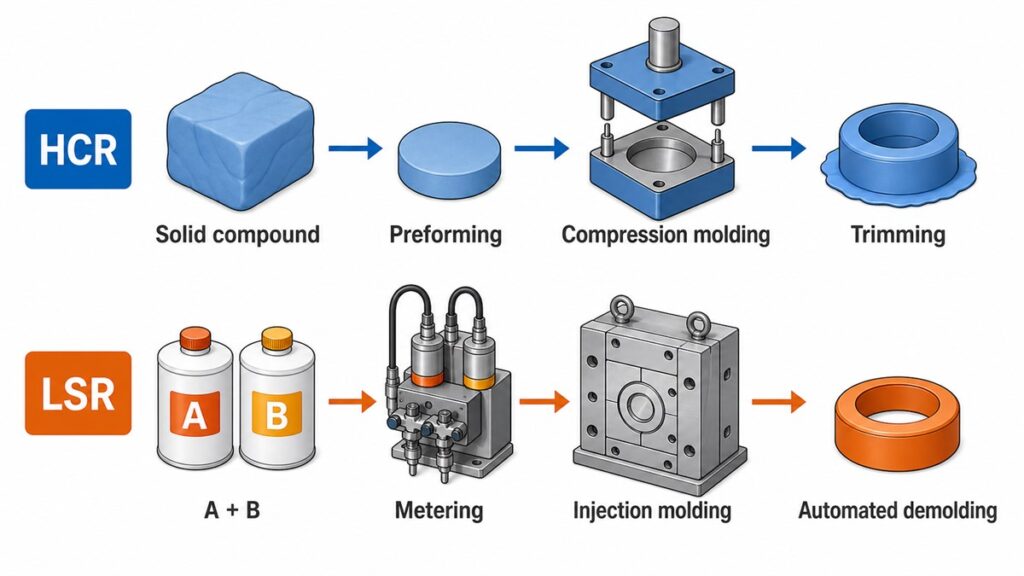
Cao su có độ đặc cao là một hợp chất silicon rắn, có dạng bột nhão. Nhà máy có thể trộn thêm chất tạo màu hoặc phụ gia, cắt theo khối lượng định mức, cho vào khuôn ép được gia nhiệt, hoặc đưa qua các thiết bị chuyển tiếp, phun, đùn hoặc cán.
Cao su silicon lỏng (LSR) Thông thường, LSR được cung cấp dưới dạng hai thành phần. A và B được bơm theo tỷ lệ được kiểm soát, trộn lẫn và phun vào khuôn được gia nhiệt. Khả năng bơm và định lượng A/B được kiểm soát là những điểm khác biệt giữa LSR và HCR dạng keo trên dây chuyền sản xuất.
Sau khi được chữa khỏi, cả hai đều chất đàn hồi silicon. Độ bền kéo, khả năng chống rách, độ giãn dài, độ cứng, độ biến dạng nén, tính chất quang học và tình trạng pháp lý cuối cùng của chúng phụ thuộc vào công thức cụ thể. "LSR" không tự động có nghĩa là mềm hơn, an toàn hơn hoặc có tính chất cơ học vượt trội hơn. "HCR" không tự động có nghĩa là bền hơn. Hãy so sánh các giá trị TDS của nhà cung cấp từ các loại vật liệu tương đương theo cùng phương pháp thử nghiệm.
Khi nào nên chọn HCR thay vì LSR?
Hãy chọn HCR khi chi tiết sản phẩm và trường hợp kinh doanh được hưởng lợi nhiều hơn từ tính linh hoạt của quy trình hơn là từ mức độ tự động hóa tối đa.
Khối lượng sản xuất thấp hơn hoặc không chắc chắn
Khuôn ép thường đơn giản hơn so với khuôn ép nhiều khoang sử dụng hệ thống dẫn nguội. Chi phí đầu tư thấp hơn này rất quan trọng khi nhu cầu không chắc chắn, thiết kế vẫn đang thay đổi hoặc chương trình chỉ cần sản xuất theo từng lô định kỳ.
Sai lầm thường gặp là so sánh báo giá khuôn mà không tính đến số lượng chi tiết dự kiến. Một khuôn rẻ hơn vẫn có thể dẫn đến tổng chi phí cao hơn nếu các công đoạn nạp liệu, tháo khuôn, cắt gọt và kiểm tra vẫn được thực hiện thủ công trong mỗi chu trình. Công nghệ HCR chỉ giữ được lợi thế về chi phí khi các yêu cầu về hình dạng và chất lượng không tạo ra quá nhiều công đoạn gia công phụ.
Hình học đúc đơn giản hoặc lớn
Ép khuôn HCR Phù hợp với các chi tiết có thể chấp nhận đường phân khuôn rõ ràng, thông gió đơn giản và loại bỏ bavia. Kích thước lớn các bộ phận silicon công nghiệp, Các bộ phận như gioăng và bàn phím thường thuộc loại này.
Ép khuôn nén sử dụng lượng nguyên liệu đã được định lượng trước để điền đầy khuôn hở. Điều này khiến việc định vị nguyên liệu trở nên rất quan trọng. Nếu lượng nguyên liệu được định lượng hoặc đặt không đúng cách, khoảng cách dòng chảy sẽ thay đổi trong khoang khuôn. Qua nhiều chu kỳ ép, điều này có thể dẫn đến hiện tượng bavia không đều, thiếu nguyên liệu, các đường nối hoặc bọt khí bị kẹt.
Các sản phẩm định hình đùn, ống, dây và tấm.
HCR là phương pháp thực tiễn cho ép đùn và cán liên tục. Ống, vòi, dây, gioăng lò nướng, thanh định hình, lớp cách điện dây dẫn và tấm silicon không phải là các dự án ép phun LSR thông thường. Elkem liệt kê ép đùn và cán trong số các quy trình chuyển đổi HCR tiêu chuẩn (Elkem).
Ranh giới này thường bị bỏ qua vì người mua chỉ so sánh “các vật liệu silicone”. Hình thức sản phẩm yêu cầu có thể đã lựa chọn quy trình trước khi thảo luận về độ cứng, màu sắc hoặc thành phần hóa học khi đóng rắn.
Tính linh hoạt của công thức và hệ thống đóng rắn
HCR có sẵn với hệ thống đóng rắn bằng peroxide và bạch kim. Điều đó mang lại cho các kỹ sư nhiều lựa chọn hơn về công thức và quy trình, nhưng cũng tạo ra nhiều công việc liên quan đến thông số kỹ thuật hơn.
Cao su hydrocacbonat (HCR) được xử lý bằng peroxide có thể cần xử lý sau để giảm các sản phẩm phụ dễ bay hơi, mùi hoặc chất chiết xuất, tùy thuộc vào loại và yêu cầu sử dụng cuối cùng. Cao su hydrocacbonat được xử lý bằng bạch kim tránh được một số sản phẩm phụ của peroxide, nhưng cần kiểm soát ô nhiễm vì lưu huỳnh, amin, hợp chất organotin và một số chất kết dính hoặc chất tạo màu có thể ức chế quá trình đóng rắn.
Không nên ghi “được xử lý bằng bạch kim” trên bản vẽ và cho rằng vấn đề tuân thủ đã được giải quyết xong. Hóa học xử lý chỉ là một phần của định nghĩa vật liệu và quy trình.

Khi nào nên chọn LSR thay vì HCR?
Chọn LSR khi hình học, độ lặp lại và quy mô sản xuất đòi hỏi sự chuyên dụng. ép phun silicone.
Thành mỏng và các chi tiết tinh tế
LSR chảy qua các đoạn hẹp và các cửa nhỏ dễ dàng hơn so với HCR dạng keo. Điều này hỗ trợ màng mỏng, các chi tiết bịt kín nhỏ, kết cấu phức tạp, các linh kiện siêu nhỏ và bố cục khoang phức tạp.
Khả năng chảy linh hoạt đó cũng tạo ra một nhược điểm trong việc chế tạo khuôn. Nhựa LSR sẽ tìm thấy những khe hở nhỏ tại các đường phân khuôn, các chi tiết chèn, các giao diện của bộ phận đẩy và các điểm đóng ngắt. Do đó, việc kiểm soát bavia phụ thuộc vào độ chính xác của khuôn, hoạt động của kẹp khuôn, độ sâu lỗ thông hơi, độ nhớt của vật liệu và áp suất quy trình. Một mô hình CAD phức tạp là chưa đủ; khuôn phải kiểm soát được nơi chất lỏng được phép chảy.
Khối lượng giao dịch ổn định ở mức trung bình đến cao
Hệ thống định lượng và trộn khép kín giúp giảm thiểu sự sai lệch trong thao tác nạp liệu thủ công. Khuôn nhiều khoang, hệ thống tháo khuôn tự động, robot và hệ thống kiểm tra trực tuyến có thể giảm thiểu nhân công trên mỗi sản phẩm khi sản lượng đủ lớn.
Trong sản xuất, ưu điểm điển hình của LSR đến từ khả năng định lượng lặp lại, tự động hóa, giảm thiểu các công đoạn phụ và khả năng đổ đầy khuôn từ khoang này sang khoang khác một cách linh hoạt. Nhược điểm là chi phí đầu tư thiết bị và dụng cụ cao hơn.
Sai lầm thường gặp là cho rằng tự động hóa sẽ tạo ra tiết kiệm ở mọi quy mô. Điều đó không đúng. Nếu một chương trình chỉ chạy một vài lô nhỏ mỗi năm, chi phí cho việc kiểm định công cụ, thiết lập, làm sạch, bảo trì phòng ngừa và công suất nhàn rỗi có thể chiếm phần lớn giá thành đơn vị.
Ép khuôn và tích hợp các bộ phận
LSR thường là lựa chọn tốt hơn khi cần đúc silicone lên trên một lớp nhựa nhiệt dẻo hoặc kim loại. Nó cũng hỗ trợ các thiết kế đúc hai lớp, loại bỏ các bước lắp ráp riêng biệt.
Quá trình này không tự động tạo liên kết. Nhóm kỹ thuật phải xác định xem sự giữ chặt đến từ liên kết hóa học, lớp sơn lót, chất kết dính LSR tự dính hay liên kết cơ học. Vật liệu chèn, sự nhiễm bẩn bề mặt, nhiệt độ khuôn, sự giãn nở nhiệt và hình dạng rãnh đều ảnh hưởng đến kết quả.
Các nhóm thường đánh giá thấp điều này vì một mẫu được lấy bằng tay thành công có thể trông như đã liên kết hoàn toàn. Việc uốn cong nhiều lần, khử trùng, lão hóa nhiệt hoặc tiếp xúc với chất lỏng có thể làm lộ ra các giao diện yếu sau này. Thử nghiệm liên kết phải phản ánh hướng tải thực tế và môi trường sử dụng.
Xử lý vật liệu sạch hơn
Dầu LSR được bơm từ các thùng chứa kín thông qua một hệ thống trộn khép kín. Điều này giúp giảm thiểu việc tiếp xúc trực tiếp và hỗ trợ sản xuất sạch hơn.
Việc sử dụng từ viết tắt của vật liệu không đảm bảo sản phẩm hoàn thiện sẽ sạch sẽ hoặc đạt tiêu chuẩn. Quá trình tách khuôn, bảo dưỡng dụng cụ, tháo khuôn, xử lý sau khuôn, rửa, kiểm tra và đóng gói vẫn ảnh hưởng đến sự nhiễm bẩn. Đối với các sản phẩm y tế hoặc tiếp xúc với thực phẩm, kiểm soát quy trình và bằng chứng về sản phẩm hoàn thiện quan trọng hơn nhiều so với từ viết tắt của vật liệu.
Liệu LSR luôn chính xác hơn HCR?
Không. LSR thường cho độ lặp lại tốt hơn đối với các chi tiết đúc nhỏ, phức tạp, sản xuất với số lượng lớn, nhưng dung sai đạt được phụ thuộc vào kích thước và quy trình cụ thể.
Silicone là một loại chất đàn hồi. Kích thước thay đổi tùy thuộc vào độ co ngót khi đóng rắn, quá trình xử lý sau đóng rắn, nhiệt độ, lực đo, thời gian bảo quản và việc chi tiết có vượt qua đường phân khuôn hay không. Dung sai hợp lý trên giao diện chèn thép có thể không hợp lý trên một bức tường mềm độc lập.
Sử dụng ISO 3302-1 Dựa trên khung này để xác định dung sai kích thước cho cao su đúc, sau đó xem xét lại từng kích thước quan trọng riêng lẻ trong quá trình thiết kế cho sản xuất (DFM). Bản vẽ cần xác định:
- Những kích thước nào ảnh hưởng đến việc làm kín, lắp ráp hoặc chức năng?
- Phương pháp đo và thời gian chuẩn bị
- Kích thước được đo trước hay sau khi điều trị?
- Chiến lược tham chiếu cho một bộ phận linh hoạt
- Cho phép các lỗi như tia lửa thừa, sai lệch, dấu vết cổng và vị trí đường phân chia.
Sai lầm thường gặp là áp dụng dung sai của các bộ phận bằng nhựa cho mọi kích thước của silicone. Điều này dẫn đến việc phải hiệu chỉnh dụng cụ và loại bỏ sản phẩm không cần thiết trong quá trình kiểm tra mà không cải thiện được chức năng.
HCR và LSR ảnh hưởng đến chi phí dụng cụ và chi phí đơn vị như thế nào?
HCR thường làm giảm chi phí dụng cụ ban đầu. LSR có thể làm giảm chi phí lao động định kỳ và chi phí vận hành phụ. Tuy nhiên, chỉ riêng mỗi nhận định này là không đủ để chứng minh điều đó.
| Yếu tố chi phí | hành vi chi phí HCR | hành vi chi phí LSR |
|---|---|---|
| Xây dựng khuôn | Đơn giản hơn cho các công cụ nén cơ bản | Độ chính xác cao hơn; việc điều khiển đường dẫn, cửa van, lỗ thông hơi và nhiệt độ là rất quan trọng. |
| Chuẩn bị vật liệu | Việc cân, cắt, phay hoặc gia công sơ bộ có thể làm tăng thêm chi phí nhân công. | Bơm và trộn tự động A/B |
| Công việc theo chu kỳ | Việc xếp dỡ và tháo khuôn bằng tay là phổ biến. | Các chu trình tự động rất thiết thực |
| Loại bỏ đèn flash | Thường là một hoạt động lặp đi lặp lại | Giá thấp hơn khi công cụ và thông số ổn định. |
| rủi ro phế liệu | Vị trí đặt điện tích, nhiễm bẩn, không khí bị kẹt và hư hỏng khi cắt tỉa | Sai số tỷ lệ, ức chế quá trình đóng rắn, hiện tượng chớp cháy, thiếu dung tích và tổn thất khi khởi động |
| Điều tra | Cần chú ý hơn đến các biến thể phụ thuộc vào người vận hành. | Tính lặp lại hỗ trợ việc kiểm tra tự động hoặc kiểm tra dựa trên khoang. |
| BẢO TRÌ | Công cụ đơn giản hơn, nhưng sự mài mòn đường phân chia vẫn làm thay đổi vết cắt. | Hệ thống làm mát bằng chất lỏng, gioăng, van, lỗ thông hơi và hệ thống đo lường đòi hỏi phải được bảo trì thường xuyên. |
| rủi ro năng lực | Có thể bổ sung thêm nhân công dần dần. | Thiết bị chuyên dụng trở nên đắt đỏ khi tỷ lệ sử dụng thấp. |
Hãy yêu cầu báo giá dựa trên khối lượng sản xuất hàng năm thực tế, chứ không chỉ một số lượng đặt hàng duy nhất. Báo giá cần tách biệt chi phí dụng cụ, vật liệu, khuôn đúc, xử lý sau in, cắt gọt, kiểm tra, đóng gói và bất kỳ công đoạn lắp ráp nào. Điều này sẽ giúp làm rõ chi phí thay đổi như thế nào khi khối lượng sản xuất thay đổi.

Liệu HCR hay LSR có quyết định việc tuân thủ các quy định về tiếp xúc với thực phẩm hoặc y tế hay không?
Cả HCR và LSR đều không đáp ứng tiêu chuẩn chỉ bằng tên gọi. Việc đáp ứng tiêu chuẩn phụ thuộc vào loại vật liệu, công thức, quy trình sản xuất, phạm vi thử nghiệm và mục đích sử dụng cụ thể.
Đối với các sản phẩm cao su sử dụng nhiều lần trong tiếp xúc với thực phẩm, quy định 21 CFR 177.2600 đề cập đến các điều kiện về chất được phép và chất chiết xuất. Quy định này bao gồm các polyme cơ bản của silicon, nhưng điều đó không có nghĩa là mọi bộ phận silicon đều tự động tuân thủ (eCFR 21 CFR 177.2600).
Đối với dự án tiếp xúc với thực phẩm, hãy xác minh:
- Cấp độ và công thức màu chính xác từ nhà cung cấp
- Thị trường áp dụng: FDA 21 CFR 177.2600, LFGB/BfR, hoặc khu vực pháp lý khác
- Phạm vi thử nghiệm thành phẩm và chất mô phỏng thực phẩm
- Điều trị và các điều kiện sau điều trị
- Khả năng truy xuất nguồn gốc từ lô nguyên liệu thô đến lô thành phẩm.
- Liệu các chất tạo màu, chất phụ gia, chất sơn lót và vật liệu chèn có được bao gồm trong bằng chứng hay không.
Đối với thiết bị y tế, “silicon y tế”"Cũng chưa đầy đủ.". Đánh giá khả năng tương thích sinh học, Khả năng tương thích khử trùng, các chất có thể chiết xuất và rò rỉ, độ sạch, bao bì và xác nhận quy trình phụ thuộc vào loại tiếp xúc và phân loại rủi ro của thiết bị.
HCR so với LSR: Ma trận lựa chọn thực tế
| Điều kiện dự án | Tuyến đường khởi hành ưa thích | Lý do |
|---|---|---|
| Nguyên mẫu hoặc nhu cầu không chắc chắn | Ép khuôn HCR | Chi phí dụng cụ thấp hơn và thay đổi thiết kế dễ dàng hơn. |
| Chi tiết đúc đơn giản với khả năng chịu được mỹ phẩm. | Ép khuôn HCR | Tự động hóa có thể không mang lại lợi ích về chi phí. |
| Ống, dây, thanh định hình hoặc tấm | Ép đùn hoặc cán HCR | Quy trình liên tục phù hợp với hình thức sản phẩm |
| Bộ phận đúc lớn, đơn giản | Ép khuôn HCR | Khả năng trám răng hiệu quả và độ phức tạp của dụng cụ thấp hơn. |
| Các miếng đệm nhỏ hoặc màng mỏng | ép phun LSR | Tính chất dòng chảy hỗ trợ các chi tiết nhỏ và các tiết diện mỏng. |
| Khối lượng hàng năm cao ổn định | ép phun LSR | Tự động hóa nhiều khoang có thể giảm nhân công trên mỗi sản phẩm. |
| Lớp phủ nhựa hoặc kim loại | ép phun LSR | Phù hợp hơn với các chiến lược lắp đặt và liên kết tự động. |
| Yêu cầu bộ nhớ flash rất thấp | LSR, sau khi xem xét tính khả thi của công cụ | Gia công chính xác có thể giảm thiểu công đoạn cắt gọt thứ cấp. |
| Công thức đặc biệt được xử lý bằng peroxide | HCR | Hệ thống đóng rắn rộng hơn và tính linh hoạt của hợp chất |
| Sử dụng trong thực phẩm hoặc y tế theo quy định | Hoặc, sau khi xác nhận chất lượng và quy trình. | Việc tuân thủ không chỉ được xác định bởi HCR hoặc LSR. |
Cần cung cấp những thông tin gì trước khi yêu cầu báo giá?
Nhà cung cấp không thể lựa chọn chính xác HCR hay LSR chỉ dựa trên ảnh sản phẩm. Vui lòng gửi các thông tin sau:
- Bản vẽ 2D với kích thước quan trọng, cấp dung sai và vùng thẩm mỹ.
- Mô hình 3D ở định dạng STEP
- Khối lượng hàng năm, số lượng đặt hàng và tuổi thọ dự kiến của chương trình
- Độ cứng, màu sắc, độ trong suốt và các mục tiêu về tính chất cơ học
- Nhiệt độ hoạt động, tiếp xúc với chất lỏng, nén và chu kỳ sử dụng dự kiến
- Các yêu cầu tuân thủ liên quan đến tiếp xúc với thực phẩm, y tế, RoHS, REACH hoặc các yêu cầu tuân thủ khác.
- Giới hạn sau khi đóng rắn, mùi, chất chiết xuất và độ sạch
- Chèn thông tin về vật liệu và yêu cầu liên kết cho các bộ phận được đúc phủ.
- Các yêu cầu về đóng gói, kiểm tra và truy xuất nguồn gốc
Ranh giới quyết định khá đơn giản. Sử dụng HCR khi yêu cầu về dụng cụ thấp hơn, hình dạng đơn giản, quy trình liên tục hoặc tính linh hoạt phức hợp là những yếu tố chi phối dự án. Sử dụng LSR khi yêu cầu về hình dạng tinh xảo, thao tác khép kín, khả năng lặp lại tự động và hiệu quả kinh tế của sản lượng lớn là những yếu tố chi phối dự án.
Việc lựa chọn cuối cùng nên được thực hiện dựa trên bản vẽ thực tế và dự báo sản lượng. Nếu thiếu hai yếu tố đầu vào này, việc so sánh "HCR so với LSR" vẫn chỉ là sự so sánh vật liệu khi quyết định thực sự là về hệ thống sản xuất.