Die meisten Druckprobleme auf Silikon entstehen nicht an der Druckmaschine. Sie beginnen, wenn ein Käufer eine für ABS- oder PP-Teile freigegebene Druckvorlage einsendet und fälschlicherweise annimmt, dass der gleiche Druckprozess anwendbar ist. Das ist nicht der Fall. Für den Druck auf Silikon benötigt man eine Tinte, die mit dem Substrat vernetzt, eine gereinigte oder aktivierte Oberfläche und einen ausreichend langen Aushärtungsschritt, damit die Tinte vollständig reagieren kann.
Der Fehler ist beim ersten Exemplar selten sichtbar. Das Muster wird freigegeben, die Bestellung erteilt, und der Druck sieht nach dem Brennen einwandfrei aus. Was sich erst acht bis zwölf Wochen später zeigt, sind Abweichungen: Kanten lösen sich an den Radien, die Farbe verblasst nach dem Spülen in der Spülmaschine, Logos reißen an Stellen, an denen sich das Teil dehnt. Bis dahin sind Werkzeuge, Druckvorlage und Preis festgelegt.
So legen wir die Grenzen unserer eigenen Linie fest und so befinden sich die Kontrollpunkte.
Zusammenfassung
- Nur Zweikomponenten-Silikonfarben (platin- oder peroxidkatalysiert) bilden eine dauerhafte Verbindung auf ausgehärtetem Silikon – Lösungsmittel-, UV- und Standard-Siebdruckfarben bleiben auf der Oberfläche und scheren sich ab.
- Die Oberflächenvorbereitung ist unerlässlich: Rückstände von Trennmitteln und das Ausbluten von niedermolekularen Siloxanen sind die beiden häufigsten Ursachen für “gute Tinte, schlechte Haftung”.”
- Die Haltbarkeit des Drucks wird im Ofen entschieden, nicht an der Druckmaschine – nicht ausreichend ausgehärtete Tinte bleibt klebrig, zieht Staub an und fällt noch Wochen nach dem Versand beim Gitterschnitttest durch.
Warum haften Standardtinten nicht auf Silikon?
Da die Oberflächenenergie von Silikon zu gering ist, um von der Tinte benetzt zu werden, liegt die Oberflächenenergie von ausgehärtetem Silikonkautschuk bei etwa 20–24 mN/m. Lösungsmittelbasierte und UV-Tinten sind so formuliert, dass sie Substrate mit dieser Oberflächenenergie benetzen. 38–44 Dyn Die Tinte perlt ab, setzt sich obenauf und wird nur durch mechanische Haftung gehalten – eine Haftung, die durch ein flexibles Teil beim ersten Dehnen oder Falten zerstört wird.
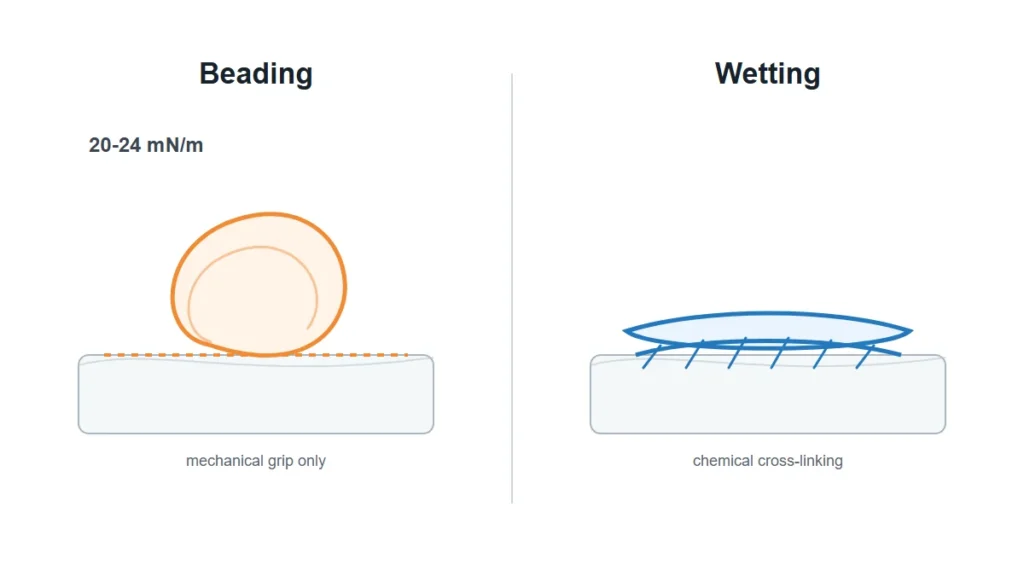
Zweikomponenten-Silikontinten (die von den meisten Dekorateuren verwendeten SE- und SI-Systeme) lösen dieses Problem chemisch. Die Tinte besteht aus einem Silikonpolymer mit Pigmenten; der Katalysator bewirkt während der Wärmehärtung eine Vernetzung in der Substratoberfläche. Die Bindung ist kovalent, nicht adhäsiv. Daher gilt in der Branche die Regel: Nichts haftet an Silikon außer Silikon.
Es gibt einen zweiten Grund, warum Ingenieure dies unterschätzen. Die Haftung der Druckfarbe wird üblicherweise als Problem der Dekorationslinie behandelt und daher erst nach der Bauteilkonstruktion spezifiziert. Doch das Härtungssystem des Bauteils selbst – Platinhärtung (LSR) versus Peroxidhärtung (HCR) – verändert dessen Oberflächenbeschaffenheit beim Druckvorgang. Peroxidgehärtete Bauteile weisen Härtungsnebenprodukte auf; platingehärtete Bauteile enthalten Inhibitoren von nicht umgesetzten Stellen. Beides sind keine Defekte. Sie beeinflussen lediglich das Verhalten der Druckfarbe. Lesen Sie mehr darüber, wie die Druckfarbenchemie für diese Substrate formuliert wird in [Link einfügen]. Silikon-Drucktintenformulierungen.
Welche Oberflächenvorbereitung verändert die Haftung tatsächlich?
Die Reinigung hat in den meisten Fällen einen größeren Einfluss als die Aktivierung. Die gesamte Abfolge – Lösungsmittelwäsche, Nachhärtung, Aktivierung und Primerauswahl – wird in folgendem Dokument beschrieben: Silikon-Oberflächenvorbehandlung.
Trennmittel- und Entformungsrückstände
Teile, die mit einem Trennmittel entformt wurden, weisen einen Transferfilm auf, durch den keine Tinte haftet. Mit einem IPA- oder Alkoholtuch lassen sich zwar Öle entfernen, jedoch kein Trennmittel auf Silikonbasis. Wurde das Teil mit Trennmittel hergestellt, muss es vor dem Bedrucken mit Lösungsmittel gewaschen und vollständig getrocknet werden. Dieser Schritt muss im Arbeitsablauf dokumentiert und darf nicht dem Bediener überlassen werden.
Nachhärtung und Ölausblutung
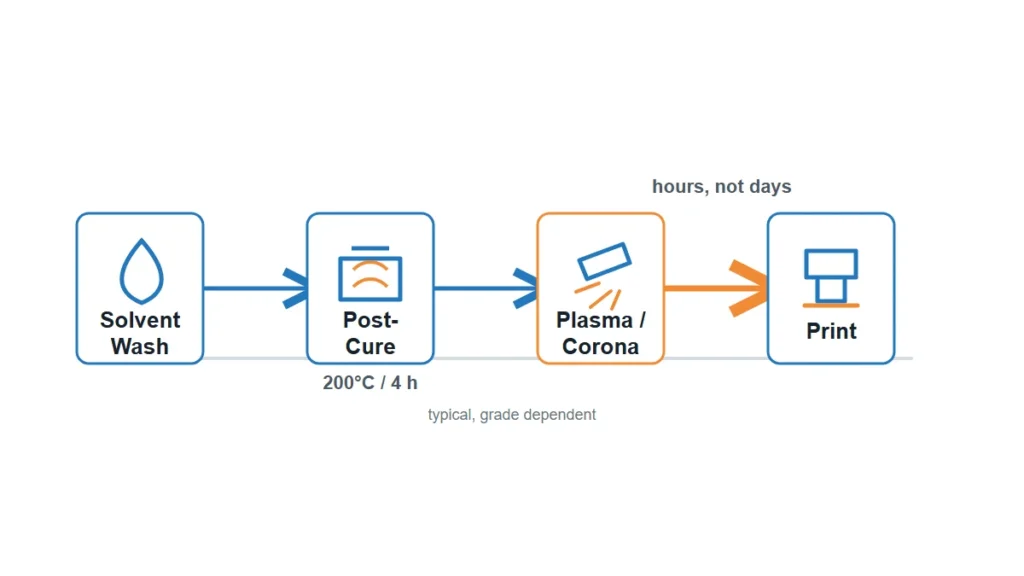
Nicht ausgehärtetes, niedermolekulares Siloxan wandert mit der Zeit an die Oberfläche. Wird ein Bauteil bedruckt, das diese Ausblutung aufweist, härtet die Tinte auf einer noch beweglichen Schicht aus. Die Nachhärtung (üblicherweise 200 °C für 4 Stunden, abhängig von der Materialqualität und Wandstärke) entfernt diese flüchtigen Bestandteile. Bei Bauteilen mit Lebensmittelkontakt und in der Medizintechnik ist die Nachhärtung ohnehin vorgeschrieben; bei Industrieteilen wird sie oft aus Zeitgründen im Ofen weggelassen, was unbemerkt zu Haftungsproblemen beim Drucken führen kann.
Plasma- oder Koronaaktivierung
Aktivierung Es erhöht die Oberflächenenergie, sodass die Tinte gleichmäßig haftet. Es funktioniert, hat aber eine begrenzte Wirkungsdauer – der Effekt lässt innerhalb von Stunden, bei dünnen Bereichen sogar innerhalb von Minuten nach. Wenn die aktivierten Teile vor dem Drucken über Nacht in einem Behälter gelagert werden, ist die Behandlung umsonst. Die Reihenfolge ist wichtiger als die Behandlung selbst.
Primer
Eine Grundierung bildet eine Haftschicht, wo eine Aktivierung unpraktisch ist – beispielsweise bei tiefen Vertiefungen, komplexen Geometrien oder Bauteilen mit unterschiedlichen Substraten. Der Nachteil ist ein zusätzlicher Ablüftschritt und eine weitere Variable, die in der Massenproduktion kontrolliert werden muss.
Welches Druckverfahren passt zur Bauteilgeometrie?
Die Wahl der Methode richtet sich nach Geometrie und Details des Kunstwerks, nicht nach persönlichen Vorlieben.
| Verfahren | Optimale Passform | Detaillimit | Farben | Hauptbeschränkung |
|---|---|---|---|---|
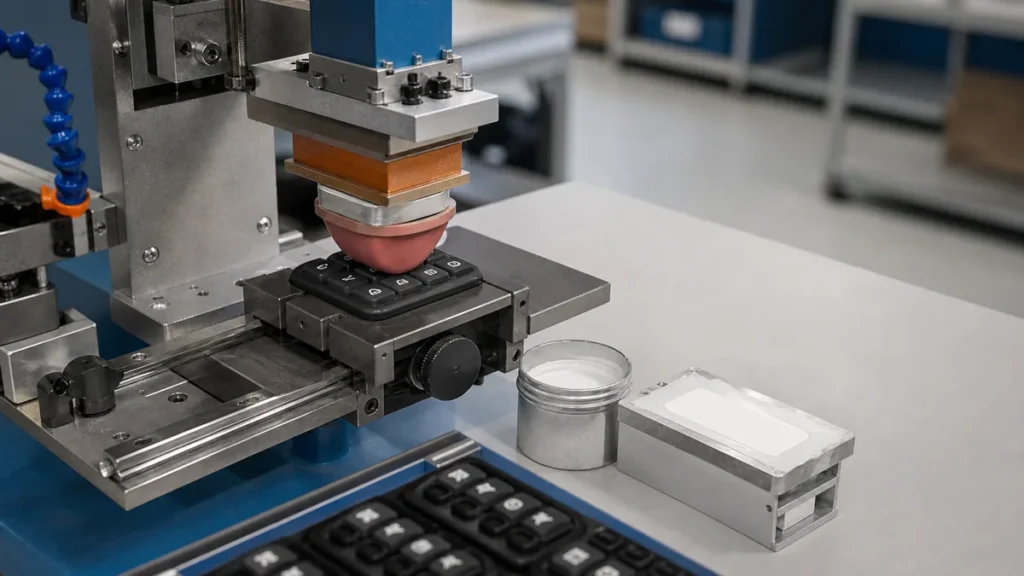
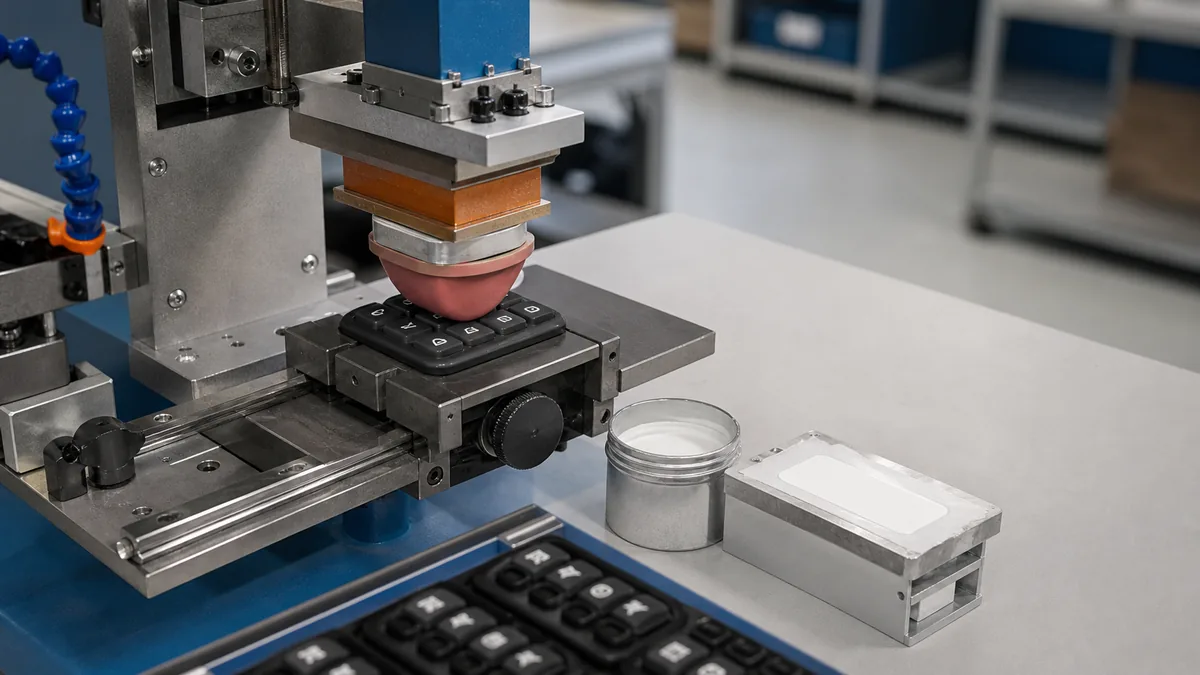
| Tampondruck | Gebogene, vertiefte, unregelmäßige Oberflächen; kleine Logos auf Tastaturen, Kappen und Armbändern | Feine Laserplatten mit einer Ätztiefe von 35–50 µm erzielen die beste Deckkraft ohne Tintenkleckse. | Ein Durchgang pro Fahrstrecke; Nass-in-Nass-Reifen möglich | Silikontinte neigt dazu, am Stempelkissen zu haften; daher muss das Stempelkissen häufig gereinigt werden. |
| Siebdruck | Flache oder leicht gewölbte Flächen; größere massive Blöcke, Matten, Platten | Medium – die Maschenzahl bestimmt die Filmdicke | Ein Pass pro Person, abhängig von der Registrierung | Dicke Ablagerungen reißen bei Dehnung; die Wahl des Maschengewebes bietet einen Kompromiss zwischen Deckkraft und Flexibilität |
| Wärmeübertragung / Silikonübertragung | Vollfarbige Grafiken, Farbverläufe, mehrfarbige Logos | Hoch | Volle Farbe in einem Arbeitsgang | Höhere Stückkosten; Film- und Presswerkzeuge verlängern die Lieferzeit |
| Lasergravur | Permanente Markierungen, Seriennummern, Datumscodes | Sehr gut | Keine – nur Tonwertkontrast | Keine Farbe; der Kontrast hängt von der Pigmentbeladung der Basismischung ab. |
| Prägung / eingegossen | Logos, die den Druckprozess vollständig überdauern müssen | Grob – Tiefgang und Radius begrenzt | Keiner | Werkzeugeinstellung gesperrt; nach dem Formenschnitt keine Änderungen mehr an der Grafik. |
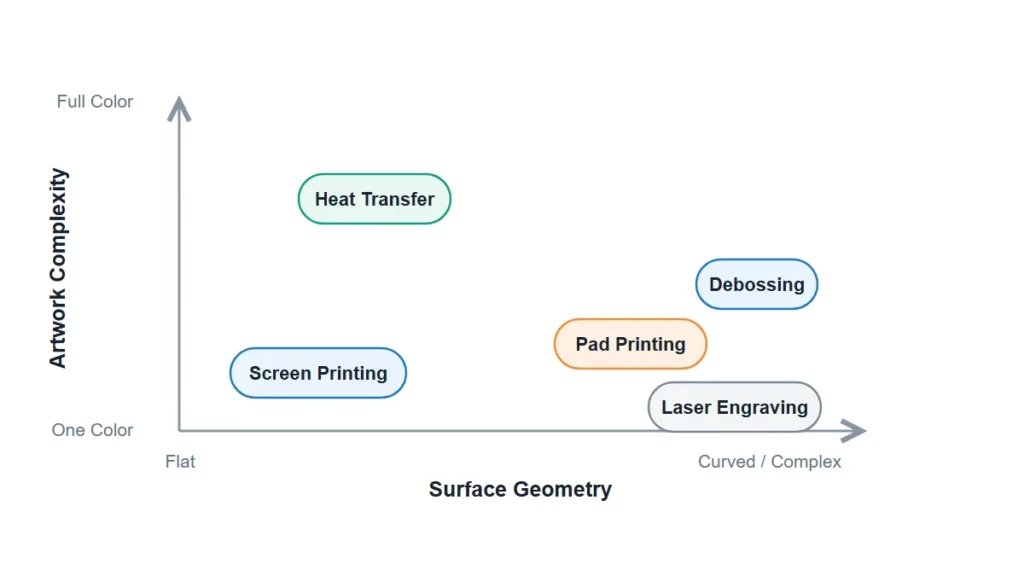
Detaillierte Informationen zu den gängigsten Abläufen finden Sie unter Tampondruck, Silikon-Siebdruck Und Silikon-Transferdruck. Für dauerhafte Markierungen ohne Tinte siehe Lasergravur Silikon.
Eine wichtige Feststellung ist: Befindet sich der Aufdruck auf einer Oberfläche, die sich wiederholt biegt – wie beispielsweise bei einer Latzhose, einem Armband oder einer Tastatur –, ist eine geprägte oder vertiefte Oberfläche jeder gedruckten deutlich überlegen. Wir empfehlen diese Methode, auch wenn dadurch eine dekorative Linie des Zitats verloren geht.
Wie mischt und härtet man Silikontinte ohne Verlaufen?
Zweikomponenten-Silikonfarbe wird an der Druckmaschine gemischt, typischerweise mit einem Katalysatoranteil von ca. 101 TP3T (bezogen auf das Farbgewicht). Anschließend wird Verdünner hinzugefügt, um die gewünschte Druckviskosität zu erreichen – je nach Farbe und Druckverfahren zwischen 101 TP3T und 701 TP3T. In diesem Bereich treten erstmals Chargenabweichungen auf. Wenn ein Bediener die Verdünnung nach Augenmaß anpasst, um ein Problem mit dem Rakel zu beheben, verändert er dadurch ebenfalls die Filmdicke, die Deckkraft und das Aushärtungsverhalten.
Nach der Katalyse hat die Tinte eine begrenzte Verarbeitungszeit. Tinte, die nach dieser Zeit im Farbtopf verbleibt, lässt sich weiterhin drucken und sieht korrekt aus – sie härtet lediglich schwächer aus. Dies ist die häufigste Ursache dafür, dass Ausdrucke zwar visuell geprüft werden, aber eine Woche später bei einem Klebebandtest durchfallen.
Die Aushärtung erfolgt durch Wärme, nicht durch Lufttrocknung. Typische Ofentemperaturen liegen bei etwa 135–200 °C, wobei die Verweilzeit von der Bauteilmasse und der Substratdichte abhängt. Dickwandige oder hochgefüllte Bauteile absorbieren Wärme langsam; die Tintenoberfläche erreicht die gewünschte Temperatur lange bevor die Verbindung vollständig hergestellt ist.
| Kontrollpunkt | Was im Prozessblatt korrigiert werden muss | Was passiert, wenn es abdriftet? |
|---|---|---|
| Katalysatorverhältnis | Gewägt, nicht geschätzt; pro Charge erfasst. | Unterkatalysierte Tinte bleibt weich und reibt sich ab |
| Dünner % | Bereich pro Farbe und pro Methode gesperrt | Filmdicke und Opazität verändern sich zwischen den Schichten |
| Topflebensdauer | Zeitgestempelte Tintenbecher, Entsorgungsregel | Die Ausdrucke sehen gut aus, haften aber später nicht. |
| Ofentemperatur / Verweilzeit | Mit einem Fühler am Bauteil überprüft, nicht mit dem Ofensollwert. | Nur Oberflächenhärtung; die Verbindung wird nie vollständig hergestellt. |
| Kühlung und Stapelung | Vor dem Nestbau vollständig abkühlen lassen | Blockieren, Druckübertragung, Kantenabhebung |
Warum versagt der Druck erst Wochen nach dem Versand, nicht aber beim ersten Exemplar?
Weil die Mechanismen, die Abdrücke auf Silikon zerstören, kumulativ sind und die Erstmusterprüfung nur eine Momentaufnahme darstellt.
Drei Muster erklären den Großteil dessen, was zu uns zurückkommt:
Öl verläuft unter der Tinte. Restliches niedermolekulares Siloxan wandert auch nach dem Versand des Bauteils weiter. Es dringt zur Grenzfläche vor und löst den Druck von unten ab – üblicherweise beginnend an Kanten und Radien, wo die Schicht am dünnsten ist.
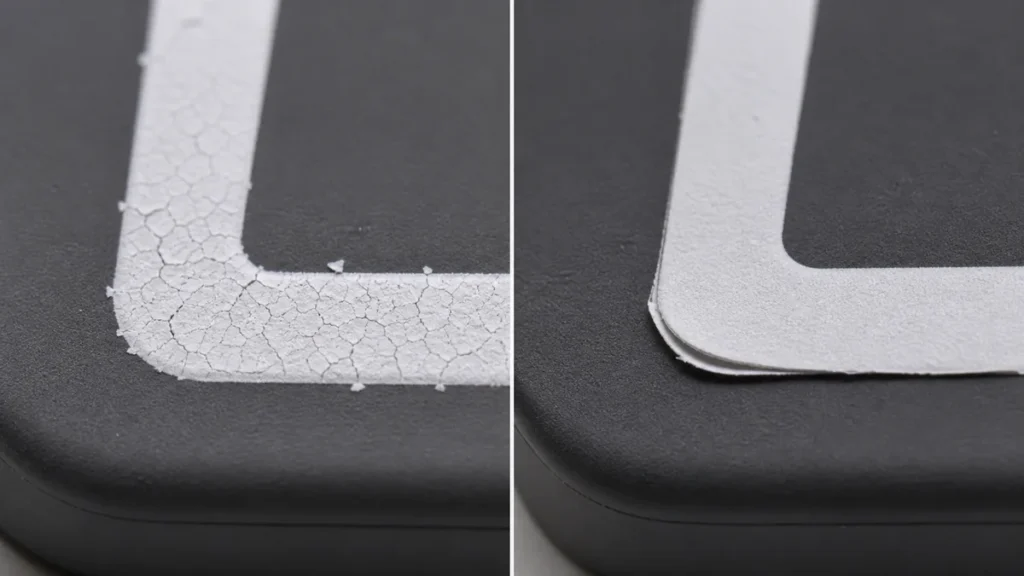
Dehnungsrisse. Ein ausgehärteter Tintenfilm ist steifer als der Untergrund. Bei starker und wiederholter Dehnung reißt der Film zunächst spinnennetzartig und blättert dann ab. Dickere Farbschichten reißen schneller, weshalb der Gedanke, “mehr Farbe für eine bessere Deckkraft” zu verwenden, kontraproduktiv ist.
Wasch- und Abriebzyklen. Spülmaschinen beanspruchen Textilien durch Hitze, alkalische Reinigungsmittel und mechanische Einwirkung. Ein Druck, der 50 Spülgänge übersteht, kann nach 200 Spülgängen unbrauchbar sein. Käufer von Küchen- und Babyartikeln geben selten eine Spülgangzahl an, und Lieferanten nennen diese nur selten von sich aus.
Teams schätzen dies falsch ein, weil der Abnahmezeitpunkt falsch gewählt ist. Das Muster selbst war nie das Risiko, sondern die 90-Tage-Frist. Bei Produkten, bei denen dies relevant ist, legen wir die Anforderungen an den Druck vor der Angebotserstellung fest, nicht erst danach. Siehe auch: Wie man verhindert, dass sich der Logodruck auf Silikon ablöst.
Haftungsprüfung und Abnahmekriterien
Eine Druckspezifikation ohne Prüfverfahren ist keine Spezifikation. Diese Prüfungen unterscheiden ein echtes Akzeptanzkriterium von einer bloßen Meinung.
| Prüfen | Was es fängt | Praktische Hinweise |
|---|---|---|
| Kreuzschraffurtest (ASTM D3359) | Unvollständige Aushärtung, kontaminierte Oberfläche | Schnell, zerstörend, wird pro Charge auf flachen Abschnitten durchgeführt. |
| Reibe-/Kochtest | Unzureichend ausgehärteter, schwacher Film | Zyklen und Belastung definieren, sonst sind die Ergebnisse nicht vergleichbar. |
| Lösungsmittelreibemittel (IPA) | Untergehärtete Tintenoberfläche | Eine Erweichung der Tinte deutet auf eine unvollständige Vernetzung hin. |
| Dehnungszyklustest | Filmsteifigkeit im Verhältnis zur Substratdehnung | Unverzichtbar für Armbänder, Lätzchen, Tastaturnetze |
| Wasch-/Autoklavierzyklus | Langzeit-Dienstausfall | Geben Sie die Zykluszahl und die Temperatur im Voraus an. |
Führen Sie den Test nach vollständiger Aushärtung und Abkühlung durch, nicht direkt nach dem Verlassen des Ofens. Ein heißes Bauteil besteht den Test, würde aber zwei Stunden später durchfallen.
Welche Details in Grafik und Design beeinflussen die Druckausbeute?
Bei Silikon entsteht durch die Verwendung von Grafiken mehr Ausschuss, als die meisten Käufer erwarten, da das Substrat Eigenschaften aufweist, die Papier und Kunststoff nicht aufweisen.
Feine Linien werden durch das Verhalten des Farbfilms und die Flexibilität des Bedruckstoffs begrenzt, nicht durch die Plattenauflösung. Sehr dünne Striche und kleine Negativschrift füllen sich entweder oder zerfallen nach einigen tausend Drucken. Auf dunklem oder farbigem Silikon ist für eine deckende Farbgebung in der Regel eine weiße Grundierung erforderlich, was einen zusätzlichen Druckdurchgang, ein Passerrisiko und eine zusätzliche Filmdicke – dieselbe Dicke, die unter Dehnung reißt – mit sich bringt.
Die Farbabstimmung ist ein weiteres häufig auftretendes Problem. Ein auf einem weißen Farbmuster freigegebener Pantone-Farbton wird auf einem pigmentierten Untergrund nicht identisch wiedergegeben; die Grundfarbe beeinflusst das Ergebnis. Verwenden Sie zum Abgleich die tatsächliche Produktionsmasse und die tatsächliche Härte (Durometer), nicht ein Referenzmuster. Geringfügige Änderungen der Bauteilhärte verändern den Farbauftrag so stark, dass sich die wahrgenommene Farbe verschiebt.
Auch die Oberflächenstruktur spielt eine Rolle. Matte oder strukturierte Oberflächen nehmen Tinte anders auf als glänzende, und die Struktur selbst kann den Druck ersetzen, wenn das Branding dauerhaft sein muss – siehe Oberflächenmusterbearbeitung von Silikonprodukten Und Oberflächenbehandlungen und Texturbeständigkeit.
Für anwendungsspezifische Dekorationsbeschränkungen siehe Silikon-Tastaturdruck- und Etikettiertechniken Und Silikonmatten mit aufgedruckten Logos.
Wo die Grenzen verlaufen
Das Bedrucken von Silikon ist kontrollierbar, die entscheidenden Faktoren liegen jedoch vor der Druckmaschine: Aushärtungssystem, Nachhärtung, Trennmittelpolitik, Aktivierungs-Druckfenster, Katalysatorkontrolle und Ofenprüfung. Sind diese Punkte optimiert, reduziert sich die Methodenwahl auf eine einfache Geometrieentscheidung. Werden sie vernachlässigt, kann auch die beste Druckfarbe das Ergebnis nicht retten.
Eine allgemeingültige Antwort auf die Frage nach der Haltbarkeit können wir nicht geben, da diese von den Einsatzbedingungen und nicht von der Tinte abhängt. Ein Armbandlogo, eine autoklavierte medizinische Kennzeichnung und ein spülmaschinengewaschenes Lätzchen stellen drei unterschiedliche Anforderungen dar, die auf einer Zeichnung identisch aussehen.
Um ein Angebot für einen Dekorationsprozess zu erstellen oder diesen zu planen, benötigen wir fünf Angaben: Basismaterial und Härtungssystem (LSR/HCR, Platin oder Peroxid), Härtegrad des Bauteils und Substratfarbe, Grafik im Vektorformat mit Angabe der kleinsten Linienbreite, die Einsatzbedingungen, denen der Druck standhalten muss (Waschzyklen, Sterilisation, Abrieb, UV-Strahlung) und alle relevanten Kontaktvorschriften.FDA 21 CFR 177.2600, LFGB, USP Klasse VI). Ohne die Einsatzbedingungen ist jede Haftungszusage reine Spekulation.
Verweise
- Abweichung von der linearen Beziehung zwischen Adhäsionsstärke und Oberflächenenergie auf einer Oberfläche mit niedriger Energie — Ergebnisse in Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Platin-katalysierte Hydrosilylierung in der Polymerchemie — Polymere (Übersicht), veröffentlicht von PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Vorbehandlung von flüssigen Silikonkautschuken zur Entfernung flüchtiger Siloxane — Industrial & Engineering Chemistry Research, American Chemical Society. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), vollständiger Gesetzestext – Bundesministerium der Justiz, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Biologische Reaktivitätstests, In Vivo (Grundlage der USP-Klasse VI) — United States Pharmacopeia. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Standardprüfverfahren zur Bestimmung der Benetzungsspannung von Polyethylen- und Polypropylenfolien, D2578-23 — ASTM International, aktuell gültige Fassung. https://store.astm.org/d2578-23.html
- Standardprüfverfahren zur Bewertung der Haftung mittels Klebebandtest, D3359-23 — ASTM International, aktuelle Fassung. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Gummiartikel zur wiederholten Verwendung — US Electronic Code of Federal Regulations, Titel 21 geändert am 23.07.2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600