Un proveedor puede mostrar un taller limpio, un certificado válido y una muestra aprobada. Ninguno de estos factores demuestra que los mismos controles se mantendrán en la producción en masa. El verdadero riesgo surge más adelante: lotes de materiales mixtos, curado incontrolado, variación entre cavidades, retrabajo no documentado o pasos subcontratados.
A Inspección de fábricas de silicona en China Por lo tanto, se debe realizar un seguimiento de un lote de producción desde la materia prima hasta el producto final empaquetado. El objetivo no es evaluar la profesionalidad de la fábrica, sino verificar si su proceso puede cumplir repetidamente con los requisitos de diseño, especificación y conformidad.
Resumen ejecutivo
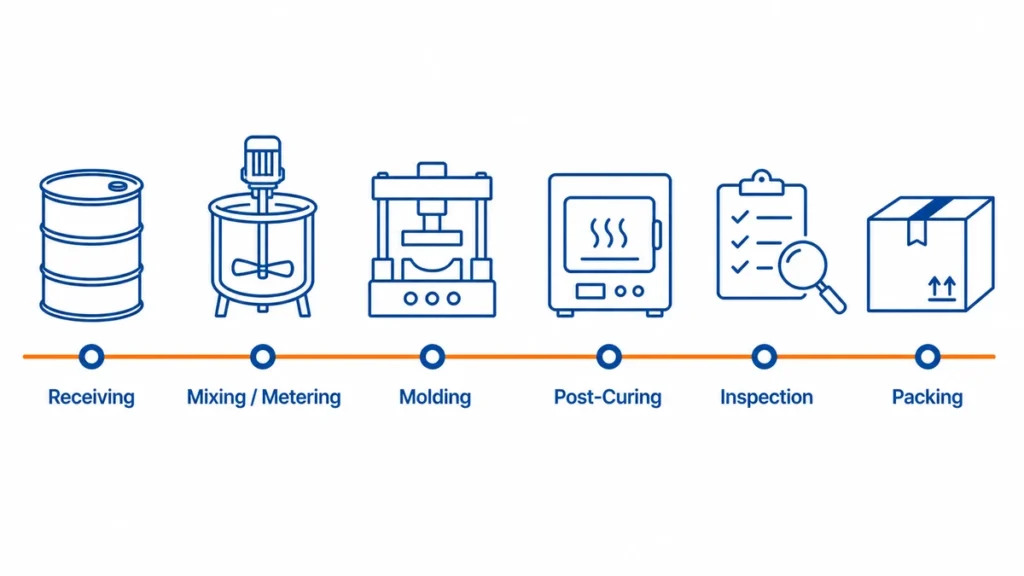
- Audita el proceso, no la sala de exposición. Realice el seguimiento de un lote real desde la recepción del material, la mezcla o dosificación, el moldeo, el postcurado, la inspección y el embalaje.
- Relacione la auditoría con el proceso de silicona. El moldeo por compresión HCR, el moldeo por inyección LSR, la extrusión y el sobremoldeo de silicona tienen diferentes equipos, puntos de control y modos de fallo.
- Considere los certificados y las muestras como pruebas justificativas. La producción solo se autorizará cuando los registros, los equipos, los operarios y la trazabilidad de los lotes cumplan con las especificaciones aprobadas.
¿Qué debe verificar una inspección de una fábrica de silicona en China?
Una inspección de fábrica debe responder a seis preguntas: ¿Es el proveedor legalmente identificable? ¿Posee o controla el proceso requerido? ¿Puede rastrear los materiales? ¿Se registran los parámetros críticos? ¿Puede detectar piezas no conformes? ¿Controla el trabajo subcontratado?
| Área de auditoría | Evidencia a solicitar | Lo que la evidencia debería demostrar |
|---|---|---|
| Identidad empresarial y funciones transaccionales | Licencia comercial, dirección del sitio y mapa de la entidad legal. | Se identifica al vendedor, beneficiario, exportador y fabricante del contrato, y se divulgan sus relaciones. |
| Propiedad del proceso | Lista de equipos, recorrido por el taller, registros de mantenimiento | El proceso citado se realiza en el sitio auditado o se divulga como subcontratado. |
| Control de materiales | Lista de proveedores, TDS/SDS, registro de entrada, etiqueta de lote, tarjeta de lote | El compuesto utilizado en la producción puede rastrearse hasta un material y lote aprobados. |
| Control de procesos | Instrucciones de trabajo, hoja de parámetros, registro de la primera pieza, inspección de patrulla | Los operadores trabajan dentro de una ventana de proceso definida en lugar de por memoria. |
| Verificación del producto | Dibujo, plan de control, lista de calibres, informe de inspección, estándar de defectos | Los métodos de inspección se ajustan a los requisitos del producto y al riesgo de medición. |
| Medidas correctivas | Informe de no conformidad, análisis de causa raíz, evidencia de cierre de CAPA | La fábrica presenta defectos y modifica el proceso en lugar de limitarse a clasificar las piezas. |
No comience con una lista de verificación de auditoría genérica. Comience con el dibujo del producto, la aplicación, el volumen anual, el mercado objetivo y los riesgos de falla conocidos. cuchara de silicona para bebé y un Teclado industrial de silicona no deberían recibir el mismo plan de auditoría.
¿Cómo se verifica la identidad legal de una fábrica china?
Comience con el nombre legal chino del proveedor y el Código Unificado de Crédito Social de 18 dígitos. Busque ambos en el registro oficial de China. Sistema Nacional de Publicidad de Información Crediticia Empresarial, Luego, compare el resultado con la licencia comercial y los documentos mercantiles que se le proporcionaron.
El objetivo no es demostrar la capacidad de fabricación a partir de un registro, sino determinar qué entidad jurídica es responsable del contrato, el pago, la producción, los registros de calidad y la declaración de exportación.
| Controlar | Evidencia para comparar | ¿Qué requiere aclaración? |
|---|---|---|
| Entidad jurídica | Nombre de la empresa china y Código Unificado de Crédito Social | El nombre comercial en inglés no puede vincularse con la entidad china registrada. |
| Estado de registro | Situación actual en el sistema público oficial | La empresa está dada de baja, revocada, suspendida o cotizada de forma anómala. |
| Dirección registrada | Licencia comercial, registro público, cotización y contrato | La dirección registrada difiere de la ubicación presentada como la fábrica. |
| Alcance del negocio | registro público | El alcance muestra únicamente actividades comerciales o de consultoría, mientras que el proveedor afirma ser el fabricante. |
| Partes responsables | Emisor de la cotización, vendedor del contrato, beneficiario bancario, exportador y operador de la fábrica. | Varias entidades están involucradas, pero sus funciones no se han revelado. |
| Titular del certificado | Informes ISO y de pruebas de productos | El nombre o sitio del certificado no coincide con la entidad fabricante o la ubicación auditada. |
| Sello de la empresa | Nombre legal chino en el contrato y sello de la empresa | El nombre del sello difiere de la entidad contratante o solo se utiliza un sello personal. |
| Historial crediticio público | Informes anuales, notificaciones de operaciones anormales y listados de infracciones graves. | Faltan documentos, hay anomalías sin resolver o el estado legal no coincide con la explicación del proveedor. |
Haga coincidir la licencia comercial con el sitio.
Solicite ver la licencia comercial original o una licencia electrónica verificable. Compare el nombre de la empresa china, el Código Unificado de Crédito Social, el representante legal, el estado de registro, la dirección registrada y el objeto social con los registros oficiales.
La dirección registrada puede diferir legítimamente de la dirección de producción. El proveedor puede operar desde instalaciones arrendadas o utilizar una entidad de exportación independiente. No rechace al proveedor únicamente porque las direcciones o entidades sean diferentes. Exija que se divulgue la relación y que esta se respalde con un contrato de arrendamiento, un registro de la empresa del grupo, un acuerdo de subcontratación u otro documento verificable.
Luego, confirme que el lugar de producción real es el mismo que se auditó. Una licencia comercial válida para una oficina no prueba que en la ubicación indicada durante la visita se realicen procesos de moldeo, postcurado, impresión o inspección.
Mapea cada entidad en la transacción.
Anote la entidad legal responsable de cada paso:
- Emitir la cotización.
- Firma del contrato de venta o de utillaje.
- Recibiendo el pago.
- Ser propietario u operador de la fábrica.
- Comprar el material de silicona.
- Posee el certificado ISO.
- Emisión de registros de calidad y declaraciones de conformidad.
- Exportar el envío.
Estas funciones no tienen por qué pertenecer a una sola empresa. Una empresa comercial, una fábrica afiliada y una entidad exportadora pueden formar un acuerdo de suministro legítimo. El riesgo surge cuando el acuerdo es opaco, no se puede identificar al fabricante o el contrato no otorga control sobre los materiales, el proceso, la subcontratación ni las medidas correctivas.
Tratar los datos de registro como una herramienta de selección
Un ámbito de negocio relacionado con la fabricación no demuestra que la fábrica posea el equipo necesario. Un historial público impecable no demuestra la calidad del producto. Por el contrario, una notificación histórica de funcionamiento anómalo no descalifica automáticamente a un proveedor si el problema se ha resuelto y la explicación está documentada.
Utilice la verificación de la entidad legal para establecer la responsabilidad. Luego, verifique la capacidad de fabricación mediante equipos, producción en vivo, trazabilidad de materiales, registros de procesos y pruebas de productos.
¿Una auditoría de fábrica es lo mismo que una inspección de producto?
No. Una auditoría de fábrica evalúa la capacidad del sistema de fabricación. Una inspección de producto verifica si un lote específico cumple con los estándares. Los compradores suelen combinar ambas y obtienen una versión deficiente de ambas.
| Actividad | Pregunta principal | Mejor momento | Salida típica |
|---|---|---|---|
| auditoría de calificación de proveedores | ¿Puede esta fábrica llevar a cabo el proceso requerido? | Antes de la fabricación de herramientas o la nominación | Brechas de capacidad y decisión de aprobación |
| Auditoría de procesos | ¿Están funcionando los controles críticos en la línea de producción? | Prueba piloto o producción en masa inicial | Resultados por etapa del proceso |
| Inspección previa al envío | ¿Este lote de producción cumple con las especificaciones publicadas? | Después de la producción y antes del envío | Aceptación o rechazo del lote |
| Auditoría social o ambiental | ¿Cumple el emplazamiento con los requisitos laborales, de seguridad o medioambientales? | En función de la política del comprador y el riesgo de la cadena de suministro | Informe de cumplimiento independiente |
Una inspección previa al envío exitosa no puede corregir un proceso de moldeo deficiente. Solo toma muestras de lo que el proceso ya ha producido. Del mismo modo, un certificado ISO 9001 no prueba que el envío que tiene delante cumpla con el plano.
¿Qué documentos debería revisar antes de la visita?
Solicite la documentación antes de reservar un viaje o contratar a un inspector externo. La falta de archivos o la inconsistencia de los existentes son una señal de alerta temprana de que los mismos controles podrían no estar funcionando correctamente en la planta de producción.
Pedir:
- Paquete de entidad jurídica: licencia comercial, dirección de fabricación y la relación entre el vendedor contractual, el beneficiario, el exportador y la fábrica.
- Paquete del producto lanzado: Revisión de planos, características críticas para la calidad, lista de materiales y grado de silicona aprobado.
- Paquete de materiales: Ficha técnica, ficha de datos de seguridad, certificado de análisis, proveedor aprobado y formato de identificación del lote.
- Paquete de control de procesos: Diagrama de flujo del proceso, plan de control, instrucciones de trabajo, estándar de inspección, lista de instrumentos de medición y estado de calibración.
- Paquete de procesos externos y SGC: Se divulgaron los subcontratistas, los certificados pertinentes y ejemplos recientes de incumplimientos y acciones correctivas y preventivas (CAPA).
- Paquete de capacidad: Máquinas, cavidades activas, tiempo de ciclo validado, turnos, tiempo de actividad, rendimiento en la primera pasada y datos de cuellos de botella posteriores.
Revise detenidamente el alcance. Un certificado para “comercio y venta de productos de silicona” no equivale a la certificación del moldeo de silicona en el sitio auditado. ISO 9001 Define un marco de gestión de la calidad; no aprueba un material, proceso o producto terminado específico.
¿Puede la fábrica realmente llevar a cabo su proceso de fabricación de silicona?
La auditoría debe coincidir con el proceso descrito en el presupuesto. El término "moldeo de silicona" es demasiado general para ser útil.
| Proceso | Equipos y controles para verificar | Pruebas adecuadas | brecha común en la auditoría |
|---|---|---|---|
| Moldeo por compresión HCR/HTV | Molino de dos rodillos o área de mezcla controlada, pesaje de materiales, prensas hidráulicas, control de temperatura del molde. | Ficha de lote, registro de mezcla, receta de prensado, aprobación de la primera pieza | La formulación o la adición de agentes de curado dependen de la memoria del operador. |
| Moldeo por inyección de LSR | Bombas de tambor A/B, sistema de dosificación, mezclador, canal frío, molde calefactado, alimentación controlada de material | Registro de lote de material, historial de alarmas de dosificación, receta de máquina, informe de cavidad | La fábrica posee máquinas de inyección, pero no un sistema de dosificación LSR validado. |
| Extrusión de silicona | Extrusora, control de boquilla, línea de curado continuo, estirador y monitorización dimensional. | Registro de velocidad de línea, ajustes de curado, registro de dimensiones en proceso | Las dimensiones se comprueban solo después de que se haya completado un carrete largo. |
| sobremoldeo de silicona | Preparación del sustrato, fijación de inserción, control de la adhesión, prevención de la contaminación | Lote de sustrato aprobado, registro de pretratamiento, prueba de adhesión | El tratamiento con cebadores o plasma se subcontrata o no se controla el tiempo. |
| Operaciones secundarias | Recorte, impresión, recubrimiento, unión, ensamblaje, postcurado | Instrucciones de trabajo, límite de muestras, registro de lotes | El moldeado principal está controlado, pero los defectos de apariencia se originan en etapas posteriores del proceso. |
Recorra la ruta en orden de producción. No permita que el encargado elija únicamente la máquina más limpia. Compare el número de máquina, el número de molde, la identificación de la cavidad y el lote de material en la línea con los registros mostrados en la sala de reuniones.
¿Cómo se verifica la capacidad de producción y los cuellos de botella?
No acepte una cifra de capacidad mensual sin su cálculo. Reconstruya la estimación a partir del tiempo de operación programado, el tiempo de ciclo validado, las cavidades activas, la disponibilidad de equipos, el rendimiento de primera pasada y la capacidad de cada operación posterior.
Utilice dos cálculos básicos:
Producción bruta de moldeo = tiempo de operación programado ÷ tiempo de ciclo validado × número de cavidades activas
Producción comercializable = producción bruta de moldeo × factor de tiempo de actividad demostrado × rendimiento de primera pasada
El resultado no representa la capacidad final de la fábrica. La capacidad efectiva del sistema es la capacidad comercializable más baja entre moldeo, postcurado, recorte, procesamiento secundario, inspección y empaquetado.
Ejemplo de cálculo de capacidad
El siguiente ejemplo ilustra el método; no constituye un referente para la producción de silicona.
| Aporte | Valor de ejemplo |
|---|---|
| Tiempo de moldeo programado | 8 horas, o 28.800 segundos |
| Tiempo de ciclo validado | 60 segundos |
| Cavidades activas | 2 |
| Producción bruta | 960 piezas por turno |
| Factor de tiempo de actividad demostrado | 85% |
| Rendimiento de primera pasada | 95% |
| Producción vendible estimada | Aproximadamente 775 piezas por turno |
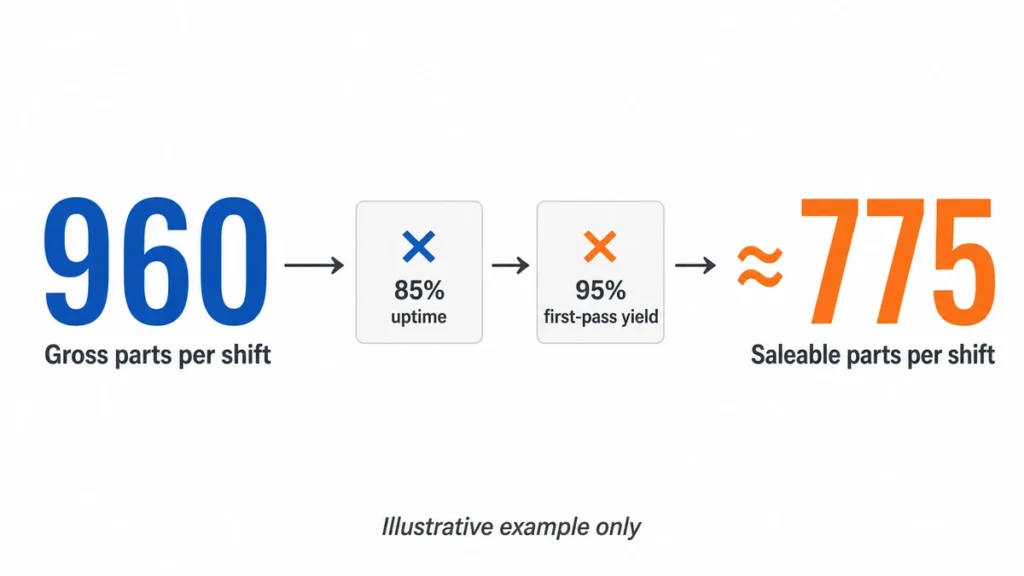
Un presupuesto basado únicamente en 960 piezas por turno no tiene en cuenta el tiempo de inactividad ni las piezas defectuosas. La estimación de 775 piezas sigue siendo incompleta hasta que la fábrica demuestre que el postcurado, el recorte, la inspección y el embalaje pueden procesar al menos el mismo volumen.
No copie los factores de ejemplo en la evaluación de un proveedor. Utilice los registros de la fábrica correspondientes a productos, moldes, máquinas y condiciones de producción similares.
Verificar cada dato en el taller.
| Entrada de capacidad | Evidencia para verificar | Exageración común |
|---|---|---|
| Horario de funcionamiento programado | Plan de turnos, dotación de personal, calendario de máquinas, programa de mantenimiento | Todas las horas del calendario se consideran tiempo de producción. |
| Tiempo de ciclo | Receta de máquina publicada y estudio de tiempos durante la producción estable | Se utiliza el ciclo mejor observado en lugar del ciclo de producción repetible. |
| Cavidades activas | Dibujo del molde, identificaciones de cavidades, registro de cavidades bloqueadas, rendimiento a nivel de cavidad | Se utiliza el número nominal de cavidades incluso cuando una cavidad está desactivada. |
| Disponibilidad de equipos | Registro de tiempo de inactividad, registro de mantenimiento, historial de cambios | El cálculo asume un tiempo de actividad de 100%. |
| Rendimiento de primera pasada | Informe del lote que muestra las piezas en buen estado antes de su reprocesamiento o clasificación. | La cantidad final envasada se presenta como rendimiento de primera pasada. |
| Disponibilidad de mano de obra | Matriz de habilidades, plan de personal, asistencia real por turno | Se supone que la mano de obra para recortar o inspeccionar manualmente es ilimitada. |
| Recursos compartidos | Programa de producción para prensas, hornos, equipos de inspección y operarios. | Se promete la misma capacidad de máquina u horno para varios programas. |
| Operaciones subcontratadas | Capacidad del proveedor, tiempo de espera, tiempo de transporte, inspección de entrada | El tiempo de procesamiento externo queda excluido del cálculo. |
Observe el ciclo una vez que el proceso haya alcanzado una producción estable. Un único ciclo rápido durante una auditoría no constituye una base válida para determinar la capacidad. Compare la observación con varios lotes recientes e investigue cualquier diferencia significativa.
Encuentre la restricción fuera de la máquina de moldeo
Los proyectos de silicona a menudo parecen tener suficiente capacidad de prensado, mientras que una operación posterior controla la producción real.
| Paso del proceso | Unidad de capacidad para calcular | Evidencia de cuello de botella |
|---|---|---|
| Preparación del material | Kilogramos o lotes por turno | Tiempo de mezclado limitado, estación de pesaje, tiempo de retención del material o cambio de color. |
| Moldura | Piezas buenas por máquina y molde por turno | Ciclo largo, cavidades inhabilitadas, limpieza de moho, reventones o tiempo de inactividad no planificado |
| Postcurado | Piezas cualificadas por carga de horno y cargas por día | Volumen útil del horno, patrón de carga, tiempo de calentamiento y enfriamiento, ventilación o segregación de lotes. |
| Recorte o eliminación de rebabas | Piezas aceptadas por operario o máquina por turno | Trabajo manual, líneas de separación complejas, defectos secundarios o cola de retrabajo. |
| Impresión, recubrimiento o unión | Piezas aceptadas por línea o subcontratista por día | Número de accesorios, tiempo de secado o curado, rechazos de adhesión o tiempo de cola externa |
| Inspección | Piezas o lotes liberados por turno | Pruebas funcionales prolongadas, accesorios calibrados limitados, inspección 100% o tiempo de espera en el laboratorio. |
| Embalaje | Unidades terminadas por línea por turno | Ensamblaje de múltiples componentes, etiquetado, verificación de recuento o embalaje personalizado. |
Calcule cada etapa en la misma unidad y período de tiempo. Si el moldeo puede producir 10 000 piezas aceptables por semana, pero el proceso validado de postcurado y recorte solo puede liberar 7000, la capacidad semanal verificada es de 7000, no de 10 000.
Capacidad de prueba en comparación con el plan de pedidos real.
La aprobación de capacidad debe estar vinculada a un SKU, molde, cantidad, plazo de entrega y carga de máquinas de la competencia definidos. Solicite a la fábrica que proporcione:
- Demanda semanal o mensual del producto auditado.
- Asignación de máquinas y moldes.
- Carga comprometida actual de otros clientes.
- Turnos planificados, operadores y supuestos sobre horas extras.
- Tiempo de cambio y mantenimiento preventivo.
- Rendimiento esperado en la primera pasada y tasa de retrabajo.
- Capacidad de postcurado y de todos los procesos secundarios.
- Restricciones relacionadas con días festivos, mano de obra, subcontratistas y materiales.
- Plan de respaldo para la máquina, reparación de moldes y gestión de interrupciones.
Utilice una tabla de demanda frente a capacidad en lugar de un porcentaje único. El pedido comprometido debe ajustarse a la capacidad de venta demostrada tras una reserva acordada para variaciones y tiempos de inactividad. Esta reserva debe reflejar el riesgo del producto, la madurez del proceso y la tolerancia a los plazos de entrega; no debe sustituirse por un porcentaje universal.
Indicadores de alerta de capacidad
- La capacidad se indica únicamente como una estimación de ventas mensuales.
- El cálculo parte de la base de que todas las máquinas funcionan cada hora programada.
- Las cavidades nominales se contabilizan sin comprobar las cavidades bloqueadas o inestables.
- Se excluyen los desechos, la clasificación y el reprocesamiento.
- La misma prensa, horno, accesorio u operario se asigna a pedidos que se superponen.
- No se calcula la capacidad de postcurado, recorte, impresión, inspección o embalaje.
- Las horas extraordinarias se consideran parte de la capacidad base permanente.
- A un nuevo molde se le asigna el rendimiento y el tiempo de ciclo de un producto no relacionado.
- El proveedor puede mostrar el equipo, pero no los registros de producción recientes.
- El problema radica en un subcontratista no revelado.
Una brecha de capacidad no siempre implica rechazar al proveedor. Sin embargo, sí requiere un plan de recuperación con fecha, la identificación del equipo y la mano de obra necesarios, una prueba validada y evidencia de que la capacidad adicional no debilita el control del proceso.
Puntos de auditoría del proceso de moldeo de silicona desde la recepción del material hasta el lote empaquetado.
¿Cómo se verifica la trazabilidad del material de silicona?
Seleccione una caja de cartón o un contenedor de producto en proceso y siga su rastro hacia atrás. La cadena debe ir desde el lote terminado hasta el lote de moldeo, la máquina, el molde, la cavidad (cuando corresponda), el operario, el lote de materia prima, el lote de pigmento o masterbatch y el sistema de curado.
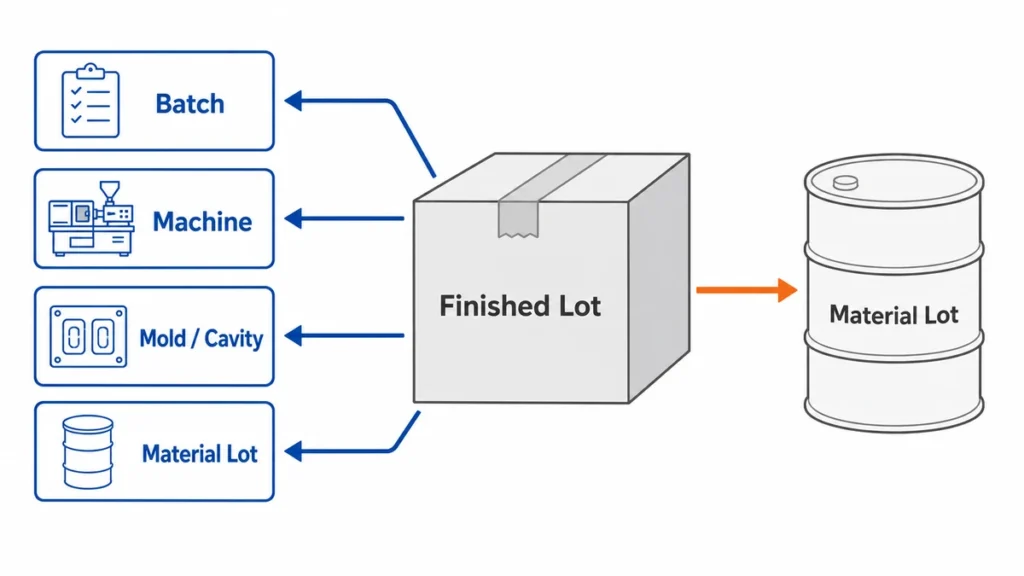
Luego, invierta la prueba. Seleccione un lote de materia prima del almacén y pregunte dónde se consumió. Un sistema de trazabilidad que funciona en una sola dirección está incompleto.
Compruebe los siguientes controles:
- Las etiquetas entrantes permanecen adheridas o se transfieren a etiquetas internas controladas.
- Los materiales liberados, puestos en cuarentena y rechazados se separan físicamente.
- La vida útil y las condiciones de almacenamiento deben seguir las instrucciones del proveedor del material.
- El equipo de pesaje está identificado y calibrado.
- El compuesto HCR mixto tiene un número de lote y un tiempo de retención controlado.
- Los componentes LSR A/B permanecen emparejados y protegidos de la contaminación.
- En el registro del lote se incluyen los pigmentos, aditivos y agentes aglutinantes.
- Los desechos de silicona curada no se tratan como el material reciclado termoplástico. La silicona es un material termoestable y no se puede volver a fundir siguiendo el mismo proceso.
Para aplicaciones reguladas, la trazabilidad de los materiales es solo una capa de aprobación. El límite de cumplimiento específico del producto se define a continuación.
¿Dónde termina esta auditoría de fábrica para los productos regulados?
Esta auditoría permite determinar si un proveedor controla su proceso de fabricación de silicona. Sin embargo, por sí sola no puede establecer que un dispositivo médico, un artículo en contacto con alimentos, un producto infantil, un componente automotriz u otro producto regulado cumpla con la normativa vigente.
Los requisitos aplicables dependen del producto final, el uso previsto, las condiciones de contacto, el grupo de usuarios, la clasificación de riesgo, el mercado de destino y el papel del proveedor en la cadena de suministro regulada. Las etiquetas de los materiales, como “grado médico”, “grado alimentario” o “aprobado por la FDA”, no definen dicho alcance.
| Categoría de producto | Qué abarca esta auditoría de fábrica | Capa adicional específica del producto |
|---|---|---|
| Productos de silicona para el consumidor general | Entidad jurídica, identidad material, control de procesos, trazabilidad, inspección, embalaje y control de cambios. | Restricciones químicas, etiquetado, seguridad mecánica y normas específicas del producto en el mercado de destino. |
| Artículos en contacto con alimentos | Control de la formulación, prevención de la contaminación, postcurado cuando se especifique, trazabilidad del lote y correspondencia entre el informe y el material. | Tipo de alimento previsto, tiempo y temperatura de contacto, migración del producto terminado o sustancias extraíbles, requisitos de declaración y normas de contacto con alimentos específicas del mercado. |
| Productos para bebés y niños | Control de materiales, estabilidad del moldeo, controles de piezas pequeñas o ensamblajes, limpieza y trazabilidad. | Requisitos basados en la función real del producto, el grupo de edad, el uso previsible, los riesgos mecánicos, los límites químicos, la migración, el etiquetado y el mercado. |
| Dispositivos médicos o componentes de dispositivos médicos | Material controlado, ruta de producción validada, trazabilidad, controles de limpieza, no conformidad, CAPA y notificación de cambios | Clasificación de dispositivos, sistema de gestión de calidad reglamentario, gestión de riesgos, evaluación biológica, validación de procesos, controles de salas limpias o carga microbiana, validación de esterilización y documentación técnica cuando corresponda. |
| Componentes automotrices | Capacidad del proceso, control de cavidades, medición, trazabilidad, capacidad, mantenimiento y control de cambios de ingeniería. | Requisitos específicos del cliente, IATF 16949 cuando corresponda, APQP/PPAP, características especiales, MSA, SPC y aprobación de piezas de producción. |
| Componentes farmacéuticos o de bioprocesos | Control de materiales y lotes, limpieza, postprocesamiento, inspección, embalaje y control de cambios. | Estrategia de extractables y lixiviables, ensayos farmacopeicos o específicos de la aplicación, validación de la limpieza, validación del proceso y cualificación del cliente. |
| Componentes eléctricos o electrónicos | Identidad del material, dimensiones, estabilidad del moldeo, control de la contaminación y control de cambios del proveedor. | Requisitos específicos del producto en materia de seguridad eléctrica, inflamabilidad, sustancias restringidas, exposición ambiental y certificación. |
El uso previsto determina el alcance del cumplimiento.
Antes de definir el plan de auditoría, documente:
- Ya sea que el artículo de silicona sea una materia prima, un componente moldeado, un accesorio o un producto terminado.
- La función del producto y su uso razonablemente previsible.
- Los países o regiones de destino.
- Grupo de edad del usuario y consideraciones relativas a los usuarios vulnerables.
- Contacto con alimentos, piel, tejidos, fluidos, medicamentos o medios de procesamiento.
- Duración del contacto, temperatura, presión y condiciones de uso repetido.
- Si el producto se suministra estéril o si se esterilizará posteriormente.
- Vida útil requerida y ciclos de reutilización.
- El fabricante legal, el propietario de las especificaciones y la parte responsable de la autorización reglamentaria.
El proveedor no debe seleccionar un programa de pruebas basándose únicamente en el nombre del producto. Un tubo de silicona utilizado en un dispensador de bebidas, una línea de transferencia de laboratorio y un conducto para fluidos médicos pueden parecer similares, pero tienen requisitos de evidencia y validación diferentes.
Límite de contacto con los alimentos
Para artículos de caucho de uso repetido en EE. UU., 21 CFR 177.2600 puede formar parte de la evaluación aplicable. Para los productos colocados en el mercado de la UE, el marco puede incluir Reglamento (CE) n.º 1935/2004 y buenas prácticas de fabricación (BPF) en contacto con alimentos según Reglamento (CE) n.º 2023/2006, junto con cualquier requisito nacional o específico del material que sea aplicable.
La auditoría de fábrica debe verificar que la formulación probada coincida con el proceso actual de silicona, pigmento, aditivo, impresión, recubrimiento y postcurado. No reemplaza la evaluación del producto terminado para el alimento previsto, la temperatura, la duración y las condiciones de uso repetido.
Límite de los dispositivos médicos
Esta lista de verificación no es una auditoría de certificación de dispositivos médicos. Dependiendo del rol del proveedor y del mercado objetivo, la calificación puede requerir un sistema de gestión de calidad de dispositivos médicos como ISO 13485, gestión de riesgos bajo ISO 14971, evaluación biológica, procesos especiales validados, entornos controlados, registros de dispositivos o lotes, gestión de quejas y controles regulatorios específicos del mercado.
Un certificado de resina o un ISO 10993 El informe de prueba no convierte automáticamente la pieza terminada en "de grado médico". El informe debe estar vinculado a la formulación final, los colorantes, los aditivos, el procesamiento, la limpieza, la esterilización, el tipo de contacto, la duración del contacto y la evaluación de riesgos del dispositivo.
Si el proveedor de silicona fabrica únicamente un componente, el fabricante legal aún debe definir los requisitos críticos e incorporar los controles del proveedor en el sistema de gestión de riesgos y calidad del dispositivo.
Aplicaciones para el sector automotriz y otras aplicaciones validadas.
Para los programas automotrices, una auditoría general ISO 9001 puede ser insuficiente. El cliente puede requerir IATF 16949, evidencia APQP/PPAP, control de características especiales, análisis del sistema de medición, control estadístico de procesos, capacidad aprobada y notificación formal de cambios.
Las aplicaciones farmacéuticas, de bioprocesos, aeroespaciales, de seguridad eléctrica y otras aplicaciones validadas requieren su propio plan de cualificación. No extienda una aprobación de una aplicación a otra solo porque el grado de silicona base o el proceso de moldeo parezcan similares.
Mantén tres decisiones separadas
Registre tres conclusiones independientes:
- Capacidad de la fábrica: ¿Puede la planta ejecutar repetidamente el proceso de silicona especificado?
- Validación del producto: ¿El producto definido cumple con su plano, función y plan de pruebas aprobado?
- Comunicado reglamentario: ¿Son suficientes las pruebas para el uso previsto y el mercado de destino?
Una fábrica puede ser competente aunque su expediente reglamentario esté incompleto. Una muestra analizada puede cumplir con los requisitos aunque el proceso de producción no esté controlado. Ninguno de los dos resultados debe validar automáticamente al otro.
¿Qué se debe comprobar durante la mezcla, el moldeo y el postcurado?
La cuestión fundamental no es si la fábrica dispone de una hoja de parámetros, sino si los valores liberados son visibles, están registrados, protegidos de modificaciones accidentales y vinculados al lote de producción.
Preparación de compuestos HCR y HTV
Para caucho de alta consistencia, inspeccione el pesaje, la secuencia de mezclado, el estado de los rodillos, la dispersión del pigmento, el control del agente de curado y la identificación del lote. Pregunte cómo la fábrica previene la contaminación cruzada entre colores, formulaciones y sistemas de curado con peróxido o platino.
Los equipos suelen subestimar esta etapa porque la mezcla parece uniforme. Posteriormente pueden aparecer variaciones como cambios de color, olor, inconsistencias en el curado, defectos superficiales o propiedades físicas inestables entre lotes.
Medición e inyección LSR
Para el caucho de silicona líquida, inspeccione el suministro de material A/B, el sistema de bombeo y dosificación, el mezclador, la unidad de inyección, el canal frío, el molde calentado y el historial de alarmas. Confirme que la receta de la máquina especifica la presión de inyección, la velocidad, la temperatura del molde, el tiempo de curado y otros parámetros relevantes para el proceso validado.
No acepte una captura de pantalla de una sola receta como prueba de control. Compare la configuración actual de la máquina con la receta aprobada y el registro de producción. Pregunte quién puede modificar los parámetros y cómo se revisan las desviaciones.
Postcurado
El postcurado debe estar vinculado a la formulación del material, la aplicación del producto, la geometría de la pieza y los requisitos de validación o ensayo. No es obligatorio para todas las piezas de silicona, y una fórmula universal de temperatura y tiempo no es fiable.
Inspeccione la identificación del horno, la uniformidad de la temperatura o los registros de verificación, la disposición de la carga, el tamaño del lote, el control del temporizador, la ventilación y los registros de lotes de postcurado. Sobrecargar un horno puede alterar el flujo de aire y el comportamiento de calentamiento incluso cuando el punto de ajuste no cambia.
¿Cómo se deben auditar los moldes y el control de cavidades?
La muestra aprobada puede ocultar variaciones en la cavidad. Un molde multicavidad puede producir piezas aceptables en una cavidad y presentar rebabas recurrentes, defectos de inyección o desviaciones dimensionales en otra.
Verificar:
- Identificación única de moldes y herramientas.
- Identificación de cavidades en las piezas o en los registros de inspección, siempre que sea posible.
- Frecuencia de mantenimiento preventivo basada en ciclos o estado.
- Historial de mantenimiento de rejillas de ventilación, líneas de separación, conductos, eyectores y superficies texturizadas.
- Aprobación de la primera pieza tras la instalación, reparación o cambio de parámetros.
- Datos dimensionales o de defectos específicos de la cavidad para características críticas.
- Control del almacenamiento y del registro de propiedad de las herramientas financiadas por el cliente.
Solicita el informe de la última reparación de moho y, a continuación, inspecciona la zona afectada de la herramienta o pieza. Esto vincula la documentación con la evidencia física. Un registro de mantenimiento con entradas repetidas de "molde limpiado" pero sin defectos, acciones ni verificación constituye evidencia administrativa, no evidencia de proceso.
¿Qué pruebas de producto debería presenciar?
Los métodos de ensayo deben derivarse del plano, la evaluación de riesgos, la normativa aplicable o un plan de control acordado. Un mayor número de ensayos no implica automáticamente un mejor control.
| Requisito | Método o equipo posible | Enfoque de auditoría |
|---|---|---|
| Dimensiones | Calibrador, micrómetro, calibre de pasador, proyector de perfiles, CMM, accesorio personalizado | Referencia correcta, fijación, fuerza de contacto, acondicionamiento de la muestra y resolución del medidor. |
| Dureza de la orilla | ASTM D2240 o ISO 48-4 método con durómetro adecuado | Espesor de la muestra, superficie de soporte, tiempo de permanencia, ubicación de la prueba y calibración. |
| Resistencia a la tracción y elongación | ASTM D412 o ISO 37 | Preparación de la pieza de prueba, medición del espesor, velocidad y vinculación de lotes. |
| Conjunto de compresión | ASTM D395 o ISO 815-1 | Compresión, temperatura, duración, tiempo de recuperación y geometría de la muestra |
| Color | Muestra límite aprobada o espectrofotómetro | Condiciones de iluminación, configuración del instrumento, criterio ΔE si se especifica e historial de muestras. |
| Apariencia | Tablero de defectos y estándar visual | Distancia de visualización, iluminación, zonas de defectos y clasificación Crítica/Mayor/Menor |
| Sustancias en contacto con alimentos o sustancias restringidas. | Laboratorio externo cualificado que utiliza el método específico del mercado. | Identidad de la muestra, alcance del informe, coincidencia de la formulación, fecha y autenticidad del informe. |
| Rendimiento funcional | Prueba de montaje o dispositivo específico del producto | Carga, número de ciclos, fugas, fuerza de tracción, estado de sellado o temperatura de uso, según corresponda. |
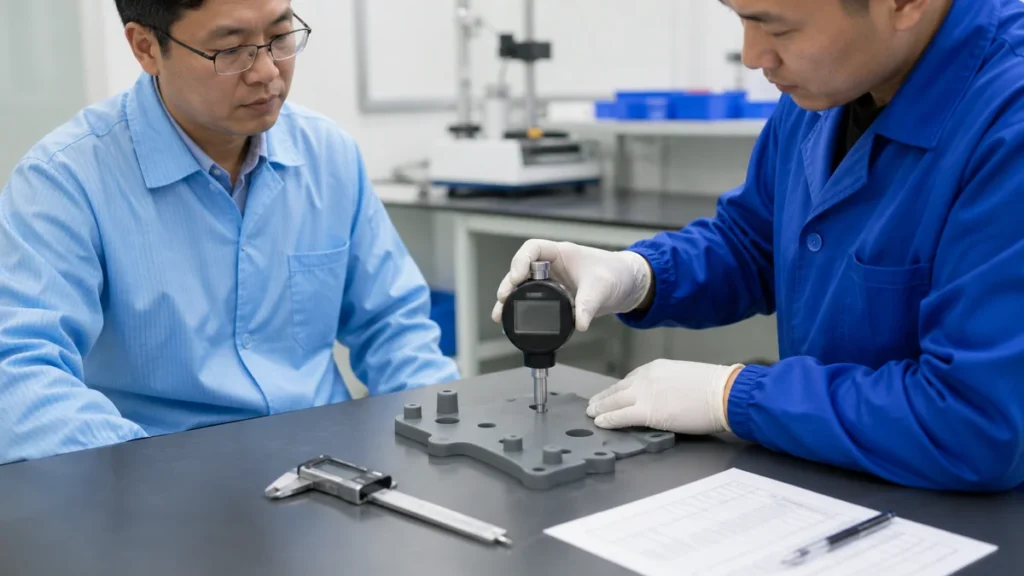
Las piezas de silicona blanda son propensas a errores de medición. Una fuerza excesiva en el calibrador puede comprimir la pieza y generar un resultado erróneo. Las piezas de paredes delgadas pueden requerir un dispositivo de sujeción, un método óptico o una fuerza de medición claramente definida. Si los inspectores no pueden reproducir la misma lectura, el límite de aceptación no es válido.
Presencie al menos una prueba, desde la configuración hasta el registro del resultado. Luego, seleccione usted mismo una segunda muestra. Las muestras preposicionadas demuestran que el equipo puede producir un valor; no demuestran que la inspección de rutina esté controlada.
¿Cómo se debe utilizar el muestreo AQL?
Utilice el muestreo por lotes únicamente después de que se hayan acordado las definiciones de defectos, el nivel de inspección, el plan de muestreo y los criterios de aceptación. ISO 2859-1:2026 Proporciona esquemas de muestreo indexados por AQL para la inspección por atributos. No determina cuáles deben ser sus límites críticos, mayores y menores.
No permita que el AQL reemplace el control de procesos. El muestreo puede pasar por alto defectos de baja frecuencia, lotes mixtos y problemas específicos de cavidades. Las características críticas para la seguridad, la normativa o el funcionamiento pueden requerir controles más estrictos, validación de procesos, prevención de errores o inspección 100% con un método validado.
Durante la auditoría, compruebe si la fábrica:
- Define el lote antes del muestreo.
- Selecciona muestras al azar entre cajas, tiempos de producción y cavidades, según corresponda.
- Separa los defectos críticos, mayores y menores.
- Registra el número real de defectos en lugar de solo indicar "Aprobado".“
- Aplica el número de aceptación/rechazo acordado.
- Cuenta con un plan de reacción para los lotes rechazados.
Una fábrica que clasifica un lote defectuoso sin investigar la causa del moldeo o la manipulación ha contenido el envío, no corregido el proceso.
¿Cómo se identifica la subcontratación oculta?
Compare las capacidades indicadas con el equipo, el personal, el trabajo en curso, las conexiones de servicios públicos y los registros de producción. Si el proveedor afirma realizar internamente la impresión, el recubrimiento, la fabricación de herramientas, las pruebas de laboratorio y el empaquetado, cada proceso debe dejar constancia física y documental.
Haz estas preguntas directamente:
- ¿Qué operaciones salen de este sitio?
- ¿Quién aprueba a los subcontratistas?
- ¿Cómo se identifican los materiales y los lotes durante la transferencia?
- ¿Qué especificaciones y muestras se envían al subcontratista?
- ¿Cómo se inspeccionan las piezas subcontratadas que llegan al país?
- ¿Puede el subcontratista cambiar los materiales, la tinta, la imprimación, el adhesivo o los parámetros del proceso?
- ¿Se notifica al comprador antes de que se produzcan cambios en el proceso o en el sitio web?
La subcontratación no implica automáticamente un rechazo. El riesgo reside en la subcontratación no declarada o no controlada. Los procesos secundarios suelen introducir defectos una vez que una pieza moldeada aceptable ya ha pasado por el taller principal.
¿Cómo deben controlarse los cambios de ingeniería?
Congele la configuración de producción aprobada antes de la producción en masa. La configuración inicial debe identificar el lugar de fabricación legal, la revisión del plano, la formulación de silicona, el proveedor del material, el sistema de color, el molde y las cavidades, el tipo de máquina o proceso, el período crítico del proceso, el postcurado, las operaciones secundarias, el método de inspección, el embalaje y los subcontratistas aprobados.
Un cambio no es aceptable simplemente porque la pieza terminada aún se parezca a la muestra aprobada. El proveedor debe evaluar, documentar, validar y obtener la aprobación necesaria antes de implementar cualquier cambio que pueda afectar la forma, el ajuste, la función, el cumplimiento, la trazabilidad, la capacidad o la durabilidad.
Defina qué cambios requieren notificación.
| Cambio propuesto | revisión de impacto mínimo | Pruebas típicas antes de su liberación |
|---|---|---|
| Grado de silicona, proveedor, formulación o sistema de curado | Propiedades físicas, conformidad, color, olor, comportamiento de curado, adherencia y rendimiento a largo plazo. | Ficha técnica/ficha de seguridad/certificado de análisis actualizados, datos de pruebas comparativas, nuevas pruebas de conformidad cuando corresponda y muestras aprobadas. |
| Pigmento, masterbatch, aditivo, tinta, imprimación, adhesivo o recubrimiento | Color, migración o sustancias restringidas, adhesión, inhibición del curado, apariencia y envejecimiento. | Identificación del material, informe de prueba, resultados de adhesión o durabilidad y lista de materiales actualizada. |
| Reparación de moldes, nueva cavidad, reemplazo de insertos o transferencia de herramientas | Dimensiones, destello, ventilación, textura, equilibrio de cavidades e intercambiabilidad | Registro de reparación, informe dimensional por cavidad afectada, muestras del primer artículo y evidencia de capacidad cuando sea necesario. |
| Máquina, línea, ruta de proceso o planta de producción | Ventana de proceso, equivalencia de equipos, capacidad, riesgo de contaminación y trazabilidad. | Registro de pruebas, comparación de parámetros, inspección del primer artículo y recalificación del sitio o proceso. |
| Ciclo de curado o condición posterior al curado | Propiedades físicas, olor o sustancias volátiles, dimensiones, apariencia y cumplimiento | Estudio de parámetros aprobado, registro del horno o del equipo, repetición de las pruebas físicas o de cumplimiento según corresponda. |
| Proceso secundario o subcontratista | Identidad del material, control de procesos, logística, inspección de entrada y rendición de cuentas. | Calificación de subcontratistas, prueba de proceso, muestra aprobada, plan de control y flujo de trazabilidad. |
| Método de inspección, dispositivo, software o límite de aceptación | Correlación de mediciones, repetibilidad, falsa aceptación y comparabilidad histórica. | Correlación de métodos, estudio de calibre cuando corresponda, instrucciones de inspección revisadas y aprobación de nuevos límites. |
| Material de embalaje o método de embalaje | Deformación, contaminación, etiquetado, precisión del recuento, daños durante el transporte y almacenamiento en estanterías | Prueba de embalaje, evidencia de transporte o compresión cuando sea necesario, etiqueta aprobada y especificación de embalaje actualizada. |
El requisito de notificación debe estar estipulado en el acuerdo de calidad, las condiciones de compra, las notas de los planos o el manual del proveedor. La aprobación verbal del comprador o del ingeniero no debe sustituir la autorización documentada.
Utilice un flujo de trabajo de cambio controlado.
- Envíe la solicitud de cambio. Registre la situación actual, la situación propuesta, el motivo, los productos, sitios, herramientas y materiales afectados, así como la fecha prevista de implementación.
- Evaluar el riesgo. Revisar la forma, el ajuste, la función, el cumplimiento, la trazabilidad de los materiales, la estabilidad del proceso, la capacidad, el costo, el plazo de entrega, las piezas de repuesto y el inventario existente.
- Defina el plan de validación. Indique qué muestras, cavidades, cantidad de producción, pruebas, documentos y criterios de aceptación se requieren.
- Realizar la prueba en condiciones de producción. Utilice el material, la máquina, el molde, los operarios, los procesos secundarios y el método de inspección previstos, y no una ruta de muestreo exclusiva para laboratorio.
- Revisar la evidencia objetiva. Dependiendo del riesgo, esto puede incluir la inspección del primer artículo, el diseño dimensional, las pruebas de propiedades físicas, las pruebas funcionales, las pruebas de cumplimiento, los datos de capacidad o una prueba de producción con el cliente.
- Obtenga la aprobación por escrito. No autorice el cambio basándose únicamente en la apariencia de la muestra o en la presión del cronograma.
- Actualizar documentos controlados. Revise el dibujo, la lista de materiales, el diagrama de flujo del proceso, el plan de control, las instrucciones de trabajo, la norma de inspección, las especificaciones de embalaje y los registros de proveedores aprobados, según corresponda.
- Establece el punto efectivo. Identifique el primer lote de material afectado, el lote de producción, la fecha, la máquina, el molde, la cavidad y el envío. Separe las configuraciones antiguas de las nuevas.
- Supervisar los primeros lotes de producción. Aplique inspecciones reforzadas o controles de seguimiento definidos hasta que el cambio demuestre un rendimiento estable.
Separar los cambios permanentes de las desviaciones temporales.
Una desviación temporal debe indicar:
- El requisito exacto que se está eximiendo.
- La justificación técnica y la evaluación de riesgos.
- La cantidad afectada, el lote, la orden de compra y el envío.
- Se requiere contención e inspección adicional.
- La autoridad de aprobación.
- La fecha de inicio y la fecha de vencimiento.
- El plan es retomar el proceso de liberación.
No permita que una desviación caducada se convierta en el nuevo estándar de producción. Las desviaciones repetidas para el mismo problema indican que el proceso o la especificación de referencia necesitan una corrección formal.
Verificar el control de cambios durante la auditoría.
No se limite a revisar el procedimiento de control de cambios. Seleccione una reparación reciente de moldes, una sustitución de materiales, un ajuste de proceso o un cambio de subcontratista y realice el seguimiento a lo largo de todo el flujo de trabajo.
Comparar:
- Etiquetas de materiales actuales con la lista de materiales aprobada.
- Recetas de máquina con registros de parámetros liberados.
- Historial de mantenimiento para la eliminación de moho con datos de inspección de cavidades.
- Registros de compra con las listas de materias primas y subcontratistas aprobados.
- Planos e instrucciones de trabajo actuales en la línea con la revisión maestra.
- Informes de conformidad con el material, el color, el recubrimiento y el lugar de fabricación reales.
- Registros de envíos antes y después de la fecha de entrada en vigor del cambio.
La falta de una firma constituye una deficiencia en la documentación. Un cambio en un material, instalación, herramienta o proceso que haya entrado en producción sin una revisión de riesgos ni una aprobación verificable representa un fallo en el control a nivel de sistema.
¿Cuáles son las principales señales de alerta?
Las señales de alerta más evidentes son las contradicciones entre los registros y la realidad de la producción.
- El nombre o la dirección de la empresa que proporciona el certificado no coinciden con el sitio auditado.
- El grado de silicona aprobado no está presente en el material almacenado.
- Las bolsas o bidones de material tienen etiquetas de lote faltantes, dañadas o reemplazadas.
- Los operarios no pueden identificar la revisión actual del plano ni las instrucciones de trabajo.
- Los ajustes de la máquina difieren de la receta publicada sin aprobación de desviaciones.
- Los informes de inspección contienen valores idénticos repetidos o solo indican si se ha aprobado o suspendido.
- Las etiquetas de calibración están caducadas o los manómetros no tienen un identificador único.
- El material rechazado se almacena junto al material aprobado sin control físico.
- Un molde multicavidad no tiene defectos ni datos de medición a nivel de cavidad.
- Los registros de postcurado muestran un punto de ajuste, pero no el lote real, la carga, la duración ni el horno.
- El volumen de producción supera la capacidad que admiten las máquinas, el tiempo de ciclo, las cavidades, los turnos y el rendimiento.
- El proveedor se niega a dar acceso a una zona de producción relevante para el proceso presupuestado.
Una señal de alerta puede tener una explicación razonable. Varias señales de alerta relacionadas deberían dar lugar a una investigación más exhaustiva del sistema, en lugar de acciones correctivas aisladas. Por ejemplo, la falta de identificadores de cavidades, los registros de medición idénticos y las quejas reiteradas sobre fallos de iluminación indican un control deficiente de las cavidades, en lugar de un error de inspección aislado.
Un plan práctico de auditoría de un día
| Tiempo | Actividad | Salida requerida |
|---|---|---|
| 09:00–09:20 | Reunión de apertura y verificación de la entidad legal. | Se confirman el nombre legal chino, el código de crédito social unificado, el sitio y las funciones de la transacción. |
| 09:20–10:10 | Revisión de documentos | Se identificaron la revisión de planos, el material, el plan de control, los certificados y los problemas pendientes. |
| 10:10–11:20 | Trazabilidad del material y de la producción | Un lote vivo rastreado a través del almacenamiento, mezcla o dosificación, moldeo y WIP. |
| 11:20–12:00 | Verificación de capacidad y cuellos de botella | Producción comercializable reconstruida a partir del tiempo de ciclo, las cavidades activas, el rendimiento y las limitaciones posteriores. |
| 13:00–13:40 | Revisión de herramientas y mantenimiento | Se ha comprobado la identificación del molde, el control de cavidades, el historial de reparaciones y el mantenimiento de la máquina. |
| 13:40–14:10 | Muestreo de cambios de ingeniería | Un cambio reciente de material, molde, proceso o subcontratista se remonta a la aprobación y al primer lote afectado. |
| 14:10–14:55 | Testigo de laboratorio e inspección | Pruebas seleccionadas repetidas en muestras elegidas por el auditor. |
| 14:55–15:30 | Trazabilidad del embalaje, el almacenamiento y el envío | Se ha verificado la identidad del lote terminado, el control de estado y las especificaciones de embalaje. |
| 15:30–16:15 | Revisión de no conformidades y CAPA | Un defecto real rastreado desde su detección hasta la acción correctiva verificada. |
| 16:15–17:00 | Reunión de clausura | Hallazgos clasificados por riesgo, propietario, evidencia y fecha de vencimiento. |
Este cronograma es un punto de partida. Los productos médicos, automotrices, los de gran volumen con múltiples cavidades o los sujetos a estrictas regulaciones requieren una auditoría más exhaustiva, específica para cada producto y proceso.
Inspector rastreando un lote de silicona moldeada desde la etiqueta del cartón hasta el lote de materia prima.
¿Qué debería ocurrir después de la auditoría?
Los hallazgos se emiten en función del riesgo, no de la facilidad con la que se puedan solucionar.
Un hallazgo útil consta de cuatro partes:
- El requisito: dibujo, especificación, procedimiento, reglamento o criterio de auditoría acordado.
- La evidencia objetiva: número de registro, máquina, lote, cavidad, muestra o condición observada.
- El riesgo: consecuencias para el producto, el cumplimiento normativo, la trazabilidad, la entrega o el control de cambios.
- La respuesta requerida incluye: contención, causa raíz, acción correctiva, responsable, fecha límite y método de verificación.
No cierre un hallazgo solo porque la fábrica cargue un nuevo procedimiento. Verifique que la acción se haya implementado en la planta de producción. Revise un lote posterior, un registro revisado, la práctica del operador o repita la prueba.
La aprobación de proveedores debe utilizar puntos de liberación explícitos. No permita que una puntuación total alta en la auditoría anule un fallo crítico.
¿Cómo se debe clasificar al proveedor después de la auditoría?
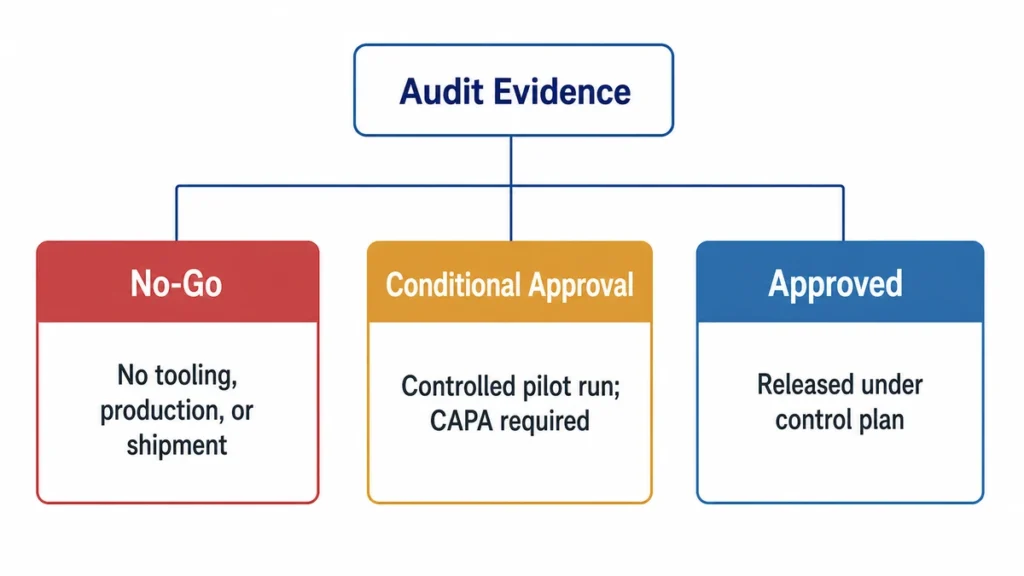
Clasifique al proveedor como No ir, Aprobación condicional, o Aprobado. Base la decisión en el riesgo y la evidencia objetiva, no en la cantidad de hallazgos menores. Utilice la misma evidencia más adelante cuando Elija un fabricante de silicona para utillaje o producción en masa.
| Decisión | Condiciones típicas | Paso siguiente permitido | Se requiere evidencia |
|---|---|---|---|
| No ir | No se puede identificar al fabricante legal o al lugar de producción; el proceso requerido no está disponible; no se puede rastrear el material; los registros o informes parecen falsificados; el proceso crítico está oculto o no controlado; no se cumple ningún requisito reglamentario o de seguridad crítica. | No se autoriza la fabricación de herramientas, la producción en masa ni el envío. Se requiere una recalificación antes de comprometerse comercialmente. | Registros legales y del sitio verificados, trazabilidad corregida, producción presenciada, pruebas repetidas o una auditoría de seguimiento según el fallo. |
| Aprobación condicional | El proceso central está disponible, pero persisten deficiencias subsanables en la documentación, la calibración, los estándares de defectos, la capacitación, la evidencia de capacidad, el mantenimiento o el cierre de CAPA. | El utillaje o una prueba piloto controlada solo podrán llevarse a cabo si los riesgos abiertos están cubiertos por controles escritos. No se autoriza la producción en masa sin restricciones. | Identificación del propietario, medidas de contención, causa raíz, medidas correctivas, fecha límite y evidencia de cierre revisadas antes de la puerta de liberación correspondiente. |
| Aprobado | Se divulgan las entidades legales y los sitios de producción; la trazabilidad del material al lote terminado funciona; los parámetros del proceso, las herramientas, la inspección, la subcontratación, el control de cambios y la capacidad están respaldados por registros actuales. | Proceda a la etapa aprobada según el plan de control acordado y la frecuencia de monitoreo. | Informe de auditoría firmado, especificación aprobada, plan de control publicado, registros de respaldo actuales y requisitos documentados de notificación de cambios. |
Las condiciones que impiden el acceso anulan la puntuación de la auditoría.
Un proveedor debe ser descartado si alguna condición crítica pudiera afectar la seguridad del producto, el cumplimiento normativo, la identidad del material, la propiedad del proceso o la rendición de cuentas. Una puntuación en la lista de verificación 95% no compensa un lote de silicona no rastreable, un informe de laboratorio falsificado o un sitio de moldeo no revelado.
El rechazo definitivo no siempre implica una negativa permanente. Significa que el comprador no puede iniciar la siguiente fase comercial o de producción hasta que el problema crítico se corrija y se verifique de forma independiente.
La aprobación condicional debe ser específica para cada etapa.
No utilice “aprobado condicionalmente” como un estado abierto. Indique exactamente qué está permitido:
- Autorizado únicamente para cotizar.
- Autorizado para la fabricación de herramientas.
- Aprobado para una prueba piloto limitada.
- Aprobado para producción en masa con inspección reforzada.
- Autorizado para enviar un lote definido.
Cada condición requiere un responsable, una fecha límite, una acción correctiva y un método de cierre. Si se vence la fecha límite o el proveedor cambia el material, el proceso, la ubicación o el subcontratista, la aprobación debe revisarse nuevamente.
Aprobado no significa liberación incontrolada
La aprobación se aplica a una combinación definida de entidad legal, planta de fabricación, material, revisión de planos, herramientas, proceso, subcontratistas y aplicación prevista. Cualquier modificación de un elemento crítico puede requerir notificación, revisión, nuevas muestras, repetición de pruebas o una nueva auditoría.
Separe la aprobación del proveedor de la autorización de envío. Una fábrica aprobada aún puede producir un lote rechazado, y una muestra conforme no califica por sí sola a una fábrica no controlada.
Límite de lanzamiento final
Antes de la siguiente tanda de producción, consolide la evidencia de auditoría en un archivo de aprobación controlado. Este archivo debe identificar:
- La entidad jurídica y el centro de fabricación aprobados.
- El plano publicado, la lista de materiales, el tipo de silicona, el color y el sistema de curado.
- Las herramientas aprobadas, las cavidades activas, la ruta del proceso, los controles clave y los métodos de inspección.
- La capacidad verificada, los subcontratistas revelados, el embalaje y la ruta de trazabilidad.
- La base de cumplimiento aplicable, las muestras aprobadas, las acciones correctivas y preventivas (CAPA) abiertas y los requisitos de notificación de cambios.
No autorice la producción si estos elementos existen únicamente como cotizaciones, muestras, certificados y registros de taller independientes que no pueden vincularse a la misma configuración del producto. Las aprobaciones de fábrica, producto y normativas deben seguir siendo decisiones separadas, pero las tres deben hacer referencia a la misma versión controlada.