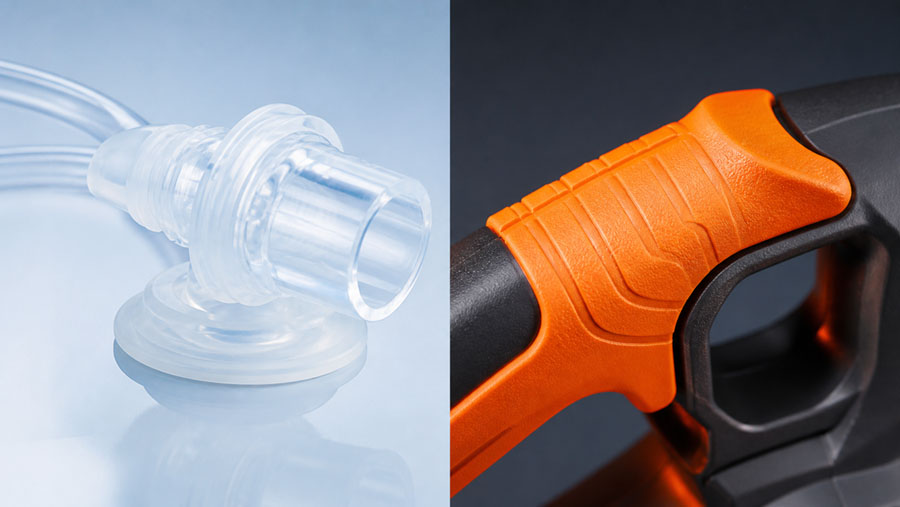
Cotizamos silicona y TPE todas las semanas, y la mayoría de los compradores llegan con la pregunta equivocada. Preguntan qué material es "mejor". Esa comparación no tiene respuesta. La verdadera pregunta es silicona frente a TPE La clave está en cuál de ellos resiste la temperatura, la flexibilidad y el volumen de la pieza, y esa respuesta suele estar definida antes incluso de enviar un dibujo.
El problema radica en que los consejos genéricos del tipo "depende" posponen la decisión, donde el costo aumenta. Si se elige TPE para una pieza que soporta 160 °C, se descubre el problema después de haber fabricado la herramienta. Si se elige silicona para un accesorio de consumo con bajo margen de ganancia, el costo unitario arruina el proyecto. Ninguno de estos errores se manifiesta de inmediato.
Así es como tomamos las decisiones en el momento.
Resumen ejecutivo
- La temperatura y la conformidad determinan el tipo de silicona; el coste y el volumen determinan el tipo de TPE. Si el servicio continuo supera los ~150 °C, o si la pieza necesita cumplir con la norma LFGB / USP Clase VI / ISO 10993, el material es silicona antes de que el costo entre en la conversación.
- TPE gana en economía unitaria y tiempo de ciclo. Funciona con inyección termoplástica estándar, los desechos se pueden triturar y los ciclos duran segundos, no minutos.
- El coste irreversible es el de las herramientas. silicona LSR Se necesita un molde con calefacción, a menudo de canal frío; cambiar de materiales posteriormente casi siempre implica fabricar una herramienta nueva.
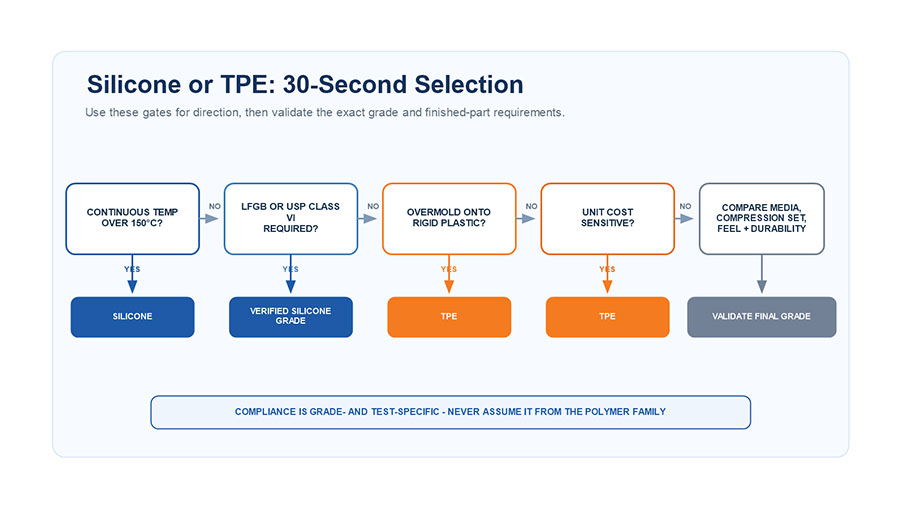
¿Deberías elegir silicona o TPE? La respuesta en 30 segundos.
Elegir silicona cuando la pieza debe soportar calor, esterilización repetida o estricto cumplimiento de las normas alimentarias/médicas. Elija TPE cuando el coste unitario, la reciclabilidad y la rapidez del moldeo importan más que los límites térmicos.
| Factor determinante de la decisión | Señales a la silicona | Puntos para TPE |
|---|---|---|
| Temperatura continua > 150 °C | Sí | No |
| Contacto con alimentos a nivel LFGB | Sí | Depende del grado |
| Médico / USP Clase VI / implante | Sí | No |
| Sensible al costo unitario (>50.000/año) | No | Sí |
| Reciclable / necesita ser remolido | No | Sí |
| Moldeo por sobreinyección sobre PP / PC / ABS | Más difícil | Sí |
| Pieza de consumo de tacto suave y baja temperatura | Obras | Sí (más barato) |
Silicona vs. TPE: Termoestable vs. Termoplástico: La decisión final
Todo se reduce a un hecho estructural: la silicona es un termoestable, mientras que el TPE es un termoplástico. La silicona se cura irreversiblemente mediante reticulación; una vez vulcanizada, no se vuelve a fundir. El TPE se ablanda cada vez que se calienta, razón por la cual se puede moler y volver a inyectar.
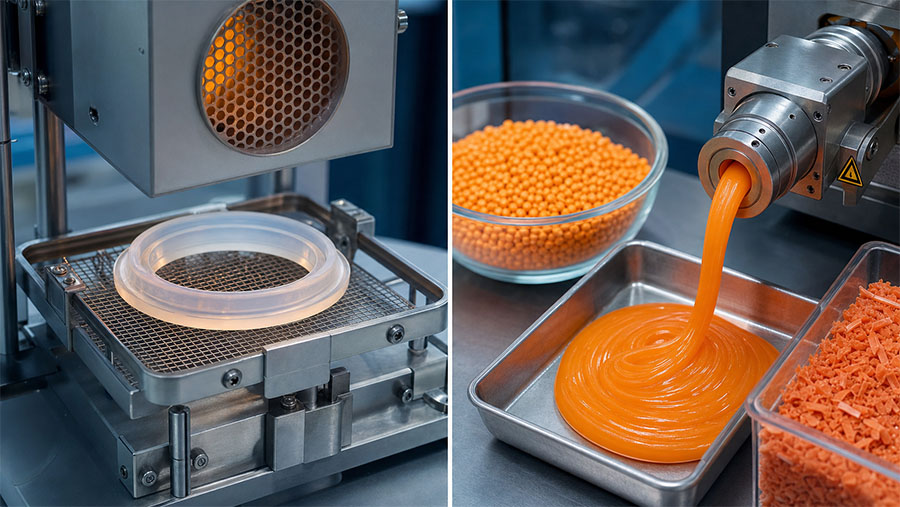
Esa propiedad, por sí sola, determina la resistencia al calor, la reciclabilidad, el tiempo de ciclo y el costo. Los equipos la subestiman porque ambos materiales se sienten similares al tacto: suaves, gomosos y flexibles. El comportamiento solo difiere bajo el calor y la repetición, mucho después de que la muestra haya sido aprobada.
¿A qué temperatura máxima puede llegar cada material?
La silicona mantiene un rango de temperatura de funcionamiento de aproximadamente -40 °C a 230 °C, mientras que las versiones de alta temperatura pueden alcanzar brevemente los 250-300 °C. El TPE estándar soporta hasta unos 90-120 °C para uso continuo; las versiones de TPV más duras alcanzan aproximadamente los 135 °C.
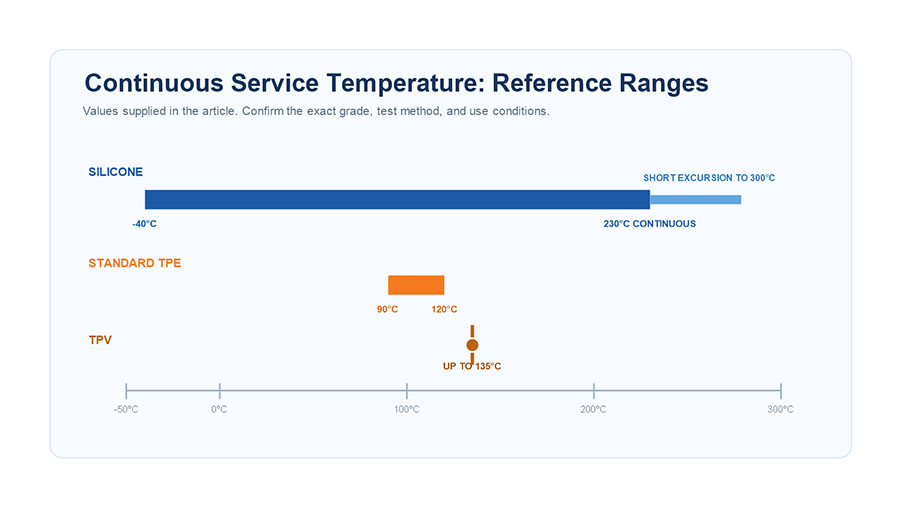
Esta es la línea divisoria más clara que tenemos. Cualquier cosa cerca de un compartimento del motor, un esterilizador de vapor o un horno es de silicona por defecto. El problema surge con el calor intermitente: una pieza diseñada para una temperatura ambiente de 100 °C aún puede deformarse si se somete a ciclos de lavado repetidos a 130 °C, ya que el TPE se deforma bajo carga a temperaturas muy inferiores a su punto de fusión.
¿Qué material cumple con sus requisitos de conformidad?
En el sector alimentario y médico, la silicona supera con mayor facilidad los requisitos más exigentes. Silicona curada con platino se reúne FDA 21 CFR 177.2600 y la normativa europea más estricta LFGB, incluyendo pruebas de migración general. Para uso médico, la silicona alcanza USP Clase VI y ISO 10993 biocompatibilidad — por eso los implantes, copas menstruales, Los componentes intravenosos son de silicona, no de TPE. El TPE también tiene grados alimentarios y médicos, pero la calificación es específica para cada grado y la lixiviación de plastificantes es la pregunta recurrente en las auditorías.
La brecha de juicio: los compradores asumen “apto para uso alimentario”No es un simple aprobado/reprobado“. La silicona que cumple con la norma LFGB suele tener un peso entre 20 y 301 TP3T superior al de una silicona básica de grado FDA, ya que requiere un polímero base más puro y un postcurado más prolongado (a menudo a 200 °C durante 4 horas). Si su especificación solo indica ”apta para uso alimentario”, no ha especificado lo suficiente para que podamos ofrecerle un presupuesto.
¿Cuándo resulta más ventajoso el TPE en términos de coste y plazos de entrega?
El TPE es la mejor opción cuando no existen limitaciones térmicas ni de cumplimiento normativo, y en esos casos su victoria es contundente. Se moldea en máquinas de inyección de termoplásticos estándar, los residuos se reincorporan al proceso y no conlleva la penalización del ciclo de curado que sí presenta la silicona.
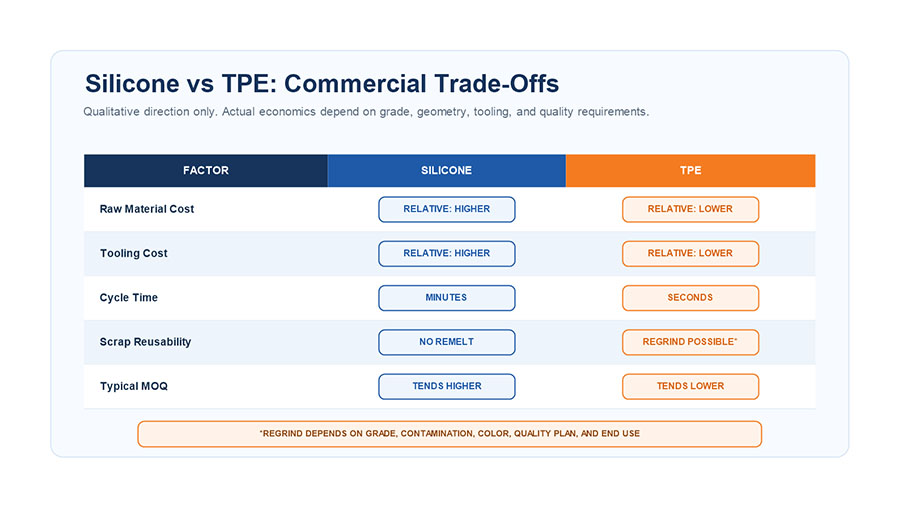
| Factor de costo | Silicona (LSR / HTV) | TPE |
|---|---|---|
| Materia prima | Más alto; los grados platino son los más caros. | Materia prima básica de menor calidad |
| Estampación | Moho calentado, a menudo de canal frío. | Herramienta termoplástica estándar |
| Tiempo de ciclo | De 30 segundos a varios minutos (curado) | ~15–40 segundos |
| Chatarra / remoldeo | No se puede volver a fundir; la chatarra es un desecho. | Remoler reutilizable |
| Cantidad mínima de pedido típica | Más alto, para justificar el utillaje | Más bajo y más flexible |
Para una pieza de consumo de gran volumen sin restricciones de calor ni médicas, el programa de TPE suele ser más económico en todos los aspectos, excepto en la resistencia al desgarro y la temperatura.
Herramientas de silicona y cantidad mínima de pedido: La parte irreversible
Es en el moldeo de silicona donde la decisión se vuelve permanente. El LSR necesita moldeo calefactado y, con frecuencia, un sistema de canal frío para evitar el desperdicio de material curado en el bebedero; Herramientas de compresión HTV Es más sencillo, pero más lento y requiere más mano de obra, con tolerancias más amplias y rebabas que recortar. El LSR mantiene tolerancias estrictas (hasta aproximadamente ±0,02 mm) y prácticamente no tiene rebabas, pero el molde es caro y está diseñado para un solo material.
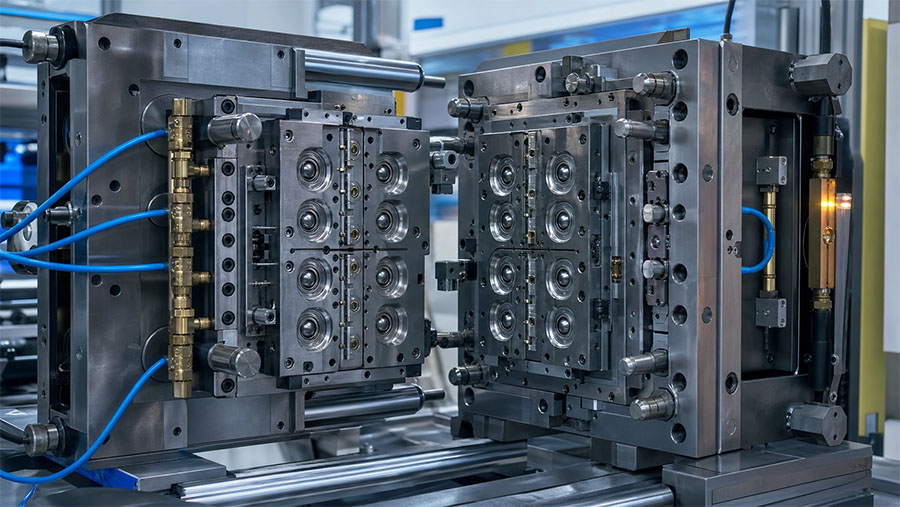
Por eso, insistimos en que los compradores resuelvan primero los problemas de temperatura y cumplimiento normativo. Una herramienta diseñada para LSR no se adapta a un programa TPE, ni viceversa. “Cambiaremos si resulta demasiado caro” no es una opción viable una vez que el acero está cortado.
¿Cuándo es TPE la opción de ingeniería adecuada?
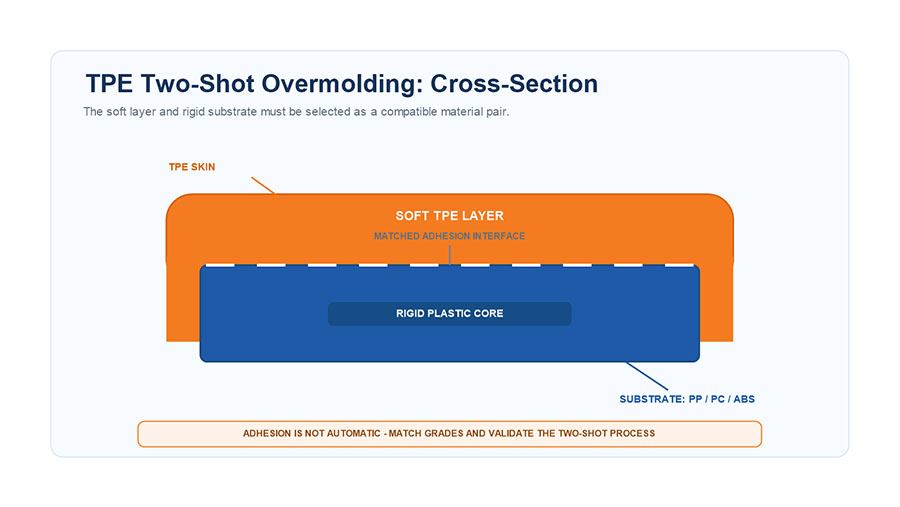
El TPE es la opción correcta —no una solución de compromiso— cuando el diseño consiste en una capa blanda sobre un termoplástico rígido. El TPE se adhiere al PP, PC y ABS mediante sobremoldeo estándar de dos componentes: empuñaduras blandas para herramientas, mangos de cepillos de dientes, fundas para teléfonos y revestimientos de cables. Unión de silicona a plástico Se necesitan grados de LSR autoadhesivos o una imprimación más un sustrato compatible, lo cual es más restrictivo y más caro.
Por lo tanto, si su pieza se moldea sobre una carcasa y nunca se somete a altas temperaturas ni a requisitos médicos, especificar silicona generalmente aumenta el costo y el riesgo de las herramientas sin ninguna ventaja funcional.
Errores comunes que corregimos en la etapa de cotización.
- “El TPE es básicamente silicona barata”. Química diferente, límites diferentes; no es una degradación de lo mismo.
- “La calidad alimentaria es un estándar”. Las normas FDA 21 CFR 177.2600 y LFGB son diferentes y tienen costos diferentes.
- “Cambiaremos los materiales si el costo se dispara.” Las herramientas rara vez se transfieren; decídalo antes de cortar el molde.
- “La silicona es reciclable”. Es un material termoestable y no se vuelve a fundir; El reciclaje es un nicho de mercado y costoso., a diferencia del TPE reciclado.
¿Qué necesitamos para cotizar su pieza?
No podemos decidir entre silicona y TPE solo por la forma. Para fijar el material y ofrecer precios firmes, envíenos: temperatura de servicio continua y máxima, certificación requerida (FDA / LFGB / USP Clase VI / RoHS), objetivo Dureza Shore A (nuestro rango utilizable es de 10A a 80A), el volumen anual y si la pieza se sobremoldea sobre un sustrato rígido.
Los dos datos que obligan a solicitar una nueva cotización cuando faltan son la temperatura y la conformidad. Si nos facilitas esos datos, la elección del material suele decidirse en una sola pasada.