Se puede moldear un patrón de superficie de producto de silicona en la pieza, marcarlo después del moldeo o agregarlo como un recubrimiento o capa impresa. Estas rutas pueden parecer similares en una muestra nueva, pero no envejecen de la misma manera. La elección práctica depende de si la superficie debe proporcionar agarre, permitir la impresión de la marca, resistir la limpieza, cumplir con los requisitos de contacto con alimentos o mantener un estándar estético controlado en todos los lotes de producción.
Los diseños más duraderos suelen estar integrados en el molde. Los acabados impresos y recubiertos ofrecen mayor libertad de color y visual, pero su vida útil depende de la preparación de la superficie, el curado y la exposición real a la abrasión, los productos químicos, el calor y los rayos UV.
Resumen ejecutivo
- Utilice una textura moldeada, un relieve o un grabado en bajo relieve cuando la resistencia al desgaste y la uniformidad del lote sean más importantes que el detalle del color. El patrón forma parte de la geometría de la silicona, en lugar de ser una capa superficial independiente.
- Utilice el marcado láser, la tampografía o la serigrafía para gráficos finos y diseños variables, pero valide el contraste, la adhesión y el desgaste en la formulación de silicona real, no solo en una placa de prueba plana.
- Considere la activación por plasma o química como preparación para la adhesión, no como un acabado decorativo permanente. Su efecto puede disminuir antes de la impresión o el recubrimiento, por lo que debe controlarse el tiempo entre el tratamiento y la siguiente operación.
¿Cómo se crea el patrón de la superficie de un producto de silicona?
Existen tres métodos básicos: crear el patrón en la herramienta, modificar la superficie de silicona curada o añadir material a la superficie.
| Ruta | procesos comunes | ¿Qué crea el efecto visible o táctil? | Límite de durabilidad principal |
|---|---|---|---|
| Patrón moldeado | Pulido de moldes, granallado, texturizado por electroerosión, grabado CNC, herramientas con relieve o bajo relieve. | La superficie del molde transfiere la geometría a la silicona. | Desgaste de la herramienta, contaminación, daños por desmoldeo y replicación de texturas. |
| Modificación directa de la superficie | Marcado láser o grabado controlado | La superficie curada se modifica localmente. | Contraste, efecto térmico, poca profundidad de marca y sensibilidad de la formulación |
| Capa superficial añadida | Impresión por tampografía, serigrafía, recubrimiento por pulverización, recubrimiento suave al tacto | La tinta o el recubrimiento se adhieren a la silicona. | Adhesión, curado, abrasión, disolventes, calor, humedad y radiación UV. |
| pretratamiento de adherencia | Tratamiento con plasma, corona, imprimación o tratamiento químico cualificado | Aumenta la energía superficial antes de la impresión, la unión o el recubrimiento. | Deterioro del tratamiento, contaminación, manipulación y retraso antes del siguiente proceso. |
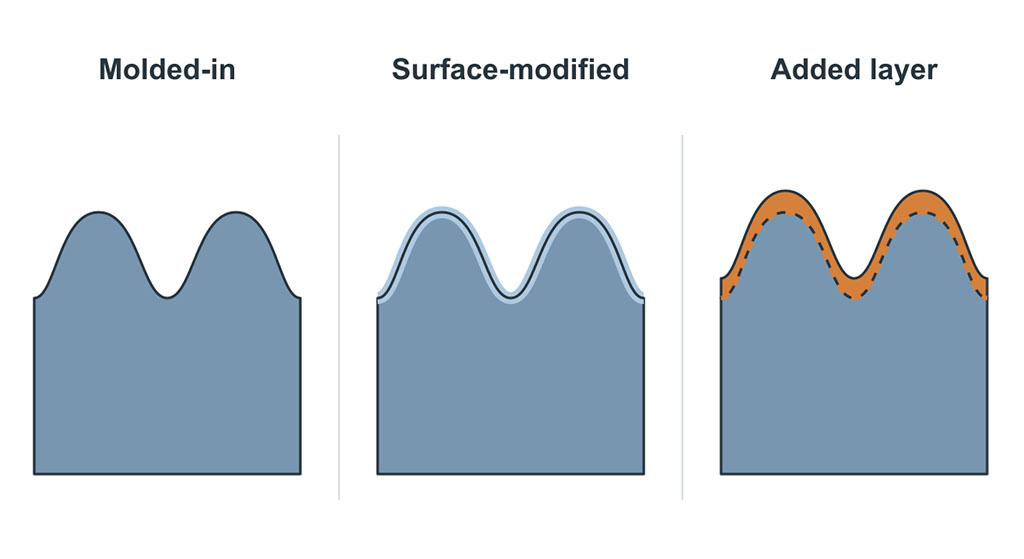
Esta clasificación es importante porque el término "patrón de superficie" se usa a menudo como una sola especificación, aunque englobe diferentes mecanismos de fallo. Una textura mate moldeada no se puede despegar. Un recubrimiento suave al tacto sí. Un logotipo impreso puede perder contraste sin que cambie la textura base. Estos elementos no deberían compartir un mismo criterio de aceptación.
¿Cuándo debe incorporarse el patrón al molde?
La textura moldeada es la opción predeterminada para un agarre duradero, apariencia mate, áreas antideslizantes y marca permanente en relieve o bajo relieve. El acabado se replica durante moldeo por compresión o mediante moldeo por inyección de caucho de silicona líquida, por lo que no se requiere ninguna capa decorativa secundaria.
Grabado y texturizado de moldes
En la superficie del molde se pueden utilizar el mecanizado CNC, la electroerosión, el texturizado láser, el pulido y el granallado controlado. El método adecuado depende del tamaño de la característica, la geometría de la textura, el acero del molde, la dirección de desmoldeo y la clase de acabado estético requerida.
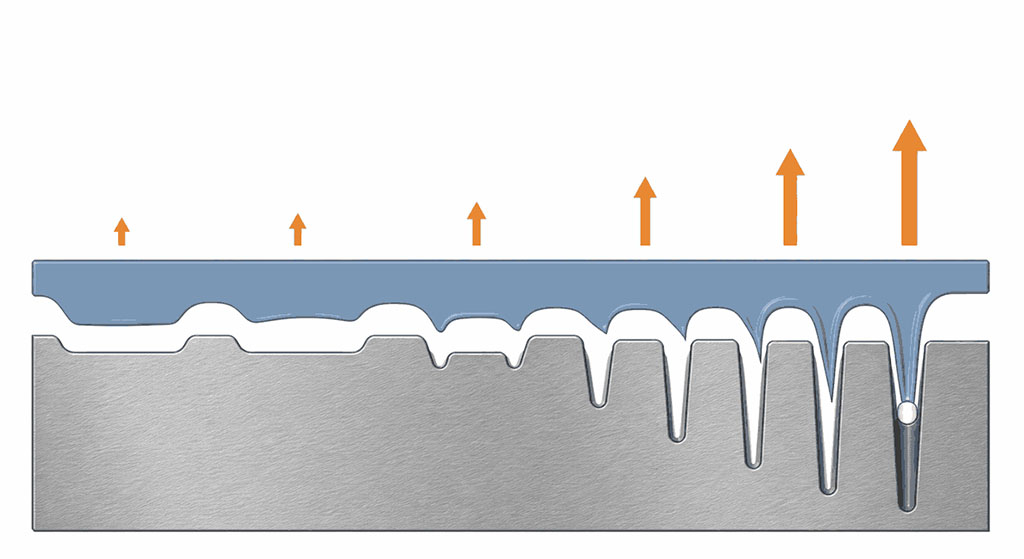
Las texturas profundas no siempre son mejores. A medida que aumenta la profundidad de la textura, la silicona debe rellenar huecos más pequeños y desprenderse de las irregularidades más pronunciadas. Esto puede alterar el comportamiento de la ventilación, la fuerza de desmoldeo, el brillo y el riesgo de rotura en paredes delgadas.
Características grabadas en relieve y bajo relieve
Un relieve sobresale de la superficie de silicona circundante. Un grabado en bajo relieve queda hundido. Ambos son duraderos porque la marca forma parte de la geometría moldeada.
Para textos y logotipos pequeños, la revisión de herramientas debe comprobar lo siguiente:
- ancho y espaciado mínimos entre líneas;
- profundidad de la característica y radio de la esquina;
- Redactar y publicar las instrucciones;
- distancia desde las líneas divisorias y las puertas;
- riesgo de que quede aire atrapado en cavidades finas;
- Acceso para la limpieza de piezas en contacto con alimentos o de uso médico.
Con frecuencia, los equipos aprueban un logotipo a partir de un dibujo en 2D sin revisar cómo se desprenderá de la herramienta. La geometría puede ser mecanizable, pero aun así puede producir un relleno incompleto, burbujas de aire o bordes distorsionados durante la producción.
¿Cómo afectan la textura del molde y la dureza de la silicona a la sensación táctil?
La sensación táctil proviene de la combinación de la geometría de la superficie y el comportamiento del material en su conjunto. La misma textura del molde puede sentirse diferente en silicona blanda y en silicona firme, ya que la superficie se deforma de manera distinta bajo la presión de los dedos.
| Elección de superficie | Sensación típica | Uso adecuado | Empresa productora |
|---|---|---|---|
| Superficie del molde pulida | Suave y con mayor brillo | Áreas de sellado, superficies cosméticas limpias | Las líneas de flujo, las huellas dactilares y los defectos menores pueden ser más visibles. |
| Textura mate fina | Tacto seco y de bajo brillo | Viviendas para el consumidor, productos para bebés, manijas | El brillo debe controlarse en todas las cavidades y ciclos de mantenimiento del molde. |
| Textura gruesa | Mayor agarre y enmascaramiento visual. | Empuñaduras, alfombrillas, piezas protectoras | Mayor fuerza de desmoldeo y limpieza más difícil |
| Micropatrón | Señal táctil local o contacto funcional | Teclados, botones, zonas de interfaz | Es posible que la geometría fina no se reproduzca de forma consistente a baja presión de llenado. |
| Recubrimiento suave al tacto | Efecto táctil de baja fricción o de primera calidad | Superficies de consumo seleccionadas | Resistencia al desgaste, la contaminación, el curado y los productos químicos del recubrimiento |
Por lo tanto, la textura debe aprobarse en función del material y la dureza previstos para la producción. Una placa texturizada moldeada en un material diferente Dureza Shore A Es útil para la inspección visual, pero no es una muestra de aprobación final fiable.
¿Cuándo es mejor el marcado láser que la geometría moldeada?
Marcado láser Resulta útil cuando el diseño es preciso, la marca debe añadirse después del moldeo o los cambios de utillaje serían demasiado lentos o costosos. Admite información de serie, marcas de alineación, iconos y detalles de marca seleccionados.
La limitación reside en la sensibilidad de la formulación. El color de la silicona, los rellenos, los pigmentos y los aditivos influyen en el contraste que se puede lograr y en la superficie afectada por el calor. Una configuración láser que funciona en silicona negra puede no producir un resultado legible o estéticamente aceptable en materiales translúcidos o de color claro.
Las pruebas láser deberían verificar
- contraste bajo las condiciones de iluminación especificadas
- definición de bordes en superficies curvas
- marca consistencia entre lotes de pigmentos
- residuos superficiales o cambio de adherencia
- legibilidad después de frotar, limpiar y exposición a los rayos UV
- ya sea que la zona marcada esté en contacto con alimentos, piel o una interfaz de sellado.
El marcado láser es un proceso sin contacto, pero eso no lo hace inocuo. El exceso de energía puede alterar el brillo, generar residuos o dañar secciones delgadas. Es fundamental definir el rango de parámetros del proceso en función de la geometría de la pieza terminada.
¿Cuándo se debe utilizar la tampografía o la serigrafía?
Utilice la impresión cuando el diseño requiera color, gráficos detallados o ilustraciones que no se puedan reproducir mediante la geometría del molde. Tampografía Suele ser más adecuado para superficies curvas, hundidas o irregulares. Impresión de pantalla Es eficiente en áreas más planas y puede aplicar campos gráficos más grandes.
| Proceso | Caso de uso más sólido | Ventaja principal | Limitación principal |
|---|---|---|---|
| Tampografía | Gráficos pequeños en partes curvas o irregulares | Transfiere obras de arte a superficies no planas. | El grosor y la posición de la tinta pueden variar según el estado de la almohadilla y la fijación de la pieza. |
| Impresión de pantalla | Gráficos de mayor tamaño en superficies planas o ligeramente curvas. | Buena cobertura de color y repetibilidad a gran volumen. | La distorsión y el registro se vuelven más difíciles en geometrías complejas. |
| Acabado pulverizado o recubierto | Color en toda la superficie, brillo, baja fricción o efecto táctil | Cambia el aspecto y la sensación general de la superficie. | Añade una capa que puede rayarse, pelarse, hincharse o cambiar después de limpiezas repetidas. |
La silicona tiene una baja energía superficial, por lo que no se puede dar por sentada la adherencia de la tinta. La impresión suele requerir plasma, corona, imprimación u otro proceso de activación cualificado. La limpieza es igualmente importante. Los residuos de desmoldante, el polvo, la grasa de las manos y la eflorescencia de la silicona pueden reducir la adherencia incluso cuando la tinta y el programa de curado no cambian.
El error común de evaluación consiste en aprobar la apariencia inmediatamente después de la impresión. La adhesión inicial puede parecer aceptable, pero la flexión repetida, la limpieza con alcohol isopropílico, el lavado en lavavajillas, la exposición a la grasa de la piel o la luz ultravioleta revelan la debilidad de la interfaz posteriormente.
¿Qué efectos tiene realmente el tratamiento con plasma?
Tratamiento con plasma Activa la superficie de silicona para mejorar la humectación y la adherencia. Se usa comúnmente antes de imprimir, recubrir o ensamblar con adhesivos. Por sí solo, no suele crear una textura visible significativa.
El efecto depende del tiempo. Después del tratamiento, la superficie activada gradualmente se recupera hacia una energía superficial más baja. La contaminación y la manipulación pueden acelerar la pérdida de adherencia. Para la producción, la especificación debe controlar el tiempo máximo entre el tratamiento con plasma y la impresión o el recubrimiento, así como las condiciones de almacenamiento y manipulación de las piezas.
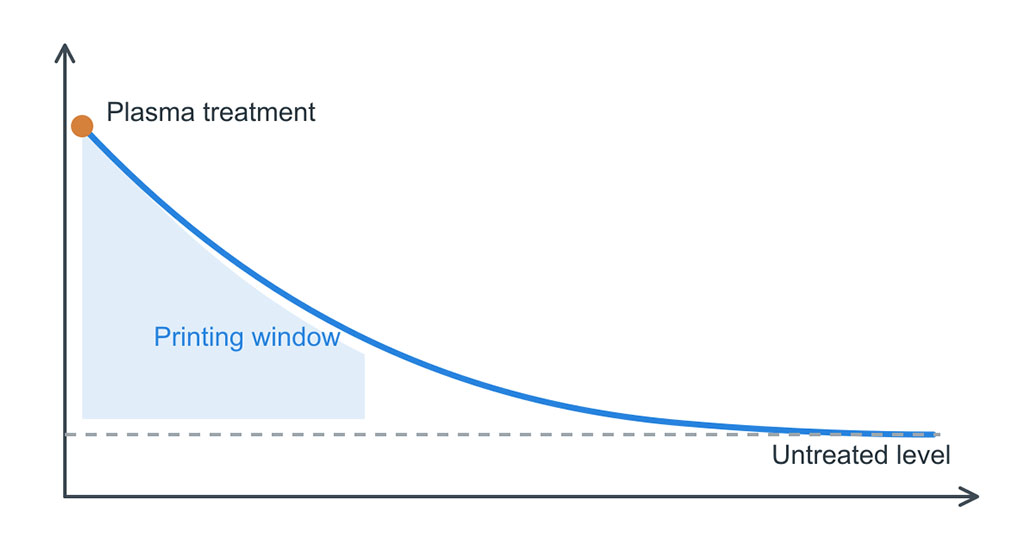
Los ajustes del plasma también requieren control. La potencia, el tiempo de exposición, la distancia de la boquilla, la velocidad de la línea y la orientación del accesorio influyen en la uniformidad del tratamiento. Una simple indicación de aprobado/reprobado, como “tratado con plasma”, no es suficiente para una producción repetible.
¿Cómo se debe probar la durabilidad del patrón de la superficie de silicona?
El La prueba debe coincidir con la construcción de la superficie. y uso real. Una textura moldeada, un gráfico impreso y un recubrimiento requieren criterios de aceptación diferentes.
| Prueba | Más adecuado para | Lo que puede revelar | Límite importante |
|---|---|---|---|
| Comparación visual y de brillo | Textura del molde, marcas láser, recubrimientos | Desajuste de lotes, desviación del pulido, tratamiento desigual | La iluminación, el ángulo de visión y el estándar de referencia deben estar fijos. |
| Adhesión de trama cruzada, como por ejemplo ASTM D3359 donde se aplica | Recubrimientos y algunas capas impresas | Pérdida de adhesión en la interfaz | La idoneidad depende del espesor del recubrimiento, la flexibilidad y la geometría del sustrato. |
| Prueba de frotamiento o abrasión controlada | Impresión, recubrimientos, contraste láser | Desgaste, decoloración, pulido o deterioro de los bordes | La carga, el material abrasivo, la carrera y el número de ciclos deben reflejar el uso |
| Limpiador con disolvente | Tintas y recubrimientos | Ablandamiento, transferencia de color, hinchazón o pérdida de adhesión. | Se deben especificar el tipo de disolvente, la concentración, la presión y el tiempo de permanencia. |
| Ciclos de calor y humedad | Recubrimientos, impresión, decoración adherida | Cura la debilidad, las ampollas y la pérdida de adherencia. | La exposición debe reflejar las condiciones de almacenamiento y servicio. |
| Ciclo de lavavajillas o de ebullición | Productos de cocina y para bebés | Calor combinado, humedad, detergente y desgaste mecánico | Un solo remojo en agua caliente no representa un lavado repetido. |
| Exposición a los rayos UV | Piezas para exteriores o de uso intensivo | Cambio de color, decoloración, pérdida de brillo o fragilidad. | El tipo de lámpara, la irradiancia, la temperatura y la duración afectan la comparabilidad. |
| Ciclismo de flexión y compresión | Teclados, empuñaduras, carcasas flexibles | Agrietamiento o delaminación en zonas deformables | Prueba la ubicación real de la deformación, no solo una muestra plana. |
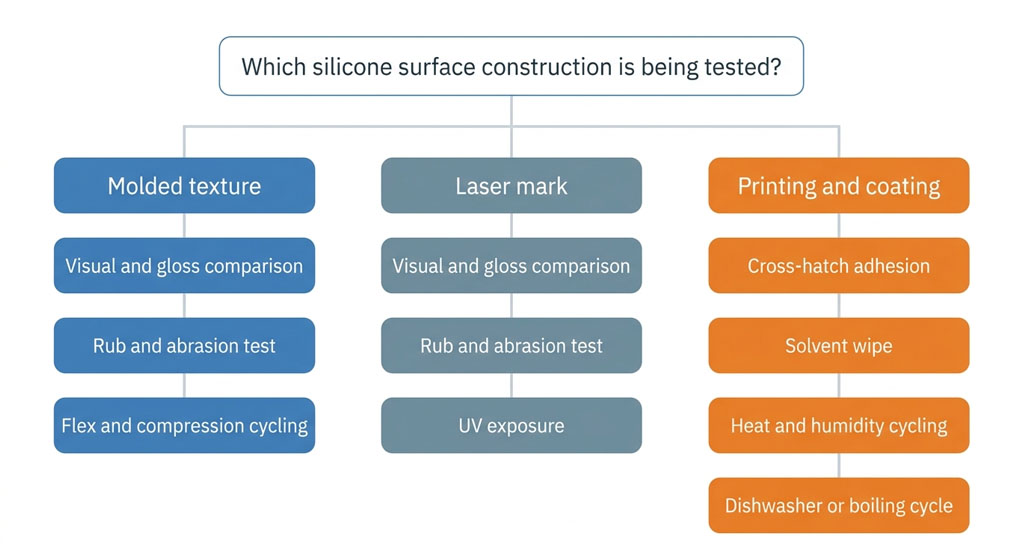
No copie el ciclo de prueba de otro producto y lo considere universal. Una espátula de cocina, una pulsera de actividad, un teclado industrial y una cuchara para bebé están expuestos a diferentes combinaciones de abrasión, detergente, calor, grasa corporal, flexión y radiación UV. El plan de pruebas debe estar vinculado al perfil de servicio y consensuado antes de la aprobación final de la superficie.
¿Se despegará un recubrimiento en un lavavajillas de alta temperatura?
Sí, es posible. Los principales riesgos son una preparación deficiente de la superficie, un curado incompleto, una química de recubrimiento incompatible, la exposición de los bordes, la flexión repetida y el efecto combinado del calor, el detergente alcalino, la humedad y el contacto mecánico.
Un recubrimiento que supera una prueba de abrasión en seco aún puede fallar en un lavavajillas, ya que el agua y el detergente alcanzan la interfaz del recubrimiento. El fallo suele comenzar en los bordes, las zonas delgadas, los puntos de inyección, las áreas de rebabas en la línea de separación o las zonas que se doblan repetidamente. Los equipos suelen probar el centro de una placa plana recubierta y pasan por alto estos puntos de tensión de la pieza de producción.
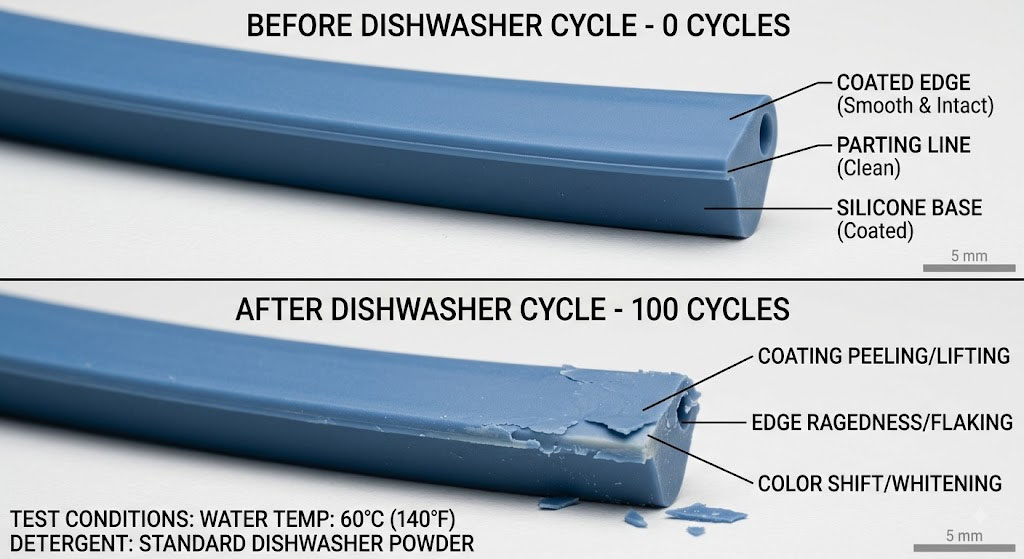
Para las piezas expuestas al lavavajillas, la validación debe realizarse con componentes terminados del proceso previsto. Inspeccione la adherencia, la transferencia de color, el cambio de brillo, la pegajosidad, la formación de ampollas y el desprendimiento de los bordes a intervalos definidos, en lugar de hacerlo solo en el ciclo final.
¿Qué cambios se aplican a los productos de silicona para bebés y en contacto con alimentos?
Un compuesto de silicona que cumpla con la normativa no garantiza automáticamente que todos los acabados impresos o recubiertos sean aptos para el contacto con alimentos. Es necesario revisar la estructura final, incluyendo pigmentos, tintas, imprimaciones, recubrimientos, agentes de curado y cualquier residuo de la preparación de la superficie.
FDA 21 CFR 177.2600 y Pruebas LFGB son referenciados comúnmente para Aplicaciones de silicona en contacto con alimentos, Sin embargo, el requisito aplicable depende del mercado objetivo, el tipo de contacto, la temperatura, la duración y el producto terminado. La declaración del proveedor sobre el elastómero base no debe utilizarse como prueba de un recubrimiento añadido que no haya sido evaluado.
Para diseños que entran en contacto con alimentos o que son para uso infantil, la opción de menor riesgo suele ser una textura moldeada sin capa decorativa adicional en la zona de contacto. Si es necesario imprimir o recubrir, defina:
- ya sea que la zona decorada entre en contacto con los alimentos o con la boca;
- Se prevé exposición a ebullición, vapor o lavavajillas;
- contacto con saliva, detergente, aceite, ácido y alcohol;
- Requisitos de migración o de materiales extraíbles para el mercado de destino;
- Validación de la limpieza y aceptación visual tras ciclos repetidos.
El grabado químico también requiere control de residuos y compatibilidad documentada. La indicación "lavado después del tratamiento" no es una validación suficiente cuando el riesgo de migración es un factor importante.
¿Cómo afectan los tratamientos superficiales a la consistencia y el coste de la producción en masa?
La texturización moldeada suele requerir herramientas adicionales, pero elimina una operación secundaria recurrente. La impresión y el recubrimiento reducen algunas limitaciones en cuanto a herramientas, pero añaden fijaciones, tratamiento, curado, inspección, manipulación y riesgo de desperdicio a cada lote de producción.
| Factor de costo o control | Textura moldeada | Marcado láser | Impresión | Revestimiento |
|---|---|---|---|---|
| Configuración inicial | Desarrollo y aprobación de la textura de la herramienta | Pruebas láser y accesorios | Obra de arte, placa o pantalla, almohadilla y accesorio | Enmascaramiento, configuración de pulverización o aplicación, desarrollo del curado |
| Operación recurrente | El bajo valor después del moldeo es estable. | Ciclo de la máquina e inspección | Tratamiento, mezcla de tintas, impresión, curado, inspección | Preparación, aplicación, curado, manipulación, inspección |
| Flexibilidad de cambio | Bajo; puede requerirse modificación de la herramienta. | Altos cambios de marcas digitales | Medio; se requieren cambios en las herramientas de diseño gráfico. | Medio para cambios de color o recubrimiento |
| Conductor principal de chatarra | Llenado, liberación, contaminación, desajuste de cavidad | Desviación de contraste o posicionamiento | Adhesión, registro, contaminación, curado | Polvo, variación de espesor, adherencia, goteos, defectos en los bordes |
| Potencial de durabilidad | Alto porque la geometría es integral | De medio a alto cuando la formulación y los ajustes son estables. | Depende de la aplicación | Depende de la aplicación y suele ser más sensible a la exposición. |
Los controles clave del proceso pueden incluir muestras de referencia de la superficie del molde, comprobaciones de brillo a nivel de cavidad, estado del medio de granallado, revisión del programa láser, tiempo de plasma a impresión, proporción de mezcla de tinta, vida útil del recipiente, temperatura de curado, espesor del recubrimiento, posición del accesorio e iluminación de inspección definida.
Estos controles no son intercambiables. Por ejemplo, medir el espesor del recubrimiento no demuestra la adhesión, y superar la prueba de adhesión no demuestra la estabilidad del color tras la exposición a rayos UV o detergentes.
¿Cómo elegir el proceso de superficie de silicona adecuado?
Empiece por la función de la superficie, no por el archivo de la ilustración.
Elija textura moldeada o geometría en relieve/bajorrelieve cuando:
- El agarre o la función táctil es el requisito principal;
- La pieza será lavada, frotada, flexionada o manipulada repetidamente;
- El color no es un requisito en el diseño;
- La consistencia a largo plazo entre lotes es importante;
- La superficie se encuentra en una zona de contacto con alimentos o con la boca, donde la adición de capas genera un trabajo de validación innecesario.
Elija el marcado láser cuando:
- El gráfico es bueno o variable;
- Los cambios en las herramientas son indeseables;
- El contraste de un solo color es aceptable;
- La formulación de silicona puede producir un contraste estable;
- La zona marcada puede validarse en cuanto a sus condiciones de contacto y desgaste.
Elija la impresión por tampografía o serigrafía cuando:
- El diseño requiere uno o más colores;
- El gráfico no se puede generar correctamente con la herramienta;
- La geometría de la superficie coincide con el método de transferencia;
- El plasma o la imprimación, el curado y las pruebas de durabilidad pueden controlarse como operaciones de producción.
Elija un recubrimiento cuando:
- La superficie completa necesita un brillo, color, fricción o comportamiento táctil específicos;
- El rendimiento adicional justifica la mayor carga de validación y control de procesos;
- La abrasión, la exposición a productos químicos, el calor, la humedad, los rayos UV y la flexión tienen criterios de aceptación definidos.
¿Qué se debe especificar antes de la fabricación de herramientas y el muestreo?
Las especificaciones de una superficie utilizable deben incluir más que "mate", "logotipo láser" o "tacto suave". Debe proporcionar la zona de la superficie objetivo, referencias visuales, requisitos de textura o brillo, material y dureza de la silicona, color, clasificación de contacto, método de limpieza, entorno de servicio, flexión prevista y prueba de durabilidad.
A continuación, se puede seleccionar la ruta de fabricación en torno al límite real:
- Si el patrón debe perdurar durante toda la vida útil de la pieza, incorpórelo a la geometría siempre que sea posible.
- Si el diseño debe incluir color o información variable, hay que aceptar que la adherencia y el desgaste se convierten en características controladas.
- Si se utiliza un recubrimiento en una zona de contacto exigente, el tiempo de validación y el control recurrente del proceso deben incluirse en el coste, no solo el material del recubrimiento.
Para una revisión de producción, los datos mínimos útiles son: un modelo 3D, zonas de superficie marcadas, diseño gráfico, grado y dureza de la silicona, mercado objetivo, condiciones de contacto, ciclo de limpieza, estándar visual y volumen anual previsto. Sin estos datos, una recomendación sobre el proceso de superficie es solo una suposición superficial.
Referencias
- ASTM G154, Práctica estándar para el funcionamiento de aparatos de lámparas fluorescentes ultravioleta (UV) para la exposición de materiales no metálicos. — ASTM Internacional
- ASTM D2240, Método de prueba estándar para la propiedad del caucho: dureza durómetro — ASTM International, 15(2021)
- Mecanizado por descarga eléctrica (texturización de moldes) — Wikipedia