Los compradores especifican "silicona" y asumen que el sistema de curado es un detalle que resolvemos en la trastienda. Con el curado con peróxido, esa suposición es donde comienza el problema, no el primer día, sino tres semanas después, cuando las piezas regresan con mal olor o fallando. prueba de migración.
Vulcanización con peróxido (típicamente Iniciadores de tipo DCBPEs la opción más económica para obtener silicona sólida vulcanizada. Para las piezas adecuadas, funciona bien. Sin embargo, su comportamiento en la producción difiere del del curado con platino, y estas diferencias se manifiestan en olor, color y tiempo de posprocesamiento, costos que a menudo se pasan por alto en la etapa de cotización.
Resumen ejecutivo
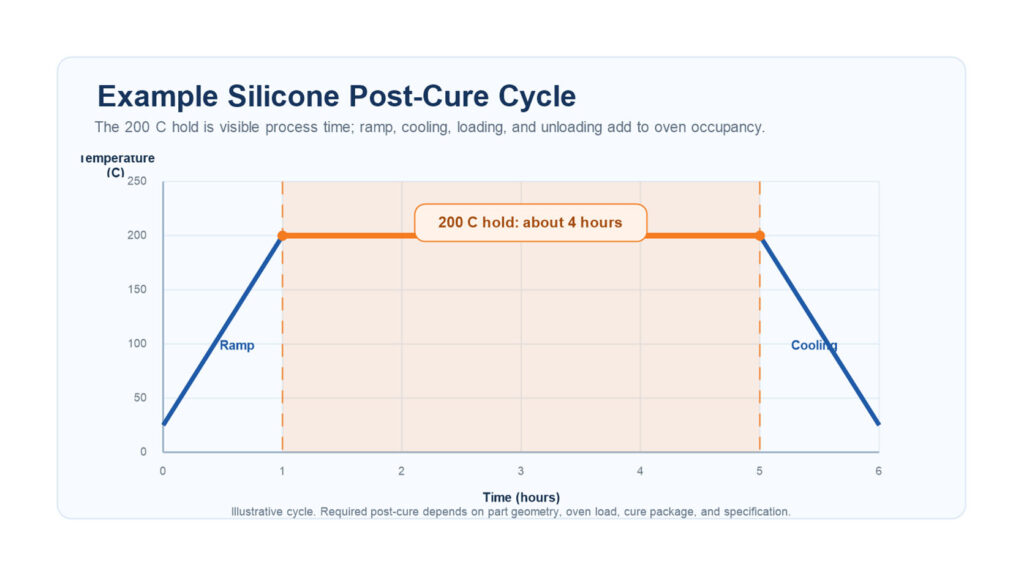
- El curado con peróxido deja subproductos de reacción que desprenden olor; sin un postcurado adecuado (normalmente a 200 °C durante unas 4 horas), ese olor permanece en la pieza.
- Se trata de una opción económica para piezas industriales y de uso general, no para trabajos que impliquen contacto con alimentos o que requieran alta transparencia.
- El verdadero coste del curado con peróxido no reside en el catalizador, sino en el tiempo de horneado y los residuos que se generan posteriormente para que la pieza sea aceptable.
Cómo se comporta la vulcanización con peróxido en la producción
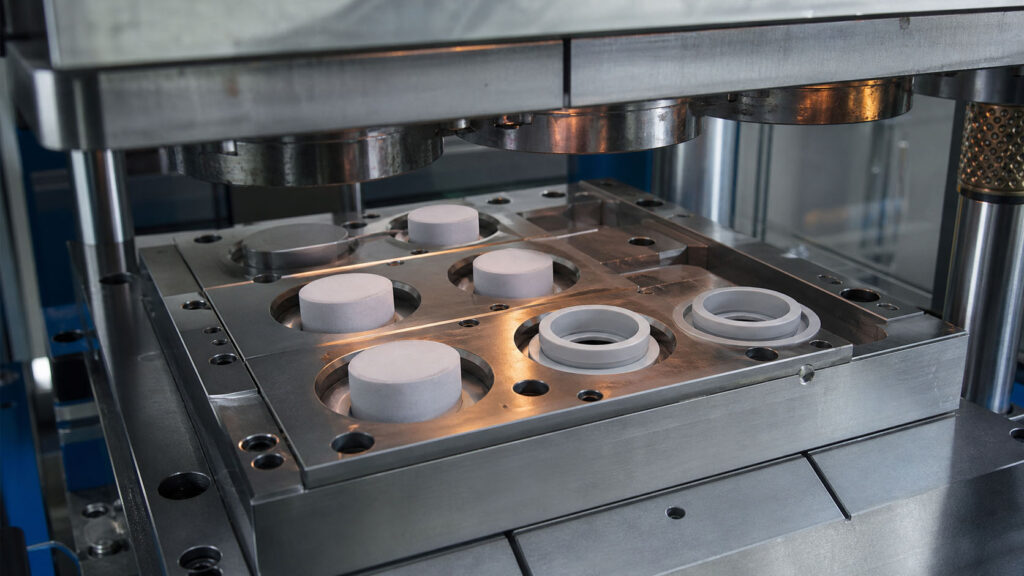
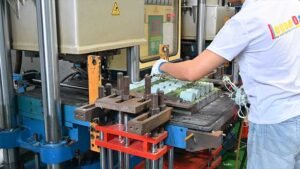
Vulcanización con peróxido enlaces cruzados Silicona sólida (HTV) mediante la descomposición del peróxido bajo calor, generalmente durante el moldeo por compresión o extrusión. La reacción es sencilla, pero no deja un residuo limpio:
- Los subproductos permanecen en la pieza. La descomposición deja residuos ácidos y fragmentos volátiles en el caucho. Estos no desaparecen cuando se abre el molde.
- El olor es el síntoma visible. El “olor a silicona” del que se quejan los compradores suele deberse a residuos de peróxido, no al polímero en sí.
- El color se vuelve menos estable. El material curado con peróxido tiende a tener menor claridad y amarillea con mayor facilidad que el material curado con platino.
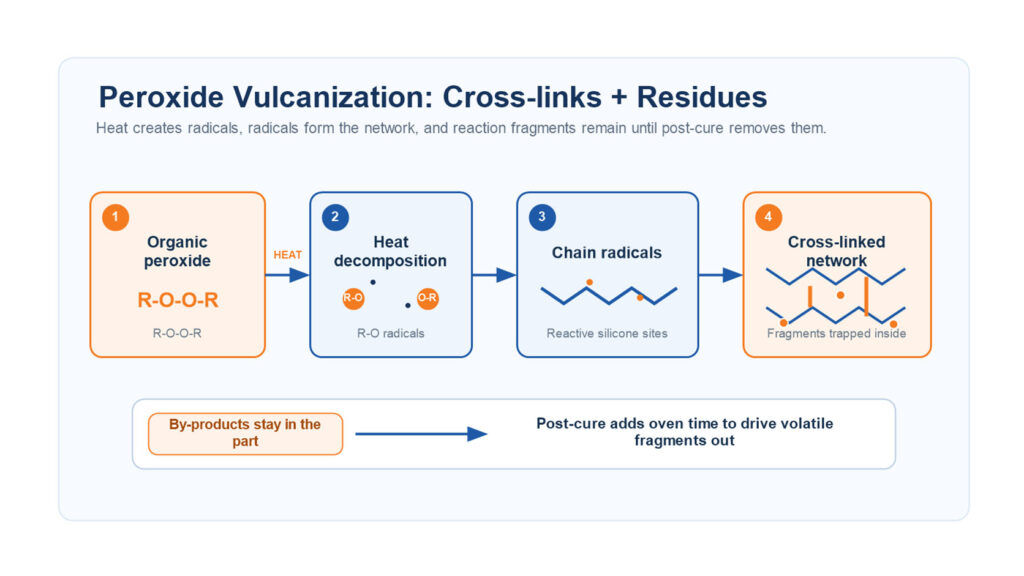
Punto de detección: la prueba de olor al desmoldar no es suficiente. Los residuos se liberan lentamente, por lo que una pieza que parece estar bien en el banco de trabajo puede fallar incluso después de haber sido sellada en su embalaje original.
Por qué el postcurado no es opcional aquí
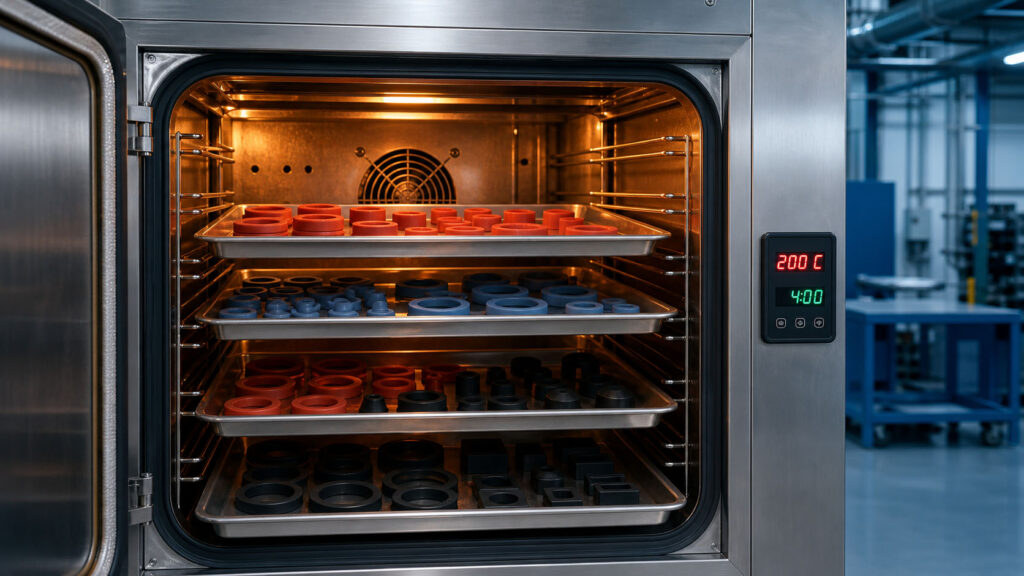
Aquí es donde los equipos subestiman el curado con peróxido. Consideran el moldeo como la línea de meta, pero para las piezas curadas con peróxido, el moldeo es solo el primer paso del curado.
El postcurado (horneado de segunda etapa, generalmente a ~200 °C durante ~4 horas, más tiempo para secciones gruesas) elimina los residuos y estabiliza las propiedades. Si se hace de forma abreviada, se obtiene:
- Quejas persistentes sobre el olor después del envío
- Más alto extractables — un problema en el momento en que la parte entra en contacto con la boca, la comida o la piel.
- Desplazamiento de la propiedad a medida que los residuos abandonan lentamente la pieza en el campo.
El tiempo de horneado es un costo real y un plazo de entrega real. Es la parte del curado con peróxido que nunca aparece en el precio de la materia prima y se olvida en el presupuesto. Ver Productos de silicona postcurado para obtener detalles del proceso.
Cuando el tratamiento con peróxido es la decisión correcta
El peróxido no es una opción inferior, sino la elección correcta y rentable para un conjunto definido de piezas:
| Se adapta al curado con peróxido | Por qué |
|---|---|
| Juntas tóricas y sellos industriales | El olor y la claridad no importan; el precio sí. |
| Juntas y láminas generales | Alto volumen, baja sensibilidad a las especificaciones |
| Piezas de uso diario sin contacto | El postcurado elimina suficientes residuos para el caso de uso. |
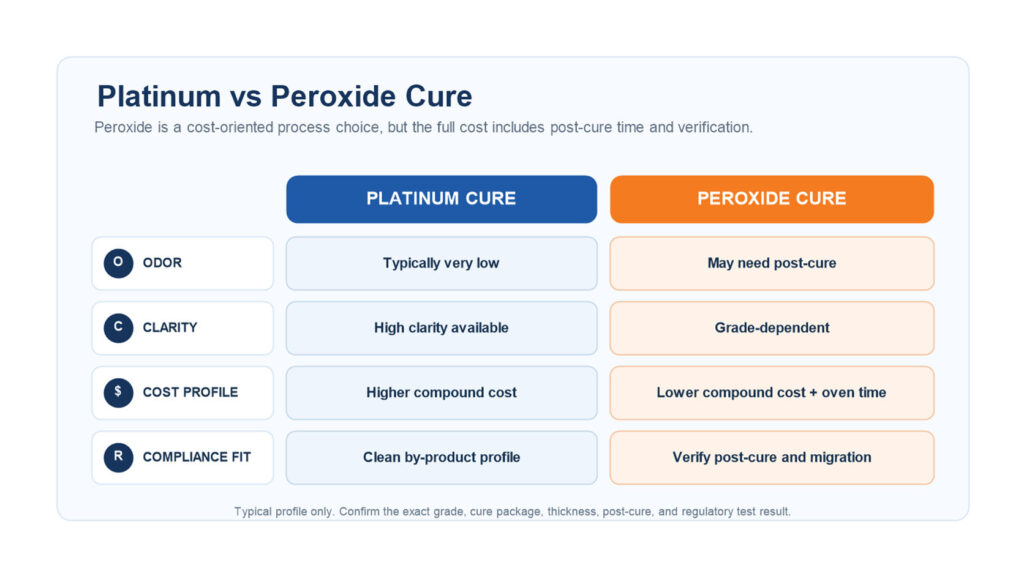
Para lo que no sirve: contacto con alimentos, productos médicos, productos para bebés o cualquier cosa que necesite claridad y ausencia de olor. Esos se trasladan a Vulcanización de platino, y esa es una decisión diferente, que se aborda en nuestra guía de selección de platino frente a peróxido.
Qué debes confirmar antes de comprometerte.
El curado con peróxido es adecuado cuando la pieza tolera residuos mínimos, cierto riesgo de olor y una transparencia media, y cuando se ha presupuestado el tiempo de horneado posterior al curado, no solo el material. Si la pieza entra en contacto con alimentos, piel o el cuerpo, o requiere una alta transparencia, este no es el caso: se trata de un curado con platino, y el cálculo de costes cambia.
Para la definición y la descripción general completa del método, consulte ¿Qué es la vulcanización de silicona?.
Referencias
- Peróxido de 2,4-diclorobenzoilo (DCBP), CID 61078 — PubChem, Institutos Nacionales de Salud de EE. UU.
- Materiales y objetos de plástico en contacto con alimentos — Reglamento (UE) 10/2011 — EUR-Lex, Unión Europea.
- Enlace cruzado — Enciclopedia Británica.
- Solicitudes de autorización previa a la comercialización de sustancias en contacto con alimentos (análisis químico/pruebas de migración) — Directrices de la FDA de EE. UU.