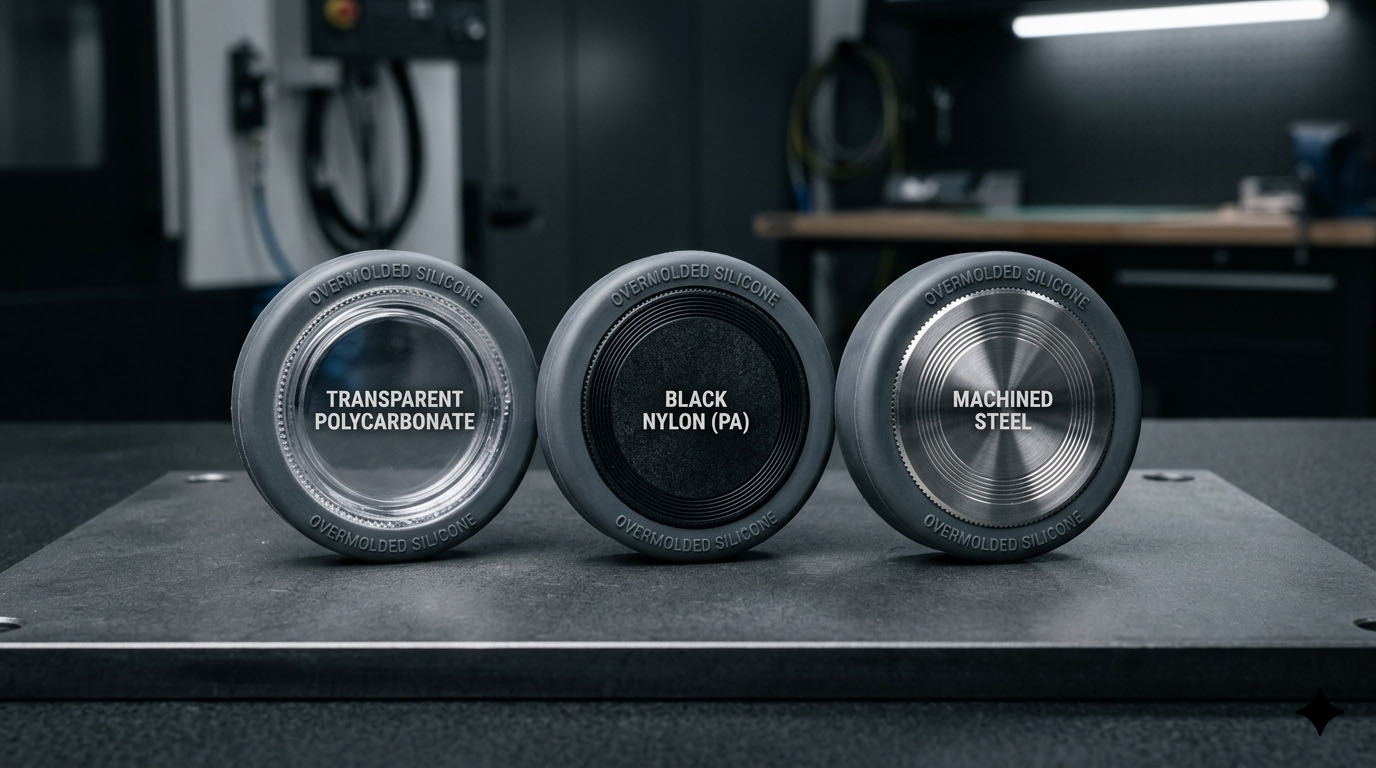
بیشتر برنامههای قالبگیری رویی سیلیکون به این دلیل که سیلیکون “نمیچسبد” شکست نمیخورند. آنها به این دلیل شکست میخورند که تیم با زیرلایه مانند یک کار قالبگیری اینسرتی استاندارد رفتار کرده و فرض کرده که پیوند به محض خروج قطعه از ابزار قفل شده است.
اینطور نیست. چسبندگی سیلیکون در قالبگیری رویی یک حالت فرآیندی است، نه یک ویژگی ماده. در روز اول، آزمایش کشش دستی با موفقیت انجام میشود. سی روز بعد - پس از چرخههای حرارتی، رطوبت و فشردهسازی مکرر - لبه بلند میشود.
این شکاف تقریباً همیشه پس از پرداخت هزینه ابزارآلات، خود را نشان میدهد.
خلاصه اجرایی
- چسبندگی یک نتیجه فرآیند است، نه یک ویژگی خاص ماده. یک زیرلایه میتواند بسته به وضعیت سطح، زمانبندی و کنترل پخت، پیوند بخورد یا جدا شود.
- هر زیرلایه به روش خاص خود دچار شکست میشود. PC با افزایش سن سطح دچار رانش میشود، PA با جذب مجدد رطوبت از بین میرود، فلز فقط زمانی که آمادهسازی با عجله انجام شود، از بین میرود.
- قبل از قفل کردن ابزار، اتصال را تحت زمان تولید - نه زمان ایدهآل آزمایشگاهی - اعتبارسنجی کنید. پیوندهایی که فقط وقتی قطعات بلافاصله قالبگیری میشوند، محکم میمانند، در شیفت دوم واقعی محکم نمیمانند.
چسبندگی سیلیکون در قالبگیری رویی، سه مشکل است، نه یکی
وقتی مردم میگویند سیلیکون نمیچسبد, ، آنها سه مکانیسم جداگانه را در یک شکایت فشرده میکنند:
- سازگاری شیمیایی بین سیستم پخت سیلیکونی و زیرلایه.
- انرژی سطحی و پاکیزگی در لحظه قالب گیری.
- محدودیت مکانیکی در حالی که سیلیکون خشک شده و منقبض میشود.
اگر هر کدام را از دست بدهید، ممکن است اتصال در روز اول خوب به نظر برسد و در روز سیام پوسته پوسته شود. به همین دلیل است که نمونههای اولیه موفق میشوند و قطعات تولیدی موفق نمیشوند. سیلیکون (پلاتینیوم) با پخت افزایشی، که بیشتر در قالبگیری رویی استفاده میشود، در اینجا به ویژه حساس است: این سیلیکون در برابر آلودگیهای سطحی که سیستمهای پراکسید تحمل میکنند، مقاومت میکند.
اتصال سیلیکون به PC: یک پنجره فرآیند باریک
چه چیزی کار میکند؟
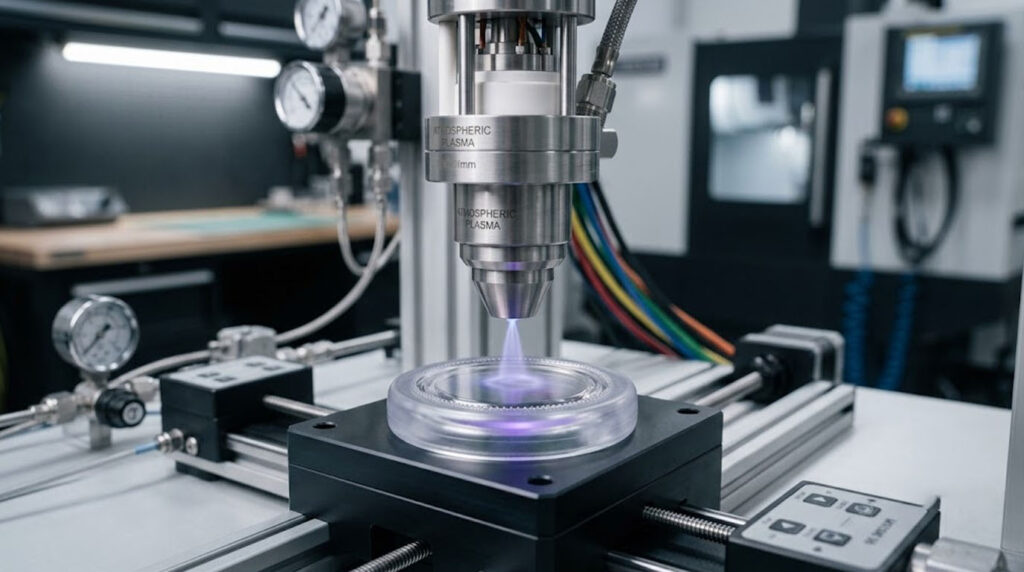
سیلیکون به پلی کربنات متصل میشود، اما درون یک پنجره تنگ. پلی کربنات انرژی سطحی متوسطی دارد و به ... پاسخ میدهد. پلاسمای اتمسفری یا فعالسازی کرونا. پس از فعال شدن، یک سیلیکون عملآوریشدهی افزایشی یا یک پرایمر پایه سیلان به صورت شیمیایی به آن متصل میشود.
در تولید، این پیوند به فرآیند حساس است، نه به ماده.
چه چیزهایی منحرف میشوند؟
سه چیز پنجره را بدون اینکه کسی متوجه شود تکان میدهد:
- دمای قالب به تدریج از نقطه تنظیم خود بالاتر میرود (LSR معمولاً در ابزار حدود ۱۲۰ تا ۱۸۰ درجه سانتیگراد پخت میشود).
- پیری فعالسازی - سطوح PC اصلاحشده با پلاسما ظرف چند ساعت تا چند روز دوباره اکسید میشوند، بنابراین قطعاتی که منتظر میمانند، انرژی سطحی خود را از دست میدهند.
- بخار عامل جداکننده از ابزارهای مجاور مهاجرت کرده و سطح را دوباره آلوده میکند.
وقتی سطح دوباره اکسید میشود، چسبندگی به سرعت و به صورت غیرخطی کاهش مییابد. تیمها این موضوع را دست کم میگیرند زیرا PC در اصطلاح پلاستیک “آسان” است، بنابراین انتظار رفتار پایدار دارند. سیلیکون این فرض را رد میکند.
اتصال سیلیکون به نایلون: رطوبت متغیر پنهان است
PA روی کاغذ امیدوارکننده به نظر میرسد - قطبیت بالاتر از PC، خیس شدن اولیه بهتر، نتایج آزمایشگاهی قویتر. سپس یک متغیر را که سیلیکون از آن متنفر است، معرفی میکند: آب.
حتی نایلون “خشک” هم رطوبت هوای محیط را دوباره جذب میکند. PA6 پرنشده میتواند رطوبتی معادل ۱ تا ۳۱TP3T+ را در حالت تعادل نگه دارد و قالبسازان معمولاً قبل از قالبگیری مجدد، نیاز دارند که این ماده تا دمای زیر حدود ۰.۲۱TP3T خشک شود. این رطوبت دوباره جذب شده:
- در پیوند بین سطحی اختلال ایجاد میکند.
- باعث ایجاد حفرههای ریز در خط پیوند در حین عملآوری میشود.
- استحکام پیوند را دسته به دسته تغییر میدهد.
گریدهای پر شده با شیشه (مثلاً PA6-GF30) اوضاع را بدتر میکنند: قرار گرفتن در معرض رزین سطحی نامنظم، چاپ از طریق الیاف و افزایش تنش موضعی در امتداد خط پیوند.
مشکل، زمانبندی است. نمونههایی که مستقیماً از خشککن قالبگیری میشوند، عملکرد خوبی دارند. قطعات تولیدی که ۲۴ تا ۷۲ ساعت قبل از قالبگیری در جای خود باقی میمانند، اینطور نیستند. این یک نقص در زمانبندی است که در پوشش نقص مواد پنهان شده است.
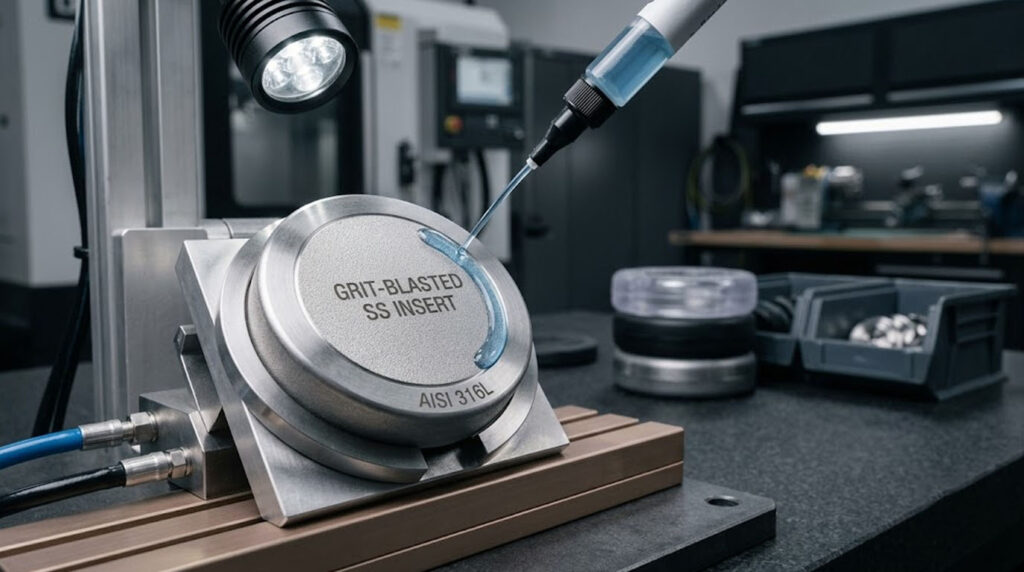
پیوند سیلیکون به فلز: اگر به آمادهسازی سطح احترام بگذارید، قابل پیشبینی است
فلز - فولاد، آلومینیوم، فولاد ضد زنگ - جایی است که پیوند سیلیکونی در آن قابل پیشبینیترین حالت است، مشروط بر اینکه آماده سازی سطح به عنوان یک فرآیند کنترلشده و نه یک مرحله واحد در نظر گرفته میشود.
اوراق قرضه پایدار معمولاً نیاز دارند:
- سندبلاست تا رسیدن به زبری مشخص (معمولاً Ra حدود ۲ تا ۵ میکرومتر) یا حکاکی شیمیایی کنترلشده.
- یک لایه اکسید کنترلشده.
- یک پرایمر مطابق با شیمی سیلیکون، با ضخامت کنترل شده اعمال میشود.
این پیوندها پس از قفل شدن، چرخه حرارتی را به مدت طولانی حفظ میکنند مجموعه فشرده سازی, و بار مکانیکی مکرر. برخلاف PC یا PA، پیوندهای فلزی در صورت کنترل، به مرور زمان دچار تغییر شکل نمیشوند.
اما راههای میانبر بیسروصدا شکست میخورند: سندبلاست “سبک” برای صرفهجویی در زمان چرخه، روغنهای انگشت پس از تمیز کردن، و تغییر ضخامت پرایمر در حفرهها. فلز ناهماهنگی را نمیبخشد - فقط به جای صدای بلندتر، دیرتر خراب میشود.
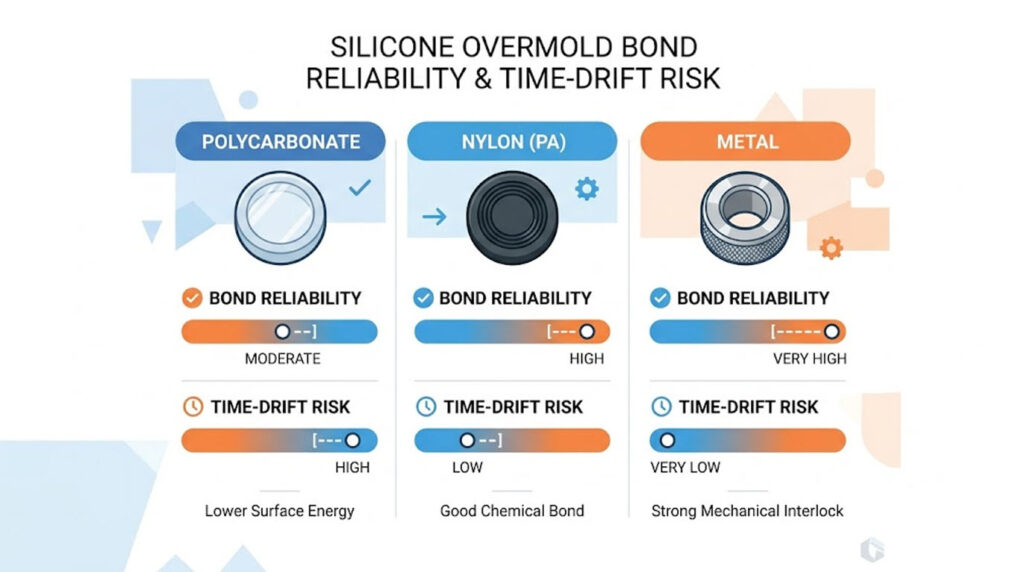
PC در مقابل PA در مقابل Metal: پیوند سیلیکونی قالبگیری رویی در یک نگاه
| بستر | مکانیسم پیوند اولیه | آمادهسازی سطح معمولی | قابلیت اطمینان | حالت خرابی غالب | ریسک رانش زمان |
|---|---|---|---|---|---|
| کامپیوتر (پلی کربنات) | شیمیایی (سطح فعال + سیلیکون پخت افزایشی) | پلاسمای جوی/کرونا؛ کپک در محدودهی پنجرهی فعالسازی | متوسط، حساس به فرآیند | اکسیداسیون مجدد سطح، آلودگی عامل آزادکننده | اگر قطعات پس از فعالسازی منتظر بمانند، بالا است |
| نایلون / PA (شامل GF) | شیمیایی + مکانیکی جزئی | خشک کردن زیر رطوبت حدود 0.2%؛ پرایمر؛ پلاسما | ناپایداری دسته به دسته | رطوبت ریز، چاپ فیبری | با جذب مجدد محیط بالا |
| فلز (فولاد / آلومینیوم / ضد زنگ) | شیمیایی (پرایمر) + مکانیکی | سندبلاست با Ra حدود ۲ تا ۵ میکرومتر یا اچ کردن؛ پرایمر منطبق | بالاترین، زمانی که آمادهسازی کنترل شده باشد | زیرسازی، روغنهای انگشتی، پرایمر متغیر | وقتی قفل شد، پایین |
قفل مکانیکی جایگزین چسبندگی نیست
تیمهای طراحی اغلب فرض میکنند که در صورت عدم موفقیت شیمی، هندسه، سیلیکون را نگه میدارد. این خوشبینانه است.
حفظ مکانیکی با پیوند شیمیایی کار میکند، نه به جای آن. بدون چسبندگی، سیلیکون تحت فشار سرد جریان مییابد، لبهها ابتدا بلند میشوند و ریزحرکت با هر چرخه - در طول ماهها، نه هفتهها - افزایش مییابد. طرحهای خوب قالبگیری هر دو را در نظر میگیرند: پیوند شیمیایی برای آببندی، ویژگیهای مکانیکی (برشهای زیرین، سوراخهای سرتاسری، هندسه کلیددار) برای تقسیم بار. طرحهای بد فرض میکنند که هندسه به تنهایی یک مشکل شیمیایی را حل میکند.
جایی که چسبندگی در کف واقعاً از بین میرود
از نقطه نظر تولید، مشکلات اتصال در نقاط قابل پیشبینی ظاهر میشوند و تقریباً هرگز در طول تأیید اولین مقاله رخ نمیدهند:
- تغییرات حفره به حفره در یک ابزار چند حفرهای.
- تغییر شیفت دوم، جایی که زمانبندی آمادهسازی و نظم در رسیدگی به امور از بین میرود.
- جابجایی را خارج از قالب انجام دهید - دستهای خالی، سطلهای آمادهسازی، زمان انتظار.
عملآوری سیلیکون این موارد را پنهان میکند. تا زمانی که فرسودگی محیطی، تنش مونتاژ یا فشردهسازی مکرر آن را آشکار نکند، لایهلایه شدن را مشاهده نمیکنید. در آن زمان، بحث بین طراحی، قالبگیری و کیفیت از قبل در حال وقوع است.
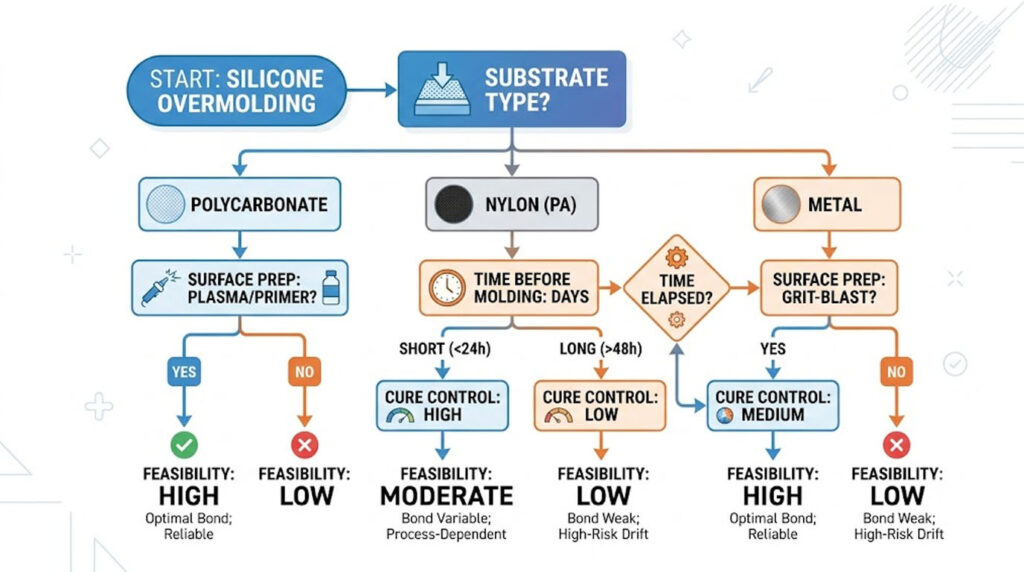
امکانسنجی یک سوال مربوط به کنترل فرآیند است
آیا میتوان سیلیکون را روی PC، PA یا فلز قالبگیری کرد؟ بله—هر سه. امکانپذیری به این بستگی دارد که آیا برنامه میتواند متغیرهایی را که هرگز در مدل CAD ظاهر نمیشوند، کنترل کند یا خیر:
- وضعیت سطح در لحظه قالبگیری.
- زمان سپری شده بین آمادهسازی/فعالسازی و قالبگیری.
- یکنواختی پروفیل پخت در سراسر حفرهها و جابجاییها.
- انضباط در برخورد با مسائل را وارد کنید.
بیشتر مطالعات امکانسنجی این موارد را نادیده میگیرند زیرا در هندسه وجود ندارند. اینجاست که قضاوت نادرست شروع میشود - و از کجا ابزارسازی خیلی زود قفل میشه.
آنچه قبل از انجام ابزارسازی نیاز داریم
اینجاست که گفتگوی مفید شروع میشود، نه پایان. برای قضاوت در مورد اینکه آیا یک پیوند در تولید به جای سینی نمونه حفظ میشود، به موارد زیر نیاز داریم:
- درجه زیرلایه، نه فقط خانواده (مثلاً PA6 در مقابل PA6-GF30، درجه PC و هرگونه افزودنی آزادکننده).
- سیستم پخت سیلیکونی هدف و سختی (محدوده Shore A، پلاتین در مقابل پراکسید).
- محیط سرویس - محدوده دما، فشردهسازی، قرار گرفتن در معرض مواد شیمیایی، طول عمر مورد انتظار.
- دامنه انطباق در صورت مرتبط بودن (FDA 21 CFR 177.2600, LFGB، یا ISO 10993 برای پزشکی)، زیرا این موارد، پرایمرها و سیستمهای پخت را محدود میکنند.
- زمانبندی واقعبینانهی کفسازی بین آمادهسازی قطعه و قالبگیری.
بدون این موارد، هرگونه وعده چسبندگی، نتیجه آزمایشگاهی است که منتظر است تا تغییر کند. سیلیکون با صدای بلند از بین نمیرود. منتظر میماند - و وقتی از بین میرود، به آرامی، بیصدا و با هزینه زیاد جدا میشود.