یک تأمینکننده میتواند یک کارگاه تمیز، یک گواهی معتبر و یک نمونه تایید شده. هیچکدام از این موارد ثابت نمیکند که همین کنترلها در تولید انبوه نیز پابرجا خواهند ماند. خطر واقعی بعداً ظاهر میشود: مقدار زیادی مواد مخلوط، عملآوری کنترلنشده، تغییرات حفره به حفره، دوبارهکاریهای ثبتنشده یا مراحل برونسپاریشده.
آ بازرسی کارخانه سیلیکون در چین بنابراین باید یک سری مراحل تولید را از مواد اولیه ورودی تا بستهبندی کالاها دنبال کند. هدف، امتیازدهی به میزان حرفهای بودن کارخانه نیست، بلکه بررسی این است که آیا فرآیند آن میتواند بارها و بارها نقشهها، مشخصات و الزامات انطباق شما را تولید کند یا خیر.
خلاصه اجرایی
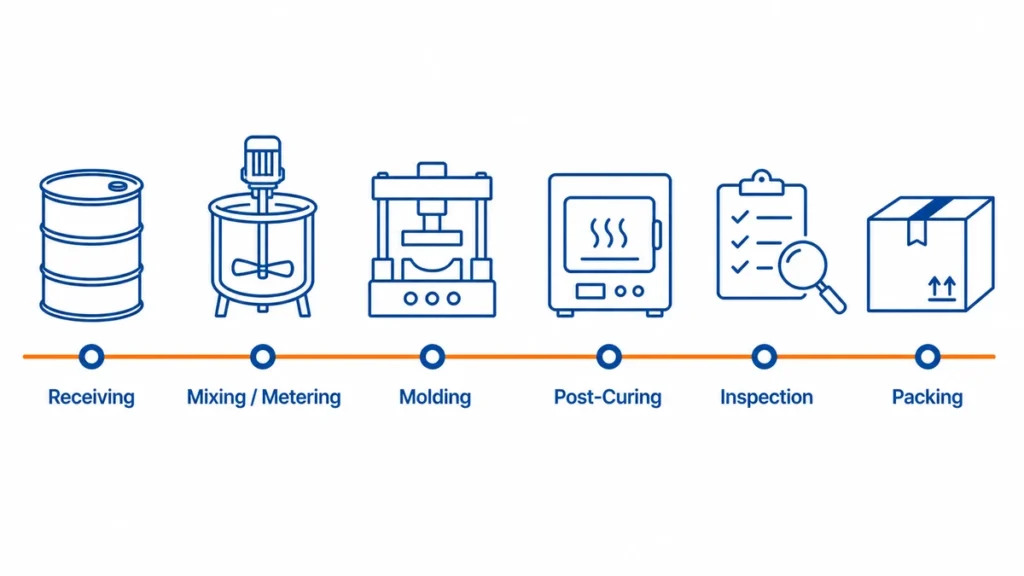
- فرآیند را حسابرسی کنید، نه نمایشگاه را. یک سری تولید واقعی را از طریق دریافت مواد، مخلوط کردن یا اندازهگیری، قالبگیری، پسپخت، بازرسی و بستهبندی ردیابی کنید.
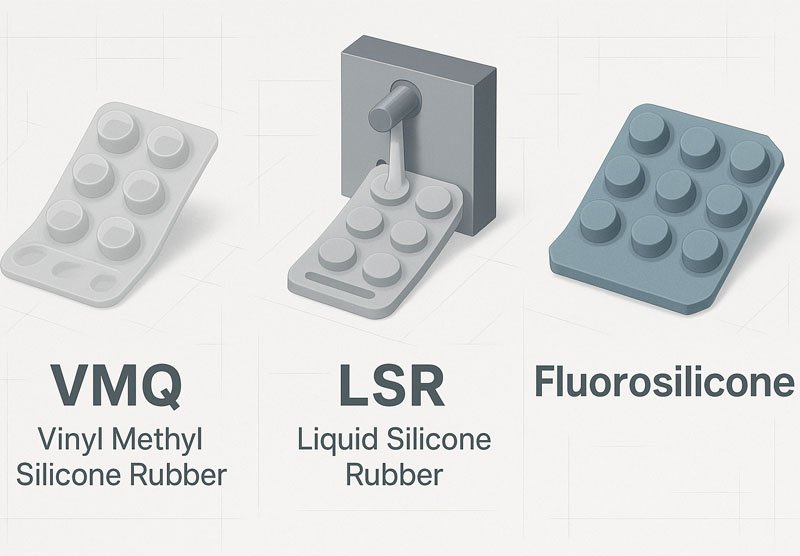
- ممیزی را با فرآیند سیلیکون مطابقت دهید. قالبگیری فشاری HCR، قالبگیری تزریقی LSR، اکستروژن و قالبگیری رویی سیلیکونی تجهیزات، نقاط کنترل و حالتهای شکست متفاوتی دارند.
- گواهیها و نمونهها را به عنوان شواهد پشتیبان در نظر بگیرید. تولید را تنها زمانی منتشر کنید که سوابق، تجهیزات، اپراتورها و قابلیت ردیابی محموله با مشخصات تأیید شده مطابقت داشته باشد.
بازرسی کارخانه سیلیکون در چین چه چیزی را باید تأیید کند؟
بازرسی کارخانه باید به شش سوال پاسخ دهد: آیا تأمینکننده از نظر قانونی قابل شناسایی است؟ آیا مالکیت یا کنترل فرآیند مورد نیاز را دارد؟ آیا میتواند مواد را ردیابی کند؟ آیا پارامترهای حیاتی ثبت میشوند؟ آیا میتواند قطعات نامنطبق را تشخیص دهد؟ آیا کار برونسپاری شده را کنترل میکند؟
| حوزه حسابرسی | مدارک مورد نیاز برای درخواست | شواهد باید چه چیزی را ثابت کنند |
|---|---|---|
| هویت تجاری و نقشهای تراکنشی | مجوز کسب و کار، آدرس سایت و نقشه شخصیت حقوقی | فروشنده قرارداد، گیرنده وجه، صادرکننده و تولیدکننده واقعی شناسایی شده و روابط آنها افشا میشود. |
| مالکیت فرآیند | فهرست تجهیزات، بازدید کارگاه، سوابق تعمیر و نگهداری | فرآیند ذکر شده در محل حسابرسی شده انجام میشود یا به عنوان پیمانکار فرعی افشا میشود. |
| کنترل مواد | فهرست تأمینکنندگان، TDS/SDS، رکورد ورودی، برچسب سری ساخت، کارت بچ | ترکیب مورد استفاده در تولید را میتوان به یک ماده و سری ساخت تأیید شده ردیابی کرد. |
| کنترل فرآیند | دستورالعمل کار، برگه پارامتر، گزارش قطعه اول، بازرسی گشتی | اپراتورها به جای حافظه، در یک پنجره فرآیند تعریف شده کار میکنند |
| تأیید محصول | نقشه، طرح کنترل، فهرست سنجهها، گزارش بازرسی، استاندارد نقص | روشهای بازرسی با الزامات محصول و ریسک اندازهگیری مطابقت دارند |
| اقدام اصلاحی | گزارش عدم انطباق، تحلیل ریشهای علت، شواهد خاتمه CAPA | کارخانه دارای نقص است و به جای اینکه فقط قطعات را مرتب کند، فرآیند را تغییر میدهد. |
با یک چک لیست ممیزی عمومی شروع نکنید. با طرح محصول، کاربرد، حجم سالانه، بازار هدف و خطرات شکست شناخته شده شروع کنید. قاشق سیلیکونی کودک و یک صفحه کلید سیلیکونی صنعتی نباید طرح حسابرسی یکسانی دریافت کنند.
چگونه هویت قانونی یک کارخانه چینی را تأیید میکنید؟
با نام قانونی چینی تأمینکننده و کد اعتباری یکپارچه اجتماعی ۱۸ رقمی آن شروع کنید. هر دو را در وبسایت رسمی چین جستجو کنید. سیستم تبلیغات اطلاعات اعتباری ملی شرکتها, سپس نتیجه را با مجوز کسب و کار و اسناد تجاری ارائه شده به شما مقایسه کنید.
هدف اثبات قابلیت تولید از طریق ثبت سوابق نیست. هدف این است که مشخص شود کدام نهاد قانونی مسئول قرارداد، پرداخت، تولید، سوابق کیفیت و اظهارنامه صادرات است.
| بررسی | شواهدی برای مقایسه | آنچه نیاز به توضیح دارد |
|---|---|---|
| نهاد قانونی | نام شرکت چینی و کد اعتبار اجتماعی یکپارچه | نام تجاری انگلیسی نمیتواند به نهاد ثبت شده چینی مرتبط باشد. |
| وضعیت ثبت نام | وضعیت فعلی در سیستم عمومی رسمی | شرکت از ثبت خارج، لغو، تعلیق یا به طور غیرعادی در بورس فهرست شده است |
| آدرس ثبت شده | مجوز کسب و کار، سوابق عمومی، نقل قول و قرارداد | آدرس ثبت شده با سایتی که به عنوان کارخانه معرفی شده متفاوت است |
| دامنه کسب و کار | سابقه ثبت نام عمومی | محدوده فقط تجارت یا مشاوره را نشان میدهد در حالی که تأمینکننده ادعا میکند تولیدکننده است |
| احزاب مسئول | صادرکننده پیشفاکتور، فروشنده قرارداد، ذینفع بانک، صادرکننده و اپراتور کارخانه | چندین نهاد درگیر هستند اما نقش آنها فاش نشده است |
| دارنده گواهینامه | گزارشهای ISO و آزمایش محصول | نام یا محل گواهی با نهاد تولیدکننده یا محل ممیزی مطابقت ندارد |
| مهر شرکت | نام قانونی چینی در قرارداد و شرکت خرد شده | نام مهر با نام نهاد قرارداد متفاوت است یا فقط از مهر شخصی استفاده شده است |
| سابقه اعتباری عمومی | ثبتهای سالانه، اخطارهای مربوط به عملکرد غیرعادی و فهرست تخلفات جدی | فقدان پروندهها، ناهنجاریهای حلنشده یا وضعیت حقوقی مغایر با توضیحات تأمینکننده |
مجوز کسب و کار را با سایت مطابقت دهید
درخواست کنید که مجوز اصلی کسب و کار یا مجوز الکترونیکی قابل تأیید را به شما نشان دهند. نام شرکت چینی، کد اعتبار اجتماعی یکپارچه، نماینده قانونی، وضعیت ثبت، آدرس ثبت شده و دامنه کسب و کار را با سوابق رسمی مقایسه کنید.
یک آدرس ثبتشده ممکن است بهطور قانونی با آدرس تولید متفاوت باشد. تأمینکننده ممکن است از محل اجارهای فعالیت کند یا از یک نهاد صادراتی جداگانه استفاده کند. تأمینکننده را صرفاً به دلیل تفاوت آدرسها یا نهادها رد نکنید. الزام کنید که رابطه افشا شود و توسط یک اجارهنامه، سابقه شرکت گروهی، قرارداد فرعی یا سایر اسناد قابل تأیید پشتیبانی شود.
سپس تأیید کنید که محل تولید واقعی همان محلی است که در ممیزی پوشش داده شده است. مجوز کسب و کار معتبر برای یک دفتر ثابت نمیکند که قالبگیری، عملیات پس از پخت، چاپ یا بازرسی در مکانی که در طول بازدید نشان داده شده است، انجام میشود.
نقشه برداری از هر موجودیت در تراکنش
شخصیت حقوقی مسئول هر مرحله را بنویسید:
- صدور نقل قول.
- امضای قرارداد فروش یا ابزارسازی.
- دریافت وجه.
- مالکیت یا اداره کارخانه.
- خرید مواد سیلیکونی.
- دارنده گواهینامه ایزو.
- صدور سوابق کیفی و اظهارنامههای انطباق.
- صادرات محموله.
این نقشها لزوماً نباید متعلق به یک شرکت باشند. یک شرکت بازرگانی، کارخانه وابسته و نهاد صادراتی میتوانند یک توافقنامه تأمین مشروع تشکیل دهند. ریسک زمانی شروع میشود که این توافقنامه پنهان باشد، تولیدکننده قابل شناسایی نباشد، یا قرارداد هیچ کنترلی بر مواد، فرآیند، پیمانکاری فرعی و اقدامات اصلاحی نداشته باشد.
با دادههای ثبتنام به عنوان یک ابزار غربالگری رفتار کنید
یک حوزه کاری مرتبط با تولید، ثابت نمیکند که کارخانه تجهیزات مورد نیاز را در اختیار دارد. یک سابقه عمومی بدون نقص، کیفیت محصول را اثبات نمیکند. برعکس، یک اخطار عملکرد غیرعادی در گذشته، اگر مشکل برطرف شده باشد و توضیح آن مستند شده باشد، به طور خودکار تأمینکننده را رد صلاحیت نمیکند.
از بررسی نهاد قانونی برای ایجاد پاسخگویی استفاده کنید. سپس قابلیت تولید را از طریق تجهیزات، تولید زنده، ردیابی مواد، سوابق فرآیند و آزمایش محصول تأیید کنید.
آیا ممیزی کارخانه همان بازرسی محصول است؟
خیر. ممیزی کارخانه ارزیابی میکند که آیا سیستم تولید قابلیت لازم را دارد یا خیر. بازرسی محصول بررسی میکند که آیا یک سری خاص با الزامات مطابقت دارد یا خیر. خریداران اغلب این دو را با هم ترکیب میکنند و نسخه ضعیفی از هر دو را دریافت میکنند.
| فعالیت | سوال اصلی | بهترین زمانبندی | خروجی معمولی |
|---|---|---|---|
| ممیزی صلاحیت تأمینکننده | آیا این کارخانه میتواند فرآیند مورد نیاز را اجرا کند؟ | قبل از ابزارسازی یا نامزدی | شکافهای قابلیتی و تصمیم تأیید |
| ممیزی فرآیند | آیا کنترلهای بحرانی روی خط تولید کار میکنند؟ | اجرای آزمایشی یا تولید انبوه اولیه | یافتهها بر اساس مرحله فرآیند |
| بازرسی قبل از حمل و نقل | آیا این قطعه تولیدی مشخصات منتشر شده را برآورده میکند؟ | پس از تولید و قبل از ارسال | پذیرش یا رد بستهی پستی |
| حسابرسی اجتماعی یا زیستمحیطی | آیا سایت الزامات نیروی کار، ایمنی یا زیستمحیطی را برآورده میکند؟ | بر اساس سیاست خریدار و ریسک زنجیره تأمین | گزارش انطباق جداگانه |
یک بازرسی قبل از حمل و نقل موفق نمیتواند یک فرآیند قالبگیری ضعیف را تعمیر کند. این بازرسی فقط از آنچه که فرآیند قبلاً تولید کرده است نمونهبرداری میکند. برعکس، یک گواهینامه ISO 9001 ثابت نمیکند که محمولهای که پیش روی شماست با نقشه مطابقت دارد.
قبل از بازدید چه مدارکی را باید بررسی کنید؟
قبل از رزرو سفر یا تعیین بازرس شخص ثالث، مدارک را درخواست کنید. فایلهای مفقود یا متناقض، هشدار اولیهای هستند مبنی بر اینکه ممکن است همان کنترلها در کارگاه به طور قابل اعتمادی کار نکنند.
درخواست کنید:
- بسته شخص حقوقی: مجوز کسب و کار، آدرس تولید و رابطه بین فروشنده قرارداد، گیرنده وجه، صادرکننده و کارخانه.
- بسته محصول منتشر شده: اصلاح نقشه، ویژگیهای بحرانی از نظر کیفیت، فهرست مواد و درجه سیلیکون تأیید شده.
- بسته بندی مواد: TDS، SDS، گواهی آنالیز، تأمینکننده تأیید شده و فرمت شناسایی سری ساخت.
- بسته کنترل فرآیند: جریان فرآیند، طرح کنترل، دستورالعملهای کاری، استاندارد بازرسی، فهرست گیجها و وضعیت کالیبراسیون.
- بسته فرآیند خارجی و سیستم مدیریت کیفیت: پیمانکاران فرعی افشا شده، گواهینامههای مربوطه و نمونههای اخیر عدم انطباق و CAPA.
- ظرفیت بسته: ماشینآلات، حفرههای فعال، زمان چرخه معتبر، شیفتها، زمان کارکرد، بازده عبور اول و دادههای گلوگاههای پاییندستی.
دامنه کاربرد را با دقت بررسی کنید. گواهی “تجارت و فروش محصولات سیلیکونی” معادل گواهی قالبگیری سیلیکونی در محل ممیزی شده نیست. ایزو ۹۰۰۱ یک چارچوب مدیریت کیفیت را تعریف میکند؛ اما یک ماده، فرآیند یا محصول نهایی خاص را تأیید نمیکند.
آیا کارخانه واقعاً میتواند فرآیند سیلیکون شما را اجرا کند؟
ممیزی باید با فرآیند ذکر شده در نقل قول مطابقت داشته باشد. عبارت “قالبگیری سیلیکون” بیش از حد کلی است که مفید واقع شود.
| روند | تجهیزات و کنترلها برای تأیید | شواهد مناسب | شکاف رایج حسابرسی |
|---|---|---|---|
| قالبگیری فشاری HCR/HTV | آسیاب دو غلتکی یا ناحیه ترکیب کنترلشده، توزین مواد، پرسهای هیدرولیک، کنترل دمای قالب | کارت بچ، گزارش اختلاط، دستور پرس، تاییدیه قطعه اول | فرمولاسیون یا افزودن عامل پخت به حافظه اپراتور بستگی دارد |
| قالبگیری تزریقی LSR | پمپهای درام A/B، سیستم اندازهگیری، میکسر، سیستم راهگاه سرد، قالب گرم شونده، تغذیه مواد کنترلشده | سابقه لات مواد، تاریخچه آلارم اندازهگیری، دستورالعمل دستگاه، گزارش حفره | کارخانه دستگاههای تزریق دارد اما سیستم دوزینگ LSR معتبری ندارد |
| اکستروژن سیلیکون | اکسترودر، کنترل قالب، خط پخت پیوسته، کشنده و پایش ابعادی | ثبت سرعت خط، تنظیمات پخت، گزارش ابعاد در حین فرآیند | ابعاد فقط پس از تکمیل یک قرقره طولانی بررسی میشوند |
| قالبگیری سیلیکونی | آمادهسازی زیرلایه، فیکسچر اینسرت، کنترل چسبندگی، جلوگیری از آلودگی | نمونه تایید شده زیرلایه، گزارش پیش تصفیه، آزمایش چسبندگی | عملیات پرایمر یا پلاسما برونسپاری شده یا از نظر زمانی کنترلشده نیست |
| عملیات ثانویه | برش، چاپ، پوشش، اتصال، مونتاژ، عملیات پس از پخت | دستورالعمل کار، محدودیت نمونه، گزارش دستهای | قالبگیری اصلی کنترل میشود، اما عیوب ظاهری از مراحل بعدی سرچشمه میگیرند |
مسیر را به ترتیب تولید طی کنید. اجازه ندهید میزبان فقط تمیزترین دستگاه را انتخاب کند. شماره دستگاه، شماره قالب، مشخصات حفره و سری ساخت مواد روی خط تولید را با سوابق نشان داده شده در اتاق جلسه مقایسه کنید.
چگونه ظرفیت تولید و گلوگاهها را تأیید میکنید؟
رقم ظرفیت ماهانه را بدون محاسبه آن نپذیرید. تخمین را از زمان کارکرد برنامهریزیشده، زمان چرخه معتبر، حفرههای فعال، در دسترس بودن تجهیزات، بازده اولین گذر و ظرفیت هر عملیات پاییندستی بازسازی کنید.
از دو محاسبه اساسی استفاده کنید:
خروجی ناخالص قالبگیری = زمان عملیاتی برنامهریزیشده ÷ زمان چرخه اعتبارسنجیشده × تعداد حفره فعال
خروجی قابل فروش = خروجی ناخالص قالبگیری × ضریب زمان آماده به کار اثبات شده × بازده عبور اول
نتیجه، ظرفیت نهایی کارخانه نیست. ظرفیت مؤثر سیستم، کمترین ظرفیت قابل فروش در بین مراحل قالبگیری، پخت نهایی، برش، فرآوری ثانویه، بازرسی و بستهبندی است.
مثال محاسبه ظرفیت
مثال زیر این روش را نشان میدهد؛ این روش معیاری برای تولید سیلیکون نیست.
| ورودی | مقدار مثال |
|---|---|
| زمان قالبگیری برنامهریزیشده | ۸ ساعت یا ۲۸۸۰۰ ثانیه |
| زمان چرخه تایید شده | ۶۰ ثانیه |
| حفرههای فعال | 2 |
| تولید ناخالص | ۹۶۰ قطعه در هر شیفت |
| ضریب آپتایم اثبات شده | 85% |
| بازده عبور اول | 95% |
| خروجی قابل فروش تخمینی | تقریباً ۷۷۵ قطعه در هر شیفت |
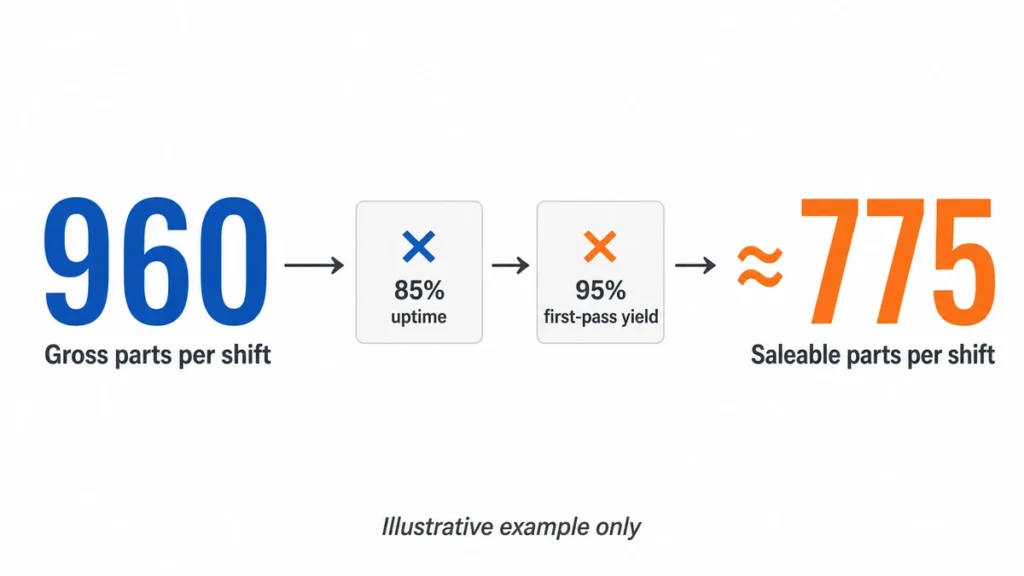
یک قیمتگذاری که فقط بر اساس ۹۶۰ قطعه در هر شیفت انجام میشود، زمان از کار افتادگی و قطعات رد شده را نادیده میگیرد. تخمین ۷۷۵ قطعه تا زمانی که کارخانه ثابت نکند که عملیات پس از پخت، برش، بازرسی و بستهبندی میتواند حداقل همان حجم را پردازش کند، هنوز ناقص است.
فاکتورهای نمونه را در ارزیابی تأمینکننده کپی نکنید. از سوابق کارخانه از محصولات، قالبها، ماشینآلات و شرایط تولید مشابه استفاده کنید.
هر ورودی در فروشگاه را تأیید کنید
| ورودی ظرفیت | شواهد برای تأیید | اغراق رایج |
|---|---|---|
| زمان عملیاتی برنامهریزیشده | برنامه شیفت، نیروی انسانی، تقویم ماشین آلات، برنامه تعمیر و نگهداری | تمام ساعات تقویمی به عنوان زمان تولید در نظر گرفته میشوند |
| زمان چرخه | دستورالعمل ماشین منتشر شده و مطالعه زمان در طول تولید پایدار | به جای چرخه تولید تکرارپذیر، از بهترین چرخه مشاهده شده استفاده میشود. |
| حفرههای فعال | طراحی قالب، شناسه حفره، ثبت حفره مسدود شده، بازده سطح حفره | حتی زمانی که یک حفره غیرفعال باشد، از تعداد حفره اسمی استفاده میشود. |
| در دسترس بودن تجهیزات | گزارش خرابی، سابقه تعمیر و نگهداری، تاریخچه تغییرات | محاسبه با فرض آپتایم 100% انجام شده است |
| بازده عبور اول | گزارش قطعهکاری که قطعات سالم را قبل از دوبارهکاری یا مرتبسازی نشان میدهد | مقدار نهایی بستهبندی شده به عنوان بازده عبور اول ارائه میشود |
| در دسترس بودن نیروی کار | ماتریس مهارت، طرح کارکنان، حضور واقعی بر اساس شیفت | فرض بر این است که نیروی کار دستی برای برش یا بازرسی نامحدود است. |
| منابع مشترک | برنامه تولید برای پرسها، کورهها، تجهیزات بازرسی و اپراتورها | ظرفیت یکسان دستگاه یا فر به چندین برنامه وعده داده شده است |
| عملیات پیمانکاری فرعی | ظرفیت تأمینکننده، زمان صف، زمان حمل و نقل، بازرسی ورودی | زمان انتظار پردازش خارجی از محاسبه حذف میشود. |
چرخه را پس از رسیدن فرآیند به تولید پایدار مشاهده کنید. یک چرخه سریع واحد در طول ممیزی، مبنای ظرفیت معتبری نیست. مشاهده را با چندین سری اخیر مقایسه کنید و هرگونه تفاوت بزرگ را بررسی کنید.
محدودیت خارج از دستگاه قالبگیری را پیدا کنید
پروژههای سیلیکونی اغلب به نظر میرسد ظرفیت پرس کافی دارند در حالی که یک عملیات پاییندستی خروجی واقعی را کنترل میکند.
| مرحله فرآیند | واحد ظرفیت برای محاسبه | شواهد مربوط به تنگنا |
|---|---|---|
| آماده سازی مواد | کیلوگرم یا دسته در هر شیفت | زمان محدود میکسر، ایستگاه توزین، زمان نگهداری مواد یا تغییر رنگ |
| قالب گیری | قطعات خوب در هر دستگاه و قالب در هر شیفت | چرخه طولانی، حفرههای غیرفعال، تمیز کردن قالب، فلاشینگ یا خرابیهای برنامهریزی نشده |
| پس از پخت | قطعات واجد شرایط به ازای هر بار فر و تعداد بار در روز | حجم قابل استفاده فر، الگوی بارگیری، زمان گرمایش و سرمایش، تهویه یا جداسازی دستهای |
| پیرایش یا برق انداختن | قطعات پذیرفته شده برای هر اپراتور یا دستگاه در هر شیفت | کار دستی، خطوط جدایش پیچیده، عیوب ثانویه یا صف دوبارهکاری |
| چاپ، پوشش یا اتصال | قطعات پذیرفته شده در هر خط یا پیمانکار فرعی در هر روز | تعداد فیکسچر، زمان خشک شدن یا پخت، عدم چسبندگی یا زمان صف خارجی |
| بازرسی | قطعات یا دستهها در هر شیفت آزاد میشوند | آزمایشهای عملکردی طولانی، وسایل کالیبره شده محدود، بازرسی 100% یا زمان انتظار آزمایشگاهی |
| بسته بندی | واحدهای تکمیلشده در هر خط در هر شیفت | مونتاژ چند جزئی، برچسب گذاری، تأیید شمارش یا بسته بندی سفارشی |
هر مرحله را در واحد و دوره زمانی یکسان محاسبه کنید. اگر قالبگیری بتواند 10،000 قطعه قابل قبول در هفته تولید کند اما جریان پس از پخت و برش معتبر فقط بتواند 7000 قطعه آزاد کند، ظرفیت هفتگی تأیید شده 7000 قطعه است - نه 10،000 قطعه.
ظرفیت آزمایشی در مقایسه با طرح سفارش واقعی
تأیید ظرفیت باید به یک SKU تعریفشده، قالب، مقدار، بازه تحویل و بار رقابتی دستگاه مرتبط باشد. از کارخانه بخواهید موارد زیر را ارائه دهد:
- تقاضا برای محصول حسابرسی شده به صورت هفتگی یا ماهانه.
- تخصیص ماشین و قالب.
- بار تعهد شده فعلی از سایر مشتریان.
- شیفتهای برنامهریزیشده، اپراتورها و فرضیات اضافهکاری.
- زمان تغییر و نگهداری پیشگیرانه.
- بازده مورد انتظار در اولین گذر و نرخ دوبارهکاری.
- ظرفیت عملیات پس از پخت و تمام فرآیندهای ثانویه.
- محدودیتهای تعطیلات، نیروی کار، پیمانکار فرعی و مواد.
- طرح تعمیر دستگاه پشتیبان، قالب و رفع خرابی.
به جای یک درصد واحد، از جدول تقاضا در مقابل ظرفیت استفاده کنید. سفارش ثبت شده باید پس از یک ذخیره توافق شده برای تغییرات و زمان از کارافتادگی، در ظرفیت قابل فروش نشان داده شده قرار گیرد. ذخیره باید منعکس کننده ریسک محصول، بلوغ فرآیند و تحمل تحویل باشد؛ نباید با یک درصد جهانی جایگزین شود.
پرچمهای قرمز ظرفیت
- ظرفیت فقط به عنوان تخمین فروش ماهانه اعلام شده است.
- این محاسبه فرض میکند که هر دستگاه در هر ساعت برنامهریزیشده کار میکند.
- حفرههای اسمی بدون بررسی حفرههای مسدود شده یا ناپایدار شمارش میشوند.
- ضایعات، مرتبسازی و دوبارهکاری مستثنی هستند.
- برای سفارشهای دارای همپوشانی، از پرس، کوره، دستگاه یا اپراتور یکسانی استفاده میشود.
- ظرفیت پس از پخت، برش، چاپ، بازرسی یا بستهبندی محاسبه نمیشود.
- اضافه کاری به عنوان ظرفیت پایه دائمی در نظر گرفته می شود.
- به یک قالب جدید، بازده و زمان چرخه یک محصول نامرتبط اختصاص داده میشود.
- تأمینکننده میتواند تجهیزات را نشان دهد اما نمیتواند سوابق تولید اخیر را نشان دهد.
- این تنگنا به یک پیمانکار فرعی ناشناس بستگی دارد.
شکاف ظرفیت همیشه مستلزم رد تأمینکننده نیست. بلکه مستلزم یک طرح بازیابی تاریخدار، تجهیزات و نیروی کار مشخص، یک آزمایش معتبر و شواهدی است که نشان دهد ظرفیت اضافه شده، کنترل فرآیند را تضعیف نمیکند.
نکات ممیزی فرآیند قالبگیری سیلیکون از دریافت مواد تا بستهبندی انبوه
نکات ممیزی فرآیند قالبگیری سیلیکون از دریافت مواد تا بستهبندی انبوه
چگونه قابلیت ردیابی مواد سیلیکونی را تأیید میکنید؟
یک کارتن بستهبندی شده یا ظرف در حال ساخت را انتخاب کنید و آن را به عقب ردیابی کنید. این زنجیره باید از قطعه نهایی به بچ قالبگیری، دستگاه، قالب، حفره قالب (در صورت لزوم)، اپراتور، قطعه مواد اولیه، قطعه رنگدانه یا مستربچ و سیستم پخت منتهی شود.
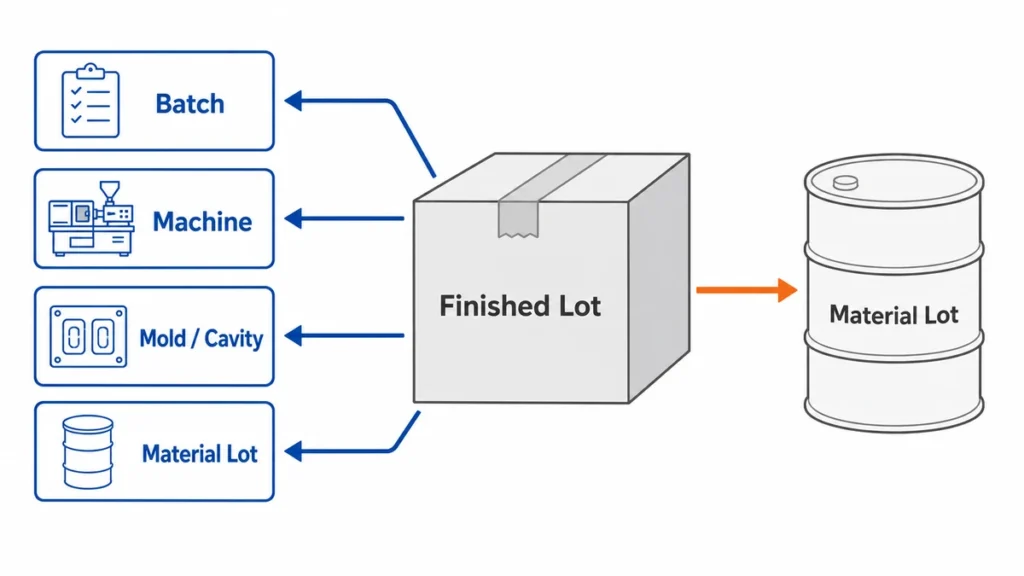
سپس آزمایش را برعکس انجام دهید. یک محموله مواد اولیه را از انبار انتخاب کنید و بپرسید که کجا مصرف شده است. یک سیستم ردیابی که فقط در یک جهت کار کند، ناقص است.
کنترلهای زیر را بررسی کنید:
- برچسبهای ورودی متصل میمانند یا به برچسبهای داخلی کنترلشده منتقل میشوند.
- مواد رها شده، قرنطینه شده و رد شده از نظر فیزیکی از هم جدا میشوند.
- مدت زمان نگهداری و شرایط نگهداری طبق دستورالعملهای تأمینکننده مواد است.
- تجهیزات توزین شناسایی و کالیبره میشوند.
- ترکیب HCR مخلوط دارای شناسه دسته و زمان نگهداری کنترل شده است.
- اجزای LSR A/B جفت شده و از آلودگی محافظت میشوند.
- رنگدانهها، افزودنیها و عوامل اتصالدهنده در پروندهی بچ گنجانده شدهاند.
- ضایعات سیلیکون عملآوریشده مانند بازیافت ترموپلاستیکها عمل نمیکنند. سیلیکون یک ترموست است و نمیتوان آن را به سادگی در همان فرآیند ذوب مجدد کرد.
برای کاربردهای تحت نظارت، قابلیت ردیابی مواد تنها یک لایه از تأیید است. مرز انطباق خاص محصول در زیر تعریف شده است.
این ممیزی کارخانه برای محصولات تحت نظارت در کجا متوقف میشود؟
این ممیزی میتواند تعیین کند که آیا یک تأمینکننده فرآیند تولید سیلیکون خود را کنترل میکند یا خیر. این ممیزی به خودی خود نمیتواند ثابت کند که یک دستگاه پزشکی، کالای در تماس با غذا، محصول کودکان، قطعه خودرو یا سایر محصولات تحت نظارت، از نظر قانونی مطابقت دارد.
الزامات قابل اجرا به محصول نهایی، کاربرد مورد نظر، شرایط تماس، گروه کاربر، طبقهبندی ریسک، بازار مقصد و نقش تأمینکننده در زنجیره تأمین نظارتی بستگی دارد. برچسبهای مواد مانند “درجه پزشکی”، “درجه غذایی” یا “تأیید شده توسط FDA” آن دامنه را تعریف نمیکنند.
| دسته بندی محصولات | آنچه این ممیزی کارخانه پوشش میدهد | لایه اضافی مخصوص محصول |
|---|---|---|
| محصولات سیلیکونی مصرفی عمومی | شخصیت حقوقی، هویت مادی، کنترل فرآیند، قابلیت ردیابی، بازرسی، بستهبندی و کنترل تغییرات | محدودیتهای مواد شیمیایی بازار مقصد، برچسبگذاری، ایمنی مکانیکی و استانداردهای خاص محصول |
| مقالات مرتبط با غذا | کنترل فرمولاسیون، جلوگیری از آلودگی، عملیات پس از پخت در صورت لزوم، قابلیت ردیابی دسته محصول و تطبیق گزارش با مواد | نوع غذای مورد نظر، زمان و دمای تماس، مهاجرت محصول نهایی یا مواد قابل استخراج، الزامات اعلامیه و قوانین تماس با مواد غذایی خاص بازار |
| محصولات کودک و نوزاد | کنترل مواد، پایداری قالبگیری، کنترل قطعات کوچک یا مونتاژ، تمیزی و قابلیت ردیابی | الزامات بر اساس عملکرد واقعی محصول، گروه سنی، کاربرد قابل پیشبینی، خطرات مکانیکی، محدودیتهای شیمیایی، مهاجرت، برچسبگذاری و بازار |
| دستگاههای پزشکی یا اجزای دستگاههای پزشکی | مواد کنترلشده، مسیر تولید معتبر، قابلیت ردیابی، کنترلهای پاکیزگی، عدم انطباق، CAPA و اعلان تغییر | طبقهبندی دستگاه، سیستم مدیریت کیفیت نظارتی، مدیریت ریسک، ارزیابی بیولوژیکی، اعتبارسنجی فرآیند، کنترل اتاق تمیز یا بار بیولوژیکی، اعتبارسنجی استریلیزاسیون، و در صورت لزوم، مستندات فنی |
| قطعات خودرو | قابلیت فرآیند، کنترل حفره، اندازهگیری، قابلیت ردیابی، ظرفیت، نگهداری و کنترل تغییرات مهندسی | الزامات خاص مشتری، IATF 16949 در صورت لزوم، APQP/PPAP، ویژگیهای ویژه، MSA، SPC و تأیید قطعه تولیدی |
| اجزای دارویی یا زیستفرآیندی | کنترل مواد و محموله، تمیزی، پس از فرآوری، بازرسی، بستهبندی و کنترل تغییرات | استراتژی مواد قابل استخراج و قابل شستشو، آزمایشهای تکمیلی یا خاص هر کاربرد، اعتبارسنجی تمیزکاری، اعتبارسنجی فرآیند و ارزیابی صلاحیت مشتری |
| قطعات الکتریکی یا الکترونیکی | هویت مواد، ابعاد، پایداری قالبگیری، کنترل آلودگی و کنترل تغییر تأمینکننده | ایمنی الکتریکی خاص محصول، قابلیت اشتعال، مواد محدود شده، مواجهه با محیط زیست و الزامات صدور گواهینامه |
کاربرد مورد نظر، دامنه انطباق را تعیین میکند
قبل از تعریف طرح حسابرسی، موارد زیر را مستند کنید:
- چه کالای سیلیکونی ماده خام، قطعه قالبگیری شده، لوازم جانبی یا محصول نهایی باشد.
- عملکرد محصول و کاربرد منطقی و قابل پیشبینی آن.
- کشورها یا مناطق مقصد.
- گروه سنی کاربر و ملاحظات مربوط به کاربران آسیبپذیر.
- تماس با غذا، پوست، بافت، مایعات، دارو یا فرآیند-محیط.
- مدت زمان تماس، دما، فشار و شرایط استفاده مکرر.
- اینکه آیا محصول به صورت استریل عرضه میشود یا بعداً استریل خواهد شد.
- عمر مفید مورد نیاز و چرخههای استفاده مجدد.
- تولیدکننده قانونی، مالک مشخصات، و طرف مسئول انتشار قانونی.
تأمینکننده نباید یک برنامه آزمایشی را صرفاً از روی نام محصول انتخاب کند. یک لوله سیلیکونی که در یک دستگاه پخش نوشیدنی، یک خط انتقال آزمایشگاهی و یک مسیر سیال پزشکی استفاده میشود، ممکن است شبیه به هم به نظر برسد اما شواهد و الزامات اعتبارسنجی متفاوتی داشته باشد.
مرز تماس با غذا
برای محصولات لاستیکی چندبار مصرف آمریکایی،, ۲۱ CFR ۱۷۷.۲۶۰۰ ممکن است بخشی از ارزیابی مربوطه را تشکیل دهد. برای محصولاتی که در بازار اتحادیه اروپا عرضه میشوند، این چارچوب ممکن است شامل موارد زیر باشد: آییننامه (EC) شماره ۱۹۳۵/۲۰۰۴ و GMP در تماس با مواد غذایی تحت آییننامه (EC) شماره 2023/2006, همراه با هرگونه الزامات مربوط به مواد خاص یا الزامات ملی مربوطه.
ممیزی کارخانه باید تأیید کند که فرمولاسیون آزمایششده با سیلیکون، رنگدانه، افزودنی، چاپ، پوشش و مسیر پس از پخت فعلی مطابقت دارد. این ممیزی جایگزین ارزیابی محصول نهایی برای غذای مورد نظر، دما، مدت زمان و شرایط استفاده مکرر نمیشود.
مرز تجهیزات پزشکی
این چک لیست، ممیزی صدور گواهینامه تجهیزات پزشکی نیست. بسته به نقش تأمینکننده و بازار هدف، احراز صلاحیت ممکن است نیاز به یک سیستم مدیریت کیفیت تجهیزات پزشکی مانند موارد زیر داشته باشد: ایزو ۱۳۴۸۵, ، مدیریت ریسک تحت ایزو ۱۴۹۷۱, ، ارزیابی بیولوژیکی، فرآیندهای ویژه معتبرسازی شده، محیطهای کنترلشده، سوابق دستگاه یا دسته، رسیدگی به شکایات و کنترلهای نظارتی خاص بازار.
گواهی رزین یا ISO 10993 گزارش آزمایش به طور خودکار قطعه نهایی را به “درجه پزشکی” تبدیل نمیکند. این گزارش باید به فرمولاسیون نهایی، رنگها، افزودنیها، فرآوری، تمیز کردن، استریلیزاسیون، نوع تماس، مدت زمان تماس و ارزیابی ریسک دستگاه مرتبط باشد.
اگر تأمینکننده سیلیکون فقط یک قطعه تولید کند، تولیدکننده قانونی همچنان باید الزامات حیاتی را تعریف کرده و کنترلهای تأمینکننده را در سیستم کیفیت و مدیریت ریسک دستگاه بگنجاند.
خودرو و سایر کاربردهای معتبر
برای برنامههای خودروسازی، ممیزی عمومی ISO 9001 ممکن است کافی نباشد. مشتری ممکن است درخواست کند استاندارد IATF 16949, ، شواهد APQP/PPAP، کنترل با ویژگیهای خاص، تحلیل سیستم اندازهگیری، کنترل فرآیند آماری، ظرفیت مصوب و اعلان رسمی تغییر.
کاربردهای دارویی، زیستفرآیندی، هوافضا، ایمنی الکتریکی و سایر کاربردهای معتبر، به طرح صلاحیت جداگانه خود نیاز دارند. صرفاً به دلیل مشابه بودن گرید سیلیکون پایه یا فرآیند قالبگیری، تأییدیه یک کاربرد را به کاربرد دیگر تعمیم ندهید.
سه تصمیم را از هم جدا نگه دارید
سه نتیجه گیری مستقل را ثبت کنید:
- قابلیت کارخانه: آیا سایت میتواند فرآیند سیلیکون مشخص شده را بارها و بارها اجرا کند؟
- اعتبارسنجی محصول: آیا محصول تعریفشده با نقشه، عملکرد و طرح آزمایش تأییدشدهاش مطابقت دارد؟
- انتشار مقررات: آیا شواهد برای کاربرد مورد نظر و بازار مقصد کافی است؟
یک کارخانه میتواند توانمند باشد در حالی که پرونده نظارتی ناقص باقی بماند. یک نمونه آزمایش شده میتواند مطابقت داشته باشد در حالی که فرآیند تولید کنترل نشده باقی بماند. هیچ نتیجهای نباید به طور خودکار دیگری را تأیید کند.
چه مواردی را باید در طول مخلوط کردن، قالبگیری و پس از پخت بررسی کنید؟
مسئلهی حیاتی این نیست که آیا کارخانه برگهی پارامترها را دارد یا خیر. مسئله این است که آیا مقادیر منتشر شده قابل مشاهده، ثبت شده، از تغییرات اتفاقی محافظت شده و به دستهی تولید مرتبط هستند یا خیر.
ترکیب HCR و HTV
برای لاستیکهای با غلظت بالا، وزن، ترتیب اختلاط، شرایط غلتک، پراکندگی رنگدانه، کنترل عامل پخت و شناسایی دسته را بررسی کنید. بپرسید که کارخانه چگونه از آلودگی متقاطع بین رنگها، فرمولاسیونها و سیستمهای پخت شده با پراکسید یا پلاتین جلوگیری میکند.
تیمها اغلب این مرحله را دست کم میگیرند زیرا ترکیب مخلوط یکنواخت به نظر میرسد. تغییرات ممکن است بعداً به صورت تغییر رنگ، بو، ناهماهنگی در پخت، نقصهای سطحی یا خواص فیزیکی ناپایدار در بین قطعات ظاهر شوند.
اندازهگیری و تزریق LSR
برای لاستیک سیلیکون مایع، منبع تغذیه مواد A/B، سیستم پمپ و اندازهگیری، میکسر، واحد تزریق، راهگاه سرد، قالب گرم شده و تاریخچه آلارم را بررسی کنید. تأیید کنید که دستورالعمل دستگاه، فشار تزریق، سرعت، دمای قالب، زمان پخت و سایر پارامترهای مربوط به فرآیند اعتبارسنجی شده را مشخص میکند.
اسکرینشات یک دستور پخت را به عنوان مدرک کنترل نپذیرید. تنظیمات فعلی دستگاه را با دستور پخت تایید شده و سابقه تولید مقایسه کنید. بپرسید چه کسی میتواند پارامترها را تغییر دهد و چگونه انحرافات بررسی میشوند.
پس از پخت
عملیات پس از پخت باید به فرمولاسیون مواد، کاربرد محصول، هندسه قطعه و الزامات اعتبارسنجی یا آزمایش مرتبط باشد. این عملیات به طور خودکار برای هر قطعه سیلیکونی لازم نیست و یک دستورالعمل جهانی دما و زمان قابل اعتماد نیست.
مشخصات کوره، یکنواختی دما یا سوابق تأیید، چیدمان بار، اندازه دسته، کنترل تایمر، تهویه و سوابق تعداد پس از پخت را بررسی کنید. بارگذاری بیش از حد کوره میتواند جریان هوا و رفتار گرمایش را حتی زمانی که نقطه تنظیم بدون تغییر است، تغییر دهد.
چگونه باید کپکها و کنترل حفرهها را بررسی کنید؟
نمونه تایید شده میتواند تغییرات حفره را پنهان کند. یک قالب چند حفرهای ممکن است قطعات قابل قبولی را از یک حفره و پلیسههای مکرر، شاتهای کوتاه یا رانش ابعادی از حفره دیگر تولید کند.
تأیید کنید:
- شناسایی منحصر به فرد قالب و ابزار.
- شناسایی حفره روی قطعات یا سوابق بازرسی در صورت امکان.
- فراوانی تعمیر و نگهداری پیشگیرانه بر اساس چرخهها یا شرایط.
- سابقه نگهداری دریچهها، خطوط جداکننده، راهگاهها، پرانها و سطوح بافتدار.
- تأیید اولیه پس از راهاندازی، تعمیر یا تغییر پارامتر.
- دادههای ابعادی یا نقصهای مختص حفره برای ویژگیهای بحرانی.
- سوابق انبارداری و مالکیت کنترلشده برای ابزارهای تأمینشده توسط مشتری.
درخواست آخرین تعمیر قالب را بدهید و سپس ناحیه آسیبدیده روی ابزار یا قطعه را بررسی کنید. این کار، مدارک را به شواهد فیزیکی متصل میکند. یک گزارش تعمیر و نگهداری با ورودیهای مکرر “قالب تمیز شده” اما بدون نقص، اقدام یا تأیید، شواهد اداری است، نه شواهد فرآیندی.
کدام آزمایشهای محصول را باید شاهد باشید؟
روشهای آزمایش باید از نقشه، ارزیابی ریسک، مقررات مربوطه یا یک طرح کنترل توافقشده ناشی شوند. آزمایشهای بیشتر به طور خودکار به معنای کنترل بهتر نیستند.
| مورد نیاز | روش یا تجهیزات احتمالی | تمرکز حسابرسی |
|---|---|---|
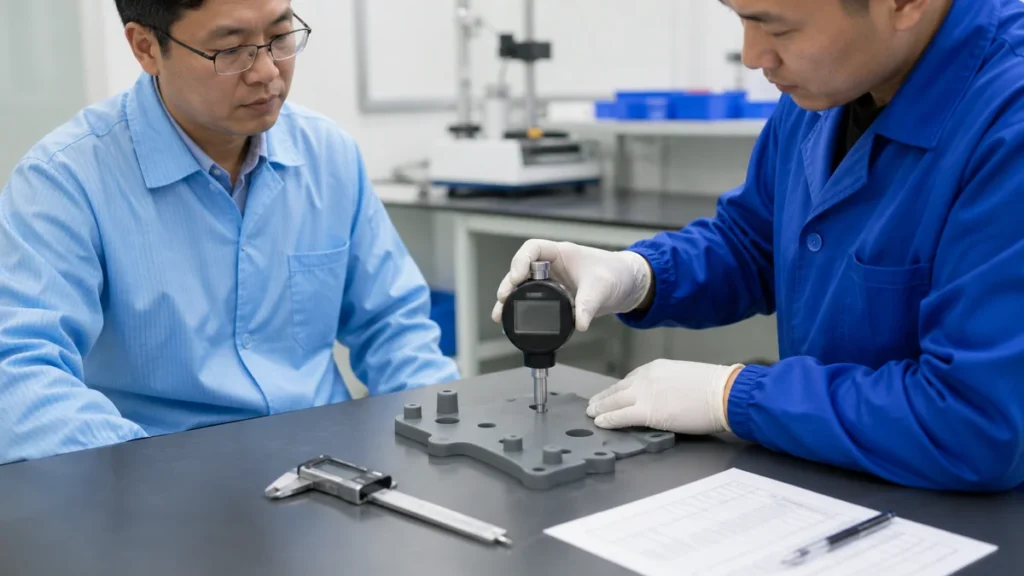
| ابعاد | کولیس، میکرومتر، گیج سوزنی، پروژکتور پروفیل، CMM، فیکسچر سفارشی | داده، فیکسچر، نیروی تماس، شرایط نمونه و وضوح سنجه صحیح |
| سختی ساحل | ASTM D2240 یا ایزو ۴۸-۴ روش با سختی سنج مناسب | ضخامت نمونه، سطح تکیهگاه، زمان توقف، محل آزمایش و کالیبراسیون |
| کشش و ازدیاد طول | ASTM D412 یا ISO 37 | آمادهسازی قطعه آزمایش، اندازهگیری ضخامت، سرعت و پیوند قطعات |
| مجموعه فشرده سازی | ASTM D395 یا ISO 815-1 | فشردهسازی، دما، مدت زمان، زمان بازیابی و هندسه نمونه |
| رنگ | نمونه یا اسپکتروفتومتر حد مجاز تایید شده | شرایط روشنایی، تنظیمات دستگاه، معیار ΔE در صورت مشخص بودن، و تاریخچه نمونه |
| ظاهر | صفحه نقص و استاندارد بصری | فاصله دید، روشنایی، مناطق دارای نقص و طبقهبندی بحرانی/عمده/فرعی |
| مواد غذایی یا مواد محدود شده | آزمایشگاه خارجی واجد شرایط با استفاده از روش خاص بازار | هویت نمونه، دامنه گزارش، تطابق فرمولاسیون، تاریخ و اصالت گزارش |
| عملکرد عملکردی | تست فیکسچر یا مونتاژ مخصوص محصول | بار، تعداد چرخه، نشتی، نیروی کشش، شرایط آببندی یا دمای استفاده (در صورت لزوم) |
قطعات سیلیکونی نرم به راحتی دچار اشتباه در اندازهگیری میشوند. نیروی بیش از حد کولیس میتواند قطعه را فشرده کرده و نتیجه نادرستی ایجاد کند. قطعات دیواره نازک ممکن است به یک فیکسچر، روش نوری یا نیروی اندازهگیری کاملاً تعریف شده نیاز داشته باشند. اگر بازرسان نتوانند همان مقدار خوانده شده را دوباره تولید کنند، حد پذیرش عملیاتی نیست.
حداقل یک آزمایش را از زمان راهاندازی تا نتیجه ثبتشده مشاهده کنید. سپس خودتان نمونه دوم را انتخاب کنید. نمونههای از پیش تعیینشده نشان میدهند که تجهیزات میتوانند تعدادی را تولید کنند؛ اما نشان نمیدهند که بازرسی روتین کنترلشده است.
چگونه باید از نمونهگیری AQL استفاده کرد؟
فقط پس از توافق در مورد تعاریف نقص، سطح بازرسی، طرح نمونهبرداری و معیارهای پذیرش، از نمونهبرداری دستهای استفاده کنید. ایزو ۲۸۵۹-۱:۲۰۲۶ طرحهای نمونهبرداری شاخصگذاریشده توسط AQL را برای بازرسی بر اساس ویژگیها ارائه میدهد. این طرحها در مورد حدود بحرانی، اصلی و فرعی شما تصمیمگیری نمیکنند.
اجازه ندهید AQL جایگزین کنترل فرآیند شود. نمونهبرداری میتواند نقصهای با فرکانس پایین، مقادیر مخلوط و مشکلات خاص حفره را از دست بدهد. ویژگیهای ایمنی، نظارتی یا عملکردی ممکن است نیاز به کنترلهای دقیقتر، اعتبارسنجی فرآیند، خطاناپذیرسازی یا بازرسی 100% با یک روش معتبر داشته باشند.
در طول ممیزی، بررسی کنید که آیا کارخانه:
- قبل از نمونهبرداری، مقدار محموله را تعریف میکند.
- نمونهها را به صورت تصادفی از بین کارتنها، زمانهای تولید و در صورت لزوم حفرهها انتخاب میکند.
- عیوب بحرانی، عمده و جزئی را از هم جدا میکند.
- به جای فقط “قبول”، تعداد واقعی نقصها را ثبت میکند.”
- شماره پذیرش/رد توافقشده را اعمال میکند.
- برای محمولههای رد شده، برنامه واکنشی دارد.
کارخانهای که بدون بررسی علت قالبگیری یا جابجایی، یک محموله معیوب را دستهبندی میکند، محموله را مهار کرده است، نه اینکه فرآیند را اصلاح کند.
چگونه میتوان پیمانکاری فرعی پنهان را شناسایی کرد؟
قابلیتهای ذکر شده را با تجهیزات، کارکنان، کار در حین فرآیند، اتصالات تاسیسات و سوابق تولید مقایسه کنید. اگر تأمینکننده ادعا میکند که چاپ، پوشش، ابزارسازی، آزمایشهای آزمایشگاهی و بستهبندی را به صورت داخلی انجام میدهد، هر فرآیند باید شواهد فیزیکی و مستندی از خود به جا بگذارد.
این سوالات را مستقیماً بپرسید:
- کدام عملیاتها از این سایت خارج میشوند؟
- چه کسی پیمانکاران فرعی را تأیید میکند؟
- مواد و قطعات در حین انتقال چگونه شناسایی میشوند؟
- کدام مشخصات و نمونهها برای پیمانکار فرعی ارسال میشوند؟
- قطعات ورودی به پیمانکاران فرعی چگونه بازرسی میشوند؟
- آیا پیمانکار فرعی میتواند مواد، جوهر، پرایمر، چسب یا پارامترهای فرآیند را تغییر دهد؟
- آیا قبل از تغییر فرآیند یا سایت، به خریدار اطلاع داده میشود؟
برونسپاری به طور خودکار به معنای رد شدن نیست. برونسپاریِ افشا نشده یا کنترل نشده، ریسک دارد. فرآیندهای ثانویه اغلب پس از اینکه یک قطعه قالبگیری شده قابل قبول از کارگاه اصلی عبور کرده است، نقصهایی را ایجاد میکنند.
چگونه باید تغییرات مهندسی را کنترل کرد؟
پیکربندی تولید تأیید شده را قبل از تولید انبوه، فریز کنید. خط مبنا باید محل تولید قانونی، اصلاح نقشه، فرمولاسیون سیلیکون، تأمینکننده مواد، سیستم رنگ، قالب و حفرهها، نوع دستگاه یا فرآیند، پنجره فرآیند کلیدی، پس از پخت، عملیات ثانویه، روش بازرسی، بستهبندی و پیمانکاران فرعی تأیید شده را مشخص کند.
یک تغییر صرفاً به این دلیل که قطعه نهایی هنوز شبیه نمونه تأیید شده است، قابل قبول نیست. تأمینکننده باید قبل از اجرای هرگونه تغییری که میتواند بر شکل، تناسب، عملکرد، انطباق، قابلیت ردیابی، ظرفیت یا دوام تأثیر بگذارد، ارزیابی، مستندسازی، اعتبارسنجی و تأییدیه لازم را دریافت کند.
تعریف کنید که کدام تغییرات نیاز به اعلان دارند
| تغییر پیشنهادی | بررسی حداقل تأثیر | شواهد معمول قبل از آزادی |
|---|---|---|
| درجه سیلیکون، تامین کننده، فرمولاسیون یا سیستم پخت | خواص فیزیکی، انطباق، رنگ، بو، رفتار پخت، چسبندگی و عملکرد بلندمدت | دادههای TDS/SDS/CoA بهروزرسانیشده، دادههای آزمایش مقایسهای، آزمایشهای انطباق جدید در صورت لزوم و نمونههای تأییدشده |
| رنگدانه، مستربچ، افزودنی، جوهر، پرایمر، چسب یا پوشش | رنگ، مهاجرت یا مواد محدود شده، چسبندگی، بازدارندگی پخت، ظاهر و پیری | شناسایی مواد، گزارش آزمایش، نتایج چسبندگی یا دوام، و فهرست بهروز شده مواد |
| تعمیر قالب، حفره جدید، تعویض اینسرت یا انتقال ابزار | ابعاد، فلاش، تهویه، بافت، تعادل حفره و قابلیت تعویض | گزارش تعمیر، گزارش ابعادی بر اساس حفره آسیب دیده، نمونههای اولیه و شواهد مربوط به قابلیت تعمیر در صورت لزوم |
| ماشین، خط، مسیر فرآیند یا محل تولید | پنجره فرآیند، معادلسازی تجهیزات، ظرفیت، خطر آلودگی و قابلیت ردیابی | ثبت نتایج آزمایش، مقایسه پارامترها، بازرسی اولیه محصول و ارزیابی مجدد سایت یا فرآیند |
| چرخه پخت یا شرایط پس از پخت | خواص فیزیکی، بو یا مواد فرار، ابعاد، ظاهر و انطباق | مطالعه پارامترهای تایید شده، ثبت اطلاعات فر یا تجهیزات، تکرار آزمایش فیزیکی یا انطباق در صورت لزوم |
| فرآیند ثانویه یا پیمانکار فرعی | هویت مواد، کنترل فرآیند، تدارکات، بازرسی ورودی و پاسخگویی | صلاحیت پیمانکاران فرعی، آزمایش فرآیند، نمونه تایید شده، طرح کنترل و جریان ردیابی |
| روش بازرسی، تجهیزات، نرمافزار یا محدودیت پذیرش | همبستگی اندازهگیری، تکرارپذیری، پذیرش کاذب و مقایسهپذیری تاریخی | همبستگی روش، مطالعهی گیج در صورت لزوم، اصلاح دستورالعمل بازرسی و تأیید محدودیتهای جدید |
| مواد بسته بندی یا روش بسته بندی | تغییر شکل، آلودگی، برچسب گذاری، دقت شمارش، آسیب حمل و نقل و نگهداری در قفسه | شواهد آزمایش بستهبندی، حمل و نقل یا فشردهسازی در صورت نیاز، برچسب تأیید شده و مشخصات بستهبندی بهروز شده |
الزام اطلاعرسانی باید در توافقنامه کیفیت، شرایط خرید، یادداشتهای نقشهکشی یا دفترچه راهنمای تأمینکننده نوشته شود. تأیید شفاهی از خریدار یا مهندس نباید جایگزین ترخیص مستند شود.
از یک گردش کار تغییر کنترلشده استفاده کنید
- درخواست تغییر را ارسال کنید. وضعیت فعلی، وضعیت پیشنهادی، دلیل، محصولات، سایتها، ابزارها، مواد و تاریخ اجرای هدف را ثبت کنید.
- ریسک را ارزیابی کنید. فرم، تناسب، عملکرد، انطباق، قابلیت ردیابی مواد، پایداری فرآیند، ظرفیت، هزینه، زمان تحویل، قطعات سرویس شده و موجودی موجود را بررسی کنید.
- طرح اعتبارسنجی را تعریف کنید. بیان کنید که کدام نمونهها، حفرهها، مقدار تولید، آزمایشها، اسناد و معیارهای پذیرش مورد نیاز است.
- آزمایش را تحت شرایط تولید اجرا کنید. از مواد، دستگاه، قالب، اپراتورها، فرآیندهای ثانویه و روش بازرسی مورد نظر استفاده کنید - نه یک مسیر نمونهگیری صرفاً آزمایشگاهی.
- شواهد عینی را بررسی کنید. بسته به ریسک، این ممکن است شامل بازرسی اولیه محصول، طرحبندی ابعادی، آزمایش خواص فیزیکی، آزمایش عملکردی، آزمایش انطباق، دادههای قابلیت یا آزمایش تولید مشتری باشد.
- موافقت کتبی دریافت کنید. تغییر را فقط بر اساس ظاهر نمونه یا فشار برنامه اعلام نکنید.
- بهروزرسانی اسناد کنترلشده. در صورت لزوم، نقشه، فهرست مواد، جریان فرآیند، طرح کنترل، دستورالعملهای کاری، استاندارد بازرسی، مشخصات بستهبندی و سوابق تأمینکننده تأیید شده را اصلاح کنید.
- نقطه مؤثر را تعیین کنید. اولین محموله مواد، دسته تولید، تاریخ، دستگاه، قالب، حفره و محموله آسیبدیده را شناسایی کنید. پیکربندیهای قدیمی و جدید را از هم جدا کنید.
- اولین دستههای تولیدی را زیر نظر داشته باشید. بازرسیهای پیشرفته یا بررسیهای پیگیری تعریفشده را تا زمانی که تغییر، عملکرد پایداری را نشان دهد، اعمال کنید.
تغییرات دائمی را از انحرافات موقت جدا کنید
انحراف موقت باید موارد زیر را بیان کند:
- دقیقاً همان الزام لغو میشود.
- دلیل فنی و ارزیابی ریسک.
- مقدار، سری ساخت، سفارش خرید و محموله تحت تأثیر.
- مهار و بازرسی اضافی مورد نیاز است.
- مرجع تصویب.
- تاریخ شروع و تاریخ انقضا.
- طرح بازگشت به روند آزاد شده.
اجازه ندهید یک انحراف منقضی شده به استاندارد جدید تولید تبدیل شود. انحرافات مکرر برای یک موضوع نشان میدهد که فرآیند یا مشخصات پایه نیاز به اصلاح رسمی دارد.
کنترل تغییرات را در طول ممیزی تأیید کنید
فقط رویه کنترل تغییرات را بررسی نکنید. یک تعمیر قالب، تعویض مواد، تنظیم فرآیند یا تغییر پیمانکار فرعی اخیر را انتخاب کنید و آن را در کل جریان کار ردیابی کنید.
مقایسه کنید:
- برچسبهای مواد فعلی با لیست مواد تأیید شده.
- دستور العمل های دستگاه با رکوردهای پارامتر منتشر شده.
- تاریخچه نگهداری قالب به همراه دادههای بازرسی حفره.
- سوابق خرید به همراه فهرست مواد اولیه و پیمانکاران فرعی تأیید شده.
- نقشهها و دستورالعملهای کاری فعلی در راستای بازنگری اصلی.
- گزارشهای انطباق با مواد، رنگ، پوشش و محل تولید واقعی.
- سوابق حمل و نقل قبل و بعد از تاریخ اعمال تغییر.
فقدان امضا، یک شکاف مستندسازی است. تغییر در مواد، سایت، ابزار یا فرآیند که بدون بررسی ریسک و تأیید قابل ردیابی وارد خط تولید شده باشد، یک نقص کنترلی در سطح سیستم محسوب میشود.
پرچمهای قرمز اصلی کدامند؟
قویترین نشانههای خطر، تناقض بین سوابق و واقعیت تولید است.
- نام یا آدرس شرکت گواهیدهنده با سایت حسابرسیشده مطابقت ندارد.
- گرید سیلیکونی مورد تایید در انبار مواد موجود نیست.
- برچسبهای بستهبندی روی کیسهها یا بشکههای مواد گم شده، آسیب دیده یا تعویض شدهاند.
- اپراتورها نمیتوانند نسخه فعلی نقشه یا دستورالعمل کاری را شناسایی کنند.
- تنظیمات دستگاه بدون تأیید انحراف، با دستورالعمل منتشر شده متفاوت است.
- گزارشهای بازرسی حاوی مقادیر یکسان و تکراری یا فقط نمرات قبول/رد هستند.
- برچسبهای کالیبراسیون منقضی شدهاند یا گیجها شناسه منحصر به فردی ندارند.
- مواد رد شده در کنار مواد آزاد شده بدون کنترل فیزیکی ذخیره میشوند.
- یک قالب چند حفرهای هیچ نقص یا داده اندازهگیری در سطح حفره ندارد.
- سوابق پس از پخت، یک نقطه تنظیم را نشان میدهند اما مقدار واقعی قطعه، بار، مدت زمان یا کوره را نشان نمیدهند.
- حجم تولید از ظرفیت پشتیبانی شده توسط ماشین آلات، زمان چرخه، حفره ها، شیفت ها و بازده فراتر می رود.
- تأمینکننده از دسترسی به یک منطقه تولیدی مرتبط با فرآیند ذکر شده خودداری میکند.
یک پرچم قرمز ممکن است توضیح معقولی داشته باشد. چندین پرچم قرمز مرتبط باید به جای اقدامات اصلاحی جداگانه، تحقیقات عمیقتری در سطح سیستم را آغاز کنند. به عنوان مثال، عدم وجود شناسه حفره، سوابق اندازهگیری یکسان و شکایات مکرر در مورد جرقه، به جای یک اشتباه بازرسی منفرد، به کنترل ضعیف حفره اشاره دارند.
یک برنامه حسابرسی عملی یک روزه
| زمان | فعالیت | خروجی مورد نیاز |
|---|---|---|
| 09:00–09:20 | جلسه افتتاحیه و بررسی شخصیت حقوقی | نام قانونی چینی، کد اعتبار اجتماعی یکپارچه، سایت و نقشهای تراکنش تأیید شد |
| 09:20–10:10 | بررسی سند | بازنگری ترسیم، مواد، طرح کنترل، گواهینامهها و مسائل باز شناسایی شده |
| 10:10–11:20 | ردیابی مواد و تولید | یک قطعه زمین زنده که از طریق انبارداری، اختلاط یا اندازهگیری، قالبگیری و WIP ردیابی شده است |
| 11:20–12:00 | بررسی ظرفیت و گلوگاه | خروجی قابل فروش، بازسازی شده از زمان چرخه، حفرههای فعال، بازده و محدودیتهای پاییندستی |
| 13:00–13:40 | بررسی ابزار و نگهداری | شناسه قالب، کنترل حفره، سابقه تعمیر و نگهداری دستگاه بررسی شد |
| 13:40–14:10 | نمونهبرداری از تغییرات مهندسی | یک تغییر اخیر در مواد، قالب، فرآیند یا پیمانکار فرعی که تا مرحله تأیید ردیابی شده و اولین قطعه تحت تأثیر را تحت تأثیر قرار داده است |
| 14:10–14:55 | شاهد آزمایشگاهی و بازرسی | آزمونهای منتخب که روی نمونههای انتخابشده توسط حسابرس تکرار میشوند |
| 14:55–15:30 | قابلیت ردیابی بستهبندی، انبار و حمل و نقل | هویت قطعه تکمیلشده، کنترل وضعیت و مشخصات بستهبندی تأیید شد |
| 15:30–16:15 | عدم انطباق و بررسی CAPA | یک نقص واقعی از مرحله تشخیص تا اقدام اصلاحی تأیید شده ردیابی شد. |
| 16:15–17:00 | جلسه اختتامیه | یافتهها بر اساس ریسک، مالک، شواهد و تاریخ سررسید طبقهبندی شدهاند |
این برنامه یک نقطه شروع است. محصولات پزشکی، خودروسازی، چند حفرهای با حجم بالا یا محصولات با مقررات سختگیرانه نیاز به ممیزی عمیقتر محصول و فرآیند خاص دارند.
بازرس در حال ردیابی یک بسته سیلیکونی قالبگیری شده از برچسب کارتن تا دسته مواد اولیه
بازرس در حال ردیابی یک بسته سیلیکونی قالبگیری شده از برچسب کارتن تا دسته مواد اولیه
بعد از حسابرسی چه باید کرد؟
یافتهها را بر اساس ریسک منتشر کنید، نه بر اساس اینکه چقدر آسان میتوان آنها را به سرانجام رساند.
یک یافته مفید شامل چهار بخش است:
- الزام: نقشه، مشخصات، رویه، مقررات یا معیار ممیزی توافق شده.
- شواهد عینی: شماره ثبت، دستگاه، محموله، حفره، نمونه یا وضعیت مشاهده شده.
- ریسک: محصول، انطباق، قابلیت ردیابی، تحویل، یا پیامد کنترل تغییر.
- پاسخ مورد نیاز: مهار، علت اصلی، اقدام اصلاحی، مالک، تاریخ سررسید و روش تأیید.
به دلیل بارگذاری یک رویه جدید توسط کارخانه، یافتهای را نبندید. تأیید کنید که این اقدام به سطح تولید رسیده است. یک دسته بعدی، سابقه اصلاحشده، عملکرد اپراتور یا آزمایش مجدد را بررسی کنید.
تأیید تأمینکننده باید از دروازههای آزادسازی صریح استفاده کند. اجازه ندهید که امتیاز کلی بالای ممیزی، یک شکست بحرانی را لغو کند.
چگونه باید تأمینکننده را پس از ممیزی طبقهبندی کرد؟
طبقه بندی تامین کننده به عنوان ممنوع الخروج, تأیید مشروط، یا تایید شده. تصمیم را بر اساس ریسک و شواهد عینی بگیرید، نه تعداد یافتههای جزئی. بعداً وقتی که ... یک سازنده سیلیکون را انتخاب کنید برای ابزارسازی یا تولید انبوه.
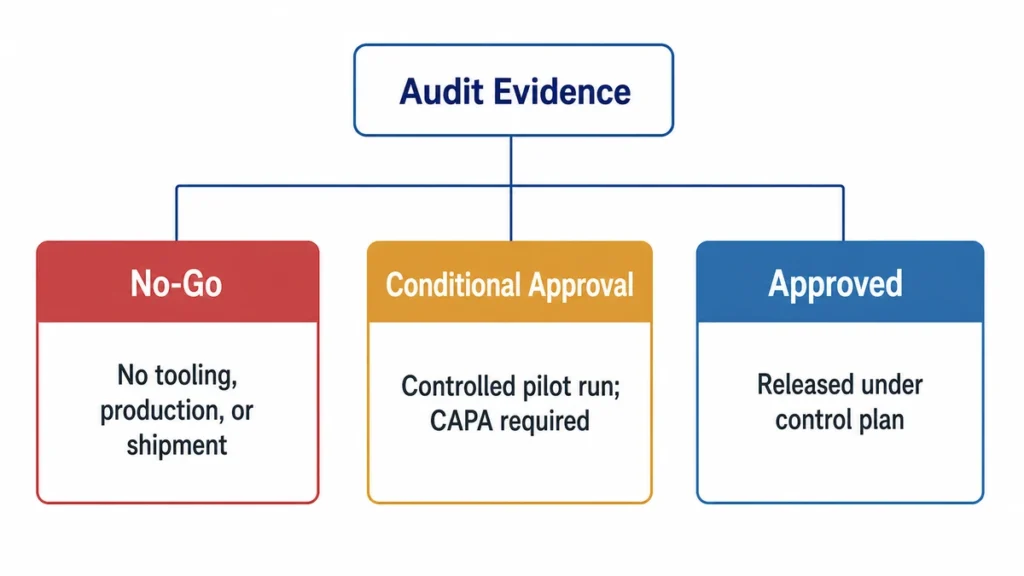
| تصمیم | شرایط معمول | مرحله بعدی مجاز | شواهد مورد نیاز |
|---|---|---|---|
| ممنوع الخروج | تولیدکننده قانونی یا محل تولید قابل شناسایی نیست؛ فرآیند مورد نیاز در دسترس نیست؛ مواد قابل ردیابی نیستند؛ سوابق یا گزارشها جعلی به نظر میرسند؛ فرآیند حیاتی پنهان یا کنترل نشده است؛ الزامات نظارتی یا ایمنی حیاتی برآورده نشده است | ابزارآلات، تولید انبوه یا ارسال را آزاد نکنید. قبل از تعهد تجاری، تأیید مجدد لازم است. | سوابق قانونی و سایت تأیید شده، قابلیت ردیابی اصلاح شده، تولید شاهدانه، آزمایش مکرر یا ممیزی پیگیری بسته به خرابی |
| تأیید مشروط | فرآیند اصلی موجود است، اما شکافهای قابل اصلاح در مستندات، کالیبراسیون، استانداردهای نقص، آموزش، شواهد ظرفیت، تعمیر و نگهداری یا بسته شدن CAPA باقی مانده است. | ابزارسازی یا اجرای آزمایشی کنترلشده تنها در صورتی میتواند انجام شود که خطرات آشکار توسط کنترلهای کتبی پوشش داده شوند. تولید انبوه نامحدود آزاد نمیشود. | یافتن مالک، اقدامات مهار، علت اصلی، اقدامات اصلاحی، تاریخ سررسید و شواهد خاتمه بررسی شده قبل از دروازه انتشار مربوطه |
| تایید شده | اشخاص حقوقی و سایتهای تولیدی افشا شدهاند؛ کارهای ردیابی از مواد اولیه تا قطعه تکمیلشده؛ پارامترهای فرآیند، ابزارآلات، بازرسی، پیمانکاری فرعی، کنترل تغییرات و ظرفیت توسط سوابق فعلی پشتیبانی میشوند. | طبق برنامه کنترل و تناوب نظارت توافق شده، به مرحله تأیید شده بروید | گزارش ممیزی امضا شده، مشخصات تایید شده، طرح کنترل منتشر شده، سوابق پشتیبان فعلی و الزامات مستند شدهی اعلان تغییرات |
شرایط ممنوعه امتیاز حسابرسی را تحت الشعاع قرار میدهد
اگر یک وضعیت بحرانی میتواند بر ایمنی محصول، انطباق با مقررات، هویت مواد، مالکیت فرآیند یا پاسخگویی تأثیر بگذارد، یک تأمینکننده باید همچنان در وضعیت «ممنوعه» باقی بماند. امتیاز چکلیست 95%، وجود یک سری سیلیکون غیرقابل ردیابی، یک گزارش آزمایشگاهی جعلی یا یک سایت قالبگیری نامشخص را جبران نمیکند.
عدم پذیرش همیشه به معنای رد دائمی نیست. این بدان معناست که خریدار نمیتواند مرحله تجاری یا تولیدی بعدی را تا زمانی که مشکل اساسی اصلاح و به طور مستقل تأیید نشده است، منتشر کند.
تأیید مشروط باید مختص هر مرحله باشد
از “تایید شده مشروط” به عنوان یک وضعیت نامشخص استفاده نکنید. دقیقاً موارد مجاز را ذکر کنید:
- فقط برای نقل قول تایید شده است.
- برای تولید ابزارآلات تایید شده است.
- برای اجرای آزمایشی محدود تأیید شد.
- برای تولید انبوه با بازرسی پیشرفته تأیید شده است.
- برای حمل یک محموله مشخص تأیید شده است.
هر شرایط به یک مالک، تاریخ سررسید، اقدام مهار و روش خاتمه نیاز دارد. اگر تاریخ سررسید بگذرد یا تأمینکننده مواد، فرآیند، سایت یا پیمانکار فرعی را تغییر دهد، تأییدیه باید دوباره بررسی شود.
تأیید شده به معنای انتشار کنترل نشده نیست
تأییدیه برای ترکیبی تعریفشده از شخصیت حقوقی، محل تولید، مواد، بازنگری نقشه، ابزار، فرآیند، پیمانکاران فرعی و کاربرد هدف اعمال میشود. تغییر در هر عنصر حیاتی ممکن است نیاز به اطلاعرسانی، بررسی، نمونههای جدید، تکرار آزمایش یا ممیزی مجدد داشته باشد.
تأیید تأمینکننده را از ترخیص محموله جدا کنید. یک کارخانه تأیید شده همچنان میتواند یک محموله رد شده تولید کند و یک نمونه منطبق به خودی خود یک کارخانه کنترل نشده را واجد شرایط نمیکند.
مرز انتشار نهایی
قبل از اجرای بعدی تولید، شواهد حسابرسی را در یک فایل تأیید کنترلشده تجمیع کنید. این فایل باید موارد زیر را شناسایی کند:
- نهاد قانونی و سایت تولیدی مورد تایید.
- نقشه منتشر شده، لیست مواد، درجه سیلیکون، رنگ و سیستم پخت.
- ابزارآلات مورد تایید، حفرههای فعال، مسیر فرآیند، کنترلهای کلیدی و روشهای بازرسی.
- ظرفیت تأیید شده، پیمانکاران فرعی افشا شده، بستهبندی و مسیر ردیابی.
- مبنای انطباق قابل اجرا، نمونههای تأیید شده، CAPA باز و الزامات اعلان تغییر.
وقتی این عناصر فقط به صورت پیشفاکتورها، نمونهها، گواهینامهها و سوابق کارگاهی جداگانه وجود دارند که نمیتوان آنها را به پیکربندی یکسان محصول مرتبط کرد، محصول را منتشر نکنید. کارخانه، محصول و مجوزهای نظارتی باید تصمیمات جداگانهای باقی بمانند، اما هر سه باید به یک نسخه کنترلشده اشاره کنند.