انتخاب بین HCR در مقابل LSR یک تصمیم ساده در مورد جنس نیست. این تصمیم به فرآیند قالبگیری، معماری ابزار، میزان نیروی کار، روش کنترل جرقه و اقتصاد حجم تولید در آینده بستگی دارد.
توصیههای عمومی معمولاً به این ختم میشوند که “HCR ارزانتر است” و “LSR دقیقتر است”. این برای یک تصمیم تولیدی خیلی سطحی است. یک ابزار HCR کمهزینه میتواند وقتی هر قطعه نیاز به برش دارد، گران شود. یک ابزار LSR میتواند برای یک محصول ساده که هرگز به حجم کافی برای استفاده از اتوماسیون آن نمیرسد، بیش از حد ساخته شود.
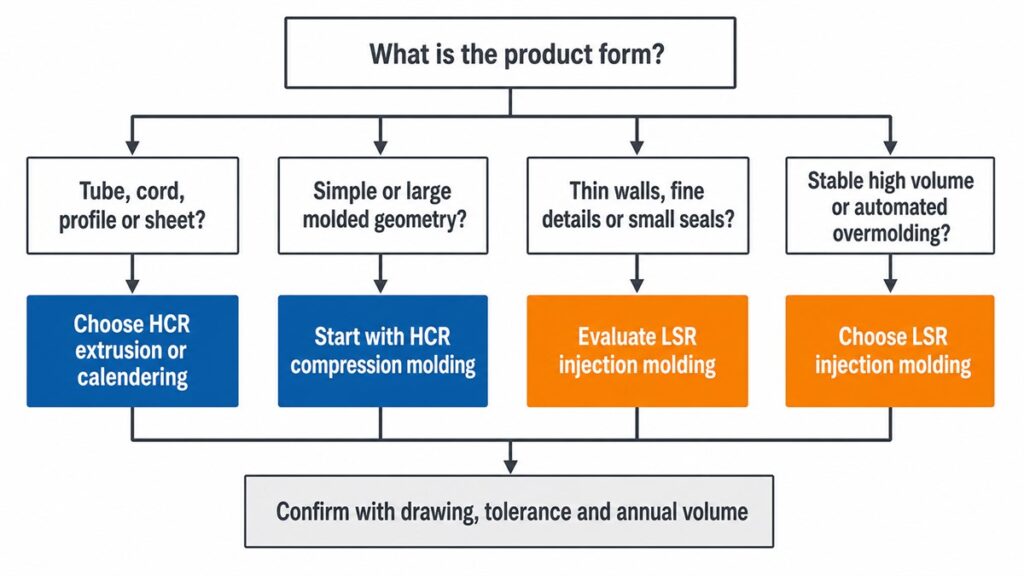
برای هندسه سادهتر، حجمهای کمتر یا متغیر، اکستروژن و پروژههایی که سرمایهگذاری کمتر در ابزار اهمیت دارد، HCR را انتخاب کنید. برای دیوارههای نازک، قطعات کوچک، تولید چند حفرهای خودکار، دوزینگ تکرارپذیر و قالبگیری یکپارچه، LSR را انتخاب کنید. انتخاب نهایی همچنان باید با توجه به گرید دقیق، تلرانس، سیستم پخت و تقاضای سالانه بررسی شود.
خلاصه اجرایی
- HCR معمولاً انعطافپذیری فرآیندی بیشتری و نقطه ورود ابزار کمتری را فراهم میکند، اما قطعات قالبگیری فشاری اغلب نیروی کار، پلیسهگیری و پرداخت ثانویه بیشتری دارند.
- LSR به تجهیزات اندازهگیری تخصصی و ساختار قالب محکمتری نیاز دارد، اما سیستم دو جزئی بسته آن برای تولید خودکار و تکرارپذیر مناسبتر است.
- فقط بر اساس قیمت مواد انتخاب نکنید. هزینه کل را بر اساس ابزار، حفرهها، زمان چرخه، برش، ضایعات، بازرسی، پس از پخت و حجم سالانه مورد انتظار مقایسه کنید.
مقایسه HCR در مقابل LSR
| عامل تصمیم گیری | اچ سی آر | LSR |
|---|---|---|
| فرم ماده پخت نشده | ترکیب جامد یا صمغ مانند | مایع دو جزئی قابل پمپاژ |
| سیستمهای درمان مشترک | پراکسید یا پلاتین | معمولاً درمان با افزودن پلاتین |
| فرآیندهای رایج | فشردهسازی، انتقال، تزریق صمغ، اکستروژن، کلندرینگ | قالبگیری تزریقی مایع (LIM)، پوششدهی، قالبگیری تزریقی |
| جابجایی مواد | برش داده شده، وزن شده، آسیاب شده یا از پیش شکل داده شده؛ جابجایی آسانتر | پمپ، اندازهگیری، مخلوط کردن و تزریق از طریق یک سیستم بسته |
| هزینه ورود به ابزار | معمولاً برای ابزارهای فشردهسازی پایینتر است | معمولاً به دلیل دقت، گیتینگ، تهویه و الزامات راهگاه سرد، بالاتر است |
| پتانسیل اتوماسیون | کم تا متوسط برای فشردهسازی؛ با تزریق HCR بالاتر | بالا |
| هندسه | مناسب برای قطعات قالبگیری شده ساده یا بزرگ و پروفیلهای پیوسته | مناسب برای دیوارهای نازک، جزئیات دقیق، قطعات کوچک و مسیرهای جریان پیچیده |
| فلش و برش | احتمال بیشتر با قالبگیری فشاری | با یک ابزار خوب ساخته شده و فرآیند پایدار، میتواند بسیار کم باشد |
| تناسب حجم | نمونه اولیه، حجم کم تا متوسط یا تقاضای متغیر | حجم متوسط تا زیاد با تقاضای پایدار |
| قالب گیری بیش از حد | ممکن است، اما در سلولهای کاملاً خودکار کمتر رایج است | رایج برای قطعات پلاستیکی، فلزی و چند جزئی |
| پس از درمان | وابسته به درجه و کاربرد؛ رایج برای برخی از سیستمهای پختشده با پراکسید | وابسته به درجه و کاربرد؛ با کلمه “پلاتین” حذف نمیشود” |
| ریسک هزینههای اصلی | نیروی کار، تغییر بار، برش و عملیات ثانویه | ابزارآلات، تجهیزات، راهاندازی فرآیند و ظرفیت کم استفاده شده |
این جدول مسیرهای تولید معمول را شرح میدهد، نه یک رتبهبندی جهانی برای ویژگیها. HCR میتواند قالبگیری تزریقی شود. LSR را میتوان خارج از قالبگیری تزریقی استفاده کرد. سیستم طراحی و تولید قطعه تصمیم میگیرد که آیا این گزینهها عملی هستند یا خیر.
تفاوت اصلی بین HCR و LSR چیست؟
تفاوت اصلی در غلظت آنها قبل از عمل آوری و تجهیزات مورد نیاز برای فرآوری آنهاست.
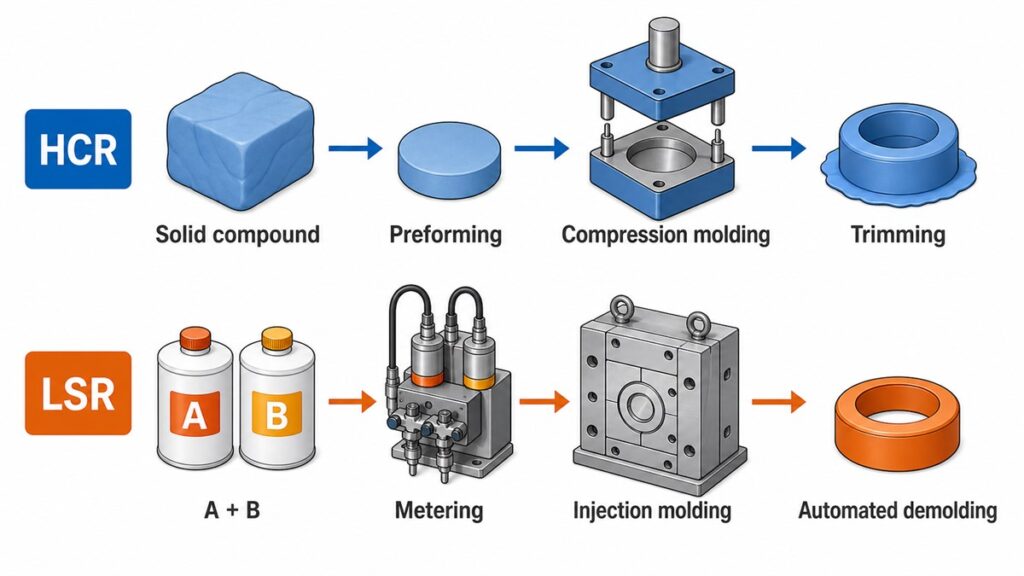
لاستیک با غلظت بالا یک ترکیب سیلیکونی جامد و خمیر مانند است. یک کارخانه ممکن است رنگدانه یا مواد افزودنی را آسیاب کند، یک بار اندازه گیری شده را برش دهد، آن را در قالب فشرده سازی گرم قرار دهد یا آن را از طریق تجهیزات انتقال، تزریق، اکستروژن یا کلندرینگ تغذیه کند.
لاستیک سیلیکونی مایع (LSR) معمولاً به صورت دو جزء عرضه میشود. A و B با نسبت کنترلشدهای پمپ میشوند، مخلوط میشوند و به قالب گرمشده تزریق میشوند. قابلیت پمپ شدن و اندازهگیری کنترلشده A/B، LSR را از HCR صمغی شکل در کف تولید متمایز میکند.
پس از درمان، هر دو ... الاستومرهای سیلیکونی. استحکام کششی نهایی، مقاومت در برابر پارگی، ازدیاد طول، سختی، مانایی فشاری، خواص نوری و وضعیت نظارتی آنها به فرمولاسیون خاص بستگی دارد. "LSR" به طور خودکار به معنای نرمتر، ایمنتر یا از نظر مکانیکی برتر نیست. "HCR" به طور خودکار به معنای قویتر نیست. مقادیر TDS تأمینکننده را از گریدهای کاندید تحت همان روشهای آزمایش مقایسه کنید.
چه زمانی باید HCR را به LSR ترجیح دهید؟
زمانی HCR را انتخاب کنید که قطعه و طرح توجیهی تجاری، از انعطافپذیری فرآیند، بیشتر از حداکثر اتوماسیون، بهرهمند شوند.
حجم تولید کمتر یا نامشخص
ابزار فشاری عموماً سادهتر از یک ابزار LSR چند حفرهای با سیستم راهگاه سرد است. هزینه ورودی پایینتر زمانی اهمیت پیدا میکند که تقاضا نامشخص باشد، طراحی هنوز در حال تغییر باشد یا برنامه فقط به دستههای دورهای نیاز داشته باشد.
اشتباه رایج، مقایسه قیمت ابزار بدون در نظر گرفتن تعداد قطعات مورد انتظار است. اگر بارگیری، جداسازی قالب، برش و بازرسی دستی در هر چرخه ادامه یابد، یک ابزار ارزانتر همچنان میتواند هزینه کل بالاتری ایجاد کند. HCR تنها زمانی مزیت هزینه خود را حفظ میکند که هندسه و الزامات کیفی، کار ثانویه اضافی ایجاد نکنند.
هندسه قالبگیری شده ساده یا بزرگ
قالبگیری فشاری HCR برای قطعاتی که میتوانند خط جدایش قابل مشاهده، تهویه آسان و مقداری حذف پلیسه را تحمل کنند، به خوبی کار میکند. بزرگ قطعات سیلیکونی صنعتی, ، از جمله واشرها و صفحه کلیدها، اغلب با این مسیر مطابقت دارند.
قالبگیری فشاری، یک قالب باز را از یک بار از پیش اندازهگیری شده پر میکند. این امر، جایگذاری بار را مهم میکند. اگر بار از نظر اندازه یا موقعیت نامناسب باشد، فاصله جریان در سراسر حفره تغییر میکند. در طول چرخههای مکرر، این میتواند به صورت پلیسه ناهماهنگ، پر شدن کوتاه، خطوط گره خورده یا هوای محبوس شده ظاهر شود.
پروفیلها، لولهها، طنابها و ورقهای اکسترود شده
HCR مسیر عملی برای اکستروژن و کلندرینگ پیوسته است. لوله، شلنگ، سیم، درزگیرهای فر، پروفیلها، عایق سیم و ورق سیلیکونی، پروژههای قالبگیری تزریقی LSR طبیعی نیستند. الکم، اکستروژن و کلندرینگ را در میان فرآیندهای استاندارد تبدیل HCR فهرست میکند (الکم).
این مرز اغلب نادیده گرفته میشود زیرا خریداران فقط “مواد سیلیکونی” را مقایسه میکنند. ممکن است فرم محصول مورد نیاز، فرآیند را قبل از بحث در مورد سختی، رنگ یا شیمی پخت، انتخاب کرده باشد.
فرمولاسیون و انعطافپذیری سیستم پخت
HCR با سیستمهای پخت پراکسید و پلاتینیوم موجود است. این امر به مهندسان گزینههای فرمولاسیون و پردازش بیشتری میدهد، اما همچنین کار تخصصیتری را ایجاد میکند.
HCR عملآوریشده با پراکسید ممکن است بسته به درجه و نیاز نهایی، نیاز به عملیات تکمیلی برای کاهش محصولات جانبی فرار، بو یا مواد قابل استخراج داشته باشد. HCR عملآوریشده با پلاتین از برخی محصولات جانبی پراکسید جلوگیری میکند، اما به کنترل آلودگی نیاز دارد زیرا گوگرد، آمینها، ترکیبات آلی قلع و برخی چسبها یا رنگدانهها میتوانند مانع از عملآوری شوند.
روی نقشه عبارت “پختشده با پلاتین” را ننویسید و فرض نکنید که مسئله انطباق حل شده است. شیمی پخت تنها بخشی از تعریف ماده و فرآیند است.

چه زمانی باید LSR را به HCR ترجیح دهید؟
وقتی هندسه، تکرارپذیری و مقیاس تولید، اختصاص داده شده را توجیه میکند، LSR را انتخاب کنید قالب گیری تزریق سیلیکون.
دیوارهای نازک و ویژگیهای ظریف
LSR در مقایسه با HCR که شبیه آدامس است، راحتتر از بخشهای باریک و دریچههای کوچک عبور میکند. این امر از غشاهای نازک، ویژگیهای آببندی کوچک، بافتهای دقیق، اجزای ریز و طرحبندیهای پیچیده حفره پشتیبانی میکند.
این جریانپذیری همچنین باعث ایجاد یک خطای ابزارسازی میشود. LSR شکافهای کوچک در خطوط جدایش، اینسرتها، رابطهای پران و قطع و وصلها را پیدا میکند. بنابراین کنترل فلش به دقت قالب، رفتار گیره، عمق دریچه، ویسکوزیته مواد و فشار فرآیند بستگی دارد. یک مدل CAD پیچیده کافی نیست؛ ابزار باید کنترل کند که مایع کجا اجازه جریان پیدا میکند.
حجم معاملات پایدار متوسط تا زیاد
یک سیستم اندازهگیری و اختلاط بسته، تغییرات دستی در شارژ را کاهش میدهد. ابزارهای چند حفرهای، جداسازی خودکار قالب، رباتها و بازرسی در خط تولید میتوانند در صورت بالا بودن حجم تولید، نیروی کار به ازای هر قطعه را کاهش دهند.
در تولید، مزیت معمول LSR از دوزینگ تکرارپذیر، اتوماسیون، عملیات ثانویه کمتر و پر کردن حفره به حفره مقیاسپذیر ناشی میشود. در مقابل، هزینه بالاتر ورود تجهیزات و ابزارآلات وجود دارد.
قضاوت نادرست رایج این است که فرض میشود اتوماسیون در هر حجمی باعث صرفهجویی میشود. اما اینطور نیست. اگر یک برنامه فقط چند دسته کوتاه در سال اجرا کند، هزینه اعتبارسنجی ابزار، راهاندازی، پاکسازی، نگهداری پیشگیرانه و ظرفیت بلااستفاده ممکن است بر قیمت واحد غلبه کند.
قالبگیری روی هم و ادغام قطعات
LSR اغلب مسیر قویتری است وقتی که سیلیکون باید روی یک قطعه ترموپلاستیک یا فلزی قالبگیری شود. همچنین از طرحهای دو مرحلهای که مراحل مونتاژ جداگانه را حذف میکنند، پشتیبانی میکند.
این فرآیند به طور خودکار پیوند نمیخورد. تیم باید مشخص کند که آیا احتباس ناشی از چسبندگی شیمیایی، پرایمر، LSR خودچسبنده یا قفل مکانیکی است. جنس قطعه، آلودگی سطح، دمای قالب، انبساط حرارتی و هندسه برش زیرین، همگی بر نتیجه تأثیر میگذارند.
تیمها اغلب این موضوع را دست کم میگیرند، زیرا یک نمونهی کشیدهشدهی دستی موفق میتواند کاملاً چسبیده به نظر برسد. خم کردن مکرر، استریل کردن، پیرسازی حرارتی یا قرار گرفتن در معرض مایعات ممکن است بعداً رابطهای ضعیف را آشکار کند. آزمایش چسبندگی باید جهت بار واقعی و محیط استفاده را منعکس کند.
جابجایی مواد پاک کننده
LSR از طریق یک سیستم اختلاط بسته از ظروف دربسته پمپ میشود. این امر باعث کاهش جابجایی در فضای باز شده و میتواند از تولید پاکتر پشتیبانی کند.
این باعث نمیشود که قطعه نهایی ذاتاً تمیز یا مطابق با استاندارد باشد. جدا کردن قالب، نگهداری ابزار، خارج کردن از قالب، عملیات پس از پخت، شستشو، بازرسی و بستهبندی همچنان بر آلودگی تأثیر میگذارند. برای محصولات پزشکی یا در تماس با مواد غذایی، کنترلهای فرآیند و شواهد قطعه نهایی بیش از اختصار ماده اهمیت دارند.
آیا LSR همیشه دقیقتر از HCR است؟
خیر. LSR معمولاً تکرارپذیری بهتری را برای قطعات قالبگیری شده کوچک، پیچیده و با حجم بالا ارائه میدهد، اما تلرانس قابل دستیابی به ابعاد و فرآیند دقیق بستگی دارد.
سیلیکون یک الاستومر است. ابعاد با انقباض پخت، پس از پخت، دما، نیروی اندازهگیری، زمان نگهداری و اینکه آیا قطعه از خط جدایش عبور میکند یا خیر، تغییر میکند. تلرانسی که برای یک سطح مشترک فولادی واقعبینانه است، ممکن است برای یک دیوار نرم مستقل غیرواقعبینانه باشد.
استفاده کنید ایزو ۳۳۰۲-۱ به عنوان چارچوبی برای تلرانسهای ابعادی لاستیک قالبگیری شده، سپس ابعاد بحرانی را به صورت جداگانه در طول DFM بررسی کنید. نقشه باید موارد زیر را مشخص کند:
- کدام ابعاد بر آببندی، مونتاژ یا عملکرد تأثیر میگذارند؟
- روش اندازهگیری و زمان آمادهسازی
- اینکه آیا ابعاد قبل یا بعد از پخت نهایی اندازهگیری میشوند یا خیر
- استراتژی مبنا برای یک قطعه انعطافپذیر
- فلش مجاز، عدم تطابق، رد دروازه و محل خط جدایش
اشتباه رایج، اعمال تلرانسهای قطعات پلاستیکی برای هر بعد سیلیکونی است. این کار باعث اصلاحات غیرضروری ابزار و رد بازرسی بدون بهبود عملکرد میشود.
چگونه HCR و LSR بر ابزارآلات و هزینه واحد تأثیر میگذارند؟
HCR معمولاً هزینه اولیه ابزارسازی را کاهش میدهد. LSR میتواند هزینه نیروی کار دورهای و عملیات ثانویه را کاهش دهد. هیچکدام از این دو جمله به تنهایی کافی نیستند.
| عنصر هزینه | رفتار هزینه HCR | رفتار هزینه LSR |
|---|---|---|
| ساخت قالب | سادهتر برای ابزارهای فشردهسازی پایه | دقت بالاتر؛ راهگاه، دریچه، دریچه تهویه و کنترل حرارتی بسیار مهم هستند |
| آماده سازی مواد | وزن کردن، برش دادن، فرز کردن یا پیششکلدهی ممکن است به نیروی کار اضافه کند | پمپاژ و مخلوط کردن خودکار A/B |
| زایمان چرخهای | بارگیری و تخلیه دستی قالب رایج است | چرخههای خودکار کاربردی هستند |
| حذف فلش | اغلب یک عمل تکراری است | وقتی ابزار و پارامترها پایدار هستند، پایینتر باشد |
| ریسک قراضه | محل قرارگیری بار، آلودگی، هوای محبوس شده و آسیبهای ناشی از برش | خطای نسبت، مهار پخت، جرقه، پر شدن کوتاه و تلفات راه اندازی |
| بازرسی | ممکن است تغییرات وابسته به اپراتور بیشتری نیاز به توجه داشته باشند | تکرارپذیری، بازرسی خودکار یا مبتنی بر حفره را پشتیبانی میکند |
| نگهداری | ابزار سادهتر، اما سایش خط جدایش هنوز هم فلش را تغییر میدهد | راهگاه سرد، آببندها، شیرها، دریچهها و سیستم اندازهگیری نیاز به نگهداری منظم دارند. |
| ریسک ظرفیت | نیروی کار بیشتر میتواند به تدریج اضافه شود | وقتی میزان استفاده کم باشد، تجهیزات اختصاصی گران میشوند |
درخواست قیمتگذاری بر اساس حجمهای سالانه واقعبینانه، نه فقط یک مقدار سفارش. قیمتگذاری باید ابزارسازی، مواد، قالبگیری، پسپخت، برش، بازرسی، بستهبندی و هرگونه عملیات بارگذاری قطعات را از هم جدا کند. این نشان میدهد که با تغییر حجم، هزینهها به کجا تغییر میکنند.

آیا HCR یا LSR انطباق با تماس با غذا یا پزشکی را تعیین میکند؟
نه HCR و نه LSR هیچکدام اسماً مطابق با استاندارد نیستند. انطباق به گرید ماده، فرمولاسیون، فرآیند تولید، دامنه آزمایش و کاربرد مورد نظر تعریف شده مربوط میشود.
برای قطعات لاستیکی با کاربرد مکرر در تماس با مواد غذایی، 21 CFR 177.2600 به شرایط مجاز مواد و استخراجها میپردازد. این شامل پلیمرهای پایه سیلیکونی نیز میشود، اما این بدان معنا نیست که هر قطعه سیلیکونی به طور خودکار با این شرایط مطابقت دارد (eCFR 21 CFR 177.2600).
برای یک پروژه تماس با مواد غذایی، موارد زیر را تأیید کنید:
- درجه و فرمول رنگ دقیق تامین کننده
- بازار مربوطه: FDA 21 CFR 177.2600، LFGB/BfR، یا سایر حوزههای قضایی
- محدوده آزمایش قطعات نهایی و شبیهسازهای غذایی
- شرایط درمان و پس از درمان
- قابلیت ردیابی از مواد اولیه تا بسته نهایی
- اینکه آیا رنگدانهها، افزودنیها، پرایمرها و مواد درجشده در شواهد گنجانده شدهاند یا خیر
برای تجهیزات پزشکی، “سیلیکون درجه پزشکی” نیز ناقص است. ارزیابی زیستسازگاری, ، سازگاری استریلیزاسیون، مواد قابل استخراج و قابل شستشو، تمیزی، بستهبندی و اعتبارسنجی فرآیند به نوع تماس دستگاه و طبقهبندی ریسک آن بستگی دارد.
HCR در مقابل LSR: یک ماتریس انتخاب عملی
| وضعیت پروژه | مسیر شروع ترجیحی | دلیل |
|---|---|---|
| نمونه اولیه یا تقاضای نامشخص | قالبگیری فشاری HCR | نیاز به ابزار کمتر و تغییرات طراحی آسانتر |
| قطعه قالبگیری شده ساده با مواد آرایشی مقاوم | قالبگیری فشاری HCR | اتوماسیون ممکن است هزینه خود را جبران نکند |
| لوله، طناب، پروفیل یا ورق | اکستروژن یا کلندرینگ HCR | فرآیند پیوسته با فرم محصول مطابقت دارد |
| قطعه قالبگیری شده بزرگ و ساده | قالبگیری فشاری HCR | پر کردن حفره به صورت کاربردی و پیچیدگی کمتر ابزار |
| آببندهای کوچک یا غشاهای نازک | قالبگیری تزریقی LSR | رفتار جریان، ویژگیهای ظریف و مقاطع نازک را پشتیبانی میکند. |
| حجم بالای سالانه پایدار | قالبگیری تزریقی LSR | اتوماسیون چند حفرهای میتواند نیروی کار را به ازای هر قطعه کاهش دهد |
| قالب پلاستیکی یا فلزی | قالبگیری تزریقی LSR | مناسبتر برای استراتژیهای درج و اتصال خودکار |
| نیاز بسیار کم به فلش | LSR، پس از بررسی امکانسنجی ابزار | ابزار دقیق میتواند برش ثانویه را کاهش دهد |
| فرمولاسیون ویژه پخت شده با پراکسید | اچ سی آر | سیستم پخت گستردهتر و انعطافپذیری ترکیب |
| استفاده غذایی یا پزشکی تحت نظارت | یا، پس از اعتبارسنجی نمره و فرآیند | انطباق تنها توسط HCR یا LSR تعیین نمیشود |
قبل از درخواست نقل قول چه اطلاعاتی لازم است؟
یک تامینکننده نمیتواند HCR یا LSR را به طور قابل اعتمادی از روی عکس محصول انتخاب کند. اطلاعات زیر را ارسال کنید:
- ترسیم دوبعدی با ابعاد بحرانی، کلاسهای تلرانس و نواحی ظاهری
- مدل سه بعدی با فرمت STEP
- حجم سالانه، مقدار سفارش و طول عمر مورد انتظار برنامه
- سختی، رنگ، شفافیت و اهداف خواص مکانیکی
- دمای عملیاتی، میزان تماس با سیال، فشردهسازی و چرخههای سرویس مورد انتظار
- الزامات تماس با مواد غذایی، پزشکی، RoHS، REACH یا سایر الزامات انطباق
- محدودیتهای پس از پخت، بو، مواد قابل استخراج و پاکیزگی
- مواد درج شده و الزامات اتصال برای قطعات قالبگیری شده
- الزامات بستهبندی، بازرسی و ردیابی
مرز تصمیمگیری سرراست است. از HCR زمانی استفاده کنید که نیاز به ابزار کمتر، هندسه ساده، پردازش پیوسته یا انعطافپذیری مرکب، پروژه را کنترل میکند. از LSR زمانی استفاده کنید که هندسه دقیق، جابجایی بسته، تکرارپذیری خودکار و صرفه اقتصادی در حجم بالا، آن را کنترل میکند.
انتخاب نهایی باید بر اساس نقشه واقعی و پیشبینی حجم انجام شود. بدون این دو ورودی، “HCR در مقابل LSR” زمانی که تصمیم واقعی یک سیستم تولیدی است، یک مقایسه اساسی باقی میماند.