Le terme “ basse température ” induit une erreur de spécification fondamentale. Il peut décrire la processus de durcissement, mais les acheteurs l'interprètent souvent comme la caractéristique du matériau performance à température de service. Ce sont des propriétés distinctes qui doivent être vérifiées séparément.
Le caoutchouc de silicone vulcanisé à basse température est un composé de silicone formulé pour polymériser à une température de moule inférieure à celle du caoutchouc vulcanisé à chaud classique. Cette appellation dépend de l'application et du fournisseur ; elle n'implique pas automatiquement que la pièce vulcanisée soit conçue pour un usage à des températures négatives.
Que signifie « caoutchouc silicone vulcanisé à basse température » ?
Caoutchouc de silicone vulcanisé à basse température, généralement abrégé en Caoutchouc silicone LTV, Ses propriétés sont définies par son mode de polymérisation. Lors de la vulcanisation, des agents de réticulation transforment le composé de silicone non polymérisé en un réseau tridimensionnel élastique. Une température de polymérisation plus basse permet de protéger les matrices thermosensibles et de réduire l'exposition thermique lors de la fabrication des moules.
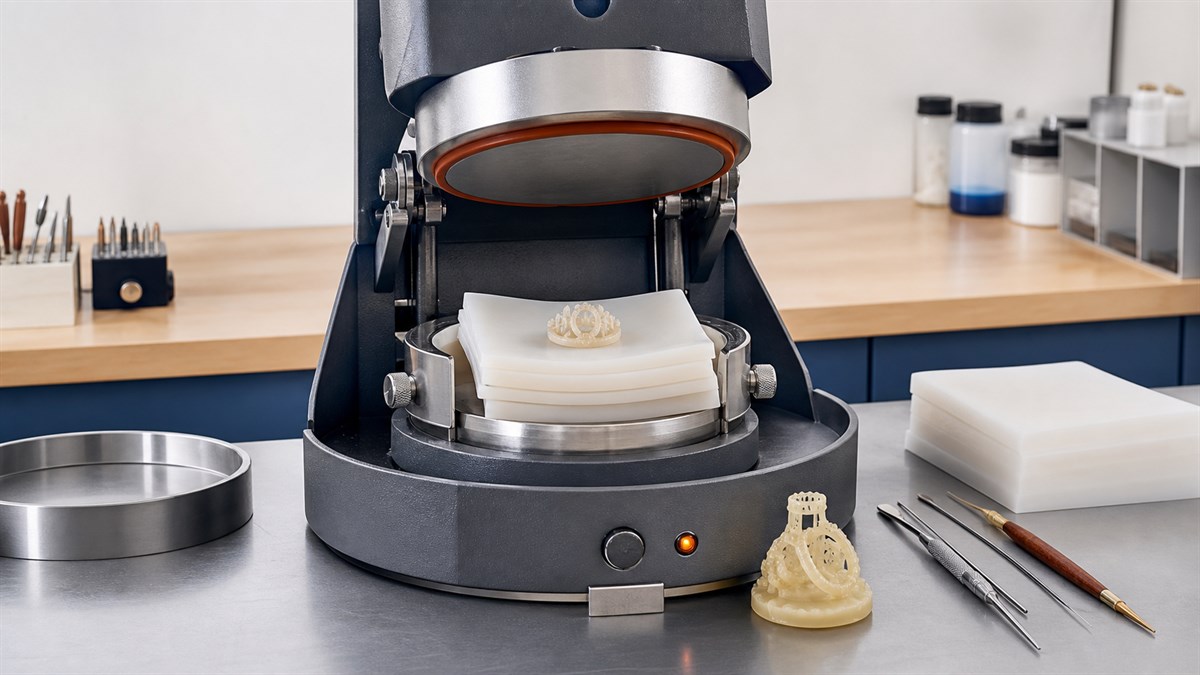
Le LTV n'est pas utilisé aussi fréquemment que le RTV, le LSR ou le HTV. Les principaux fournisseurs de silicone le classent généralement comme suit : élastomères de silicone comme RTV-1, RTV-2, caoutchouc de silicone liquide et caoutchouc silicone vulcanisable à haute température. Dans chaînes d'approvisionnement en joaillerie et modélisme, Cependant, le terme LTV désigne souvent un caoutchouc de moule en silicone solide vulcanisé dans une presse chauffée à une température inférieure à celle utilisée pour le caoutchouc de moule vulcanisé à chaud conventionnel.
C’est pourquoi la fiche technique du fournisseur est plus importante que l’acronyme.
| Terme | Forme matérielle typique | Voie de séchage | usage courant |
|---|---|---|---|
| LTV | Souvent des feuilles solides ou un composé de moulage | Cuisson à chaud à une température inférieure définie par le fournisseur | Moules à bijoux et modèles maîtres thermosensibles |
| RTV-1 | Pâte ou mastic monocomposant | Séchage à l'humidité à température ambiante | Étanchéité, collage et revêtement |
| RTV-2 | Composé bi-composant coulable ou malaxable | Durcissement par condensation ou addition, généralement à température ambiante. | Fabrication de moules, enrobage et encapsulation |
| LSR | Liquide pompable en deux parties | Cuisson par addition de platine dans un moule d'injection chauffé | Pièces moulées de précision en grande série |
| HTV/HCR | Caoutchouc solide à haute consistance | Cuisson au peroxyde ou au platine à température élevée | Moulage par compression et extrusion |
Pour plus d'informations sur le processus de réticulation sous-jacent, voir Qu'est-ce que la vulcanisation du silicone ?.
Comment le caoutchouc silicone LTV est-il vulcanisé ?
Le cycle exact est défini par le fournisseur de matériaux. Il n'existe pas de température ni de durée de polymérisation universelles pour le LTV.
UN caoutchouc de qualité commerciale Nicem LTV, par exemple, indique une température de vulcanisation de 90°C (194°F) et un temps de séchage de 19 minutes par 6,35 mm (1/4 po) d'épaisseur. Ces chiffres concernent un seul produit, et non l'ensemble de la catégorie LTV. Une autre formulation peut nécessiter une température, une pression ou un cycle différents.
En production, quatre variables doivent être contrôlées simultanément :
- Température réelle du moule : Le réglage du contrôleur ne prouve pas que l'interface en caoutchouc a atteint la température spécifiée.
- Épaisseur de la section : Un moule épais met plus de temps à chauffer qu'une fine plaque d'essai.
- Pression et fermeture du moule : Une pression inégale peut affecter le remplissage des cavités, les lignes de séparation et la régularité dimensionnelle.
- Stabilité du modèle maître : La cire, la résine, le polymère ou les matrices imprimées en 3D peuvent ramollir, se déformer ou inhiber le durcissement à différentes températures.
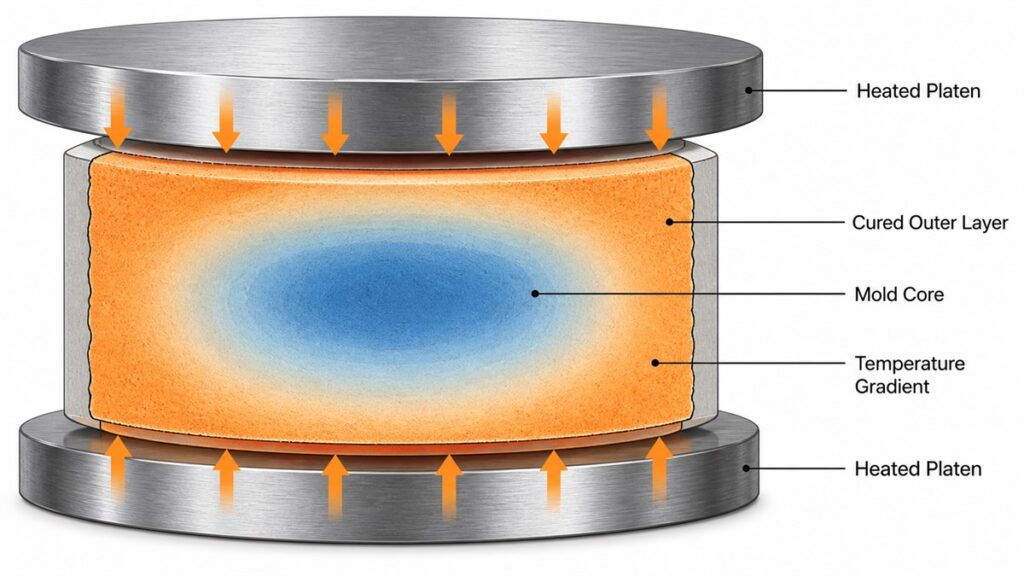
Une température de consigne plus basse n'implique pas automatiquement un cycle plus court. Si le cœur du moule reste en dessous de la température de polymérisation requise, la surface peut paraître finie alors que le centre demeure insuffisamment polymérisé.
Le caoutchouc silicone LTV est-il plus performant dans les environnements froids ?
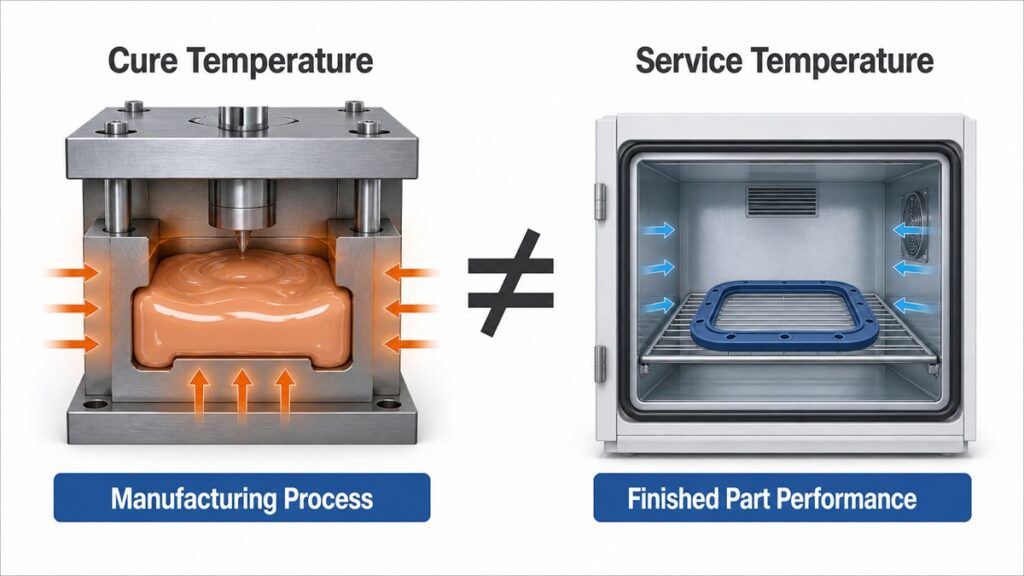
Pas nécessairement. La température de polymérisation et la température de service sont des spécifications différentes.
La flexibilité à basse température dépend du polymère de silicone, de la teneur en phényle, de la densité de réticulation, des charges et du composé final. Elle ne peut être déduite de l'abréviation “ LTV ”. Les élastomères de silicone conservent généralement leur flexibilité sur une plage de températures plus étendue que de nombreux caoutchoucs organiques, mais la limite d'utilisation doit être déterminée par des essais spécifiques à chaque nuance.
Pour un joint d'étanchéité, un joint d'étanchéité, un composant de câble ou un encapsulant électronique destiné à un usage à froid, demandez les données relatives à la propriété qui détermine l'application :
| Application concern | Preuves pertinentes |
|---|---|
| Rétraction après exposition à basse température | Données de rétraction thermique ISO 2921 |
| Récupération de l'étanchéité sous compression | Données de compression à basse température ISO 815-2 |
| Flexibilité à une température spécifiée | Essais de fragilité, de module ou de flexion spécifiques à l'application |
| Cycles chaud/froid répétés | Test de cyclage thermique sur la géométrie finie |
| protection électrique | Données diélectriques avant et après vieillissement environnemental |
N’approuvez pas un matériau pour service à froid uniquement parce que son processus de fabrication est décrit comme étant à “ basse température ”.”
Quand faut-il choisir le caoutchouc silicone LTV ?
Le caoutchouc silicone LTV est particulièrement pertinent lorsque Le modèle maître ne supporte pas un cycle de vulcanisation de moule conventionnel mais un moule en silicone solide pressé est toujours préféré.
Les cas typiques comprennent :
- Moules à bijoux fabriqués à partir de matrices en cire ou en résine thermosensible
- Motifs détaillés avec contre-dépouilles ou filigrane fin
- Procédés de fabrication de moules où les variations dimensionnelles doivent être strictement contrôlées
- Ateliers nécessitant un moule chauffé et polymérisé sous pression plutôt qu'un système RTV coulable
Un rapport de qualité commerciale 0,3% rétrécissement, Cependant, le retrait dépend de la formulation et du procédé. Il est déconseillé de reproduire ces données dans un dessin ou un cahier des charges sans avoir préalablement vérifié la nuance exacte, l'épaisseur du moule, le cycle et la méthode de mesure.
Pour les pièces automobiles, électroniques, alimentaires ou médicales, le critère “ LTV ” seul n’est pas un critère d’homologation pertinent. Ces projets commencent généralement par la sélection des processus de fabrication du silicone—Enrobage RTV, moulage par injection LSR, moulage par compression HCR ou extrusion—et ensuite confirmer les données mécaniques, thermiques, électriques et de conformité.
LTV ou RTV : lequel convient le mieux à la fabrication de moules ?
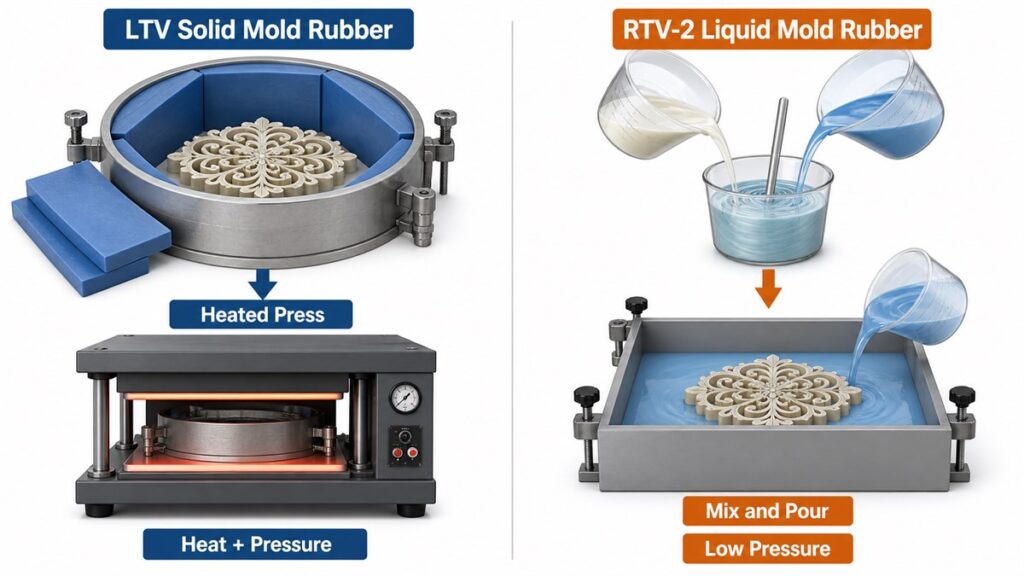
Choisissez en fonction du modèle maître, de la géométrie du moule, de la méthode de production et du cycle requis, et non en fonction de l'acronyme qui sonne le plus sophistiqué.
| facteur de décision | caoutchouc moulé solide LTV | Caoutchouc liquide RTV-2 |
|---|---|---|
| manutention des matériaux | Feuilles ou pâte malléable conditionnées dans un moule | Deux composants dosés, mélangés et versés |
| Équipement | Cadre de presse et de moule chauffé | Outils de mélange ; un dégazage sous vide peut être nécessaire |
| Chauffer sur le maître | Élevées, mais inférieures aux cycles de vulcanisation à chaud conventionnels pour certaines qualités | Durcissement souvent à température ambiante ; la chaleur peut être utilisée pour accélérer le durcissement des grades appropriés. |
| Pression sur le maître | La pression exercée par la presse fait partie du processus | Pression généralement faible lors du moulage |
| contre-dépouilles complexes | Cela dépend de la dureté, de la résistance à la déchirure et de la méthode de découpe du moule. | Souvent adapté lorsqu'un moule coulé flexible est nécessaire |
| Risque de contrôle principal | Température sur toute l'épaisseur du moule | Rapport de mélange, emprisonnement d'air, inhibition du durcissement et sensibilité à l'humidité |
Si le moule maître est endommagé par la chaleur ou la pression de la presse, un système RTV-2 peut s'avérer plus sûr. Si l'atelier utilise déjà des moules en caoutchouc vulcanisé et recherche une exposition thermique réduite avec un cycle de pressage court et contrôlé, un silicone LTV pourrait mieux convenir.
Que faut-il confirmer avant de commander ?
Ne spécifiez pas seulement “ silicone LTV ”. Indiquez au fournisseur une plage de procédés et de performances.
- Matériau maître exact et sa température maximale de sécurité
- Dimensions maximales et section de moule la plus épaisse
- Température, pression et dimensions du plateau disponibles
- Dureté Shore et résistance à la déchirure requises
- Retrait maximal acceptable du moule
- Nombre de cycles de coulée prévus
- Matériau de coulée et température de contact maximale
- Restrictions relatives aux agents de démoulage et à la contamination
- Documents de conformité requis pour les équipements en contact avec les aliments, les équipements médicaux, électriques ou autres.
Le fournisseur doit renvoyer une fiche technique spécifique à chaque qualité, le cycle de durcissement recommandé, les conditions de stockage, la durée de conservation et la méthode d'essai pour chaque propriété citée.
Questions fréquemment posées
Le LTV est-il identique au caoutchouc silicone RTV ?
Non. Le RTV est formulé pour polymériser à température ambiante ou presque. Le terme LTV désigne généralement un procédé de vulcanisation à chaud à basse température, mais son utilisation n'est pas uniforme parmi les fournisseurs.
Le silicone LTV convient-il aux joints fonctionnant à des températures négatives ?
Uniquement si la qualité sélectionnée dispose de données d'essais à basse température à l'appui. L'étiquette de vulcanisation ne garantit pas les performances en service à froid.
La vulcanisation à basse température réduit-elle le retrait ?
Il peut réduire l'exposition thermique, et certains composés de moulage LTV commerciaux affichent de faibles valeurs de retrait. Le retrait réel dépend toutefois de la formulation., géométrie du moule, la pression, la température et le temps de durcissement.
L'étape suivante pertinente n'est pas de se demander si le silicone LTV est “ meilleur ”. Il convient de préciser le matériau de base, la température maximale de traitement admissible, l'épaisseur du moule, le nombre de cycles de coulée prévus et la variation dimensionnelle requise. Sans ces informations, l'acronyme LTV est trop vague pour guider le choix du matériau.