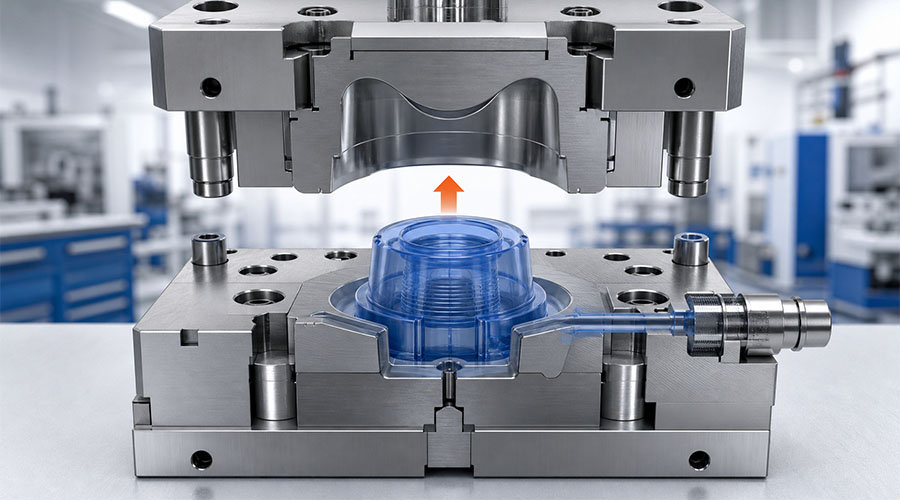
La conception de moules en silicone ne se résume pas à la simple transposition d'un modèle 3D en acier. Les angles de dépouille, l'épaisseur des parois, la ventilation, les lignes de joint, le comportement du matériau et les conditions de mise en œuvre sont autant d'éléments qui interagissent. Une petite erreur dans un domaine peut entraîner des bulles d'air, des bavures, des déchirures, des dérives dimensionnelles, des temps de cycle longs ou une usure prématurée de l'outil.
Un moule en silicone fiable commence par des exigences produit claires et est affiné grâce à une géométrie équilibrée, une ventilation contrôlée, une compensation du retrait et une validation physique.
Ce guide explique les principes de conception les plus importants pour le caoutchouc de silicone liquide (LSR) et autres pièces moulées en silicone. Les valeurs ci-dessous constituent des points de départ pratiques et non des spécifications universelles. Les dimensions finales doivent toujours être validées par rapport aux données du fournisseur de silicone, au procédé de moulage, à la géométrie de la pièce et aux résultats des essais.
1. Définir l'application avant la conception du moule en silicone
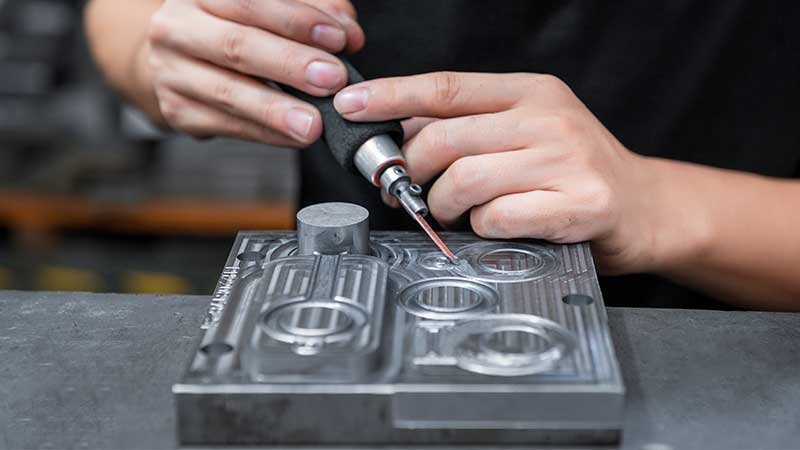
La conception d'un moule de qualité commence toujours par l'utilisation réelle du produit. Un produit d'alimentation pour bébé, un composant médical, un joint industriel et une pièce électronique surmoulée peuvent tous utiliser du silicone, mais leurs priorités de conception diffèrent.
Avant de commencer l'outillage, veuillez confirmer :
- Application: contact alimentaire, soins pour bébés, usage médical, grand public, automobile ou industriel.
- Matériel: LSR ou caoutchouc à haute consistance, dureté, système de durcissement, couleur et propriétés physiques requises.
- Environnement d'exploitation : température, produits chimiques, exposition aux UV, flexions répétées et conditions de stérilisation.
- Conformité: en vigueur exigences relatives au silicone de qualité alimentaire ou médicale, y compris FDA, LFGB, biocompatibilité, ou les exigences spécifiques du client.
- Critères de qualité : dimensions critiques, surfaces d'étanchéité, zones visuelles, bavures acceptables et texture de surface.
- Plan de production : Prototype, petite série ou production automatisée à grand volume.
| Conception | Pourquoi c'est important | Influence sur la conception du moule |
|---|---|---|
| dureté du silicone | Affecte la flexibilité, le flux et le relâchement | Influence le tirage, la ventilation, la conception de la vanne et l'éjection |
| Dimensions critiques | Détermine l'adéquation fonctionnelle | Nécessite une marge de retrait et un contrôle de processus stable |
| exigences de surface | Contrôle l'apparence et l'hygiène | Influe sur le polissage, la texture, l'emplacement de la ligne de joint et le démoulage. |
| Volume de production | Réduit les besoins en coût par pièce et en automatisation | Influence le nombre de cavités, le système de canaux d'alimentation et la durabilité de l'outil |
Sans ces éléments, un moule peut produire des pièces d'apparence acceptable, mais qui peuvent présenter des défaillances lors de l'assemblage, de la conformité ou de l'utilisation à long terme.
2. Angles de dépouille : Conception pour un démoulage fiable
L'angle de dépouille est la légère conicité appliquée aux surfaces verticales du moule. Il réduit la friction lors du démoulage de la pièce en silicone polymérisée.
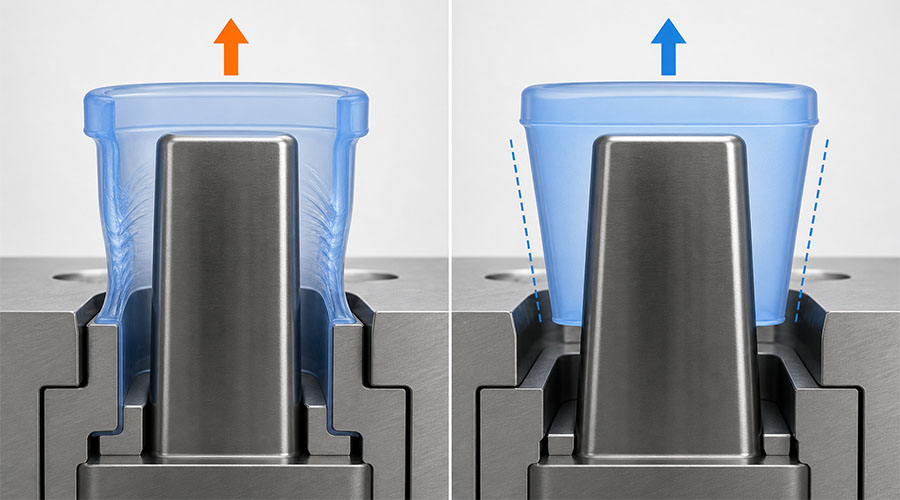
Bien que le silicone soit flexible, cette flexibilité ne dispense pas de la nécessité d'un tirage thermique. Une pièce frottant de manière répétée contre un noyau peut s'étirer, se déchirer, se déformer ou ralentir un cycle automatisé.
Points de départ recommandés
| Géométrie ou surface | Draft de départ typique | Note de conception |
|---|---|---|
| Surface polie simple | 1°–2° | Peut suffire pour une géométrie peu profonde et simple. |
| cavité profonde | 2°–5° | Un tirage plus important réduit la friction sur une longue distance de lâcher |
| Surface texturée | Projet supplémentaire requis | La profondeur et la direction de la texture influent sur la résistance au relâchement |
| Caractéristique délicate ou fine | Valider par essai | La géométrie peut se déformer avant sa libération. |
Ces plages de valeurs doivent être ajustées en fonction de la profondeur de la pièce, de sa dureté, de son état de surface, des contre-dépouilles et de la méthode de démoulage choisie.
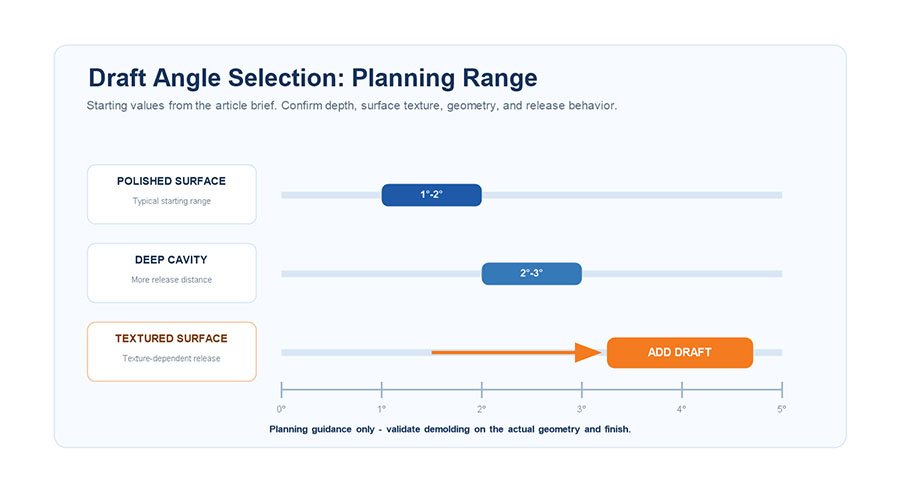
Règles pratiques d'angle de tirant
- Appliquer le courant d'air dans le sens de l'ouverture du moule.
- Augmenter le tirage au niveau des noyaux profonds et des parois texturées.
- Évitez les changements de géométrie brusques qui créent un blocage mécanique.
- Vérifiez si la pièce restera bien sur la moitié du moule prévue après ouverture.
- Utilisez des systèmes d'éjection d'air, des systèmes de décapage ou des noyaux compressibles lorsque la géométrie ne permet pas un démoulage naturel.
Une erreur fréquente consiste à prévoir un dépouillement important sur la paroi extérieure tout en laissant les nervures, les perforations, les logos ou les noyaux internes presque verticaux. Chaque surface de contact doit être examinée dans le cadre du processus de démoulage.
3. Épaisseur de paroi : équilibre entre fluidité, durcissement et résistance
L'épaisseur des parois influe sur le remplissage, le durcissement, la stabilité dimensionnelle, le toucher du produit et le temps de cycle. Les sections minces peuvent être difficiles à remplir, tandis que les sections inutilement épaisses peuvent augmenter la consommation de matériau et le temps de durcissement.
Pour de nombreux produits en silicone moulé, Une valeur d'environ 2 à 5 mm peut constituer une référence initiale utile., Cependant, il ne s'agit pas d'une règle universelle. Les joints, les membranes, les claviers, les pièces de protection épaisses et les composants surmoulés peuvent nécessiter des dimensions très différentes.

Pourquoi l'épaisseur uniforme des parois est importante
Une épaisseur de paroi équilibrée permet d'obtenir :
- Un remplissage des cavités plus prévisible.
- Durcissement et comportement thermique plus uniformes.
- Risque réduit de rétrécissement et de déformation localisés.
- Dureté et toucher constants.
- Cycles de moulage plus courts et plus stables.
Directives de conception relatives à l'épaisseur des murs
- Maintenez l'épaisseur nominale de la paroi aussi constante que le permet la fonction.
- Utilisez des transitions progressives entre les zones épaisses et fines.
- Évitez les zones épaisses isolées qui durcissent différemment du reste de la pièce.
- Lorsque la rigidité est nécessaire, il faut ajouter des nervures ou modifier la géométrie au lieu de simplement renforcer un mur entier.
- Examinez les extrémités fines, les passages d'écoulement étroits, les angles vifs et les zones les plus éloignées de la vanne.
- Pour le surmoulage, veillez à maintenir une épaisseur de silicone suffisante pour assurer un écoulement et une couverture stables ; 1,0 mm ou plus Elle est souvent utilisée comme point de départ, mais la valeur requise dépend du matériau et de la géométrie.
Lorsqu'une paroi non uniforme est inévitable, l'emplacement de la vanne, la ventilation, l'équilibre de la cavité et les conditions de durcissement doivent être conçus en fonction du comportement d'écoulement prévu.
4. Évacuation : Éliminer l'air sans créer d'éclair
L'air contenu dans la cavité doit s'échapper lorsque le silicone y pénètre. Dans le cas contraire, des bulles, des injections incomplètes, des marques de brûlure, des zones de soudure fragiles ou des détails incomplets peuvent apparaître. Si les évents sont trop profonds, le silicone peut s'y infiltrer et créer des bavures.
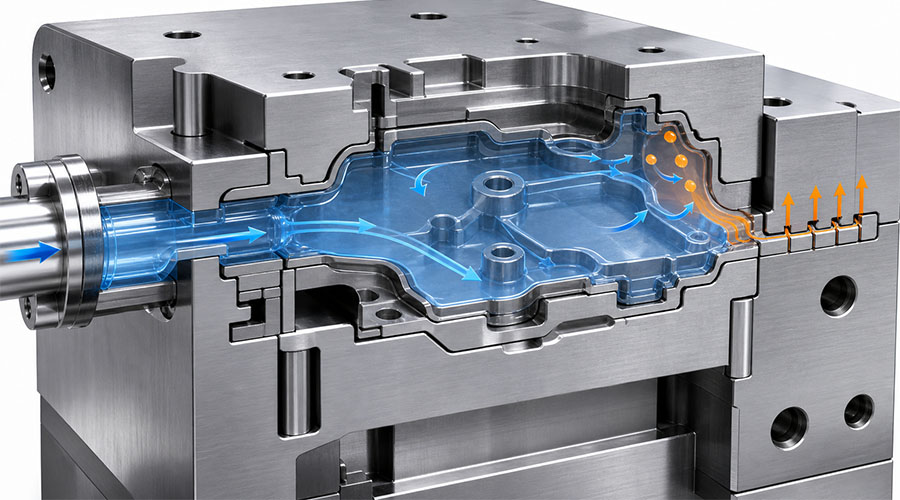
L'objectif n'est pas d'ajouter le plus grand nombre de bouches d'aération possible, mais de placer des bouches d'aération contrôlées là où l'air est réellement piégé.
Où faut-il placer les bouches d'aération ?
Prioriser :
- Emplacements prévus pour le dernier remplissage.
- Points hauts et poches d'air fermées.
- Extrémités des nervures et passages d'écoulement étroits.
- Zones opposées ou les plus éloignées de la porte.
- Sections minces où le front d'écoulement peut hésiter.
- Interfaces de surmoulage où de l'air peut être piégé autour d'un insert.
La simulation d'écoulement peut aider à prédire ces emplacements, mais les essais de remplissage partiel restent précieux car le comportement réel de remplissage dépend de la température, de la pression, de l'état du matériau et des paramètres de la machine.
Référence typique de ventilation
| Paramètre | Plage de départ typique | Risque de contrôle |
|---|---|---|
| Profondeur de ventilation | Environ 0,005 à 0,02 mm | Une profondeur insuffisante emprisonne l'air ; une profondeur excessive peut créer un éclair. |
| largeur de ventilation | Environ 3 à 6 mm | Doit assurer la circulation de l'air sans affaiblir la zone d'étanchéité |
| Position de ventilation | Zones de remplissage en dernier et zones d'air piégé | Un mauvais positionnement laisse des défauts même lorsque les dimensions de l'aération sont correctes. |
Les dimensions réelles des évents dépendent de la viscosité, de la pression, de la conception du moule, des exigences de surface et de la limite de bavure admissible. Les pièces de précision peuvent nécessiter des évents moins profonds, une assistance par le vide ou des dispositifs de trop-plein spécifiques.
Quand l'assistance d'aspiration est utile
Les systèmes de vide peuvent améliorer les résultats pour :
- Moules complexes à cavités multiples.
- Composants optiques ou hautement esthétiques.
- Produits médicaux et pour bébés soumis à des exigences strictes en matière de surface.
- Des trajets d'écoulement longs et étroits.
- Pièces comportant des inserts ou des zones d'interface fermées.
Le vide ne remplace pas une bonne conception des vannes et des évents, mais il peut réduire l'air résiduel lorsque la ventilation passive est insuffisante.
5. Lignes de séparation et contrôle des bavures
La ligne de jointure correspond à l'endroit où les sections du moule se rejoignent. Son emplacement influe sur l'aspect, l'étanchéité, les coûts d'ébavurage, le contrôle dimensionnel et la facilité de démoulage.
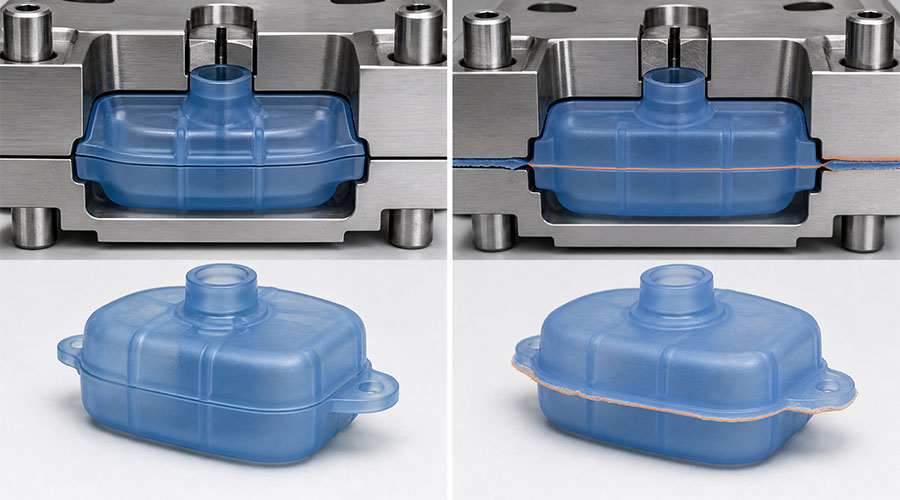
Une bonne stratégie de séparation devrait :
- Suivez les contours naturels ou les transitions géométriques lorsque c'est possible.
- Évitez les surfaces d'étanchéité et les zones esthétiques critiques.
- Assurer un alignement stable du moule.
- Laisser la cavité et le noyau être usinés, polis et entretenus.
- Évitez les zones de haute pression qui rendent le contrôle des éclairs difficile.
Problèmes courants liés au flash
| Symptôme | Cause possible | Direction corrective |
|---|---|---|
| Flash sur un côté | Mauvais alignement du moule ou serrage inégal | Inspectez les guides, l'alignement et l'équilibre du serrage. |
| mince flash au niveau des évents | Profondeur ou pression excessive de l'évent | Optimiser les dimensions de l'évent et les paramètres du processus |
| Clignotement autour d'un bord visible | mauvaise position de la ligne de séparation | Déplacer la ligne ou redessiner la géométrie locale |
| Flash qui s'aggrave avec le temps | Usure, dommages ou contamination | Réparer et entretenir les surfaces d'étanchéité |
Les bavures ne sont pas uniquement un problème de procédé. Elles peuvent provenir de la géométrie du moule, de l'alignement, de la conception des évents, de l'usure des outils, de la contamination ou d'un support de serrage insuffisant.
6. Portes, coureurs et équilibre de remplissage
Le système d'injection détermine la manière dont le silicone atteint chaque cavité. Sa conception influe sur la pression, la quantité de matériau utilisée, le temps de cycle, l'équilibre du remplissage et l'automatisation.
Pour Production LSR, contrôlé systèmes à canaux froids et à vannes Ces systèmes sont souvent privilégiés car ils permettent de maintenir le matériau non polymérisé dans une plage de température contrôlée pendant le chauffage de la cavité pour la polymérisation. Le système approprié dépend du budget d'outillage, du volume de production, du nombre de cavités, du poids des pièces et des exigences de qualité.
Questions à poser
- Les caries peuvent-elles toutes se remplir au même rythme ?
- Le positionnement du portail permet-il d'éviter les marques visibles et les zones d'étanchéité critiques ?
- Le flux d'air va-t-il piéger l'air ou le diriger vers un évent ?
- La vanne assure-t-elle un débit suffisant sans cisaillement ni pression excessifs ?
- Est-il possible d'entretenir le système de roulement et le portail sans interruption de service prolongée ?
- Le volume de production prévu justifie-t-il un système plus automatisé ?
Pour les petites séries ou les travaux de développement, la simplicité et la facilité de modification peuvent primer sur l'efficacité maximale du cycle. En revanche, pour la production en grande série, l'équilibrage des cavités, la commande des vannes, l'automatisation, la répétabilité et la maintenance des outils deviennent des facteurs essentiels.
7. Tolérances de surmoulage et positionnement des inserts
Dans surmoulage en silicone, L'insert doit rester stable pendant que le silicone s'écoule autour de lui. Même un léger déplacement peut entraîner une couverture irrégulière, un substrat exposé, un défaut dimensionnel ou une faible adhérence.
Facteurs critiques de surmoulage
| Facteur | Objectif de conception | Risque en cas de non-contrôle |
|---|---|---|
| Insérer l'emplacement | Positionnement mécanique répétable | Épaisseur de silicone irrégulière ou insert exposé |
| Géométrie d'interface | Verrouillage mécanique le cas échéant | Décollement ou séparation |
| État de surface | Surface de collage propre et compatible | Inhibition de la cicatrisation ou mauvaise adhésion |
| Évent d'interface | Voie d'évacuation d'air dégagée | Bulles et couverture incomplète |
Les contre-dépouilles, les perforations, les nervures et les systèmes d'emboîtement mécaniques peuvent améliorer la rétention lorsque l'adhérence chimique seule est insuffisante. Cependant, ils doivent également être conçus pour faciliter le remplissage et le démoulage.
8. Texture de surface et méthode de démoulage
L'état de surface influe sur l'apparence, le frottement, l'hygiène et le démoulage. Une surface polie miroir peut être préférable pour certaines applications en contact avec les aliments, pour bébés, médicales ou optiques, tandis qu'une texture mate ou obtenue par électroérosion permet d'obtenir un fini cosmétique contrôlé.
La texture doit être prise en compte conjointement avec la dépouille. Une texture plus marquée augmente la résistance mécanique au démoulage et peut nécessiter une dépouille plus importante ou un sens d'ouverture du moule différent.
Les options de démoulage comprennent :
- Retrait manuel pour les prototypes ou la production en petite série.
- Éjection d'air pour les pièces flexibles qui ont tendance à adhérer au noyau.
- Systèmes de dénudage mécanique pour un déblocage automatisé et répétable.
- Noyaux pliables ou amovibles pour les contre-dépouilles nécessaires.
- Démoulage assisté par robot pour les moules multicavités de grand volume.
La meilleure méthode permet de libérer la pièce sans déchirure, déformation permanente, marques de surface ni temps de cycle excessif.
9. Rétrécissement : Prévoir, compenser et mesurer
Le silicone subit des modifications dimensionnelles pendant et après la polymérisation. Le retrait final dépend de la qualité du silicone, de la chimie de polymérisation, de la température, de la pression, de la géométrie de la pièce, des conditions de post-polymérisation et du moment de la mesure.
Une large fourchette approximative de 1%–4% est parfois utilisé lors de la planification préliminaire, tandis que de nombreuses applications LSR générales peuvent se situer autour de 2,0%–3,5%. Certaines qualités de précision et certains procédés optimisés peuvent être plus proches de 1,5%–2,0%. Ces chiffres ne doivent en aucun cas remplacer les données des fournisseurs et les tests réels.
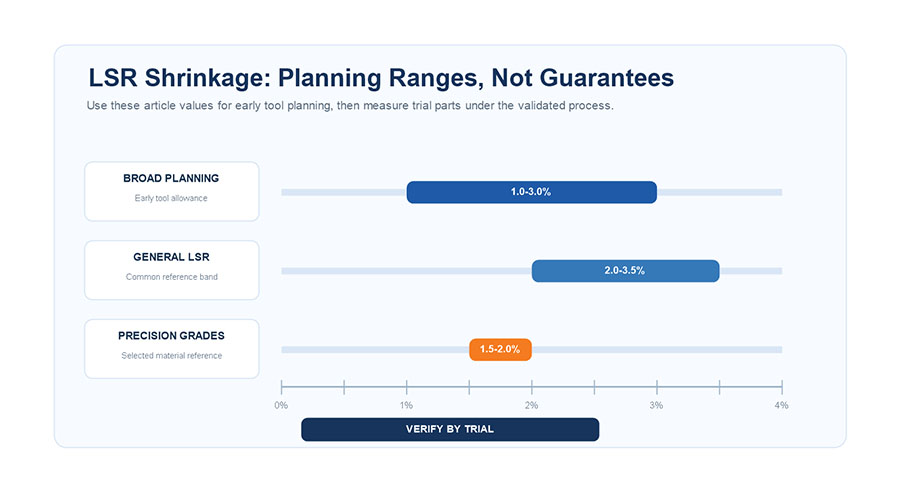
Pourquoi un seul pourcentage de rétrécissement est risqué
Le retrait peut ne pas être parfaitement uniforme dans toutes les directions. Il peut être influencé par :
- Orientation du flux et emplacement de la vanne.
- Régions épaisses et minces.
- Température locale des moisissures.
- Conditions de durcissement et de post-durcissement.
- Inserts qui limitent les mouvements.
- Température de retrait de la pièce et durée de mesure.

Un meilleur processus de rémunération
- Commencez par les données de retrait fournies par le fournisseur de matériaux.
- Appliquer une provision initiale à la conception CAO et à la conception des outils.
- Utilisez la simulation d'écoulement et de polymérisation pour les pièces complexes ou à haut risque.
- Produire des pièces d'essai dans des conditions de processus contrôlées.
- Mesurer les dimensions critiques après la période de conditionnement spécifiée.
- Comparez les résultats réels avec les dimensions nominales CAO.
- Ajuster les dimensions de l'acier ou les conditions de traitement avant la production en série.
Dans la mesure du possible, prévoyez des marges de sécurité pour le réglage de l'acier. Il est généralement plus facile d'enlever de l'acier que d'en remettre après avoir creusé une cavité trop grande.
10. Prototyper et valider avant la production en série

L'analyse et la simulation CAO permettent d'identifier les risques, mais elles ne peuvent pas reproduire intégralement les conditions réelles de moulage. Outillage prototype et essais de tir révéler comment la pièce se remplit, durcit, s'évapore, se libère et rétrécit.
Séquence de validation recommandée
- Étude à court terme : Observez l'ordre de remplissage et repérez les dernières zones à remplir.
- Critique de décompression : Vérifiez la présence de bulles, de brûlures, d'air emprisonné et de détails incomplets.
- Inspection flash : Évaluer les évents, les lignes de séparation, le serrage et la pression.
- Test de démoulage : Recherchez les déchirures, les étirements, les déformations et les dommages superficiels.
- Contrôle dimensionnel : Mesurer le retrait et les tolérances critiques.
- Test de surmoulage : Vérifier la position de l'insert, la couverture, la liaison et les pièges à air de l'interface.
- Exécution pilote : Vérifier le temps de cycle, l'équilibrage des cavités, la répétabilité et la manipulation automatisée.
L'impression 3D moderne permet de réaliser des contrôles d'ajustement, des patrons maîtres et des revues de conception préliminaires. Cependant, un prototype imprimé ne reproduit pas toujours le comportement thermique, la pression, l'état de surface ni le retrait des outillages de production.
Liste de contrôle DFM avant outillage
- [ ] Application du produit et environnement d'exploitation confirmés
- [ ] Qualité, dureté, couleur et système de polymérisation du silicone sélectionnés
- [ ] Exigences de conformité et de test identifiées
- [ ] Définition des dimensions critiques et des tolérances acceptables
- [ ] Épaisseur nominale de la paroi et transitions examinées
- [ ] Les angles de dépouille ont été vérifiés sur toutes les surfaces de dégagement
- [ ] Évaluation de la position de la porte et de la séquence de remplissage
- [ ] Les dernières zones à remplir et les emplacements des évents ont été identifiés.
- [ ] La ligne de séparation doit être maintenue à distance des surfaces critiques autant que possible.
- [ ] Finition et texture de surface adaptées au tirage approprié
- [ ] Méthode de démoulage sélectionnée
- [ ] Inserts positionnés correctement et ventilation de l'interface vérifiée
- [ ] Tolérance de retrait basée sur les données de matériau et de procédé
- [ ] Plan de validation dimensionnelle et d'essai préparé
- [ ] Le volume de production prévu et le plan de maintenance sont confirmés.
Questions fréquemment posées
Quel angle de dépouille doit avoir une pièce en silicone ?
Pour une géométrie polie simple, un angle d'environ 1° à 2° peut servir de point de départ. Les cavités profondes, les surfaces texturées et les conditions de démoulage difficiles peuvent nécessiter un angle de 2° à 5°, voire plus. L'angle final doit être validé en fonction de la profondeur de la pièce, de sa dureté, de sa texture de surface et de la méthode de démoulage.
Quelle est l'épaisseur de paroi recommandée pour les pièces en silicone ?
De nombreux produits courants ont une épaisseur initiale d'environ 2 à 5 mm, mais il n'existe pas de valeur minimale ou maximale universelle. Les membranes, les joints, les couches surmoulées et les pièces structurelles requièrent des valeurs différentes. L'uniformité et la progressivité des transitions sont souvent plus importantes que le choix d'une valeur fixe.
Où doivent être situés les évents de moisissure ?
Prévoyez des évents aux endroits où le remplissage devrait se faire en dernier, aux points hauts, aux poches d'air emprisonnées, aux extrémités des nervures et à des endroits éloignés de la vanne. La simulation d'écoulement et les essais de remplissage partiel peuvent confirmer l'emplacement réel des poches d'air.
De combien le LSR rétrécit-il ?
Une première estimation générale pourrait se situer entre 1% et 4%, la plupart des matériaux LSR courants présentant des valeurs autour de 2,0% à 3,5%. Le retrait réel doit être déterminé en fonction du matériau, du procédé de polymérisation, de la géométrie, des conditions de post-polymérisation et d'essais de mesures.
La simulation peut-elle remplacer les essais de moulage ?
Non. La simulation est précieuse pour comparer les conceptions et prédire les risques d'écoulement ou de retrait, mais des essais physiques restent nécessaires pour vérifier les dimensions, les bavures, la ventilation, la qualité de surface et le comportement au démoulage.
Conclusion
La réussite de la conception d'un moule en silicone repose sur la gestion du système dans son ensemble, et non sur l'optimisation isolée d'un seul élément. Les angles de dépouille doivent être compatibles avec la texture de surface et la méthode de démoulage. L'épaisseur des parois doit permettre un remplissage optimal et une polymérisation uniforme. Les évents doivent évacuer l'air sans générer de bavures excessives. Le retrait doit être anticipé, compensé et mesuré dans les conditions réelles de production.
Lorsque ces décisions sont prises tôt et vérifiées par le biais d'une analyse DFM et d'un moulage d'essai, les fabricants peuvent réduire les modifications d'outillage, les rebuts, l'instabilité du cycle et les problèmes de qualité.
Prêt à valider votre produit en silicone avant l'outillage ?
Envoyez vos fichiers 3D, vos exigences en matière de matériaux, le volume de production prévu et les dimensions critiques à Ry Silicone pour un Avis DFM sur les moules en silicone personnalisés.