Choisir entre HCR vs LSR Il ne s'agit pas d'une simple décision relative aux matériaux. Elle détermine le processus de moulage, l'architecture de l'outillage, la main-d'œuvre, la méthode de contrôle des bavures et la rentabilité des volumes futurs.
Les conseils génériques se résument souvent à “ HCR est moins cher ” et “ LSR est plus précis ”. C'est une vision trop superficielle pour une décision de production. Un outil HCR bon marché peut vite devenir onéreux si chaque pièce nécessite un ébarbage. À l'inverse, un outil LSR peut être surdimensionné pour un produit simple dont le volume de production ne justifiera jamais son automatisation.
Optez pour la HCR pour les géométries simples, les volumes faibles ou variables, l'extrusion et les projets où la réduction des coûts d'outillage est essentielle. Choisissez la LSR pour les parois fines, les petits détails, la production automatisée multi-empreintes, le dosage précis et le surmoulage intégré. Le choix final doit être validé en fonction de la nuance exacte, de la tolérance, du système de polymérisation et de la demande annuelle.
Résumé exécutif
- Le moulage par compression à chaud (HCR) offre généralement une plus grande flexibilité de processus et un point d'entrée d'outillage plus bas, mais les pièces moulées par compression nécessitent souvent plus de main-d'œuvre, de bavures et de finitions secondaires.
- Le procédé LSR nécessite un équipement de dosage spécialisé et une construction de moule plus précise, mais son système fermé à deux composants est mieux adapté à une production automatisée et répétable.
- Ne vous basez pas uniquement sur le prix des matériaux. Comparez le coût total en tenant compte de l'outillage, des cavités, du temps de cycle, de l'ébavurage, des rebuts, du contrôle qualité, de la post-cuisson et du volume annuel prévu.
Comparaison HCR vs LSR
| facteur de décision | HCR | LSR |
|---|---|---|
| Forme de matériau non durci | Composé solide ou gélatineux | Liquide bicomposant pompable |
| Systèmes de guérison courants | Peroxyde ou platine | Habituellement, l'ajout de platine guérit |
| Processus communs | Compression, transfert, injection de gomme, extrusion, calandrage | Moulage par injection de liquide (LIM), revêtement, surmoulage |
| manutention des matériaux | Découpés, pesés, broyés ou préformés ; manutention plus ouverte | Pompé, dosé, mélangé et injecté à travers un système fermé |
| coût d'entrée de l'outillage | Généralement plus bas pour l'outillage de compression | Généralement plus élevé en raison des exigences de précision, de contrôle, de ventilation et de refroidissement des canaux froids |
| Potentiel d'automatisation | Compression faible à moyenne ; plus élevée avec injection d’HCR | Haut |
| Géométrie | Idéal pour les pièces moulées simples ou de grande taille et les profils continus | Idéal pour les parois fines, les détails précis, les petites pièces et les circuits d'écoulement complexes. |
| Flash et découpage | Plus probable avec le moulage par compression | Peut être très faible avec un outil bien conçu et un processus stable |
| Volume ajusté | Prototype, production en faible ou moyenne série, ou demande variable | Volume moyen à élevé avec une demande stable |
| Surmoulage | Possible, mais moins fréquent dans les cellules entièrement automatisées | Courant pour les assemblages en plastique, en métal et multicomposants |
| Post-cuisson | Dépend de la qualité et de l'application ; courant pour certains systèmes durcis au peroxyde | Dépend de la qualité et de l'application ; n'est pas éliminé par le mot “ platine ” |
| Risque principal lié aux coûts | Main-d'œuvre, variation des coûts, ébarbage et opérations secondaires | Outillage, équipement, configuration des processus et capacité sous-utilisée |
Ce tableau décrit les procédés de fabrication courants, et non un classement universel des propriétés. Le HCR peut être moulé par injection. Le LSR peut être utilisé hors moulage par injection. La faisabilité de ces alternatives dépend du dessin de la pièce et du système de production.
Quelle est la principale différence entre HCR et LSR ?
La principale différence réside dans leur consistance avant durcissement et dans l'équipement nécessaire à leur transformation.
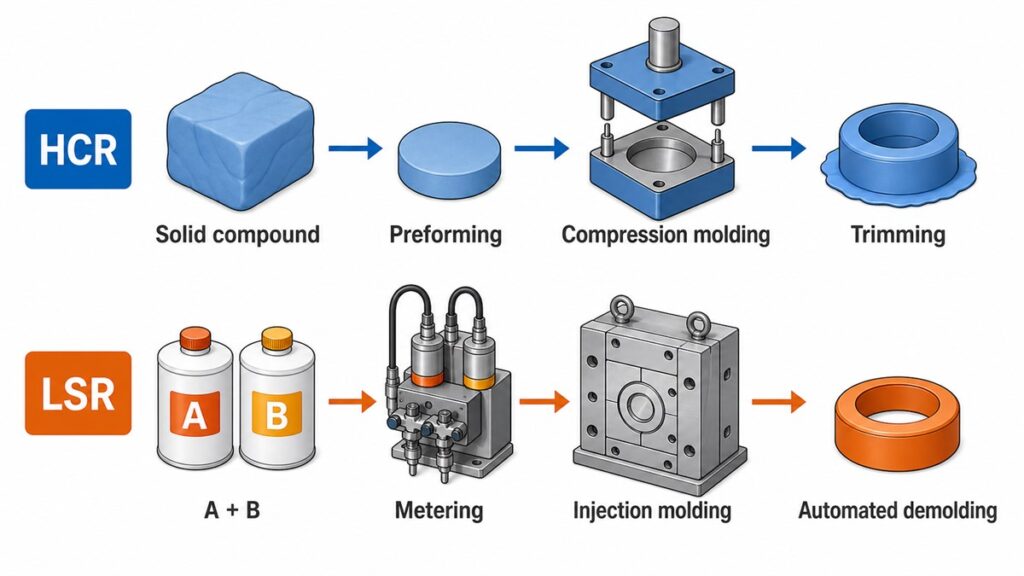
Le caoutchouc haute consistance est un composé de silicone solide, semblable à de la pâte. En usine, on peut y incorporer des pigments ou des additifs, le doser, le placer dans un moule à compression chauffé ou l'acheminer vers des équipements de transfert, d'injection, d'extrusion ou de calandrage.
Caoutchouc de silicone liquide (LSR) Le LSR est généralement fourni en deux composants. Les composants A et B sont pompés dans un rapport précis, mélangés, puis injectés dans un moule chauffé. Sa pompabilité et le dosage précis des composants A et B permettent de distinguer le LSR du HCR, matériau plus visqueux, en production.
Une fois guéris, les deux sont élastomères de silicone. Leur résistance à la traction, leur résistance au déchirement, leur allongement, leur dureté, leur déformation rémanente à la compression, leurs propriétés optiques et leur statut réglementaire dépendent de leur formulation spécifique. L'appellation “ LSR ” n'est pas automatiquement synonyme de matériau plus souple, plus sûr ou mécaniquement supérieur. L'appellation “ HCR ” n'est pas automatiquement synonyme de matériau plus résistant. Comparez les valeurs TDS des fournisseurs pour les qualités candidates, obtenues selon les mêmes méthodes d'essai.
Quand faut-il choisir HCR plutôt que LSR ?
Choisissez HCR lorsque la pièce et l'analyse de rentabilité bénéficient davantage d'une flexibilité des processus que d'une automatisation maximale.
Volume de production inférieur ou incertain
L'outillage de compression est généralement plus simple qu'un outil LSR multicavités avec système à canaux froids. Ce coût initial plus faible est important lorsque la demande est incertaine, que la conception est encore en évolution ou que le programme ne nécessite que des lots périodiques.
L'erreur fréquente consiste à comparer les devis d'outillage sans tenir compte du nombre de pièces prévues. Un outillage moins cher peut engendrer un coût total plus élevé si le chargement, le démoulage, l'ébavurage et le contrôle manuels sont nécessaires à chaque cycle. L'usinage à froid (HCR) ne conserve son avantage concurrentiel que si les exigences géométriques et de qualité n'entraînent pas de surproduction.
Géométrie moulée simple ou grande
Moulage par compression HCR Convient parfaitement aux pièces tolérant une ligne de joint visible, une ventilation simple et un ébavurage partiel. pièces industrielles en silicone, y compris les joints et les claviers, correspondent souvent à ce trajet.
Le moulage par compression remplit un moule ouvert à partir d'une charge prédéfinie. Le positionnement précis de cette charge est donc crucial. Un dosage ou un positionnement incorrect de la charge entraîne des variations de la distance d'écoulement dans la cavité. Au fil des cycles, cela peut se traduire par des bavures irrégulières, un remplissage incomplet, des lignes de soudure ou des bulles d'air.
Profilés extrudés, tubes, cordons et feuilles
Le procédé HCR est la voie pratique pour l'extrusion et le calandrage en continu. Les tubes, tuyaux, cordons, joints de four, profilés, isolations de câbles et feuilles de silicone ne sont pas des applications naturelles du moulage par injection LSR. Elkem classe l'extrusion et le calandrage parmi les procédés de transformation HCR standard (Elkem).
Cette limite est souvent négligée car les acheteurs ne comparent que les “ matériaux en silicone ”. Le processus de fabrication, tel que défini pour le produit recherché, peut déjà être choisi avant même que la dureté, la couleur ou la chimie de polymérisation ne soient abordées.
Flexibilité du système de formulation et de durcissement
Le procédé HCR est disponible avec des systèmes de polymérisation au peroxyde et au platine. Cela offre aux ingénieurs davantage d'options de formulation et de traitement, mais engendre également un travail de spécification plus important.
Selon la qualité et l'utilisation finale, les HCR polymérisées au peroxyde peuvent nécessiter une post-polymérisation pour réduire les sous-produits volatils, les odeurs ou les substances extractibles. Les HCR polymérisées au platine évitent certains sous-produits du peroxyde, mais nécessitent un contrôle de la contamination car le soufre, les amines, les composés organostanniques et certains adhésifs ou pigments peuvent inhiber la polymérisation.
N’inscrivez pas “ polymérisation au platine ” sur un dessin et ne pensez pas que la question de la conformité est réglée. La chimie de polymérisation ne représente qu’une partie de la définition du matériau et du procédé.

Quand faut-il choisir LSR plutôt que HCR ?
Choisissez LSR lorsque la géométrie, la répétabilité et l'échelle de production justifient un traitement dédié. moulage par injection de silicone.
Parois minces et détails raffinés
Le LSR s'écoule plus facilement à travers les sections étroites et les petites ouvertures que le HCR, de consistance gommeuse. Ceci permet la réalisation de membranes fines, de petits joints d'étanchéité, de textures détaillées, de microcomposants et de cavités complexes.
Cette fluidité engendre également des contraintes d'outillage. Les bavures de moulage (LSR) se manifestent par de petits interstices au niveau des lignes de joint, des inserts, des interfaces d'éjection et des obturateurs. La maîtrise des bavures dépend donc de la précision du moule, du comportement des brides, de la profondeur des évents, de la viscosité du matériau et de la pression de process. Un modèle CAO complexe ne suffit pas ; l'outillage doit contrôler précisément les zones d'écoulement du liquide.
Volume stable moyen à élevé
Un système de dosage et de mélange fermé réduit les variations de charge manuelles. Les outils multi-empreintes, le démoulage automatique, les robots et l'inspection en ligne permettent de réduire le temps de main-d'œuvre par pièce lorsque le volume est suffisamment élevé.
En production, l'avantage principal du LSR réside dans la répétabilité du dosage, l'automatisation, la réduction des opérations secondaires et la possibilité de remplir les cavités une à une. En contrepartie, le coût initial des équipements et de l'outillage est plus élevé.
L'erreur fréquente consiste à croire que l'automatisation génère des économies quel que soit le volume de production. Ce n'est pas le cas. Si un programme ne traite que quelques petits lots par an, les coûts de validation, de configuration, de purge, de maintenance préventive et d'immobilisation des outils peuvent représenter la majeure partie du prix unitaire.
Surmoulage et intégration de pièces
Le LSR est souvent la solution la plus résistante lorsqu'il s'agit de mouler du silicone sur un insert thermoplastique ou métallique. Il permet également la fabrication de pièces en deux étapes, éliminant ainsi les étapes d'assemblage distinctes.
Le procédé n'est pas automatique. L'équipe doit déterminer si la rétention est assurée par adhésion chimique, primaire, LSR auto-adhésif ou verrouillage mécanique. Le matériau de l'insert, la contamination de surface, la température du moule, la dilatation thermique et la géométrie du contre-dépouille influent tous sur le résultat.
Les équipes sous-estiment souvent ce risque car un échantillon prélevé manuellement avec succès peut sembler parfaitement collé. Des flexions répétées, la stérilisation, le vieillissement thermique ou l'exposition à des fluides peuvent révéler ultérieurement des interfaces fragiles. Les tests de collage doivent refléter la direction réelle de la charge et l'environnement d'utilisation.
Manutention de matériaux plus propres
Le LSR est pompé depuis des conteneurs scellés vers un système de mélange fermé. Cela réduit les manipulations à l'air libre et favorise une production plus propre.
Cela ne garantit pas la propreté ni la conformité intrinsèque de la pièce finie. Le démoulage, l'entretien des outils, le démoulage, la post-cuisson, le lavage, l'inspection et l'emballage restent des facteurs de contamination. Pour les produits médicaux ou destinés au contact alimentaire, la maîtrise des procédés et la conformité de la pièce finie sont plus importantes que la désignation du matériau.
Le LSR est-il toujours plus précis que le HCR ?
Non. Le LSR offre généralement une meilleure répétabilité pour les petites pièces moulées complexes produites en grande série, mais la tolérance réalisable dépend des dimensions exactes et du processus.
Le silicone est un élastomère. Ses dimensions varient en fonction du retrait de polymérisation, de la post-polymérisation, de la température, de la force de mesure, de la durée de stockage et du passage de l'élément à travers une ligne de joint. Une tolérance réaliste pour une interface avec un insert en acier peut s'avérer irréaliste pour une paroi souple autoportante.
Utiliser ISO 3302-1 Pour définir les tolérances dimensionnelles des pièces en caoutchouc moulé, examinez individuellement les dimensions critiques lors de l'analyse de fabrication (DFM). Le dessin doit identifier :
- Quelles dimensions influent sur l'étanchéité, l'assemblage ou le fonctionnement ?
- La méthode de mesure et le temps de conditionnement
- Que les dimensions soient mesurées avant ou après post-cuisson
- Stratégie de référence pour une partie flexible
- Emplacement autorisé pour les bavures, les décalages, les traces de porte et la ligne de séparation
L'erreur fréquente consiste à appliquer les tolérances des pièces en plastique à toutes les dimensions des pièces en silicone. Cela engendre des corrections d'outillage inutiles et des rejets lors du contrôle qualité sans pour autant améliorer la fonctionnalité.
Comment les taux de compression élevée (HCR) et de réduction du taux de compression faible (LSR) affectent-ils l'outillage et le
Le HCR réduit généralement le coût initial d'outillage. Le LSR peut réduire les coûts récurrents de main-d'œuvre et d'opérations secondaires. Aucune de ces affirmations n'est suffisante à elle seule.
| Élément de coût | Comportement des coûts HCR | Comportement des coûts LSR |
|---|---|---|
| Construction de moules | Plus simple pour les outils de compression de base | Une précision accrue est essentielle ; le contrôle du canal d'alimentation, de la vanne, de l'évent et de la température est crucial. |
| Préparation du matériel | Le pesage, la découpe, le fraisage ou le préformage peuvent nécessiter davantage de main-d'œuvre. | Pompage et mélange automatisés A/B |
| Travail cyclique | Le chargement et le démoulage manuels sont courants | Les cycles automatisés sont pratiques |
| Suppression du flash | Il s'agit souvent d'une opération récurrente. | Diminuer lorsque l'outillage et les paramètres sont stables |
| Risque de rebut | Dommages liés au positionnement de la charge, à la contamination, à l'air emprisonné et au découpage | Erreur de dosage, inhibition de polymérisation, bavures, remplissage incomplet et pertes au démarrage |
| Inspection | Une plus grande variation dépendante de l'opérateur pourrait nécessiter une attention particulière. | La répétabilité permet une inspection automatisée ou par cavité. |
| Entretien | Outil plus simple, mais l'usure de la ligne de séparation modifie toujours le bavure | Les canaux d'alimentation, les joints, les vannes, les évents et le système de dosage nécessitent un entretien rigoureux. |
| Risque de capacité | On peut ajouter progressivement plus de main-d'œuvre | Le matériel dédié devient coûteux lorsque son utilisation est faible. |
Demandez des devis pour des volumes annuels réalistes, et non pour une seule quantité commandée. Le devis doit détailler l'outillage, les matériaux, le moulage, la post-cuisson, l'ébavurage, le contrôle qualité, l'emballage et toute opération de chargement d'inserts. Cela permet d'identifier les variations de coûts en fonction du volume.

Les normes HCR et LSR déterminent-elles la conformité des matériaux en contact avec les aliments ou la conformité médicale ?
Ni HCR ni LSR ne sont conformes de par leur dénomination. La conformité est liée à une nuance de matériau, une formulation, un procédé de fabrication, un champ d'application des tests et une utilisation prévue définis.
Pour les articles en caoutchouc à usage répété en contact avec des aliments, la norme 21 CFR 177.2600 traite des substances autorisées et des conditions d'extraction. Elle inclut les polymères de base en silicone, mais cela ne signifie pas que chaque pièce en silicone est automatiquement conforme (eCFR 21 CFR 177.2600).
Pour un projet impliquant un contact alimentaire, vérifiez :
- Qualité exacte du fournisseur et formulation de couleur
- Marché applicable : FDA 21 CFR 177.2600, LFGB/BfR ou autre juridiction
- Étendue des essais sur les pièces finies et les simulants alimentaires
- Conditions de guérison et de post-guérison
- Traçabilité du lot de matières premières au lot fini
- La question de savoir si les pigments, les additifs, les apprêts et les matériaux d'insertion sont inclus dans les preuves
Pour les dispositifs médicaux, “silicone de qualité médicale” » est également incomplet. Évaluation de la biocompatibilité, La compatibilité avec la stérilisation, les substances extractibles et lixiviables, la propreté, l'emballage et la validation du processus dépendent du type de contact et de la classification des risques de l'appareil.
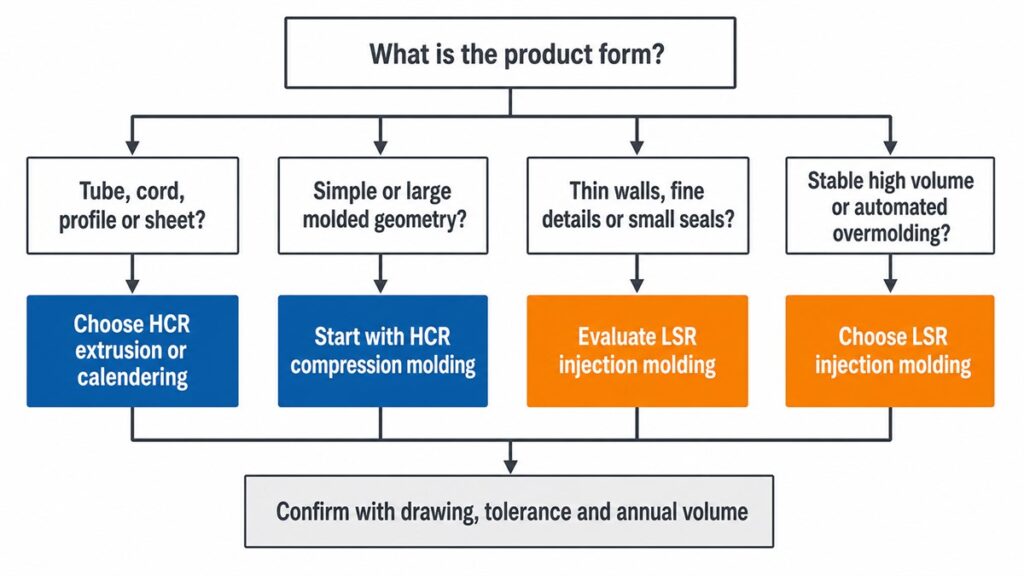
HCR vs LSR : une matrice de sélection pratique
| État du projet | Itinéraire de départ préféré | Raison |
|---|---|---|
| Prototype ou demande incertaine | Moulage par compression HCR | Réduction des coûts d'outillage et facilité de modification des conceptions |
| Pièce moulée simple avec des finitions tolérantes | Moulage par compression HCR | L'automatisation pourrait ne pas rentabiliser son coût. |
| Tube, cordon, profilé ou feuille | extrusion ou calandrage HCR | Le processus continu correspond à la forme du produit |
| Grand composant moulé simple | Moulage par compression HCR | Remplissage pratique des cavités et complexité réduite des outils |
| Petits joints ou membranes minces | moulage par injection LSR | Le comportement de l'écoulement permet de prendre en charge les détails fins et les sections minces. |
| Volume annuel élevé et stable | moulage par injection LSR | L'automatisation multicavité peut réduire la main-d'œuvre par pièce |
| surmoulage en plastique ou en métal | moulage par injection LSR | Meilleure adaptation aux stratégies d'insertion et de collage automatisées |
| très faible besoin en flash | LSR, après examen de faisabilité de l'outil | L'outillage de précision peut réduire les retouches secondaires |
| Formule spéciale durcie au peroxyde | HCR | Flexibilité accrue du système de vulcanisation et du composé |
| Usage alimentaire ou médical réglementé | Soit après validation du grade et du processus | La conformité n'est pas déterminée uniquement par le HCR ou le LSR. |
Quelles informations sont nécessaires avant de demander un devis ?
Un fournisseur ne peut pas déterminer avec certitude le HCR ou le LSR à partir d'une photo de produit. Veuillez envoyer les informations suivantes :
- Dessin 2D avec dimensions critiques, classes de tolérance et zones cosmétiques
- Modèle 3D au format STEP
- Volume annuel, quantité commandée et durée de vie prévue du programme
- Cibles de dureté, de couleur, de transparence et de propriétés mécaniques
- Température de fonctionnement, exposition aux fluides, compression et cycles de service prévus
- Exigences de conformité aux matériaux en contact avec les aliments, aux dispositifs médicaux, à la directive RoHS, à la réglementation REACH ou à d'autres normes
- Limites de post-cuisson, d'odeur, d'extractibles et de propreté
- Insérer les exigences relatives aux matériaux et à l'assemblage des pièces surmoulées
- Exigences en matière d'emballage, d'inspection et de traçabilité
Le choix est simple. Privilégiez la HCR lorsque le projet est axé sur un faible investissement en outillage, une géométrie simple, un processus continu ou une grande flexibilité de fabrication. Optez pour la LSR lorsque le projet est axé sur une géométrie précise, une manipulation aisée, une répétabilité automatisée et des économies d'échelle.
Le choix final doit se fonder sur un plan réel et des prévisions de volume. Sans ces deux éléments, la comparaison entre “ HCR ” et « LSR » reste superficielle, car la décision finale porte sur un système de production.