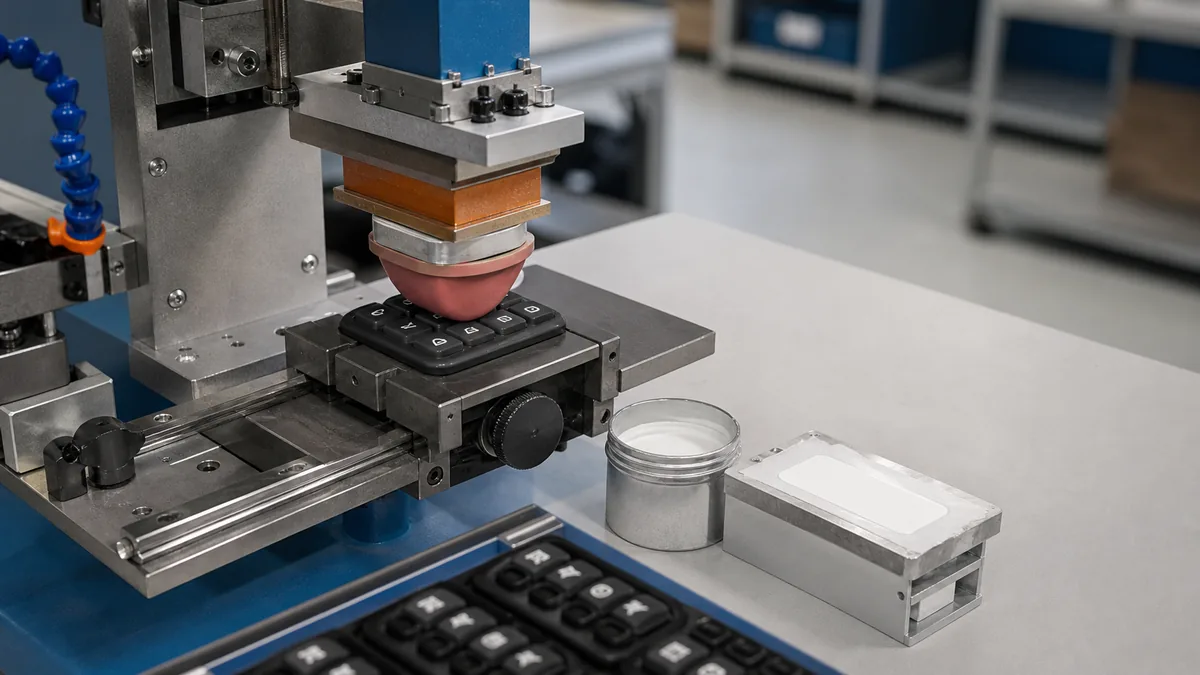
La plupart des problèmes d'impression sur silicone ne proviennent pas de la presse. Ils surviennent lorsqu'un client envoie un visuel approuvé pour une pièce en ABS ou PP en supposant que le même processus de décoration s'applique. Or, ce n'est pas le cas. Pour imprimer sur silicone, il faut une encre qui se réticule avec le substrat, une surface propre ou activée, et une étape de polymérisation suffisamment longue pour que l'encre ait fini de réagir.
Le défaut est rarement visible sur le premier article. L'échantillon est validé, la commande est passée et l'impression semble correcte à la sortie du four. Ce qui apparaît huit à douze semaines plus tard, ce sont des dérives : soulèvement des bords sur les rayons, ternissement des couleurs après les passages au lave-vaisselle, craquelures des logos aux endroits où la pièce est étirée. À ce stade, l'outillage, le visuel et le prix sont déjà définitifs.
Voici comment nous définissons les limites de notre propre ligne et où se situent précisément les points de contrôle.
Résumé exécutif
- Seules les encres silicones à deux composants (catalysées au platine ou au peroxyde) forment une liaison durable sur le silicone durci ; les encres à solvant, UV et sérigraphies standard restent en surface et se détachent.
- La préparation de la surface n'est pas facultative : les résidus de démoulage et les bavures de siloxane de faible poids moléculaire sont les deux causes les plus fréquentes de “ bonne encre, mauvaise adhérence ”.”
- La durabilité de l'impression se décide au four, pas à la presse : une encre insuffisamment cuite reste collante, attire la poussière et échoue au test de quadrillage des semaines après l'expédition.
Pourquoi les encres standard n'adhèrent-elles pas au silicone ?
L'énergie de surface du silicone est trop faible pour que l'encre puisse le mouiller. Le caoutchouc de silicone vulcanisé présente une énergie de surface d'environ 20 à 24 mN/m. Les encres à base de solvant et les encres UV sont formulées pour mouiller les substrats. 38–44 dyne La gamme. Les perles d'encre se trouvent au-dessus et ne tiennent que par une adhérence mécanique — qu'une partie flexible détruit dès le premier étirement ou pliage.
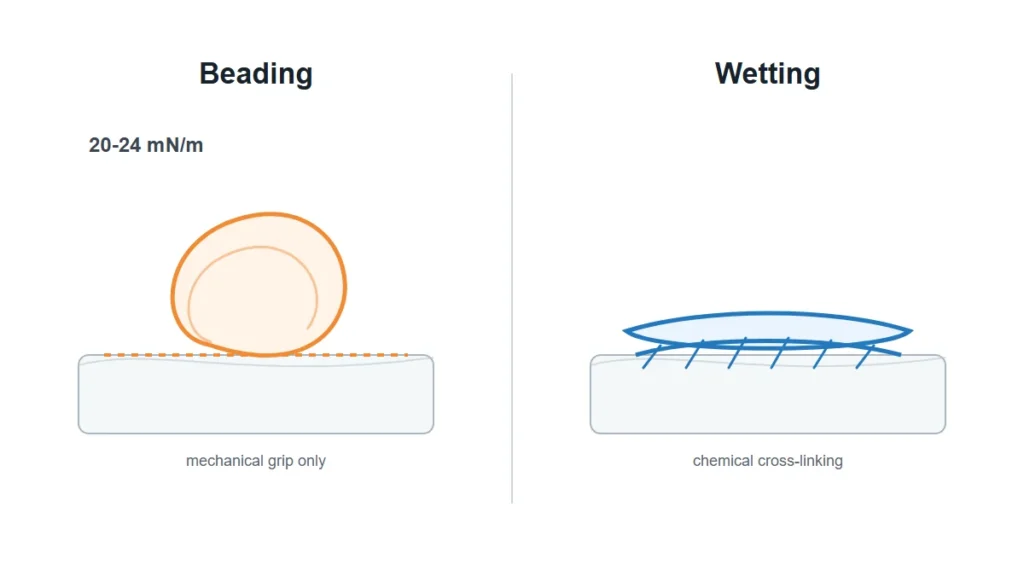
Les encres silicones bi-composantes (les systèmes de type SE et SI, couramment utilisés par les décorateurs) résolvent ce problème par voie chimique. L'encre est un polymère de silicone pigmenté ; le catalyseur induit une réticulation à la surface du substrat lors du durcissement à chaud. La liaison est covalente, et non adhésive. C'est pourquoi la règle du secteur est la suivante : rien n'adhère au silicone, sauf le silicone.
Il existe une seconde raison pour laquelle les ingénieurs sous-estiment ce phénomène. L'adhérence de l'encre est généralement considérée comme un problème de ligne de décoration et est donc spécifiée après la conception de la pièce. Or, le système de polymérisation de la pièce elle-même (LSR à polymérisation platine ou HCR à polymérisation peroxyde) modifie l'aspect de la surface à l'impression. Les pièces polymérisées au peroxyde présentent des sous-produits de polymérisation ; celles polymérisées au platine, des inhibiteurs provenant de sites non polymérisés. Il ne s'agit pas d'un défaut, mais les deux modifient le comportement de l'encre. Pour en savoir plus sur la formulation des encres pour ces substrats, consultez [référence manquante]. formulations d'encres d'impression à base de silicone.
Quelle préparation de surface modifie réellement l'adhérence ?
Dans la plupart des cas, le nettoyage modifie davantage le revêtement que l'activation. La séquence complète (lavage au solvant, post-cuisson, activation et sélection de l'apprêt) est décrite dans [référence manquante]. prétraitement de surface du silicone.
Agents de démoulage et résidus de démoulage
Les pièces démoulées avec un agent de démoulage présentent un film de transfert impénétrable à l'encre. Un nettoyage à l'alcool isopropylique ou à l'alcool élimine les traces de manipulation, mais pas l'agent de démoulage à base de silicone. Si la pièce a été fabriquée avec un agent de démoulage, l'étape de décoration nécessite un lavage au solvant et un séchage complet avant l'impression ; cette étape doit être intégrée au routage et non laissée à la discrétion de l'opérateur.
Post-cuisson et purge d'huile
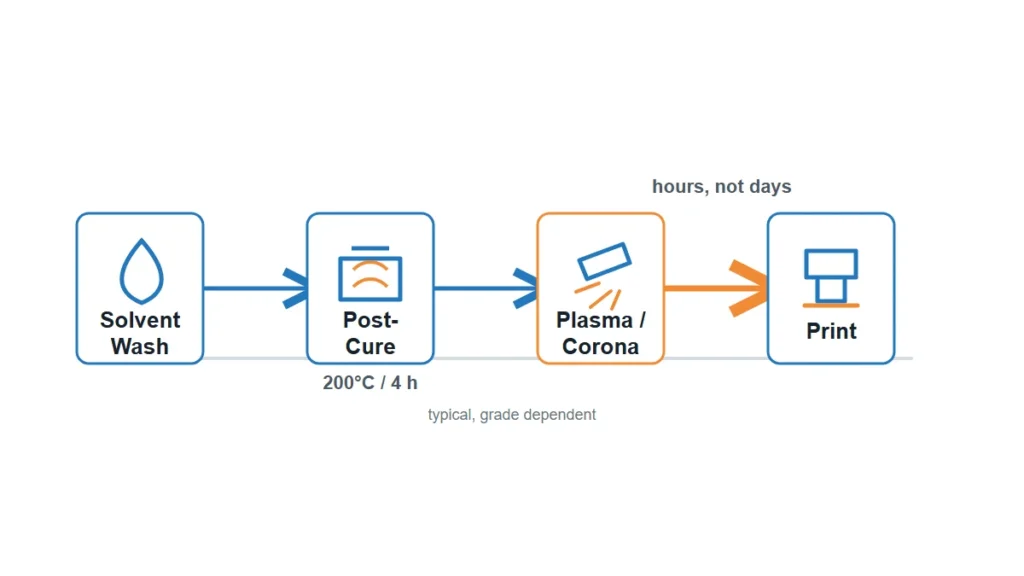
Le siloxane de faible masse moléculaire non polymérisé migre progressivement vers la surface. Si l'impression est réalisée sur une pièce présentant ce phénomène, l'encre polymérise sur une couche encore mobile. La post-polymérisation (généralement à 200 °C pendant 4 heures, selon la qualité et l'épaisseur du matériau) permet d'éliminer ces composés volatils. Pour les pièces destinées au contact alimentaire et les pièces médicales, la post-polymérisation est obligatoire ; pour les pièces industrielles, elle est souvent omise afin de gagner du temps de cuisson, ce qui engendre insidieusement des problèmes d'adhérence.
Activation par plasma ou corona
Activation Ce procédé augmente l'énergie de surface, ce qui permet à l'encre de se mouiller uniformément. Il est efficace, mais son effet est temporaire : il s'estompe en quelques heures, voire quelques minutes sur les surfaces fines. Si les pièces traitées restent une nuit dans un bac avant l'impression, le traitement est inutile. L'ordre d'application est plus important que le traitement lui-même.
Amorces
L'application d'un primaire crée une couche d'adhérence là où l'activation est difficilement envisageable : cavités profondes, géométries complexes, assemblages de substrats mixtes. En contrepartie, une étape de séchage supplémentaire est nécessaire, ainsi qu'une variable de plus à maîtriser en production de masse.
Quelle méthode d'impression convient à la géométrie de la pièce ?
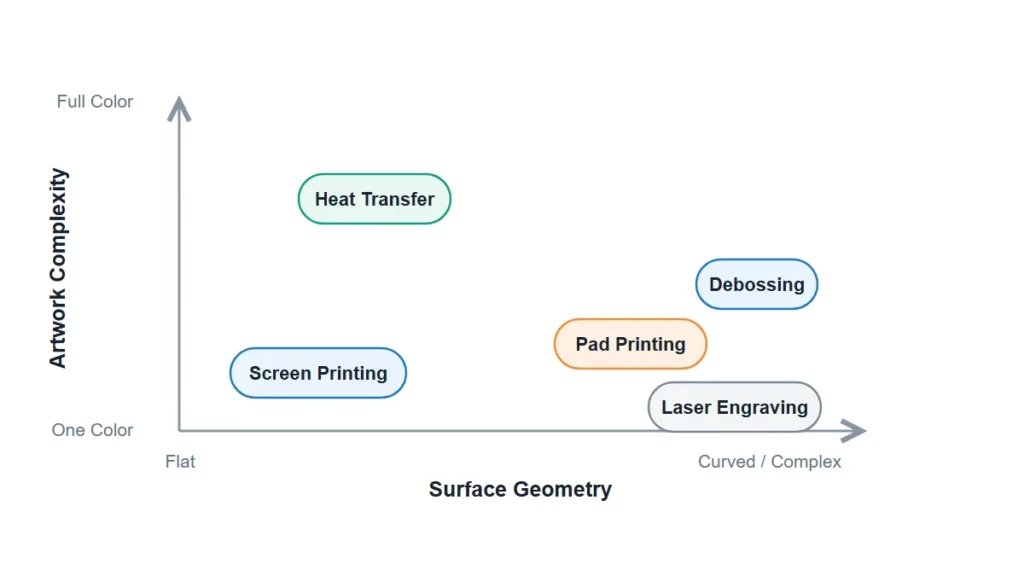
Le choix de la méthode est déterminé par la géométrie et les détails de l'œuvre, et non par une préférence.
| Méthode | Meilleure adaptation | Limite de détail | Couleurs | Contrainte principale |
|---|---|---|---|---|
| Tampographie | Surfaces courbes, en retrait, irrégulières ; petits logos sur les claviers, les capuchons, les bracelets | Les plaques gravées au laser à une profondeur de 35 à 50 µm offrent une opacité optimale sans projection d'encre. | Un par passage ; possibilité de passage mouillé sur mouillé | L'encre silicone a tendance à adhérer au tampon ; un nettoyage fréquent du tampon est nécessaire. |
| Impression d'écran | Surfaces planes ou légèrement incurvées ; blocs solides de grande taille, tapis, feuilles | Moyen — le nombre de mailles détermine l'épaisseur du film | Un par laissez-passer, sous réserve d'inscription | Les dépôts épais se fissurent lorsqu'on les étire ; le choix du maillage privilégie la couverture à la flexibilité. |
| Transfert thermique / transfert de silicone | Illustrations en couleur, dégradés, logos multicolores | Haut | Couleur intégrale en une seule application | Coût unitaire plus élevé ; le film et l’outillage de presse allongent le délai de livraison |
| Gravure au laser | Marques permanentes, numéros de série, codes de date | Très bien | Aucun — contraste tonal uniquement | Incolore ; le contraste dépend de la concentration en pigments du composé de base. |
| Débossage / moulé | Des logos qui doivent survivre entièrement à l'impression | Gros calibre — tirage et rayon limités | Aucun | Blocage au niveau de l'outillage ; aucune modification du visuel après la découpe du moule |
Pour plus de détails sur les processus les plus courants, voir tampographie, sérigraphie silicone et impression par transfert de silicone. Pour un marquage permanent sans encre, voir gravure laser sur silicone.
Un point essentiel à souligner : si l’impression se trouve sur une surface soumise à des mouvements répétés (pli de bavoir, bracelet, clavier numérique), un marquage moulé ou en creux est plus durable qu’une impression. Nous le recommandons même s’il supprime un liseré décoratif de la citation.
Comment mélanger et faire sécher l'encre silicone sans dérive ?
L'encre silicone bi-composante est mélangée directement sur la presse, généralement avec environ 100 % de catalyseur TP3T par rapport au poids de l'encre. Du diluant est ajouté pour atteindre la viscosité d'impression souhaitée, qui varie de 100 % à 700 % TP3T selon la couleur et la méthode. C'est dans cette plage de concentrations que les variations d'un lot à l'autre apparaissent. Un opérateur qui ajuste le diluant à l'œil nu pour corriger un problème de racle modifie également l'épaisseur du film, son opacité et son comportement de polymérisation.
Une fois catalysée, l'encre a une durée de vie en pot. L'encre restante dans le godet après ce stade s'imprime toujours et reste correcte visuellement, mais elle durcit moins bien. C'est la cause la plus fréquente d'impressions qui passent l'inspection visuelle mais échouent au test au ruban adhésif une semaine plus tard.
Le durcissement est dû à la chaleur et non au séchage à l'air. La plage de températures typique des fours se situe entre 135 et 200 °C environ, le temps de maintien étant adapté à la masse de la pièce et à la densité du substrat. Les pièces à parois épaisses ou fortement chargées absorbent la chaleur lentement ; la surface de l'encre atteint la température souhaitée bien avant que la liaison ne soit complète.
| Point de contrôle | Que faut-il corriger dans la feuille de processus ? | Que se passe-t-il s'il dérive ? |
|---|---|---|
| Rapport de catalyseur | Pesé, non évalué à l'œil nu ; enregistré par lot | L'encre sous-catalysée reste molle et s'use par abrasion. |
| % plus fin | Plage de couleurs verrouillée par couleur et par méthode | L'épaisseur et l'opacité du film varient d'un changement à l'autre. |
| Durée de vie du pot | Encriers horodatés, règle de mise au rebut | Les impressions semblent correctes, mais l'adhérence laisse à désirer par la suite. |
| Température du four / temps de maintien | Vérifié avec une sonde sur la pièce, et non sur la consigne du four | Durcissement superficiel uniquement ; la liaison n'est jamais complète. |
| Refroidissement et empilage | Refroidissement complet avant le nid. | Blocage, transfert d'impression, levage de bord |
Pourquoi l'impression présente-t-elle des défauts des semaines après l'expédition, et non dès le premier article ?
Parce que les mécanismes qui détruisent les empreintes sur le silicone sont cumulatifs, et que l'inspection du premier article n'est qu'un instantané.
Trois schémas expliquent la majeure partie de ce qui nous revient :
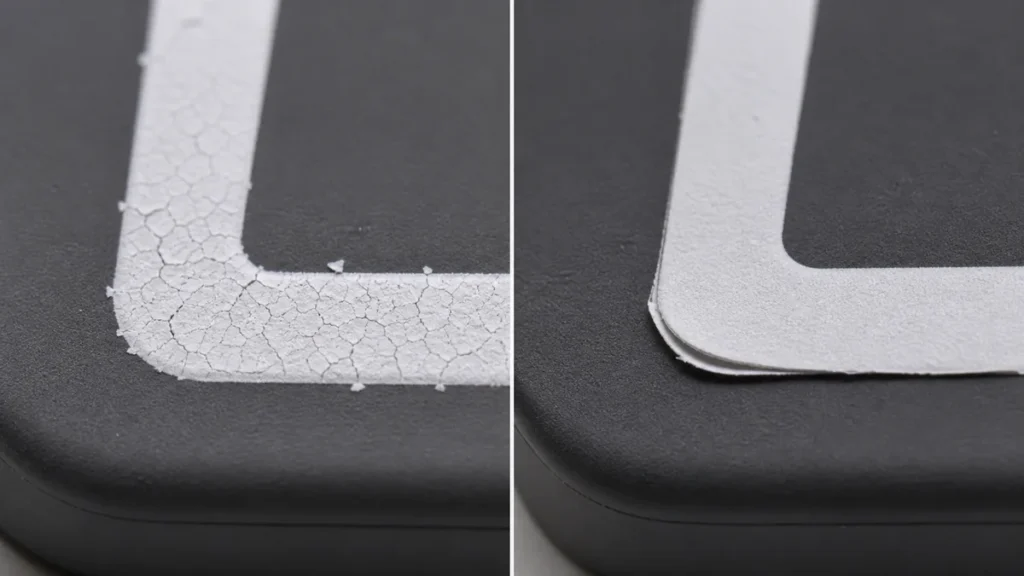
L'huile bave sous l'encre. Les siloxanes résiduels de faible masse moléculaire continuent de migrer après l'expédition de la pièce. Ils remontent vers l'interface et soulèvent l'impression par le dessous, généralement en commençant par les bords et les rayons où le film est le plus fin.
Fissuration par étirement. Un film d'encre polymérisé est plus rigide que le support sous-jacent. En cas d'allongement important et répété, le film se fissure d'abord en formant une sorte de toile d'araignée, puis s'écaille. Les dépôts plus épais se fissurent plus rapidement, ce qui explique pourquoi l'instinct d'“ imprimer plus épais pour une meilleure couverture ” est contre-productif.
Cycles de lavage et d'abrasion. Le lavage en lave-vaisselle combine chaleur, détergent alcalin et contact mécanique. Un imprimé qui résiste à 50 cycles peut se détériorer après 200. Les acheteurs d'articles de cuisine et de puériculture précisent rarement le nombre de cycles, et les fournisseurs le communiquent rarement spontanément.
Les équipes font une erreur d'appréciation car le processus d'acceptation est mal géré. Le risque n'a jamais résidé dans l'échantillon, mais dans la période de 90 jours. Pour les produits où cela est crucial, nous spécifions les conditions de résistance de l'impression avant d'établir le devis, et non après. Comment s'assurer que l'impression du logo sur le silicone ne se décolle pas ?.
Tests d'adhérence et critères d'acceptation
Une spécification d'impression sans méthode de test n'est pas une spécification. Ce sont ces vérifications qui distinguent un véritable critère d'acceptation d'une simple opinion.
| Test | Ce qu'il attrape | Notes pratiques |
|---|---|---|
| Test du ruban à hachures croisées (ASTM D3359) | Durcissement incomplet, surface contaminée | Rapide, destructif, exécuté par lot sur des sections plates |
| test de frottement/crock | Film insuffisamment durci, faible | Définissez les cycles et la charge, sinon les résultats ne seront pas comparables. |
| frottement au solvant (IPA) | Surface d'encre insuffisamment polymérisée | Le ramollissement de l'encre indique une réticulation incomplète |
| test de cycle d'étirement | Rigidité du film vs allongement du substrat | Indispensable pour les bracelets, les bavoirs et les toiles de clavier. |
| Cycle de lavage/autoclave | Défaillance de service à long terme | Spécifiez le nombre de cycles et la température à l'avance |
Effectuez le test après cuisson et refroidissement complets, et non dès la sortie du four. Une pièce chaude réussira des tests qu'elle échouera deux heures plus tard.
Quels détails graphiques et de conception modifient le rendement d'impression ?
Les œuvres d'art génèrent plus de déchets sur le silicone que la plupart des acheteurs ne le pensent, car le support fait des choses que le papier et le plastique ne font pas.
La finesse des traits est limitée par le comportement du film d'encre et la flexibilité du support, et non par la résolution de la plaque. Les traits très fins et les petits textes en creux finissent par se remplir ou se dégrader après quelques milliers d'impressions. Sur silicone foncé ou coloré, une opacité parfaite nécessite généralement une sous-couche blanche, ce qui ajoute une passe, un risque de décalage et une épaisseur de film supplémentaire – la même épaisseur qui provoque des craquelures sous tension.
Le respect des couleurs est l'autre problème récurrent. Une couleur Pantone approuvée sur un échantillon blanc ne se reproduit pas à l'identique sur un support pigmenté ; la couleur de base influence le résultat. Il est donc essentiel de réaliser la correspondance avec le composé de production réel et sa dureté réelle, et non avec un échantillon de référence. De légères variations de dureté peuvent modifier le dépôt d'encre et, par conséquent, la couleur perçue.
La texture de la surface a également son importance. Une surface mate ou texturée retient l'encre différemment d'une surface brillante, et la texture elle-même peut se substituer à l'impression lorsque le marquage doit être permanent (voir…). traitement des motifs de surface des produits en silicone et durabilité des traitements de surface et de la texture.
Pour les contraintes de décoration spécifiques à l'application, voir techniques d'impression et d'étiquetage des claviers en silicone et Tapis en silicone avec logos imprimés.
Où se situent les frontières
L'impression sur silicone est maîtrisable, mais les points de contrôle se situent en amont de la presse : système de polymérisation du composé, post-polymérisation, politique relative à l'agent de démoulage, délai d'activation avant impression, contrôle du catalyseur et vérification du four. Une fois ces points maîtrisés, le choix de la méthode se résume à une simple décision géométrique. Dans le cas contraire, aucune marque d'encre ne pourra sauver le résultat.
Ce à quoi nous ne pouvons répondre de manière générale, c'est la durabilité, car celle-ci dépend des conditions d'utilisation, et non de l'encre. Un logo sur un bracelet, un marquage médical stérilisé en autoclave et un bavoir lavé au lave-vaisselle sont trois éléments différents qui paraissent identiques sur un schéma.
Pour établir un devis ou concevoir un processus de décoration, nous avons besoin de cinq éléments : le composé de base et le système de polymérisation (LSR/HCR, platine ou peroxyde), la dureté de la pièce et la couleur du substrat, le visuel au format vectoriel avec la largeur de ligne minimale indiquée, les conditions d’utilisation auxquelles l’impression doit résister (cycles de lavage, stérilisation, abrasion, UV) et toute réglementation relative aux contacts applicable (FDA 21 CFR 177.2600, LFGB, USP Classe VI). Sans les conditions d'utilisation, toute promesse d'adhérence n'est qu'une conjecture.
Les références
- Écart par rapport à la relation linéaire entre la force d'adhérence et l'énergie libre de surface sur une surface à faible énergie — Résultats dans Surfaces et Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Hydrosilylation catalysée par le platine en chimie des polymères — Polymères (revue), hébergé par PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Prétraitement des caoutchoucs de silicone liquides pour éliminer les siloxanes volatils — Recherche en chimie industrielle et d'ingénierie, Société américaine de chimie. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), texte statutaire intégral — Ministère fédéral allemand de la Justice, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Tests de réactivité biologique, in vivo (sur la base de la classe VI de l'USP) — Pharmacopée des États-Unis. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Méthode d'essai normalisée pour la tension de mouillage des films de polyéthylène et de polypropylène, D2578-23 — ASTM International, version active actuelle. https://store.astm.org/d2578-23.html
- Méthodes d'essai normalisées pour l'évaluation de l'adhérence par essai au ruban adhésif, D3359-23 — ASTM International, version active actuelle. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Articles en caoutchouc destinés à un usage répété — Code électronique des réglementations fédérales des États-Unis, titre 21 modifié le 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600