La plupart des défauts d'adhérence sur silicone imprimé sont imputés à l'encre. Or, d'après notre expérience, l'encre est rarement la variable en cause. Le prétraitement de la surface du silicone, en revanche, l'est, et c'est généralement l'étape la moins documentée de tout le processus : aucun paramètre n'est indiqué sur le dessin, aucune trace sur le gabarit, aucune mesure sur la ligne de production.
La pièce passe le contrôle qualité, est expédiée, puis revient trois mois plus tard avec les inscriptions qui se décollent sur les bords. Le bon de commande précisait un système d'encre et un cycle de séchage, sans mentionner l'état de la surface au moment de l'application de l'encre.
Cette page compare les trois traitements réellement utilisés en production — plasma atmosphérique, primaire chimique et décharge corona — selon quatre critères qui déterminent lequel convient à votre ligne de production : la quantité d’énergie de surface ajoutée, la durée de cet effet, le coût par pièce et la reproductibilité sur un quart de travail.
Résumé exécutif
- Le nettoyage n'est pas une option et ne constitue pas un traitement. Le démoulage et l'efflorescence de l'huile de silicone rendent les trois méthodes inefficaces ; si la surface est contaminée, le plasma et l'effet corona ne font qu'activer le contaminant.
- Le plasma est le plus performant pour les pièces 3D, mais aussi le plus périssable. Le silicone traité commence à perdre de l'énergie de surface en moins d'une heure, la station d'impression doit donc être placée à côté de l'appareil de traitement.
- L'apprêt permet de gagner du temps, le coronavirus augmente le débit. L'apprêt supporte les flux de travail par lots et le stockage ; la corona est bon marché et rapide mais se limite effectivement aux géométries planes ou quasi planes.
Pourquoi rien n'adhère au silicone non traité
La structure de base du silicone est une chaîne de siloxane dont les groupes méthyle sont orientés vers l'extérieur. Ces groupes méthyle sont chimiquement inertes et non polaires, ce qui explique précisément pourquoi le silicone résiste à la chaleur, aux UV et aux produits chimiques – et pourquoi l'encre perle à sa surface. L'énergie de surface se situe autour de 20–24 mN/m, bien en dessous de la tension superficielle de la plupart des encres et adhésifs.
La règle de mouillage est simple : si l'énergie de surface du substrat ne dépasse pas nettement la tension superficielle du fluide qui lui est appliqué, le fluide ne s'étalera pas et la liaison sera au mieux mécanique.
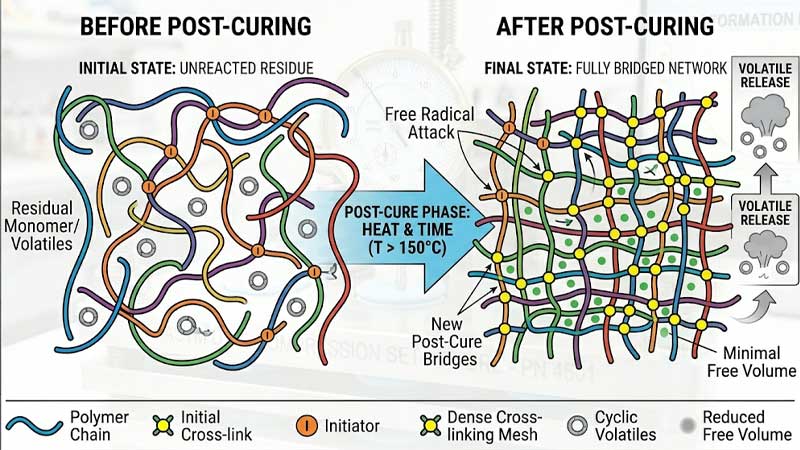
Il existe un second problème, souvent incriminé lors du prétraitement, qui ne peut le résoudre. Le silicone moulé conserve un agent de démoulage en surface, et un silicone incomplètement post-polymérisé continue de libérer des siloxanes de faible masse moléculaire pendant plusieurs jours. Traiter une pièce contaminée active la couche de contaminants, et non le substrat. L'adhérence semble acceptable sur la première pièce, mais se dégrade lorsque cette couche migre.
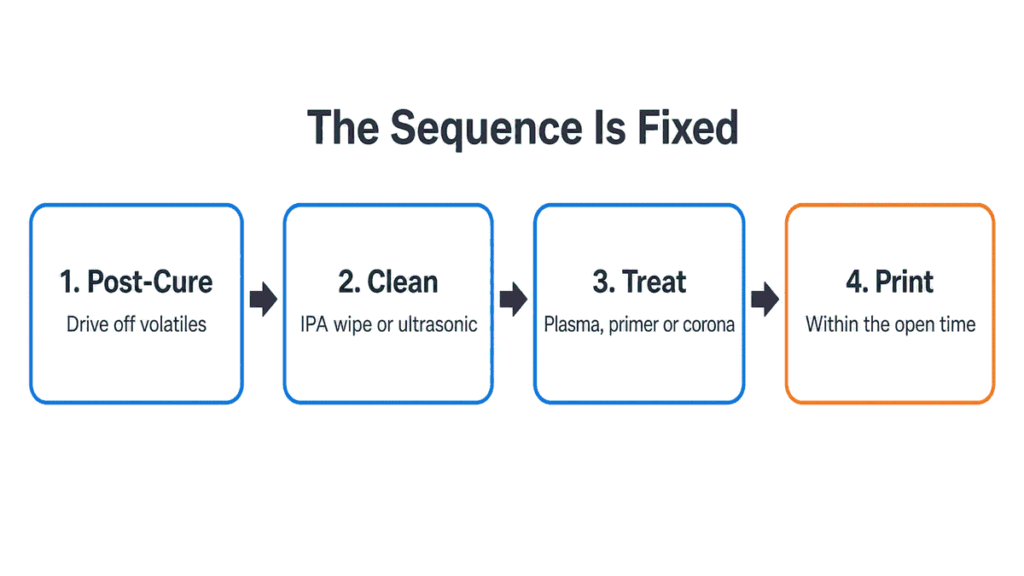
La séquence est donc fixe, et l'ordre importe plus que la méthode :
- Post-cuisson la partie correctement pour éliminer les composés volatils — voir Produits en silicone après polymérisation pour le raisonnement et les cycles typiques.
- Faire le ménage — Nettoyage à l’IPA ou aux ultrasons, avec un temps de maintien maximal défini avant l’étape suivante.
- Traiter — plasma, amorce ou corona.
- Imprimer pendant la période de validité du traitement.
Ignorer les étapes 1 et 2, ainsi que les étapes 3 et 4, représente un gaspillage d'argent.
Comment mesure-t-on concrètement si une surface est traitée ?
Soit on le mesure, soit on ne le sait pas. Deux méthodes sont utilisées dans les chaînes de production.
Stylos et encres de test Dyne Il s'agit de la méthode rapide. Un fluide test de tension superficielle connue est étalé sur la surface ; si le film se maintient pendant environ deux à trois secondes sans se rompre en gouttelettes, l'énergie de surface est égale ou supérieure à cette valeur. La méthode est définie dans ASTM D2578 et son équivalent ISO 8296. La précision concerne ±2 dynes/cm avec des incréments standard de 2 dynes/cm, et d'environ ±1 dyne/cm avec une utilisation répétée et disciplinée.
Deux précautions qui sont plus importantes sur le silicone que sur le film :
- Les pointes de stylo contaminent les instruments. Les feutres absorbent l'huile de machine et le siloxane, ce qui peut entraîner des erreurs de mesure soudaines et inexactes. Pour tout prélèvement effectué sur un disque, utilisez des solutions de test en flacon et un coton-tige neuf.
- Les tests de résistance à la traction (ou dynes) sur des surfaces petites, texturées ou profondément encastrées sont peu fiables. Sur un clavier bombé, on teste souvent la partie la plus plane d'une pièce qui ne l'est pas.
Mesure de l'angle de contact Il s'agit de la méthode de référence. Elle est plus lente, nécessite un instrument et s'avère utile pour la qualification des procédés et les échanges avec les clients, mais elle ne constitue pas un contrôle de production par lot.
La configuration pratique consiste en une mesure de référence de l'angle de contact lors de la qualification, puis en des essais de fluides à intervalles définis sur la ligne, la lecture étant enregistrée pour chaque lot.
Plasma atmosphérique : le plus performant, le plus périssable
Le traitement plasma nettoie à l'échelle microscopique et active chimiquement la surface en une seule passe sèche et sans contact. Les systèmes à pression atmosphérique, montés sur un convoyeur ou un bras robotisé, traitent les géométries tridimensionnelles, les creux et les surfaces à multiples faces ; c'est pourquoi ils sont privilégiés pour les pièces non planes.
Ce qui importe sur le plan opérationnel, ce n'est pas le pic d'énergie en surface, mais sa décroissance.
Concernant le silicone en particulier, travaux publiés sur la modification hydrophile du plasma atmosphérique l'effet a été constaté stable pendant environ une heure, après quoi la récupération hydrophobe a commencé, la surface retrouvant son état initial valeurs initiales après environ 24 heures Le vieillissement est un phénomène décrit par les fabricants d'équipements, qui utilisent une formulation plus générale : la décroissance du niveau de dyne varie selon le matériau et l'environnement, et la durée de vie du traitement peut aller de quelques heures à plusieurs mois selon le substrat. Le silicone se situe dans la partie inférieure de cette plage, car ses chaînes courtes et mobiles se réorientent rapidement et ramènent les groupes méthyle à la surface.
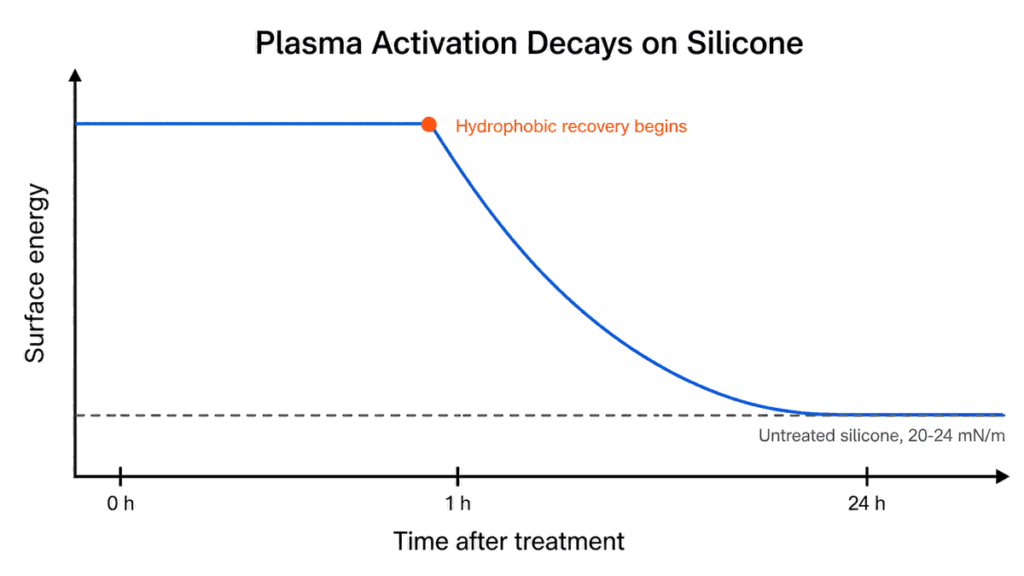
Les conséquences pour une ligne d'impression :
- Le dispositif de traitement doit être aligné avec l'imprimante., pas dans une pièce séparée. Le procédé « traiter puis stocker » n'est pas un flux de travail plasma pour le silicone.
- Le stock tampon entre le traitement et l'impression représente un risque de rebut. Si la chaîne s'arrête pendant une heure, les pièces en attente doivent être rechargées.
- Le retraitement fonctionne. Les pièces dont la durée de vie est dépassée peuvent généralement être réutilisées pour récupérer leur activation, ce qui est moins coûteux que de les mettre au rebut, mais cela doit faire l'objet d'une règle écrite et non d'une décision de l'opérateur.
- Le surtraitement est une réalité. Une oxydation excessive par plasma peut affaiblir la couche superficielle et affecter les étapes suivantes ; plus de puissance n’implique pas une meilleure adhérence.
Ce que cela coûte à fonctionner. Le plasma atmosphérique ne consomme aucun produit chimique : les exigences système publiées se limitent à l’électricité et à de l’air comprimé propre, ce qui constitue l’argument économique principal contre l’utilisation d’un primaire. Les spécifications des fournisseurs indiquent le débit : une buse unique traite une bande d’environ 8 à 12 mm ; les têtes rotatives atteignent 40 à 150 mm à une capacité publiée d’environ 10 m/min ; les systèmes de profilage effectuent un traitement à 360° à des vitesses de ligne allant jusqu’à 40 m/min ; les buses DBD grand format couvrent jusqu’à 100 mm. La consommation typique publiée pour un système à tête rotative est un générateur de 1 000 W avec environ 66 l/min d’air comprimé à 5-6 bars. À 10 m/min, un clavier de 60 mm de long se trouve sous la tête pendant environ 0,4 s. Ainsi, sur une ligne de décoration classique, le goulot d’étranglement n’est pas le plasma, mais la station d’impression.
Du point de vue des coûts, l'énergie est quasiment négligeable. Une consommation combinée d'environ 1,5 kW, répartie sur des milliers de pièces par heure, revient à moins de 0,001 USD par pièce. Ce qui apparaît réellement dans votre devis, c'est l'amortissement du capital : un système en ligne à buse unique, amorti sur trois ans pour un programme de production de 30 000 pièces par mois, revient à environ 0,02 à 0,03 USD par pièce. Comparée à une ligne d'apprêt, qui engendre des coûts de consommables, de temps de séchage, de temps de cuisson et de manipulation de solvants pour chaque lot, la technologie plasma est généralement la solution la plus économique, même avant d'atteindre des volumes de production importants.
L'humidité et la température de stockage influent sur la vitesse de dégradation. Un stockage chaud et humide accélère la récupération ; un stockage sec la ralentit. Si votre atelier n'est pas climatisé, tenez compte du fait que la durée de conservation sera plus courte.
Apprêt chimique : plus lent, plus salissant et le seul qui résiste au stockage
Les primaires pour silicone sont des mélanges à base de solvants de silanes et de siloxanes réactifs. Leur action est chimique et non physique : l’extrémité silane se lie au substrat, l’autre extrémité présente un groupe avec lequel l’encre ou l’élastomère peut réagir. Il s’agit de la même famille de réactions chimiques que celle utilisée pour… adhérence du surmoulage silicone, appliqué à un problème de décoration plutôt qu'à un problème de collage.
Ce que vous y gagnez :
- Un vrai créneau horaire libre. Une surface apprêtée et flashée est modifiée chimiquement, et non seulement activée physiquement ; elle supporte donc un flux de travail par lots, une file d'attente et une attente d'une nuit, contrairement au plasma.
- Indépendance géométrique. Le trempage, le brossage, la pulvérisation et l'application de tampons permettent tous d'obtenir des formes pour lesquelles une buse à plasma nécessiterait plusieurs passages.
- Faible coût de l'équipement. Pas de générateur, pas d'alimentation en gaz, pas d'intégration de convoyeur.
Ce que vous payez pour cela :
- Discipline de l'épaisseur du film. Sur les surfaces non absorbantes, la couche d'apprêt doit être à peine visible. Un excès d'apprêt crée une couche limite fragile, et l'impression se décolle alors que l'apprêt y adhère encore. C'est le défaut d'apprêt le plus fréquent que nous constatons.
- La durée du flash est un paramètre réel. Il est impératif de laisser sécher ou s'hydrolyser l'apprêt conformément à sa fiche technique avant de passer à l'étape suivante — généralement pendant 20 à 45 minutes à température ambiante, selon le système. Imprimer sur support humide est pire que de ne pas appliquer d'apprêt.
- COV, ventilation et stockage. Manipulation des solvants, élimination des déchets et durée de conservation mesurée par rapport à une date plutôt qu'au jugement d'un opérateur.
- Une cuisson ultérieure peut être nécessaire. Certains systèmes d'apprêt n'atteignent leur pleine performance qu'après une cuisson à haute température ; les conditions typiques publiées pour les pièces en silicone sont : 150–200 °C pendant 2 à 4 heures.
Il est important de prendre en compte ce dernier point avant de choisir l'apprêt. Si celui-ci nécessite une cuisson de quatre heures, le procédé n'est plus économique ; le coût se déplace simplement des équipements initiaux vers l'occupation du four et les encours de production.
Décharge de coronavirus : peu coûteuse et rapide, mais limitée par la géométrie
Le traitement corona consiste à exposer la surface à une décharge haute fréquence et haute tension à travers un espace d'air. C'est le procédé de référence pour les films et les bandes en continu car il est économique, rapide et facile à intégrer dans une ligne de production. Sur feuilles et films de silicone, joint adhésif Il fait exactement ce qu'on lui demande de faire.
La limite est géométrique. L'effet corona dépend d'un entrefer contrôlé entre l'électrode et la surface. clavier à dôme, un bracelet, Ou encore, un œillet ne présente pas un espace constant, ce qui entraîne une variation de l'intensité du traitement sur la pièce : le sommet d'un dôme est traité, le flanc est sous-traité et le creux n'est pas traité. Les fournisseurs ont étendu la technologie corona aux pièces 3D grâce à des têtes dédiées et des champs d'application plus larges, mais la zone de travail reste mesurée en centimètres de hauteur de pièce, et non selon une géométrie arbitraire.
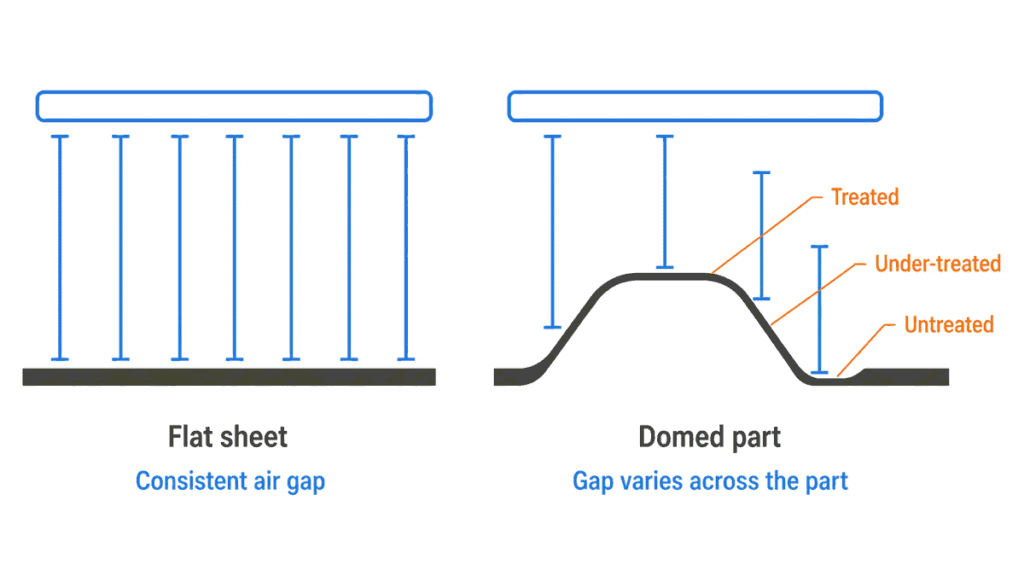
Deux autres contraintes déterminent son inclusion ou son exclusion :
- Les dispositifs et courroies conducteurs peuvent provoquer des arcs électriques. sous décharge corona classique, ce qui est important pour la manutention automatisée de pièces sur des supports métalliques.
- L'ozone est généré. et nécessite une extraction, ce qui relève de la question des installations, et non du processus.
Le comportement de l'effet corona présente le même type de problème que celui du plasma : l'activation étant physique, elle s'estompe avec le temps. Comme l'effet corona apporte moins d'énergie à la surface qu'une buse plasma, son effet s'estompe également plus rapidement. Prévoyez environ 30 minutes d'activation stable sur le silicone, la majeure partie du bénéfice disparaissant en environ 8 heures. À titre de comparaison, la conductivité d'un film de polyoléfine traité par effet corona peut passer de 48 dynes/cm² à 38 dynes/cm² en moins de 30 jours ; la mobilité des chaînes du silicone entraîne une diminution bien plus rapide. Traitez le film au plus près du poste d'impression et ne vous basez pas sur les valeurs utilisées dans l'industrie du film.
Quel prétraitement devez-vous spécifier ?
| Critère | plasma atmosphérique | Apprêt chimique | Couronne |
|---|---|---|---|
| Mécanisme | Activation physique + micro-nettoyage | couche de couplage chimique | activation physique |
| gain d'énergie de surface | Sur le caoutchouc de silicone, l'angle de contact avec l'eau, mesuré à 117°, est descendu à moins de 5° après un traitement au plasma d'oxygène à 100 W pendant 30 s. | Non applicable de par sa conception — une couche d'apprêt ajoute une couche de couplage, elle n'augmente pas l'énergie de surface du substrat | Environ 20-24 mN/m jusqu'à environ 34-38 mN/m |
| Géométrie 3D et en retrait | Oui, l'option la plus forte | Oui, par trempage, pinceau ou pulvérisation. | Limité ; nécessite un espace d’air constant. |
| Temps d'ouverture avant impression | Stabilité d'environ 1 h sur silicone ; retour aux valeurs initiales en environ 24 h. | Flasher 20 à 45 min à température ambiante, puis maintenir ; la durée maximale est définie par la fiche technique de l’apprêt. | Stable pendant environ 30 minutes ; disparaît complètement en 8 heures. |
| Consommables | Gaz et électricité seulement | Apprêt à base de solvant, gestion des COV | Alimentation uniquement |
| Coût de l'équipement | Haut | Faible | Faible à modéré |
| Temps de cycle ajouté | Secondes, en ligne | Application plus flash, parfois un passage au four | Secondes, en ligne |
| Mode de défaillance principal | Pièces imprimées après l'expiration du délai d'ouverture | Couche d'apprêt trop épaisse ou temps de séchage trop court. | Traitement inégal sur les surfaces courbes |
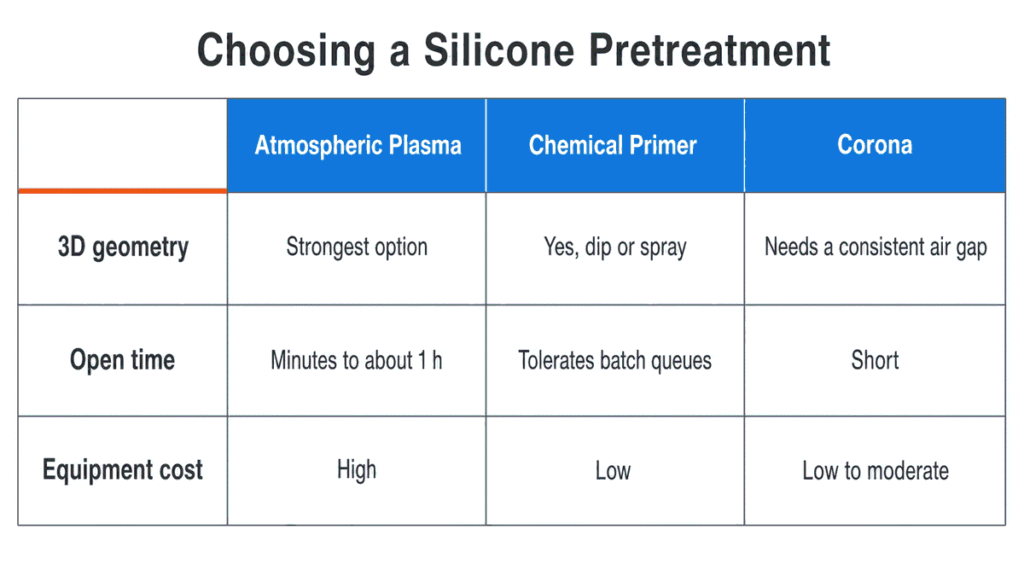
Dans le cadre du processus de décoration, les valeurs par défaut que nous utilisons sont :
- Impression par tampographie sur des parties courbes ou irrégulières — Plasma atmosphérique en ligne lorsque le volume justifie l'investissement, primaire lorsque le flux de production est discontinu ou que la géométrie présente des pièces fortement encastrées. Cette dernière combinaison est la plus risquée, car une pièce courbe est aussi la plus difficile à tester par traction.
- Sérigraphie sur une feuille plate et tapis** — La corona est généralement suffisante et la moins chère par unité ; le plasma si le composé est fortement chargé.
- **Impression par transfert et graphismes enveloppés** — apprêt, car le flux de travail comporte des points d'arrêt et le traitement doit y survivre.
Un point important à souligner : le choix du prétraitement influe sur la chimie de l’encre. Une encre silicone bi-composante adaptée, appliquée sur une pièce propre et bien post-polymérisée, ne nécessite parfois aucun prétraitement. Lire la suite Formulations et innovations en matière d'encres d'impression à base de silicone Avant de considérer une étape de traitement comme obligatoire, veuillez consulter le guide des piliers. Comment imprimer sur du silicone pour savoir où se situe le prétraitement dans le processus global.
Que faut-il surveiller sur la ligne ?
Le prétraitement échoue sans laisser de traces. Voici les points de contrôle qu'il convient de consigner dans le carnet de voyage :
| Point de contrôle | Que faut-il enregistrer ? | Pourquoi il dérive |
|---|---|---|
| Nettoyage | Méthode, solvant et délai entre le nettoyage et le traitement | La manipulation recontamine une surface propre en quelques minutes |
| Paramètres de traitement | Puissance, vitesse ou temps de maintien, distance buse-pièce | L'usure des dispositifs et l'encrassement des buses modifient la dose efficace |
| vérification de l'énergie de surface | Valeur Dyne selon la norme ASTM D2578, échantillonnée par lot | Usure des électrodes, stylos contaminés, humidité ambiante |
| Horaires d'ouverture | Minutes écoulées entre le traitement et l'impression | Les arrêts de production créent des stocks tampons vieillissants. |
| Résultat d'adhérence | Classification par hachures croisées, ni réussite ni échec | Un cours enregistré révèle une dérive ; une réussite la masque. |
Le contrôle d'adhérence boucle la boucle. Test au ruban quadrillé pour ASTM D3359 La norme ISO 2409, complétée par un frottement au solvant, permet de déterminer l'efficacité du traitement : l'énergie de surface est un indicateur avancé, et la classe d'adhérence en est le résultat. En comparant la classification à la valeur mesurée avec la résistance à la traction, l'écart devient visible des semaines avant la défaillance des pièces sur le terrain.
Quand le prétraitement cesse d'être la solution
Le prétraitement augmente l'énergie de surface. Il ne corrige pas un composé inadapté à l'impression, une pièce n'ayant jamais subi de post-cuisson, ni une encre non conçue pour le silicone. Si l'adhérence fait défaut après un nettoyage correct, une mesure dyne vérifiée et un cycle de polymérisation complet, le problème se situe en amont de la décoration : généralement au niveau du composé, du système de démoulage ou du cycle de moulage. Voir Silicone vulcanisé au platine ou au peroxyde pour la façon dont le système de durcissement lui-même modifie le comportement de la surface.
Avant de spécifier un traitement, quatre éléments doivent être définis : la géométrie de la pièce et la présence ou non de creux ou de courbes sur les faces d’impression., le composé et sa charge de remplissage, Il est essentiel de connaître le type de flux de production (en continu ou par lots) et la norme de durabilité à laquelle l'impression doit se conformer. Sans cette dernière information, il est impossible de déterminer si le traitement le moins coûteux est également suffisant.
Et si la décoration doit résister à l'abrasion pendant des années plutôt que de réussir un test d'adhérence au ruban adhésif dès la première utilisation, la vérité est qu'aucun prétraitement ne comble cet écart à lui seul ; la question devient alors de savoir si le texte doit être imprimé et enduit, ou moulé et gravé au lieu de cela. Voir Finitions et revêtements de surface pour claviers en silicone pour ce qui se met par-dessus l'encre.
Les références
- Données sur l'énergie de surface du polydiméthylsiloxane — Harvard SEAS a compilé les valeurs d'énergie de surface du PDMS.
- ASTM D2578-23, Tension de mouillage des films de polyéthylène et de polypropylène — ASTM International, mise à jour mars 2023
- ISO 8296:2003, Matières plastiques — Films et feuilles — Détermination de la tension de mouillage — ISO, édition actuelle
- Utilisation de marqueurs de test ACCU DYNE pour mesurer l'énergie de surface du substrat — Accudyne, méthode et précision de ±2 dynes/cm
- Modification hydrophile d'une surface de silicone par plasma à pression atmosphérique — étude évaluée par des pairs, récupération hydrophobe du silicone traité
- Modification de surface des polymères par traitement plasma — NIH PMC, revue 2024 sur l'activation et le vieillissement
- Apprêt pour caoutchouc silicone — Wacker Chemie AG, chimie des amorces de silanes et de siloxanes réactifs
- Apprêts liquides en caoutchouc silicone LORD IMB, guide d'application — Parker Hannifin, conditions après cuisson
- Prétraitement de surface au plasma — Le groupe Sabreen, limites géométriques, arcs électriques et surtraitement
- Prétraitement corona, plasma et flamme pour le traitement de surface des plastiques — Enercon Industries, article technique
- ASTM D3359-23, Évaluation de l'adhérence par test au ruban adhésif — ASTM International, mise à jour mars 2023
- ISO 2409:2020, Peintures et vernis — Essai de réticulation — ISO, édition actuelle
- Approches par plasma pour la modification de surface du caoutchouc de silicone — Université Queen's de Belfast, angle de contact de 117° à moins de 5° après plasma d'oxygène
- Quelle est la durée de vie du traitement par plasma et du traitement corona ? — Tantec, durée de conservation par famille de polymères
- Pourquoi le traitement contre le coronavirus perd de son efficacité avec le temps — taux de désintégration de la dyne sur film
- Traitement plasma atmosphérique SpinTEC, spécifications techniques — Tantec, largeur de traitement, vitesse de ligne, consommation d'énergie et d'air
- Activation par plasma — Plasma.com, largeurs de traitement des buses publiées
- Plasma à pression atmosphérique — Fraunhofer IFAM, l'électricité et l'air comprimé comme seuls intrants