La nomenclature de votre produit mentionne “ silicone ”, mais sans préciser le procédé de polymérisation. Or, ce choix, platine ou peroxyde, a une incidence bien plus importante sur l'odeur, la conformité, la clarté et le coût que le matériau de base lui-même. Les équipes qui s'en remettent à l'usine découvrent généralement le procédé choisi dès la première réclamation.
“Répondre ” Ça dépend » n’est pas la bonne réponse, car la décision est généralement binaire et irréversible une fois l’outillage et les matériaux choisis. Voici la version sans détour.
Réponse courte
- Si la pièce entre en contact avec des aliments, la peau ou le corps, ou si elle nécessite une grande pureté, on utilise un traitement au platine. Aucun échange n'est envisageable.
- S'il s'agit d'une pièce industrielle ou à usage général où le coût est primordial et où l'odeur/la clarté n'ont pas d'importance, le traitement au peroxyde est plus avantageux en termes de prix.
- L'erreur coûteuse consiste à utiliser du peroxyde sur une pièce sensible pour économiser sur le coût des matériaux, puis à le regretter par des plaintes concernant les odeurs, le temps de post-cuisson et les tests de migration échoués.
Comment choisir en une seule question
Commencez par ici avant tout tableau de compromis :
- Contact avec les aliments / la peau / le corps, ou transparence élevée requise → Platine.
- Industriel, sans contact, axé sur les coûts, tolérant aux odeurs → Peroxyde.
La plupart des pièces se déterminent uniquement sur cette ligne. Les compromis ci-dessous n'ont d'importance que lorsqu'une pièce se situe près de la limite.
Platine contre peroxyde : comparaison côte à côte
| Facteur | Platine (supplément) | Peroxyde |
|---|---|---|
| Odeur / sous-produits | Aucun, inodore | Traces de résidus ; nécessite un post-traitement pour les éliminer. |
| Clarté / jaunissement | Haute clarté, faible jaunissement | Clarté moyenne, jaunissement plus prononcé |
| Conformité | FDA 21 CFR 177.2600, LFGB, USP Classe VI / OIN 10993 | Industrie générale ; difficile de passer les contrôles stricts en matière d'immigration alimentaire et médicale. |
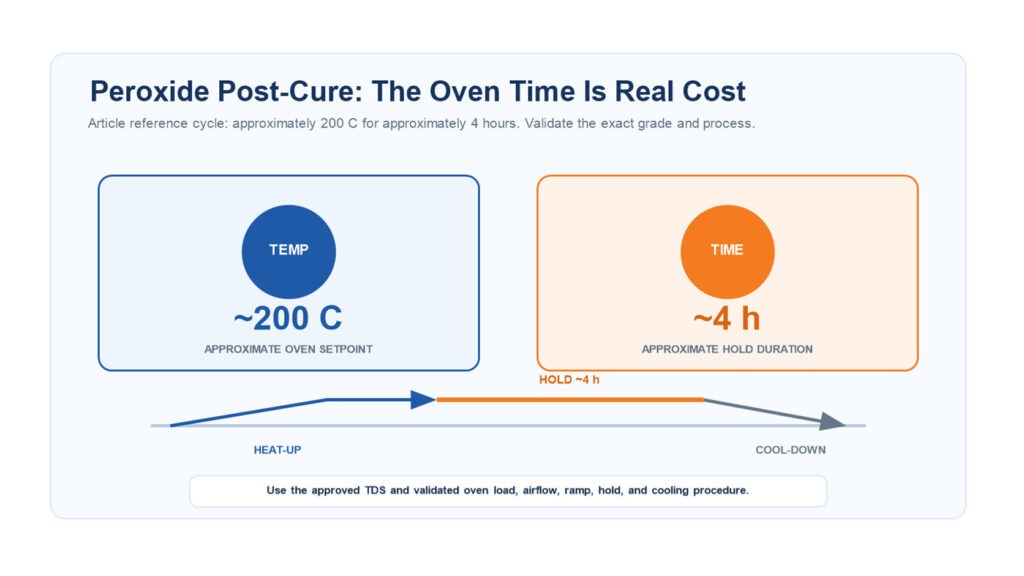
| Post-durcissement | Souvent minimaliste | Pratiquement obligatoire (~200°C, ~4h) |
| coût des matériaux/catalyseurs | Supérieur (catalyseur de platine) | Inférieur |
| coût réel à l'arrivée | Moins d'étapes en aval | Ajouter le temps de cuisson au four + le risque de rebut |

Lisez les deux dernières lignes ensemble : les économies réalisées sur les matières premières du peroxyde diminuent si l’on tient compte du temps de cuisson au four après la cuisson et des déchets dus aux odeurs résiduelles. Sur les pièces sensibles, le peroxyde n’est souvent pas moins cher ; son avantage est seulement théorique.
Qu'est-ce qui explique la différence de coût ?
Les économies de matières premières réalisées grâce au peroxyde sont bien réelles, mais trois coûts influencent la décision :
- Le silicone de qualité LFGB coûte environ 20 à 30 µTP3T de plus que le silicone de qualité standard FDA. Il faut un meilleur polymère de base et une post-cuisson plus longue, et pas seulement un catalyseur différent.
- Les dispositifs de qualité médicale (USP Classe VI / ISO 10993) doivent être moulés dans une salle blanche de classe 100 000. Ce sont des frais généraux fixes qu'une pièce industrielle à base de peroxyde ne supporte jamais.
- Le post-cuisson au peroxyde ajoute du temps de cuisson au four (~200°C, ~4h), de l'énergie et de la manipulation. Voir Produits en silicone après polymérisation.
Évaluez le coût total rendu, et non la ligne de produit : matériau + post-cuisson + rebuts ou retouches dus aux rejets pour cause d’odeur et de migration + risque de nouvelle cotation si la pièce n’est pas conforme.

Comment le procédé de moulage et le volume influencent le choix du durcissement
Le système de guérison est rarement isolé ; il suit un processus :
- LSR (injection de liquide) est presque toujours un durcissement par addition de platine. Haute précision (tolérance à ±0,02 mm), grande propreté, pas de bavures, mais coût d'outillage élevé et quantité minimale de commande plus élevée.
- HTV (compression solide) utilise du platine ou du peroxyde. Outillage moins coûteux, tolérances plus larges, mieux adapté aux petits et moyens volumes. Voir Silicone HTV.
Le choix d'un système de vulcanisation détermine donc votre processus et votre quantité minimale de commande. Une pièce en platine produite en petite série utilise généralement la technique HTV, et non la technique LSR.

Inhibition du traitement au platine : vérifier la présence de contamination
La polymérisation par addition (platine) présente un mode de défaillance que le peroxyde n'a pas : l'inhibition. Le contact avec le soufre, les amines, l'étain (résidus de catalyseur de polymérisation par condensation) ou certains plastifiants peut bloquer la polymérisation. Il en résulte une polymérisation incomplète et une surface collante.
Cela a son importance lorsque :
- La pièce est surmoulée sur un autre substrat ou adhésif.
- L'outillage ou la ligne est partagé avec le silicone à base d'étain (polymérisation par condensation).
Si cette contamination ne peut être maîtrisée, renforcez l'isolation du procédé ou passez à Vulcanisation au peroxyde là où la pièce le permet.
Système de vulcanisation par type de produit
La plupart des catégories se résolvent sans problème :
| Type de produit | Système de guérison |
|---|---|
| Sucettes, anneaux de dentition, ensembles repas (bavoir / bol / cuillère / assiette) | Platine |
| Tubes médicaux, coupes menstruelles, pièces optiques | Platine |
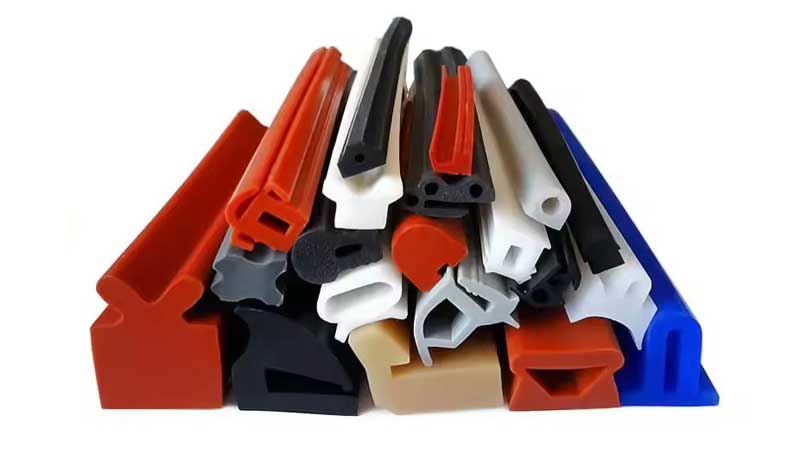
| Joints et garnitures industriels, feuilles et bandes de silicone | Peroxyde |
| parties du corps quotidiennes générales sans contact | Peroxyde |
Si une pièce remplit les deux fonctions — un joint industriel qui entrera ensuite en contact avec des aliments — privilégiez le platine et vérifiez la conformité à la norme avant l'outillage.
Erreurs courantes lors du choix
L'erreur fréquente consiste à considérer cela comme un simple critère de coût. Un acheteur choisit du peroxyde pour réduire le coût du matériau d'une pièce qui sera en contact avec des aliments ou la peau. Le produit se moule correctement. Ensuite :
- Les plaintes concernant les odeurs surviennent après que les pièces soient restées dans leur emballage scellé.
- Les tests d'extractibles/de migration (migration globale LFGB, USP Classe VI) échouent
- La version “ moins chère ” est de toute façon recalculée en platine — maintenant avec le temps perdu
La seconde erreur consiste à surdimensionner le matériau : payer pour du platine pour un joint industriel invisible qui n’en avait pas besoin. Le platine est la solution de sécurité par défaut pour les pièces en contact avec le produit, et non une amélioration systématique.
Quand le type de soin n'a pas d'importance
Pour les pièces industrielles opaques, sans contact et de faible spécification, insensibles aux odeurs, les deux systèmes conviennent, mais le peroxyde est plus avantageux en termes de coût. Inutile de perdre du temps d'ingénierie à débattre de la chimie de polymérisation pour une pièce sans exigence de conformité ni de sensibilité sensorielle.
Éléments à vérifier avant d'établir un devis
Le système de vulcanisation repose sur trois spécifications, qu'il convient de définir en premier lieu : le contexte de contact (alimentaire/peau/corps/aucun), la norme de conformité requise (FDA 21 CFR 177.2600/LFGB/USP Classe VI) et la tolérance à la clarté et aux odeurs. Une fois ces critères établis, le choix est généralement déjà fait, tout comme le coût.
Pour plus de détails au niveau du système, voir Vulcanisation du platine et Vulcanisation au peroxyde; pour plus de détails sur la post-cuisson, voir Produits en silicone après polymérisation; pour la définition et un aperçu de la méthode, voir Qu'est-ce que la vulcanisation du silicone ?.