ほとんどの「加硫とは何か」の説明は教科書的な化学にとどまり、それが生産現場や単位コストにどのような変化をもたらすかについては一切触れません。そのギャップこそが、購入者が 間違った硬化システムを選択する そして後々、臭いに関する苦情、許容範囲の逸脱、あるいは適合性試験の不合格といった形でその代償を支払うことになる。.
シリコーンの加硫(硬化)は、硬化剤と熱、水分、または紫外線/電子ビームによって引き起こされるシリコーンポリマー鎖間の架橋を形成し、柔らかい未硬化のシリコーンを、形状、弾性、耐熱性(-40℃~230℃)が固定された安定したエラストマーに変化させます。. 選択する硬化システム(白金系か過酸化物系か)によって、臭い、食品・医療分野への適合性、そしてコストが、ベースとなるポリマーの種類よりもはるかに大きく左右されます。.
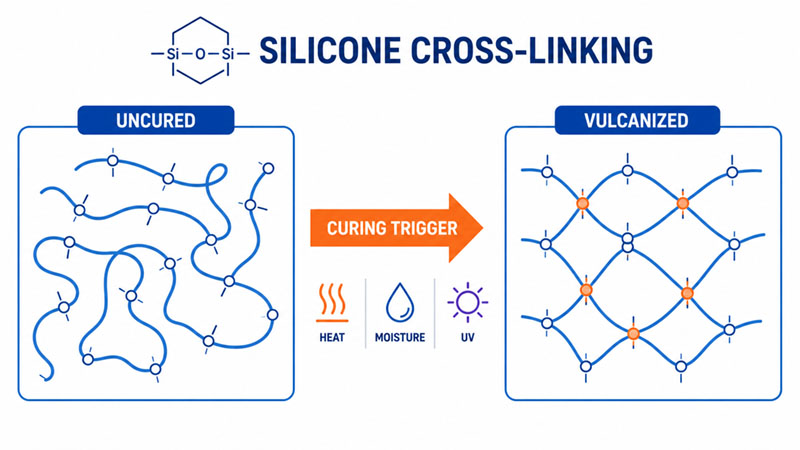
3つの硬化方法と、それぞれの使用時期
加硫は、架橋反応がどのように引き起こされるかによって定義されます。当社が実施するほぼすべての工程は、以下の3つの方法でカバーされます。
| 方法 | トリガー | 典型的な使用例 | 注記 |
|---|---|---|---|
| 熱硬化(圧縮/注入) | 金型内での熱と圧力 | HTV成形部品、LSR射出成形 | 最高の処理能力と精度。ツールが必要。 |
| RTV(室温加硫) | 水分(1液)または触媒混合物(2液) | シーラント、接着剤、少量生産用金型 | 加熱工具なし、硬化速度が遅い |
| 放射線治療 | 紫外線または電子ビーム | 薄膜コーティング、フィルム | 速乾性、低温調理可能。薄切りに限る。 |
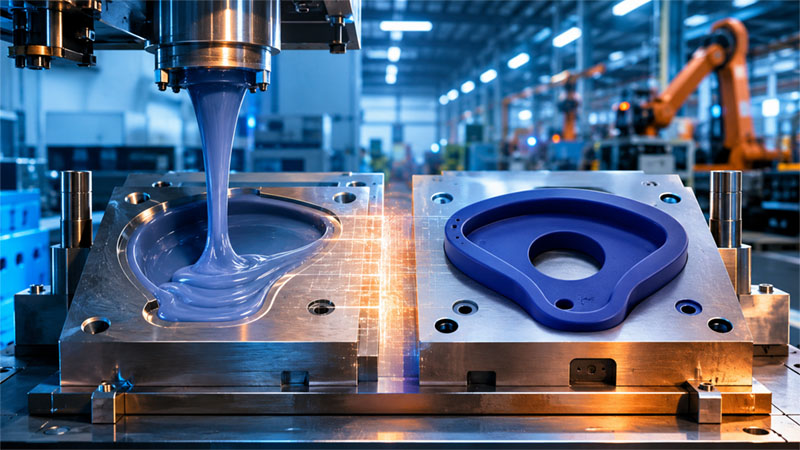
製造されたシリコーン製品の場合、, 熱硬化型HTVおよびLSR 大量生産されるのは、まさにこうした製品です。RTVは主にシーラント/接着剤や試作品製作に用いられるものであり、量産用の成形方法ではありません。.
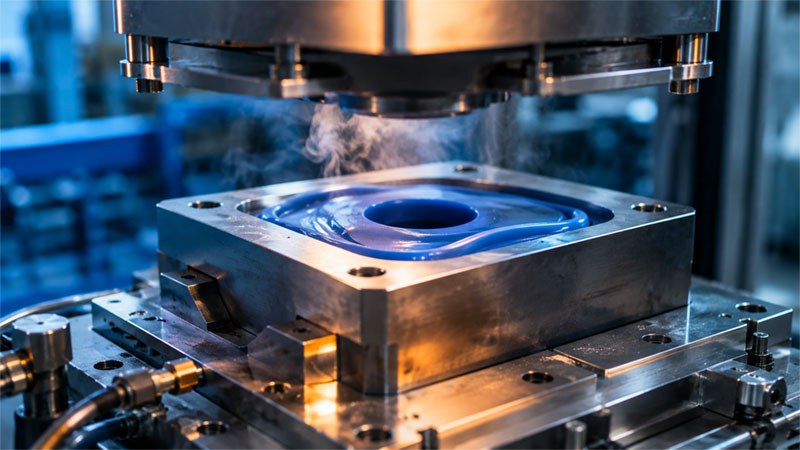
プラチナ製剤 vs. 過酸化物製剤:本当に重要な決断
ベースとなるシリコーンの種類よりも、硬化システムの方が重要です。この硬化システムの選択こそが、臭い、規制遵守、そしてコストを左右するのです。.
| プラチナ(付加)治療 | 過酸化物による治療 | |
|---|---|---|
| 臭い/副産物 | 無臭 | 微量の臭いあり。除去には後処理が必要 |
| 透明度/黄ばみ | 高い透明度、低い黄変 | 平均的な透明度 |
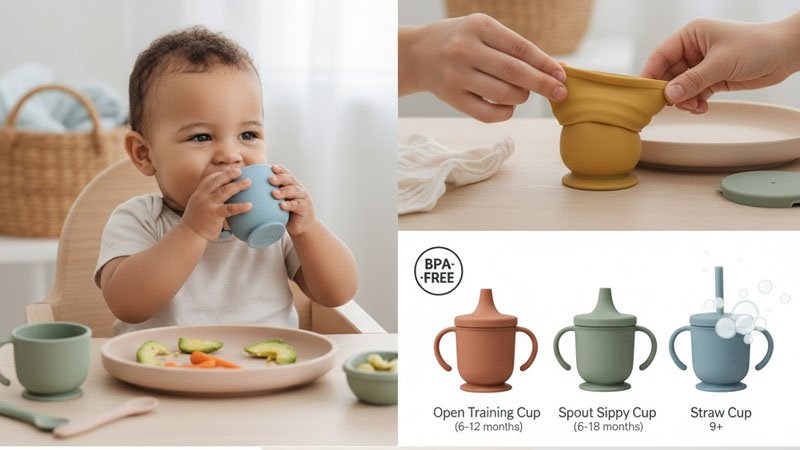
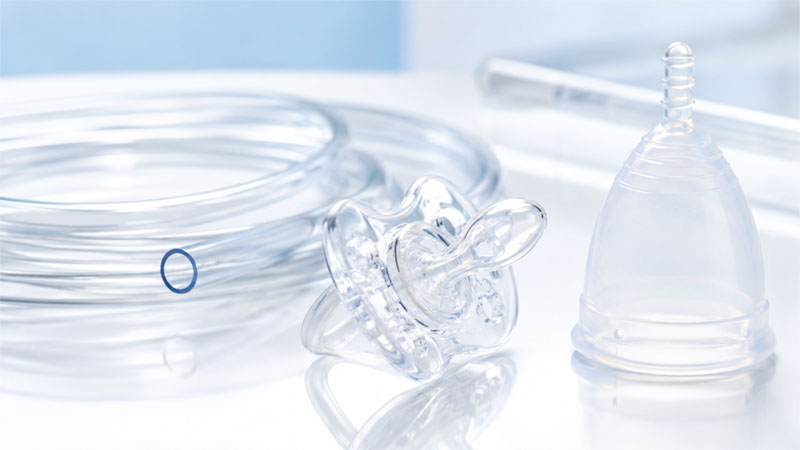
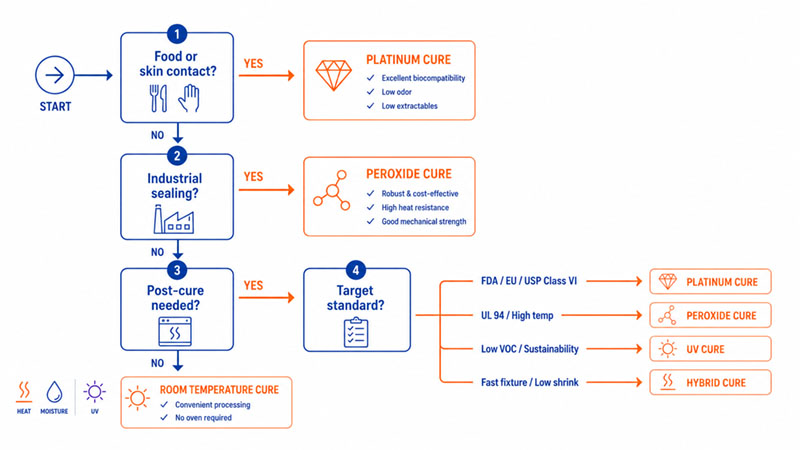
| 適合性 | 食品接触および医療(おしゃぶり, チューブ、, 月経カップ) | 工業用シール、一般ガスケット |
| 料金 | より高い(白金触媒) | より低く、最高のコストパフォーマンス |
部品が食品、皮膚、または身体に接触する場合は、プラチナ硬化処理が必要です。近道はありません。敏感な用途に使用される過酸化物硬化処理された部品は、 後硬化 (例:200℃で約4時間) 残余費用を回収するには、時間とコストがかかります。.
シリコーン加硫によって材料にどのような変化が生じるか
架橋反応によってシリコーンはペースト状ではなく製品として使用可能になる。実際には、架橋反応によって以下のことが起こる。
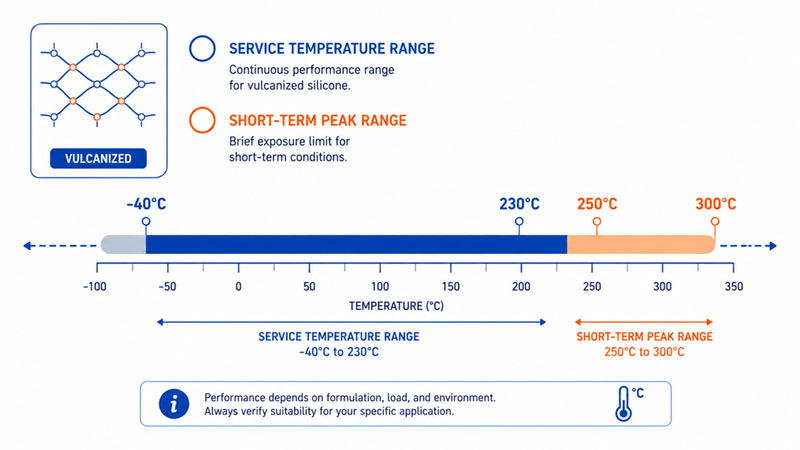
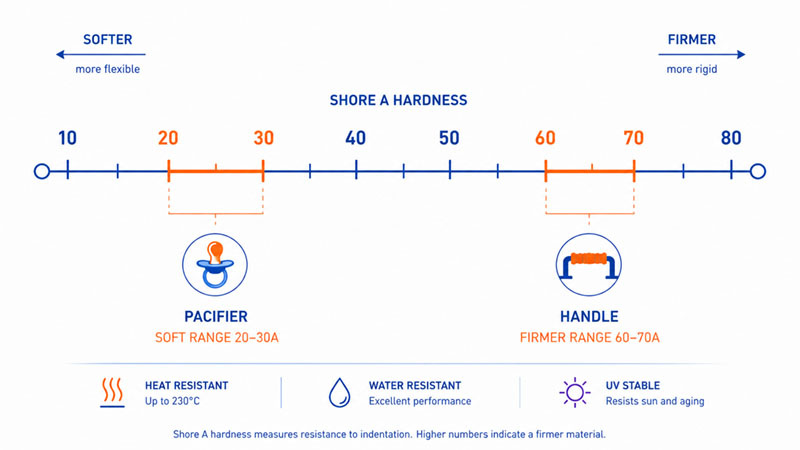
- 熱範囲: 標準温度範囲は-40℃~230℃。高温グレードは250~300℃への短時間の曝露に耐える。.
- 硬度: 調整可能 ショアA 10~80(おしゃぶりの場合は約20~30A、硬いハンドルの場合は60~70A)。.
- 寸法安定性: 硬化したシリコーンは、その温度範囲全体にわたって形状と弾力性を維持するが、未硬化の材料はそうではない。.
HTVとLSR:熱硬化の2つの方法
どちらも熱硬化処理されるが、その処理過程の挙動が異なり、それが最小発注数量(MOQ)と許容誤差に影響を与える。.
| HTV(固体、圧縮) | LSR(液体、注射剤) | |
|---|---|---|
| 許容範囲 | 緩いほど、閃光が起こりやすくなる | 精度は±0.02mmまで。 |
| ボリュームフィット | 低~中音量 | 大量生産、高衛生 |
| ツーリング | 金型コストの削減 | 金型コストの上昇(コールドランナー) |
| 最適な用途 | シンプルな部品/大きめの部品 | 医療機器、ベビー用品、精密部品 |
工具製作前に確認すべきコンプライアンス範囲
硬化システムだけでは認証取得は保証されません。目標規格に早期に適合させましょう。
- FDA 21 CFR 177.2600 — 米国における食品接触の基準値。.
- LFGB — より厳格なEU/ドイツの食品グレード(総合的な移行試験);材料費は通常、通常のFDAグレードよりも20~30%高くなります。.
- USPクラスVI / 10993 認証 — 医療用生体適合性。注:USPは、ISO 10993に基づくリスクベースの生体適合性評価を優先するため、単独の「クラスVI」指定を段階的に廃止します(12月1日発効)。今後は、ISO 10993を主要な参照情報として指定してください。クラス100,000(またはそれ以上)のクリーンルームでの製造が必要です。.
よくある質問
加硫シリコンは食品に安全ですか?
プラチナ硬化処理が施され、対象規格(FDA 21 CFR 177.2600またはLFGB)に適合していることが認証されている場合に限ります。「シリコーン」という表示ではなく、硬化方法がそれを決定づけるのです。.
RTVシリコーンは加熱が必要ですか?
いいえ。RTVは室温で水分(1液型)または混合触媒(2液型)によって硬化するため、シーラントや少量生産の金型に使用されます。.
なぜシリコン製品の中には臭いものがあるのでしょうか?
過酸化物硬化シリコーンは微量の副生成物が残留する可能性がある。適切な後硬化処理によって臭いは除去されるが、プラチナ硬化シリコーンは最初から無臭である。.
次に決めるべきこと
見積もりを作成する前に、コストと納期を左右する3つの仕様があります。それは、目標とする適合規格(FDA / LFGB / USPクラスVI)、必要な硬度(ショアA)と許容誤差、そして数量/最小発注数量(MOQ)です。これらを確定すれば、硬化システム、プロセス(HTV対LSR)、および金型が直接決定されます。.
参考文献
- 21 CFR 177.2600 — 繰り返し使用を目的としたゴム製品 — 米国連邦官報局(最新版)のeCFR(電子連邦規則集).
- 安全な食品に関する法的規制(LFGB) — ドイツ連邦保健省(BMUKN).
- ISO 10993-1「医療機器の生物学的評価」の利用 — 米国FDAガイダンス、2023年9月。.
- ISO 10993-1規格記録 — ISOカタログ(最新の2025年版を確認してください)。.
- ASTM D2240 — ゴムの特性、デュロメーター(ショア)硬度 — ASTMインターナショナル.