Scegliere tra HCR contro LSR Non si tratta di una semplice decisione materiale. Essa determina il processo di stampaggio, l'architettura dello stampo, il contenuto di manodopera, il metodo di controllo delle bave e la redditività dei volumi futuri.
I consigli generici di solito si limitano a "HCR è più economico" e "LSR è più preciso". Un'affermazione troppo superficiale per una decisione di produzione. Uno strumento HCR a basso costo può diventare costoso quando ogni pezzo necessita di essere rifilato. Uno strumento LSR può essere sovradimensionato per un prodotto semplice che non raggiungerà mai volumi sufficienti a giustificarne l'automazione.
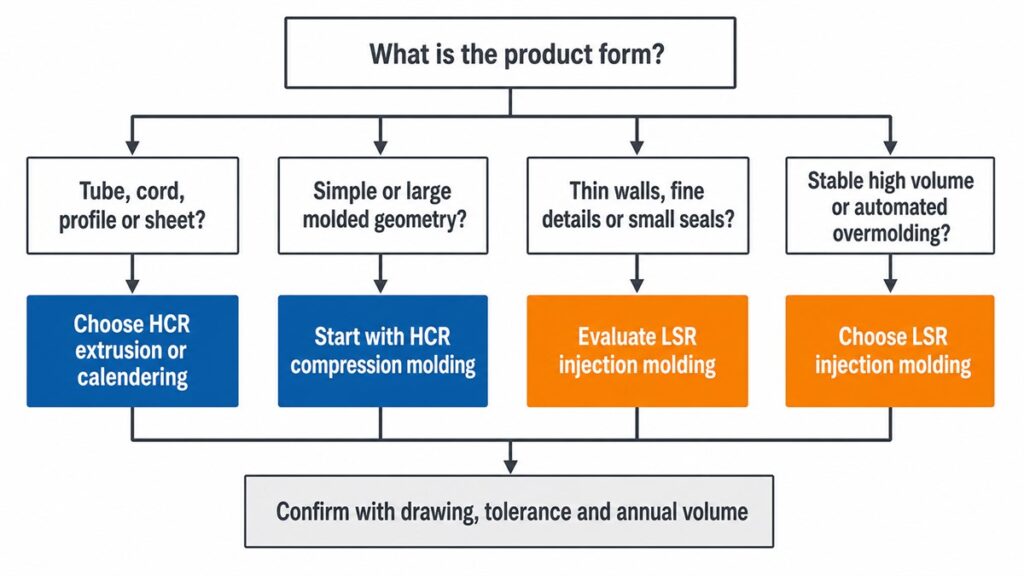
Scegli HCR per geometrie più semplici, volumi ridotti o variabili, estrusione e progetti in cui un investimento ridotto in attrezzature è importante. Scegli LSR per pareti sottili, piccole caratteristiche, produzione automatizzata multicavità, dosaggio ripetibile e sovrastampaggio integrato. La scelta finale deve comunque essere verificata in base al tipo di materiale, alla tolleranza, al sistema di polimerizzazione e alla domanda annua.
Sintesi
- La tecnologia HCR offre generalmente maggiore flessibilità di processo e un punto di ingresso più basso per gli stampi, ma i pezzi stampati a compressione spesso richiedono più manodopera, presentano bave e necessitano di finiture secondarie.
- LSR richiede attrezzature di dosaggio specializzate e una costruzione dello stampo più precisa, ma il suo sistema bicomponente chiuso è più adatto a una produzione automatizzata e ripetibile.
- Non basate la vostra scelta solo sul prezzo del materiale. Confrontate il costo totale, comprensivo di utensili, cavità, tempo di ciclo, rifilatura, scarti, ispezione, post-polimerizzazione e volume annuo previsto.
Confronto tra HCR e LSR
| fattore decisionale | HCR | LSR |
|---|---|---|
| Forma di materiale non polimerizzato | Composto solido o gommoso | Liquido bicomponente pompabile |
| Sistemi di cura comuni | Perossido o platino | Solitamente la cura aggiuntiva con platino |
| processi comuni | Compressione, trasferimento, iniezione di gomma, estrusione, calandratura | Stampaggio a iniezione di liquido (LIM), rivestimento, sovrastampaggio |
| Movimentazione dei materiali | Tagliati, pesati, macinati o preformati; manipolazione più aperta | Pompato, dosato, miscelato e iniettato attraverso un sistema chiuso |
| Costo di ingresso degli utensili | Solitamente inferiore per gli utensili di compressione | Solitamente più elevato a causa della precisione, dei sistemi di iniezione, dello sfiato e dei requisiti relativi ai canali freddi. |
| Potenziale di automazione | Da bassa a media per la compressione; più alta con iniezione HCR | Alto |
| Geometria | Ideale per pezzi stampati semplici o di grandi dimensioni e profili continui. | Ideale per pareti sottili, dettagli precisi, piccole parti e percorsi di flusso complessi. |
| Flash e rifinitura | Più probabile con lo stampaggio a compressione | Può essere molto basso con uno strumento ben costruito e un processo stabile |
| Vestibilità del volume | Prototipo, volumi da bassi a medi o domanda variabile | Volume medio-alto con domanda stabile |
| Sovrastampaggio | Possibile, ma meno comune nelle celle completamente automatizzate | Comune per assemblaggi in plastica, metallo e multicomponente |
| Post-cura | Dipende dal grado e dall'applicazione; comune per alcuni sistemi polimerizzati con perossido. | Dipende dal grado e dall'applicazione; non viene escluso dalla parola "platino".“ |
| Rischio di costo principale | Manodopera, variazione di prezzo, rifilatura e operazioni secondarie | Strumenti, attrezzature, impostazione del processo e capacità sottoutilizzata |
Questa tabella descrive i tipici processi di produzione, non una classificazione universale delle proprietà. L'HCR può essere stampato a iniezione. L'LSR può essere utilizzato al di fuori dello stampaggio a iniezione. Il disegno del pezzo e il sistema di produzione determinano se tali alternative sono praticabili.
Qual è la principale differenza tra HCR e LSR?
La differenza principale risiede nella loro consistenza prima della stagionatura e nelle attrezzature necessarie per la loro lavorazione.
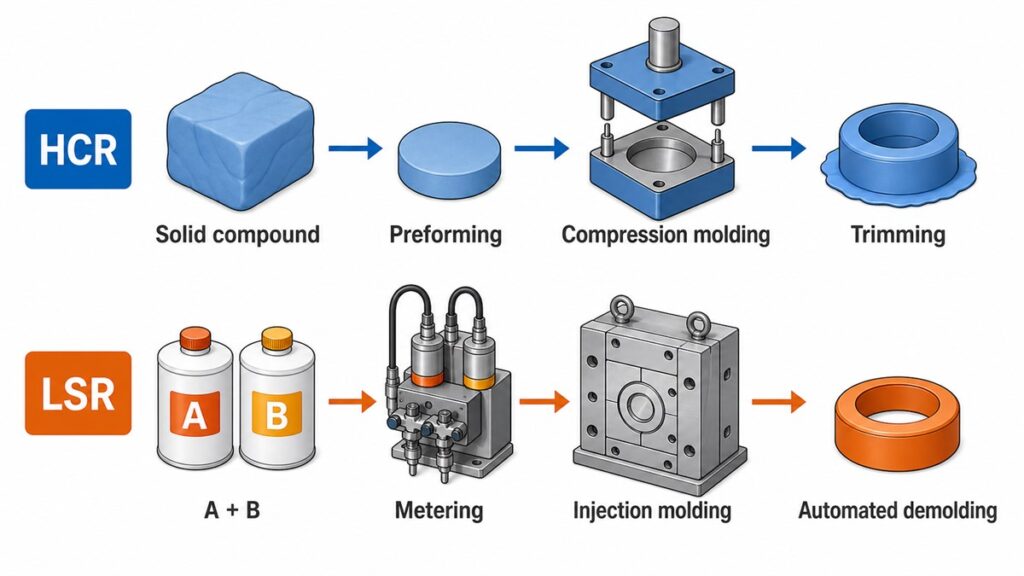
La gomma ad alta consistenza è una mescola siliconica solida, dalla consistenza pastosa. In fabbrica, il materiale può essere macinato aggiungendo pigmenti o additivi, tagliato in un volume misurato, inserito in uno stampo a compressione riscaldato o lavorato con macchinari di trasferimento, iniezione, estrusione o calandratura.
Gomma siliconica liquida (LSR) Normalmente viene fornito in due componenti. A e B vengono pompati in un rapporto controllato, miscelati e iniettati in uno stampo riscaldato. La sua pompabilità e il dosaggio controllato di A/B distinguono LSR dall'HCR, dalla consistenza gommosa, in fase di produzione.
Una volta guariti, entrambi sono elastomeri siliconici. La loro resistenza finale alla trazione, resistenza allo strappo, allungamento, durezza, deformazione permanente a compressione, proprietà ottiche e conformità normativa dipendono dalla specifica formulazione. La sigla "LSR" non significa automaticamente più morbido, più sicuro o meccanicamente superiore. La sigla "HCR" non significa automaticamente più resistente. Confrontare i valori TDS del fornitore per i gradi candidati utilizzando gli stessi metodi di prova.
Quando è preferibile scegliere HCR rispetto a LSR?
Scegli HCR quando il componente e il caso aziendale traggono maggior vantaggio dalla flessibilità di processo che dalla massima automazione.
Volume di produzione inferiore o incerto
Gli stampi a compressione sono generalmente più semplici di quelli a cavità multiple in LSR con sistema a canale freddo. Questo costo iniziale inferiore è importante quando la domanda è incerta, il progetto è ancora in fase di sviluppo o il programma richiede solo lotti periodici.
L'errore più comune è confrontare i preventivi degli stampi senza includere il numero previsto di pezzi. Uno stampo più economico può comunque comportare un costo totale più elevato se le operazioni di caricamento manuale, sformatura, rifilatura e ispezione rimangono in ogni ciclo. La tecnologia HCR mantiene il suo vantaggio in termini di costi solo quando la geometria e i requisiti di qualità non generano un eccessivo lavoro secondario.
Geometria semplice o di grandi dimensioni
Stampaggio a compressione HCR funziona bene per parti che possono tollerare una linea di separazione visibile, una ventilazione semplice e una certa rimozione delle bave. Grande parti in silicone industriale, comprese guarnizioni e tastiere, spesso rientrano in questo percorso.
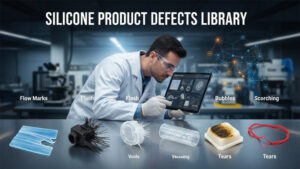
Lo stampaggio a compressione riempie uno stampo aperto con una carica pre-dosata. Per questo motivo, il posizionamento della carica è fondamentale. Se la carica non è dimensionata o posizionata correttamente, la distanza di flusso all'interno della cavità varia. Nel corso di cicli ripetuti, ciò può manifestarsi con bave irregolari, riempimento insufficiente, linee di giunzione o aria intrappolata.
Profili, tubi, cordoni e lastre estrusi
HCR è la via pratica per l'estrusione e la calandratura continue. Tubi, flessibili, cordoni, guarnizioni per forni, profili, isolamento dei fili e fogli di silicone non sono progetti naturali di stampaggio a iniezione LSR. Elkem elenca l'estrusione e la calandratura tra i processi di trasformazione HCR standard (Elkem).
Questo confine viene spesso trascurato perché gli acquirenti confrontano solo i "materiali siliconici". Il modulo prodotto richiesto potrebbe aver già selezionato il processo prima ancora di discutere di durezza, colore o chimica di polimerizzazione.
Flessibilità nella formulazione e nel sistema di polimerizzazione
HCR è disponibile con sistemi di polimerizzazione a base di perossido e platino. Ciò offre agli ingegneri maggiori opzioni di formulazione e processo, ma comporta anche un maggiore lavoro di specifica.
A seconda del tipo di prodotto e dell'applicazione finale, l'HCR polimerizzato con perossido potrebbe richiedere una post-polimerizzazione per ridurre i sottoprodotti volatili, gli odori o le sostanze estraibili. L'HCR polimerizzato con platino evita alcuni sottoprodotti del perossido, ma necessita di un controllo della contaminazione poiché zolfo, ammine, composti organostannici e alcuni adesivi o pigmenti possono inibire la polimerizzazione.
Non basta scrivere "polimerizzazione al platino" su un disegno per dare per scontato che la questione della conformità sia risolta. La chimica di polimerizzazione è solo una parte della definizione del materiale e del processo.

Quando è preferibile scegliere LSR rispetto a HCR?
Scegli LSR quando geometria, ripetibilità e scala di produzione giustificano una soluzione dedicata. stampaggio ad iniezione di silicone.
Pareti sottili e dettagli raffinati
LSR scorre più facilmente attraverso sezioni strette e piccoli canali rispetto all'HCR, che ha una consistenza gommosa. Ciò consente di realizzare membrane sottili, piccoli elementi di tenuta, texture dettagliate, microcomponenti e layout di cavità complessi.
Tale fluidità comporta anche un costo aggiuntivo per gli utensili. LSR (Liquid Surface Reduction) rileverà piccole fessure in corrispondenza delle linee di separazione, degli inserti, delle interfacce di espulsione e delle chiusure. Il controllo delle bave dipende quindi dalla precisione dello stampo, dal comportamento del morsetto, dalla profondità dello sfiato, dalla viscosità del materiale e dalla pressione di processo. Un modello CAD complesso non è sufficiente; l'utensile deve controllare dove il liquido può fluire.
Volume medio-alto stabile
Un sistema chiuso di dosaggio e miscelazione riduce le variazioni dovute alla manipolazione manuale dei materiali. Utensili multicavità, sformatura automatica, robot e ispezione in linea possono ridurre la manodopera per pezzo quando i volumi di produzione sono sufficientemente elevati.
In ambito produttivo, il vantaggio tipico della tecnologia LSR risiede nel dosaggio ripetibile, nell'automazione, nella riduzione delle operazioni secondarie e nella possibilità di riempire cavità per cavità in modo scalabile. Il rovescio della medaglia è rappresentato dai costi iniziali più elevati per attrezzature e utensili.
L'errore più comune è presumere che l'automazione generi risparmi a qualsiasi volume. Non è così. Se un programma esegue solo pochi lotti di piccole dimensioni all'anno, il costo di convalida degli strumenti, configurazione, eliminazione dei dati, manutenzione preventiva e capacità inutilizzata può prevalere sul prezzo unitario.
Sovrastampaggio e integrazione dei componenti
L'LSR è spesso la soluzione più resistente quando il silicone deve essere stampato su un inserto termoplastico o metallico. Inoltre, supporta progetti a due componenti che eliminano le fasi di assemblaggio separate.
Il processo non è automatico. Il team deve stabilire se la ritenzione deriva dall'adesione chimica, dal primer, dall'LSR autoadesivo o dall'interblocco meccanico. Il materiale dell'inserto, la contaminazione della superficie, la temperatura dello stampo, la dilatazione termica e la geometria del sottosquadro influenzano tutti il risultato.
Spesso i team sottovalutano questo aspetto perché un campione prelevato manualmente e apparentemente ben incollato può sembrare perfettamente funzionante. Flessioni ripetute, sterilizzazione, invecchiamento termico o esposizione a fluidi possono tuttavia rivelare in seguito la presenza di interfacce deboli. I test di adesione devono rispecchiare la reale direzione del carico e l'ambiente di utilizzo.
Gestione più pulita dei materiali
LSR viene pompato da contenitori sigillati attraverso un sistema di miscelazione chiuso. Ciò riduce la manipolazione a cielo aperto e può favorire una produzione più pulita.
Ciò non rende il pezzo finito intrinsecamente pulito o conforme. Il distaccante dello stampo, la manutenzione degli utensili, la sformatura, la post-polimerizzazione, il lavaggio, l'ispezione e l'imballaggio influiscono comunque sulla contaminazione. Per i prodotti medicali o a contatto con gli alimenti, i controlli di processo e le prove relative al pezzo finito sono più importanti dell'acronimo del materiale.
LSR è sempre più preciso di HCR?
No. La tecnologia LSR offre normalmente una migliore ripetibilità per parti stampate piccole, complesse e prodotte in grandi volumi, ma la tolleranza raggiungibile dipende dalle dimensioni esatte e dal processo.
Il silicone è un elastomero. Le dimensioni variano in base al ritiro durante la polimerizzazione, alla post-polimerizzazione, alla temperatura, alla forza di misurazione, al tempo di conservazione e al fatto che l'elemento attraversi o meno una linea di separazione. Una tolleranza realistica su un'interfaccia con inserto in acciaio potrebbe non esserlo su una parete flessibile autoportante.
Utilizzo ISO 3302-1 come quadro di riferimento per le tolleranze dimensionali della gomma stampata, quindi esaminare singolarmente le dimensioni critiche durante la progettazione per la fabbricazione (DFM). Il disegno deve identificare:
- Quali dimensioni influiscono sulla tenuta, sull'assemblaggio o sulla funzionalità?
- Metodo di misurazione e tempo di condizionamento
- Se le dimensioni vengono misurate prima o dopo la post-polimerizzazione
- Strategia di riferimento per un componente flessibile
- Flash consentito, disallineamento, vestigia del cancello e posizione della linea di separazione
L'errore più comune è quello di applicare le tolleranze dei componenti in plastica a ogni dimensione del silicone. Ciò comporta correzioni di stampaggio non necessarie e scarti di ispezione senza migliorare la funzionalità.
In che modo HCR e LSR influenzano gli utensili e il costo unitario?
L'HCR di solito riduce i costi iniziali di attrezzaggio. L'LSR può ridurre i costi ricorrenti di manodopera e di operazioni secondarie. Nessuna delle due affermazioni è sufficiente di per sé.
| Elemento di costo | comportamento dei costi dell'HCR | Comportamento dei costi LSR |
|---|---|---|
| costruzione dello stampo | Più semplice per gli strumenti di compressione di base | Maggiore precisione; il controllo del canale di alimentazione, del punto di iniezione, dello sfiato e della temperatura sono fondamentali |
| Preparazione del materiale | Pesatura, taglio, fresatura o preformatura possono aumentare la manodopera | Pompaggio e miscelazione automatizzati A/B |
| Lavoro ciclico | Il caricamento e lo sformamento manuali sono operazioni comuni | I cicli automatizzati sono pratici |
| Rimozione flash | Spesso si tratta di un'operazione ricorrente | Minore quando gli strumenti e i parametri sono stabili |
| Rischio di rottame | Posizionamento della carica, contaminazione, aria intrappolata e danni da rifilatura | Errore di rapporto, inibizione della polimerizzazione, flash, riempimento incompleto e perdite di avviamento |
| Ispezione | Potrebbe essere necessario prestare maggiore attenzione alle variazioni dipendenti dall'operatore. | La ripetibilità supporta l'ispezione automatizzata o basata su cavità |
| Manutenzione | Strumento più semplice, ma l'usura della linea di separazione modifica comunque il flash | Il canale freddo, le guarnizioni, le valvole, gli sfiati e il sistema di dosaggio richiedono una manutenzione disciplinata |
| rischio di capacità | È possibile aggiungere gradualmente ulteriore manodopera. | Le apparecchiature dedicate diventano costose quando il loro utilizzo è basso. |
Richiedete preventivi basati su volumi annuali realistici, non solo su una singola quantità d'ordine. Il preventivo dovrebbe specificare separatamente i costi di stampaggio, materiale, formatura, post-polimerizzazione, rifilatura, ispezione, imballaggio e qualsiasi operazione di inserimento degli inserti. Questo permette di capire come varia il costo al variare del volume d'ordine.

È l'HCR o l'LSR a determinare la conformità alle normative sul contatto con gli alimenti o quella medica?
Né HCR né LSR sono conformi per definizione. La conformità si riferisce a un determinato grado di materiale, formulazione, processo di produzione, ambito di prova e uso previsto.
Per gli articoli in gomma riutilizzabili a contatto con gli alimenti, la norma 21 CFR 177.2600 disciplina le sostanze consentite e le condizioni relative agli estrattivi. Include i polimeri di base del silicone, ma ciò non significa che ogni parte in silicone sia automaticamente conforme (eCFR 21 CFR 177.2600).
Per un progetto che prevede il contatto con gli alimenti, verificare:
- Formulazione del colore e grado del fornitore esatti
- Mercato applicabile: FDA 21 CFR 177.2600, LFGB/BfR o altra giurisdizione
- Ambito di prova del prodotto finito e simulanti alimentari
- Condizioni di guarigione e post-guarigione
- Tracciabilità dal lotto di materia prima al lotto di prodotto finito
- Se pigmenti, additivi, primer e materiali di inserto siano inclusi nelle prove
Per i dispositivi medici, “silicone per uso medico”" è anche incompleto. Valutazione della biocompatibilità, La compatibilità con la sterilizzazione, le sostanze estraibili e rilasciabili, la pulizia, l'imballaggio e la convalida del processo dipendono dal tipo di contatto del dispositivo e dalla sua classificazione di rischio.
HCR vs LSR: una matrice di selezione pratica
| Condizioni del progetto | Percorso di partenza preferito | Motivo |
|---|---|---|
| Prototipo o domanda incerta | Stampaggio a compressione HCR | Minore impegno in termini di attrezzature e modifiche di progettazione più semplici. |
| Pezzo stampato semplice con finitura estetica tollerante | Stampaggio a compressione HCR | L'automazione potrebbe non ripagare i suoi costi |
| Tubi, corde, profili o lamiere | Estrusione o calandratura HCR | Il processo continuo corrisponde alla forma del prodotto |
| Componente stampato di grandi dimensioni e dalla forma semplice | Stampaggio a compressione HCR | Pratico riempimento delle cavità e minore complessità degli strumenti |
| Piccole guarnizioni o membrane sottili | Stampaggio a iniezione LSR | Il comportamento del flusso supporta dettagli fini e sezioni sottili |
| Elevato volume annuo stabile | Stampaggio a iniezione LSR | L'automazione multicavità può ridurre la manodopera per pezzo |
| Sovrastampaggio in plastica o metallo | Stampaggio a iniezione LSR | Migliore idoneità per strategie automatizzate di inserimento e incollaggio |
| Requisiti di memoria flash molto bassi | LSR, dopo la revisione della fattibilità dello strumento | Gli utensili di precisione possono ridurre la rifilatura secondaria |
| Formula speciale polimerizzata con perossido | HCR | Maggiore flessibilità del sistema di polimerizzazione e dei composti. |
| Uso alimentare o medico regolamentato | In entrambi i casi, dopo la convalida del grado e del processo | La conformità non è determinata solo da HCR o LSR. |
Quali informazioni sono necessarie prima di richiedere un preventivo?
Un fornitore non è in grado di selezionare in modo affidabile HCR o LSR da una foto del prodotto. Invia le seguenti informazioni:
- Disegno 2D con quote critiche, classi di tolleranza e zone estetiche.
- Modello 3D in formato STEP
- Volume annuo, quantità dell'ordine e durata prevista del programma
- Obiettivi relativi a durezza, colore, trasparenza e proprietà meccaniche.
- Temperatura di esercizio, esposizione ai fluidi, compressione e cicli di servizio previsti
- Requisiti relativi al contatto con gli alimenti, al settore medico, alla direttiva RoHS, al regolamento REACH o ad altri requisiti di conformità.
- Limiti relativi a post-polimerizzazione, odore, sostanze estraibili e pulizia
- Inserire i requisiti relativi al materiale e all'incollaggio per i pezzi sovrastampati
- Requisiti di imballaggio, ispezione e tracciabilità
Il confine decisionale è semplice. Utilizzare HCR quando i fattori determinanti del progetto sono un minore impegno in termini di attrezzature, geometrie semplici, processi continui o flessibilità dei materiali compositi. Utilizzare LSR quando i fattori determinanti sono geometrie precise, movimentazione controllata, ripetibilità automatizzata e redditività dei grandi volumi.
La scelta finale dovrebbe essere effettuata sulla base di un disegno reale e di una previsione di volume. Senza questi due elementi, il confronto tra "HCR" e "LSR" rimane puramente materiale, mentre la decisione finale riguarda un sistema di produzione.