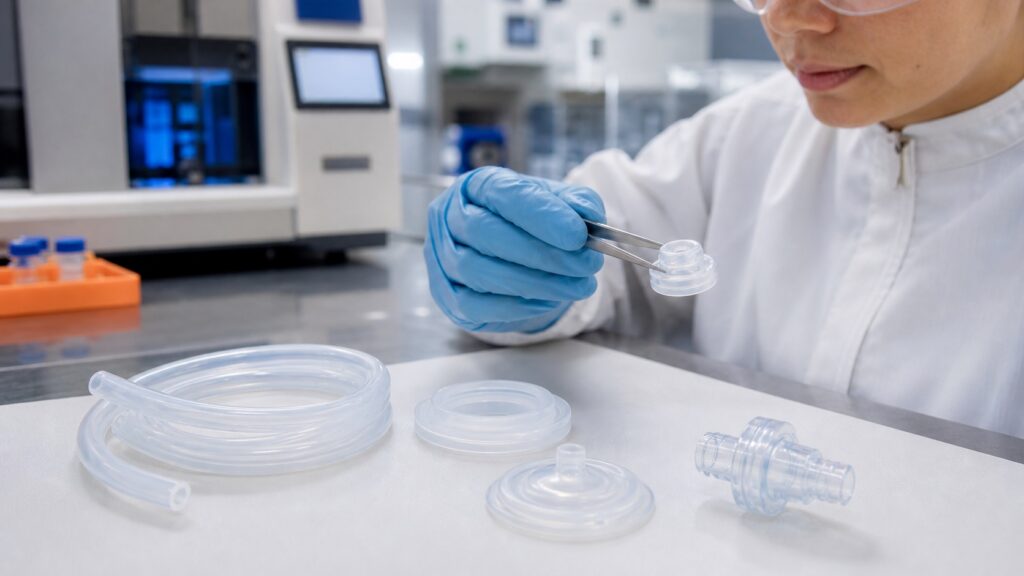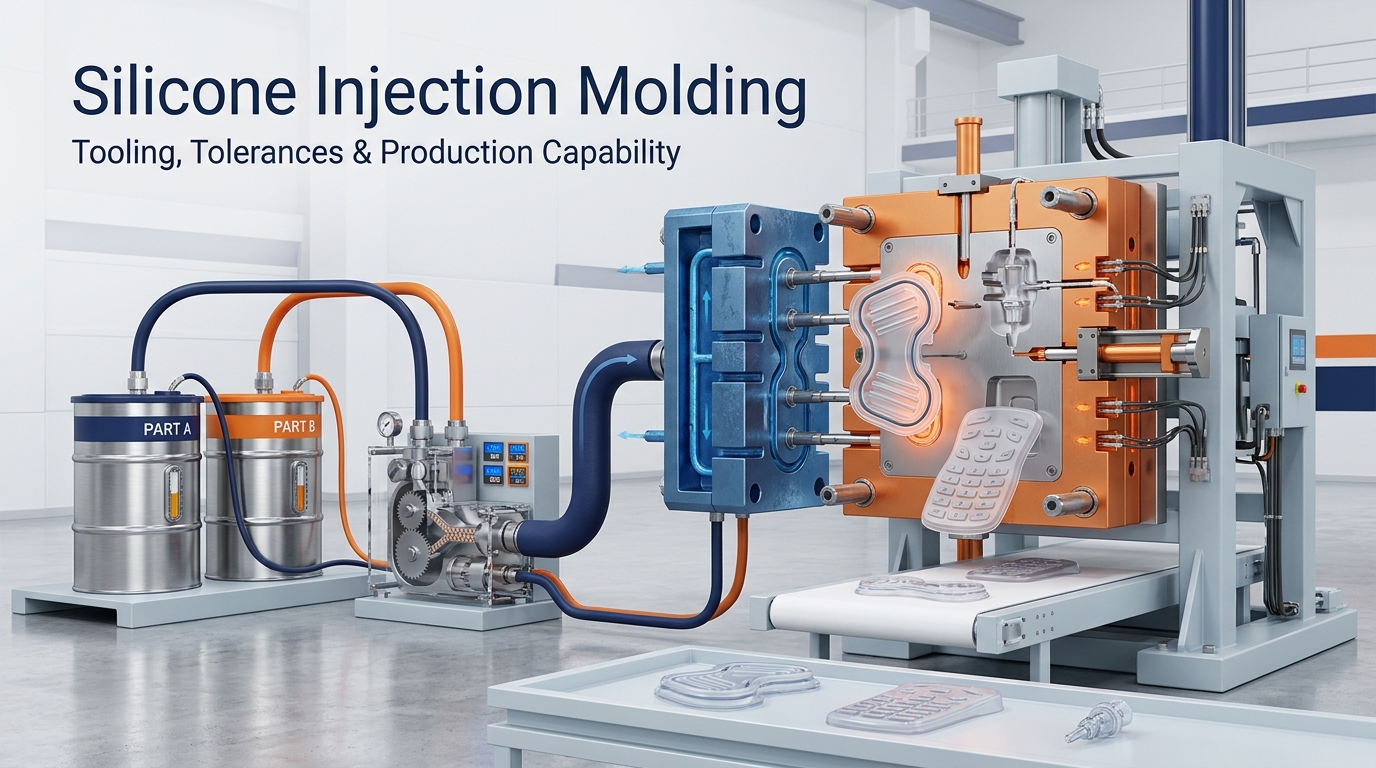
La maggior parte dei componenti in silicone che richiedono una geometria ripetibile in grandi volumi vengono realizzati con uno stampo in acciaio riscaldato e un canale di alimentazione freddo. Noi eseguiamo internamente lo stampaggio a iniezione di silicone per componenti in LSR, dai prodotti per l'alimentazione di consumo ai componenti di tenuta e per tastiere, e calcoliamo i costi di stampaggio, cavitazione e tempo di ciclo a partire dal file 3D, anziché da un listino prezzi di catalogo.
Cosa facciamo per lo stampaggio a iniezione di silicone
Utilizzare i quattro gruppi seguenti per la selezione iniziale dei fornitori. "Verificato" indica una comprovata capacità aziendale; "dipendente dal progetto" significa che il valore finale viene definito solo dopo la revisione del disegno, del materiale, del volume annuo e dei requisiti di validazione.
Attrezzature e processi
| Domanda relativa agli appalti | Capacità del silicone RY | Stato di conferma |
|---|---|---|
| Qual è la capacità di stampa disponibile? | Presse a iniezione LSR da 50 a 200 T; fino a 300 T per stampi multicavità di grandi dimensioni | Gamma di attrezzature verificata; la stampa è stata selezionata dopo un'attenta valutazione dell'area di applicazione. |
| La linea è in grado di gestire inserti o lavorazioni automatizzate ad alta cavitazione? | Presse orizzontali per cavitazione; presse verticali per caricamento inserti | Configurazioni verificate; l'ambito dell'automazione dipende dal progetto. |
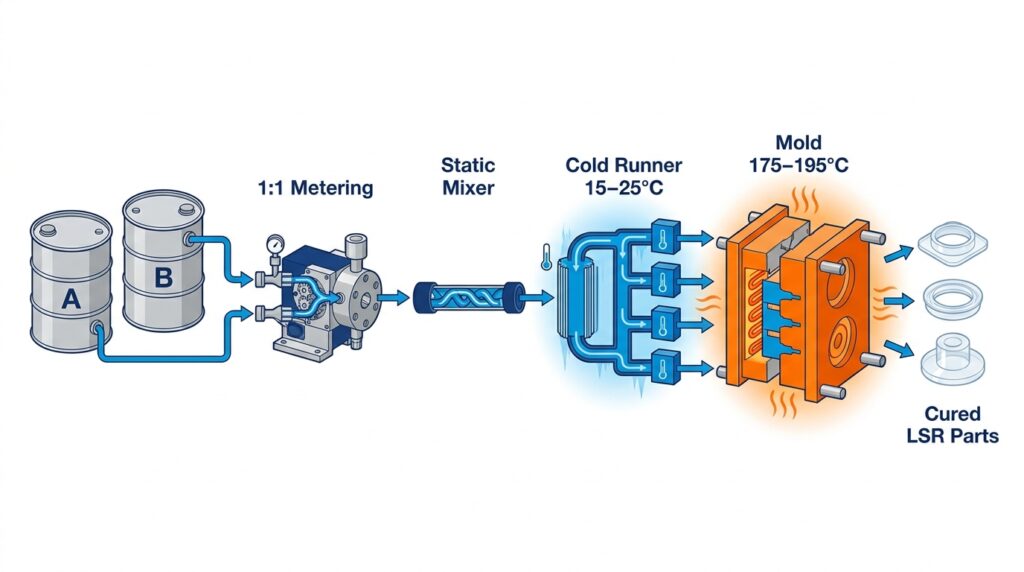
| Come vengono dosati i due componenti LSR e il pigmento? | Pompa A/B 1:1, miscelatore statico e pigmento attraverso un terzo flusso controllato | Configurazione standard verificata |
| Quali sistemi di utensili e di alimentazione sono supportati? | Acciaio P20, H13 o S136; canale di colata aperto, canale freddo e piano freddo con valvola di iniezione | Selezione dell'acciaio per utensili e del sistema di alimentazione dopo un'analisi del numero di colpi e dei costi. |
Involucro per componenti e attrezzature
| Domanda relativa agli appalti | Capacità lavorativa | Stato di conferma |
|---|---|---|
| Quali sono le dimensioni e il peso dei pezzi che potete preventivare? | 0,5–300 g per parte in una cella standard | Dipende dal progetto; la geometria e il volume di iniezione determinano la pressa |
| Qual è l'intervallo di durezza supportato? | Shore A 5–80; Shore A 30–70 copre la maggior parte della produzione regolare | Grado esatto e sistema di stagionatura da confermare prima del preventivo. |
| Quante cavità sono pratiche? | Da 1 a 32 cavità; da 2 a 8 copre la maggior parte dei componenti di produzione. | Preventivo calcolato dopo revisione di flusso, bilancio, volume annuo e manutenzione |
| Quale finestra di elaborazione viene utilizzata? | Temperatura dello stampo 160–210 °C, tipicamente 175–195 °C; pressione di iniezione 200–1.200 psi | Finestra di avvio soltanto; convalidato dal tipo di materiale e dalla geometria del pezzo |
| Quale ciclo di acquisto dovrebbe prevedere? | 15–60 s per pareti inferiori a 3 mm; le sezioni più spesse scalano in modo non lineare | Stima solo fino alla convalida del processo T1 |
| È possibile realizzare uno stampaggio a iniezione sovrastampato da LSR a plastica? | Sovrastampaggio con inserti e configurazioni a due componenti con piastra di indicizzazione | È necessaria la convalida del tipo di substrato, del sistema di adesione e del piano di prova di pelatura. |
Qualità e documentazione
| Domanda relativa agli appalti | Capacità del silicone RY | Stato di conferma |
|---|---|---|
| Quale sistema di tolleranza dimensionale viene utilizzato? | Norma ISO 3302-1 M2 / M3 per le dimensioni generali; i valori CTQ più stringenti sono esaminati separatamente. | Il disegno è specifico; il metodo di misurazione e il dispositivo di fissaggio devono essere concordati. |
| È disponibile la produzione in ambiente controllato? | Classe ISO 7 / Classe 8 per programmi specifici di contatto con alimenti e farmaci. | L'ambito della camera bianca è confermato nel preventivo e nel piano di qualità. |
| Quali sistemi di qualità possono supportare il progetto? | Norma di riferimento ISO 9001; ISO 13485 per i programmi medicali; IATF 16949 per i programmi automobilistici. | Certificato applicabile e ambito del sito forniti durante la qualificazione |
| Quale documento di ispezione viene fornito al punto T1? | Rapporto dimensionale che include le dimensioni del disegno su 3-5 campioni per cavità | Livello di campionamento e CTQ concordati prima del rilascio dello strumento |
| È possibile rintracciare i materiali e i registri di conformità? | Dichiarazione dei materiali, tracciabilità dei lotti del fornitore e report di terze parti applicabili. | L'esatta portata del report dipende dal materiale, dal colore, dal prodotto finito e dal mercato. |
Proiezione commerciale
| Domanda relativa agli appalti | Termine tipico | Stato di conferma |
|---|---|---|
| Qual è il quantitativo minimo d'ordine (MOQ) di produzione? | 3.000–5.000 pezzi per ordine una volta che lo strumento esiste | Le dimensioni dei componenti, i cambiamenti di colore, l'imballaggio e la domanda annuale possono modificare il MOQ |
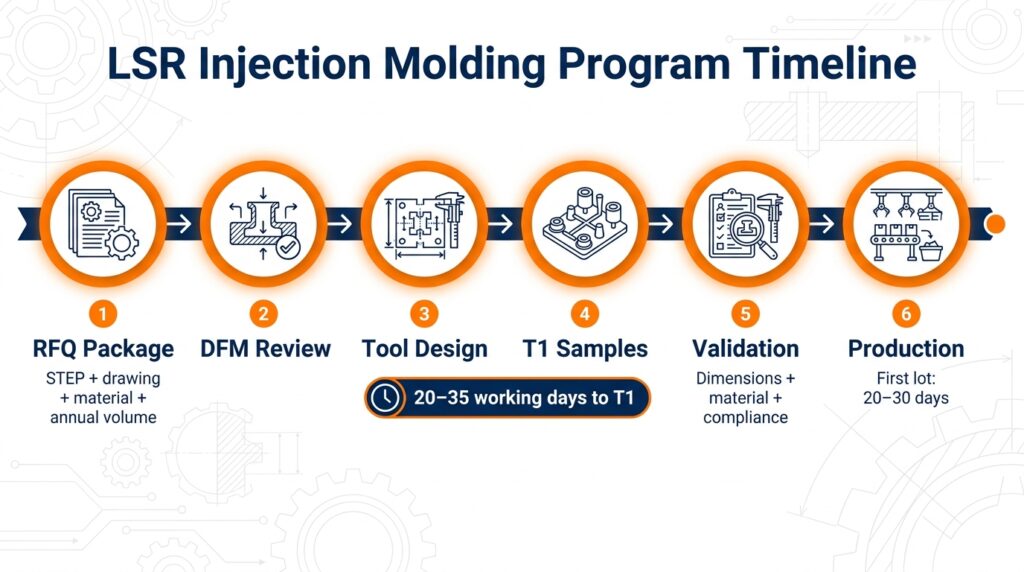
| Quanto tempo richiede la realizzazione degli stampi? | 20–35 giorni lavorativi (4–6 settimane) dall'approvazione del DFM al T1 | Il programma definitivo è stato pubblicato dopo la revisione della progettazione degli strumenti e della disponibilità dei materiali. |
| Quanto tempo richiede un intervento di revisione T1? | 7-10 giorni lavorativi per ogni ciclo di revisione | Dipende dal cambio dell'acciaio, dai test e dal feedback del cliente |
| Quanto tempo richiede la prima produzione? | 20-30 giorni dopo l'approvazione del campione | La quantità dell'ordine, le operazioni secondarie e la documentazione possono modificare la pianificazione |
Quali gradi di LSR e sistemi di polimerizzazione utilizziamo
Utilizziamo di default la resina LSR vulcanizzata al platino per lo stampaggio a iniezione. La resina HCR vulcanizzata al perossido non può essere utilizzata in una cella di iniezione senza un sistema di alimentazione diverso, quindi rimane impiegata nelle linee di compressione e trasferimento.
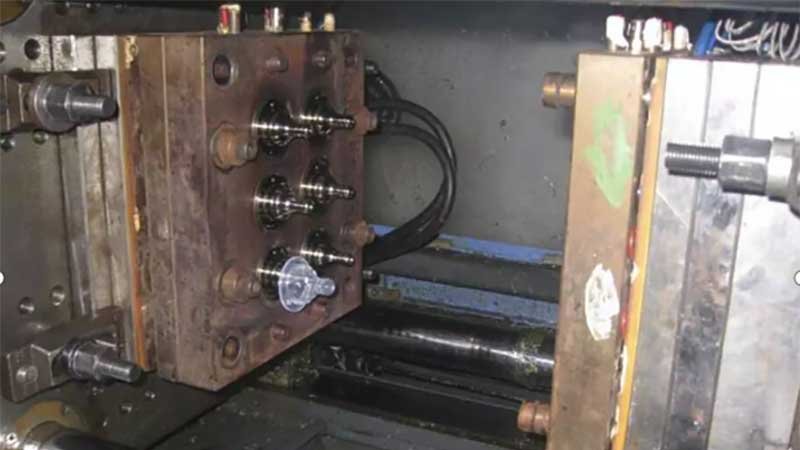
Gradi in produzione regolare:
- Acciaio al carbonio per uso generale, durezza Shore A 30–70, per componenti di cucine, articoli per animali domestici e articoli da regalo.
- LSR a contatto con gli alimenti selezionato e testato rispetto ai requisiti estrattivi applicabili di FDA 21 CFR 177.2600 per articoli in gomma riutilizzabili e in conformità ai requisiti LFGB pertinenti e alla raccomandazione XV del BfR, ove specificato.
- LSR di grado medico con test a livello di materiale per ISO 10993-5 / -10 o USP Classe VI ove richiesto; la valutazione biologica finale rimane specifica per il dispositivo finito, il processo di fabbricazione, il tipo di contatto e la durata
- Guarnizioni autolubrificanti, a trasudamento d'olio e a basso attrito per guarnizioni e chiusure
- Adesivo autoadesivo LSR per l'incollaggio su substrati in PC, PA, PBT e PEEK.
- Gradi elettricamente conduttivi e ignifughi disponibili su richiesta
Il pigmento viene aggiunto come terzo flusso al miscelatore, non premiscelato a mano. La variazione di colore tra i lotti deriva dal dosaggio del pigmento, non dal polimero di base, motivo per cui conserviamo un campione di colore firmato per ogni SKU. Anche i pacchetti di additivi modificano il comportamento di flusso e polimerizzazione, non solo i valori della scheda tecnica — vedere additivi liquidi per gomma siliconica.
Attrezzatura: canale freddo, piano freddo e scarti
I nostri stampi utilizzano un flusso di materiale refrigerato a 15–25 °C in contrapposizione a una cavità a 175–195 °C. Questa differenza di temperatura impedisce al canale di alimentazione di indurirsi ed è ciò che rende possibile lo stampaggio senza canale di alimentazione.
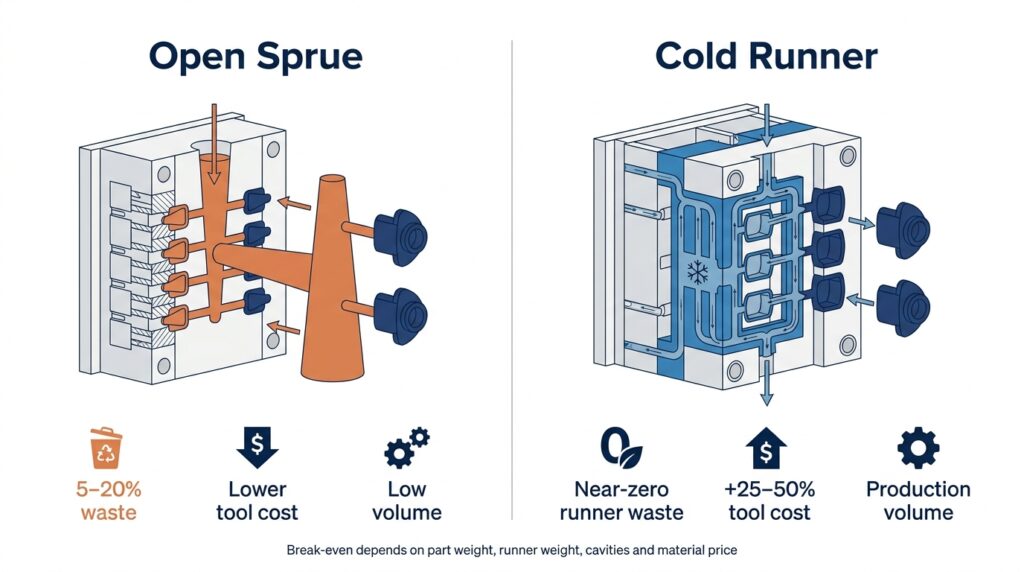
| Sistema di alimentazione | Spreco di materiale per ogni scatto | Costo degli utensili | Dove lo utilizziamo |
|---|---|---|---|
| Sprue aperto / sprue freddo | 5–20% | Il più basso | Prototipi e strumenti a basso volume |
| blocco a canale freddo | Vicino allo zero | +25–50% su canale aperto | Strumenti di produzione superiori a circa 50.000 pezzi/anno |
| Piano freddo con valvola a saracinesca | Vicino allo zero, il vestigio del cancello è controllato | Più alto | Componenti estetici, bilanciatura multicavità |
Un sistema a canale freddo si ripaga da solo in termini di materiale quando il volume annuo supera circa 50.000 pezzi, considerando gli attuali prezzi del LSR di 8-20 USD/kg e 5-20% di scarti di sprue. Al di sotto di tale valore, gli scarti di sprue sono più economici del blocco. Nel preventivo mostriamo entrambi i valori anziché privilegiare lo stampo più costoso. Il sistema a canale freddo completo rispetto allo stampo aperto confronto dei costi siede qui.
La selezione dell'acciaio per utensili segue il numero di colpi previsto: P20 fino a circa 250.000 colpi, H13 o S136 da 500.000 colpi in su e per gradi con riempitivi aggressivi. Sformo, transizioni di parete, sfiato e tolleranza di ritiro sono impostati in DFM, non dopo T1: le regole operative sono nel nostro Guida alla progettazione di stampi in silicone.
Controllo della tolleranza e del flash
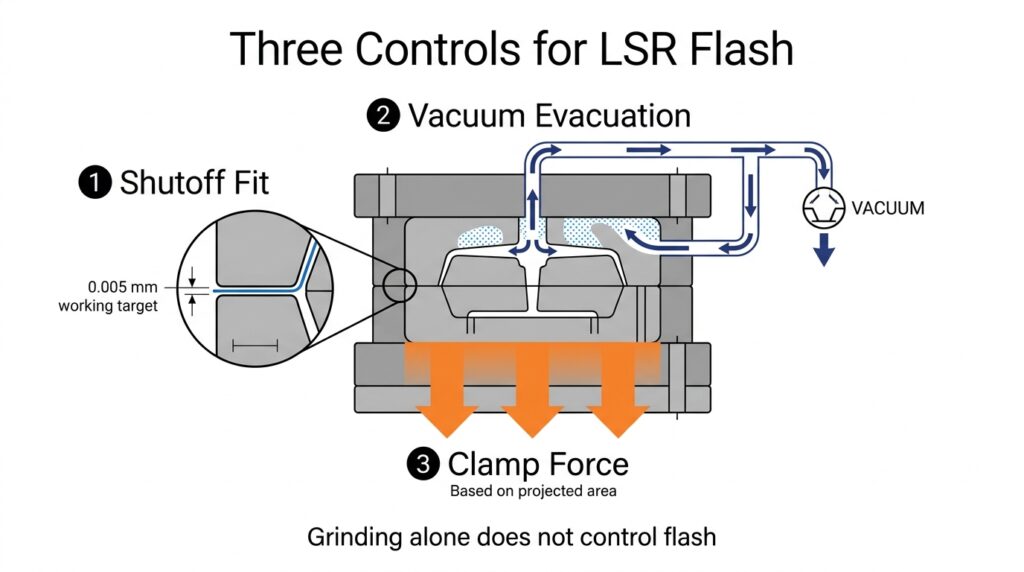
Sotto pressione produttiva, la tecnologia LSR può raggiungere spazi estremamente ridotti nella linea di separazione; 0,002 mm è la soglia di rischio operativo che utilizziamo durante la revisione degli utensili, non una specifica universale per le bave. Nessuna linea di separazione mantiene uno spazio nominale costante per ogni ciclo, quindi il controllo delle bave non è mai rappresentato da un singolo valore su un disegno. Richiede che le condizioni di chiusura, il vuoto e la forza di serraggio agiscano in sinergia, e la sola rettifica non è sufficiente a controllarlo.
Ciò che controlliamo:
- La chiusura della linea di separazione è stata realizzata con un target di lavoro di 0,005 mm prima di T1, quindi verificata rispetto al limite di bava concordato nel disegno e ricontrollata per l'usura dell'acciaio dopo il primo lotto di produzione.
- Prima dell'iniezione, si esegue l'evacuazione sottovuoto della cavità, che rimuove l'aria intrappolata la cui contropressione altrimenti spingerebbe il silicone nella linea di separazione anziché attraverso gli sfiati.
- La forza di serraggio viene calcolata in base all'area proiettata, non alle dimensioni della macchina; un utensile serrato in modo insufficiente si apre sotto la pressione di iniezione e si crea una bava anche con una linea di separazione perfetta.
- Tolleranza di ritiro di 1,5–3,5% a seconda del grado, della durezza e dello spessore della sezione, confermata rispetto al rapporto CMM T1
L'accettazione dimensionale segue ISO 3302-1. M2 è realizzabile sulla maggior parte delle geometrie; M1 è una discussione caso per caso legata alla posizione del gate e al numero di cavità. Più stretto di così di solito significa che il disegno sta chiedendo a un materiale morbido di comportarsi come un pezzo lavorato. La meccanica della bava è trattata in ottenere zero bave nello stampaggio LSR, e geometria sottosquadro — che l'LSR tollera molto meglio dei termoplastici — in Regole di progettazione sottosquadro per i componenti LSR.
Post-polimerizzazione, test e documentazione
I pezzi che escono dalla pressa sono polimerizzati ma contengono ancora sostanze volatili e silossani residui. La post-polimerizzazione standard nei nostri forni è a 200 °C per 4 ore, regolata in base al grado e allo spessore della parete. I pezzi a contatto con gli alimenti e i componenti medicali eseguono la post-polimerizzazione come fase fissa; le guarnizioni industriali potrebbero non necessitarne. Dettagli in prodotti in silicone dopo la polimerizzazione.
Documentazione che possiamo allegare alla spedizione:
- Dichiarazione dei materiali e tracciabilità del lotto fino al fornitore LSR
- Rapporti di prova di terze parti specifici per materiale, colore, articolo finito e mercato di destinazione: FDA 21 CFR 177.2600, requisiti LFGB/BfR XV pertinenti, RoHS e REACH SVHC.
- Rapporto dimensionale che copre ogni dimensione del disegno, 3-5 campioni per cavità
- Durezza, resistenza alla trazione, allo strappo e alla compressione secondo ASTM D2240 / D412 / D624 / D395
L'ambito del metodo di prova e ciò che ogni rapporto copre e non copre è definito in metodi di prova del silicone.
Capacità di stampaggio a due componenti e sovrastampaggio
LSR aderisce ai tecnopolimeri tramite un sistema autoadesivo o mediante un incastro meccanico. La scelta del substrato e del tipo di materiale specifico determina quale metodo sia più efficace. Alcuni tipi di PC, PA66, PBT e PEEK possono aderire a un sistema LSR autoadesivo compatibile, ma l'adesione deve essere verificata sulla resina specificata. PP e PE generalmente richiedono un trattamento al plasma, un trattamento con primer o un incastro meccanico.
Eseguiamo lo stampaggio a iniezione sovrastampato caricando il termoplastico stampato come inserto, oppure in due fasi su una piastra di riferimento. La forza di adesione viene verificata mediante un test di pelatura a 180° definito dal progetto su campioni T1. Per le combinazioni autoadesive qualificate di LSR e PC o PA66, il nostro parametro di riferimento è di 3-8 N/mm con rottura coesiva; il disegno e il piano di validazione definiscono il valore di accettazione finale. Un distacco interfacciale pulito innesca una revisione del grado del substrato, della preparazione della superficie e delle condizioni di stampaggio prima del rilascio dello stampo.
Famiglie che sosteniamo
Queste quattro famiglie illustrano i requisiti di prodotto e di documentazione che supportiamo in tutti i programmi di stampaggio del silicone. Il processo di produzione selezionato (iniezione LSR, compressione, trasferimento o altro) viene confermato in base alla geometria, al materiale e al volume effettivi, anziché essere dedotto dalla categoria di prodotto.
| Famiglia parziale | Cosa guida lo strumento | Esperienza con prodotti correlati |
|---|---|---|
| Guarnizioni, anelli di tenuta, connettori | Impostazione della compressione per ASTM D395 e una riga senza flash; i cosmetici sono secondari | O-ring, foglio di gomma, gomiti e connettori per tubi flessibili |
| Tastiere e pannelli di controllo | La forza di azionamento si mantiene entro ±20 gf su tutto il pannello e la stabilità della forza si mantiene dopo 1 milione di cicli. | tastiere impermeabili, tastiere ad alta tattilità |
| Prodotti a contatto con gli alimenti e prodotti per neonati | Conforme alle normative FDA 21 CFR 177.2600 e alla documentazione LFGB, post-polimerizzazione come fase fissa, nessuna persistenza di odori. | set di alimentazione, Dentizione, piattini per bambini |
| Assistenza medica e personale | Documentazione sui materiali ISO 10993 / USP Classe VI, stampaggio in camera bianca, tracciabilità del lotto | coppette mestruali |
I pezzi piccoli ad alta cavità tendono a far sì che lo stampo si raffreddi; i pezzi grandi e singoli, invece, mantengono una cavità singola con un canale di colata aperto, indipendentemente dal volume di produzione annuale.
Volume, quantità minima d'ordine e tempi di consegna
Lo stampaggio a iniezione è un processo che privilegia la realizzazione degli stampi. Il prezzo unitario diminuisce con l'aumentare della cavitazione, quindi la decisione che determina il costo finale è il numero di cavità all'inizio della produzione, non la negoziazione al momento dell'ordine di acquisto.
Qui si fa confusione tra due numeri diversi. Il MOQ indica la quantità minima ordinabile per un singolo ordine, una volta che l'acciaio è disponibile. La tabella sottostante mostra il volume annuo, che determina se la lavorazione di quell'acciaio sia effettivamente conveniente.
| Volume annuo (non dimensione dell'ordine) | Strumento tipico | Commento |
|---|---|---|
| Meno di 10.000 pezzi | Monocavità, canale di colata aperto | Lo stampaggio a compressione spesso risulta più economico |
| 10.000 – 100.000 pezzi | 2–8 cavità, canale freddo | Finestra di iniezione standard |
| Oltre 100.000 pezzi | 8+ cavità, valvola a saracinesca | Ciclo e automazione dominano i costi |
Il nostro MOQ per LSR stampato a iniezione è di 3.000-5.000 pezzi per ordine. Questa non è la stessa domanda di se dovresti acquistare uno stampo a iniezione: al di sotto di circa 10.000 pezzi all'anno, lo stampaggio a compressione di solito risulta più economico nel complesso, anche se il suo prezzo unitario è più alto, perché lo stampo costa una frazione e assorbe le modifiche di progettazione. La realizzazione dello stampo richiede 20-35 giorni lavorativi per T1, con 7-10 giorni lavorativi per ogni ciclo di revisione. La produzione di massa dopo l'approvazione del campione richiede 20-30 giorni per il primo lotto. La struttura dei costi attraverso i processi è suddivisa in Qual è il costo dello stampaggio in silicone?.
Quando sconsigliamo lo stampaggio a iniezione di silicone
Il preventivo si riferisce al processo più adatto al pezzo, non a quello con il maggior valore in termini di attrezzature.
- Volume annuo inferiore al punto di pareggio degli utensili: stampaggio a compressione del silicone utilizza strumenti più economici e assorbe le modifiche di progettazione senza un nuovo blocco di acciaio
- Sezioni solide spesse superiori a circa 10-12 mm: il tempo di indurimento aumenta con il quadrato dello spessore e il ciclo smette di essere economico
- Componenti con inserti metallici in piccole quantità: stampaggio a trasferimento di solito è la soluzione migliore
- Profili continui, cordoni e tubi: estrusione, non iniezione.
- Il progetto è in continua evoluzione: ogni modifica geometrica dopo il taglio dell'acciaio comporta la rilavorazione degli utensili, quindi manteniamo il progetto allo stato di stampa 3D o prototipo a compressione fino a quando il disegno non è definitivo.
Una mappa più ampia delle alternative è disponibile nel nostro Guida al processo di produzione di prodotti in silicone.
Cosa allegare a una richiesta di preventivo
Possiamo fornire un preventivo basandoci su una foto, ma il prezzo sarà soggetto a un margine di incertezza. Per ottenere un prezzo definitivo:
- File 3D (STEP o IGES) più un disegno 2D con dimensioni critiche e classe di tolleranza.
- Durezza e colore target, riferimento Pantone se è necessario l'abbinamento — vedere come preparare i disegni CAD per il tuo produttore
- Obiettivo di conformità: contatto con gli alimenti, medico, RoHS o nessuno
- Volume annuo e frequenza degli ordini, non solo del primo ordine
- Requisiti estetici: linea di separazione accettabile, posizione del residuo di giunzione, finitura superficiale (SPI o VDI)
Se il vostro componente rientra in una delle quattro famiglie sopra descritte, possiamo riutilizzare materiali, attrezzature ed esperienza nella pianificazione della qualità; il processo finale e la progettazione dello stampo vengono comunque confermati durante la fase DFM (Design for Manufacturing).
Domande frequenti
Il costo degli stampi viene detratto dalla produzione?
Gli utensili vengono quotati separatamente e fatturati prima del taglio dell'acciaio. L'eventuale rimborso parziale e l'ammontare complessivo del costo devono essere specificati nel preventivo scritto. Richiedete tale preventivo per iscritto, prima di emettere l'ordine di acquisto, a noi o a qualsiasi fornitore.
Qual è il tuo livello di tolleranza?
ISO 3302-1 M2 o M3 per la maggior parte delle geometrie. M1 dipende dalla posizione del gate, dal numero di cavità e dall'uniformità della parete, ed è confermato nel report T1.
Avete un quantitativo minimo d'ordine?
Sì, da 3.000 a 5.000 pezzi per ordine una volta realizzato lo stampo. Il volume annuo è un test a parte: al di sotto di circa 10.000 pezzi all'anno, proporremo invece lo stampaggio a compressione.
Potete fornire la documentazione FDA e LFGB?
Sì. Il preventivo specifica l'ambito di applicazione dei test FDA 21 CFR 177.2600 e LFGB/BfR XV tedeschi per il materiale, il colore e l'uso previsto. I certificati dei materiali e i report di terze parti disponibili sono collegati al lotto di produzione in questione; i test sui nuovi articoli finiti vengono quotati quando il progetto lo richiede.
Prima di bloccare l'utensile
Le due decisioni più costose da annullare sono il numero di cavità e la posizione del punto di iniezione. Il numero di cavità determina il prezzo unitario per l'intera durata dello stampo; la posizione del punto di iniezione determina dove si deposita il residuo estetico e quale lato del pezzo può essere la superficie A. Entrambe sono economiche da modificare in CAD, ma costose da modificare in acciaio.
Invia il file 3D, la classe di tolleranza, l'obiettivo di conformità e un volume annuo realistico, e ti risponderemo con il costo dello stampo, le opzioni di cavitazione e il punto di pareggio rispetto allo stampaggio a compressione. Se il volume non giustifica uno stampo a iniezione, lo specificheremo nel preventivo. I criteri di valutazione del campione prima di avviare la produzione di massa sono elencati in Come valutare la qualità del campione prima della produzione di massa.
Richiedi un preventivo
Invia il tuo file 3D e il volume annuale tramite Modulo di richiesta di offerta.
Nella prima email, includi: file STEP, classe di tolleranza, durezza target, requisiti di conformità, volume annuo. In risposta, ti forniremo il costo degli stampi, le opzioni di cavitazione, il prezzo unitario per due livelli di volume e il punto di pareggio rispetto allo stampaggio a compressione.
Riferimenti
- LFGB § 31, Trasferimento di sostanze agli alimenti – Bundesministerium der Justiz, testo consolidato attuale: gesetze-im-internet.de/lfgb/__31.html
- USP Capitolo generale 〈 88 〉 Test di reattività biologica in vivo (base della classificazione delle materie plastiche di classe I–VI) — Farmacopea degli Stati Uniti: doi.usp.org/USPNF/USPNF_M98834_01_01.html