Basato sulla risoluzione dei problemi di centinaia di Produzione di stampaggio a iniezione LSR, Sappiamo che gli additivi nelle formulazioni di gomma siliconica liquida non si limitano a modificare le caratteristiche del prodotto, ma ne alterano anche la stabilità durante il processo produttivo. Questa guida spiega come si comportano effettivamente nel tempo i modificatori di stabilità di processo, gli agenti indurenti per silicone e i regolatori di proprietà nella pressa e perché gli acquirenti spesso li specificano in modo errato.
Come si comportano gli additivi LSR nel processo di stampaggio (e perché i team spesso li specificano in modo errato)
Quando le persone mi chiedono informazioni sugli "additivi LSR" nel silicone liquido AB, di solito desiderano una formulazione semplice e pulita.
- Aggiungi X per ottenere la durezza.
- Aggiungi Y per una guarigione più rapida.
- Aggiungi Z per ottenere la valutazione della fiamma.
In produzione, il comportamento è diverso.
Nelle formulazioni di gomma siliconica liquida, gli additivi raramente agiscono come un interruttore a funzione singola. Essi spingono su multiplo azionare le leve contemporaneamente.
- Variazioni nella velocità di guarigione.
- Variazioni di viscosità.
- Spostamenti della finestra di scongelamento.
- Movimenti del set di compressione.
- Mosse di forza di strappo.
- Il comportamento dei pigmenti cambia.
E il componente deve funzionare stabilmente per settimane, non solo superare un singolo test.
Quindi inquadrerò la questione nel modo in cui ne discutiamo internamente: classe di funzione, e da cosa fa al processo nel tempo.
Cosa si intende per additivo in un LSR bicomponente (A/B)?
Nel caso di LSR in due parti, la Parte A e la Parte B sono sistemi già progettati.
- La parte A in genere contiene il polimero di base e il riempitivo.
- La parte B in genere contiene gli agenti indurenti del silicone (pacchetto catalizzatore).
Quando un cliente dice "additivo", potrebbe intendere:
- Qualcosa si è mischiato al campione A/B prima della spedizione.
- Un modificatore aggiunto nella fase di miscelazione da parte del cliente.
- Una variazione del livello del riempitivo, del contenuto di olio o dell'equilibrio del catalizzatore.
Non sono equivalenti.
Se si modifica qualcosa che interagisce con l'equilibrio del catalizzatore o dell'inibitore, non si modifica solo la prestazione, ma anche il grado di controllabilità del processo di stampaggio LSR.
È da lì che provengono la maggior parte delle sorprese.
Modificatori di stabilità del processo: controllo della viscosità e della finestra di polimerizzazione
I modificatori di stabilità di processo sono additivi progettati per mantenere la viscosità e ritardare la reticolazione prematura. Si tratta di additivi utilizzati per far sì che il materiale si comporti come un materiale effettivamente modellabile.
Obiettivi tipici:
- stabilizzare la viscosità nel tempo di conservazione
- ridurre la sensibilità ai contaminanti in tracce
- ampliare l'intervallo di sicurezza tra miscelazione e iniezione
- migliorare il flusso senza indebolire la gomma vulcanizzata
Come si manifestano i modificatori di stabilità nelle lunghe serie di produzione
Lo vedi come:
- meno scatti brevi “misteriosi” quando la temperatura ambiente varia
- minore variazione giornaliera nell'equilibrio di riempimento negli strumenti multicavità
- meno depositi di muffa che si formano dopo lunghi periodi di utilizzo
Ma ha anche un costo.
Una formulazione molto tollerante può essere leggermente meno "aggressiva" nella fase di polimerizzazione. Questo è importante se si cerca di ottenere tempi di ciclo estremamente brevi.
Perché i campioni di laboratorio nascondono i problemi di stabilità
Poiché i primi campioni vengono solitamente analizzati in condizioni controllate.
Un turno.
Un operatore.
Pulizia degli utensili.
Materiale fresco.
Questo non è il vero stress test.
I problemi si manifestano dopo:
- purghe ripetute
- lotti di materiale multipli
- lieve contaminazione da olio
- variazione di temperatura nel corso della giornata
È qui che l'uso degli "additivi" diventa una decisione di produzione, non di laboratorio.
Additivi per il controllo della polimerizzazione: velocità di polimerizzazione vs. finestra di processo
I modificatori del controllo della polimerizzazione sono agenti indurenti e inibitori del silicone che gestiscono i tempi di reazione. I clienti desiderano una polimerizzazione più rapida perché una polimerizzazione più rapida si traduce in un minor tempo di ciclo di vendita.
Ma il controllo della guarigione non è solo "veloce contro lento". È:
- quanto velocemente aumenta la viscosità dopo il taglio
- per quanto tempo la miscela rimane iniettabile
- quanto è acuta la polimerizzazione rapida una volta che inizia
Come si comporta una finestra di guarigione ristretta nel lungo periodo
Quando si aumenta eccessivamente la velocità di polimerizzazione, in genere si restringe l'intervallo di sicurezza.
Ciò significa:
- maggiore sensibilità agli scarti quando la pressa si ferma
- maggiore rischio di bruciature nel sistema di alimentazione
- maggiore variabilità tra le cavità se l'uniformità della temperatura non è perfetta
Un pacchetto a rapida guarigione può sembrare eccellente in piccoli test.
Nel lungo periodo, la stabilità si paga.
Perché il solo "tempo del ciclo" non permette di valutare correttamente la velocità di guarigione.
I team presumono che la velocità di guarigione sia un unico indicatore chiave di prestazione (KPI).
In pratica, il costo di una finestra di processo più ristretta si manifesta come segue:
- interventi dell'operatore
- pulizia più frequente
- deriva inspiegabile nelle dimensioni dei componenti
Questi costi non vengono rilevati da un semplice confronto in "secondi per ciclo".
Regolatori delle proprietà meccaniche: durezza, resistenza allo strappo e rimbalzo
Gli additivi per la regolazione delle proprietà meccaniche sono riempitivi e plastificanti funzionali utilizzati per modificare la sensazione tattile della gomma. La durezza è la richiesta più comune.
L'errore sta nel pensare che la durezza sia un fenomeno isolato.
Puoi spostare la durezza di:
- sistema di riempimento modificato
- modificando la struttura del polimero
- aggiunta di componenti plastificanti
Ogni percorso cambia più della semplice difficoltà.
Cosa osservo quando gli acquirenti chiedono silicone "più morbido"
Quando un cliente desidera "un po' più morbido", cerco di prevedere di cosa si lamenterà in seguito. Ad esempio, spingere per un calo di 10 punti Shore A utilizzando determinati plastificanti può talvolta aumentare la deformazione permanente dopo l'invecchiamento termico di 15-20%.
Altri effetti collaterali includono:
- minore resistenza allo strappo nelle sezioni sottili
- attaccarsi alla superficie
- scarsa dispersione del pigmento
Perché gli obiettivi di durezza nascondono il rischio di strappi e di deformazione permanente da compressione
Perché la durezza è facile da misurare rapidamente.
La compressione dopo l'invecchiamento termico non lo è.
Strappare una sottile linea di maglia non lo è.
Quindi i team definiscono un obiettivo di difficoltà fin dalle prime fasi, per poi scoprire in seguito che la versione "morbida" è quella che fallisce nell'uso reale.
Additivi per la bassa deformazione permanente da compressione e l'invecchiamento termico
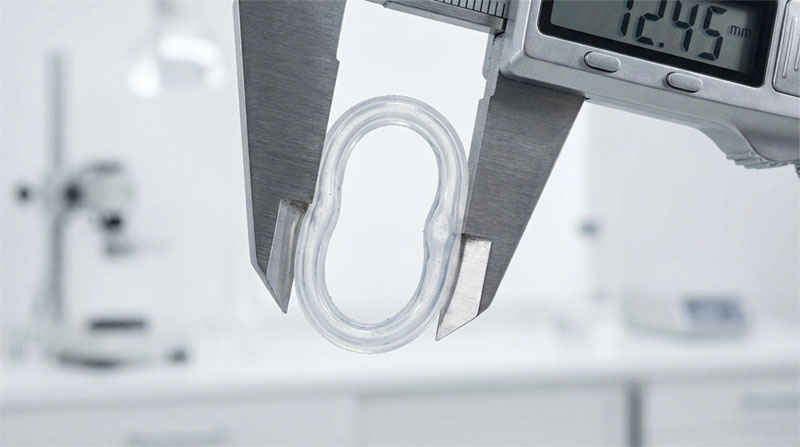
Se la parte è una applicazione di sigillatura, il set di compressione è la vera storia.
In questo caso, gli additivi hanno spesso lo scopo di:
- migliorare l'efficienza della rete
- resistere alla deriva post-polimerizzazione
- mantenere l'elasticità dopo esposizione al calore
Come si manifestano i guasti dei gruppi di compressione dopo l'invecchiamento termico
Ecco perché un materiale può sembrare perfetto dopo lo stampaggio, ma rivelarsi comunque una scelta sbagliata.
I problemi si manifestano in seguito:
- aumento della deformazione permanente dopo ripetuti cicli di compressione
- perdita di forza di tenuta dopo il riscaldamento
- variazione di rigidità dopo la post-polimerizzazione
Perché testare i "pezzi nuovi" non permette di valutare correttamente le prestazioni di tenuta.
Perché testano "componenti nuovi" e dichiarano il successo.
Ma per quanto riguarda le guarnizioni, l'acquirente dovrebbe tenere conto di:
- prestazioni invecchiate
- compressione ripetuta
- esposizione mediatica
Se la valutazione non include l'invecchiamento e la ripetizione, il sistema additivo è sostanzialmente non comprovato.
Coloranti e pigmenti: stabilità della traslucenza e dell'aspetto
I pigmenti e gli effetti ottici non sono neutri.
Possono:
- modificare l'assorbimento di calore nello stampo
- introdurre il comportamento dell'inibitore
- cambiare flusso al cancello
Come appaiono il colore e la deriva superficiale su lunghe distanze
Spesso, dopo una variazione di colore o problemi di aspetto della superficie, si manifestano in seguito a:
- corse di presse lunghe
- cicli di pulizia multipli
- variazioni del profilo di temperatura dell'utensile
Se si desidera una specifica di aspetto stabile, in realtà si stanno chiedendo condizioni di elaborazione stabili.
Questo va considerato come un requisito di produzione, non come una richiesta di "aggiunta di pigmento".
Additivi ignifughi (FR): compromessi tra fluidità, resistenza allo strappo e conformità.
La resistenza alla fiamma è l'area in cui si riscontra il maggiore divario tra le aspettative e la realtà.
Si presume che l'additivo sia la caratteristica.
In realtà, l'additivo altera completamente l'equilibrio.
Effetti collaterali tipici:
- maggiore viscosità o scarso flusso in corrispondenza di pareti sottili
- ridotta resistenza allo strappo
- maggiore rischio di depositi di muffa
- maggiore sensibilità alla temperatura di lavorazione
Perché il silicone FR si comporta come una famiglia di materiali diversa
Perché partono dalla mentalità standard del LSR.
Ma i sistemi FR spesso si comportano come una famiglia di materiali diversa.
Se si tratta un componente FR come "un normale LSR con additivo FR", si finisce per avere compromessi inaspettati che si manifestano in un secondo momento.
Additivi per l'adesione e il legame nella sovrastampaggio LSR
L'adesione raramente è un fenomeno "acceso/spento". È condizionale.
Dipende da:
- chimica del substrato
- energia superficiale e pulizia
- temperatura della muffa
- post-cura
- stoccaggio e movimentazione
Un additivo che favorisce l'adesione può essere d'aiuto.
Ma può anche cambiare:
- sensazione superficiale
- sensibilità alla contaminazione
- stabilità a lungo termine dell'interfaccia
Come si deteriora l'adesione dopo cicli termici e flessioni
I cedimenti di adesione si verificano spesso in seguito a cicli termici, esposizione all'umidità o flessioni ripetute.
Pertanto, l'additivo deve essere valutato in tali condizioni.
Altrimenti, non faresti altro che convalidare un legame appena nato, non uno stabile.
Cosa ci serve dagli acquirenti prima di specificare gli additivi LSR
Se mi dici solo la funzione desiderata, posso indovinare.
Ma le supposizioni costano care.
Le informazioni minime che contano davvero:
- funzione della parte (guarnizione, copertura cosmetica, elettrica, silicone di grado medicale, contatto alimentare)
- Principali modalità di guasto da evitare (perdite, strappi, deformazione permanente da compressione, scolorimento)
- vincoli di processo (tempo di ciclo, limiti di temperatura dell'utensile, tipo di canale di alimentazione)
- ambiente di utilizzo (calore, olio, vapore, raggi UV, compressione ripetuta)
- se la specifica deve rimanere valida dopo l'invecchiamento
Senza questi accorgimenti, la “selezione additiva” è solo un modo rapido per creare un materiale che ha un bell'aspetto sulla carta ma si comporta male in fase di stampa.
Gli additivi LSR sono una decisione di processo, non una funzionalità aggiuntiva.
La maggior parte dei team considera gli additivi come un miglioramento delle prestazioni.
In LSR, gli additivi sono più spesso un processo comportamento decisione.
Se l'applicazione è tollerante, puoi concentrarti su una singola funzionalità e non avere comunque problemi.
Se il componente è di tenuta, a parete sottile, ignifugo, estetico o incollato a un altro substrato, la scelta degli additivi non è più un'operazione isolata. Essa influenza la stabilità e il rischio a lungo termine.
Questa è la differenza tra un materiale destinato alla spedizione di campioni e un materiale destinato alla produzione.