La maggior parte delle richieste di preventivo tratta la stampa a tampone su silicone come una voce a sé stante: "stampa il nostro logo sulla tastiera", nello stesso modo in cui ordineresti la stampa su ABS. Il silicone non si comporta come l'ABS. energia superficiale ha una resistenza di circa 20-24 mN/m, non vi si lega nulla di standard e il componente si flette ogni volta che viene utilizzato.
Il problema raramente si manifesta al primo utilizzo. Si presenta al terzo mese: le leggende si assottigliano al tocco del pollice, i bordi si sfocano sulla parte superiore curva di un tasto, uno più lucido dell'altro. A quel punto gli strumenti sono stati tagliati, il cliché è ormai radicato e la riparazione costa più della decorazione.
Ecco come si svolge effettivamente il processo nel nostro stabilimento: profondità, tampone, rapporto inchiostro/inchiostro, tempo di polimerizzazione, e i punti specifici in cui la tampografia smette di essere la soluzione ideale.
Sintesi
- La stampa a tampone vince sulla curvatura, non sulla superficie. Con una larghezza di circa 80 × 80 mm per passata e su raggi che un tampone da 40–60 Shore A può avvolgere, batte serigrafia; oltre a ciò, non lo fa.
- L'adesione è una questione chimica, non di pressione. L'inchiostro siliconico bicomponente con un rapporto di catalizzatore di 10:1 e un ciclo di polimerizzazione completo è l'unico adesivo affidabile; il primer e il plasma fissano la superficie, non l'inchiostro.
- Il problema risiede nella scarsa quantità di inchiostro, non nella sua assenza. Il cliché inciso a una profondità inferiore a ~25 µm sembra perfetto a prima vista, ma si consuma con l'uso sul campo.
Come la stampa a tampone trasferisce l'inchiostro su un componente in silicone
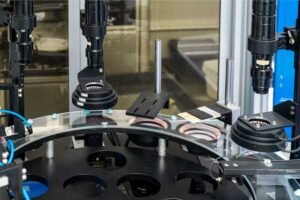
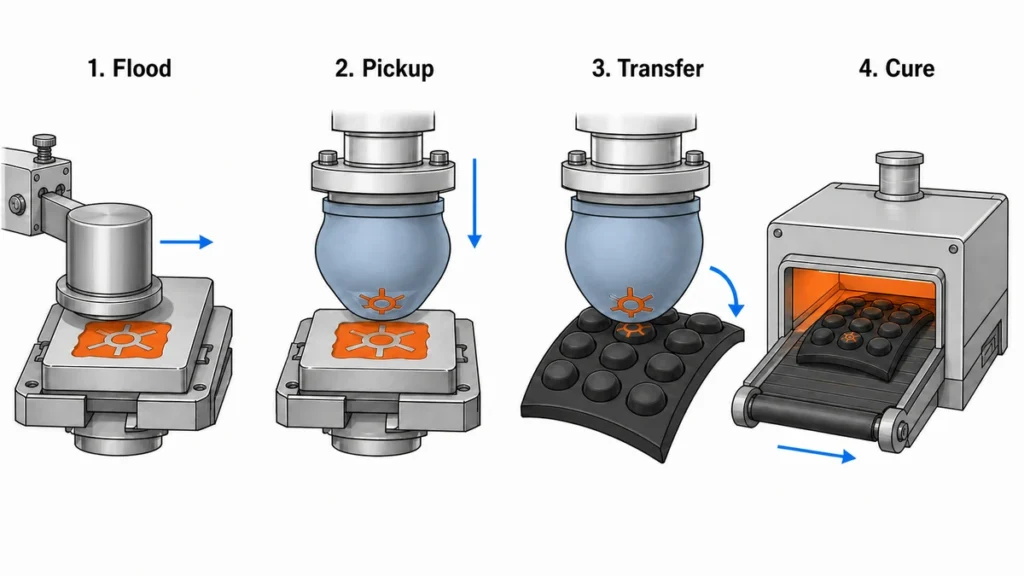
La stampa a tampone è una tecnica di rotocalco indiretta. L'immagine è impressa su una lastra di acciaio o polimero incisa (come si suol dire), un tampone di silicone preleva l'inchiostro dall'incisione e il tampone, e non la lastra, entra in contatto con il pezzo. Questa singola indirezione è il motivo per cui permette di stampare su tasti bombati, cinturini curvi e componenti industriali irregolari che una serigrafia piana non può raggiungere.
Quattro tappe, ognuna con la propria deriva:
1. Allagamento del serbatoio dell'inchiostro e riparazione
Una coppetta d'inchiostro sigillata inonda la zona di incisione e pulisce la superficie in un'unica passata. Se l'anello raschiatore si usura, l'inchiostro rimane sulla superficie della lastra e si imprime come una patina intorno all'immagine. Nelle lavorazioni su silicone, controlliamo la tenuta dell'anello a ogni cambio di colore, perché l'inchiostro per silicone è ad alta viscosità e impregna l'anello più velocemente rispetto all'inchiostro a solvente per materie plastiche.
2. Aspirazione dell'inchiostro
Il tampone preme sulla lastra incisa. Il solvente fuoriesce a intermittenza dalla pellicola di inchiostro esposta nell'incisione durante le poche centinaia di millisecondi che precedono il prelievo: è proprio questa emissione di luce che rende l'inchiostro sufficientemente appiccicoso da staccarsi dalla lastra e aderire al tampone.
3. Trasferimento
Il tampone rotola sul pezzo. Poiché anche la superficie del tampone è in silicone, la sua energia di rilascio è inferiore a quella del pezzo dopo il pretrattamento: l'inchiostro tende ad aderire meglio al pezzo. Questo equilibrio è fragile. Un tampone che ha assorbito olio di silicone da un pezzo non correttamente post-polimerizzato inizierà a rilasciare inchiostro dopo circa 500 passate.
4. Cura
La stampa non è finita quando sembra finita. L'inchiostro siliconico bicomponente in questa fase non è ancora reticolato e continuerà a sbavare sotto un'unghia per ore.
Perché la profondità del cliché determina l'opacità e la nitidezza dei bordi?
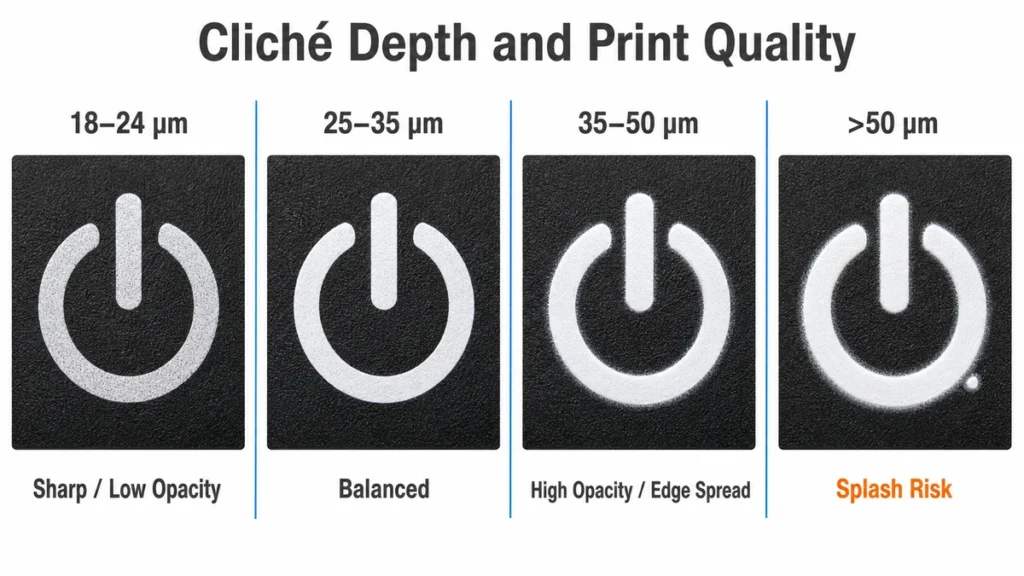
Perché l'incisione è l'unico elemento che regola il volume dell'inchiostro. L'inchiostro siliconico è opaco ma morbido; su un componente in silicone colorato, una scritta bianca necessita di uno spessore di pellicola, e lo spessore della pellicola dipende dalla profondità.
| Profondità di incisione | Comportamento sul silicone | Caso d'uso |
|---|---|---|
| 18–24 µm | Bordi netti, scarsa opacità nelle parti scure, effetto di sfregamento precoce | Testo in piccolo solo sulle parti di colore chiaro |
| 25–35 µm | Bilanciato: la nostra impostazione predefinita per le legende della tastiera. | La maggior parte dei lavori di raggiatura/leggenda |
| 35–50 µm | Elevata opacità, leggera diffusione sui bordi e rischio di schizzi. | Inchiostro bianco o chiaro su silicone nero |
| >50 µm | Schizzi d'inchiostro, alone, flash lento | Raramente giustificato |
Le lastre in acciaio incise al laser mantengono la profondità di stampa in modo più uniforme rispetto al fotopolimero, anche su lunghe tirature; il fotopolimero si erode e la stampa si assottiglia nel tempo, senza che nessuno modifichi le impostazioni. Questa lenta perdita di qualità è la causa più comune del problema "i primi 2.000 pezzi sono perfetti, gli ultimi 3.000 sono grigi".
È qui che i team commettono un errore di valutazione. La profondità viene considerata un parametro interno della stampante, quindi non compare mai nel disegno o nell'ordine di acquisto. Poi un secondo fornitore propone la stessa grafica a 20 µm, vince sul prezzo, e la legenda non supera un test di resistenza all'abrasione che il pezzo originale aveva superato per due anni.
Selezione delle pastiglie: limiti di durezza, forma e curvatura.
Il tampone è un materiale di consumo con specifiche precise, non un semplice blocco di gomma generico.
| Durometro del tampone | Comportamento | Dove lo utilizziamo |
|---|---|---|
| 20–40 Shore A | Elevata conformità, la distorsione dell'immagine aumenta | Curve profonde, superfici strutturate, cupole morbide |
| 40–60 Shore A | Roll-off bilanciato, uso generale | La maggior parte delle tastiere in silicone, dei tappetini e delle parti piatte |
| 60–80 Shore A | Distorsione minima, necessita di una superficie quasi piana | Testo fine, linee da 0,2 mm, registro multicolore |
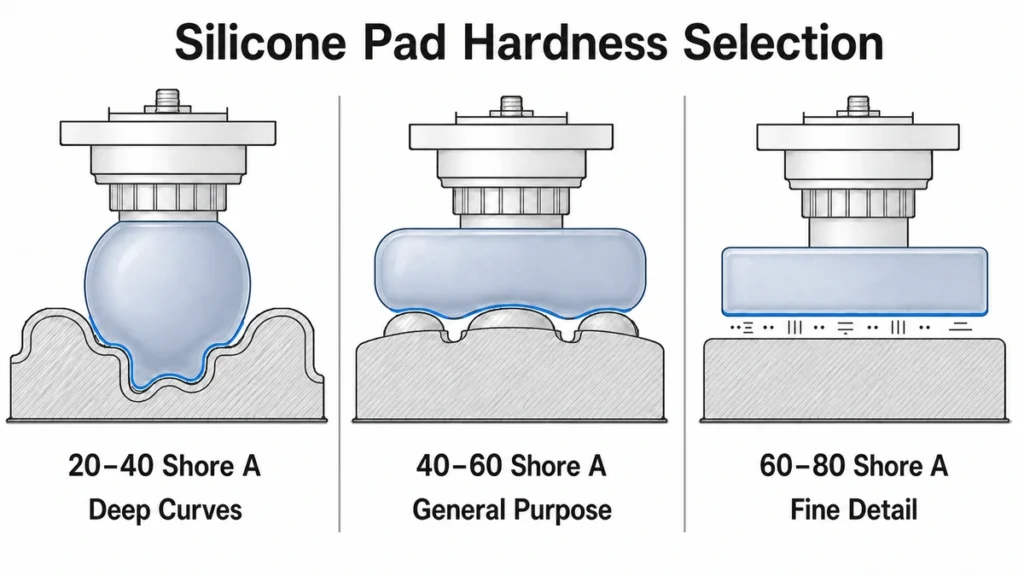
La forma è importante quanto la durezza. Un tampone rotondo distribuisce l'inchiostro da un punto verso l'esterno ed è il più tollerante; un tampone a barra o a forma di pagnotta copre grafiche lineari lunghe con meno distorsioni ma non perdona le inclinazioni. I tamponi con angolazione ripida disperdono l'aria intrappolata; i tamponi piatti la intrappolano e stampano fori.
Anche i tamponi si rodano. Un tampone nuovo stampa in modo leggermente diverso per le prime 200-300 passate circa, finché la superficie non si assesta. Per le lavorazioni che richiedono una registrazione precisa, eseguiamo il rodaggio su un campione di scarto prima di stampare il primo articolo; altrimenti, il campione approvato non corrisponde alla produzione che era stata approvata.
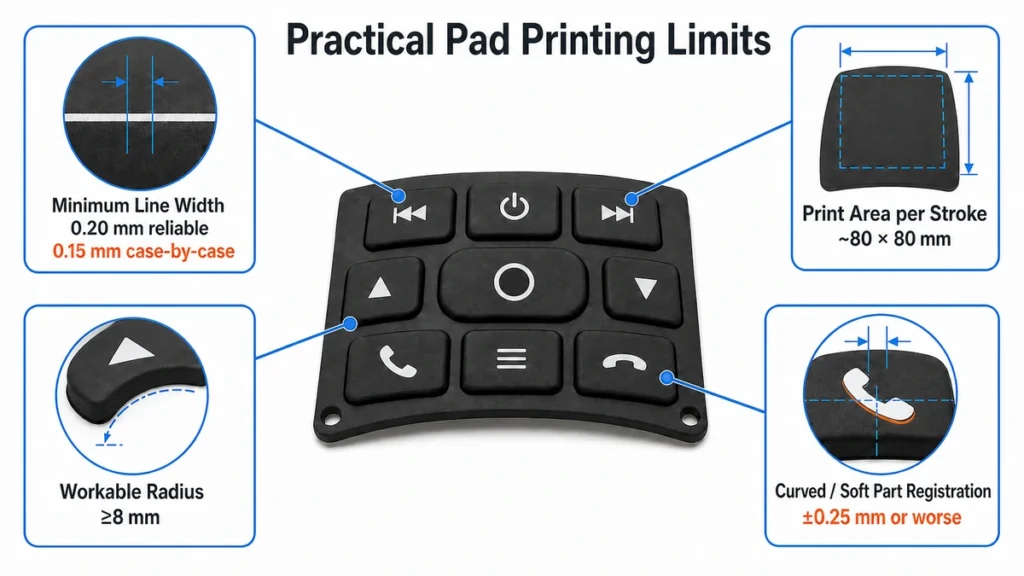
La curvatura è il vero limite. Come regola generale, una curva composta con un raggio inferiore a circa 8 mm inizia a distorcere visibilmente l'immagine e il testo si allunga lungo la direzione di avvolgimento. L'immagine può essere pre-distorta nel cliché per compensare, ma tale pre-distorsione è vincolata alla geometria di una singola parte. Modificando il raggio superiore principale, la lastra diventa inutilizzabile.
Cosa distingue l'inchiostro siliconico bicomponente dall'inchiostro standard per tampografia?
Gli inchiostri a solvente standard, come quelli epossidici o acrilici utilizzati su ABS, PC o metallo rivestito, non aderiscono al silicone. Rimangono in superficie e si staccano con un'unghia. La stampa su silicone richiede un sistema di inchiostro a base di silicone: una resina siliconica come vettore, un pigmento e un catalizzatore che reticoli l'inchiostro in una struttura compatibile con il substrato.
Le conseguenze operative:
- Il rapporto di miscelazione è fisso, in genere 10:1 in peso. (inchiostro : catalizzatore) per la comune serie di inchiostri siliconici bicomponenti. L'inchiostro con catalizzatore insufficiente polimerizza in modo morbido e si cancella facilmente; l'inchiostro con catalizzatore eccessivo gelifica nella tazza.
- Il tempo di conservazione è breve. Una volta catalizzato, l'inchiostro ha una durata di utilizzo di circa 4-8 ore, a seconda della temperatura dell'ambiente di lavoro. L'inchiostro catalizzato non deve mai essere versato nuovamente nel contenitore dell'inchiostro non catalizzato, poiché ciò contaminerebbe l'intero recipiente.
- Il diluente è parte della ricetta, solitamente 10–15% in peso, e controlla l'evaporazione, non solo la viscosità. Se è troppo fluido, l'inchiostro non lascerà la lastra in modo pulito.
- L'abbinamento dei colori avviene dopo la polimerizzazione, non durante la cottura in tazza. Gli inchiostri siliconici cambiano colore durante l'asciugatura; un'approvazione Pantone ottenuta da inchiostro ancora umido è priva di significato.
Maggiori informazioni sui compromessi tra chimica e formulazione in Formulazioni e innovazioni degli inchiostri da stampa al silicone.
Il silicone necessita di un pretrattamento prima della tampografia?
A volte, e la risposta onesta è che dipende da come il pezzo è uscito dallo stampo, non dalla scheda tecnica dell'inchiostro.
Un componente appena polimerizzato e privo di olio, stampato con inchiostro siliconico dello stesso colore, può essere stampato senza pretrattamento; diversi fornitori di inchiostri lo dimostrano su tastiere in silicone pulite. I componenti di produzione raramente sono così puliti. Residui di distaccante, tracce di olio siliconico dovute a una polimerizzazione incompleta e contaminazioni dovute alla manipolazione si depositano sulla superficie e sono la vera causa della maggior parte delle lamentele relative alla scarsa aderenza dell'inchiostro.
Cosa controlliamo prima ancora che il tampone tocchi il pezzo:
- Disciplina post-polimerizzazione (in genere 200 °C per 2-4 ore a seconda del composto) per eliminare le sostanze volatili che altrimenti migrerebbero in superficie in seguito
- Pulizia con panno imbevuto di IPA o pulizia a ultrasuoni e un tempo massimo di attesa definito tra la pulizia e la stampa.
- Primer o plasma solo quando il composto, il carico di pigmento o un grado di riempimento lo richiedono
Il plasma aumenta l'energia superficiale, ma il suo effetto si attenua: le parti trattate lasciate riposare per tutta la notte ne perdono gran parte. Il primer è più tollerante in un flusso di lavoro batch, ma aggiunge una fase e un intervallo di asciugatura. Nessuno dei due compensa l'affioramento di olio; semplicemente si deteriorano più lentamente. La sequenza di pulizia, post-polimerizzazione, attivazione e applicazione del primer è trattata in dettaglio in pretrattamento della superficie del silicone.
Finestra di polimerizzazione: temperatura, tempo e aspetto della polimerizzazione incompleta
Il calore è ciò che trasforma una pellicola stampata in una pellicola incollata. I comuni inchiostri siliconici bicomponenti polimerizzano nell'intervallo di 120–150 °C per 3–10 minuti in un forno a tunnel, oppure asciugare all'aria a temperatura ambiente per circa 24 ore, con reticolazione completa che continua fino a 72 ore.
La massa stessa del pezzo cambia la risposta. Una striscia di tastiera da 1 mm raggiunge la temperatura in pochi secondi; un passacavo industriale da 6 mm no. Impostare il tempo di passaggio nel tunnel in base alla velocità del nastro anziché alla temperatura del nucleo del pezzo è il modo in cui un'officina produce un primo articolo conforme e un lotto non conforme.
Eseguiamo due controlli anziché affidarci al timer:
- Test di allungamento — flettere e allungare energicamente l'area stampata. Una stampa completamente polimerizzata si allunga con il pezzo; una stampa non completamente polimerizzata si crepa o si solleva ai bordi.
- test del nastro a tratteggio incrociato per ASTM D3359 / ISO 2409, più una pulizia con solvente a base di IPA. Registriamo la classificazione, non un giudizio di superamento/non superamento.
La sovra-polimerizzazione ha i suoi costi: mantenere i colori chiari a temperature superiori a circa 180 °C li ingiallisce e può rendere la pellicola così fragile da provocarne la rottura alla prima flessione brusca.
Dove la stampa a tampone raggiunge i suoi limiti sul silicone
Questa è la sezione che vale la pena incollare nella revisione del progetto.
| Parametro | Limite pratico | Appunti |
|---|---|---|
| Larghezza minima della linea | 0,20 mm affidabile; 0,15 mm caso per caso | Al di sotto, ponti o interruzioni di inchiostro a seconda della durezza del tampone |
| Altezza minima del testo | ~1,0 mm | La leggibilità, non la stampabilità, viene meno per prima. |
| Area di stampa per tratto | ~80 × 80 mm | Nelle aree più ampie, l'uniformità del film d'inchiostro diminuisce verso il centro. |
| Colori | 1–4 pratica | Ogni colore corrisponde a una stazione, una targa e un rischio di immatricolazione separati. |
| Registrazione, parte piatta | ±0,10–0,15 mm | Con un fissaggio rigido |
| Registrazione, parte curva/morbida | ±0,25 mm o peggiore | La parte stessa si deforma sotto la pressione del tampone |
| Raggio di lavoro | ≥8 mm per un'immagine non distorta | I raggi più stretti richiedono un'immagine pre-distorta |
| Spessore della pellicola d'inchiostro | ~5–15 µm dopo la polimerizzazione | Impostato in base alla profondità di incisione, non alla pressione. |
La stampa multicolore è l'ambito in cui le stime più spesso falliscono. Su un componente in plastica rigida, la tampografia a quattro colori è una procedura di routine. Sul silicone, il componente si comprime in modo diverso a ogni passaggio del tampone e una tastiera con durezza 40 Shore A non tornerà esattamente nella stessa posizione alla quarta stazione rispetto alla prima. Anche la tecnica bagnato su bagnato si comporta in modo diverso: l'inchiostro siliconico rimane aperto più a lungo, quindi un secondo colore applicato troppo presto solleva il primo.
Se la grafica richiede una registrazione precisa dei colori su una parte morbida, il consiglio più onesto è quello di riprogettare la grafica per separare i colori, creando degli spazi intenzionali tra di essi, piuttosto che acquistare una macchina più costosa.
Quando è preferibile la tampografia alla serigrafia o alla stampa a trasferimento?
In breve: scegliete in base alla geometria, non al prezzo unitario. La tampografia è l'unica delle tre tecniche che applica un'immagine mirata su una curva composta.
| Tampografia | Serigrafia | Stampa a trasferimento | |
|---|---|---|---|
| Superficie | Curvo, a cupola, irregolare, incassato | Curva piatta o ad asse singolo | Curvo, avvolgente |
| Area e colori | ≤~80 mm per tratto, 1–4 colori | Ampio e continuo, da 1 a 6 colori | Ampia confezione a colori |
Il confronto completo metodo per metodo — costi degli utensili, comportamento di registrazione, durata nell'usura — è disponibile in una pagina a parte e non viene ripetuto qui.
Incisione laser è la quarta opzione e l'unica senza inchiostro che possa fallire, ma rimuove lo strato di rivestimento invece di aggiungerlo, quindi il risultato visivo è diverso, non è un sostituto.
Per il percorso decisionale completo relativo a tutti e quattro i metodi, consultare la guida sui pilastri. Come stampare su silicone.
Cosa determina il costo di un lavoro di tampografia?
Tre cose, in ordine di importanza:
- Conteggio dei piatti. Un cliché per colore, per ogni revisione dell'opera. Una lastra d'acciaio incisa al laser costa dai 40 agli 80 dollari e mantiene la profondità per lunghe tirature; il fotopolimero è più economico ma si comporta come un materiale di consumo, non come uno stampo. Le modifiche all'opera dopo l'incisione della lastra non sono gratuite; richiedono la creazione di nuove lastre.
- Cambio di colore. La pulizia dell'inchiostro siliconico è più lenta rispetto a quella dell'inchiostro a solvente, e l'inchiostro catalizzato rimasto nel serbatoio è da scartare. Calcola dai 20 ai 40 minuti per ogni cambio colore, quindi una stampa a quattro colori in tiratura limitata richiede più tempo per la pulizia che per la stampa.
- Ciclo e cura dell'occupazione. La fase di stampa dura circa un secondo e una stazione monocolore caricata manualmente produce all'incirca da 900 a 1.500 pezzi all'ora. Il tunnel di polimerizzazione rappresenta il fattore limitante e i pezzi spessi trattengono la linea di produzione.
Il quantitativo minimo d'ordine (MOQ) dipende dalla configurazione, non dal materiale. Una legenda a un colore su un componente esistente è realizzabile a partire da poche centinaia di pezzi; una stampa a quattro colori su una nuova geometria curva raramente è economicamente conveniente al di sotto dei 3.000-5.000 pezzi, perché la grafica pre-distorta deve essere testata su campioni fisici prima che il risultato sia riproducibile.
Applicazioni tipiche sul nostro pavimento
- Legende della tastiera in silicone — l'uso predominante. Solitamente uno o due colori, seguiti da un rivestimento protettivo. Vedi Tecniche di stampa ed etichettatura per tastiere in silicone E Finiture e rivestimenti in silicone per tastiere per ciò che va sopra l'inchiostro.
- Braccialetti e cinturini — piccoli loghi su una superficie in continua flessione; l'elasticità dell'inchiostro è più importante dell'opacità.
- Componenti industriali irregolari — occhielli, guarnizioni, alloggiamenti dove uno schermo non può raggiungere la superficie.
- Articoli per neonati e articoli a contatto con gli alimenti — stampabile, ma conformità dell'inchiostro Il fattore determinante diventa tale, non la qualità di stampa.
Cosa significa questo prima di pubblicare il disegno
Nella maggior parte dei progetti, il fattore limitante non è la tampografia su silicone, bensì le condizioni della superficie del pezzo stampato. Un pezzo con residui di distaccante o una post-polimerizzazione incompleta non supererà il test di adesione, indipendentemente dall'inchiostro, dal tampone o dalla profondità della lastra utilizzati, e la responsabilità ricadrà sulla tipografia per una decisione di stampaggio presa settimane prima.
Prima di poter fornire un preventivo, abbiamo bisogno di quattro informazioni: la geometria del pezzo con il raggio della superficie di stampa, l'immagine con la sua larghezza di linea più fine e il numero di colori, la mescola e la durezza del substrato e lo standard di resistenza che la stampa deve sopportare (numero di cicli di abrasione, solvente o requisito di conformità). Senza lo standard di resistenza, il preventivo è una stima, così come la finestra di processo.
Se la stampa deve resistere al contatto quotidiano con il pollice per anni, la discussione non riguarda tanto la tampografia, quanto piuttosto se la legenda debba essere stampata, rivestita o incisa.
Riferimenti
- Stampa a tampone (rotocalco offset indiretto) — Wikipedia, in continuo aggiornamento
- ASTM D2240-15(2021), Proprietà della gomma — Durezza Durometro — ASTM International, edizione corrente
- ASTM D3359-23, Valutazione dell'adesione tramite test con nastro adesivo — ASTM International, aggiornato a marzo 2023
- ISO 2409:2020, Pitture e vernici — Prova di taglio incrociato — ISO, edizione corrente
- 21 CFR 177.2600, Articoli in gomma destinati all'uso ripetuto — FDA statunitense / eCFR, testo attuale
- Modifica superficiale dei polimeri mediante trattamento al plasma — NIH PMC, 2024 (sull'invecchiamento dell'energia superficiale dopo il trattamento)
- Dati sull'energia superficiale del PDMS — valori ricavati dalla letteratura scientifica, 20–24 mJ/m²