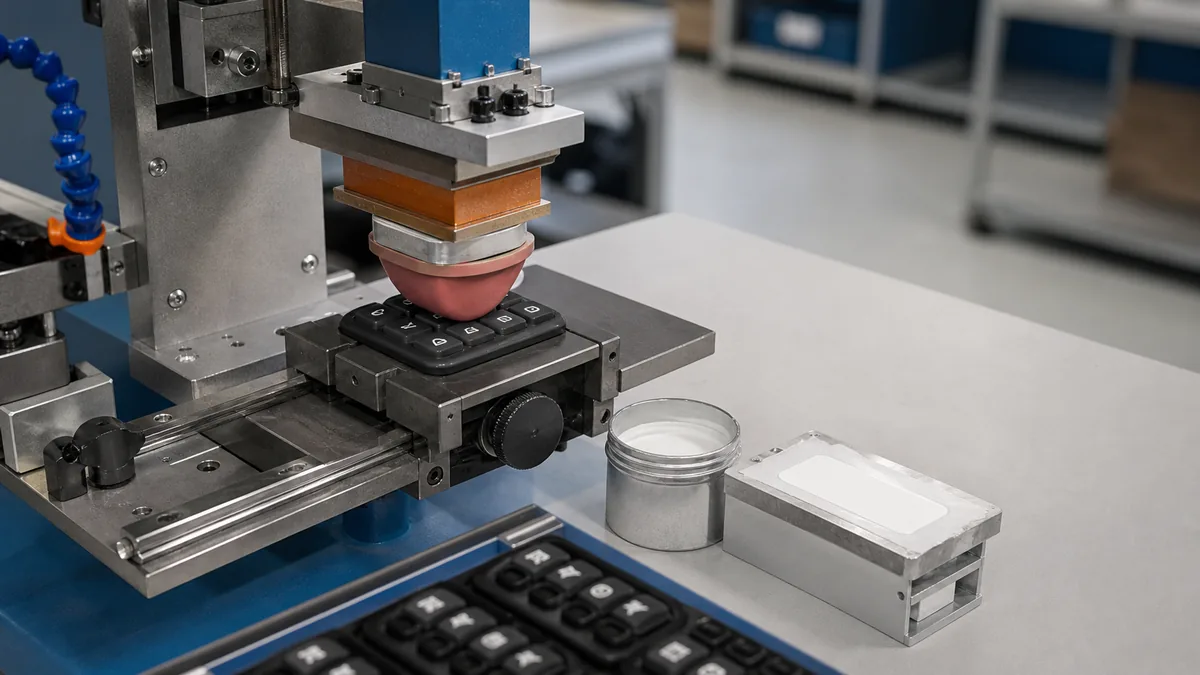
La maggior parte dei problemi di stampa sul silicone non inizia in fase di stampa. Iniziano quando un acquirente invia un'immagine approvata per un componente in ABS o PP, presumendo che lo stesso processo di decorazione sia applicabile. Non è così. Per stampare sul silicone è necessario un inchiostro che reticoli con il substrato, una superficie pulita o attivata e una fase di polimerizzazione sufficientemente lunga da permettere all'inchiostro di completare la reazione.
Il difetto è raramente visibile al primo utilizzo. Il campione supera il test, l'ordine di acquisto viene effettuato e la stampa sembra corretta all'uscita dal forno. Ciò che emerge dopo otto-dodici settimane è la deriva: i bordi si sollevano sui raggi di curvatura, il colore si opacizza dopo i lavaggi in lavastoviglie, i loghi si screpolano nei punti di maggiore tensione del pezzo. A quel punto, però, gli stampi, la grafica e il prezzo sono già definiti.
Ecco come definiamo i confini della nostra linea e dove si trovano effettivamente i punti di controllo.
Sintesi
- Solo gli inchiostri siliconici bicomponenti (catalizzati al platino o al perossido) formano un legame duraturo sul silicone polimerizzato; gli inchiostri a base di solvente, UV e serigrafici standard rimangono in superficie e si staccano.
- La preparazione della superficie non è facoltativa: i residui di distaccante e la fuoriuscita di silossani a basso peso molecolare sono le due cause più comuni di "inchiostro di buona qualità, ma scarsa adesione".“
- La durata della stampa si decide in forno, non in macchina da stampa: l'inchiostro non completamente polimerizzato rimane appiccicoso, attira la polvere e non supera il test di retinatura settimane dopo la spedizione.
Perché gli inchiostri standard non aderiscono al silicone?
Poiché l'energia superficiale del silicone è troppo bassa perché l'inchiostro lo bagni. La gomma siliconica polimerizzata si attesta intorno a 20–24 mN/m. Gli inchiostri a base solvente e UV sono formulati per bagnare i substrati nel 38–44 dyne gamma. Le gocce d'inchiostro si trovano sopra e sono tenute in posizione solo da una presa meccanica, che una parte flessibile distrugge la prima volta che viene allungata o piegata.
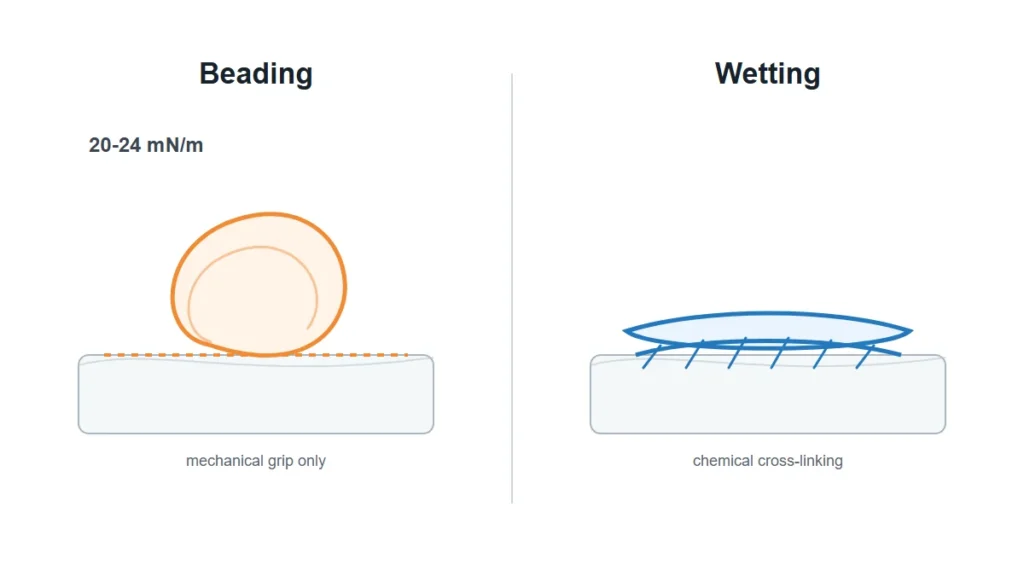
Gli inchiostri siliconici bicomponenti (i sistemi di tipo SE e SI più utilizzati dai decoratori) risolvono questo problema a livello chimico. L'inchiostro è un polimero siliconico con pigmento; il catalizzatore favorisce la reticolazione della superficie del supporto durante la polimerizzazione a caldo. Il legame è covalente, non adesivo. Ecco perché la regola del settore è valida: niente aderisce al silicone tranne il silicone stesso.
C'è un secondo motivo per cui gli ingegneri sottovalutano questo aspetto. L'adesione dell'inchiostro viene solitamente trattata come un problema della linea di decorazione, quindi viene specificata dopo la progettazione del pezzo. Ma il sistema di polimerizzazione del pezzo stesso — polimerizzazione al platino LSR rispetto a polimerizzazione al perossido HCR — cambia l'aspetto della superficie quando raggiunge la macchina da stampa. I pezzi polimerizzati al perossido presentano sottoprodotti di polimerizzazione; i pezzi polimerizzati al platino presentano inibitori provenienti da siti non reagiti. Nessuno dei due è un difetto. Entrambi modificano il comportamento dell'inchiostro. Per saperne di più su come viene formulata la chimica dell'inchiostro per questi substrati, consultare formulazioni di inchiostri da stampa al silicone.
Quale preparazione della superficie influisce effettivamente sull'adesione?
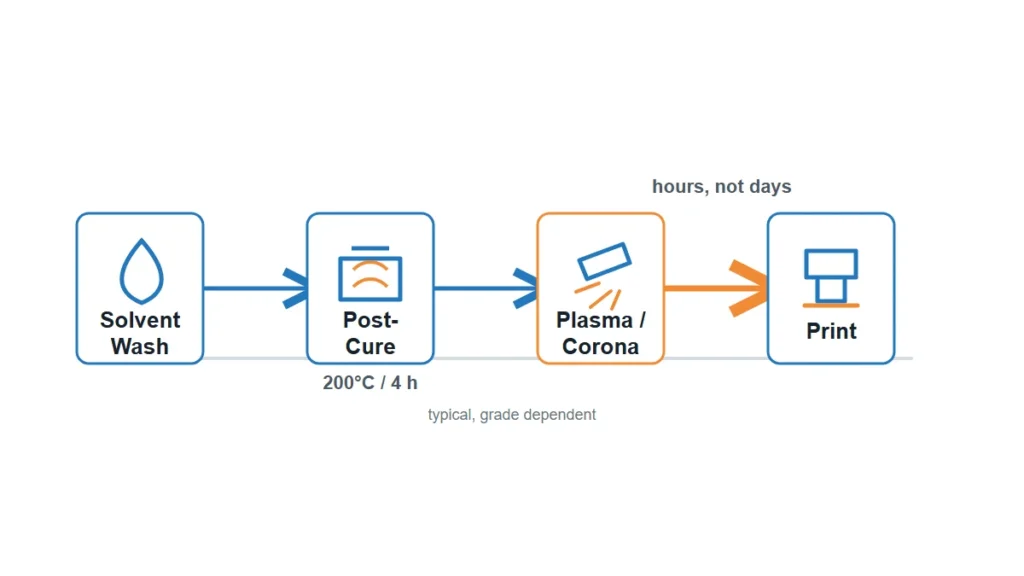
Nella maggior parte dei casi osserviamo che la pulizia cambia più dell'attivazione. La sequenza completa — lavaggio con solvente, post-polimerizzazione, attivazione e selezione del primer — è trattata in pretrattamento della superficie del silicone.
Residui di distaccante e di sformatura
I pezzi sformati con un agente distaccante presentano una pellicola di trasferimento che nessun inchiostro riesce a penetrare. Un panno imbevuto di IPA o alcol rimuove gli oli di manipolazione, ma non un agente distaccante a base di silicone. Se il pezzo è stato prodotto con un agente distaccante, la fase di decorazione richiede un lavaggio con solvente e un'asciugatura completa prima della stampa, e questa fase deve essere inclusa nel ciclo di lavorazione, non lasciata all'operatore.
Post-polimerizzazione e fuoriuscita di olio
Nel tempo, i silossani a basso peso molecolare non polimerizzati migrano verso la superficie. Stampando su un componente che presenta questa migrazione di inchiostro, quest'ultimo si polimerizza su uno strato ancora in movimento. La post-polimerizzazione (generalmente a 200 °C per 4 ore, a seconda del tipo di silossano e dello spessore della parete) elimina queste sostanze volatili. Per i componenti destinati al contatto con gli alimenti e per i dispositivi medici, la post-polimerizzazione è già necessaria; per i componenti industriali, invece, viene spesso omessa per risparmiare tempo di cottura, e questa scelta può facilmente causare problemi di adesione di stampa.
Attivazione del plasma o della corona
Attivazione Aumenta l'energia superficiale in modo che l'inchiostro si bagni uniformemente. Funziona, ma ha una durata limitata: l'effetto svanisce nel giro di poche ore, a volte anche di pochi minuti su sezioni sottili. Se i pezzi trattati rimangono in un contenitore per tutta la notte prima della stampa, avrete pagato per il trattamento e l'effetto sarà andato perso. La sequenza è più importante del trattamento in sé.
Primer
Un primer crea uno strato adesivo laddove l'attivazione è impraticabile: cavità profonde, geometrie complesse, assemblaggi di substrati misti. Il compromesso consiste in una fase di essiccazione aggiuntiva e in una variabile in più da controllare nella produzione di massa.
Quale metodo di stampa è più adatto alla geometria del pezzo?
La scelta del metodo è determinata dalla geometria e dai dettagli dell'opera, non dalle preferenze personali.
| Metodo | Migliore vestibilità | Limite di dettaglio | Colori | Residenza principale |
|---|---|---|---|---|
| Tampografia | Superfici curve, incassate, irregolari; piccoli loghi su tastiere, cappellini, braccialetti | Fine — le lastre laser con profondità di incisione di 35–50 µm offrono la migliore opacità senza schizzi di inchiostro | Uno per passaggio; possibilità di utilizzo bagnato su bagnato. | L'inchiostro siliconico tende ad aderire al tampone; richiede una pulizia frequente del tampone |
| Serigrafia | Aree piane o leggermente curve; blocchi solidi più grandi, tappeti, fogli | Medio — il numero di maglie determina lo spessore della pellicola | Uno per pass, previa registrazione | I depositi spessi si crepano sotto sforzo; la scelta della rete compromette la copertura a discapito della flessibilità. |
| Trasferimento di calore / trasferimento di silicone | Illustrazioni a colori, sfumature, loghi multicolore | Alto | Colore pieno in una sola applicazione | Costo unitario più elevato; la pellicola e gli stampi di stampa comportano tempi di consegna più lunghi. |
| Incisione laser | Marchi permanenti, numeri di serie, codici data | Molto bene | Nessuno — solo contrasto tonale | Nessun colore; il contrasto dipende dalla concentrazione di pigmento nel composto di base |
| Incisione / stampaggio | Loghi che devono durare ben oltre la stampa | Pescaggio grossolano: pescaggio e raggio limitati | Nessuno | Bloccato in fase di stampaggio; nessuna modifica grafica dopo il taglio dello stampo. |
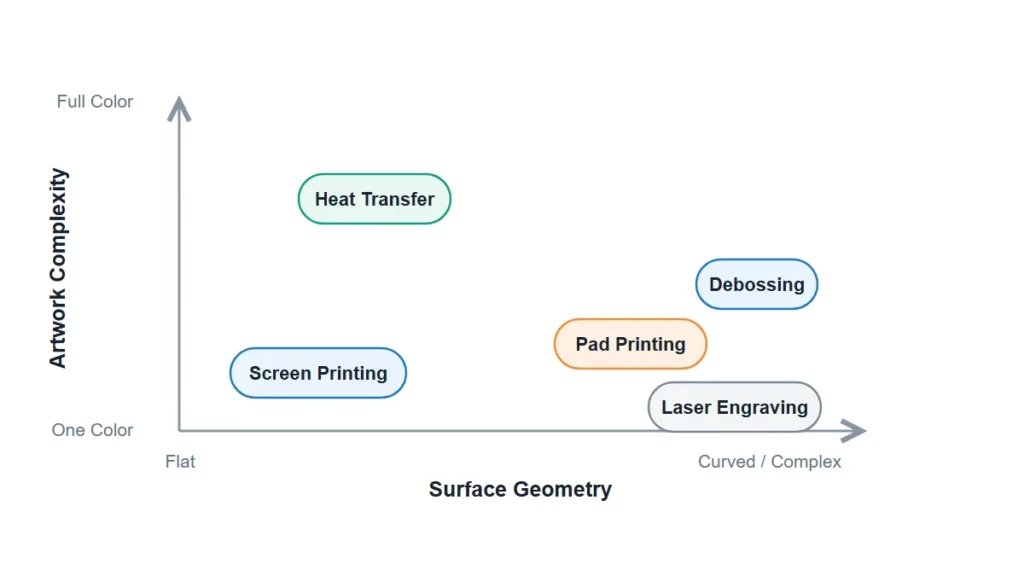
Per i dettagli a livello di processo sui percorsi più comuni, vedere stampa a tampone, stampa serigrafica in silicone E Stampa a trasferimento in silicone. Per la marcatura permanente senza inchiostro, vedere incisione laser su silicone.
Un principio che vale la pena ribadire con chiarezza: se la stampa si trova su una superficie che si flette ripetutamente (come la piega di un bavaglino, un braccialetto o la tastiera di un computer), una stampa a rilievo o in incavo dura molto più a lungo di qualsiasi stampa tradizionale. La consigliamo anche se comporta la rimozione di una linea decorativa dalla citazione.
Come si miscela e polimerizza l'inchiostro siliconico senza che si formino sbavature?
L'inchiostro siliconico bicomponente viene miscelato direttamente in macchina da stampa, in genere con circa 101 catalizzatori TP3T in peso, a cui viene aggiunto diluente per raggiungere la viscosità di stampa desiderata, che può variare da 101 TP3T a 701 TP3T a seconda del colore e del metodo. È proprio in questo intervallo che si manifestano le variazioni tra i diversi lotti. Un operatore che regola a occhio il diluente per risolvere un problema con la racla, inoltre, modifica lo spessore del film, l'opacità e il comportamento di polimerizzazione.
Una volta catalizzato, l'inchiostro ha una durata di conservazione limitata. L'inchiostro rimasto nel contenitore oltre tale termine stampa ancora correttamente e ha un aspetto gradevole, ma si asciuga con una minore efficacia. Questa è la causa più comune di stampe che superano l'ispezione visiva ma falliscono il test del nastro adesivo una settimana dopo.
La polimerizzazione avviene tramite calore, non per asciugatura all'aria. Le temperature tipiche dei forni si aggirano tra i 135 e i 200 °C, con tempi di permanenza proporzionali alla massa del pezzo e alla densità del substrato. I pezzi con pareti spesse o con un elevato contenuto di materiale assorbe il calore lentamente; la superficie dell'inchiostro raggiunge la temperatura desiderata molto prima che il legame sia completo.
| Punto di controllo | Cosa correggere nel foglio di processo | Cosa succede se va alla deriva? |
|---|---|---|
| rapporto del catalizzatore | Pesato, non stimato a occhio; registrato per lotto | L'inchiostro non completamente catalizzato rimane morbido e si abrade facilmente. |
| % più sottile | Intervallo bloccato per colore e per metodo | Lo spessore e l'opacità della pellicola variano tra un turno e l'altro. |
| Vita del vaso | Tazze d'inchiostro con data e ora, regola di scarto | Le stampe sembrano perfette, ma in seguito l'adesione fallisce. |
| Temperatura del forno / tempo di permanenza | Verificato con una sonda sul pezzo, non sul punto di regolazione del forno. | Polimerizzazione solo superficiale; il legame non si completa mai. |
| Raffreddamento e impilamento | Raffreddamento completo prima dell'incastro | Blocco, trasferimento di stampa, sollevamento dei bordi |
Perché la stampa si guasta settimane dopo la spedizione e non al primo tentativo?
Poiché i meccanismi che distruggono le stampe sul silicone sono cumulativi, l'ispezione del primo campione fornisce solo un'istantanea.
Tre schemi spiegano la maggior parte di ciò che ci viene restituito:
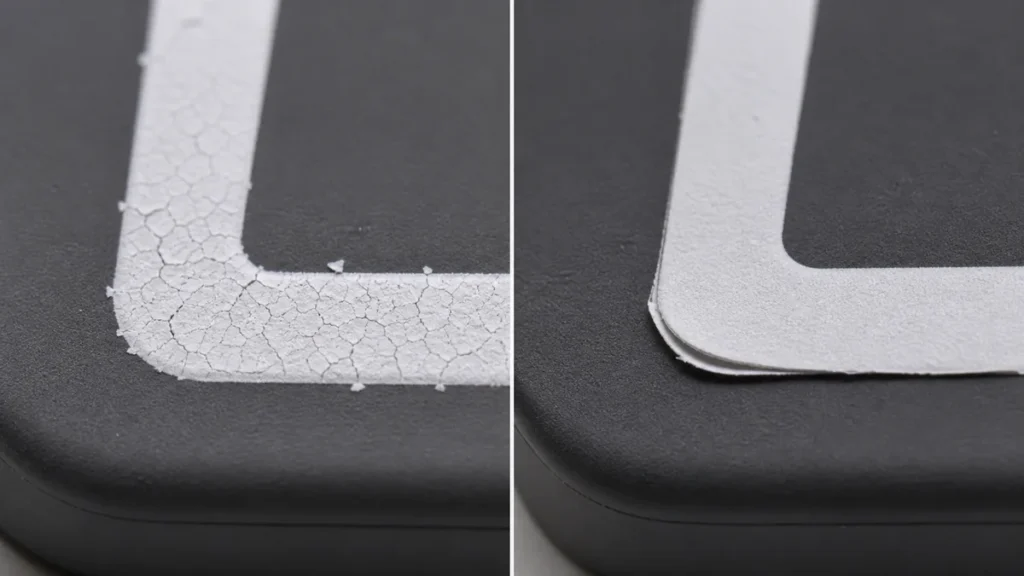
Traboccamento d'olio sotto l'inchiostro. I residui di silossano a basso peso molecolare continuano a migrare anche dopo la spedizione del pezzo. Si insinuano verso l'interfaccia e sollevano la stampa dal basso, solitamente a partire dai bordi e dai raggi dove il film è più sottile.
Crepe da stiramento. Una pellicola di inchiostro polimerizzata è più rigida del substrato sottostante. Dove l'allungamento è elevato e ripetuto, la pellicola si crepa prima a ragnatela, poi si sfalda. Depositi più spessi si crepano prima, ed è per questo che l'istinto di "stampare più spesso per una migliore copertura" si rivela controproducente.
Cicli di lavaggio e abrasione. Il lavaggio in lavastoviglie combina calore, detersivo alcalino e contatto meccanico. Una stampa che resiste a 50 cicli può deteriorarsi dopo 200. Chi acquista prodotti per la cucina e per l'infanzia raramente specifica il numero di cicli di lavaggio, e i fornitori raramente lo indicano spontaneamente.
I team spesso sottovalutano questo aspetto perché il punto di accettazione si trova nel momento sbagliato. Il campione non è mai stato il rischio; il problema era la durata di 90 giorni. Per i prodotti in cui questo è importante, specifichiamo a cosa deve resistere la stampa prima di formulare un preventivo, non dopo. Argomenti correlati: Come assicurarsi che la stampa del logo sul silicone non si stacchi.
Test di adesione e criteri di accettazione
Una specifica di stampa senza un metodo di prova non è una specifica. Sono questi i controlli che distinguono un vero criterio di accettazione da una semplice opinione.
| Test | Ciò che cattura | Note pratiche |
|---|---|---|
| Test del nastro a tratteggio incrociato (ASTM D3359) | Indurimento incompleto, superficie contaminata | Veloce, distruttivo, eseguito per lotto su sezioni piane |
| Test di sfregamento/sfregamento | Pellicola poco sviluppata e di scarsa qualità | Definisci cicli e carico, altrimenti i risultati non sono comparabili |
| Solvente per strofinare (IPA) | Superficie dell'inchiostro non completamente polimerizzata | L'ammorbidimento dell'inchiostro indica una reticolazione incompleta. |
| Test del ciclo di allungamento | Rigidità del film in funzione dell'allungamento del substrato | Essenziale per braccialetti, bavaglini e reti di tastiere |
| Ciclo di lavaggio/autoclave | guasto di servizio a lungo termine | Specificare in anticipo il numero di cicli e la temperatura. |
Eseguire il test dopo la completa polimerizzazione e il raffreddamento, non subito dopo l'uscita dal forno. Un pezzo caldo supererà i test che fallirebbe due ore dopo.
Quali dettagli grafici e di design influenzano la resa di stampa?
La grafica genera più scarti sugli stampi in silicone di quanto la maggior parte degli acquirenti si aspetti, perché il supporto offre prestazioni diverse rispetto alla carta e alla plastica.
La precisione dei tratti sottili è limitata dal comportamento del film d'inchiostro e dalla flessibilità del supporto, non dalla risoluzione della lastra. I tratti molto sottili e i piccoli testi invertiti si riempiono o si frammentano dopo alcune migliaia di stampe. Su silicone scuro o colorato, la copertura opaca richiede solitamente una base bianca, che aggiunge una passata, un rischio di registro e uno spessore del film – lo stesso spessore che si crepa sotto tensione.
Un altro problema ricorrente riguarda la corrispondenza dei colori. Un colore Pantone approvato su un campione bianco non si riproduce in modo identico su un supporto pigmentato; il colore di base altera il risultato. È fondamentale confrontare il colore con la mescola di produzione effettiva e con la durezza reale, non con un campione di riferimento. Piccole variazioni nella durezza del pezzo modificano la stesura dell'inchiostro a tal punto da alterare la percezione del colore.
Anche la texture della superficie è importante. Una superficie opaca o con motivo trattiene l'inchiostro in modo diverso rispetto a una superficie lucida, e la texture stessa può essere un sostituto della stampa laddove il marchio deve essere permanente. lavorazione del motivo superficiale del prodotto in silicone E trattamenti superficiali e durata della texture.
Per i vincoli di decorazione specifici dell'applicazione, vedere tecniche di stampa ed etichettatura di tastiere in silicone E Tappetini in silicone con logo stampato.
Dove si trovano i confini
La stampa su silicone è controllabile, ma i punti di controllo si trovano a monte della macchina da stampa: sistema di polimerizzazione del composto, post-polimerizzazione, politica dell'agente distaccante, intervallo di tempo tra l'attivazione e la stampa, disciplina del catalizzatore e verifica del forno. Una volta definiti questi aspetti, la scelta del metodo diventa una semplice decisione geometrica. Se invece questi punti rimangono aperti, nessun inchiostro potrà salvare il lavoro.
Ciò a cui non possiamo rispondere in modo generico è la durabilità, perché la durabilità è definita dalle condizioni di utilizzo, non dall'inchiostro. Il logo di un braccialetto, la marcatura medica sterilizzata in autoclave e il bavaglino lavato in lavastoviglie sono tre specifiche diverse che, su un disegno, appaiono identiche.
Per quotare o progettare un percorso di decorazione, abbiamo bisogno di cinque cose: composto di base e sistema di polimerizzazione (LSR/HCR, platino o perossido), durezza della parte e colore del substrato, grafica in formato vettoriale con la larghezza della linea più piccola indicata, le condizioni di servizio a cui la stampa deve resistere (cicli di lavaggio, sterilizzazione, abrasione, UV) e qualsiasi regolamentazione di contatto in ambito (FDA 21 CFR 177.2600, (LFGB, USP Classe VI). Senza la condizione di servizio, qualsiasi promessa di adesione è una supposizione.
Riferimenti
- Deviazione dalla relazione lineare tra forza di adesione ed energia libera superficiale su una superficie a bassa energia — Risultati in Surfaces and Interfaces, Elsevier, 2023. https://www.sciencedirect.com/science/article/pii/S2452321623003220
- Idrosililazione catalizzata dal platino nella chimica dei polimeri — Polimeri (revisione), ospitato da PubMed Central / NIH, 2020. https://pmc.ncbi.nlm.nih.gov/articles/PMC7598247/
- Pretrattamento delle gomme siliconiche liquide per rimuovere i silossani volatili — Ricerca in chimica industriale e ingegneristica, American Chemical Society. https://pubs.acs.org/doi/10.1021/ie061666q
- Lebensmittel- und Futtermittelgesetzbuch (LFGB), testo statutario completo — Ministero federale della Giustizia tedesco, Gesetze im Internet. https://www.gesetze-im-internet.de/lfgb/
- 〈88〉 Test di reattività biologica in vivo (base della classe VI della USP) — Farmacopea degli Stati Uniti. https://doi.usp.org/USPNF/USPNF_M98834_01_01.html
- Metodo di prova standard per la tensione di bagnatura di film di polietilene e polipropilene, D2578-23 — ASTM International, versione attualmente in vigore. https://store.astm.org/d2578-23.html
- Metodi di prova standard per la valutazione dell'adesione mediante test con nastro adesivo, D3359-23 — ASTM International, versione attualmente in vigore. https://www.astm.org/d3359-23.html
- 21 CFR 177.2600 Articoli in gomma destinati all'uso ripetuto — Codice elettronico statunitense dei regolamenti federali, Titolo 21 modificato il 23/07/2026. https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177/subpart-C/section-177.2600