Le squadre acquistano "silicone di qualità ottica" come se si basassero su un valore di trasparenza indicato in una scheda tecnica. Trasmittanza superiore a 91%, trasparenza cristallina, fatto. Il primo lotto stampato sembra perfetto sotto la lampada da banco.
Poi compare la torbidità. Un lotto esce dalla pressa leggermente opaco in una cavità. Un incapsulante per LED che al controllo iniziale risultava trasparente come l'acqua, dopo 2.000 ore alla temperatura di giunzione assume una leggera colorazione giallastra. Nulla è cambiato nel certificato del materiale. La trasparenza non è mai stata una proprietà fissa della resina, bensì il risultato del processo di polimerizzazione, pulizia e invecchiamento del componente.
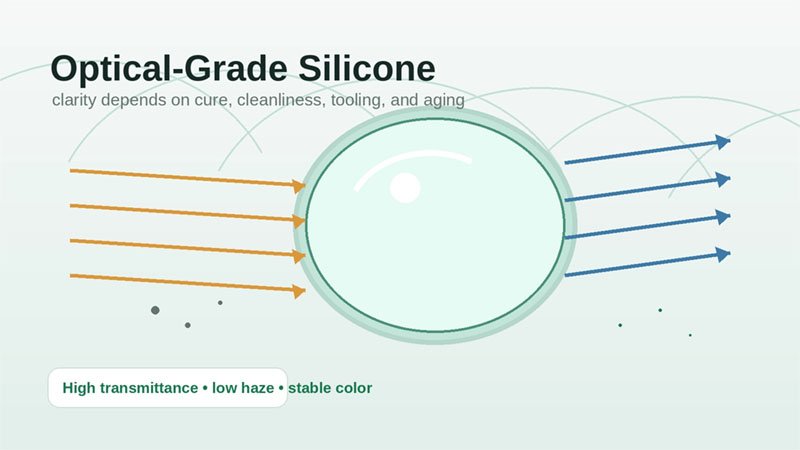
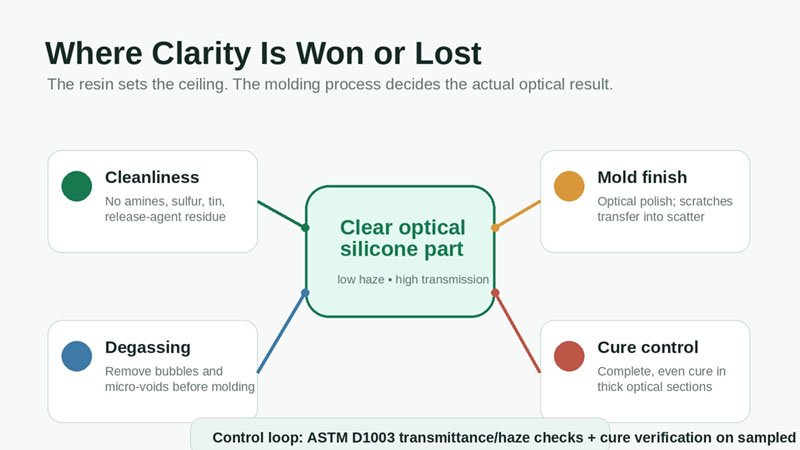
Il silicone di grado ottico offre una trasmissione luminosa >91% e un indice di rifrazione regolabile da 1,40 a 1,55, e il suo vantaggio principale è la stabilità fototermica: resiste all'ingiallimento che degrada l'epossidica e il policarbonato sotto l'effetto del calore e della luce blu/UV. Ma questa trasparenza è il risultato di un processo. La contaminazione, la completezza della polimerizzazione, la finitura dello stampo e l'intrappolamento dell'aria determinano se si ottiene effettivamente il valore dichiarato nella scheda tecnica, e l'invecchiamento termico determina se lo si mantiene. È qui che la chiarezza si conquista e si perde sul campo.
Sintesi
- La chiarezza è il risultato di un processo, non un voto che si può acquistare. Lo stesso processo LSR ottico produce pezzi trasparenti o opachi a seconda dell'avvelenamento da polimerizzazione, del degassamento e della finitura dello stampo: la resina definisce i limiti, il processo determina il risultato.
- Il vero vantaggio ottico del silicone è il tempo, non la massima nitidezza. La trasmittanza al giorno zero è simile per tutti gli incapsulanti; la divergenza appare dopo migliaia di ore di calore e luce blu, dove il silicone mantiene la sua forma e l'epossidica/PC ingiallisce.
- L'indice di rifrazione è una leva di progettazione, non solo una specifica. Il contenuto di fenile sposta l'indice di rifrazione da circa 1,41 a 1,55+; l'abbinamento con il chip LED e il fosforo è il modo per recuperare l'efficienza di estrazione della luce che altrimenti andrebbe persa.
Per il contesto più ampio delle proprietà dei materiali alla base di questi compromessi ottici, vedere il guida completa alle proprietà del silicone.
Cosa ti garantisce realmente la "qualità ottica"?
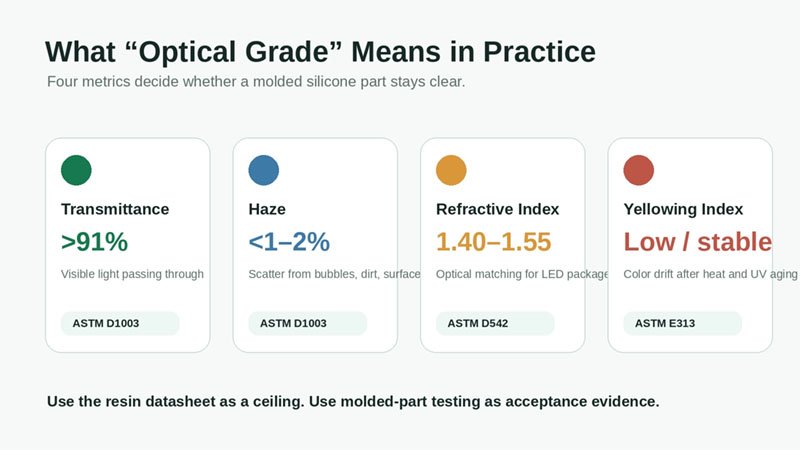
Il grado ottico è un insieme di proprietà, ciascuna misurata in modo diverso e persa in modo diverso durante la produzione. Si colloca all'interno del più ampio proprietà fisiche del silicone discussione, ma i componenti ottici penalizzano i piccoli errori di processo in modo più visibile rispetto alla maggior parte dei componenti stampati.
| Proprietà | Gamma di qualità ottica | Metodo di prova | Perché è importante |
|---|---|---|---|
| trasmissione luminosa | >91% (banda visibile) | ASTM D1003 | Luce totale attraverso la parte |
| Foschia | <1–2% | ASTM D1003 | Disperdere; la contaminazione della proprietà uccide prima |
| Indice di rifrazione | 1,40–1,55 | ASTM D542 | Estrazione della luce / Corrispondenza RI |
| Indice di ingiallimento | Basso, stabile nel tempo | ASTM E313 / D1925 | Variazioni di colore nel tempo dovute al calore e ai raggi UV. |
La trasmittanza e l'indice di rifrazione dipendono dalla chimica: i siliconi dimetilici si collocano vicino all'estremità inferiore dell'indice di rifrazione, mentre i gruppi fenilici aumentano entrambi gli indici e, nelle formulazioni ottiche, mantengono la trasparenza alle alte temperature. L'opacità e l'ingiallimento, d'altra parte, sono i fattori determinanti nel processo produttivo e nella durata di utilizzo.
L'indice di rifrazione è una leva di formulazione
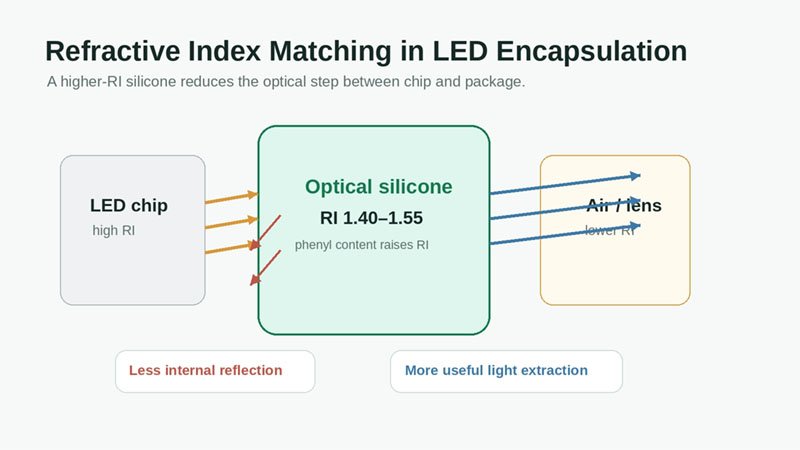
L'indice di rifrazione è la proprietà ottica che gli acquirenti più spesso considerano fissa, quando in realtà è uno strumento. Il dimetilsilicone standard ha un indice di rifrazione di circa 1,41. L'aggiunta di gruppi fenilici lo porta a 1,50, 1,54 e oltre.
Tale intervallo esiste per un motivo. Nell'incapsulamento dei LED, la luce che esce da un chip semiconduttore ad alto indice di rifrazione perde efficienza in ogni interfaccia in cui l'indice diminuisce bruscamente; anche gli studi di modellazione ottica trattano indice di rifrazione dell'incapsulante come variabile di estrazione diretta della luce. Un silicone fenilico con RI più elevato riduce tale discrepanza e cattura più luce dalla confezione. Il compromesso è rappresentato dal costo e dalla complessità della formulazione, e i gradi di fenile ad alto indice di rifrazione si comportano in modo diverso durante la polimerizzazione e l'invecchiamento, quindi l'indice di rifrazione non è un parametro a piacere. Per quanto riguarda il lato della formulazione di questo compromesso, vedere come additivi e processi possono modificare le proprietà del silicone. Ma specificare "silicone trasparente" senza un indice di rifrazione target significa rinunciare alle prestazioni di estrazione della luce per cui l'applicazione stava pagando.
Dove la chiarezza si conquista o si perde: il processo
Questa è la parte che le schede tecniche non possono descrivere, perché avviene nello stampo. Il silicone ottico è insolitamente sensibile e la maggior parte dei difetti di trasparenza sono riconducibili a quattro punti del processo.
Avvelenamento da cura al platino
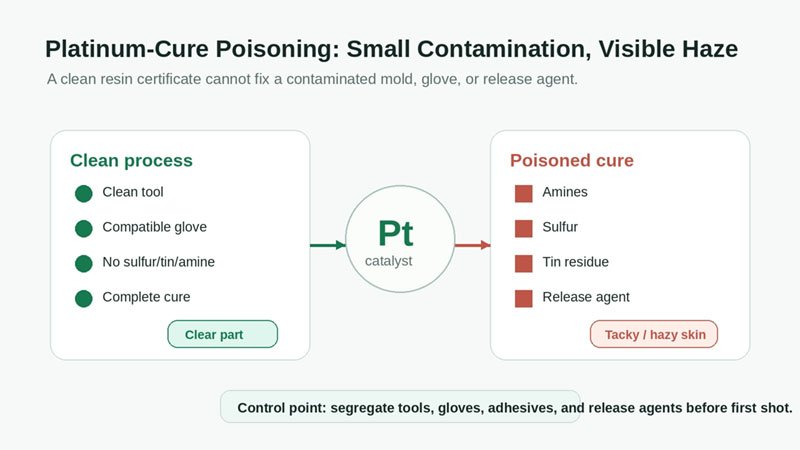
Il silicone ottico è polimerizzato al platino: deve esserlo, perché i sistemi a base di perossido lasciano sottoprodotti e alterazioni cromatiche. I catalizzatori al platino vengono alterati da ammine, zolfo, stagno (inclusi i residui di silicone a polimerizzazione per condensazione) e da alcune materie plastiche e adesivi. Una polimerizzazione alterata lascia una superficie appiccicosa e opaca o uno strato superficiale non polimerizzato. Questo è il difetto ottico più comune e di solito deriva da una contaminazione a monte del processo produttivo (un guanto, un agente distaccante, una precedente lavorazione sullo stesso stampo), non dalla resina stessa. È anche il più difficile da diagnosticare a posteriori, perché la certificazione del materiale in entrata indica che è privo di contaminazioni.
Intrappolamento dell'aria e degassamento
Bolle e microvuoti disperdono la luce e vengono percepiti direttamente come opacità o difetti visibili. Lo stampaggio ottico richiede la degassificazione sottovuoto del materiale e spesso uno stampo a vuoto; il profilo di iniezione e lo sfiato determinano se l'aria intrappolata si manifesta in una sezione spessa della lente.
Finitura superficiale dello stampo
La trasparenza di un componente ottico dipende dalla qualità della cavità che lo ha formato. L'utensile deve avere una finitura lucida di qualità ottica (livello SPI A o superiore) e qualsiasi graffio, segno di lavorazione o usura si ripercuote in modo identico sulla superficie del componente sotto forma di luce diffusa. La manutenzione dell'utensile è una specifica ottica, non solo estetica.
Completezza della polimerizzazione e storia termica
Una polimerizzazione insufficiente lascia residui di opacità e appiccicosità superficiale; una polimerizzazione eccessiva o un riscaldamento non uniforme in sezioni spesse possono introdurre tensioni e alterazioni cromatiche. Le sezioni ottiche spesse polimerizzano in modo non lineare: l'esterno vulcanizza prima del nucleo e il punto di rilevamento è un controllo di trasmittanza/opacità su una parte sezionata, non un'occhiata superficiale. Se la terminologia non è chiara, questa guida fornisce ulteriori spiegazioni. polimerizzazione vs. vulcanizzazione del silicone.
Il circuito di controllo pratico è in linea: trasmittanza e foschia (ASTM D1003) su parti campionate sotto illuminazione controllata, più un controllo di polimerizzazione. La deriva di trasparenza su una cavità è un segnale precoce di contaminazione o usura dell'utensile, non un problema del materiale.
Ingiallimento e invecchiamento termico nel tempo
È qui che il silicone si rivela utile, e poiché si tratta di una proprietà che si manifesta nel tempo, un confronto al giorno zero non la rende evidente.
Lo scheletro Si–O non assorbe nel visibile o nel vicino UV come fanno i gruppi aromatici e carbonilici nell'epossidico e nel policarbonato. Tale stabilità deriva dalla stessa chimica descritta nel proprietà chimiche del silicone. Sotto un LED blu ad alta potenza — alta temperatura di giunzione più alto flusso di lunghezza d'onda corta — gli incapsulanti epossidici ingialliscono entro centinaia o poche migliaia di ore, e le ottiche in policarbonato si opacizzano e ingialliscono sotto UV prolungato. Il silicone ottico mantiene la sua trasmittanza molto più a lungo sotto lo stesso carico; uno studio ad accesso aperto su silicio ottico esposto ad ambienti difficili È stata riscontrata una forte stabilità all'esposizione ai raggi UV e alla luce blu, mentre le condizioni di calore/sale hanno causato una degradazione più grave. A ciò si aggiunge il comportamento più ampio del polimero in presenza di raggi UV e agenti atmosferici.
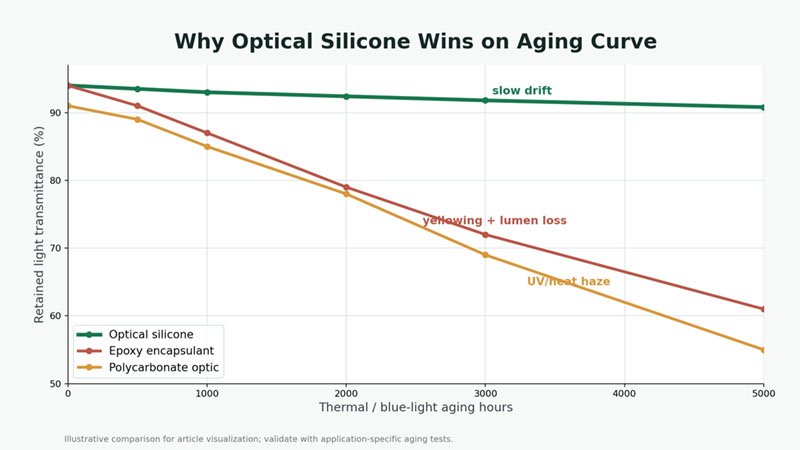
Il limite da sottolineare: il silicone non è immune. A temperature di giunzione estreme, e a seconda del contenuto di fenile e degli additivi, la trasmittanza diminuisce lentamente, ed è la curva che conta: due incapsulanti che presentano valori identici all'ora zero possono differire di diverse percentuali di trasmittanza e di un indice di ingiallimento visibile entro l'ora 3.000. Studi sulla temperatura di incapsulanti in silicone otticamente trasparenti mostrano che L'esposizione termica può comunque degradare la trasmissione ottica, Pertanto, specificare la trasmittanza residua dopo un protocollo di invecchiamento termico definito, e non la trasmittanza iniziale, è l'unico modo onesto per effettuare un confronto. L'aspetto termico di questo aspetto è direttamente collegato al comportamento termico del materiale.
Limiti di applicazione
Dove la combinazione ottica e stabilità si rivela davvero vantaggiosa:
- Incapsulamento e lenti per LED ad alta potenza — Corrispondenza RI più resistenza all'ingiallimento alla temperatura di giunzione
- Ottiche per l'illuminazione automobilistica — esposizione prolungata ai raggi UV e al calore con requisito di mantenimento della trasparenza per tutta la durata del veicolo
- Guide luminose medicali e ottiche per endoscopi — chiarezza, biocompatibilità e sterilizzazione ripetuta
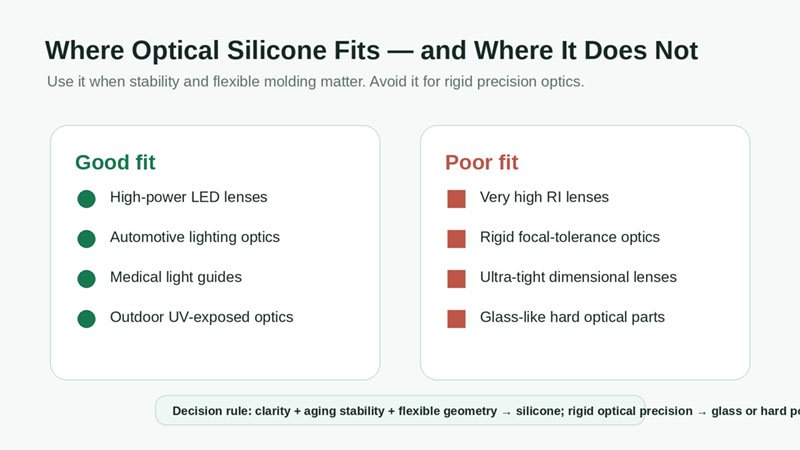
Dove il silicone non è la scelta giusta: applicazioni che necessitano di un indice di rifrazione molto elevato oltre la gamma del fenile, o una lente rigida e dimensionalmente precisa con una tolleranza focale ristretta. Il silicone è un elastomero: si flette, e questo lo squalifica dalle ottiche rigide di precisione indipendentemente dalla chiarezza; proprietà meccaniche del silicone Spiega più dettagliatamente questo compromesso. In questi casi, il materiale di base è il vetro o un polimero rigido, a volte con un'ottica secondaria in silicone.
Perché le squadre sottovalutano questo aspetto
L'errore si ripete costantemente. La trasparenza viene trattata come un semplice valore numerico nella scheda tecnica della resina, pertanto le variabili di processo che la determinano effettivamente – contaminazione del processo di polimerizzazione, degassamento, finitura dello stampo – non vengono mai incluse nelle specifiche del componente o nelle discussioni con il fornitore. Quando si presenta un lotto opaco o appiccicoso, l'istinto è quello di attribuire la colpa al materiale, mentre la causa è quasi sempre da ricercarsi nella contaminazione o negli stampi.
Il secondo errore consiste nel valutare un incapsulante in base alla trasmittanza al giorno zero. Il motivo principale per cui si preferisce il silicone ottico all'epossidico è la curva di invecchiamento, e questo vantaggio è invisibile in un confronto tra un pezzo nuovo e uno nuovo. I team che non specificano un criterio di accettazione basato sull'invecchiamento termico o UV acquistano la durabilità del silicone senza mai verificarla effettivamente.
Il terzo errore consiste nell'ignorare l'indice di rifrazione e poi chiedersi perché la resa luminosa sia risultata inferiore a quella prevista dal modello ottico. Nessuna di queste situazioni rappresenta una mancanza di competenza, bensì la differenza tra leggere le specifiche di una resina e controllare un'ottica stampata.
Cosa mi serve prima di confermare un voto
Prima di confermare la qualità ottica, il sistema di polimerizzazione e il processo di stampaggio, inviate:
- Trasmittanza target e banda di lunghezze d'onda rilevante
- Obiettivo dell'indice di rifrazione, o sistema chip/fosforo da abbinare
- Temperatura di esercizio e temperatura di picco/giunzione, oltre alle ore di servizio previste.
- esposizione ai raggi UV e qualsiasi criterio di accettazione relativo all'invecchiamento/ritenzione
- Geometria del componente, sezione ottica più spessa e requisiti di superficie/tolleranza
- Qualsiasi materiale secondario, adesivo o agente distaccante a contatto con il prodotto finale deve essere eliminato prima della prima iniezione, in quanto comporta il rischio di avvelenamento da polimerizzazione al platino.
Con questi dati, posso dirti se un grado ottico dimetilico o fenilico è adatto, quali requisiti di pulizia e lavorazione sono necessari per il componente e quale protocollo di invecchiamento dovrebbe determinarne l'accettazione. Senza conoscere la temperatura, le ore di servizio e i materiali dei contatti, un valore di trasmittanza iniziale descrive un campione nuovo, non l'ottica che utilizzerai.