チームは、データシートに記載されている透明度数値を確認するのと同じように、「光学グレードのシリコーン」を購入する。透過率が91%以上、透明度も高い、それでよし。最初の成形ロットは、ベンチライトの下では完璧に見える。.
そして、曇りが現れる。プレス機から出てきたバッチの一つに、わずかに曇ったキャビティが見られる。入荷検査では透明だったLED封止材が、接合部温度で2,000時間経過すると、かすかに黄色みを帯びる。材料証明書の内容は何も変わっていない。透明度は樹脂の固定特性ではなく、部品の硬化方法、清掃状態、経年変化の結果だったのだ。.
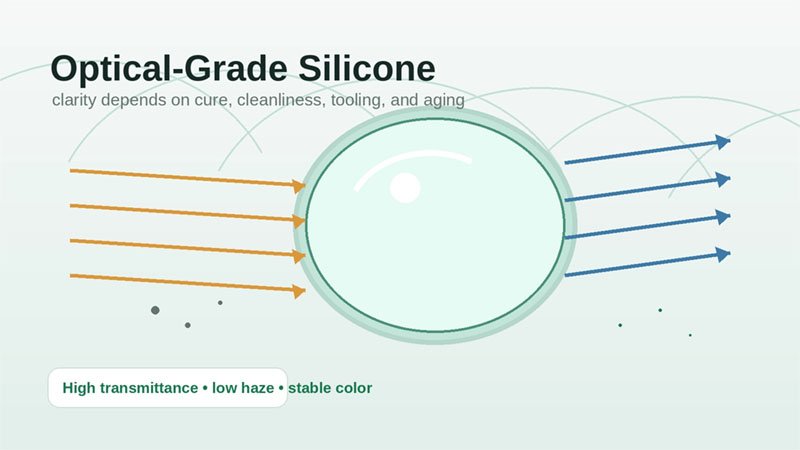
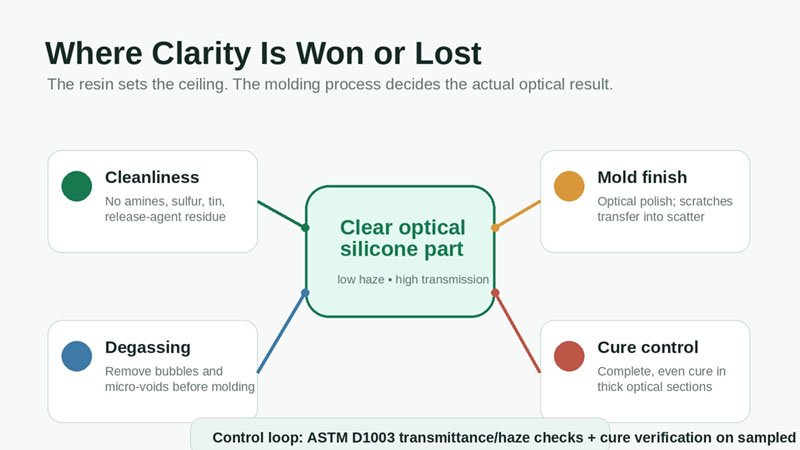
光学グレードシリコーンは、91%を超える光透過率と1.40~1.55の調整可能な屈折率を実現し、その最大の利点は光熱安定性です。つまり、熱や青色/紫外線によってエポキシ樹脂やポリカーボネートが劣化する原因となる黄変を防ぎます。しかし、この透明度は製造工程の結果です。汚染、硬化の完全性、成形品の仕上がり、気泡の混入などが、実際にデータシートの数値が得られるかどうかに影響し、熱劣化によってその数値を維持できるかどうかが決まります。. まさにここで、明確さが勝ち取られ、そして失われるのだ。.
エグゼクティブサマリー
- 明瞭さとは、プロセスによって得られる成果であり、購入できる成績ではありません。. 同じ光学LSR樹脂でも、硬化時の汚染、脱ガス、金型仕上げによって、透明度の高い部品と曇った部品が出来上がる。樹脂の特性が上限を決定し、製造工程が最終的な結果を決定する。.
- シリコンの真の光学的な優位性は、最高の透明度ではなく、時間経過にある。. 初期透過率は封止材の種類に関わらずほぼ同じですが、数千時間の熱と青色光照射後に差異が生じ、シリコーンは透過率を維持するのに対し、エポキシ/ポリカーボネートは黄色に変色します。.
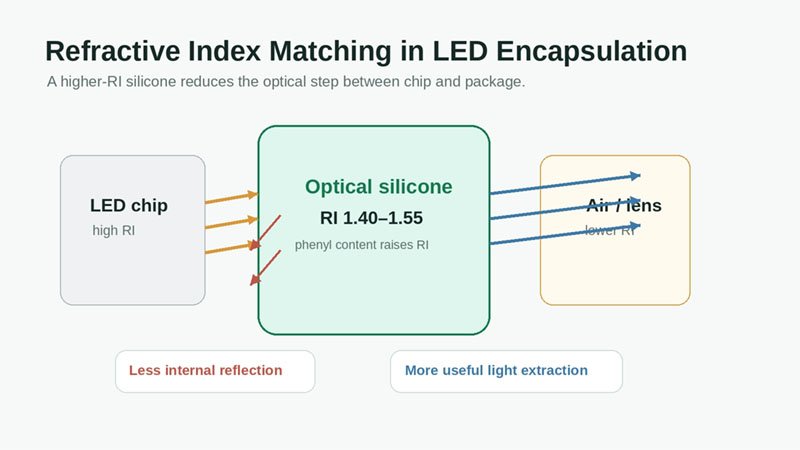
- 屈折率は単なる仕様ではなく、設計上の重要な要素である。. フェニル基の含有量を増やすことで、屈折率が約1.41から1.55以上に変化します。LEDチップや蛍光体とフェニル基の屈折率を一致させることで、本来であれば失われてしまう光抽出効率を回復できます。.
これらの光学的なトレードオフの背景にあるより広範な材料特性の文脈については、以下を参照してください。 シリコーンの特性に関する完全ガイド.
「光学グレード」が実際にもたらすもの
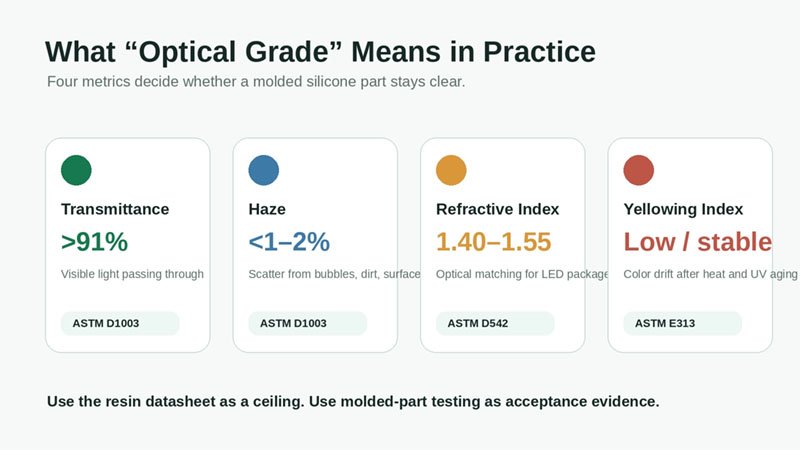
光学グレードは、それぞれ測定方法が異なり、製造過程でそれぞれ異なる損失が生じる特性の集合体です。 シリコーンの物理的特性 議論の余地はあるものの、光学部品は、ほとんどの成形部品よりも、小さな製造工程上の誤差がより顕著に現れる。.
| 財産 | 光学グレード製品群 | 試験方法 | なぜそれが重要なのか |
|---|---|---|---|
| 光透過率 | >91%(可視光帯) | ASTM D1003 | パーツを透過する光の総量 |
| ヘイズ | <1–2% | ASTM D1003 | 散布; 敷地内の汚染が最初に死に至らしめる |
| 屈折率 | 1.40~1.55 | ASTM D542 | 光抽出/屈折率マッチング |
| 黄変指数 | 低く、加齢に伴って安定している | ASTM E313 / D1925 | 熱や紫外線によって時間の経過とともに色が変化する |
透過率と屈折率は化学的な特性に由来する。ジメチルシリコーンは低屈折率側に位置づけられ、フェニル基は屈折率を上昇させるとともに、光学用途においては高温域での透明度を維持する。一方、ヘイズと黄変指数は、製造工程と耐用年数によって大きく左右される。.
屈折率は配合のレバーである
屈折率は、光学特性の中でも購入者が固定値として扱うことが多いものですが、実際には調整可能な要素です。標準的なジメチルシリコーンの屈折率は約1.41ですが、フェニル基を添加すると1.50、1.54、あるいはそれ以上に上昇します。.
その範囲が存在するのには理由があります。LEDの封止では、高屈折率半導体チップから出る光は、屈折率が急激に低下するすべての界面で効率が低下します。光学モデリング研究では、 封止材の屈折率を直接的な光抽出変数として用いる. 屈折率の高いフェニルシリコーンは、このミスマッチを低減し、パッケージからより多くの光を取り出します。ただし、コストと配合の複雑さがトレードオフとなり、高フェニルグレードは硬化と経年変化において異なる挙動を示すため、屈折率は自由に調整できるものではありません。このトレードオフの配合面については、添加剤と加工方法を参照してください。 シリコーンの特性を改変する. しかし、屈折率目標を指定せずに「透明シリコーン」と指定すると、用途が支払った対価に見合う光抽出性能が得られないことになる。.
明瞭さが獲得または失われる場所:そのプロセス
これはデータシートでは説明できない部分で、成形工程で発生する問題です。光学シリコーンは非常に敏感で、透明度の欠陥のほとんどは4つの工程上の問題に起因します。.
プラチナ製剤中毒
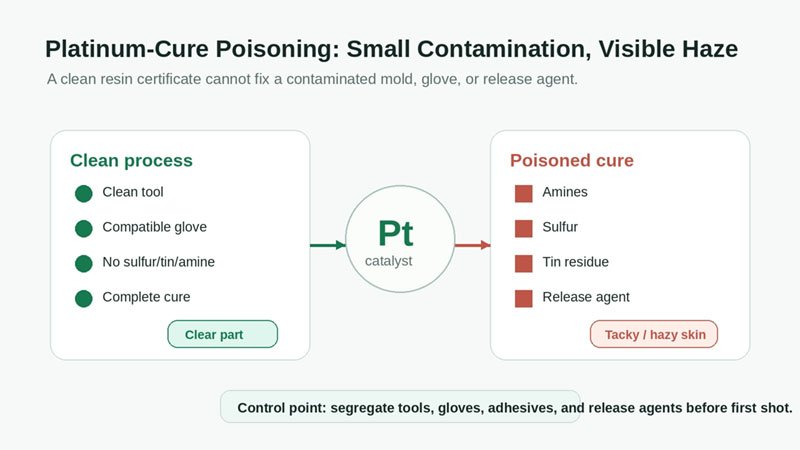
光学シリコーンは白金硬化型です。過酸化物系では副生成物や着色が残るため、白金硬化型でなければなりません。白金触媒はアミン、硫黄、スズ(縮合硬化型シリコーンの残留物を含む)、および特定のプラスチックや接着剤によって劣化します。劣化した硬化では、表面がべたついたり、曇ったり、未硬化の皮膜が残ったりします。これは最も一般的な光学欠陥であり、通常は樹脂自体ではなく、手袋、離型剤、同じ金型での以前の製造工程など、上流工程での汚染が原因です。また、入荷材料の証明書には問題がないため、事後診断が最も困難です。.
空気の閉じ込めと脱気
気泡や微細な空隙は光を散乱させ、曇りや目に見える欠陥として直接認識されます。光学成形では、材料の真空脱気が必要であり、多くの場合、真空補助金型が使用されます。射出成形の形状と通気孔によって、厚いレンズ部分に閉じ込められた空気が現れるかどうかが決まります。.
金型表面仕上げ
光学部品の透明度は、それを形成するキャビティの透明度に左右されます。工具は、光学品質の研磨仕上げ(SPI Aレベル以上)が必要であり、傷、加工痕、摩耗などは、散乱として部品表面にそのまま転写されます。工具のメンテナンスは、単なる外観上の仕様ではなく、光学的な仕様に関わる重要な事項です。.
硬化の完了度と熱履歴
硬化不足は残留ヘイズや表面粘着性を残し、過硬化や厚肉部分の加熱ムラは応力や変色を引き起こす可能性があります。厚肉光学部品は非線形的に硬化します。つまり、外側がコアよりも先に加硫されるため、検出ポイントは表面を軽く見るのではなく、切断した部品の透過率/ヘイズチェックです。用語が不明瞭な場合は、このガイドを参照してください。 シリコーンにおける硬化と加硫の比較.
実用的な制御ループはインラインです: 透過率とヘイズ (ASTM D1003制御された照明下でサンプル部品を検査し、硬化状態を確認します。1つのキャビティの透明度の変化は、材料の問題ではなく、汚染または工具の摩耗の初期兆候です。.
時間の経過に伴う黄変と熱劣化
シリコーンの真価が発揮されるのはまさにこの点であり、これは時間経過に伴う特性であるため、初期状態との比較ではその利点が隠されてしまう。.
Si–O骨格は、エポキシやポリカーボネートの芳香族基やカルボニル基のように可視光や近紫外光を吸収しません。この安定性は、 シリコーンの化学的性質. 高出力青色LED(接合部温度が高く、短波長光束が高い)の下では、エポキシ封止材は数百時間から数千時間で黄変し、ポリカーボネート光学部品は持続的な紫外線照射下で曇り、黄変する。光学シリコーンは同じ負荷の下で透過率をはるかに長く維持する。あるオープンアクセス研究では、 過酷な環境にさらされる光学シリコーン 紫外線および青色光照射下では高い安定性を示したが、熱や塩分条件下ではより深刻な劣化が見られた。これは、ポリマーの幅広い紫外線耐性および耐候性特性と合わせて考えると良いだろう。.
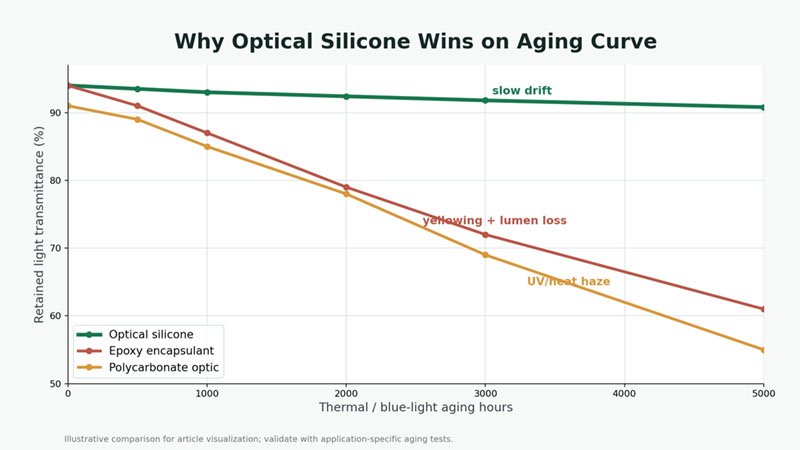
述べておくべき境界線は、シリコーンも例外ではないということです。接合部の温度が極端に高い場合、フェニル含有量や添加剤によっては、透過率は徐々に低下し、重要なのは曲線です。0時間目に同じ値を示す2つの封止材でも、3,000時間後には透過率が数パーセント低下し、黄変指数も目に見えるほど変化する可能性があります。光学的に透明なシリコーン封止材の温度研究では、 熱にさらされると光透過率が低下する可能性がある, したがって、初期透過率ではなく、規定の熱劣化試験後の保持透過率を指定することが、唯一正直な比較方法である。この熱特性は、グレードの熱挙動に直接関係する。.
適用範囲
光学性能と安定性の組み合わせが実際に効果を発揮する場面:
- 高出力LEDの封止材とレンズ — 接合部温度における屈折率の一致と黄変耐性
- 自動車用照明光学系 ―車両寿命全体にわたって、紫外線と熱に耐え、透明度を維持することが求められる。
- 医療用ライトガイドおよび内視鏡光学系 透明性、生体適合性、そして繰り返し滅菌が可能
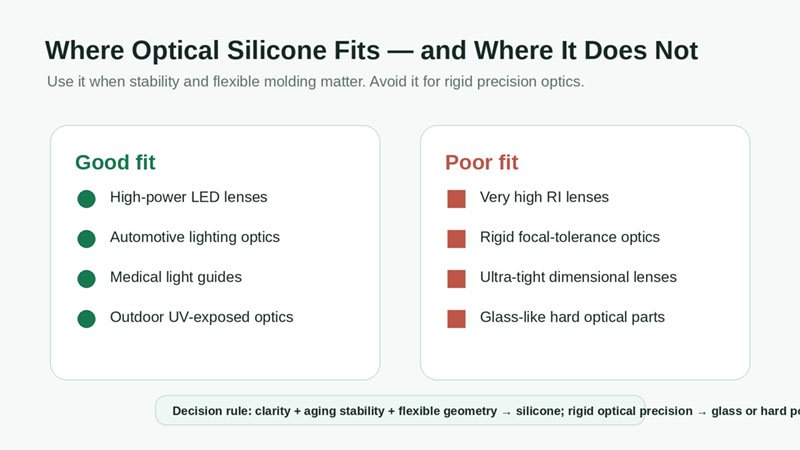
シリコーンが不適切な場合:フェニル範囲を超える非常に高い屈折率が必要な用途、または厳密な焦点公差を持つ剛性のある寸法精度の高いレンズ。シリコーンはエラストマーであり、柔軟性があるため、透明度に関係なく、精密な剛性光学には適していません。 シリコーンの機械的特性 そのトレードオフについて、より詳しく説明してください。それらの場合、ガラスまたは硬質ポリマーが基材として使用され、場合によってはシリコン製の二次光学部品が用いられます。.
チームがこれを過小評価する理由
この問題は常に発生している。透明度は樹脂のデータシート上の数値として扱われるため、実際に透明度を生み出すプロセス変数(硬化剤の汚染、脱ガス、金型仕上げなど)は、部品仕様書やサプライヤーとの話し合いの中で取り上げられることは決してない。曇りやべたつきのあるロットが発生すると、原因はほぼ常に汚染や金型にあるにもかかわらず、材料のせいだと考えがちだ。.
2つ目の誤りは、封止材を初期透過率だけで判断することです。エポキシ樹脂よりも光学シリコーンを選ぶ最大の理由は、その経年劣化曲線にありますが、新品の状態ではその利点は確認できません。熱劣化や紫外線劣化に対する許容基準を指定しないチームは、シリコーンの耐久性を謳いながら、実際にその耐久性が得られたかどうかを検証していないことになります。.
3つ目は、屈折率を無視して、光出力が光学モデルを下回った理由を疑問視することです。これらはどれも能力不足ではなく、樹脂の仕様書を読むことと、成形された光学部品を制御することの違いです。.
成績を確定する前に必要なこと
光学グレード、硬化システム、成形プロセスを決定する前に、以下をお送りください。
- 目標透過率と重要な波長帯
- 屈折率ターゲット、またはそれに適合するチップ/蛍光体システム
- 動作温度およびピーク/接合部温度、ならびに予想使用時間
- 紫外線曝露および老化/保持に関する許容基準
- 部品形状、光学的断面の最大厚さ、および表面/公差要件
- 二次材料、接着剤、または離型剤が接触している場合、プラチナ製剤による中毒のリスクは最初の注射前に排除されなければならない。
これらの情報があれば、ジメチル系またはフェニル系の光学グレードが適しているかどうか、部品に必要な清浄度や加工条件、そして受け入れ基準となるべき経年劣化試験方法をお伝えできます。温度、使用時間、接触材料の情報がなければ、初期透過率の数値は新品の試験片の値であって、実際に使用する光学部品の値ではありません。.