私たちは毎週シリコンとTPEの両方の見積もりを出していますが、ほとんどのバイヤーは間違った質問をしてきます。彼らはどちらの素材が「優れているか」と尋ねます。その比較には答えがありません。本当の質問は シリコン対TPE 問題は、部品の温度、柔軟性、体積に耐えられるかどうかであり、その答えは通常、図面を送る前に確定している。.
落とし穴は、「状況によります」という一般的なアドバイスが、意思決定を後回しにしてしまい、結果的にコストがかさんでしまうことです。160℃の温度にさらされる部品にTPEを選択した場合、金型を切削した後に初めて問題が発覚します。利益率の低い消費者向けアクセサリーにシリコーンを選択した場合、単価が高すぎてプロジェクトが頓挫します。どちらのミスも、初日には明らかになりません。.
実際にフロアを決める方法は以下の通りです。.
エグゼクティブサマリー
- シリコーンは温度と柔軟性によって決まり、TPEはコストと生産量によって決まる。. 連続使用温度が約150℃を超える場合、または部品にLFGB/USPクラスVI/ISO 10993の要件が求められる場合は、コストを考慮する前に、材料はシリコーンである。.
- TPEは単位経済性とサイクルタイムにおいて優位に立っている。. 標準的な熱可塑性樹脂射出成形方式を採用しており、スクラップは再粉砕可能で、サイクルタイムは数分ではなく数秒です。.
- 取り返しのつかないコストは、工具代である。. LSRシリコーン 加熱された、多くの場合コールドランナー金型が必要であり、後で材料を変更する場合はほぼ必ず新しい金型を製作する必要がある。.
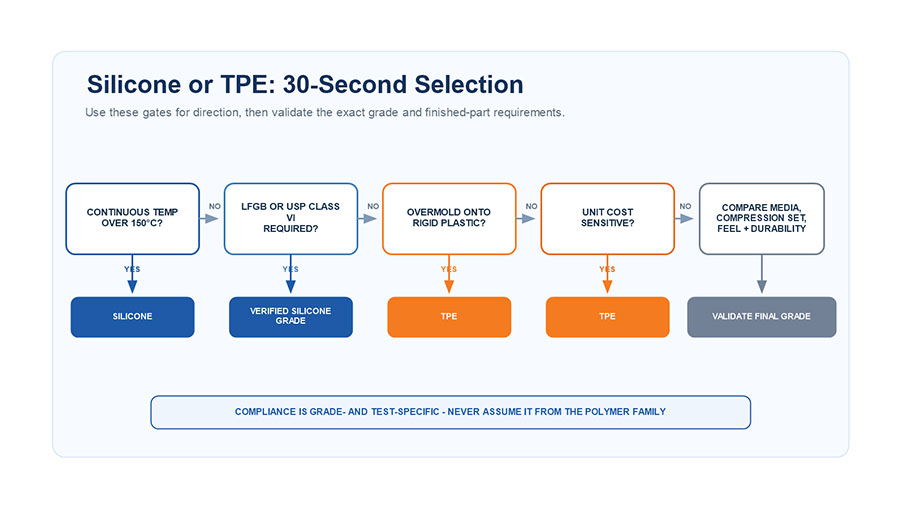
シリコンとTPE、どちらを選ぶべきか?30秒でわかる回答
選ぶ シリコーン 部品が熱、繰り返しの滅菌、または厳格な食品/医療規格への準拠に耐える必要がある場合。 テネシー 単位コスト、リサイクル性、および高速成形性が、耐熱性よりも重要な場合。.
| 意思決定の要因 | シリコンを指摘する | TPEのポイント |
|---|---|---|
| 連続温度 > 150°C | はい | いいえ |
| LFGBレベルでの食品接触 | はい | 学年によって異なる |
| 医療用/USPクラスVI/インプラント | はい | いいえ |
| 単位コストに敏感な人(年間5万ドル以上) | いいえ | はい |
| リサイクル可能/再粉砕が必要 | いいえ | はい |
| PP / PC / ABS にオーバーモールド | もっと強く | はい |
| ソフトタッチ、低温対応の消費者向け部品 | 作品 | はい(より安価) |
シリコーン vs TPE:熱硬化性樹脂 vs 熱可塑性樹脂、これが本当の決断だ
すべては一つの構造的事実に帰着する。シリコーンは熱硬化性樹脂であり、TPEは熱可塑性樹脂である。シリコーンは架橋反応によって不可逆的に硬化する。一度加硫されると、再び溶けることはない。一方、TPEは加熱するたびに軟化する。まさにこの軟化作用こそが、TPEを再粉砕して再射出成形できる理由なのである。.
そのたった一つの特性が、耐熱性、リサイクル性、サイクルタイム、そしてコストを左右する。両素材は手触りが似ていて、柔らかく、ゴムのような弾力性があり、柔軟性があるため、チームはその特性を過小評価しがちだ。両者の挙動が明らかに異なるのは、サンプルが承認されてからずっと後の、熱や繰り返し負荷がかかった時だけなのだ。.
各素材はどのくらいの高温まで耐えられるのか?
シリコーンの動作温度範囲は概ね-40℃~230℃で、高温グレードでは短時間であれば250~300℃まで耐えることができます。標準的なTPEの連続使用時の最高温度は約90~120℃で、より硬いTPVグレードでは約135℃に達します。.
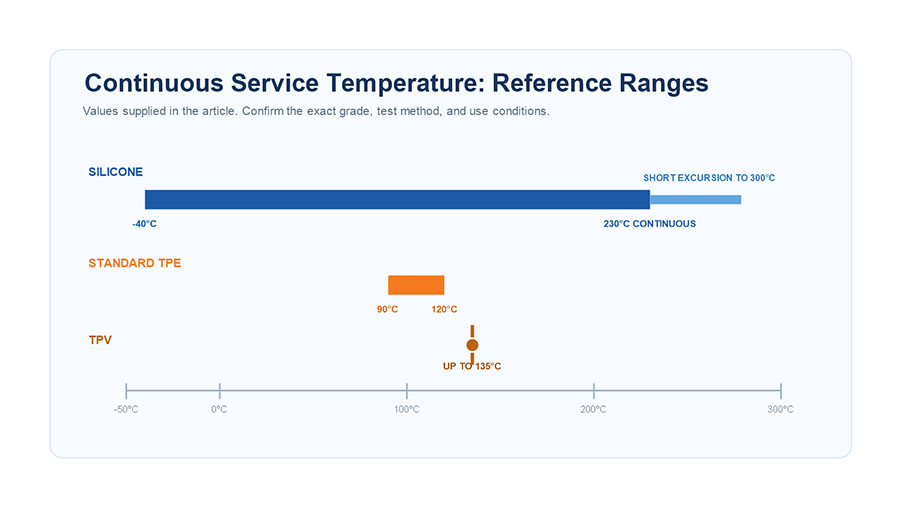
これが最も明確な境界線です。エンジンルーム、蒸気滅菌器、オーブンの近くにあるものは、必然的にシリコン製になります。購入者が損をするのは、断続的な熱です。周囲温度100℃の定格部品でも、130℃の洗浄サイクルを繰り返すと変形する可能性があります。これは、TPEが融点よりもはるかに低い温度でも負荷がかかるとクリープ現象を起こすためです。.
貴社のコンプライアンス要件を満たす材料はどれですか?
食品や医療分野では、シリコンの方がより高い検査基準を容易に通過できる。. プラチナ硬化シリコーン 会う FDA 21 CFR 177.2600 そしてより厳格なヨーロッパ LFGB, 全体的な移行試験を含む。医療用シリコーンは USPクラスVI そして 10993 認証 生体適合性 — そのためインプラントは、, 月経カップ, また、IVコンポーネントはシリコーン製であり、TPE製ではありません。TPEにも食品グレードと医療グレードがありますが、認証はグレードごとに異なり、可塑剤の溶出は監査で繰り返し問われる問題です。.
判断のギャップ: 買い手は「“食品グレード”「食品安全」は単一の合否判定です。そうではありません。LFGB準拠シリコーンは、よりクリーンなベースポリマーとより長い後硬化(多くの場合200℃で4時間)が必要なため、通常、基本的なFDAグレードよりも20~30%高くなります。仕様書に「食品安全」とだけ記載されている場合、見積もりを出すのに十分な情報がありません。.
TPEはコストとリードタイムの面でどのような場合に優位に立つのか?
TPEは、熱やコンプライアンスの制限が厳しくない場合に限り、圧倒的な優位性を発揮します。標準的な熱可塑性樹脂射出成形機で成形でき、スクラップを粉砕して工程に再利用でき、シリコーンのように硬化サイクルによるペナルティもありません。.
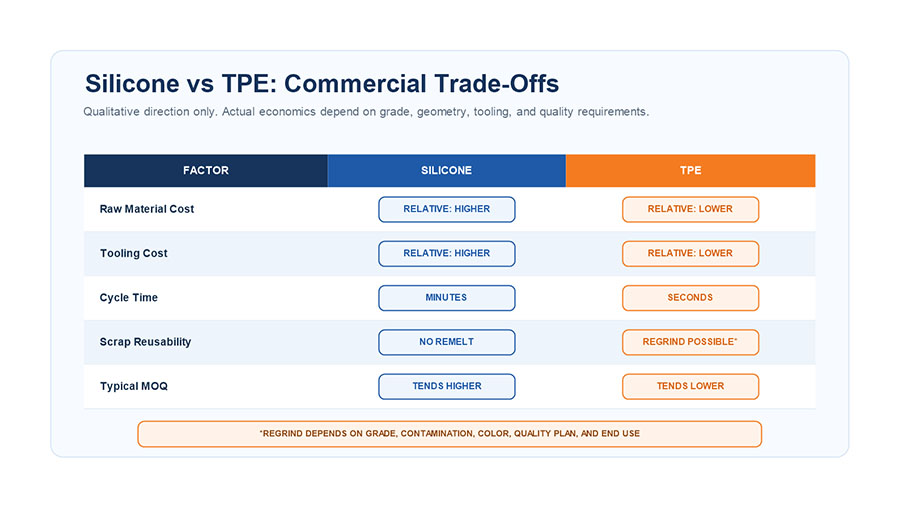
| コスト要因 | シリコーン(LSR/HTV) | テネシー |
|---|---|---|
| 原材料 | より高い。プラチナグレードが最も高価。 | 低価格、汎用原料 |
| ツーリング | 加熱された型、多くの場合コールドランナー | 標準的な熱可塑性樹脂工具 |
| サイクルタイム | 30秒から数分(治癒) | 15~40代 |
| スクラップ/再粉砕 | 再溶解不可。スクラップは廃棄物です。 | 再利用可能な再生材 |
| 標準的な最小注文数量(MOQ) | より高い、工具を正当化するために | より低く、より柔軟に |
熱や医療上の制約がない大量生産の消費者向け部品の場合、TPEプログラムは、引裂強度と耐熱性を除くすべての点で通常より安価です。.
シリコーン金型と最小発注数量:不可逆部品
シリコーン成形においては、最終的な決定が下されます。LSRは加熱成形が必要であり、スプルー内で硬化材料が無駄にならないように、多くの場合コールドランナーシステムが必要です。; HTV圧縮成形金型 はよりシンプルですが、時間がかかり、手間もかかり、許容誤差が大きく、バリ取りも必要です。LSRは厳しい許容誤差(約±0.02mmまで)とほぼゼロのバリを実現しますが、金型が高価で、特定の材料専用に作られています。.
だからこそ、私たちは購入者に対し、まず温度とコンプライアンスを確定するよう促しているのです。LSR用に切削した金型はTPEプログラムには転用できませんし、その逆も同様です。「コストが高すぎるなら変更します」というのは、一度金型を切削してしまうと現実的な選択肢ではなくなります。.
TPEはどのような場合に適切なエンジニアリングソリューションとなるのか?
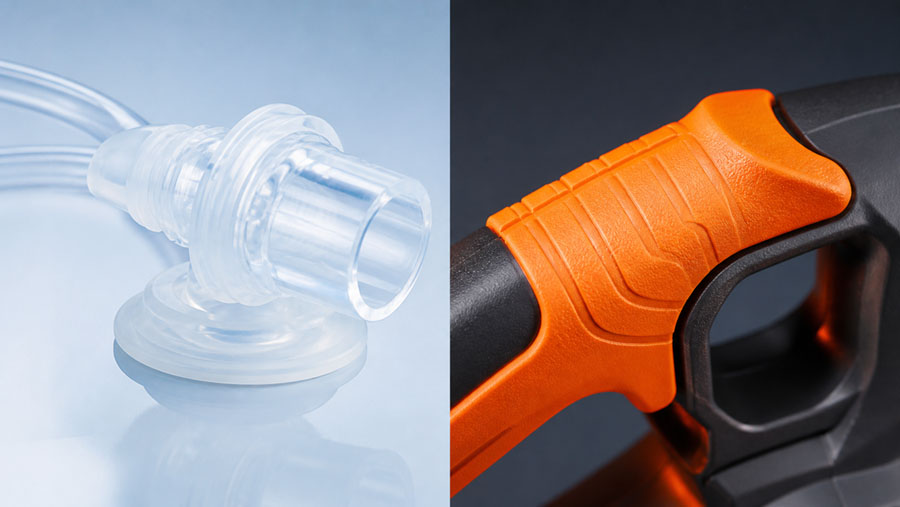
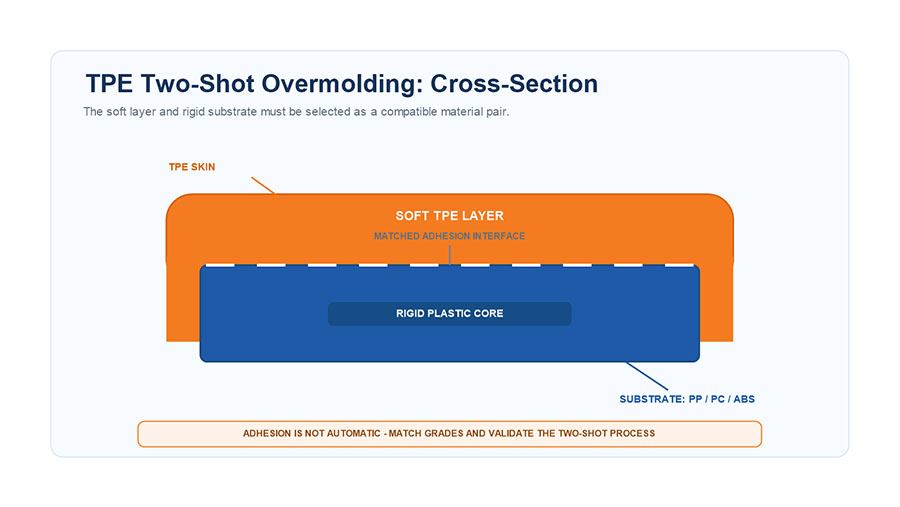
TPEは、硬質熱可塑性樹脂の上に軟質層を形成するデザインにおいて、妥協ではなく最適な選択肢です。TPEは、標準的な2ショットオーバーモールド成形により、PP、PC、ABSと接着します。例えば、工具のソフトグリップ、歯ブラシの柄、スマートフォンケース、ケーブルジャケットなどに使用できます。. シリコーンとプラスチックの接合 自己接着性LSRグレードまたはプライマーと適合する基材が必要となるため、制約が多く、コストも高くなります。.
したがって、部品がハウジングにオーバーモールドされ、高温にさらされたり、医療規格に準拠したりすることがない場合は、シリコーンを指定すると、機能的なメリットがないにもかかわらず、コストと金型リスクが増加するのが一般的です。.
見積もり段階でよくある誤解を訂正します
- “「TPEは基本的に安価なシリコーンだ。」化学組成が異なり、限界も異なる。同じものの劣化版ではない。.
- “「食品グレードは一つの基準です。」FDA 21 CFR 177.2600とLFGBは、それぞれ異なる基準であり、価格も異なります。.
- “「コストが高くなったら材料を変更します。」金型はめったに転用できないので、金型を切削する前に決定しておきましょう。.
- “「シリコーンはリサイクル可能です。」シリコーンは熱硬化性樹脂であり、再溶解しません。; リサイクルはニッチでコストがかかる, TPE再生材とは異なります。.
部品の見積もりにはどのような情報が必要ですか?
形状だけではシリコーンとTPEのどちらが良いかは判断できません。材料を確定し、価格を確定するには、連続使用温度とピーク使用温度、必要な認証(FDA / LFGB / USPクラスVI / 安全規格)、ターゲット ショアA硬度 (使用可能な電流範囲は10A~80Aです)、年間生産量、および部品が硬質基板上にオーバーモールドされるかどうか。.
温度とコンプライアンスという2つの入力データが欠落している場合、再見積もりが必要になります。これらのデータをご提供いただければ、通常は1回の検討で材料の選択が決定します。.