シリコーン製品の表面パターンは、部品に成形したり、成形後にマーキングしたり、コーティングとして追加したりすることができる。 印刷層. これらの工程は新品のサンプルでは似ているように見えるかもしれませんが、経年変化の仕方は異なります。実際の選択は、表面にグリップ力、ブランドロゴの表示、洗浄耐性、食品接触要件への適合、または製造ロット全体にわたる一定の外観基準の維持が必要かどうかによって異なります。.
最も耐久性の高い模様は通常、金型に組み込まれています。印刷やコーティング仕上げは、より多くの色と視覚的な自由度を提供しますが、その耐用年数は、表面処理、硬化、および実際の摩耗、化学薬品、熱、紫外線への曝露に左右されます。.
エグゼクティブサマリー
- 耐摩耗性とロットの一貫性が色の細部よりも重要な場合は、成形された質感、エンボス加工、またはデボス加工を施してください。これらのパターンは、独立した表面層ではなく、シリコーンの形状の一部となっています。.
- 細かいグラフィックや多様なデザインには、レーザーマーキング、パッド印刷、またはスクリーン印刷を使用しますが、コントラスト、接着性、および耐摩耗性は、平らなテストプレートだけでなく、実際のシリコーン配合物で検証してください。.
- プラズマ処理や化学処理は、接着性を高めるための下地処理として扱い、恒久的な装飾仕上げとして扱うべきではありません。その効果は印刷やコーティングの前に薄れる可能性があるため、処理と次の工程との間隔を適切に管理する必要があります。.
シリコーン製品の表面パターンはどのようにして作られるのか?
基本的な方法は3つあります。金型でパターンを作成する、硬化したシリコーン表面を修正する、または表面に材料を追加する、のいずれかです。.
| ルート | 共通プロセス | 視覚的または触覚的な効果を生み出すものは何ですか | 主な耐久性限界 |
|---|---|---|---|
| 成形された模様 | 金型研磨、ブラスト加工、放電加工による表面加工、CNC彫刻、エンボス加工またはデボス加工 | 金型表面が形状をシリコーンに転写する | 工具の摩耗、汚染、脱型時の損傷、およびテクスチャの再現 |
| 直接表面改質 | レーザーマーキングまたは制御エッチング | 硬化表面は局所的に改質される | コントラスト、熱効果、浅いマーキング深さ、および配合の感度 |
| 表面層を追加 | パッド印刷、スクリーン印刷、スプレーコーティング、ソフトタッチコーティング | インクまたはコーティングがシリコーンに結合する | 接着、硬化、摩耗、溶剤、熱、湿気、紫外線 |
| 接着前処理 | プラズマ処理、コロナ処理、プライマー処理、または適切な化学処理 | 印刷、接着、またはコーティングの前に表面エネルギーを高めます | 処理の劣化、汚染、取り扱い、および次の工程までの遅延 |
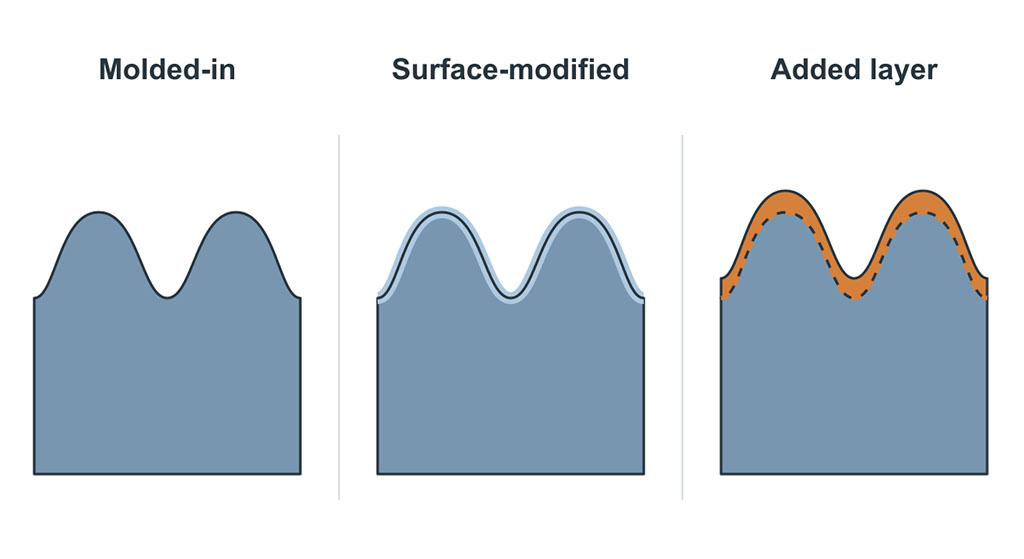
この分類が重要なのは、「表面パターン」という言葉が、実際には異なる故障メカニズムを包含しているにもかかわらず、しばしば一つの仕様として用いられるためです。成形されたマットな質感は剥がれることはありませんが、ソフトタッチコーティングは剥がれる可能性があります。印刷されたロゴは、ベースとなる質感が変わらなくてもコントラストが失われることがあります。これらは、一つの合格基準で統一されるべきではありません。.
型にパターンを組み込むべきタイミングはいつですか?
成形テクスチャは、耐久性のあるグリップ、マットな外観、滑り止めエリア、および永久的なエンボスまたはデボス加工のブランド表示のためのデフォルトの選択肢です。仕上げは、 圧縮成形 または液状シリコーンゴム射出成形のため、二次的な装飾層は不要です。.
金型彫刻およびテクスチャリング
金型表面には、CNC加工、放電加工、レーザーテクスチャリング、研磨、制御ブラスト加工など、様々な加工方法を用いることができます。最適な方法は、形状サイズ、テクスチャ形状、金型鋼材、抜き勾配方向、および求められる外観レベルによって異なります。.
表面の凹凸が深いほど良いとは限りません。凹凸が深くなるにつれて、シリコーンはより小さな凹部を埋め、より凹凸のある部分から剥離する必要が生じます。これにより、通気特性、離型力、光沢、薄い壁面の破れやすさなどが変化する可能性があります。.
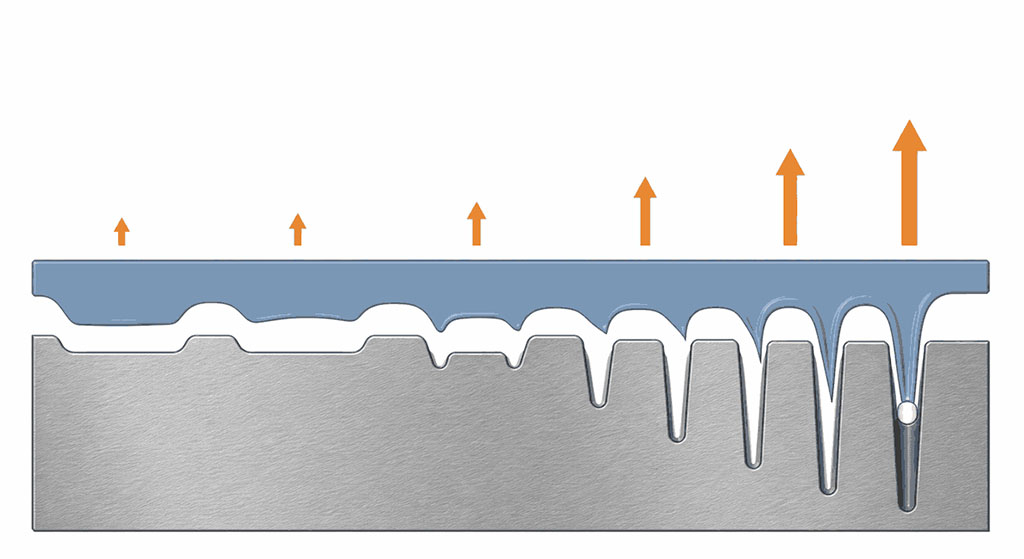
エンボス加工とデボス加工の特徴
エンボス加工された部分は周囲のシリコン表面より突き出ています。デボス加工された部分は凹んでいます。どちらも、刻印が成形形状の一部となっているため、耐久性に優れています。.
小さな文字やロゴについては、金型レビューで以下の点を確認する必要があります。
- 最小行幅と行間隔。;
- 形状の深さと角の半径。;
- 草案作成およびリリースに関する指示。;
- パーティングラインおよびゲートからの距離。;
- 微細な凹部に空気が閉じ込められるリスク。;
- 食品接触部品または医療用部品の洗浄アクセス部。.
チームは、金型からの取り出しやすさを検討せずに、2D図面に基づいてロゴを承認することがよくあります。形状自体は加工可能であっても、製造時に充填不良、気泡の混入、エッジの歪みなどが生じる可能性があります。.
成形時の質感とシリコーンの硬度は、触感にどのような影響を与えるのか?
触感は、表面形状と材料全体の挙動の組み合わせによって生じます。同じ成形テクスチャでも、柔らかいシリコーンと硬いシリコーンでは、指の圧力に対する表面の変形の仕方が異なるため、触感が異なります。.
| 表面の選択 | 典型的な感覚 | 適切な使用 | 生産上の懸念 |
|---|---|---|---|
| 研磨された金型表面 | 滑らかで光沢が増した | シーリングエリア、清潔な化粧面 | フローライン、指紋、および軽微な欠陥がより目立つようになる場合があります。 |
| きめ細やかなマットな質感 | ドライで、光沢の少ない手触り | 消費者向け住宅、ベビー用品、取っ手 | 光沢は、キャビティ全体および金型メンテナンスサイクル全体にわたって制御されなければならない。 |
| 粗い質感 | より強力なグリップと視覚的なマスキング | グリップ、マット、保護パーツ | 離型力が高く、洗浄がより困難になる |
| マイクロパターン | 局所的な触覚刺激または機能的な接触 | キーパッド、ボタン、インターフェースゾーン | 低充填圧力では、微細な形状が再現されない場合があります。 |
| ソフトタッチコーティング | 低摩擦またはプレミアムな触感効果 | 厳選された消費者向け表面 | コーティングの摩耗、汚染、硬化、および耐薬品性 |
したがって、テクスチャは生産目的の材料と硬度に基づいて承認されるべきである。異なる素材で成形されたテクスチャプレート ショアA硬度 目視検査には役立ちますが、最終承認用の信頼できるサンプルではありません。.
レーザーマーキングは、成形による形状よりもどのような場合に優れているのか?
レーザーマーキング デザインが完成している場合、成形後にマークを追加する必要がある場合、または金型変更に時間がかかりすぎたりコストがかかりすぎたりする場合に便利です。シリアル情報、位置合わせマーク、アイコン、および選択したブランドの詳細をサポートできます。.
限界は配合成分への感度です。シリコーンの色、充填剤、顔料、添加剤は、得られるコントラストと熱影響面に影響を与えます。黒色のシリコーンに有効なレーザー設定では、半透明または淡色の材料では、読み取り可能または外観的に許容できる結果が得られない場合があります。.
レーザー試験で検証する必要がある
- 指定された照明条件下でのコントラスト
- 曲面上のエッジ定義
- 顔料のバッチ間で一貫性を示す
- 表面残留物または粘着性の変化
- 擦り洗い、洗浄、紫外線照射後の読みやすさ
- マークされた領域が食品、皮膚、または密封面に接触するかどうか。.
レーザーマーキングは非接触式ですが、リスクがないわけではありません。過剰なエネルギーは光沢の変化、残留物の発生、または薄片の損傷を引き起こす可能性があります。加工条件は、完成品の形状に基づいて設定する必要があります。.
パッド印刷とスクリーン印刷は、それぞれどのような場合に使うべきでしょうか?
デザインに色、細かいグラフィック、または金型形状では再現できないアートワークが必要な場合は、印刷を利用してください。. パッド印刷 通常、曲面、凹面、または不規則な表面に適しています。. スクリーン印刷 平坦な領域での作業効率が高く、より広いグラフィック領域を適用できます。.
| プロセス | 最も有力なユースケース | 主な利点 | 主な制限事項 |
|---|---|---|---|
| パッド印刷 | 曲面や不規則な形状の部分に小さなグラフィックを配置 | 平面でない表面に精緻な美術作品を転写します | インクの厚みや位置は、パッドの状態や部品の固定方法によって変化する可能性があります。 |
| スクリーン印刷 | 平らな面または緩やかな曲面上の大きなグラフィック | 大量生産時でも優れた発色性と再現性を発揮します。 | 複雑な形状では、歪み補正と位置合わせがより困難になる。 |
| スプレーまたはコーティング仕上げ | 全面カラー、光沢、低摩擦、または触感効果 | 表面の見た目と感触が全体的に変わります | 繰り返し洗浄すると、傷がついたり、剥がれたり、膨張したり、変化したりする層が追加されます。 |
シリコーンは表面エネルギーが低いため、インクの密着性は保証されません。印刷には、プラズマ、コロナ、プライマー、またはその他の適切な活性化処理が必要となる場合が多くあります。清潔さも同様に重要です。離型剤の残留物、ほこり、手の油分、シリコーンのブルーミングなどは、インクや硬化スケジュールが変わらない場合でも、密着性を低下させる可能性があります。.
よくある判断ミスは、印刷直後に外観を承認してしまうことです。初期の接着状態は良好に見えても、繰り返し曲げたり、イソプロピルアルコールで拭いたり、食器洗い機で洗ったり、皮脂に触れたり、紫外線に当たったりすると、後になって接着面の弱さが明らかになります。.
プラズマ治療は実際にはどのような効果があるのでしょうか?
プラズマ処理 シリコーン表面を活性化し、濡れ性と接着性を向上させます。印刷、コーティング、接着剤による組み立ての前に一般的に使用されます。通常、これ単体では目に見えるような質感は生じません。.
効果は時間依存的である。処理後、活性化された表面は徐々に 表面エネルギーが低い方向へ回復する. 汚染や取り扱いによって、接着性能の低下が加速する可能性があります。製造においては、プラズマ処理から印刷またはコーティングまでの最大遅延時間、および部品の保管・取り扱い条件を仕様で規定する必要があります。.
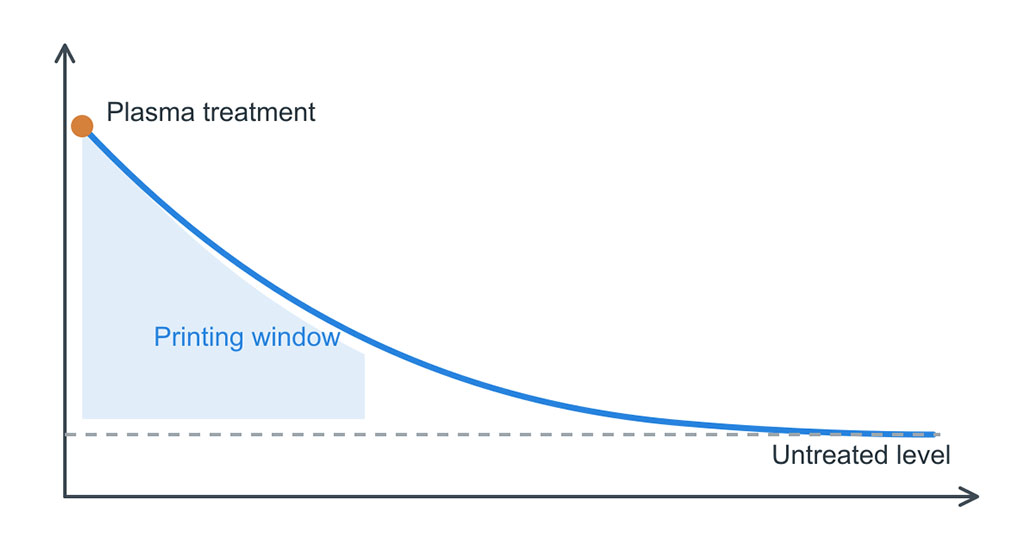
プラズマ処理の設定も制御が必要です。出力、照射時間、ノズル距離、ライン速度、治具の向きなどが処理の均一性に影響します。「プラズマ処理済み」といった合否判定だけでは、再現性のある生産には不十分です。.
シリコーン表面パターンの耐久性はどのように試験すべきか?
の テストは表面構造と一致する必要がある そして実際の使用状況。成形された質感、印刷されたグラフィック、コーティングにはそれぞれ異なる承認基準が必要です。.
| テスト | 最適 | それが明らかにできること | 重要な境界線 |
|---|---|---|---|
| 視覚的および光沢の比較 | 成形時の質感、レーザー痕、コーティング | バッチの不一致、研磨のずれ、処理のムラ | 照明、視野角、基準となる標準は固定する必要があります。 |
| クロスハッチ接着、例えば ASTM D3359 該当する場合 | コーティングおよび一部の印刷層 | 界面での接着力の低下 | 適合性は、コーティングの厚さ、柔軟性、および基板の形状によって異なります。 |
| 制御された摩擦または摩耗試験 | 印刷、コーティング、レーザーコントラスト | 摩耗、色あせ、研磨、またはエッジの破損 | 負荷、研磨材、ストローク、サイクル数は使用状況を反映していなければならない |
| 溶剤ワイプ | インクおよびコーティング | 軟化、色移り、膨潤、または接着力の低下 | 溶媒の種類、濃度、圧力、および滞留時間を指定する必要があります。 |
| 熱と湿度の変動 | コーティング、印刷、接着装飾 | 筋力低下、水疱形成、接着力低下を治療する | 露出は保管および使用条件を反映したものでなければならない |
| 食器洗い機または沸騰洗浄サイクル | キッチン用品とベビー用品 | 熱、湿気、洗剤、機械的摩耗の複合 | 一度の熱湯浸けは、繰り返し洗濯することを意味しません。 |
| 紫外線への曝露 | 屋外または高照度環境で使用される部品 | 変色、チョーキング、光沢の低下、または脆化 | ランプの種類、照射強度、温度、照射時間は比較可能性に影響を与える |
| 屈曲および圧縮サイクル | キーパッド、グリップ、フレキシブルハウジング | 変形領域における亀裂または層間剥離 | 実際のひずみ箇所をテストする。平らな試験片だけをテストするのではない。 |
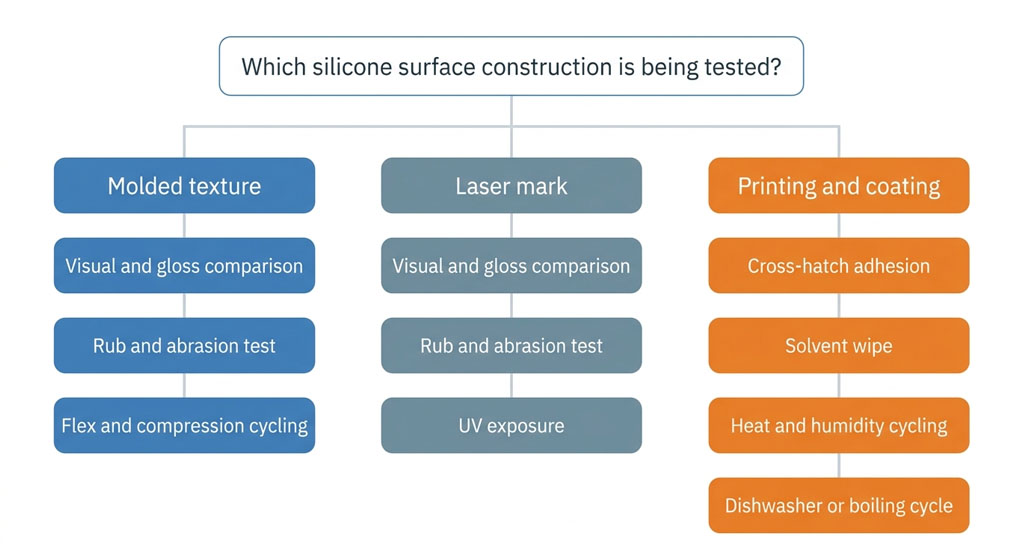
他の製品のサイクル目標をそのままコピーして、普遍的なものとして扱わないでください。キッチン用ヘラ、ウェアラブルバンド、工業用キーパッド、ベビースプーンは、それぞれ異なる摩耗、洗剤、熱、皮脂、屈曲、紫外線にさらされます。試験計画は使用状況に合わせて策定し、最終的な表面承認の前に合意を得る必要があります。.
高温の食器洗浄機でコーティングが剥がれることはあるか?
可能性はあります。主なリスクとしては、表面処理の不備、硬化の不完全、塗料の化学組成の不適合、端部の露出、繰り返しの屈曲、そして熱、アルカリ性洗剤、湿気、機械的接触の複合的な影響などが挙げられます。.
乾燥摩耗試験に合格したコーティングでも、食器洗浄機では水と洗剤がコーティング界面に到達するため、剥がれてしまう可能性があります。剥がれは、多くの場合、端部、薄い部分、ゲート、パーティングラインのバリ、または繰り返し曲げられる部分から始まります。チームは、平らなコーティングされたプレートの中央部のみをテストすることが多く、これらの生産部品の応力集中箇所を見落としてしまいます。.
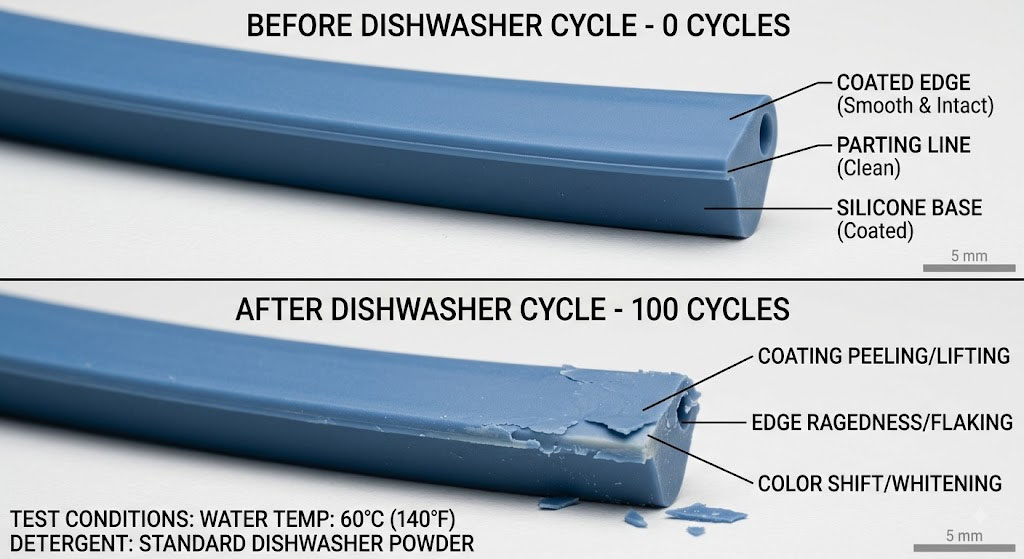
食器洗浄機にさらされる部品については、検証には本来の工程で製造された完成品を使用する必要があります。接着性、色移り、光沢の変化、粘着性、膨れ、および端面の剥離を、最終サイクルだけでなく、定められた間隔で検査してください。.
食品接触用シリコン製品およびベビー用シリコン製品にはどのような変更がありますか?
適合するシリコーン化合物を使用したからといって、印刷やコーティングされた表面がすべて食品接触に適しているとは限りません。顔料、インク、プライマー、コーティング剤、硬化剤、表面処理による残留物など、完成した構造全体を検査する必要があります。.
FDA 21 CFR 177.2600 そして LFGBテスト 一般的に参照されるのは シリコーンの食品接触用途, ただし、適用される要件は、対象市場、接触タイプ、温度、接触時間、および最終製品によって異なります。ベースエラストマーに関するサプライヤーの声明は、評価されていない追加コーティングの証拠として使用すべきではありません。.
食品接触用または乳幼児用デザインの場合、リスクの低い方法は、接触面に装飾層を追加しない成形テクスチャであることが多い。印刷またはコーティングが必要な場合は、以下を定義する。
- 装飾された部分が食品または口に接触するかどうか。;
- 沸騰、蒸気、または食器洗浄機への曝露が想定される。;
- 唾液、洗剤、油、酸、アルコールとの接触。;
- 仕向市場における移行または抽出に関する要件。;
- 洗浄検証と、繰り返し洗浄後の目視検査による合格確認。.
化学エッチングにおいても、残留物管理と適合性の証明が必要です。「処理後に洗浄済み」というだけでは、移行リスクが問題となる場合には十分な検証とは言えません。.
表面処理は量産における品質の一貫性とコストにどのような影響を与えるのか?
成形によるテクスチャ加工は通常、金型製作の手間が増えるものの、繰り返し発生する二次加工工程を削減できます。印刷やコーティングは金型製作の制約を一部軽減しますが、治具、処理、硬化、検査、取り扱い、そして不良品発生のリスクを生産ロットごとに増やすことになります。.
| コストまたは制御要因 | 成形された質感 | レーザーマーキング | 印刷 | コーティング |
|---|---|---|---|---|
| 初期設定 | ツールテクスチャの開発と承認 | レーザー試験と治具 | アートワーク、プレートまたはスクリーン、パッドおよび固定具 | マスキング、スプレーまたは塗布設定、硬化開発 |
| 繰り返し行われる手術 | 成形後の低値は安定している | 機械サイクルと検査 | 処理、インク混合、印刷、硬化、検査 | 準備、塗布、硬化、取り扱い、検査 |
| 変更の柔軟性 | 低; 工具の改造が必要になる場合があります。 | デジタルマークの変更が多い | 中型;アートワークの金型変更が必要 | 色やコーティングの変更に用いる媒体 |
| 主なスクラップドライバー | 充填、放出、汚染、キャビティの不一致 | コントラストまたは位置ずれ | 接着、位置合わせ、汚染、硬化 | 粉塵、厚みのばらつき、接着不良、垂れ、端部の欠陥 |
| 耐久性の可能性 | 幾何学は積分なので高い | 配合と設定が安定している場合は中程度から高い | アプリケーション依存 | 用途に依存し、通常は最も露出に敏感である |
主要なプロセス制御には、金型表面の参照サンプル、キャビティレベルの光沢チェック、ブラストメディアの状態、レーザープログラムの改訂、プラズマから印刷までの時間、インクの混合比、ポットライフ、硬化温度、コーティングの厚さ、治具の位置、および規定された検査照明などが含まれる場合があります。.
これらの検査方法は互換性がありません。例えば、塗膜厚を測定しても密着性は証明されませんし、密着性検査に合格しても紫外線や洗剤に曝露した後の色安定性は証明されません。.
適切なシリコーン表面処理方法を選ぶにはどうすればよいでしょうか?
アートワークファイルではなく、サーフェスの機能から始めましょう。.
成形テクスチャまたはエンボス/デボス加工の幾何学模様を選択する場合:
- 握力または触覚機能が最優先事項です。;
- 当該部品は、繰り返し洗浄、摩擦、屈曲、または取り扱いを受ける。;
- 型紙に色は必須ではありません。;
- 長期的なバッチの一貫性は重要である。;
- 表面は食品接触ゾーンまたは口腔接触ゾーンに位置しており、追加の層を設けることで不必要な検証作業が発生する。.
レーザーマーキングを選ぶべき場合:
- グラフィックは良好または可変です。;
- 工具の変更は望ましくない。;
- 単色コントラストでも構いません。;
- シリコーン製剤は安定したコントラストを生み出すことができる。;
- マーキングされた領域は、接触状態および摩耗状態について検証することができる。.
パッド印刷またはスクリーン印刷を選択する場合:
- デザインには1色以上の色が必要です。;
- このツールでは、グラフィックをきれいに作成することができません。;
- 表面形状が転送方法と一致する。;
- プラズマ処理やプライマー処理、硬化処理、耐久性試験は、生産工程として管理することができる。.
コーティングを選ぶべき状況:
- 表面全体に、特定の光沢、色、摩擦特性、または触感特性が求められる。;
- 性能向上は、より高い検証およびプロセス制御の負担を正当化するものである。;
- 摩耗、化学物質、熱、湿気、紫外線、および屈曲への曝露については、それぞれ明確な許容基準が定められています。.
金型製作とサンプル作成の前に、何を明記しておく必要があるか?
使用可能な表面仕様には、「マット」「レーザーロゴ」「ソフトタッチ」といった表現以上の情報を含める必要があります。対象となる表面領域、視覚的な参照、質感や光沢の要件、シリコーン素材と硬度、色、接触分類、洗浄方法、使用環境、想定される屈曲、耐久性試験の結果を明記してください。.
製造ルートは、実際の境界線に沿って選択することができる。
- 部品の寿命期間中、パターンが維持される必要がある場合は、可能な限りそれを形状の一部として組み込んでください。.
- パターンに色や可変情報を含める必要がある場合は、接着性と摩耗が制御可能な特性となることを受け入れる必要があります。.
- コーティングが過酷な接触領域で使用される場合、コストにはコーティング材料だけでなく、検証時間と継続的なプロセス管理も含まれる。.
生産レビューを行う上で、最低限必要な有用な情報は、3Dモデル、マーキングされた表面領域、アートワーク、シリコーンのグレードと硬度、ターゲット市場、接触条件、洗浄サイクル、視覚基準、および予想年間生産量です。これらの情報がなければ、表面処理に関する推奨事項は単なる表面的な推測に過ぎません。.
参考文献
- ASTM G154、非金属材料の紫外線照射用蛍光紫外線(UV)ランプ装置の操作に関する標準実施方法 — ASTMインターナショナル
- ASTM D2240、ゴムの特性に関する標準試験方法—デュロメーター硬度 — ASTMインターナショナル、15(2021)
- 放電加工(金型表面加工の背景) — ウィキペディア