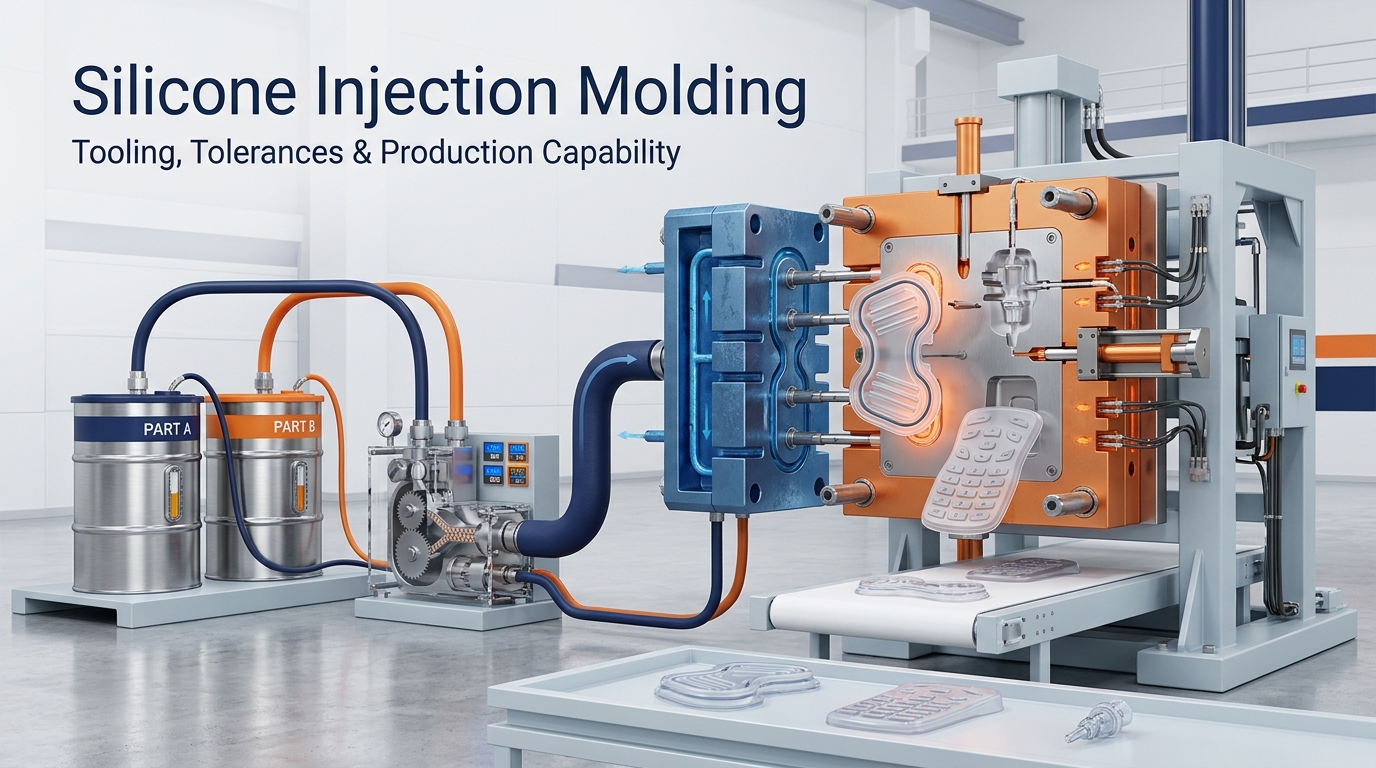
Większość części silikonowych, które wymagają powtarzalnej geometrii w dużych ilościach, trafia do rozgrzanej stalowej formy z kanałem chłodzącym. W naszej firmie zajmujemy się formowaniem wtryskowym silikonu dla części LSR, od produktów konsumenckich po elementy uszczelnień i klawiatur, a oprzyrządowanie, kawitację i czas cyklu wyceniamy na podstawie pliku 3D, a nie cennika katalogowego.
Co oferujemy w zakresie formowania wtryskowego silikonu
Do wstępnej selekcji dostawców należy użyć czterech poniższych grup. „Zweryfikowany” oznacza ugruntowaną zdolność firmy; „zależny od projektu” oznacza, że ostateczna wartość jest ustalana dopiero po przeglądzie rysunków, materiałów, rocznej wielkości produkcji i wymagań walidacyjnych.
Sprzęt i proces
| Pytanie dotyczące zamówień publicznych | Możliwość stosowania silikonu RY | Status potwierdzenia |
|---|---|---|
| Jaka jest dostępna wydajność prasy? | Prasy wtryskowe LSR o nacisku 50–200 ton; do 300 ton w przypadku dużych narzędzi wielogniazdowych | Zweryfikowany zakres sprzętu; prasa wybrana po przeglądzie projektowanego obszaru |
| Czy linia może obsługiwać wkładki lub zautomatyzowane prace o wysokiej kawitacji? | Prasy poziome do kawitacji; prasy pionowe do załadunku wkładek | Zweryfikowane konfiguracje; zakres automatyzacji zależy od projektu |
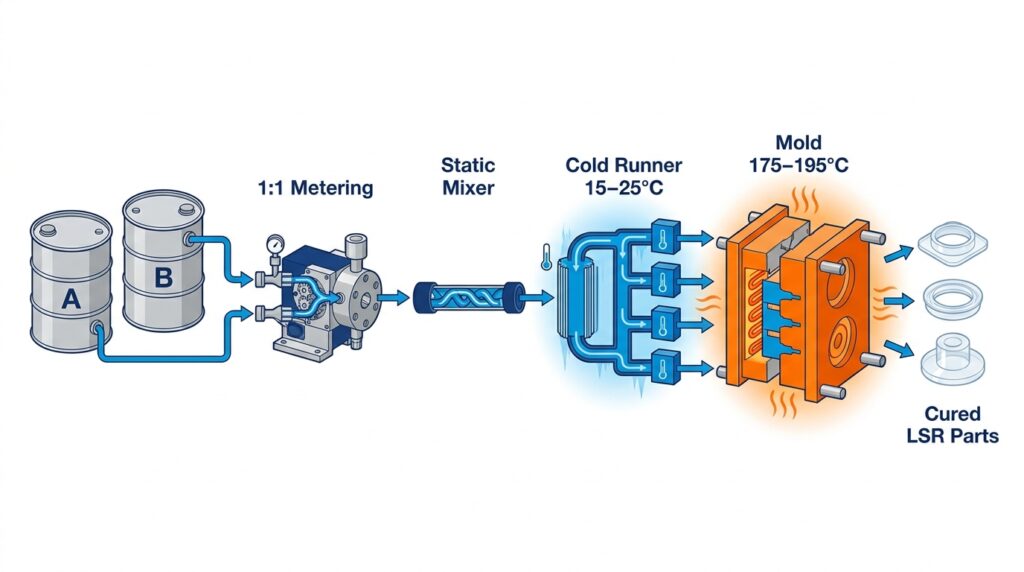
| W jaki sposób dozuje się dwa składniki LSR i pigment? | Pompa A/B 1:1, mieszalnik statyczny i pigment przez kontrolowany trzeci strumień | Zweryfikowana standardowa konfiguracja |
| Jakie narzędzia i systemy podawania są obsługiwane? | Stal P20, H13 lub S136; otwarty wlew, kanał chłodzący i zimna płyta z zaworami | Stal narzędziowa i system podawania wybrane po analizie ilości uderzeń i kosztów |
Część i koperta narzędziowa
| Pytanie dotyczące zamówień publicznych | Zdolność do pracy | Status potwierdzenia |
|---|---|---|
| Jakie wymiary i wagę części można podać? | 0,5–300 g na część w standardowej komórce | Zależne od projektu; geometria i objętość wtrysku określają prasę |
| Jaki zakres twardości jest obsługiwany? | Shore A 5–80; Shore A 30–70 obejmuje większość regularnej produkcji | Dokładny stopień i system utwardzania potwierdzono przed wyceną |
| Ile wnęk jest praktycznych? | 1–32 gniazd; 2–8 obejmuje większość części produkcyjnych | Wycena po przeglądzie przepływu, bilansu, wolumenu rocznego i konserwacji |
| Jakie okno przetwarzania jest używane? | Temperatura formy 160–210°C, typowo 175–195°C; ciśnienie wtrysku 200–1200 psi | Tylko okno startowe; sprawdzane na podstawie gatunku materiału i geometrii części |
| Jaki czas cyklu zakupowego powinien być brany pod uwagę? | 15–60 s dla ścianek o grubości poniżej 3 mm; grubsze przekroje skalują się nieliniowo | Oszacowanie tylko do momentu walidacji procesu T1 |
| Czy możliwe jest formowanie wtryskowe LSR na tworzywo sztuczne? | Konfiguracje z wtryskiem wkładkowym i dwuetapową płytką indeksową | Wymagana jest walidacja klasy podłoża, systemu wiązania i planu testu odrywania |
Jakość i dokumentacja
| Pytanie dotyczące zamówień publicznych | Możliwość stosowania silikonu RY | Status potwierdzenia |
|---|---|---|
| Jakie ramy tolerancji wymiarowej są stosowane? | ISO 3302-1 M2/M3 dla wymiarów ogólnych; bardziej rygorystyczne wymagania CTQ sprawdzane oddzielnie | Rysunek szczegółowy; metoda pomiaru i mocowanie muszą zostać uzgodnione |
| Czy dostępna jest produkcja w kontrolowanym środowisku? | Klasa ISO 7 / Klasa 8 dla określonych programów medycznych i dotyczących kontaktu z żywnością | Zakres pomieszczeń czystych potwierdzony w ofercie i planie jakości |
| Jakie systemy jakości mogą wspierać projekt? | Norma bazowa ISO 9001; ISO 13485 dla programów medycznych; IATF 16949 dla programów motoryzacyjnych | Obowiązujący certyfikat i zakres lokalizacji dostarczone podczas kwalifikacji |
| Jaki protokół z inspekcji jest dostarczany w T1? | Raport wymiarowy obejmujący wymiary rysunkowe dla 3–5 próbek na gniazdo | Poziom próbkowania i CTQ uzgodnione przed wydaniem narzędzi |
| Czy można śledzić dokumentację dotyczącą materiałów i zgodności? | Deklaracja materiałowa, śledzenie partii dostawcy i stosowne raporty stron trzecich | Dokładny zakres raportu zależy od materiału, koloru, gotowego wyrobu i rynku |
Badania komercyjne
| Pytanie dotyczące zamówień publicznych | Typowy termin | Status potwierdzenia |
|---|---|---|
| Jakie jest minimalne zamówienie produkcyjne? | 3000–5000 sztuk na zamówienie, gdy narzędzie jest już dostępne | Rozmiar części, zmiany koloru, opakowanie i roczne zapotrzebowanie mogą zmienić minimalną ilość zamówienia |
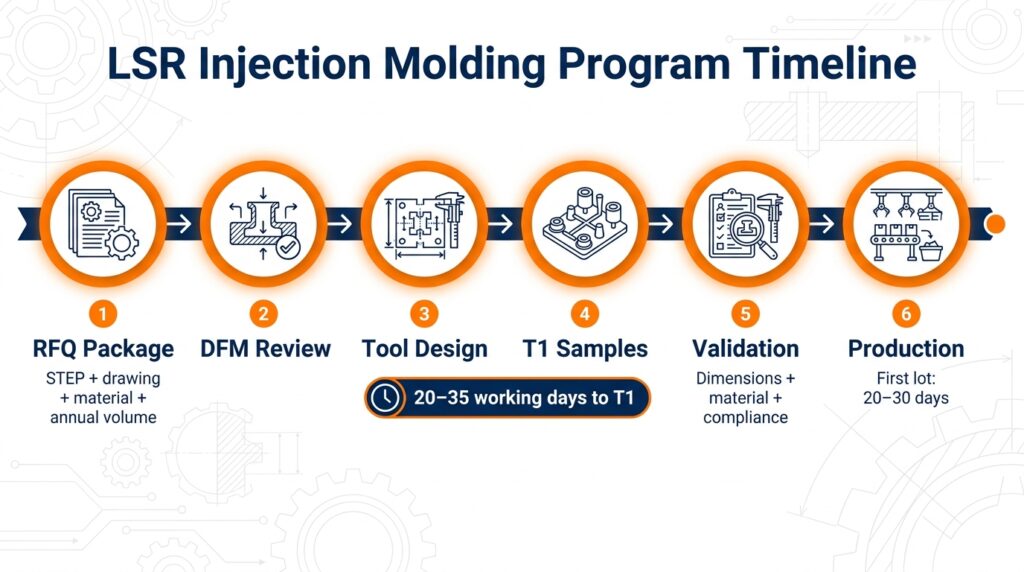
| Ile czasu zajmuje przygotowanie narzędzi? | 20–35 dni roboczych (4–6 tygodni) od zatwierdzenia DFM do T1 | Ostateczny harmonogram wydano po przeglądzie projektu narzędzia i dostępności materiałów |
| Jak długo trwa rewizja T1? | 7–10 dni roboczych na rundę poprawek | Zależy od zmian stali, czasu testowania i informacji zwrotnej od klienta |
| Ile czasu zajmuje wyprodukowanie pierwszej partii? | 20–30 dni po zatwierdzeniu próbki | Ilość zamówienia, operacje dodatkowe i dokumentacja mogą zmienić harmonogram |
Jakie gatunki LSR i systemy utwardzania przetwarzamy
Do formowania wtryskowego domyślnie stosujemy LSR utwardzany platyną. HCR utwardzany nadtlenkiem nie jest przetwarzany w komorze wtryskowej bez oddzielnego systemu podawania, dlatego pozostaje na liniach sprężania i transferu.
Gatunki w regularnej produkcji:
- Uniwersalny smar LSR, twardość Shore'a A 30–70, do kuchni, zwierząt i prezentów
- LSR do kontaktu z żywnością wyselekcjonowane i przetestowane pod kątem obowiązujących wymagań dotyczących ekstraktów FDA 21 CFR 177.2600 w przypadku artykułów gumowych wielokrotnego użytku oraz zgodnie z odpowiednimi wymogami LFGB i zaleceniem BfR XV, jeżeli jest to określone
- LSR klasy medycznej z testami na poziomie materiałowym ISO 10993-5 / -10 lub USP klasy VI, jeśli jest to wymagane; ostateczna ocena biologiczna pozostaje specyficzna dla gotowego urządzenia, procesu produkcyjnego, rodzaju kontaktu i czasu jego trwania
- Samosmarujące, odpowietrzające i niskotarciowe gatunki uszczelek i zamknięć
- Samoprzylepny klej LSR do klejenia podłoży PC, PA, PBT i PEEK
- Gatunki przewodzące prąd elektryczny i trudnopalne na zamówienie
Pigment jest dodawany jako trzeci strumień w mieszalniku, a nie mieszany ręcznie. Różnica w kolorze między partiami wynika z dozowania pigmentu, a nie z polimeru bazowego, dlatego posiadamy podpisany chip koloru dla każdego SKU. Pakiety dodatków również zmieniają przepływ i utwardzanie, a nie tylko numery katalogowe — patrz dodatki do płynnego kauczuku silikonowego.
Narzędzia: kanałowe, wirowe i odpadowe
Nasze narzędzia przetwarzają schłodzony materiał w temperaturze 15–25°C na formę wtryskową o temperaturze 175–195°C. Ten podział temperatur utrzymuje kanał wlewowy w stanie nieutwardzonym, co umożliwia formowanie bezkanałowe.
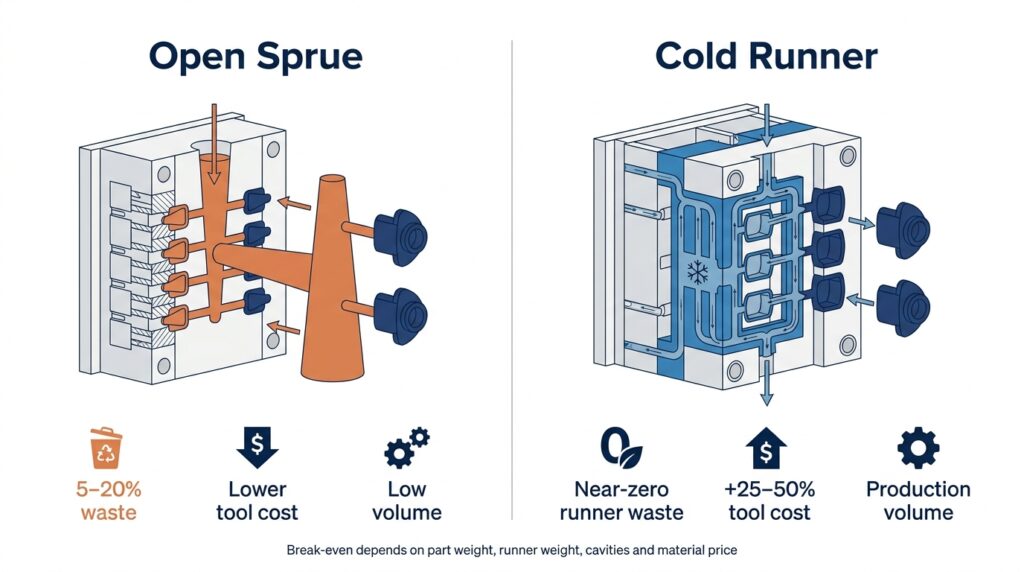
| System podawania | Odpad materiałowy na strzał | Koszt narzędzi | Gdzie go używamy |
|---|---|---|---|
| Otwarty wlew / zimny wlew | 5–20% | Najniższy | Narzędzia prototypowe i niskonakładowe |
| Blok zimnokanałowy | Blisko zera | +25–50% na otwartym wlewie | Narzędzia produkcyjne powyżej ok. 50 000 szt./rok |
| Zimny pokład z zaworem | Blisko zera, kontrolowany ślad bramy | Najwyższy | Części kosmetyczne, równowaga wielokomorowa |
Kanał chłodzący zwraca się z samego materiału, gdy roczna produkcja przekracza około 50 000 sztuk przy obecnych cenach LSR wynoszących 8–20 USD/kg i odpadzie wlewu 5–20%. Poniżej tej kwoty odpad wlewu jest tańszy niż blok. W ofercie podajemy obie liczby, zamiast promować droższe narzędzie. Pełny kanał chłodzący kontra otwarty wlew. porównanie kosztów siedzi tutaj.
Dobór stali narzędziowej zależy od przewidywanej liczby uderzeń: P20 do około 250 000 uderzeń, H13 lub S136 od 500 000 uderzeń w górę oraz dla gatunków z agresywnymi wypełniaczami. Pochylenie, przejścia między ściankami, odpowietrzenie i naddatek na skurcz są ustalane na poziomie DFM, a nie po T1 — zasady pracy znajdują się w naszym przewodnik projektowania form silikonowych.
Tolerancja i kontrola błysku
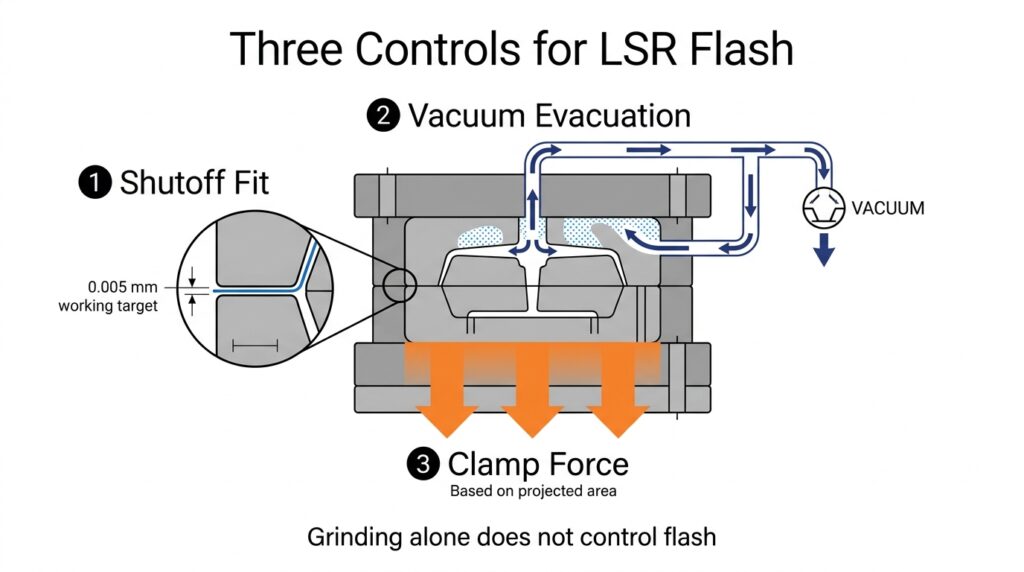
Pod presją produkcyjną, LSR może wprowadzać bardzo małe szczeliny między liniami podziału; 0,002 mm to próg ryzyka roboczego, którego używamy podczas przeglądu narzędzi, a nie uniwersalna specyfikacja wypływu. Żadna linia podziału nie ma jednej nominalnej szczeliny w każdym cyklu, dlatego kontrola wypływu nigdy nie jest tylko jedną liczbą na rysunku. Wymaga to współdziałania warunków wyłączenia, podciśnienia i siły zacisku, a samo szlifowanie nie zapewni kontroli nad tym.
Co kontrolujemy:
- Zawór odcinający linię podziału zamontowany na tarczy roboczej o średnicy 0,005 mm przed T1, następnie zweryfikowany pod kątem uzgodnionego na rysunku limitu wypływu i ponownie sprawdzony pod kątem zużycia stali po pierwszej partii produkcyjnej
- Przed wtryskiem następuje próżniowe usunięcie z komory, co usuwa uwięzione powietrze, którego przeciwciśnienie w przeciwnym razie wypychałoby silikon do linii podziału, a nie przez otwory wentylacyjne.
- Siła zacisku obliczana jest na podstawie powierzchni rzutowanej, a nie rozmiaru maszyny; narzędzie niedostatecznie zamocowane otwiera się pod wpływem ciśnienia wtrysku i błyska nawet przy idealnej linii podziału
- Skurcz 1,5–3,5% w zależności od gatunku, twardościomierza i grubości przekroju, potwierdzony raportem CMM T1
Następuje akceptacja wymiarowa ISO 3302-1. M2 jest osiągalne w większości geometrii; M1 to kwestia indywidualna, związana z położeniem wlewu i liczbą gniazd. Bardziej precyzyjne podejście zazwyczaj oznacza, że rysunek wymaga, aby miękki materiał zachowywał się jak część obrabiana mechanicznie. Mechanika błysku jest omówiona w osiągnięcie zerowej ilości wypływek w formach LSR, i geometria podcięć — którą LSR toleruje znacznie lepiej niż tworzywa termoplastyczne — w zasady projektowania podcięć dla części LSR.
Po utwardzeniu, testowaniu i dokumentacji
Elementy opuszczające prasę są utwardzone, ale nadal zawierają substancje lotne i resztkowe siloksany. Standardowe utwardzanie w naszych piecach to 200°C przez 4 godziny, dostosowane do gatunku i grubości ścianki. Elementy mające kontakt z żywnością i części medyczne są poddawane utwardzaniu jako etapowi stałemu; uszczelnienia przemysłowe mogą go nie wymagać. Szczegóły w produkty silikonowe po utwardzeniu.
Dokumentacja jaką możemy wystawić wraz z przesyłką:
- Deklaracja materiałowa i możliwość śledzenia partii do partii dostawcy LSR
- Raporty z testów przeprowadzanych przez strony trzecie, obejmujące dokładny zakres materiału, koloru, gotowego wyrobu i docelowego rynku: FDA 21 CFR 177.2600, odpowiednie wymagania LFGB / BfR XV, RoHS i REACH SVHC
- Raport wymiarowy obejmujący każdy wymiar rysunku, 3–5 próbek na wnękę
- Twardość, wytrzymałość na rozciąganie, rozdarcie i odkształcenie trwałe zgodnie z normami ASTM D2240 / D412 / D624 / D395
Zakres metody testowania oraz to, co obejmuje i czego nie obejmuje każdy raport, określono w metody testowania silikonu.
Możliwość formowania dwuetapowego i overmoldingu
LSR łączy się z termoplastycznymi tworzywami konstrukcyjnymi za pomocą samoprzylepnej odmiany lub poprzez połączenie mechaniczne. Wybór podłoża i dokładnego gatunku materiału decydują o wyborze. Wybrane odmiany PC, PA66, PBT i PEEK można łączyć z kompatybilnym samoprzylepnym systemem LSR, ale przyczepność musi zostać potwierdzona na określonej żywicy. PP i PE zazwyczaj wymagają plazmy, gruntowania lub połączenia mechanicznego.
Przeprowadzamy obtrysk, umieszczając uformowany materiał termoplastyczny jako wkładkę lub w dwóch etapach na płytce indeksowej. Wytrzymałość wiązania jest weryfikowana za pomocą zdefiniowanego w projekcie testu odrywania pod kątem 180° na próbkach T1. W przypadku kwalifikowanych połączeń samoprzylepnego LSR i PC lub PA66, naszym punktem odniesienia jest wartość 3–8 N/mm z kohezyjnym pęknięciem; rysunek i plan walidacji określają ostateczną wartość akceptacji. Czyste oddzielenie międzyfazowe powoduje weryfikację jakości podłoża, przygotowania powierzchni i warunków formowania przed zwolnieniem narzędzia.
Rodziny, które wspieramy
Te cztery rodziny ilustrują wymagania dotyczące produktu i dokumentacji, które wspieramy w ramach programów formowania silikonu. Wybrany proces produkcyjny – wtrysk LSR, kompresja, transfer lub inna metoda – jest potwierdzany na podstawie rzeczywistej geometrii, materiału i objętości, a nie wnioskowany na podstawie kategorii produktu.
| Część rodziny | Co napędza narzędzie | Doświadczenie z powiązanym produktem |
|---|---|---|
| Uszczelki, uszczelki, złącza | Zestaw kompresyjny na ASTM D395 i linia podziału bez efektu błysku; kosmetyki są kwestią drugorzędną | Pierścienie uszczelniające, arkusz gumy, kolanka i złącza wężowe |
| Klawiatury i panele sterujące | Siła aktywacji utrzymywana w zakresie ±20 gf na całym panelu i stabilność siły po 1 milionie cykli | wodoodporne klawiatury, klawiatury o wysokiej czułości dotykowej |
| Produkty do kontaktu z żywnością i dla dzieci | Dokumentacja FDA 21 CFR 177.2600 i LFGB, utwardzanie po utwardzeniu jako stały etap, brak przenoszenia zapachu | zestawy do karmienia, gryzaki, talerze dla dzieci |
| Opieka medyczna i osobista | Plik materiałów ISO 10993 / USP klasy VI, formowanie w pomieszczeniach czystych, identyfikowalność partii | kubeczki menstruacyjne |
Małe części o dużej wnęce ciągną narzędzie w kierunku zimnego pokładu; duże pojedyncze części pozostają jednogniazdowe z otwartym wlewem, niezależnie od tego, co wskazuje roczna objętość.
Objętość, minimalne zamówienie i czas realizacji
Formowanie wtryskowe to proces, w którym na pierwszym miejscu stawia się narzędzia. Cena jednostkowa spada wraz z kawitacją, więc decyzja, która ustala koszt, to liczba gniazd na początku produkcji, a nie negocjacje przy zamówieniu.
Tutaj mylą się dwie różne liczby. Minimalne zamówienie (MOQ) to minimalna wielkość pojedynczego zamówienia, gdy stal już istnieje. Poniższa tabela przedstawia roczną wielkość produkcji, która decyduje, czy cięcie stali ma w ogóle sens.
| Roczna objętość (nie wielkość zamówienia) | Typowe narzędzie | Komentarz |
|---|---|---|
| Poniżej 10 000 sztuk | Jednogniazdowy, otwarty kanał wlewowy | Formowanie kompresyjne często jest tańsze |
| 10 000 – 100 000 szt. | 2–8 gniazd, kanał zimny | Standardowe okno wtrysku |
| Powyżej 100 000 sztuk | 8+ wnęka, zasuwa zaworowa | Cykl i automatyzacja dominują w kosztach |
Nasze minimalne zamówienie (MOQ) dla formowanego wtryskowo LSR wynosi 3000–5000 szt. na zamówienie. To nie to samo, co pytanie o zakup narzędzia wtryskowego: poniżej około 10 000 szt. rocznie, formowanie tłoczne zazwyczaj jest tańsze, mimo że jego cena jednostkowa jest wyższa, ponieważ narzędzie kosztuje ułamek i absorbuje zmiany konstrukcyjne. Przygotowanie narzędzia trwa 20–35 dni roboczych do T1, z 7–10 dniami roboczymi na rundę poprawek. Produkcja masowa po zatwierdzeniu próbki wynosi 20–30 dni dla pierwszej partii. Struktura kosztów w poszczególnych procesach jest podzielona na… jaki jest koszt formowania silikonowego.
Kiedy zalecamy unikanie formowania wtryskowego silikonu
Oferujemy wycenę procesu odpowiedniego do danej części, a nie procesu o najwyższej wartości narzędzi.
- Roczna wielkość obrotu poniżej progu rentowności oprzyrządowania: formowanie kompresyjne silikonu wykorzystuje tańsze narzędzia i absorbuje zmiany konstrukcyjne bez konieczności stosowania nowego bloku stalowego
- Grube, pełne przekroje o grubości powyżej około 10–12 mm: czas utwardzania zwiększa się wraz z kwadratem grubości, a cykl przestaje być ekonomiczny
- Części z wkładkami metalowymi w małych ilościach: formowanie transferowe zwykle jest lepszym rozwiązaniem
- Profile ciągłe, sznury i rury: wytłaczanie, nie wtrysk
- Projekt wciąż się rozwija: każda zmiana geometrii po cięciu stali powoduje koszty przeróbek narzędzi, dlatego projekt utrzymujemy na etapie wydruku 3D lub prototypu kompresyjnego, aż do momentu zamrożenia rysunku
Szersza mapa alternatyw znajduje się w naszym przewodnik po procesie produkcji wyrobów silikonowych.
Co wysłać wraz z zapytaniem ofertowym
Możemy podać cenę na podstawie zdjęcia, ale kwota będzie obciążona marżą ryzyka. Aby uzyskać konkretną cenę:
- Plik 3D (STEP lub IGES) plus rysunek 2D z wymiarami krytycznymi i klasą tolerancji
- Docelowy twardość i kolor, odniesienie Pantone, jeśli wymagane jest dopasowanie — patrz jak przygotować rysunki CAD dla swojego producenta
- Cel zgodności: kontakt z żywnością, medyczny, RoHS lub brak
- Roczna objętość i częstotliwość zamówień, a nie tylko pierwsze zamówienie
- Wymagania kosmetyczne: dopuszczalna linia podziału, lokalizacja śladów po wlewkach, wykończenie powierzchni (SPI lub VDI)
Jeśli dana część należy do jednej z czterech powyższych rodzin, możemy wykorzystać odpowiednie materiały, narzędzia i doświadczenie w planowaniu jakości; ostateczny proces i projekt formy są nadal potwierdzane na etapie DFM.
Często zadawane pytania
Czy koszt oprzyrządowania jest zaliczany na poczet produkcji?
Oprzyrządowanie jest wyceniane osobno i fakturowane przed cięciem stali. Informacja o tym, czy jakakolwiek jego część zostanie zwrócona, oraz o jej łącznej objętości, znajduje się w pisemnej ofercie. Zapytaj o harmonogram na piśmie przed zamówieniem, u nas lub u dowolnego dostawcy.
Jaką tolerancję możesz zachować?
ISO 3302-1 M2 lub M3 dla większości geometrii. M1 zależy od położenia wlewu, liczby gniazd i jednorodności ścianek i jest potwierdzona w raporcie T1.
Czy obowiązuje minimalna ilość zamówienia?
Tak — 3000–5000 sztuk na zamówienie po zbudowaniu narzędzia. Roczna wielkość produkcji to osobna próba: poniżej około 10 000 sztuk rocznie wycenimy formowanie tłoczne.
Czy możesz dostarczyć dokumentację FDA i LFGB?
Tak. Oferta zawiera zakres badań zgodny z normami FDA 21 CFR 177.2600 i niemieckimi normami LFGB / BfR XV, odnoszący się do konkretnego materiału, koloru i przeznaczenia. Certyfikaty materiałowe i dostępne raporty stron trzecich są powiązane z daną partią produkcyjną; badania nowego wyrobu gotowego są wyceniane, gdy wymaga tego projekt.
Przed zablokowaniem narzędzia
Dwie decyzje, których zmiana jest kosztowna, to liczba gniazd i lokalizacja wlewu. Liczba gniazd decyduje o cenie jednostkowej narzędzia przez cały okres jego eksploatacji; lokalizacja wlewu decyduje o miejscu, w którym osadza się kosmetyczny resztek, oraz o tym, która strona detalu może być powierzchnią A. Zmiana obu jest tania w systemie CAD, a kosztowna w stali.
Prześlij plik 3D, klasę tolerancji, cel zgodności i realistyczną roczną wielkość produkcji, a my przedstawimy Ci koszt oprzyrządowania, opcje kawitacji oraz próg rentowności dla formowania tłocznego. Jeśli wielkość produkcji nie uzasadnia zastosowania narzędzia wtryskowego, poinformujemy o tym w ofercie. Przykładowe kryteria oceny przed rozpoczęciem produkcji masowej są wymienione w… jak ocenić jakość próbki przed masową produkcją.
Poproś o wycenę
Wyślij swój plik 3D i roczną objętość za pomocą Formularz zapytania ofertowego.
W pierwszym e-mailu prosimy o podanie: pliku STEP, klasy tolerancji, docelowego twardościomierza, wymagań dotyczących zgodności, wolumenu rocznego. Zwracamy koszty oprzyrządowania, opcje kawitacji, cenę jednostkową przy dwóch punktach objętości oraz próg rentowności w porównaniu z formowaniem tłocznym.
Bibliografia
- LFGB § 31, Transfer substancji do żywności – Bundesministerium der Justiz, aktualny tekst jednolity: gesetze-im-internet.de/lfgb/__31.html
- Rozdział ogólny USP 〈 88 〉 Badania reaktywności biologicznej in vivo (podstawa klasyfikacji tworzyw sztucznych klasy I–VI) — Farmakopea Stanów Zjednoczonych: doi.usp.org/USPNF/USPNF_M98834_01_01.html