Hầu hết người mua gửi cho chúng tôi file STEP và mong muốn nhận được báo giá. Nhưng điều họ thực sự muốn biết là liệu chi tiết đó có thể được sản xuất hay không, với dung sai như thế nào và tốc độ sản xuất ra sao. Ba câu trả lời đó không nằm trong hình học. Chúng nằm trong các ghi chú thường bị thiếu.
Chúng tôi báo giá các bộ phận silicon tùy chỉnh Tuần nào cũng vậy, và mô hình này luôn nhất quán: các file thiết kế chưa hoàn chỉnh cho các bộ phận silicon tùy chỉnh không bị lỗi ở khâu báo giá. Chúng bị lỗi ở bước tạo mẫu thử đầu tiên, sau khi thép đã được cắt. Đến lúc đó, quyết định không còn nằm trong tay bạn nữa. Đó là việc phải sửa đổi khuôn, báo giá lại, hoặc thay thế miếng chèn mới.
Đây là gói hồ sơ chúng tôi yêu cầu và các quyết định mà mỗi hồ sơ dự kiến sẽ đưa ra. Gói hồ sơ này giống nhau cho dù đó là thìa ăn dặm cho trẻ em, thảm nhà bếp, gioăng công nghiệp hay chi tiết đúc khuôn. Điều thay đổi là hồ sơ nào tiềm ẩn rủi ro cao nhất.
Bài viết này đưa ra các số liệu — như dải co ngót, dung sai ban đầu, lịch trình sau khi xử lý, giới hạn dịch chuyển của chi tiết chèn — chứ không phải từ bảng số liệu đã công bố. Các tiêu chuẩn và quy định mà chúng tôi trích dẫn được liệt kê trong phần Nguồn ở cuối bài.
Tóm tắt
- Hình học là phần rẻ nhất trong toàn bộ gói sản phẩm. Tệp STEP cho biết hình dạng đó có tồn tại hay không. Độ cứng, hệ thống đóng rắn, tham chiếu màu sắc và sự tuân thủ là những yếu tố quyết định giá cả, thời gian chu kỳ và thủ tục giấy tờ.
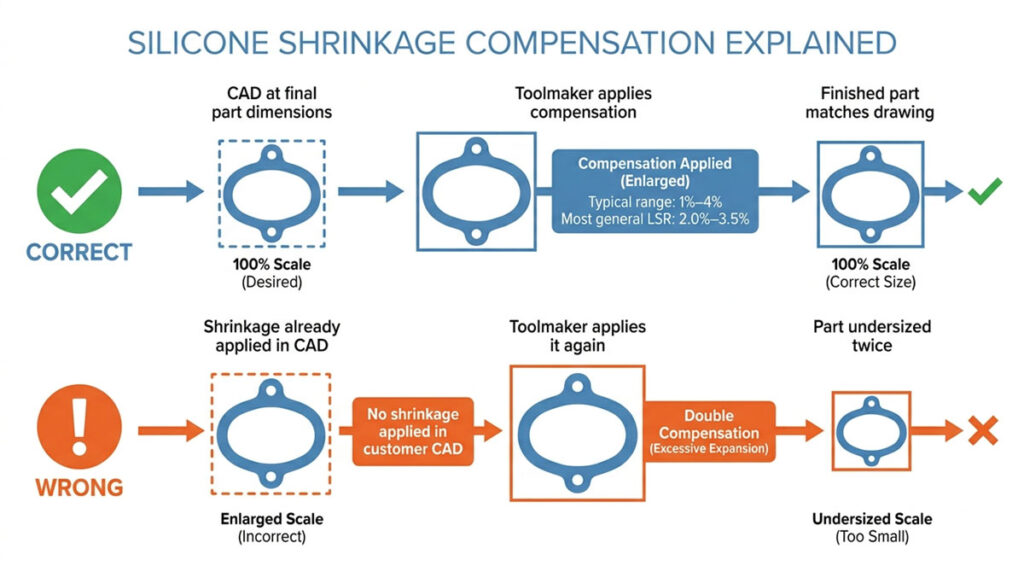
- Khoản bồi thường hao hụt thuộc về người cắt thép. Khi áp dụng vào CAD, 1%–4% loại bỏ cần gạt duy nhất còn lại sau những lần bắn đầu tiên, và chi tiết bị thiếu kích thước đến hai lần.
- Dung sai chặt chẽ trên toàn bộ bản vẽ là dòng tốn kém nhất. Chi phí phát sinh ở khâu kiểm tra và phế phẩm, chứ không phải ở khoang rỗng. Một lớp chung cộng với một danh sách các lỗi nghiêm trọng ngắn gọn luôn vượt trội hơn M2 ở mọi nơi, hầu như mọi lúc.
- Rủi ro di chuyển cùng với dòng sản phẩm; danh sách tập tin thì không. Các chương trình dành cho trẻ sơ sinh và nhà bếp không đáp ứng yêu cầu về tuân thủ và phê duyệt màu sắc. Các chương trình công nghiệp không đáp ứng yêu cầu về cấp dung sai và dữ liệu chèn.
- Những yêu cầu trên đây không có gì là bất thường. Chỉ cần chỉnh sửa bản vẽ một lần, chi phí sẽ rẻ hơn so với việc sửa đổi công cụ một lần.
Một bộ hồ sơ không đầy đủ không làm dừng dự án. Nó cho phép dự án tiếp tục dựa trên các giả định. Công cụ được thiết kế dựa trên giá trị nào có vẻ khả thi nhất đối với chúng ta, bài viết đầu tiên được đo lường so với những gì mỗi bên nhớ là đã đồng ý, và việc chỉnh sửa được thực hiện sau khi thép đã được cắt. Đó là toàn bộ lý do để dành một buổi chiều cho các tập tin trước khi gửi chúng. Việc sửa đổi bản vẽ tốn của bạn một buổi chiều. Việc cắt lại khoang, thêm một chi tiết chèn mới hoặc kiểm tra tuân thủ lặp lại tốn tiền mà không có trong ngân sách dự án, và thường cũng tốn thêm vài tuần.
Các tệp thiết kế cho các bộ phận silicon tùy chỉnh cần chứa những thông tin gì?
Sáu món đồ. Ít hơn sáu món sẽ khiến người khác phải đoán hộ bạn, và kết quả đoán đó sẽ được ghi lại bằng thép.
| Tài liệu | Định dạng ưu tiên | Quyết định đóng cửa | Cần báo giá chính xác? |
|---|---|---|---|
| Mô hình 3D | Định dạng STEP (ưu tiên AP242, chấp nhận AP214) hoặc định dạng SolidWorks/Fusion gốc. | Hình dạng khoang, số lượng khoang, tính khả thi của DFM | Đúng |
| Bản vẽ 2D | PDF cộng với DWG hoặc DXF | Những gì sẽ được chấp nhận tại buổi kiểm tra | Đúng |
| Ghi chú về vật liệu và quy trình | Khung tiêu đề bản vẽ hoặc mẫu yêu cầu báo giá (RFQ) | Hợp chất, độ cứng, hệ thống đóng rắn, xử lý sau đóng rắn | Đúng |
| Tham khảo màu sắc | Mã Pantone hoặc RAL, kèm theo chip vật lý. | Cơ sở phê duyệt hạt màu và màu sắc | Đúng vậy, đối với các bộ phận có màu. |
| Đánh dấu tác phẩm nghệ thuật | Định dạng AI, EPS hoặc PDF vector, phông chữ đã được chuyển đổi thành đường viền. | Phương pháp in, hệ thống mực, kích thước lưới in hoặc tampon | Có, nếu được in hoặc khắc. |
| Chèn hoặc dữ liệu bộ phận ghép nối | Hướng dẫn từng bước kèm bản vẽ, vật liệu đã nêu. | Độ khít của khuôn đúc phủ, đường bám dính, dấu hiệu chứng thực | Có, đối với các bộ phận được đúc khuôn. |
Chỉ riêng file STL đã giúp bạn đánh giá tính khả thi và xác định phạm vi kích thước khuôn mẫu sơ bộ. Không hơn thế. Mô hình lưới không có bán kính chính xác và không có định nghĩa thành mỏng rõ ràng, và cả hai yếu tố này đều quyết định liệu mép khuôn có bị rách khi tháo khuôn hay không.
Theo từng dòng sản phẩm, loại tệp nào thường gây lỗi?
Sáu yếu tố trên là không đổi. Yếu tố bị bỏ sót là yếu tố có thể dự đoán được, và nó phụ thuộc vào sản phẩm bạn đang làm.
| Dòng sản phẩm | Tệp thường bị thiếu hoặc yếu | Chi phí khi nó bị mất là bao nhiêu? | Lớp dung sai điển hình |
|---|---|---|---|
| Các sản phẩm dành cho trẻ sơ sinh và đồ dùng ăn uống (yếm, thìa, đĩa, đồ gặm nướt) | Tuyên bố tuân thủ và mẫu màu vật lý | Sai nhóm hợp chất, kiểm tra lại, phê duyệt lại màu sắc sau khi chế tạo khuôn. | M3, với M2 trên các mép hút và các đặc điểm làm kín. |
| Đồ dùng nhà bếp và làm bánh (thảm, thìa, hộp đựng, nắp đậy) | Điều kiện sử dụng và độ cứng với dung sai | Hợp chất bị hỏng ở nhiệt độ lò nướng hoặc có cảm giác không ổn khi cầm nắm. | M3 đến M4 |
| Các bộ phận công nghiệp (vòng đệm, gioăng, bàn phím, ống dẫn, vòng đệm cao su) | Bản vẽ 2D với cấp dung sai đã xác định và dữ liệu chèn. | Việc điều chỉnh dụng cụ sau khi hoàn thành sản phẩm mẫu đầu tiên; rò rỉ hoặc lỗi lắp ráp trong quá trình sử dụng. | M2, M1 chỉ áp dụng cho đường kính làm kín. |
| Các mặt hàng quảng cáo và có thương hiệu (vòng đeo tay, nhãn mác, hộp đựng) | Hình ảnh vector với phông chữ được viền và mã màu Pantone cho từng yếu tố. | In lại, mực bị bong tróc, màu sắc có thể khác biệt rõ rệt giữa các lô in. | M3 đến M4 |
| Khuôn mẫu và hình dạng tháo khuôn phức tạp | Mô hình 3D với kích thước cuối cùng kèm theo ghi chú tháo khuôn. | Môi rách, sâu răng, thiết kế lại đường rạch sâu răng. | M3, chỉ chặt chẽ ở kích thước khoang chức năng |
Hậu quả thực tế là cùng một đường dây bị thiếu sẽ có giá khác nhau tùy thuộc vào từng gia đình. Ví dụ: Sản phẩm silicon dành cho trẻ em, Thông thường, một mức dung sai chung tương đối thoải mái là chấp nhận được, trong khi ranh giới tuân thủ là không thể thương lượng. Ví dụ: sản phẩm nhà bếp bằng silicon, Thông số nhiệt độ vận hành quyết định loại vật liệu phù hợp trước khi yếu tố hình học được xem xét. Đối với gioăng công nghiệp, thứ tự này bị đảo ngược.
Bạn nên gửi file STEP, STL hay file CAD gốc?
Gửi file STEP làm file làm việc, file CAD gốc làm bản sao lưu, file STL chỉ dùng làm file tham khảo trực quan. Xuất file AP242 nếu phần mềm CAD của bạn hỗ trợ định dạng này — đây là giao thức hiện hành và có thể chứa dữ liệu dung sai và chú thích, không chỉ hình dạng. AP214 vẫn hoạt động hoàn hảo; AP203 bị mất màu.
| Định dạng | Những gì còn sót lại sau quá trình xuất khẩu | Sử dụng nó cho |
|---|---|---|
| Bước AP242 (hoặc AP214) | Các vật thể rắn, bán kính chính xác, cấu trúc lắp ráp, màu sắc; AP242 cũng mang thông tin PMI ngữ nghĩa và dung sai. | Thiết kế dụng cụ, gia công khoang, đánh giá DFM |
| CAD gốc (SLDPRT, F3D) | Lịch sử tính năng, tham số có thể chỉnh sửa | Thay đổi thiết kế chung trong quá trình DFM |
| IGES | Các bề mặt, đôi khi có khe hở. | Chỉ áp dụng cho các tập tin cũ; vui lòng chờ thời gian sửa chữa. |
| DWG / DXF | Hồ sơ và kích thước 2D | Cắt khuôn, biên dạng ép đùn, đường viền gioăng |
| STL / 3MF | Chỉ có vỏ hình tam giác | Xác nhận trực quan, mẫu thử in |
Một chi tiết mà các kỹ sư thường quên: xuất file theo milimét, mỗi chi tiết phải có một khối đặc kín nước, gốc tọa độ nằm trên mặt phẳng chuẩn hoặc trục đối xứng. Các chi tiết bị ẩn và các khối cấu tạo còn sót lại sẽ xuất hiện trong quá trình xuất file và khiến chúng ta mất cả ngày để dọn dẹp trước khi thiết kế cho sản xuất (DFM) bắt đầu.
Nếu bạn vẫn chưa quyết định giữa phương pháp đúc khuôn và in 3D bằng silicon, thì giới hạn hình học sẽ khác nhau, vì vậy hãy chuẩn bị tệp tin cho phương pháp bạn định sử dụng, chứ không phải cho cả hai. In 3D silicon Nó cho phép hình dạng hình học mà khuôn đúc không cho phép, và điều ngược lại cũng đúng.
Bức vẽ 2D này thể hiện điều gì?
Mô hình thể hiện đặc điểm của chi tiết. Bản vẽ thể hiện tiêu chuẩn chấp nhận được. Đó là hai tài liệu khác nhau, và chỉ một trong số đó được bộ phận kiểm soát chất lượng sử dụng.
Bản vẽ silicon không phải là bản vẽ nhựa với đường viền vật liệu được thay đổi. Chi tiết bị biến dạng trong quá trình đo, một số kích thước của nó thay đổi do áp lực kẹp, và các đặc điểm quan trọng nhất của nó thường là những phần mềm nhất. Điều đó làm thay đổi những gì cần có trên tấm vật liệu.
- Các phần mô tả chi tiết từng tính năng. Một mặt cắt ngang qua từng mép bịt kín, chỗ chuyển tiếp thành, phần lõm và hốc chèn. Độ dày thành chỉ tồn tại trong mô hình là nguyên nhân phổ biến nhất gây ra thắc mắc về thiết kế cho mục đích sản xuất (DFM).
- Các mốc tham chiếu mà dựa vào đó có thể xác định vị trí chính xác của một bộ phận mềm. Chọn một bề mặt cứng hoặc một phần nhô ra được đúc sẵn. Một mặt bích mỏng làm chuẩn A sẽ di chuyển trong đồ gá, và mọi kích thước được tham chiếu đến nó đều kế thừa chuyển động đó.
- Kích thước tập trung vào những gì có chức năng, chứ không phải mọi thứ. Mỗi kích thước bạn đưa ra đều là kích thước mà ai đó sẽ đo và có thể từ chối. Bề mặt tiếp xúc, hình dạng làm kín, vị trí lỗ và kích thước tổng thể: những thứ đó cần số liệu. Bán kính trang trí thì không cần.
- Trạng thái tự do hoặc cố định, được nêu rõ. Đối với ống dẫn, gioăng, màng và nắp đậy, hãy ghi rõ kích thước đó áp dụng khi không bị ràng buộc hay trong một phụ kiện cụ thể. Nếu không ghi rõ, đường kính trong không được coi là thông số kỹ thuật.
- Một khối dung sai thống nhất, chứ không phải nhiều dung sai rải rác. Lớp chung trong khối, danh sách ngắn các kích thước quan trọng trên các hình chiếu và kích thước đóng được đánh dấu để so sánh với dải đóng.
- Một khung tiêu đề thể hiện quy trình. Thành phần và quy trình, độ cứng với dung sai, hệ thống đóng rắn, xử lý sau đóng rắn, màu sắc tham khảo và sự phù hợp. Bản vẽ được chuyển giữa các bộ phận; email yêu cầu báo giá thì không.
- Đánh dấu vị trí tác phẩm nghệ thuật so với một mốc chuẩn. Vị trí, kích thước và hướng của logo cần được thể hiện trên bản vẽ ngay cả khi tác phẩm nghệ thuật được gửi dưới dạng tệp vector riêng biệt.
- Đơn vị, thang điểm, chữ cái sửa đổi và ngày tháng. Đơn vị đo là milimét trừ khi có ghi chú khác, và một chữ cái sửa đổi được chia sẻ với mô hình và tác phẩm nghệ thuật.
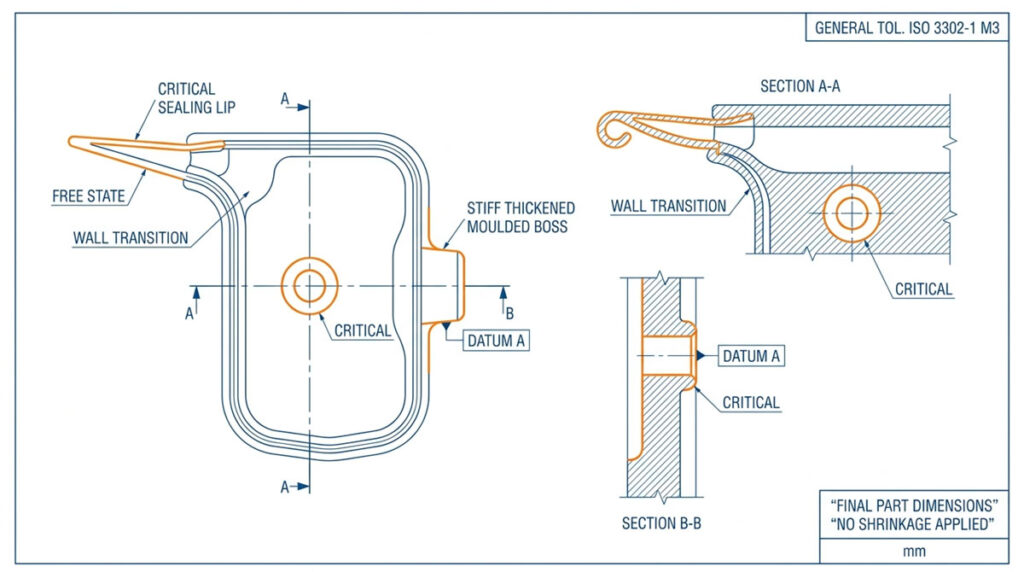
Việc bỏ sót những chi tiết nào cũng quan trọng không kém. Dung sai hình học đầy đủ trên một chi tiết đàn hồi thể hiện sự khắt khe và làm tăng chi phí, bởi vì các yêu cầu về độ phẳng và độ song song được viết cho kim loại gia công không thể áp dụng cho vật liệu giãn nở trong nhiều giờ sau khi tháo khuôn. Dung sai biên dạng chặt chẽ trên các bề mặt thẩm mỹ cũng có tác dụng tương tự. Nếu một chi tiết không cần bịt kín, định vị hoặc khớp với vật khác, nó không cần dung sai chặt hơn so với loại thông thường.
Nếu bạn có mô hình nhưng không có bản vẽ, hãy gửi mô hình và nói rõ điều đó. Chúng tôi sẽ lập bản vẽ dựa trên mô hình đó, và một khi bạn chấp thuận bản vẽ đó, nó sẽ trở thành cơ sở kiểm tra cho toàn bộ dự án. Điều không hiệu quả là tiến hành mà không có bản vẽ nào cả, bởi vì khi đó sản phẩm đầu tiên sẽ được đánh giá dựa trên những gì mỗi bên nhớ được khi thỏa thuận.
Tại sao mô hình nên giữ nguyên kích thước cuối cùng của chi tiết?
Vì chúng tôi áp dụng bù co ngót cho thép, và nếu bạn đã áp dụng rồi thì chi tiết sẽ bị nhỏ hơn kích thước cần thiết đến hai lần.
Silicone co lại trong quá trình đóng rắn và cả sau khi đóng rắn. Giá trị thực tế nằm trong khoảng 1%–4%, với hầu hết các loại LSR thông dụng nằm trong khoảng 2.0%–3.5%; con số thực tế được lấy từ bảng dữ liệu hợp chất và các lần thử nghiệm, chứ không phải từ quy tắc kinh nghiệm. Độ co ngót cũng không đồng đều. Hướng dòng chảy, độ dày thành cục bộ, vị trí cổng phun, nhiệt độ khuôn và miếng chèn hạn chế đều tác động lên nó theo các hướng khác nhau.
Đây là yếu tố mà các nhóm thường đánh giá thấp nhất. Một nhà thiết kế chủ yếu làm việc với nhựa nhiệt dẻo thường cho rằng độ co ngót là một đại lượng duy nhất được áp dụng ở giai đoạn CAD, bởi vì trong nhiều quy trình làm việc với nhựa, thực tế đúng là như vậy. Trong silicone, việc áp dụng nó ở giai đoạn đầu sẽ loại bỏ khả năng điều chỉnh sau này. Một lớp đệm kín 0,4 mm trên chi tiết có độ cứng 40 Shore A sẽ hoạt động rất khác so với cùng một lớp đệm đó ở độ cứng 60 Shore A, và sự bù trừ phụ thuộc vào thành phần vật liệu, chứ không phải bản vẽ.
Bản vẽ cần thể hiện kích thước bạn muốn đo trên chi tiết hoàn thiện sau khi xử lý nhiệt, ví dụ như sau khi xử lý ở 200°C trong 4 giờ (trong trường hợp này các chất dễ bay hơi rất quan trọng). Chúng tôi sẽ lo phần còn lại. Thiết kế khuôn mẫu.
Bạn nên chỉ định cấp dung sai nào: M1, M2 hay M3?
Sử dụng ISO 3302-1 như là loại chung và dành dung sai chặt chẽ cho một danh sách ngắn các tính năng chức năng.
| Lớp học | Nơi nó tạo ra chi phí của nó | Điều nó đòi hỏi ở chúng ta |
|---|---|---|
| M1 | Đường kính niêm phong chính xác, giao diện khít chặt | Gia công chính xác, phạm vi quy trình hẹp, tỷ lệ phế phẩm và khối lượng kiểm tra cao hơn. |
| M2 | Các loại gioăng kỹ thuật, bàn phím, phụ kiện lắp ghép | Mục tiêu thực tế cho các bộ phận tùy chỉnh chức năng |
| M3 | Hình học nhà bếp, trẻ em và người tiêu dùng | Giá trị mặc định hiệu quả cho các kích thước không quan trọng |
| M4 | Các chi tiết đúc lớn mà độ chính xác không phụ thuộc vào kích thước. | Lớp được định hình lỏng lẻo nhất; vẫn nên được nêu rõ hơn là để trống. |
Có hai giới hạn trong bảng trên, cả hai đều bị ghi sai trên các bản vẽ mà chúng tôi nhận được.
Thứ nhất, các lớp M chỉ áp dụng cho các sản phẩm đúc. Các biên dạng đùn và các đoạn cắt được phân loại riêng trong ISO 3302-1 như sau: Lớp E (E1–E3), Vì vậy, bản vẽ ép đùn cần ghi rõ loại E, và dung sai chiều dài cắt cần được ghi rõ tương ứng với chiều dài cắt. Thiết kế ép đùn tùy chỉnh Nó mang logic kích thước riêng và không thể áp dụng tương tự như khuôn đúc. Việc ghi “M3” trên bản vẽ ép đùn cho thấy bạn chưa đọc tiêu chuẩn mà bạn đang trích dẫn.
Thứ hai, tiêu chuẩn chia mỗi lớp thành các nhóm nhỏ. đã sửa Và đóng cửa Kích thước. Kích thước cố định chỉ được kiểm soát bởi khoang gia công. Kích thước đóng kín cắt ngang mặt phân khuôn và còn bị ảnh hưởng bởi áp lực kẹp, thể tích phức hợp và bavia, do đó dải dung sai của chúng trong cùng một loại sẽ rộng hơn. Nếu một trong những kích thước quan trọng của bạn cắt ngang đường phân khuôn, hãy chấp nhận dải dung sai đóng kín hoặc yêu cầu chúng tôi di chuyển đường phân khuôn trước khi thiết kế dụng cụ. Đây là lý do phổ biến nhất khiến một chi tiết đo được "ngoài dung sai" so với loại mà nó thực sự đáp ứng.

Trong trường hợp không nêu rõ loại chi tiết, chúng tôi bắt đầu cuộc thảo luận với sai số ±0,3 mm đối với kích thước tổng thể, ±0,2 mm đối với độ dày thành và đường kính trong, và ±0,1 mm đối với bề mặt tiếp xúc, sau đó xác nhận lại dựa trên kích thước, độ cứng và hình dạng hình học của chi tiết trước khi báo giá. Hãy coi những con số này như một điểm khởi đầu cho cuộc đàm phán, chứ không phải là thông số kỹ thuật chính thức.
Đối với hầu hết các chi tiết hình học dành cho trẻ em, nhà bếp và quảng cáo, M3 là kích thước mặc định chính xác, không phải là sự thỏa hiệp, và M4 là lựa chọn phù hợp cho các chi tiết lớn và các hình dạng đùn. Việc chỉ định M2 trên các bản vẽ đó chỉ làm tăng chi phí kiểm tra mà không ảnh hưởng đến cảm nhận của người dùng cuối.
Sai lầm ở đây là hình ảnh phản chiếu của sai lầm về sự co ngót. Những người mua hàng quen với việc gia công CNC thường áp dụng dung sai chặt chẽ cho mọi kích thước vì họ cảm thấy an toàn. Nhưng điều đó không an toàn; nó tốn kém, và chi phí đó được thể hiện rõ ràng ở những điểm nào. chi phí khuôn silicon. Mỗi kích thước nhỏ hơn mức cần thiết đều làm tăng thêm một bước kiểm tra và một lý do từ chối không liên quan gì đến chức năng. Trên đế hút hoặc túi yếm, sai số ±0,5 mm không làm thay đổi gì mà người dùng có thể cảm nhận được. Trên mép niêm phong của một bộ phận đúc có độ chính xác cao, Chỉ 0,05 mm là đủ để quyết định xem nó có bị rò rỉ hay không.
Làm thế nào để xác định kích thước trên một chi tiết bị biến dạng khi đo bằng thước kẹp?
Bằng cách ghi rõ phương pháp đo trên bản vẽ, chứ không chỉ ghi mỗi con số.
Độ cứng của mép 40 Shore A khi đo bằng thước kẹp cầm tay cho kết quả nhỏ hơn so với khi đo bằng phương pháp quang học, vì người vận hành đã nén nó. Khi đó, hai phòng thí nghiệm sẽ đưa ra hai báo cáo khác nhau cho cùng một chi tiết đạt tiêu chuẩn, và cuộc tranh luận không còn xoay quanh chất lượng mà trở thành cuộc tranh luận về phương pháp đo lường.
Hãy ghi bốn mục này vào phiếu kiểm tra:
- Phương pháp đo các chi tiết mềm hoặc mỏng: không tiếp xúc, hệ thống quang học hoặc thị giác.
- Ở trạng thái cố định hoặc trạng thái tự do, đặc biệt là đối với ống dẫn, gioăng và màng mỏng.
- Tình trạng thể lực: cần đo sau khi điều trị và sau một khoảng thời gian nghỉ ngơi nhất định, chứ không phải ngay sau khi tập luyện.
- Kích thước mẫu và AQL cho mẫu thử đầu tiên và cho các lô sản xuất, phù hợp với cách các bộ phận sẽ được sản xuất thực tế. đã được kiểm tra.
Chỉ một ghi chú duy nhất đó giải quyết hầu hết các tranh chấp về mạo từ đầu tiên trước khi chúng bắt đầu, và nó chỉ tốn một dòng văn bản.

Những nốt nhạc nào làm thay đổi câu trích dẫn nhiều hơn so với hình học?
Vật liệu, độ cứng, hệ thống đóng rắn, màu sắc và sự phù hợp. Hình dạng quyết định dụng cụ; những dụng cụ này quyết định hợp chất, chu trình và các thủ tục giấy tờ.
| Ghi chú | Cách diễn đạt như thế nào | Nó thúc đẩy điều gì? |
|---|---|---|
| Quy trình và hợp chất | Phương pháp ép phun LSR, nén HCR hoặc ép đùn hợp chất | Loại dụng cụ, số lượng khoang, giá thành đơn vị theo sản lượng của bạn. |
| độ cứng | “Shore A 50 ±5” theo tiêu chuẩn ASTM D2240 | Cảm giác, khả năng biến dạng, nguy cơ rách trên các chi tiết mỏng. |
| Hệ thống chữa bệnh | Bạch kim (thêm vào) hoặc peroxit, có cần xử lý sau hay không? | Mùi, chất dễ bay hơi, quy trình tuân thủ, khả năng tương thích với phụ kiện chèn |
| Màu sắc | Mã Pantone hoặc RAL kèm theo độ bóng, mẫu thử đã được phê duyệt. | Hạt màu tổng hợp, độ trong suốt, cơ sở phê duyệt |
| Sự tuân thủ | FDA 21 CFR 177.2600, LFGB, EU 10/2011; ISO 10993-1 chỉ áp dụng nếu bộ phận đó là thiết bị y tế. | Lựa chọn nguyên liệu thô, chi phí kiểm tra, thời gian giao hàng |
| Điều kiện dịch vụ | Khoảng nhiệt độ, tiếp xúc hóa chất, phương pháp khử trùng | Họ hợp chất, hệ thống chất độn, độ dày thành |
Một cạm bẫy là về mặt hóa học. Quá trình đóng rắn bạch kim bị ức chế bởi lưu huỳnh, amin, chất xúc tác thiếc và một số hóa chất mạ, vì vậy lớp phủ chèn trông chỉ mang tính thẩm mỹ thực chất lại là một quyết định liên quan đến quá trình đóng rắn. Cạm bẫy khác nằm ở cách diễn đạt của dòng tuân thủ. FDA 21 CFR 177.2600 bao gồm các sản phẩm cao su dùng cho sử dụng nhiều lần, và nó điều chỉnh vật liệu và các chất có thể chiết xuất từ vật liệu đó chứ không phải trường hợp sử dụng của sản phẩm hoàn thiện; các mặt hàng có chức năng đơn lẻ thuộc các điều khoản khác nhau, vì vậy bản vẽ cần nêu rõ bộ phận đó thuộc loại nào. Nếu bạn cần sự phân biệt rõ ràng hơn, loại dùng trong thực phẩm so với loại dùng trong y tế Sự phân chia này mới là điều quan trọng trên bản vẽ. Đối với EU, công cụ tiếp xúc với thực phẩm là... Quy định (EU) số 10/2011. ISO 10993-1 Đây là một quy trình riêng biệt dành cho thiết bị y tế. Một bộ phận của ống thông được đánh giá theo quy trình này. Vòng đeo tay, núm vú giả hoặc dụng cụ nhà bếp thì không, và vẫn thuộc quy định về an toàn thực phẩm hoặc an toàn đồ chơi. Yêu cầu kiểm tra theo mẫu 10993 đối với một bộ phận tiêu dùng chỉ tốn chi phí mà không mang lại lợi ích gì thêm.
Màu sắc xứng đáng có một dòng riêng. Ảnh chụp màn hình không phải là thông số kỹ thuật màu sắc. Chúng tôi so sánh màu sắc với một chip vật lý dưới nguồn sáng xác định, và các hợp chất trong suốt hoặc có chất độn sẽ làm thay đổi sự so sánh; cách thức thực hiện điều đó như thế nào? được kiểm soát trong sản xuất Điều đó phụ thuộc vào hợp chất bạn đã chọn, đó cũng là một lý do khác khiến chất liệu và màu sắc thường đi kèm với nhau.
Bạn sẵn sàng chấp nhận vị trí nào cho đường phân chia, dấu cổng và lỗ thông hơi?
Trên chi tiết sẽ có một đường phân khuôn, một đường nối và một đường thông hơi. Bản vẽ cần chỉ rõ những vị trí không đạt yêu cầu và dừng lại ở đó.
Những thất bại đến từ hai hướng trái ngược. Những người mua không nói gì sẽ đánh dấu vào những vị trí dễ chế tạo khuôn nhất, rồi lại từ chối sản phẩm ngay từ mẫu đầu tiên. Những người mua yêu cầu đường phân khuôn và bố trí cổng in quá mức sẽ hạn chế quá trình điền đầy và thoát khí, dẫn đến hiện tượng bavia hoặc bọt khí bị kẹt ở bề mặt mà họ quan tâm hơn.
Hướng dẫn hữu ích là một hạn chế, chứ không phải là một thiết kế:
- Đánh dấu các khu vực trang trí và niêm phong là khu vực không được đánh dấu.
- Hãy nêu rõ giới hạn chớp cháy chấp nhận được — khi cắt phẳng, hoặc một giá trị tối đa cụ thể tính bằng milimét.
- Hãy cho biết bề mặt nào hướng về phía người dùng hoặc có in logo.
- Các đường cắt hình cờ, các chi tiết bấm và các khoang kín; hình học cắt xén Thay đổi phương pháp tháo khuôn và đôi khi cả việc chia khoang khuôn.
- Hãy lưu ý về độ hoàn thiện hoặc kết cấu bề mặt mà bạn mong muốn, nếu có thể, hãy cung cấp mẫu tham khảo; các tùy chọn được đề cập trong tài liệu. các mẫu bề mặt.
Dung sai bavia là nơi chi phí âm thầm tập trung. Việc hướng tới yêu cầu không có bavia sẽ chuyển sang yêu cầu dung sai khuôn chặt chẽ hơn cộng với hỗ trợ hút chân không, đây là một khả năng thực sự với mức giá khác. Đọc thêm sự đánh đổi giữa tính dung sai và logic chân không trước khi bạn viết "không dùng đèn flash" lên bức vẽ.
Tệp chèn cho chúng ta biết điều gì về một chi tiết được đúc phủ?
Vấn đề không chỉ nằm ở hình dạng. Một miếng chèn dịch chuyển 0,2 mm sẽ tạo ra lớp silicon có độ dày không đồng đều, làm lộ lớp nền hoặc khiến mối nối bị bong tróc trong quá trình sử dụng.
| Chèn thông tin | Vì sao công cụ này không thể được thiết kế nếu thiếu nó? |
|---|---|
| Mô hình 3D và bản vẽ có dung sai. | Xác định vị trí các đặc điểm và khoảng trống trong khoang |
| Vật liệu nền và xử lý bề mặt | Phương pháp kết dính: lớp sơn lót, khóa cơ học hoặc hợp chất tự kết dính |
| Độ dày tối thiểu của lớp silicon phủ lên phần chèn | Luồng thông tin, phạm vi bao quát và tránh đọc xuyên suốt |
| Độ bền liên kết hoặc độ bền bóc tách cần thiết | Cho dù độ bám dính là một thông số kỹ thuật hay một giả định. |
| Vị trí chấp nhận được của các dấu hiệu xác nhận chốt định vị | Các quân cờ phải rơi xuống một vị trí nào đó; bạn chọn vị trí. |
| Chèn giới hạn nhiệt độ | Nhiệt độ đóng rắn và thời gian chu kỳ |
Ép khuôn phủ cũng là nơi mà việc “quyết định sau” tốn kém nhất. Chiến lược bám dính được thiết kế ngay từ đầu, chứ không phải thêm vào sau. Lớp sơn lót, khóa cơ học hoặc hợp chất tự dính: đường bám dính ép khuôn Điều này xuất phát từ chất nền và lớp phủ của nó, đó là lý do tại sao tệp chèn phải đặt tên cho cả hai.
Những tập tin thiết kế nào được giữ lại từ bản in thử đến bản in chính thức?
Các tệp vector với phông chữ được phác thảo, màu sắc tham chiếu Pantone và phương pháp đánh dấu được chọn trước khi công cụ được sử dụng để cắt.
Logo dạng ảnh raster không bền. Tương tự, những đường nét mảnh và chữ viết ngược nhỏ trên bề mặt mềm, cong cũng vậy: đó là do mực bị lem hoặc do miếng đệm bị trượt. Cái nào bền thì phụ thuộc vào phương pháp, và phương pháp lại phụ thuộc vào hình dạng hình học của bề mặt.
| Phương pháp đánh dấu | Phù hợp | Hạn chế về tác phẩm nghệ thuật |
|---|---|---|
| In pad | Các khu vực nhỏ, cong hoặc lõm | Giới hạn số lượng màu sắc mỗi lần in; tránh in chữ âm bản quá nhỏ. |
| In lụa | Tấm phẳng hoặc cong nhẹ | Màu đơn sắc, hình khối đặc, không có hiệu ứng chuyển màu trong ảnh. |
| In chuyển nhiệt | Chi tiết nhiều màu sắc trên các phần có bề mặt gồ ghề hoặc cong. | Bản thiết kế đầy đủ, nhưng cần phải chỉ định việc đăng ký và quá trình dựng phim. |
| Khắc laser | Độ bền màu không cần mực, các dấu hiệu cùng tông màu | Không có lựa chọn màu sắc; độ tương phản phụ thuộc vào sắc tố và độ sâu. |
| Văn bản được đúc sẵn | Những dấu ấn phải tồn tại lâu hơn cả sản phẩm. | Cần có thông tin về độ nghiêng, bán kính và độ rộng nét tối thiểu trong mô hình 3D. |
Chi tiết quy trình nằm trong các trang phương pháp: In tampon trên silicon, in lụa, in chuyển nhiệt Và khắc laser.
Hãy xác định vị trí đặt tác phẩm nghệ thuật dựa trên một mốc tham chiếu, màu sắc cho từng yếu tố, liệu có cần lớp nền trắng cho phần tối màu hay không, và độ bền mong muốn tính bằng các con số: số chu kỳ rửa bằng máy rửa chén, số lần lau bằng cồn, hoặc độ mài mòn. Hệ thống mực in được lựa chọn dựa trên các con số đó, và "nó không được bong tróc" không phải là một con số cụ thể.
Tại sao sự không khớp giữa các bản sửa đổi lại gây ra nhiều trường hợp bài báo đầu tiên bị từ chối?
Vì công cụ, báo cáo kiểm tra và báo giá có thể tham chiếu đến một phiên bản khác nhau, và cả ba bên đều tin rằng mình đúng.
Chúng tôi đã cắt thép theo phiên bản B trong khi quá trình kiểm tra đầu vào của khách hàng lại dựa trên phiên bản C. Không có bộ phận nào bị lỗi. Vấn đề nằm ở giấy tờ.
- Đặt tên tệp như sau:
PartNumber_Description_RevB_YYYYMMDD.step. - Hãy sử dụng một thư hướng dẫn sửa đổi duy nhất cho cả mô hình, bản vẽ và tác phẩm nghệ thuật.
- Gửi một bản ghi thay đổi ngắn gọn gồm một dòng: “Phiên bản C: mép 1.2 → 1.5 mm, logo được di chuyển 3 mm về phía đáy.”
- Cố định thiết kế trước khi chế tạo khuôn; sau đó, xử lý các thay đổi như các yêu cầu thay đổi kỹ thuật chính thức (ECR) với tác động về chi phí và thời gian thực hiện.
- Hãy xác nhận bằng văn bản xem báo giá, công cụ và bài viết đầu tiên đề cập đến phiên bản nào.
Việc kiểm soát quá trình sửa đổi thoạt nhìn giống như công tác quản lý cho đến khi công cụ được sửa đổi lần đầu tiên. Sau đó, nó trở thành biện pháp kiểm soát tiết kiệm nhất trong dự án.
Ba ghi chú bạn có thể sao chép vào bản vẽ của mình
Phần lớn những gì thiếu trong các tập tin chúng ta nhận được không phải là hình học. Đó là ba đoạn văn bản ngắn. Sao chép chúng, thay đổi giá trị, và bản vẽ sẽ hoàn thiện các quyết định mà bài viết này đã mô tả.
1. Ghi chú về vật liệu và quy trình, dành cho khung tiêu đề:
VẬT LIỆU: Cao su silicone lỏng (LSR), đóng rắn bằng bạch kim (phản ứng cộng) ĐỘ CỨNG: Shore A 50 +/-5 theo ASTM D2240 MÀU SẮC: Pantone 7686 C, mờ; mẫu thực tế phải được phê duyệt trước khi gia công SAU KHI ĐÓNG RÃNH: 200°C / 4 giờ (bắt buộc) TUÂN THỦ: FDA 21 CFR 177.2600 (sử dụng nhiều lần) + LFGB SAI SỐ CHUNG: ISO 3302-1 loại M3 (đúc); kích thước quan trọng theo bản vẽ TRẠNG THÁI MẪU: Kích thước là kích thước CỦA SẢN PHẨM CUỐI CÙNG. Không tính độ co ngót.
2. Ghi chú kiểm tra, bên cạnh bảng kích thước:
Kích thước được đo sau khi xử lý nhiệt và để nghỉ tối thiểu 24 giờ ở 23°C / 50% RH. Các đặc điểm mềm và mỏng được đo không tiếp xúc (quang học/quan sát), ở trạng thái tự do, không có đồ gá, không có lực nén của người vận hành. Kích thước được đánh dấu (C) cắt ngang mặt phân khuôn và là kích thước đóng khuôn; áp dụng dung sai đóng khuôn theo tiêu chuẩn ISO 3302-1. Mẫu thử đầu tiên: 5 chiếc, tất cả các kích thước. Sản xuất: AQL 1.0, bình thường, cấp độ II.
3. Ghi chú về hình thức và dấu hiệu, bên cạnh hình ảnh liên quan:
VÙNG KHÔNG ĐÁNH DẤU: Bề mặt A (phía người dùng) và mép bịt kín B. Đường phân khuôn, vết cắt và vết thông hơi chỉ được phép trên bề mặt C. MIẾNG DÁN THỪA: được cắt phẳng, tối đa còn lại 0,15 mm, không có cạnh sắc. HÌNH ẢNH: dạng vector, phông chữ được phác thảo, vị trí được định kích thước từ điểm chuẩn D. ĐỘ BỀN: chịu được 500 chu kỳ rửa bằng máy rửa chén / lau bằng dung dịch IPA 70% mà không bị hư hại.
Nếu bạn không gửi gì khác, hãy gửi ba khối này cùng với tệp STEP của bạn. Chúng sẽ giải đáp hầu hết các câu hỏi mà nếu không thì bạn sẽ bị hỏi lại sau một tuần.
Danh sách kiểm tra hồ sơ trước khi yêu cầu báo giá
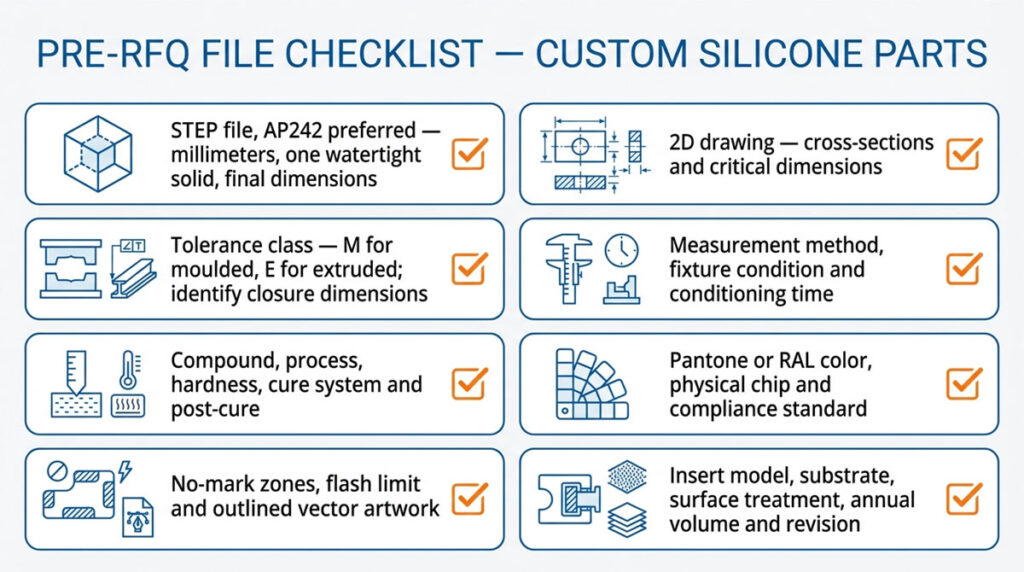
Tám mục này bao gồm hầu hết các yêu cầu báo giá chưa đầy đủ mà chúng tôi nhận được. Tất cả những nội dung khác trong bài viết này đều là chi tiết về tám mục đó.
Gói tài liệu này không chỉ là thủ tục yêu cầu báo giá. Các tập tin tương tự sẽ được mở lại trong quá trình xem xét nguyên mẫu, phê duyệt công cụ, sản xuất mẫu đầu tiên và mỗi lần đặt hàng lại sau nhiều tháng. Việc tập hợp chúng lại một lần, dưới một thư phê duyệt duy nhất, sẽ tiết kiệm chi phí hơn so với việc bổ sung tài liệu riêng lẻ ở từng giai đoạn đó.
- [ ] Tệp STEP (ưu tiên AP242), milimét, một khối đặc kín nước cho mỗi bộ phận, ở kích thước cuối cùng
- [ ] Bản vẽ 2D với các mặt cắt ngang qua từng khu vực chức năng, các kích thước quan trọng được đánh dấu
- [ ] Mức dung sai được nêu: Loại M cho sản phẩm đúc, loại E cho sản phẩm ép đùn; kích thước nắp đậy đã được xác định
- [ ] Phương pháp đo, tình trạng thiết bị và thời gian điều chỉnh
- [ ] Hợp chất và quy trình, độ cứng với dung sai, hệ thống đóng rắn, yêu cầu sau đóng rắn
- [ ] Màu Pantone hoặc RAL kèm theo mẫu màu thực tế; sự tuân thủ được liệt kê theo tiêu chuẩn, không phải theo tính từ
- [ ] Vùng không đánh dấu, giới hạn đèn flash và hình ảnh vector với phông chữ được viền
- [ ] Chèn mô hình với vật liệu nền và xử lý bề mặt; tập hàng năm và thư sửa đổi duy nhất
Điều gì xảy ra với các tập tin của bạn sau khi bạn gửi chúng đi?
Đây là câu hỏi mà người mua thường hỏi cuối cùng và lo lắng nhất, vì vậy nó được nêu ra trước khi đưa ra yêu cầu.
- Chúng tôi sẽ ký thỏa thuận bảo mật (NDA) trước khi bạn gửi bất cứ thứ gì. Nếu bạn chưa có, hãy yêu cầu chúng tôi cung cấp và chúng tôi sẽ gửi lại trong cùng ngày làm việc.
- Bản vẽ CAD, bản vẽ kỹ thuật và tác phẩm nghệ thuật của bạn được sử dụng để báo giá, thiết kế công cụ và sản xuất chi tiết. Chúng không được hiển thị cho khách hàng khác, không được sử dụng trong dòng sản phẩm của chúng tôi và không được công bố làm tài liệu quảng cáo mà không có sự chấp thuận bằng văn bản của bạn.
- Việc ra vào bên trong nhà máy chỉ giới hạn cho các kỹ sư, nhân viên chế tạo dụng cụ và nhân viên kiểm soát chất lượng của dự án của bạn.
- Các công cụ được chế tạo theo hồ sơ của bạn và do bạn thanh toán sẽ thuộc về bạn; chúng tôi có thể ghi rõ điều đó trong báo giá.
- Nếu bạn quyết định không tiếp tục, hãy yêu cầu chúng tôi và chúng tôi sẽ xóa các tệp tin đó và xác nhận bằng văn bản.
Nếu nhóm pháp lý của bạn cần ngôn từ cụ thể về thời hạn lưu giữ, tiết lộ thông tin nhà cung cấp phụ hoặc kiểm soát xuất khẩu, hãy gửi điều khoản đó cho chúng tôi và chúng tôi sẽ trả lời thay vì nói vòng vo.
Những điều chúng tôi cần bạn tiếp theo
Chỉ riêng hình học thôi thì bạn đã có ý kiến. Nhưng nếu xét đến dung sai, độ cứng, hệ thống xử lý, mẫu màu và thể tích, bạn sẽ có được báo giá chính xác và một dụng cụ không cần chỉnh sửa sau những lần sử dụng đầu tiên.
Có hai điều cần nói rõ trước khi bạn gửi bất cứ thứ gì. Bất kỳ dung sai nào chặt hơn tiêu chuẩn ISO 3302-1 M2 trên toàn bộ chi tiết đều cần được thảo luận trước khi chúng tôi báo giá, vì chi phí nằm ở khâu kiểm tra và phế phẩm chứ không phải ở khâu sản xuất. công cụ. Và bất kỳ thiết kế nào vẫn có khả năng thay đổi đều nên được xem xét lại. xác thực nguyên mẫu trước khi sản xuất thép hàng loạt, vì việc sửa đổi muộn thường tốn kém hơn so với chi phí chế tạo khuôn mẫu ban đầu.
Hãy gửi file STEP, bản vẽ, độ cứng, bảng màu tham khảo, yêu cầu tuân thủ và khối lượng dự kiến hàng năm, chúng tôi sẽ phản hồi lại trong vòng 2-3 ngày làm việc với bản đánh giá DFM nêu rõ các rủi ro mà chúng tôi nhận thấy trong hình học của bạn, cùng với giá dụng cụ và đơn giá phù hợp với cấp dung sai của bạn. Bản đánh giá DFM này hoàn toàn miễn phí và không ràng buộc bạn với bất kỳ dụng cụ nào. Hầu hết các file mà chúng tôi đánh giá theo cách này đều trở nên... niêm phong đúc, bàn phím silicon, hoặc các linh kiện công nghiệp.
Nguồn
- ISO 3302-1:2014, Cao su — Dung sai sản phẩm, Phần 1: Dung sai kích thước — ISO, Phiên bản 2 (2014), được xác nhận năm 2024
- ASTM D2240-15(2021), Phương pháp thử nghiệm tiêu chuẩn về tính chất của cao su — Độ cứng Durometer — ASTM International, cập nhật tháng 7 năm 2021
- 21 CFR 177.2600, Các sản phẩm cao su dùng cho mục đích sử dụng nhiều lần — US eCFR, phiên bản hiện hành
- Quy định của Ủy ban (EU) số 10/2011 về vật liệu và sản phẩm nhựa dùng để tiếp xúc với thực phẩm — EUR-Lex, OJ L 12, 15.1.2011, hợp nhất
- Áp dụng tiêu chuẩn quốc tế ISO 10993-1, Đánh giá sinh học thiết bị y tế — Hướng dẫn của FDA Hoa Kỳ, tháng 9 năm 2023
- ISO 10303-242:2025, Giao thức ứng dụng: Kỹ thuật 3D dựa trên mô hình được quản lý (STEP AP242) — ISO, Phiên bản 4 (tháng 8 năm 2025), giao thức hiện hành
- ISO 10303-214:2010, Giao thức ứng dụng: Dữ liệu cốt lõi cho các quy trình thiết kế cơ khí ô tô (STEP AP214) — ISO, Phiên bản 3 (2010), vẫn được xuất khẩu rộng rãi
- Các chất ức chế silicon xúc tác bạch kim, theo loại nguyên tố — Câu hỏi thường gặp về kỹ thuật của Dow
- Lebensmittel- und Futtermittelgesetzbuch (LFGB) — Bộ Tư pháp Liên bang Đức, văn bản chính thức hợp nhất