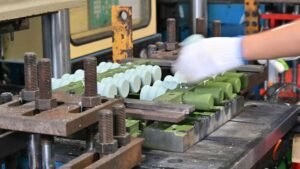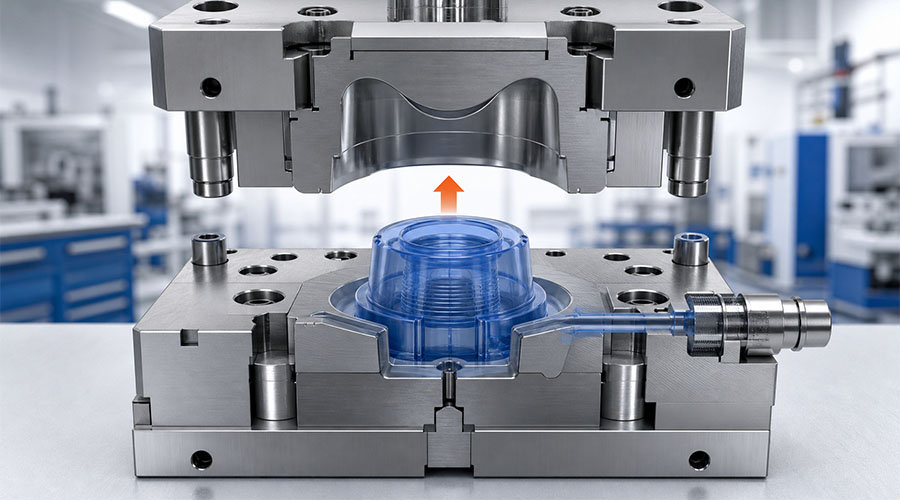
El diseño de moldes de silicona no se limita a convertir un modelo 3D en acero. Los ángulos de desmoldeo, el espesor de la pared, la ventilación, las líneas de separación, el comportamiento del material y las condiciones del proceso interactúan entre sí. Un pequeño error en un área puede provocar burbujas de aire, rebabas, desgarros, desviaciones dimensionales, tiempos de ciclo prolongados o desgaste prematuro de la herramienta.
Un molde de silicona fiable comienza con unos requisitos claros del producto y se perfecciona mediante una geometría equilibrada, una ventilación controlada, la compensación de la contracción y la validación física.
Esta guía explica los principios de diseño más importantes para el caucho de silicona líquida (LSR) y otras piezas de silicona moldeadas. Los valores que se muestran a continuación son puntos de partida prácticos, no especificaciones universales. Las dimensiones finales siempre deben confirmarse con los datos del proveedor de silicona, el proceso de moldeo, la geometría de la pieza y los resultados de las pruebas.
1. Defina la aplicación antes del diseño del molde de silicona.
Todo buen diseño de molde comienza con el uso real del producto. Un producto para la alimentación infantil, un componente médico, un sello industrial y una pieza electrónica sobremoldeada pueden usar silicona, pero no tienen las mismas prioridades de diseño.
Antes de comenzar con el utillaje, confirme:
- Solicitud: contacto con alimentos, cuidado infantil, uso médico, de consumo, automotriz o industrial.
- Material: LSR o caucho de alta consistencia, dureza, sistema de curado, color y propiedades físicas requeridas.
- Entorno operativo: temperatura, productos químicos, exposición a los rayos UV, flexión repetida y condiciones de esterilización.
- Cumplimiento: aplicable requisitos de silicona para contacto con alimentos o de grado médico, incluido FDA, LFGB, biocompatibilidad, o requisitos específicos del cliente.
- Criterios de calidad: Dimensiones críticas, superficies de sellado, áreas visuales, rebabas aceptables y textura de la superficie.
- Plan de producción: Prototipos, lotes pequeños o producción automatizada de alto volumen.
| Aportaciones de diseño | Por qué es importante | Efecto en el diseño de moldes |
|---|---|---|
| dureza de la silicona | Afecta a la flexibilidad, el flujo y la liberación. | Influye en el tiro, la ventilación, el diseño de la compuerta y la eyección. |
| Dimensiones críticas | Determina el ajuste funcional | Requiere margen de merma y control de procesos estable. |
| Requisitos de superficie | Controla la apariencia y la higiene | Afecta al pulido, la textura, la ubicación de la línea de separación y el desmoldeo. |
| Volumen de producción | Impulsa el costo por pieza y las necesidades de automatización. | Influye en el número de cavidades, el sistema de canales y la durabilidad de la herramienta. |
Sin estos insumos, un molde puede producir piezas que parezcan aceptables, pero que fallen en el montaje, el cumplimiento de las especificaciones o el uso a largo plazo.
2. Ángulos de desmoldeo: Diseño para un desmoldeo fiable
El ángulo de desmoldeo es la ligera conicidad que se aplica a las superficies verticales del molde. Reduce la fricción al extraer la pieza de silicona curada de la cavidad o núcleo.
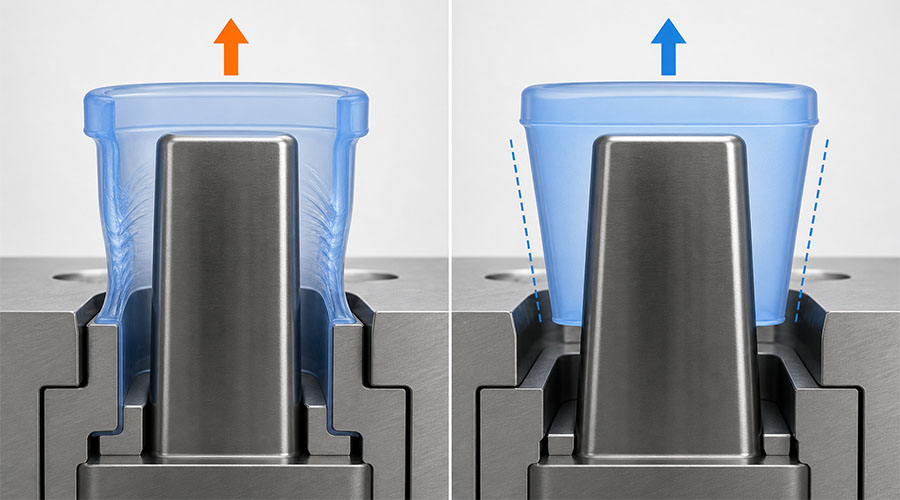
Si bien la silicona es flexible, esta flexibilidad no elimina la necesidad de un sistema de desmoldeo. Una pieza que roza repetidamente contra un núcleo puede estirarse, rasgarse, deformarse o ralentizar un ciclo automatizado.
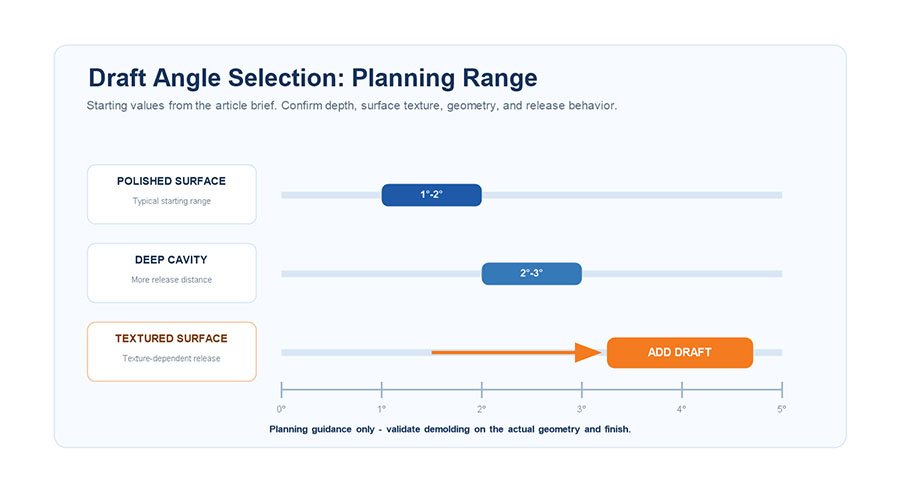
Puntos de partida recomendados
| Geometría o superficie | Borrador inicial típico | Nota de diseño |
|---|---|---|
| Superficie pulida simple | 1°–2° | Puede ser suficiente para geometrías poco profundas y sencillas. |
| Cavidad profunda | 2°–5° | Un mayor ángulo de tiro reduce la fricción en una distancia de liberación larga. |
| Superficie texturizada | Se requiere borrador adicional | La profundidad y la dirección de la textura afectan la resistencia a la liberación. |
| Rasgo delicado o fino | Validar mediante ensayo | La geometría puede deformarse antes de liberarse. |
Estos rangos deben ajustarse en función de la profundidad de la pieza, la dureza, el acabado superficial, las socavaduras y el método de desmoldeo elegido.
Reglas prácticas para el ángulo de calado
- Aplique la presión de desmoldeo en la dirección de la abertura del molde.
- Aumentar la corriente de aire en núcleos profundos y paredes texturizadas.
- Evite los cambios bruscos de geometría que puedan provocar bloqueos mecánicos.
- Compruebe si la pieza permanecerá en la mitad del molde prevista después de abrirla.
- Utilice sistemas de expulsión de aire, sistemas de extracción o núcleos colapsables cuando la geometría no permita una liberación natural.
Un error común es añadir un ángulo de desmoldeo excesivo a la pared exterior, dejando las nervaduras, los orificios, los logotipos o los núcleos internos prácticamente verticales. Es fundamental revisar cada superficie de contacto como parte del proceso de liberación.
3. Espesor de pared: Equilibrio entre flujo, curado y resistencia.
El espesor de la pared afecta al llenado, al curado, a la estabilidad dimensional, a la textura del producto y al tiempo de ciclo. Las secciones delgadas pueden ser difíciles de llenar, mientras que las secciones innecesariamente gruesas pueden aumentar el consumo de material y el tiempo de curado.
Para muchos productos de silicona moldeada, Aproximadamente 2–5 mm puede ser una referencia inicial útil, pero no es una regla universal. Los sellos, las membranas, los teclados, las piezas protectoras gruesas y los componentes sobremoldeados pueden requerir dimensiones muy diferentes.

Por qué es importante que el espesor de la pared sea uniforme
Un espesor de pared equilibrado ayuda a lograr:
- Relleno de cavidades más predecible.
- Curado y comportamiento térmico más uniformes.
- Menor riesgo de contracción y deformación localizadas.
- Dureza y tacto uniformes.
- Ciclos de moldeo más cortos y estables.
Directrices de diseño para el espesor de pared
- Mantenga el espesor nominal de la pared lo más constante posible, dentro de las posibilidades de la función.
- Utilice transiciones graduales entre las zonas gruesas y delgadas.
- Evite las secciones aisladas y pesadas que se curan de manera diferente al resto de la pieza.
- Cuando se necesita rigidez, se pueden añadir nervaduras o modificar la geometría en lugar de simplemente aumentar el grosor de toda una pared.
- Revise los extremos delgados, los conductos de flujo estrechos, las esquinas pronunciadas y las áreas más alejadas de la compuerta.
- Para el sobremoldeo, mantenga un espesor de silicona suficiente para lograr un flujo y una cobertura estables; 1,0 mm o más Se suele utilizar como punto de partida, pero el valor requerido depende del material y la geometría.
Cuando la presencia de una pared no uniforme es inevitable, la ubicación de las compuertas, la ventilación, el equilibrio de la cavidad y las condiciones de curado deben diseñarse en función del comportamiento de flujo previsto.
4. Ventilación: Eliminar el aire sin crear destellos.
El aire dentro de la cavidad debe escapar a medida que entra la silicona. Si no puede hacerlo, pueden aparecer burbujas, cortes incompletos, marcas de quemaduras, zonas de unión débiles o detalles incompletos. Si los orificios de ventilación son demasiado profundos, la silicona puede entrar y generar rebabas.
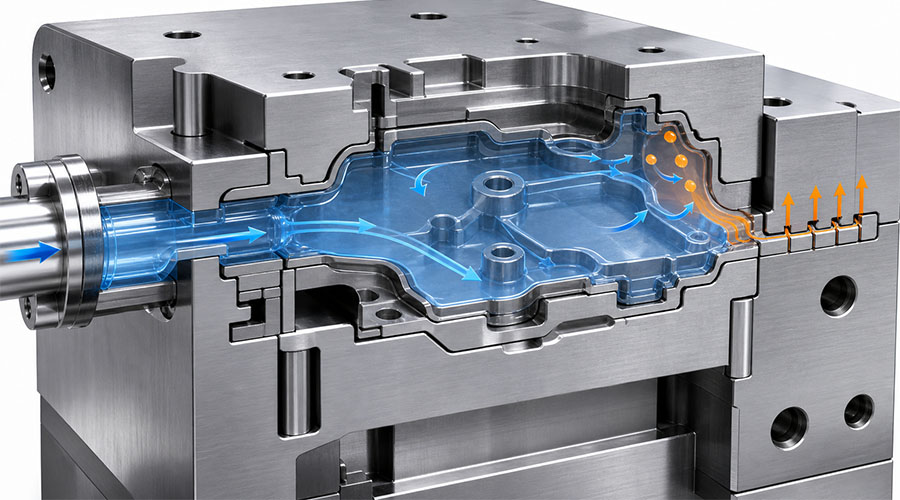
El objetivo no es añadir el mayor número posible de rejillas de ventilación, sino colocar rejillas controladas donde el aire quede realmente atrapado.
¿Dónde deben colocarse las rejillas de ventilación?
Priorizar:
- Ubicaciones que se prevé que se llenarán al final.
- Puntos elevados y bolsas de aire cerradas.
- Extremos de las nervaduras y vías de flujo estrechas.
- Zonas opuestas o más alejadas de la puerta.
- Secciones delgadas donde el frente de flujo puede demorarse.
- Las interfaces de sobremoldeo permiten que el aire quede atrapado alrededor de un inserto.
La simulación de flujo puede ayudar a predecir estas ubicaciones, pero las pruebas de inyección corta siguen siendo valiosas porque el comportamiento real del llenado depende de la temperatura, la presión, el estado del material y la configuración de la máquina.
Referencia de ventilación típica
| Parámetro | Rango de inicio típico | Riesgo a controlar |
|---|---|---|
| Profundidad de ventilación | Aproximadamente 0,005–0,02 mm | Demasiado poco profundo atrapa el aire; demasiado profundo puede crear destellos. |
| Ancho de ventilación | Aproximadamente 3–6 mm | Debe proporcionar flujo de aire sin debilitar el área de sellado. |
| Posición de ventilación | Zonas de último llenado y de aire atrapado | Una mala colocación deja defectos incluso cuando las dimensiones de la ventilación son correctas. |
Las dimensiones reales de la ventilación dependen de la viscosidad, la presión, la construcción del molde, los requisitos de la superficie y el límite de rebabas aceptable. Las piezas de precisión pueden requerir ventilaciones menos profundas, asistencia por vacío o sistemas de desbordamiento especializados.
Cuándo resulta útil la ayuda de la aspiradora
Los sistemas de vacío pueden mejorar los resultados para:
- Moldes complejos de múltiples cavidades.
- Componentes ópticos o altamente cosméticos.
- Productos médicos y para bebés con requisitos de superficie estrictos.
- Trayectorias de flujo largas y estrechas.
- Piezas con inserciones o regiones de interfaz cerradas.
El vacío no sustituye un buen diseño de compuertas y ventilación, pero puede reducir el aire residual cuando la ventilación pasiva no es suficiente.
5. Líneas de separación y control de rebabas
La línea de separación es el punto donde se unen las secciones del molde. Su ubicación afecta la apariencia, el rendimiento del sellado, el costo de recorte, el control dimensional y la viabilidad del desmoldeo.
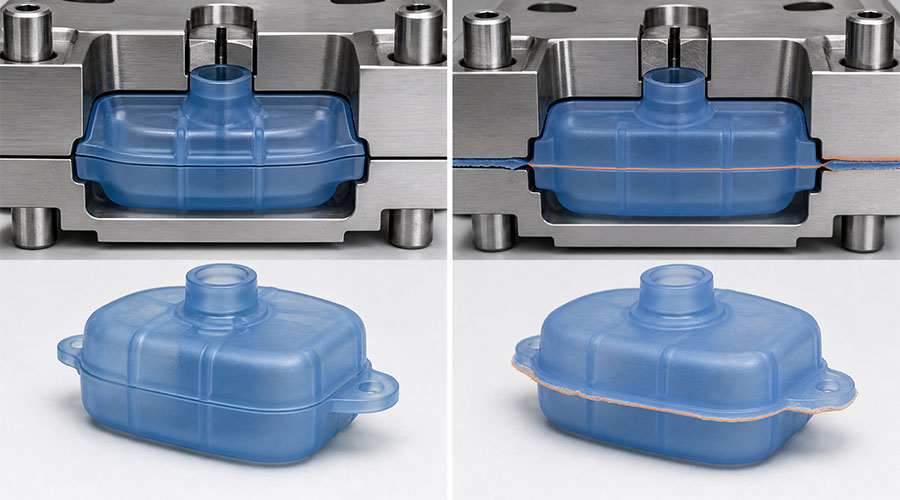
Una buena estrategia de despedida debería:
- Siempre que sea posible, siga los bordes naturales o las transiciones geométricas.
- Manténgase alejado de las superficies de sellado y de las zonas cosméticas importantes.
- Garantiza una alineación estable del molde.
- Permitir que la cavidad y el núcleo sean mecanizados, pulidos y mantenidos.
- Evite las zonas de alta presión que dificultan el control del flash.
Problemas comunes con el flash
| Síntoma | Posible causa | Dirección correctiva |
|---|---|---|
| Flash en un lado | Desalineación del molde o sujeción desigual | Inspeccione las guías, la alineación y el equilibrio de sujeción. |
| Un fino destello en las rejillas de ventilación. | Profundidad o presión excesivas en la ventilación | Optimizar las dimensiones de ventilación y los ajustes del proceso. |
| Destello alrededor de un borde visible | Mala posición de la línea de separación | Reubicar la línea o rediseñar la geometría local. |
| Destellos que empeoran con el tiempo | Desgaste, daños o contaminación | Reparar y mantener las superficies de sellado. |
La rebaba no es solo un problema de proceso. Puede originarse por la geometría del molde, la alineación, el diseño de la ventilación, el desgaste de la herramienta, la contaminación o una sujeción insuficiente.
6. Puertas, corredores y equilibrio de llenado
El sistema de suministro determina cómo llega la silicona a cada cavidad. Su diseño influye en la presión, el uso del material, el tiempo de ciclo, el equilibrio del llenado y la automatización.
Para Producción de LSR, controlado sistemas de compuertas y de canal frío Se suelen considerar porque el material sin curar se puede mantener dentro de un rango de temperatura controlado mientras se calienta la cavidad para su curado. El sistema adecuado depende del presupuesto de utillaje, el volumen de producción, el número de cavidades, el peso de la pieza y los requisitos de calidad.
Preguntas para hacer
- ¿Todas las caries se llenan al mismo ritmo?
- ¿Está la puerta ubicada de manera que se eviten marcas visibles y zonas de sellado críticas?
- ¿La dirección del flujo atrapará el aire o lo moverá hacia una rejilla de ventilación?
- ¿La compuerta proporciona suficiente caudal sin una cizalladura o presión excesivas?
- ¿Se puede realizar el mantenimiento del mecanismo y la puerta sin largos periodos de inactividad?
- ¿El volumen de producción previsto justifica un sistema más automatizado?
Para trabajos de desarrollo o de bajo volumen, la simplicidad y la facilidad de modificación pueden ser más importantes que la máxima eficiencia del ciclo. Para la producción de alto volumen, el equilibrio de la cavidad, el control de válvulas, la automatización, la repetibilidad y el mantenimiento de las herramientas cobran mayor importancia.
7. Tolerancias de sobremoldeo y posicionamiento de los insertos
En sobremoldeo de silicona, El inserto debe permanecer estable mientras la silicona fluye a su alrededor. Incluso un pequeño desplazamiento puede provocar una cobertura irregular, la exposición del sustrato, fallos dimensionales o una adhesión débil.
Factores críticos de sobremoldeo
| Factor | Objetivo de diseño | Riesgo si no se controla |
|---|---|---|
| Ubicación de inserción | Posicionamiento mecánico repetible | Grosor irregular de la silicona o inserto expuesto |
| Geometría de interfaz | Cerradura mecánica cuando corresponda. | Pelado o separación |
| Condición de la superficie | Superficie de unión limpia y compatible | Inhibición de la curación o mala adhesión |
| Ventilación de la interfaz | Vía de escape despejada | Burbujas y cobertura incompleta |
Las socavaduras, los orificios, las nervaduras y los enclavamientos mecánicos pueden mejorar la retención cuando la adhesión química por sí sola no es suficiente. Sin embargo, también deben diseñarse para facilitar el llenado y el desmoldeo.
8. Textura de la superficie y método de desmoldeo
El acabado superficial influye en la apariencia, la fricción, la higiene y el comportamiento antiadherente. Una superficie pulida a espejo puede ser preferible para ciertas aplicaciones en contacto con alimentos, productos para bebés, dispositivos médicos u ópticos, mientras que una textura mate o electroerosionada (EDM) puede proporcionar un acabado cosmético controlado.
La textura debe considerarse junto con el ángulo de desmoldeo. Una textura más profunda aumenta la resistencia mecánica durante el desmoldeo y puede requerir un mayor ángulo de desmoldeo o una dirección de apertura del molde diferente.
Las opciones de desmoldeo incluyen:
- Retirada manual para prototipos o producción de bajo volumen.
- Sistema de expulsión de aire para piezas flexibles que tienden a adherirse al núcleo.
- Sistemas desmoldeadores mecánicos para una liberación automatizada y repetible.
- Núcleos plegables o extraíbles para realizar los rebajes necesarios.
- Extracción asistida por robot para moldes multicavidad de gran volumen.
El mejor método permite liberar la pieza sin desgarros, deformaciones permanentes, marcas en la superficie ni tiempos de ciclo excesivos.
9. Reducción de personal: Predecir, compensar y medir
La silicona cambia de dimensión durante el curado y el postcurado. La contracción final depende del tipo de silicona, la química del curado, la temperatura, la presión, la geometría de la pieza, las condiciones de postcurado y el momento de la medición.
Un amplio rango aproximado de 1%–4% a veces se utiliza durante la planificación inicial, mientras que muchas aplicaciones generales de LSR pueden quedar relegadas a un segundo plano. 2,0%–3,5%. Algunos grados de precisión y procesos optimizados pueden estar más cerca de 1,5%–2,0%. Estas cifras nunca deben sustituir los datos del proveedor ni las pruebas reales.
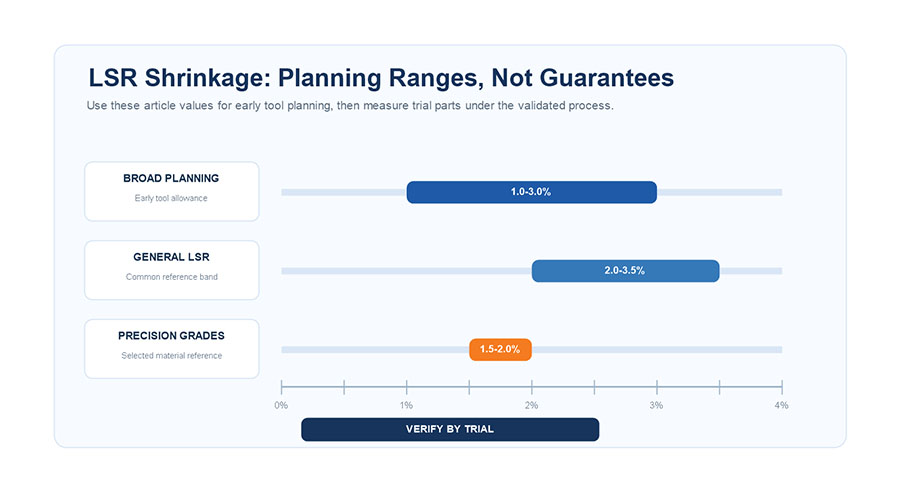
¿Por qué un único porcentaje de merma es arriesgado?
La contracción puede no ser perfectamente uniforme en todas las direcciones. Puede verse influenciada por:
- Orientación del flujo y ubicación de las compuertas.
- Regiones gruesas y delgadas.
- Temperatura local del moho.
- Condiciones de curado y postcurado.
- Inserciones que restringen el movimiento.
- Temperatura de extracción de la pieza y tiempo de medición.

Un mejor proceso de compensación
- Comience con los datos de contracción del proveedor del material.
- Aplique un margen inicial al diseño CAD y de la herramienta.
- Utilice la simulación de flujo y curado para piezas complejas o de alto riesgo.
- Fabricar piezas de prueba bajo condiciones de proceso controladas.
- Mida las dimensiones críticas después del período de acondicionamiento especificado.
- Compare los resultados reales con las dimensiones nominales del diseño CAD.
- Ajuste las dimensiones del acero o las condiciones del proceso antes de la producción en masa.
Siempre que sea posible, deje zonas seguras para ajustar el acero. Generalmente es más fácil retirar el acero que volver a colocarlo después de que se haya cortado una cavidad demasiado grande.
10. Prototipar y validar antes de la producción en masa.

La revisión y la simulación mediante CAD pueden identificar riesgos, pero no pueden reproducir completamente las condiciones reales de moldeo. Herramientas prototipo y pruebas de disparo revelar cómo la pieza realmente se llena, se cura, parpadea, se libera y se encoge.
Secuencia de validación recomendada
- Estudio de corto alcance: Observe el orden de llenado y localice las zonas que se llenarán más tarde.
- Reseña de desahogo: Comprueba si hay burbujas, quemaduras, aire atrapado o detalles incompletos.
- Inspección rápida: Evaluar las ventilaciones, las líneas de separación, las abrazaderas y la presión.
- Prueba de desmoldeo: Busque desgarros, estiramientos, deformaciones y daños en la superficie.
- Inspección dimensional: Medir la contracción y las tolerancias críticas.
- Prueba de sobremoldeo: Verifique la posición del inserto, la cobertura, la unión y las trampas de aire de la interfaz.
- Prueba piloto: Confirmar el tiempo de ciclo, el equilibrio de la cavidad, la repetibilidad y el manejo automatizado.
La impresión 3D moderna permite realizar comprobaciones de ajuste, crear patrones maestros y llevar a cabo revisiones de diseño iniciales. Sin embargo, un prototipo impreso no siempre reproduce el comportamiento térmico, la presión, el acabado superficial ni la contracción de las herramientas de producción.
Lista de verificación DFM previa al utillaje
- [ ] Aplicación del producto y entorno operativo confirmados
- [ ] Se ha seleccionado el grado de silicona, la dureza, el color y el sistema de curado.
- [ ] Requisitos de cumplimiento y pruebas identificados
- [ ] Dimensiones críticas y tolerancias aceptables definidas
- [ ] Se revisan el espesor nominal de la pared y las transiciones.
- [ ] Se comprobaron los ángulos de desmoldeo en todas las superficies de liberación.
- [ ] Se evaluó la posición de la compuerta y la secuencia de llenado.
- [ ] Se han identificado las últimas áreas en llenarse y las ubicaciones de ventilación.
- [ ] La línea de separación debe mantenerse alejada de las superficies críticas siempre que sea posible.
- [ ] Acabado y textura de la superficie a juego con el dibujo adecuado
- [ ] Método de desmoldeo seleccionado
- [ ] Se revisaron los insertos ubicados positivamente y la ventilación de la interfaz.
- [ ] Margen de contracción basado en datos de material y proceso
- [ ] Se preparó un plan de prueba y validación dimensional.
- [ ] Se confirma el volumen de producción previsto y el plan de mantenimiento.
Preguntas frecuentes
¿Qué ángulo de desmoldeo debe tener una pieza de silicona?
Para una geometría pulida sencilla, se puede comenzar con un ángulo de aproximadamente 1°–2°. Las cavidades profundas, las superficies texturizadas y las condiciones de desmoldeo difíciles pueden requerir un ángulo de 2°–5° o más. El ángulo final debe validarse en función de la profundidad de la pieza, su dureza, la textura de la superficie y el método de desmoldeo.
¿Cuál es el espesor de pared recomendado para las piezas de silicona?
Muchos productos de uso general tienen un espesor inicial de entre 2 y 5 mm, pero no existe un mínimo ni un máximo universal. Las membranas, los sellos, las capas sobremoldeadas y las piezas estructurales requieren valores diferentes. La uniformidad y las transiciones graduales suelen ser más importantes que la selección de un valor fijo.
¿Dónde deben ubicarse las rejillas de ventilación para el moho?
Coloque las rejillas de ventilación en las zonas donde se prevé que el llenado sea más lento, en los puntos más altos, en las bolsas de aire atrapado, en los extremos de las nervaduras y en lugares alejados de la compuerta. Las simulaciones de flujo y las pruebas de descarga corta pueden confirmar la ubicación real de las bolsas de aire.
¿Cuánto se contrae el LSR?
Una estimación inicial aproximada podría ser de 1% a 4%, mientras que muchos materiales LSR generales presentan valores cercanos a 2,0% y 3,5%. La contracción real debe basarse en el material específico, el proceso de curado, la geometría, las condiciones posteriores al curado y las mediciones de prueba.
¿Puede la simulación sustituir a las pruebas de moldeo?
No. La simulación es valiosa para comparar diseños y predecir riesgos de flujo o contracción, pero aún se requieren ensayos físicos para verificar las dimensiones, las rebabas, la ventilación, la calidad de la superficie y el comportamiento de desmoldeo.
Conclusión
El éxito del diseño de un molde de silicona depende de la gestión integral del sistema, no de la optimización aislada de una sola característica. Los ángulos de desmoldeo deben ser compatibles con la textura de la superficie y el método de liberación. El espesor de la pared debe permitir un llenado adecuado y un curado uniforme. Las ventilaciones deben eliminar el aire sin generar rebabas inaceptables. La contracción debe predecirse, compensarse y medirse en condiciones reales de proceso.
Cuando estas decisiones se toman con antelación y se verifican mediante la revisión DFM y el moldeo de prueba, los fabricantes pueden reducir las modificaciones de las herramientas, los desperdicios, la inestabilidad del ciclo y los problemas de calidad.
¿Listo para validar tu producto de silicona antes de la fabricación de moldes?
Envíe sus archivos 3D, requisitos de material, volumen de producción previsto y dimensiones críticas a Silicona Ry por un Revisión del molde de silicona personalizado DFM.