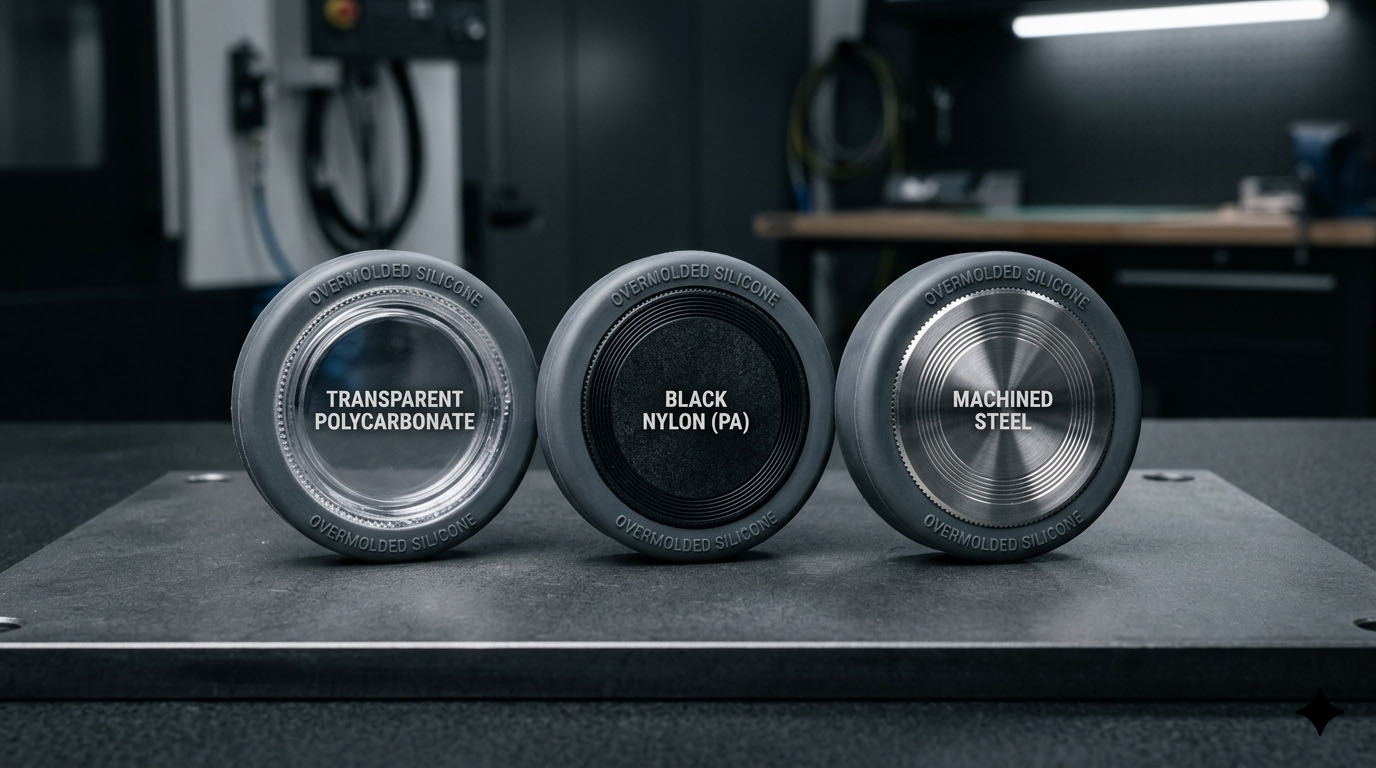
La mayoría de los programas de sobremoldeo de silicona no fallan porque la silicona "no se adhiera". Fallan porque el equipo trató el sustrato como si fuera un moldeo por inserción estándar y asumió que la unión estaba sellada en el momento en que la pieza salía del molde.
No es así. La adhesión del sobremoldeo de silicona es un proceso, no una propiedad del material. El primer día, la prueba de tracción manual es satisfactoria. Treinta días después, tras ciclos térmicos, humedad y compresión repetida, el borde se levanta.
La diferencia casi siempre aparece después de que ya se ha pagado por las herramientas.
Resumen ejecutivo
- La adhesión es el resultado de un proceso, no una especificación del material. El mismo sustrato puede adherirse o despegarse dependiendo del estado de la superficie, el tiempo y el control del curado.
- Cada sustrato falla a su manera. El policarbonato (PC) se deteriora con el envejecimiento de la superficie, la poliamida (PA) falla con la reabsorción de humedad y el metal falla solo cuando la preparación se realiza con prisas.
- Antes de fijar las herramientas, valide la unión en condiciones de producción, no en condiciones ideales de laboratorio. Las uniones que solo funcionan cuando las inserciones se moldean inmediatamente no funcionan en un segundo proceso real.
La adhesión del sobremoldeo de silicona presenta tres problemas, no uno.
Cuando la gente dice La silicona no se pega, comprimen tres mecanismos separados en una sola queja:
- Compatibilidad química entre el sistema de curado de silicona y el sustrato.
- Energía superficial y limpieza en el momento del moldeado.
- Restricción mecánica mientras la silicona se cura y se contrae.
Si se omite algún detalle, la unión puede verse bien el primer día y despegarse al día siguiente. Por eso, los prototipos iniciales pasan las pruebas, pero las piezas de producción no. La silicona de curado por adición (platino), que se usa en la mayoría de los procesos de sobremoldeo, es especialmente sensible en este caso: inhibe la acción de contaminantes superficiales que los sistemas de peróxido toleran.
Unión de silicona a policarbonato: un margen de proceso estrecho.
Lo que funciona
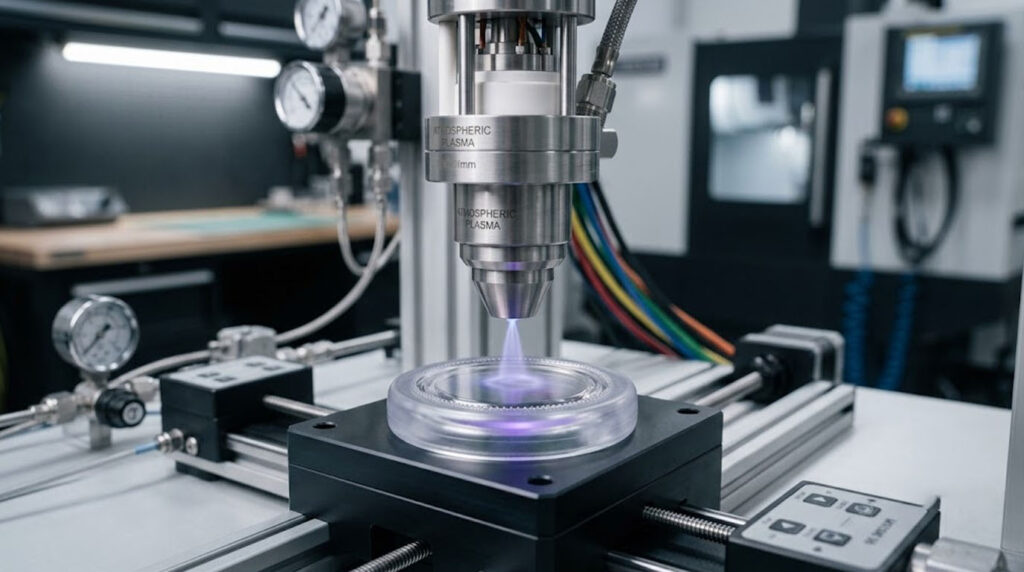
La silicona se adhiere al policarbonato, pero dentro de una ventana estrecha. El PC tiene una energía superficial moderada y responde a Activación por plasma atmosférico o corona. Una vez activada, una silicona de curado por adición o una imprimación a base de silano se adherirá químicamente a ella.
En la producción, este vínculo es sensible al proceso, no al material.
¿Qué deriva?
Tres cosas hacen que la ventana se mueva sin que nadie se dé cuenta:
- La temperatura del molde supera gradualmente su punto de ajuste (el LSR normalmente cura a unos 120-180 °C dentro del molde).
- Envejecimiento por activación: las superficies de PC tratadas con plasma se reoxidan en cuestión de horas o pocos días, por lo que las piezas que permanecen sin tratar pierden energía superficial.
- El vapor del agente desmoldante migra desde las herramientas adyacentes y vuelve a contaminar la superficie.
Una vez que la superficie se reoxida, la adhesión disminuye de forma rápida y no lineal. Los equipos subestiman este efecto porque el policarbonato (PC) es un material plástico relativamente fácil de trabajar, por lo que esperan un comportamiento estable. Sin embargo, la silicona contradice esta suposición.
Unión de silicona a poliamida (nylon): la humedad es la variable oculta
El PA parece prometedor sobre el papel: mayor polaridad que el PC, mejor humectación inicial, resultados de tracción más fuertes en el laboratorio. Pero luego introduce la variable que la silicona detesta: el agua.
Incluso el nailon “seco” reabsorbe la humedad del aire ambiente. El PA6 sin relleno puede retener entre 1 y 31 TP3T+ de humedad en equilibrio, y los moldeadores normalmente necesitan que se seque por debajo de ~0,21 TP3T antes del sobremoldeo. Esa humedad reabsorbida:
- Interfiere con la unión interfacial.
- Provoca microporos en la línea de unión durante el curado.
- La fuerza de unión varía de un lote a otro.
Las aleaciones reforzadas con fibra de vidrio (por ejemplo, PA6-GF30) empeoran la situación: exposición inconsistente de la resina en la superficie, transparencia de las fibras y concentraciones de tensión localizadas a lo largo de la línea de unión.
El problema radica en el tiempo. Las muestras moldeadas directamente después de salir de la secadora funcionan bien. Las piezas de producción que permanecen entre 24 y 72 horas antes del moldeo no. Se trata de un fallo de planificación disfrazado de fallo del material.
Unión de silicona a metal: predecible si se respeta la preparación de la superficie.
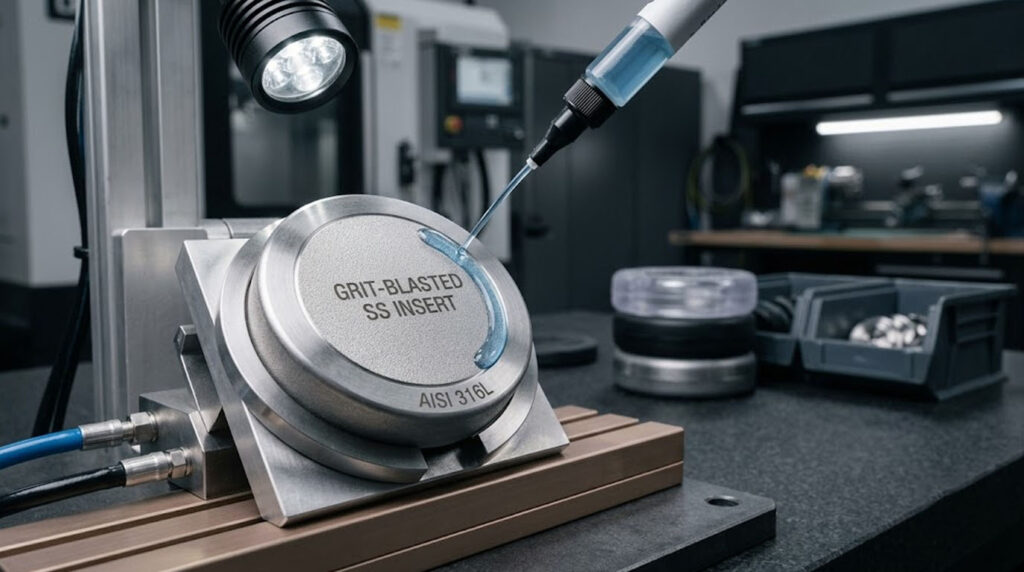
El metal (acero, aluminio, acero inoxidable) es donde la unión de silicona es más predecible, siempre que preparación de la superficie Se trata como un proceso controlado y no como un solo paso.
Los enlaces estables generalmente requieren:
- Granallado hasta obtener una rugosidad definida (normalmente Ra ~2–5 µm) o un grabado químico controlado.
- Una capa de óxido controlada.
- Una imprimación adaptada a la composición química de la silicona, aplicada con un espesor controlado.
Una vez bloqueados, estos enlaces sobreviven a ciclos térmicos y a largo plazo. conjunto de compresión, y carga mecánica repetida. A diferencia del PC o el PA, los enlaces metálicos no se desvían con el tiempo cuando se controlan.
Pero los atajos fallan silenciosamente: un granallado "suave" para ahorrar tiempo de ciclo, la grasa de los dedos después de la limpieza y la variación en el espesor de la imprimación en las distintas cavidades. El metal no perdona la inconsistencia; simplemente falla más tarde, en lugar de hacerlo de forma más notoria.
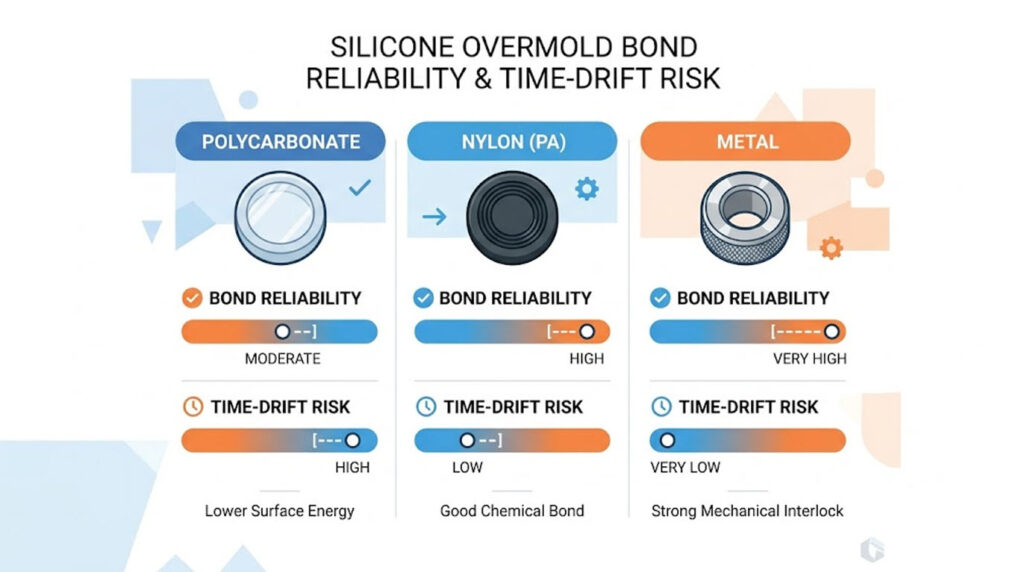
PC vs PA vs Metal: Unión por sobremoldeo con silicona: una visión general
| Sustrato | Mecanismo de enlace primario | Preparación típica de la superficie | Fiabilidad | Modo de fallo dominante | Riesgo de deriva temporal |
|---|---|---|---|---|---|
| PC (Policarbonato) | Químico (superficie activada + silicona de curado por adición) | Plasma atmosférico / corona; moho dentro de la ventana de activación | Moderado, sensible al proceso | Reoxidación superficial, contaminación por agente desmoldante | Alto si las piezas esperan después de la activación |
| PA / Nylon (incl. GF) | Química + mecánica parcial | Secar por debajo de ~0,2% de humedad; imprimación; plasma | Inestabilidad entre lotes | Microvacío de humedad, impresión de fibra a través | Alta reabsorción ambiental |
| Metal (acero / aluminio / acero inoxidable) | Químico (imprimación) + mecánico | Granallado hasta Ra ~2–5 µm o grabado; imprimación a juego | Máximo, cuando la preparación está controlada | Chorro insuficiente, aceites de dedos, variación de imprimación | Bajo una vez bloqueado |
El bloqueo mecánico no sustituye a la adhesión.
Los equipos de diseño suelen asumir que la geometría mantendrá la silicona en su lugar si la química falla. Eso es demasiado optimista.
La retención mecánica funciona en conjunto con la unión química, no en lugar de ella. Sin adhesión, la silicona se deforma por fluencia bajo compresión, los bordes se levantan primero y el micromovimiento aumenta con cada ciclo, durante meses, no semanas. Los buenos diseños de sobremoldeo asumen ambos: una unión química para el sellado y características mecánicas (rebajes, orificios pasantes, geometría con chavetas) para la distribución de la carga. Los malos diseños asumen que la geometría por sí sola resuelve un problema químico.
Donde la adhesión falla realmente en el suelo
Desde el punto de vista de la fabricación, los problemas de unión surgen en momentos predecibles, y casi nunca durante la aprobación del primer prototipo:
- Variación entre cavidades en una herramienta multicavidad.
- Cambios de turno en el segundo turno, donde se descuidan los tiempos de preparación y la disciplina en el manejo de los materiales.
- Incluir manipulación fuera del molde: manos desnudas, contenedores de almacenamiento, tiempo de espera.
El curado de silicona oculta estos defectos. La delaminación no se aprecia hasta que el envejecimiento ambiental, las tensiones de montaje o la compresión repetida la hacen evidente. Para entonces, ya se ha iniciado el debate entre diseño, moldeo y calidad.
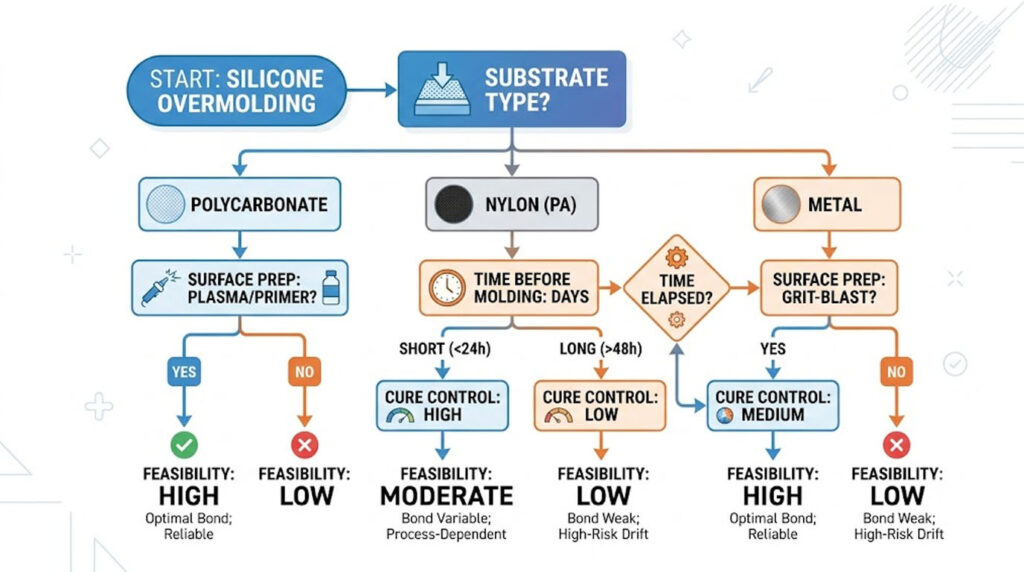
La viabilidad es una cuestión de control de procesos.
¿Se puede sobremoldear silicona sobre PC, PA o metal? Sí, sobre los tres. La viabilidad depende de si el programa puede controlar las variables que nunca aparecen en el modelo CAD:
- Estado de la superficie en el momento del moldeo.
- Tiempo transcurrido entre la preparación/activación y el moldeo.
- Consistencia del perfil de curado en todas las cavidades y cambios.
- Insertar disciplina de manejo.
La mayoría de los estudios de viabilidad los ignoran porque no están en la geometría. Ahí es donde comienza el error de juicio y donde estampación Se bloquea demasiado pronto.
Lo que necesitamos antes de comprometernos con las herramientas
Aquí es donde comienza la conversación útil, no donde termina. Para determinar si un bono se mantendrá en producción en lugar de en una bandeja de muestras, necesitamos:
- Grado del sustrato, no solo la familia (por ejemplo, PA6 frente a PA6-GF30, grado PC y cualquier aditivo desmoldante).
- Sistema de curado de silicona objetivo y dureza (rango Shore A, platino frente a peróxido).
- Entorno de servicio: rango de temperatura, compresión, exposición a productos químicos, vida útil prevista.
- Alcance del cumplimiento, si procede (FDA 21 CFR 177.2600, LFGB, o ISO 10993 (para uso médico), ya que estos restringen los sistemas de cebadores y curados.
- Sincronización realista del suelo entre la preparación del inserto y el moldeado.
Sin esos elementos, cualquier promesa de adhesión es solo un resultado de laboratorio que pronto se desvanecerá. La silicona no falla estrepitosamente. Simplemente espera, y cuando lo hace, se despega lenta, silenciosa y costosamente.