El término “baja temperatura” provoca un error de especificación básico. Puede describir la proceso de curado, pero los compradores a menudo lo interpretan como el material rendimiento a temperatura de servicio. Se trata de propiedades independientes y deben verificarse por separado.
El caucho de silicona vulcanizado a baja temperatura es un compuesto de silicona formulado para curar a una temperatura de molde inferior a la del caucho convencional curado por calor. El término depende de la aplicación y del proveedor; no implica automáticamente que la pieza curada esté diseñada para funcionar a temperaturas bajo cero.
¿Qué significa caucho de silicona vulcanizado a baja temperatura?
Caucho de silicona vulcanizado a baja temperatura, generalmente abreviado como caucho de silicona LTV, Su eficacia se define por el proceso de curado. Durante la vulcanización, los agentes reticulantes transforman el compuesto de silicona sin curar en una red elástica tridimensional. Una temperatura de curado más baja protege los moldes termosensibles y reduce la exposición térmica durante su fabricación.
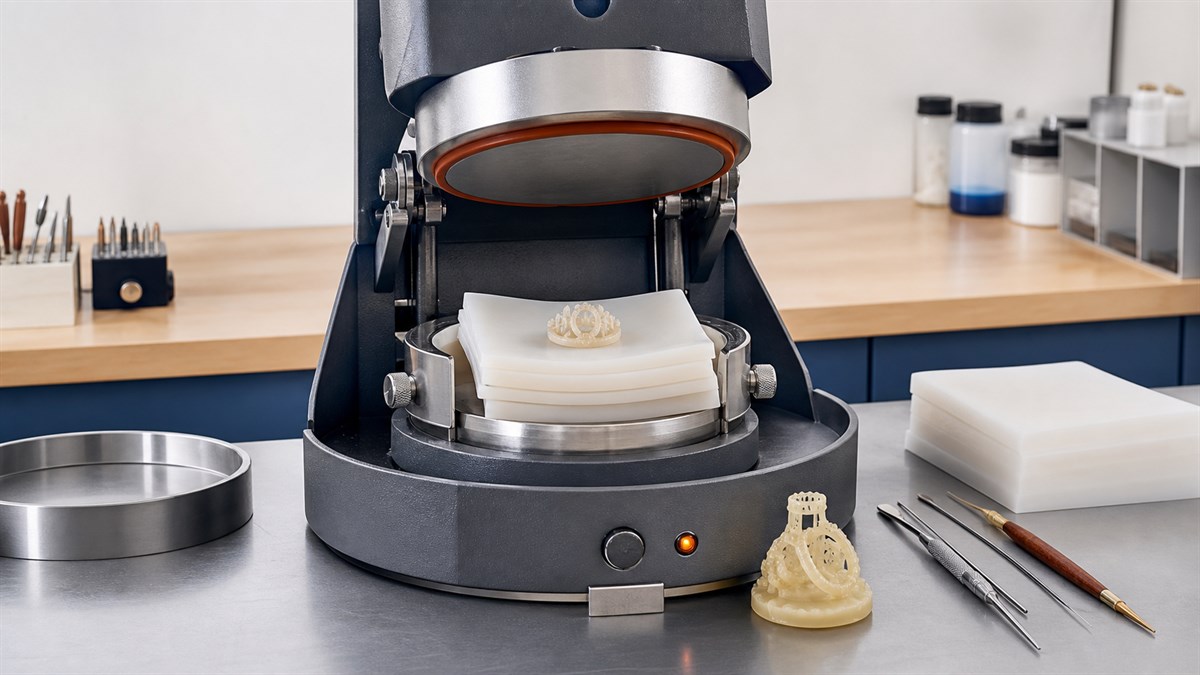
LTV no se utiliza de forma tan consistente como RTV, LSR o HTV. Los principales proveedores de silicona suelen clasificar elastómeros de silicona como RTV-1, RTV-2, caucho de silicona líquida y caucho de silicona vulcanizable a alta temperatura. En cadenas de suministro de joyería y modelismo, Sin embargo, LTV a menudo se refiere a caucho de silicona sólida para moldes curado en una prensa caliente a una temperatura inferior a la utilizada para el caucho de moldes vulcanizado por calor convencional.
Por eso, la ficha técnica del proveedor es más importante que el acrónimo.
| Término | Forma típica del material | Ruta de curado | Uso común |
|---|---|---|---|
| LTV | A menudo láminas sólidas o compuestos de moldeo | Curado térmico a una temperatura inferior definida por el proveedor. | Moldes para joyería y patrones maestros termosensibles |
| RTV-1 | Pasta o sellador de un solo componente | Curado por humedad a temperatura ambiente | Sellado, unión y recubrimiento |
| RTV-2 | Compuesto de dos componentes, vertible o amasable. | Curado por condensación o adición, normalmente cerca de la temperatura ambiente. | Fabricación de moldes, envasado y encapsulado. |
| LSR | líquido bombeable de dos componentes | Curado por adición de platino en un molde de inyección calentado | Piezas moldeadas de precisión de alto volumen |
| HTV/HCR | Caucho sólido de alta consistencia | Peróxido o curado con platino a temperatura elevada | Moldeo por compresión y extrusión |
Para conocer el proceso de reticulación subyacente, consulte ¿Qué es la vulcanización de silicona?.
¿Cómo se cura el caucho de silicona LTV?
El ciclo exacto lo proporciona el proveedor del material. No existe una temperatura ni un tiempo de curado LTV universales.
A Grado comercial Nicem LTV para moldeo de caucho, por ejemplo, enumera una temperatura de vulcanización de 90 °C (194 °F) y un tiempo de cura de 19 minutos por cada 6,35 mm (1/4 pulg.) de espesor. Estas cifras describen un solo producto, no toda la categoría LTV. Otra formulación podría requerir una temperatura, presión o ciclo diferentes.
En la producción, es necesario controlar cuatro variables simultáneamente:
- Temperatura real del molde: La configuración del controlador no es prueba de que la interfaz de goma haya alcanzado la temperatura especificada.
- Espesor de la sección: Un molde grueso tarda más en calentarse por completo que una plancha de prueba delgada.
- Presión y cierre del molde: La presión desigual puede afectar al llenado de la cavidad, a las líneas de separación y a la consistencia dimensional.
- Estabilidad del patrón maestro: Los moldes de cera, resina, polímero o impresión 3D pueden ablandarse, deformarse o inhibir el curado a diferentes temperaturas.
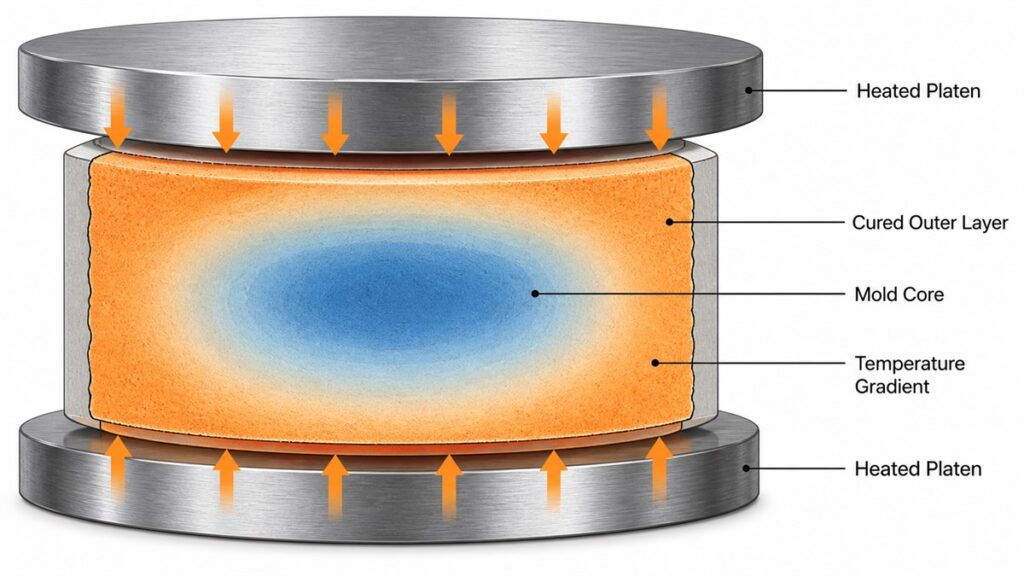
Un punto de ajuste más bajo no implica automáticamente un ciclo más corto. Si el núcleo del molde permanece por debajo de la temperatura de curado requerida, la superficie puede parecer acabada mientras que el centro permanece sin curar.
¿El caucho de silicona LTV ofrece un mejor rendimiento en ambientes fríos?
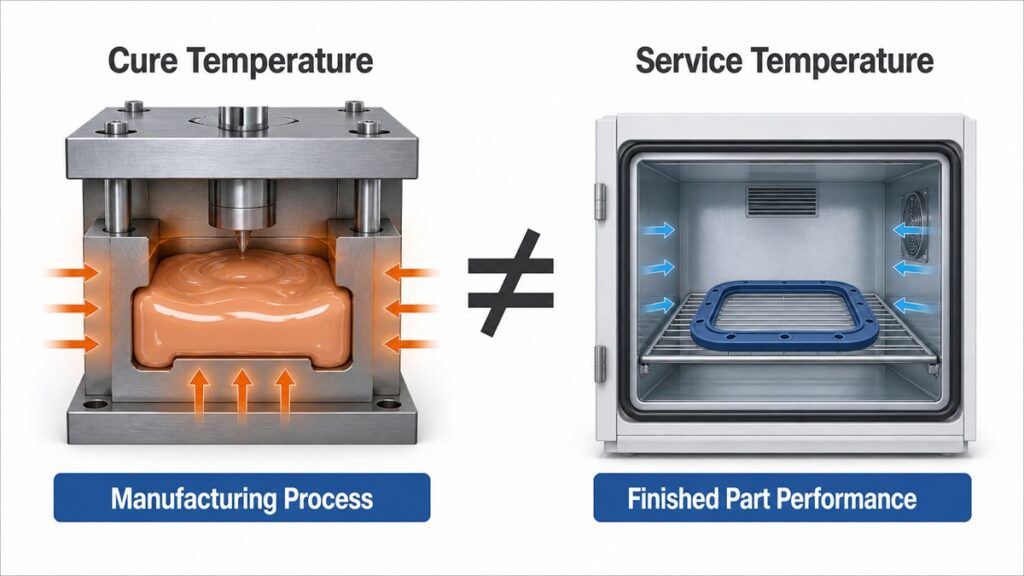
No necesariamente. La temperatura de curado y la temperatura de servicio son especificaciones diferentes.
La flexibilidad a bajas temperaturas depende del polímero de silicona, el contenido de fenilo, la densidad de reticulación, los rellenos y el compuesto final. No se puede deducir de las siglas "LTV". Los elastómeros de silicona generalmente conservan su flexibilidad en un rango de temperatura más amplio que muchos cauchos orgánicos, pero el límite de uso aún debe determinarse mediante datos de pruebas específicas para cada grado.
Para un sello, junta, componente de cable o encapsulante electrónico para servicio en frío, solicite datos sobre la propiedad que controla la aplicación:
| Problema de la aplicación | Evidencia pertinente |
|---|---|
| Retracción tras exposición a bajas temperaturas | Datos de retracción de temperatura según la norma ISO 2921 |
| Recuperación del sellado bajo compresión | Datos de deformación permanente por compresión a baja temperatura según la norma ISO 815-2 |
| Flexibilidad a una temperatura determinada | Pruebas de fragilidad, módulo o flexión específicas para cada aplicación. |
| Ciclos repetidos de calor/frío | Prueba de ciclos térmicos en la geometría terminada |
| Protección eléctrica | Datos dieléctricos antes y después del envejecimiento ambiental |
No apruebe un material para servicio en frío solo porque su curado de fabricación se describa como de "baja temperatura".“
¿Cuándo debería elegir la goma de silicona LTV?
La goma de silicona LTV es más relevante cuando El patrón maestro no tolera un ciclo de vulcanización de moldes convencional. pero aún se prefiere un molde de silicona sólida prensada.
Los casos típicos incluyen:
- Moldes para joyería hechos de cera o resina termosensible.
- Diseños detallados con socavados o filigrana fina.
- Procesos de fabricación de moldes donde el cambio dimensional debe controlarse rigurosamente.
- Talleres que necesitan un molde calentado y curado a presión en lugar de un sistema de RTV vertible.
Un informe de calidad comercial 0,3% contracción, Sin embargo, la contracción depende de la formulación y el proceso. Esta cifra no debe copiarse en un dibujo ni en una especificación de compra sin confirmar el grado exacto, el espesor del molde, el ciclo y el método de medición.
Para piezas de automoción, electrónica, contacto con alimentos o médicas, el “LTV” por sí solo no es un criterio de aprobación útil. Esos proyectos normalmente comienzan seleccionando el proceso de fabricación de silicona—Encapsulado RTV, moldeo por inyección LSR, moldeo por compresión HCR o extrusión— y luego confirmar los datos mecánicos, térmicos, eléctricos y de cumplimiento.
LTV vs. RTV: ¿Cuál se adapta mejor a la fabricación de moldes?
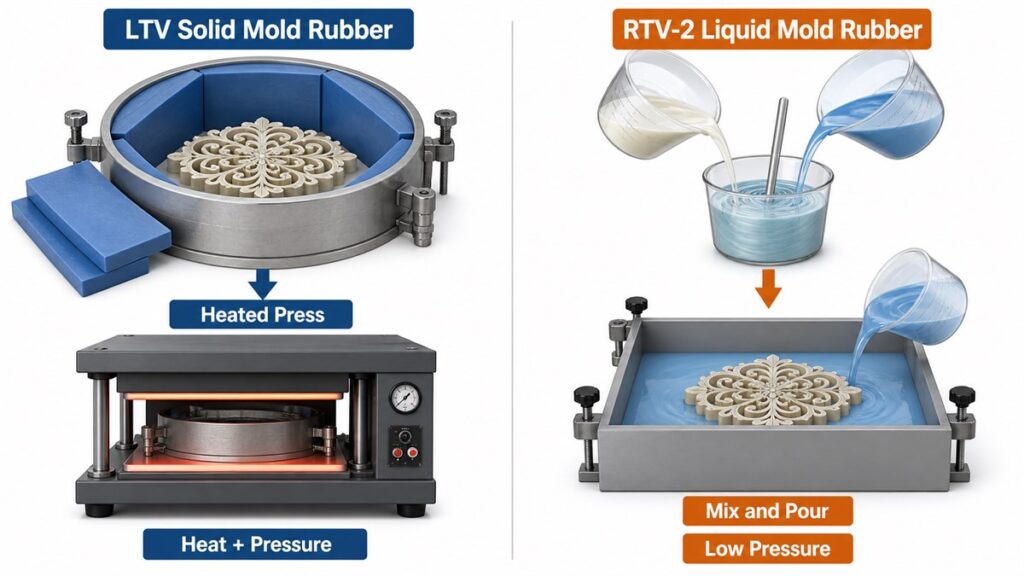
Elija en función del patrón, la geometría del molde, el método de producción y el ciclo requerido, no en función de qué acrónimo suene más avanzado.
| Factor de decisión | Caucho sólido moldeado LTV | Caucho líquido para moldeo RTV-2 |
|---|---|---|
| Manipulación de materiales | Láminas o compuesto amasable empaquetados en un marco de molde | Dos componentes medidos, mezclados y vertidos |
| Equipo | Prensa calefactada y marco del molde | Herramientas de mezcla; puede ser necesario realizar un desgasificado al vacío. |
| Calor en el maestro | Elevados, pero inferiores a los ciclos de vulcanización en caliente convencionales para algunos grados. | A menudo se realiza un curado a temperatura ambiente; se puede utilizar calor para acelerar el proceso en los grados adecuados. |
| Presión sobre el maestro | La presión de la prensa es parte del proceso. | Normalmente, la presión es baja durante el moldeo. |
| socavados complejos | Depende de la dureza, la resistencia al desgarro y el método de corte del molde. | A menudo resulta adecuado cuando se necesita un molde flexible vertido. |
| Riesgo de control principal | Temperatura a través de todo el espesor del molde | proporción de mezcla, atrapamiento de aire, inhibición del curado y sensibilidad a la humedad |
Si el molde maestro se daña por el calor o la presión de la prensa, un sistema RTV-2 podría ser la opción más segura. Si el taller ya utiliza moldes de caucho vulcanizado y necesita una menor exposición térmica con un ciclo de prensado corto y controlado, un grado LTV podría ser más adecuado.
¿Qué debo confirmar antes de realizar el pedido?
No especifique únicamente "silicona LTV". Envíe al proveedor un informe sobre el proceso y el rendimiento.
- Material maestro exacto y su temperatura máxima segura.
- Dimensiones máximas y sección más gruesa del molde
- Temperatura, presión y tamaño de platina disponibles
- Dureza Shore y resistencia al desgarro requeridas
- Contracción máxima admisible del molde
- Número de ciclos de fundición previstos
- Material de fundición y temperatura máxima de contacto
- Restricciones sobre agentes liberadores y contaminación
- Documentación requerida para el contacto con alimentos, uso médico, instalaciones eléctricas u otras normativas de cumplimiento.
El proveedor deberá devolver una ficha técnica específica para cada grado, el ciclo de curado recomendado, las condiciones de almacenamiento, la vida útil y el método de ensayo para cada propiedad cotizada.
Preguntas frecuentes
¿Es el LTV lo mismo que el caucho de silicona RTV?
No. El RTV está formulado para curar a temperatura ambiente o cerca de ella. El LTV normalmente describe un proceso de vulcanización a baja temperatura, pero los proveedores no utilizan el término de forma uniforme.
¿Es la silicona LTV adecuada para sellos a temperaturas bajo cero?
Solo si el grado seleccionado cuenta con datos de pruebas a bajas temperaturas que lo respalden. La etiqueta de curado no determina el rendimiento en servicio en frío.
¿La vulcanización a baja temperatura reduce la contracción?
Puede reducir la exposición térmica y algunos compuestos de moldeo LTV comerciales publican valores de contracción bajos. La contracción real aún depende de la formulación, geometría del molde, presión, temperatura y tiempo de curado.
El siguiente paso correcto no es preguntarse si la silicona LTV es "mejor". Es necesario confirmar el material base, la temperatura máxima segura de procesamiento, el espesor del molde, los ciclos de fundición previstos y el cambio dimensional requerido. Sin esta información, el acrónimo es demasiado general para fundamentar una decisión sobre el material.