Los equipos compran silicona de grado óptico con la misma facilidad con la que compran un índice de claridad en una ficha técnica. Transmitancia superior a 91%, transparencia total, listo. El primer lote moldeado luce perfecto bajo la luz de la mesa de trabajo.
Entonces aparece la neblina. Un lote sale de la prensa con una ligera opacidad en una cavidad. Un encapsulante para LED que era completamente transparente en la inspección inicial presenta un ligero tono amarillento después de 2000 horas a la temperatura de unión. No se modificó nada en el certificado del material. La transparencia nunca fue una propiedad fija de la resina, sino el resultado del proceso de curado, limpieza y envejecimiento de la pieza.
La silicona de grado óptico ofrece una transmitancia de luz superior a 91% y un índice de refracción ajustable de 1,40 a 1,55. Su principal ventaja es la estabilidad fototérmica: resiste el amarilleamiento que degrada el epoxi y el policarbonato bajo el calor y la luz azul/UV. Sin embargo, esta transparencia es resultado del proceso. La contaminación, el curado completo, el acabado del molde y la presencia de aire atrapado determinan si se alcanza el valor especificado en la ficha técnica, y el envejecimiento térmico determina si se conserva. Aquí es donde se gana y se pierde la claridad en el terreno de juego.
Resumen ejecutivo
- La claridad es el resultado de un proceso, no una calificación que se pueda comprar. El mismo LSR óptico produce piezas transparentes o turbias dependiendo del envenenamiento por curado, la desgasificación y el acabado de la herramienta: la resina establece el límite, el proceso determina el resultado.
- La verdadera ventaja óptica de la silicona reside en el tiempo, no en la máxima nitidez. La transmitancia inicial es similar en todos los encapsulantes; la divergencia aparece después de miles de horas de calor y luz azul, donde la silicona se mantiene y el epoxi/PC se vuelve amarillo.
- El índice de refracción es una herramienta de diseño, no solo una especificación. El contenido de fenilo modifica el índice de refracción (IR) de aproximadamente 1,41 a más de 1,55; al combinarlo con el chip LED y el fósforo, se recupera la eficiencia de extracción de luz que de otro modo se perdería.
Para conocer el contexto más amplio de las propiedades de los materiales que subyacen a estas compensaciones ópticas, consulte la Guía completa sobre las propiedades de la silicona..
Lo que realmente te ofrece la etiqueta "de calidad óptica".
El grado óptico es un conjunto de propiedades, cada una medida de manera diferente y cada una se pierde de manera diferente en la producción. Se encuentra dentro de un ámbito más amplio. Propiedades físicas de la silicona En general, las piezas ópticas castigan los pequeños errores de proceso de forma más visible que la mayoría de los componentes moldeados.
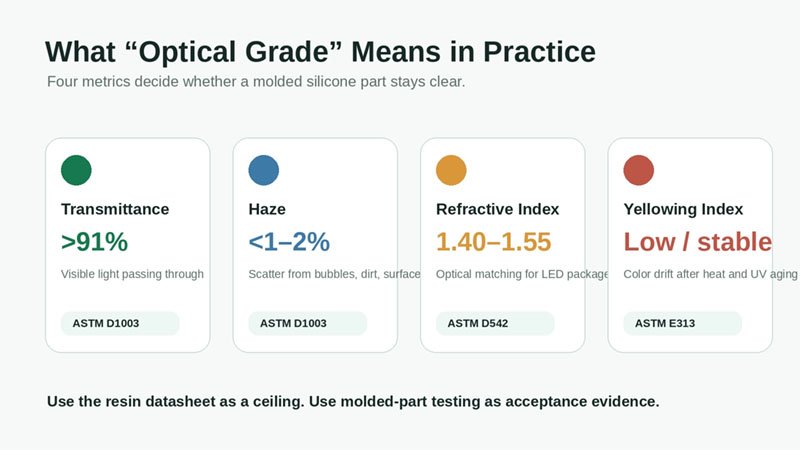
| Propiedad | Gama de grado óptico | Método de prueba | Por qué es importante |
|---|---|---|---|
| Transmitancia luminosa | >91% (banda visible) | ASTM D1003 | Luz total a través de la pieza |
| Bruma | <1–2% | ASTM D1003 | Dispersa; la contaminación de la propiedad mata primero. |
| Índice de refracción | 1,40–1,55 | ASTM D542 | Extracción de luz / Ajuste del índice de refracción |
| Índice de amarilleamiento | Bajo y estable con el paso del tiempo. | ASTM E313 / D1925 | Cambio de color con el tiempo debido al calor y la radiación UV. |
La transmitancia y el índice de refracción dependen de la química: las dimetilsiliconas se sitúan cerca del extremo de bajo índice de refracción, y los grupos fenilo aumentan ambos índices y, en formulaciones ópticas, mantienen la claridad a altas temperaturas. Por otro lado, la turbidez y el índice de amarilleamiento dependen en gran medida del proceso de fabricación y la vida útil.
El índice de refracción es una palanca de formulación
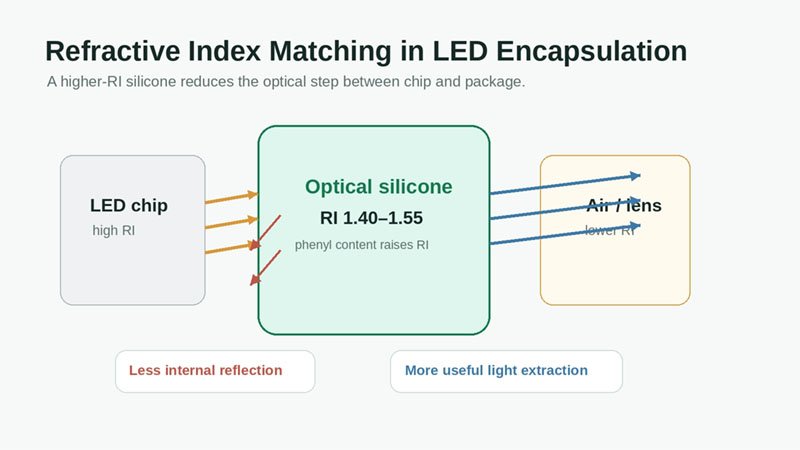
El índice de refracción es la propiedad óptica que los compradores suelen considerar fija, cuando en realidad es una herramienta. El índice de refracción estándar del dimetilsilicona ronda el 1,41. Al añadir fenilo, aumenta a 1,50, 1,54 e incluso más.
Ese rango existe por una razón. En el encapsulado de LED, la luz que sale de un chip semiconductor de alto índice de refracción pierde eficiencia en cada interfaz donde el índice cae bruscamente; los estudios de modelado óptico también tratan Índice de refracción del encapsulante como variable directa de extracción de luz.. Un fenil silicona de mayor índice de refracción reduce ese desajuste y extrae más luz del envase. La contrapartida es el coste y la complejidad de la formulación, y los grados de alto fenil se comportan de manera diferente en el curado y el envejecimiento, por lo que el índice de refracción no es un ajuste libre. Para el aspecto de la formulación de esa compensación, vea cómo los aditivos y el procesamiento pueden modificar las propiedades de la silicona. Pero especificar "silicona transparente" sin un índice de refracción objetivo significa desaprovechar el rendimiento de extracción de luz por el que se estaba pagando en la aplicación.
Dónde se gana o se pierde la claridad: el proceso
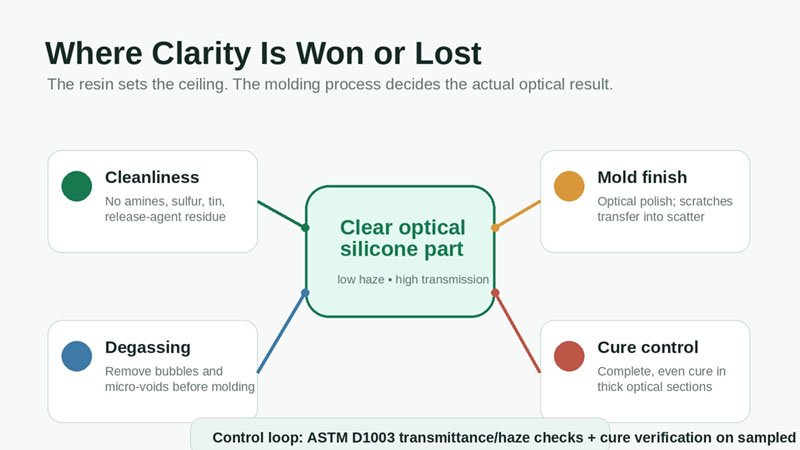
Esta es la parte que no se puede cubrir en las hojas de datos, porque ocurre en el molde. La silicona óptica es inusualmente sensible, y la mayoría de los defectos de claridad se deben a cuatro puntos del proceso.
Envenenamiento por platino
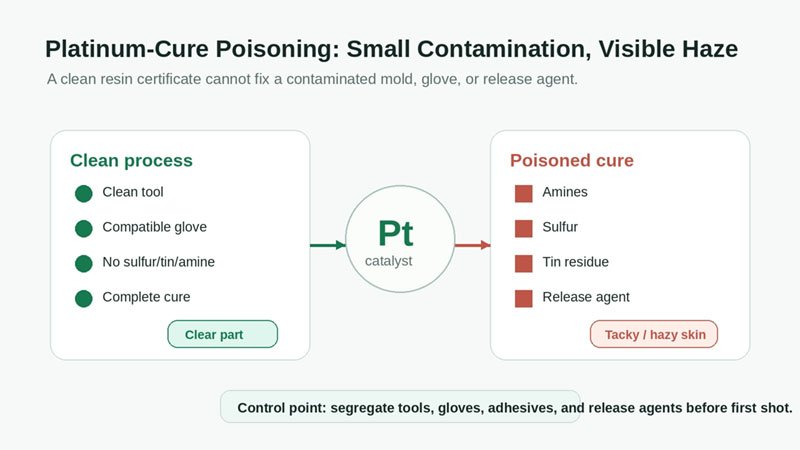
La silicona óptica se cura con platino; es imprescindible, ya que los sistemas de peróxido generan subproductos y color. Los catalizadores de platino se envenenan con aminas, azufre, estaño (incluidos los residuos de silicona de curado por condensación) y ciertos plásticos y adhesivos. Un curado contaminado deja una superficie pegajosa y opaca, o una capa superficial sin curar. Este es el defecto óptico más común y suele deberse a la contaminación previa (un guante, un agente desmoldante, una aplicación anterior con la misma herramienta), no a la resina. Además, es el más difícil de diagnosticar a posteriori, ya que el certificado del material recibido indica que está libre de contaminantes.
Atrapamiento de aire y desgasificación
Las burbujas y los microvacíos dispersan la luz y se perciben directamente como neblina o defectos visibles. El moldeo óptico requiere la desgasificación al vacío del material y, a menudo, un molde asistido por vacío; el perfil de inyección y la ventilación determinan si el aire atrapado se manifiesta en una sección gruesa de la lente.
Acabado de la superficie del molde
La nitidez de una pieza óptica depende exclusivamente de la calidad de la cavidad que la formó. La herramienta requiere un acabado pulido de calidad óptica (nivel A de SPI o superior), y cualquier arañazo, marca de mecanizado o desgaste se transfiere directamente a la superficie de la pieza en forma de dispersión. El mantenimiento de la herramienta es una especificación óptica, no solo estética.
Completitud de la curación e historial térmico
Un curado insuficiente deja neblina residual y pegajosidad superficial; un curado excesivo o un calentamiento desigual en secciones gruesas pueden generar tensiones y cambios de color. Las secciones ópticas gruesas se curan de forma no lineal: el exterior se vulcaniza antes que el núcleo, y el punto de detección es una comprobación de transmitancia/neblina en una sección, no una simple mirada a la superficie. Si la terminología no está clara, esta guía lo explica. Curado frente a vulcanización en silicona.
El bucle de control práctico es en línea: transmitancia y neblina (ASTM D1003) en muestras de piezas bajo iluminación controlada, además de una prueba de curado. La variación en la claridad en una cavidad es una señal temprana de contaminación o desgaste de la herramienta, no un problema del material.
Amarillamiento y envejecimiento térmico con el paso del tiempo
Aquí es donde la silicona se gana su lugar, y es una propiedad que depende del tiempo, por lo que una comparación con el día cero la oculta.
La cadena principal Si–O no absorbe en el visible o el ultravioleta cercano de la misma manera que lo hacen los grupos aromáticos y carbonilo en el epoxi y el policarbonato. Esa estabilidad proviene de la misma química cubierta en el Propiedades químicas de la silicona. Bajo un LED azul de alta potencia (alta temperatura de unión más alto flujo de longitud de onda corta), los encapsulados de epoxi se amarillean en cientos o miles de horas, y las ópticas de policarbonato se empañan y amarillean bajo radiación UV sostenida. La silicona óptica mantiene su transmitancia mucho más tiempo bajo la misma carga; un estudio de acceso abierto sobre Silicona óptica expuesta a entornos hostiles Se observó una gran estabilidad bajo exposición a la luz ultravioleta y azul, mientras que las condiciones de calor y sal provocaron una degradación más severa. A esto se suma el comportamiento general del polímero frente a la radiación ultravioleta y la intemperie.
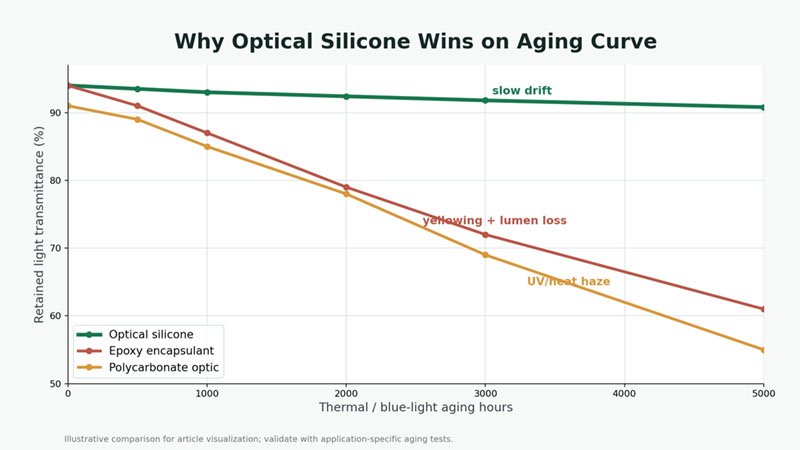
El límite que vale la pena mencionar: la silicona no es inmune. A temperaturas extremas de unión, y dependiendo del contenido de fenilo y los aditivos, la transmitancia disminuye lentamente, y la curva es lo que importa: dos encapsulantes que presentan lecturas idénticas a la hora cero pueden divergir en varios puntos porcentuales de transmitancia y un índice de amarilleamiento visible a las 3000 horas. Los estudios de temperatura en encapsulantes de silicona ópticamente transparentes muestran que La exposición térmica aún puede degradar la transmisión óptica., Por lo tanto, especificar la transmitancia retenida después de un protocolo de envejecimiento térmico definido, y no la transmitancia inicial, es la única forma honesta de comparar. El aspecto térmico de esto está directamente relacionado con el comportamiento térmico del grado.
Límites de aplicación
Dónde resulta rentable la combinación de óptica y estabilidad:
- Encapsulado y lentes para LED de alta potencia — Coincidencia del índice de refracción más resistencia al amarilleamiento a la temperatura de la unión
- Óptica de iluminación automotriz — Exposición sostenida a rayos UV y calor con un requisito de retención de claridad durante la vida útil del vehículo.
- Guías de luz médicas y óptica de endoscopios — claridad, biocompatibilidad y esterilización repetida
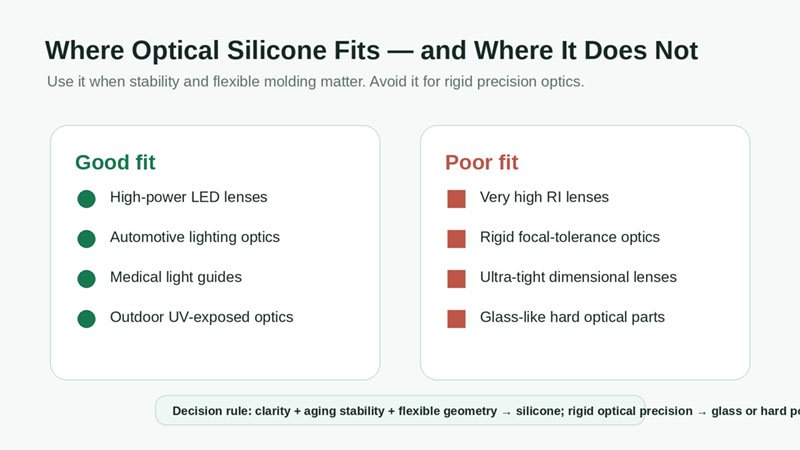
Donde la silicona es la elección equivocada: aplicaciones que necesitan un índice de refracción muy alto más allá del rango del fenilo, o una lente rígida, dimensionalmente precisa con una tolerancia focal ajustada. La silicona es un elastómero: se flexiona, y eso la descalifica para la óptica rígida de precisión independientemente de la claridad; Propiedades mecánicas de la silicona Explique esa disyuntiva con más detalle. En esos casos, el vidrio o un polímero duro es el material base, a veces con una óptica secundaria de silicona.
Por qué los equipos subestiman esto
El problema persiste. La claridad se trata como un valor numérico en la ficha técnica de la resina, por lo que las variables del proceso que realmente la producen —contaminación durante el curado, desgasificación, acabado de la herramienta— nunca se incluyen en las especificaciones de la pieza ni en las conversaciones con el proveedor. Cuando aparece un lote turbio o pegajoso, la reacción instintiva es culpar al material, cuando la causa casi siempre es la contaminación o el utillaje.
El segundo error consiste en evaluar un encapsulante basándose en su transmitancia inicial. La principal razón para pagar por silicona óptica en lugar de epoxi es su curva de envejecimiento, y esa ventaja resulta imperceptible al comparar piezas nuevas. Los equipos que no especifican un criterio de aceptación para el envejecimiento térmico o por radiación UV están comprando la durabilidad de la silicona sin comprobarla realmente.
El tercer error consiste en ignorar el índice de refracción y preguntarse por qué la salida de luz fue inferior a la del modelo óptico. Ninguno de estos errores se debe a deficiencias en la competencia; son la diferencia entre leer las especificaciones de una resina y controlar una óptica moldeada.
Lo que necesito antes de confirmar una calificación
Antes de comprometerme con el grado óptico, el sistema de curado y el proceso de moldeo, envíe:
- Transmitancia del objetivo y la banda de longitud de onda que importa
- Objetivo del índice de refracción, o el sistema chip/fósforo para que coincida.
- Temperatura de funcionamiento y temperatura máxima/de unión, además de las horas de servicio previstas.
- Exposición a los rayos UV y cualquier criterio de aceptación de envejecimiento/retención
- Geometría de la pieza, sección óptica más gruesa y requisitos de superficie/tolerancia
- Cualquier material secundario, adhesivo o agente desmoldante en contacto: el riesgo de intoxicación por curado de platino debe eliminarse antes de la primera inyección.
Con esos datos, puedo indicarle si un grado óptico de dimetilo o fenilo es el adecuado, qué limpieza y herramientas requiere la pieza y qué protocolo de envejecimiento debería determinar su aceptación. Sin la temperatura, las horas de servicio y los materiales de contacto, un valor de transmitancia inicial describe una muestra nueva, no la óptica que se utilizará.