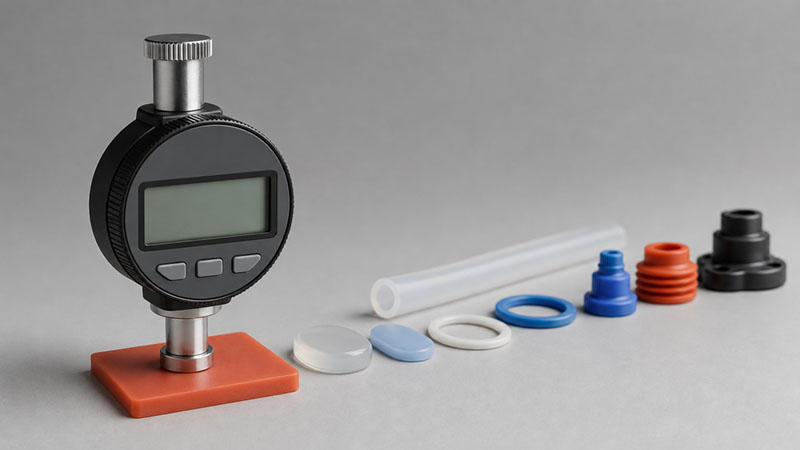
En el laboratorio, la dureza Shore del silicio parece un simple número que se introduce en una hoja de especificaciones. En la producción, es uno de los primeros factores que determina el utillaje, el desmoldeo y, aproximadamente, la mitad del comportamiento de la pieza una vez enviada.
La mayoría de los planos que recibimos indican "silicona blanda" o "Shore 50". Ninguna de las dos es una especificación. "Blanda" es una sensación. "50" sin escala (¿A? ¿00? ¿D?) y sin tolerancia es una suposición que nos vemos obligados a interpretar en su nombre. Elija el durómetro según cómo deba sellar, flexionarse o desgastarse la pieza, no según cómo deba sentirse en la mano, y siempre confirme la escala (casi siempre Shore A) más una tolerancia (normalmente ±5 Shore A por Ensayo de dureza ASTM D2240). Si se especifica mal, no se pierde una muestra, sino el molde, ya que un compuesto formulado para una tasa de contracción determinada rara vez se adapta bien a una más blanda o más dura.
Resumen ejecutivo
- La dureza es un parámetro que indica una compensación, no un grado de calidad. Ir más duro compra estructura y resistencia a la abrasión y cuesta resistencia al desgarro, elongación y sellado en superficies irregulares.
- La mayoría de las piezas de silicona tienen una dureza comprendida entre Shore A 20 y 70. Por debajo de eso, te encuentras en la escala Shore 00 (geles, amortiguación); Shore D es poco común para la silicona en estado gomoso y generalmente indica una elección de material incorrecta.
- El error más costoso es cambiar la dureza después del mecanizado. Los distintos compuestos se contraen de forma diferente, por lo que un cambio tardío de dureza a menudo implica volver a cortar el acero, no cambiar el material.
Escalas de dureza Shore de silicona: 00, A y D
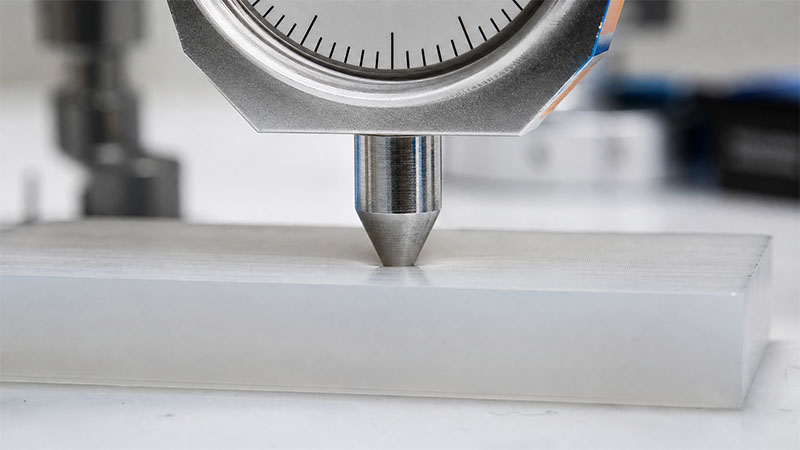
La lectura de un durómetro no tiene sentido sin su escala. En el caso de la silicona, son importantes tres escalas, y se superponen a propósito.
Shore A es el rango de trabajo para casi todos los cauchos de silicona moldeados. Un durómetro (por ASTM D2240, o ISO 7619 / ISO 48 El sistema IRHD presiona un indentador estandarizado sobre una muestra plana de 6 mm y reporta una resistencia de 0 a 100. Shore 00 abarca todo lo que es demasiado blando para la escala A: geles, espumas, acolchado suave como la yema de los dedos. Shore D solo cobra relevancia por encima del límite superior de la escala A, en el territorio de los plásticos rígidos; si su pieza de silicona necesita Shore D, generalmente ha elegido el polímero incorrecto.
| Escala | Rango típico | Qué abarca | Donde pertenece |
|---|---|---|---|
| Costa 00 | 00-20 a 00-50 | Geles, espumas, amortiguación muy suave. | Almohadillas antivibración, prendas suaves, amortiguación de gel |
| Orilla A | De 10A a 80A | El rango de funcionamiento para casi todas las gomas de silicona moldeadas | Sellos, juntas, tubos, teclados, productos para bebés y de cocina. |
| Costa D | Por encima de 90 Shore A | Cauchos duros y plásticos rígidos | Rara vez es correcto para la silicona; generalmente se trata de un error de material. |
Otro aspecto que la mayoría de las especificaciones pasan por alto es cómo se toma la medición. Un durómetro se desvía hacia abajo durante los primeros segundos a medida que el material se relaja, por lo que una lectura instantánea y una lectura con 15 segundos de retraso en la misma pieza pueden diferir en varios puntos. Indique cuál desea, utilice muestras de al menos 6 mm de espesor (las piezas delgadas dan lecturas falsamente duras debido a la resistencia del yunque) y nunca apile láminas delgadas para simular un espesor real, ya que los espacios de aire distorsionan el resultado.
¿Qué cambia cuando aumenta la dureza?
La dureza no se modifica por sí sola. Si la aumentas, otras propiedades se modifican con ella, generalmente en contra. Este es el aspecto que los compradores subestiman: consideran la dureza como una opción libre en lugar de como el punto de partida de una serie de concesiones.
| Propiedad | Dirección a medida que aumenta la dureza | Consecuencia de la producción |
|---|---|---|
| Alargamiento en el punto de ruptura | Caídas (a menudo de 600%+ a 30A a menos de 300% a 70A) | Menor elasticidad para piezas de ajuste a presión, de embutición profunda o de fuelle. |
| Resistencia al desgarro | Generalmente cae más allá del rango medio. | Las paredes delgadas y las esquinas afiladas se rompen durante el desmoldeo. |
| Sellado en superficies rugosas o irregulares. | Peor | Requiere una mayor fuerza de sujeción o una superficie de acoplamiento más plana. |
| Resistencia a la abrasión y rigidez | Mejor | Mantiene su forma bajo carga y desgaste. |
| Desmoldeo de piezas delgadas o blandas | Más fácil cuando es más difícil | Las piezas muy blandas (<20A) se pegan y se deforman al ser expulsadas. |
Lectura práctica: no hay un extremo “mejor” en la escala. Un 70A empaquetadora Sobrevive a la extrusión bajo carga de pernos, pero no se adapta a una brida deformada. Una membrana 30A sella una superficie rugosa con poca presión, pero se rompe si se diseña una esquina interna afilada. Usted elige qué modo de fallo prefiere aceptar.
Dureza Shore de silicona recomendada según la aplicación.
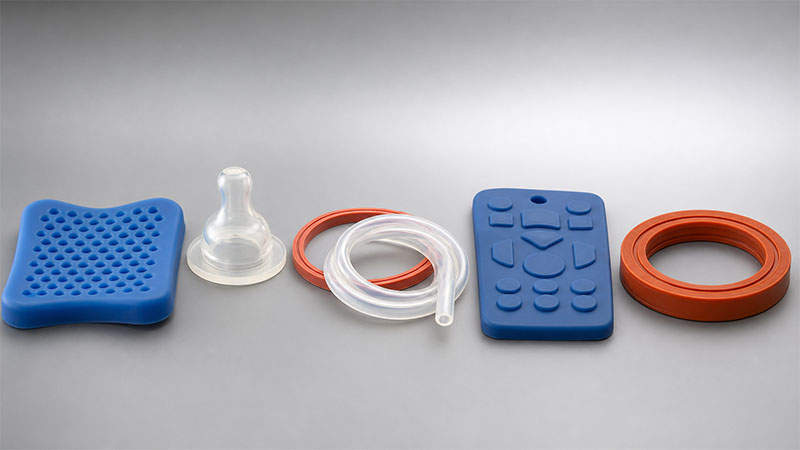
Utilice estos valores como punto de partida y luego ajústelos según la holgura de sellado, la temperatura y la vida útil. Reflejan el uso real que les damos, no un rango teórico.
| Solicitud | Costa A sugerida | Por qué |
|---|---|---|
| Almohadillas antivibración, amortiguación suave. | Costa 00 a 10A | La absorción de energía importa más que la estructura. |
| Tetinas para bebés, mordedores, membranas de contacto con la piel | De 20A a 30A | Sensación suave en la boca y flexibilidad segura; combinar con curado de platino y FDA 21 CFR 177.2600 o LFGB. |
| Juntas generales, utensilios de cocina, empuñaduras suaves al tacto, tubería | De 40A a 50A | Flexión y recuperación equilibradas; la característica predeterminada para la mayoría de las piezas. |
| Teclados, manijas, sellos estructurales | De 60A a 70A | Retención táctil y de forma bajo carga |
| Sellos estáticos de alta presión, superficies de desgaste | De 70A a 80A | Resiste la extrusión y la abrasión. |
Cuando una pieza se encuentra entre dos filas —por ejemplo, un tubo que debe permanecer sin dobleces pero a la vez ser suave— no se debe promediar. Es fundamental determinar qué requisito es innegociable y especificarlo en función de ese, para luego validar el requisito secundario con muestras. Promediar dos criterios da como resultado un durómetro que no cumple con ninguno.
Errores comunes en la selección de dureza
Un durómetro erróneo rara vez se debe a errores matemáticos. Se debe a algunos fallos de juicio previsibles.
Considerar el durómetro como un indicador de comodidad. La suavidad al tacto y la funcionalidad adecuada son cuestiones distintas. Un agarre suave que debe resistir la torsión necesita una dureza mayor de la que aparenta.
Especificar un número sin tolerancia. Las lecturas según la norma ASTM D2240 presentan una dispersión real. Sin una tolerancia especificada, se asume que la tolerancia es de ±5 Shore A; si su aparato falla a ±5, el problema reside en el margen de diseño, no en la fábrica.
Suponer que la dureza es el único factor que define el sellado. El sellado se establece mediante Conjunto de compresión (ASTM D395), llenado de la junta y acabado superficial tanto como durómetro. Una dureza correctamente elegida en una ranura mal diseñada aún presenta fugas.
Utilizar la escala Shore D para referirse a algo "duradero".“ Por lo general, la durabilidad se refiere a la resistencia a la abrasión o a la deformación permanente por compresión, ambas ajustables dentro del rango Shore A. Si se utiliza la dureza Shore D, normalmente la pieza no debe ser de silicona.
Cómo afecta la dureza a las herramientas y la producción
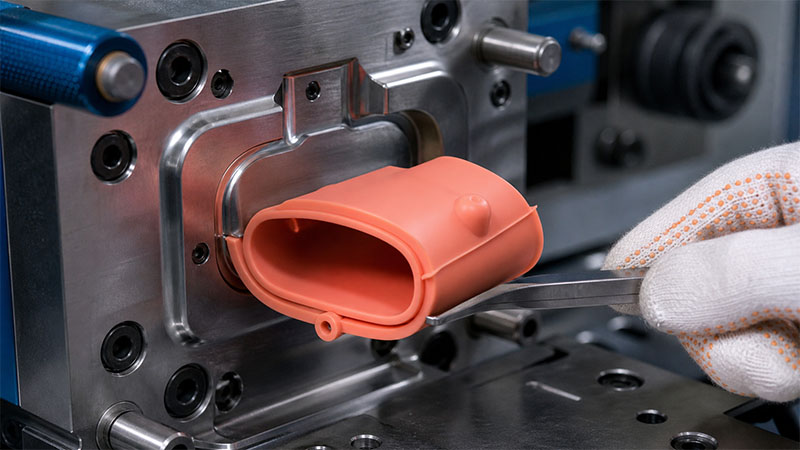
La dureza se determina mediante la composición del compuesto (polímero base, carga de relleno y sistema de curado) antes de cortar el acero. Aumentar la sílice u otro relleno incrementa la dureza y, hasta cierto punto, también puede aumentar la resistencia al desgarro; si se aumenta demasiado el relleno, la resistencia al desgarro y la elongación se ven afectadas negativamente. Por eso, pedir simplemente que sea más duro no es una petición gratuita.
Dos realidades de producción determinan el costo. Primero, la contracción: un compuesto 60A y un compuesto 40A no se contraen de forma idéntica, por lo que un molde cortado para uno mantendrá la tolerancia en el otro solo por casualidad. Cambiar la dureza después del mecanizado implica que a menudo hay que volver a cortar las cavidades. Segundo, el postcurado: la dureza puede aumentar unos pocos puntos después de un Postcurado a 200 °C Eso elimina los compuestos volátiles, por lo que el número que valide debe ser el número posterior al curado, no el verde.
Lo que necesito para confirmar tu durómetro
Una llamada de dureza es tan buena como las entradas que la respaldan. Para fijar un número necesito: la función y, para los sellos, la holgura de compresión o el porcentaje de compresión objetivo; el rango de temperatura de funcionamiento; cualquier objetivo reglamentario (FDA 21 CFR 177.2600, LFGB o USP Clase VI / ISO 10993Una tolerancia de dureza aceptable; el acabado superficial de la pieza de acoplamiento; y la vida útil prevista. Proporcióneme esos datos y me comprometeré con un durómetro y una tolerancia. Si solo proporciona un número sin ninguno de ellos, el riesgo no desaparece, sino que se traslada a un coste adicional por la reestructuración del equipo una vez que la primera producción falle.