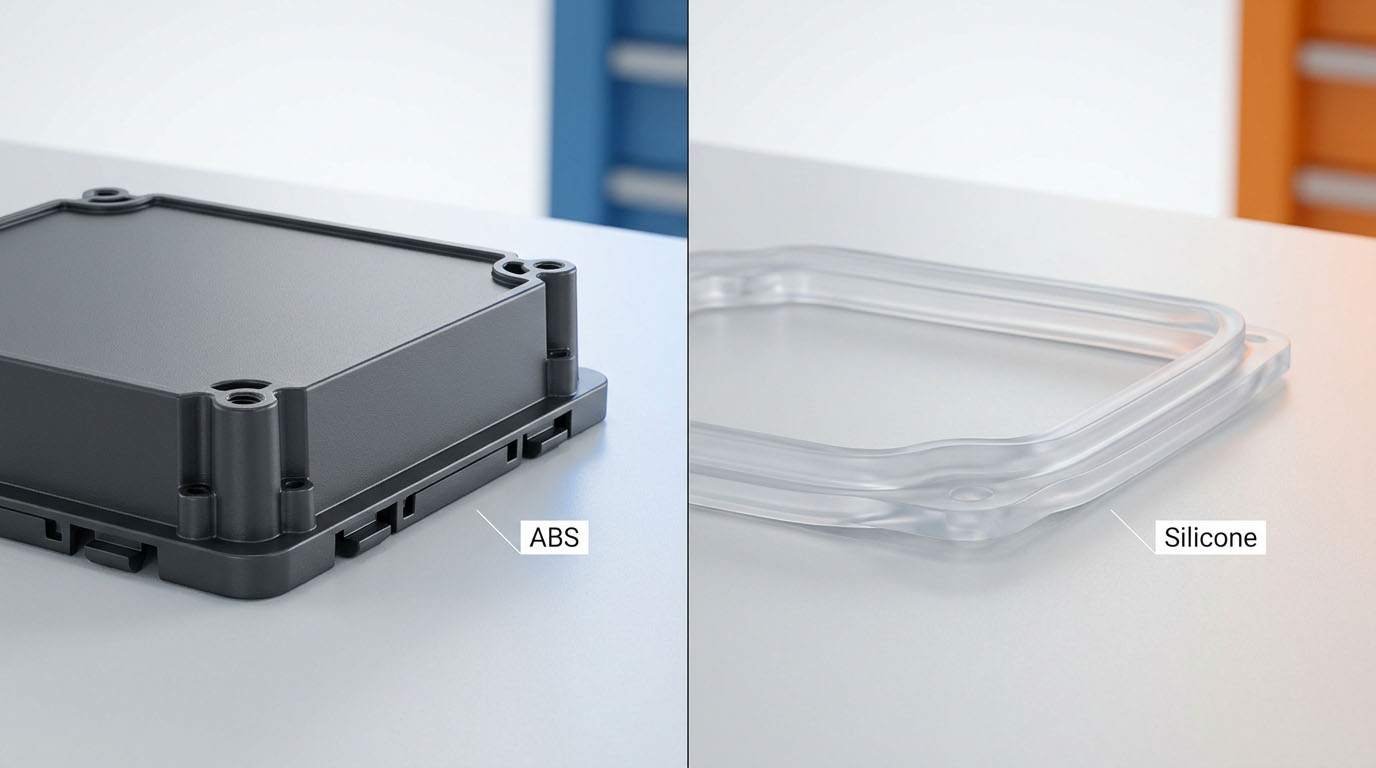
La elección entre silicona y ABS se suele plantear como una cuestión de calidad. Pero no lo es. Un material es una resina termoplástica rígida para carcasas. El otro es un elastómero reticulado. Si la pieza debe sujetar un tornillo, encajar a presión o mantener su forma cuadrada, el ABS es una opción a considerar. Si debe sellar, ser flexible o resistir el calor y los rayos UV, la silicona es la indicada.
Utilice ABS para piezas rígidas sometidas a cargas de impacto que se mantengan por debajo del rango de deflexión térmica de la resina. Utilice silicona cuando la pieza deba conservar su elasticidad ante el calor, la compresión o el envejecimiento a la intemperie. No considere el sobremoldeo de LSR sobre ABS estándar como un híbrido por defecto, ya que la temperatura del molde suele ser superior a la que soporta el ABS.
Resumen ejecutivo
- El ABS es el punto de partida para carcasas, biseles y clips rígidos que necesitan resistencia al impacto y rigidez dimensional a temperatura ambiente.
- La silicona es el punto de partida para juntas, membranas de teclados, piezas flexibles para bebés o para contacto oral, y cualquier geometría que deba recuperarse después de una deformación o un calentamiento repetidos.
- El ABS estándar no es un buen sustrato para sobremoldeo LSR. La temperatura típica de deflexión bajo carga (HDT) según la norma ASTM D648 se sitúa entre 88 y 100 °C a 1,8 MPa, mientras que las herramientas LSR suelen funcionar a temperaturas de entre 120 y 180 °C. Considere la posibilidad de utilizar una pieza de silicona ensamblada o cambiar el plástico.
¿Cuál es la verdadera diferencia entre la silicona y el ABS?
El ABS (acrilonitrilo butadieno estireno) es un termoplástico. Se funde, llena un molde enfriado y se solidifica formando una pieza rígida. Por eso se utiliza para fabricar carcasas, tapas y mecanismos de cierre a presión.
Caucho de silicona Es un elastómero termoestable. Tras el curado, no se vuelve a fundir. HCR Generalmente se fabrica mediante moldeo por compresión o por transferencia. El LSR se moldea por inyección. en una herramienta caliente. Ambas rutas de silicona crean piezas elásticas. Ninguna de las rutas crea una carcasa estructural.
Los equipos subestiman esto porque ambos materiales se pueden moldear. Las máquinas parecen similares en una visita a la fábrica, pero la física es diferente. El ABS soporta la carga al doblarse. La silicona almacena y libera energía. Un valor de resistencia a la tracción en una hoja de datos no indica la función de la pieza.
Para la familia de plásticos más amplia, utilice silicona versus plástico. Para piezas de desgaste que soportan carga, utilice nailon frente a silicona. Esta página permanece en ABS.
Silicona vs. ABS: una visión general
| Factor de decisión | abdominales | Silicona (HCR / LSR) | Veredicto práctico |
|---|---|---|---|
| Clase de material | Termoplástico rígido | elastómero reticulado | Empiece por la función requerida, no por el nombre de la resina. |
| Carga y rigidez | Alto; carcasas, broches, biseles | Bajo; diseñado para deformarse y recuperarse | ABS para estructura |
| Calor bajo carga | ASTM D648 HDT típicamente ~88–100°C a 1,8 MPa | Muchos grados conservan su elasticidad desde aproximadamente -50 °C hasta 200-250 °C. | Silicona una vez que el calor y la flexibilidad coinciden |
| Envejecimiento por rayos UV/exterior | Amarillea y se vuelve quebradiza a menos que se estabilice o se pinte. | Generalmente estable frente a los rayos UV y el ozono. | No envíe ABS sin estabilizar al exterior. |
| Alimentos / oral / vapor | Posible únicamente dentro de una autorización de contacto con alimentos definida. | Se utiliza para piezas flexibles en contacto con alimentos y piezas para bebés cuando el compuesto está calificado. | No cambie una boquilla o superficie de horneado por ABS. |
| sobremoldeo LSR | Los grados estándar se deforman en una herramienta de silicona caliente. | Requiere un sustrato con mayor temperatura de deflexión bajo carga (HDT) (PC, PA, PBT, metal). | Ensambla la silicona sobre el ABS o cambia el plástico. |
| Ruta de desguace | Es posible reciclar termoplásticos bajo control. | La silicona curada no se puede volver a fundir. | El ABS tiene una ruta de desecho más sencilla. |
La tabla es una referencia visual, no una especificación técnica. El ABS ignífugo, el PC/ABS y el ABS estabilizado contra los rayos UV son resinas diferentes. Un sello LSR de 30 Shore A y un parachoques HCR de 70 Shore A son igualmente diferentes.
¿Qué material soporta mejor el calor?
Silicona, cuando la pieza debe permanecer elástica después de que se enfríe.
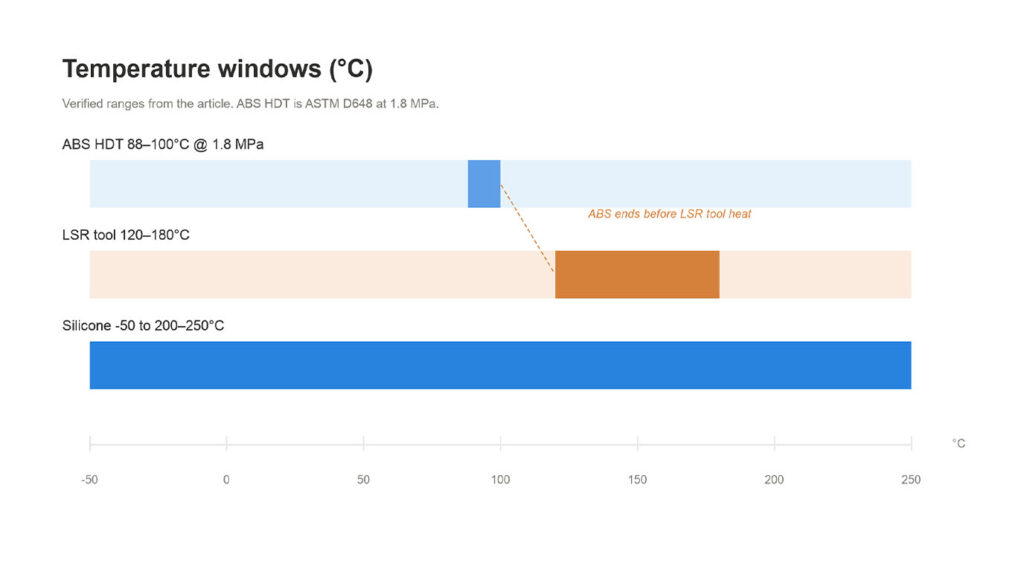
Los grados de silicona de uso general suelen permanecer flexibles desde aproximadamente −50 °C hasta 200–250 °C, dependiendo del grado. Confirme el límite en la ficha técnica del compuesto. El ABS no funciona en esa curva. Bajo ASTM D648, El ABS sin relleno suele deformarse entre 88 y 100 °C a 1,8 MPa (264 psi), y ligeramente más a 0,45 MPa. La HDT es un valor comparativo a corto plazo. No es una clasificación para uso continuo ni autoriza a colocar la pieza junto a un calentador.
El fallo que observamos se produce más adelante, no el primer día. Una tapa sigue cerrando tras una sola prueba de calor. Tras el ciclo de funcionamiento, la zona de sellado se ha desplazado o la tapa ya no encaja en la ranura. Los equipos leen “ABS resistente al calor” en un folleto y omiten la condición de carga. Si la temperatura de servicio se aproxima a los 80 °C con carga, deje de considerar el ABS como el material rígido por defecto.
¿Cuándo debería elegir ABS?
Elija ABS cuando la rigidez sea el factor clave.
Encaja:
- Carcasas portátiles y tapas de baterías
- Biseles y carcasas cosméticas que necesitan una superficie dura y lista para pintar.
- Clips y broches que deben hacer clic, no flexionarse.
- Piezas de interior con impactos y sin contacto con alimentos, piel ni vapor.
El ABS es más fácil de imprimir, chapar y mantener brillante que la silicona. Esto es importante para la carcasa de un dispositivo electrónico de consumo, pero no para una junta.
La radiación UV es el problema silencioso del ABS. El ABS sin estabilizar amarillea y se vuelve quebradizo al aire libre. Las carcasas cosméticas se decoloran con el paso de los meses de sol. Si la pieza se va a utilizar en exteriores, el ABS necesita protección UV, un sistema de pintura o una resina diferente. No pague por una pieza flexible de silicona para solucionar un problema de exposición a los rayos UV en la carcasa, ni exponga el ABS sin tratar a ese entorno.
¿Cuándo debería elegir la silicona?
Elija silicona cuando la pieza tenga que moverse y volver a su posición original.
Encaja:
- Juntas, válvulas y sellos de compresión
- Redes y membranas de teclado
- Bordes de cocina para hornear y para contacto con calor
- Chupetes, tetinas y otras piezas flexibles de contacto oral fabricadas según una especificación de cumplimiento determinada.
- Cubiertas para exteriores expuestas a los rayos UV y al ozono.
La silicona no está en contacto con alimentos por nombre de polímero. Para contacto repetido con alimentos en EE. UU., la clasificación del caucho es FDA 21 CFR 177.2600. Los proyectos de la UE o de Alemania añaden el marco aplicable para el contacto con alimentos y Recomendación XV del BfR En cuanto a las siliconas, algunos grados de ABS cuentan con autorización para el contacto con alimentos en usos específicos. Sin embargo, esto no convierte al ABS en un sustituto de una superficie de horneado a 200 °C ni de una tetina para bebés.
Contexto del producto relacionado: productos de silicona para bebés.
¿Se puede sobremoldear silicona sobre ABS?
Normalmente no con ABS estándar. Este es el error de cotización que hace perder dinero en herramientas.
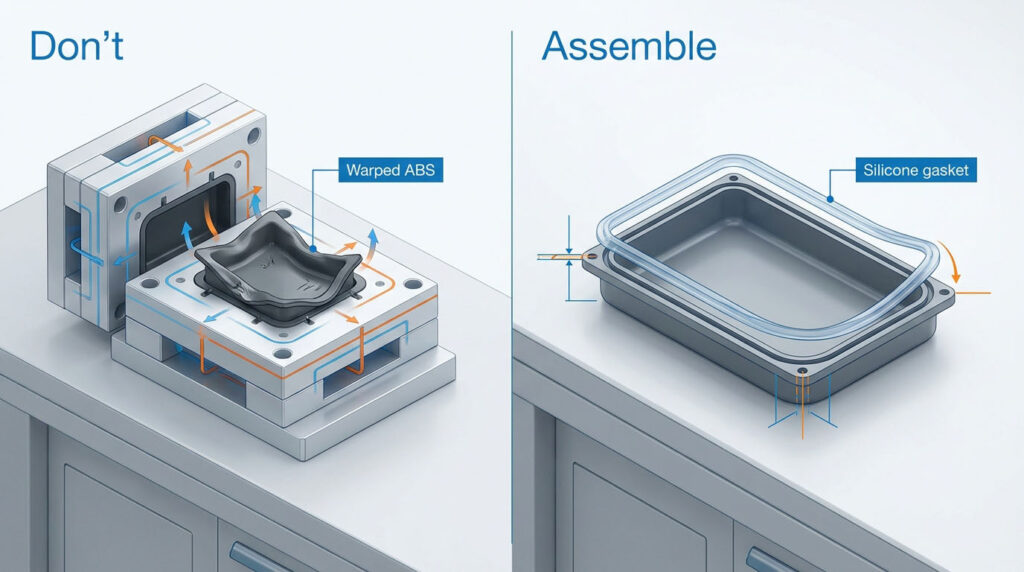
El sobremoldeo de LSR requiere un sustrato que resista el calor de un molde de silicona. En nuestro taller, el LSR suele curarse dentro del molde a una temperatura de entre 120 y 180 °C. El ABS estándar ya supera su temperatura de deflexión bajo carga (HDT) a esa temperatura. Trabajos publicados sobre moldeo de ABS-LSR para uso médico. Se plantea la misma cuestión: el ABS estándar no se puede unir con silicona en el moldeo por inyección convencional porque la temperatura de deflexión térmica es demasiado baja. En las investigaciones se están utilizando grados especiales de ABS junto con calentamiento dinámico del molde. Esto no es una práctica habitual en la producción.
Por lo tanto, el híbrido que realmente se envía casi nunca es “LSR unido químicamente a ABS”. Es:
- Una carcasa de ABS con una junta de silicona moldeada por separado, teclado o sello, sujeta por compresión, ranura o sujetador.
- O un cambio de sustrato a PC, PA, PBT o metal, si es cierto. adhesión de sobremoldeo de silicona se requiere
Si el dibujo indica “ABS + silicona sobremoldeada” sin comprobación de HDT del sustrato, deténgase antes de cortar el molde. Las ventanas de tiempo del proceso de unión para PC, PA y metal deben consultarse en la página de adhesión, no aquí.
¿Cómo se comparan los costos de las herramientas y los costos unitarios?
No compare el precio por kilogramo.
La inyección de ABS utiliza una herramienta refrigerada, ciclos cortos y material termoplástico reciclado en desechos controlados. La silicona utiliza una herramienta calentada, ciclos de curado limitados y desechos termoestables que no se pueden volver a fundir. El desbarbado es común. El postcurado se realiza cuando lo exige una especificación para la extracción de alimentos o productos médicos.
El ABS suele ser la mejor opción cuando la pieza es rígida, de gran volumen y en un entorno poco exigente. La silicona, en cambio, resulta más ventajosa cuando el coste de reemplazar la pieza posteriormente supera al de la resina, por ejemplo, debido a fallos en el sellado, deformación por calor, agrietamiento por rayos UV o incumplimiento de las especificaciones.
El volumen no cambia la función. Una junta que se usa 200 000 veces al año sigue siendo una junta. Moldearla en ABS no le confiere elasticidad.
¿Qué necesitamos saber antes de especificar si usaremos silicona o ABS?
Envía la función, no el nombre del material:
- ¿La pieza soporta carga o sella y flexiona?
- Temperatura continua y máxima, incluyendo el ciclo
- UV en interiores frente a exteriores
- Contacto con alimentos, piel o esterilización, y el mercado de destino (EE. UU./UE)
- Volumen anual y si un ensamblaje de dos piezas es aceptable.
- Si se solicita sobremoldeo: grado del sustrato y HDT medido, no solo “ABS”.”
Si faltan esos datos, cualquier recomendación sobre silicona o ABS es una mera conjetura. No vamos a especular sobre ninguna herramienta al respecto.
Para el resto del mapa de materiales, comience en silicona frente a otros materiales.